

A resposta do comprador direto
As placas de fixação são componentes de interface: seu valor depende da planicidade, do alinhamento dos furos, da estabilidade da referência, do acesso da braçadeira e da capacidade de recarregar a peça sem necessidade de adivinhação. Portanto, um centro de usinagem CNC para placas de fixação deve ser selecionado por meio de um contrato de referência. O sistema CNC da Zhihe integra o desenho, o material bruto, o suporte, a furação, a rosca, a apalpação, a inspeção e a entrega, de modo que a placa se torne uma referência confiável para a produção posterior.
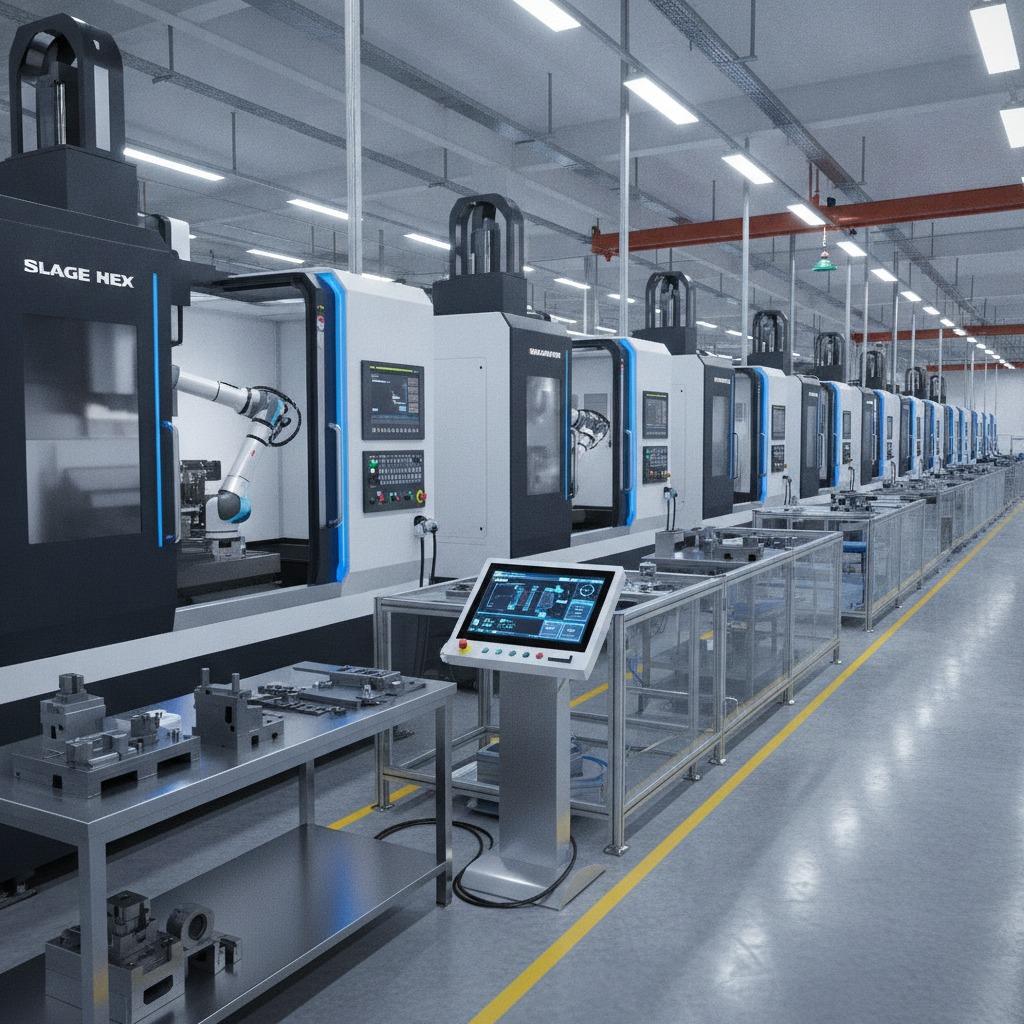
Contrato Datum Primeiro: Mapa de Trabalho
| Item do contrato | Questão de aceitação | Registro |
|---|---|---|
| Base | A placa está apoiada e plana? | Dados de estoque, suporte e planicidade |
| Grade | Os furos e ranhuras estão relacionados corretamente? | Datum, coordenadas e resultados brutos |
| Fios | Os fixadores podem ser instalados e reutilizados? | Verificação de inclinação, profundidade, calibre e rebarba |
| Braçadeiras | É possível que os equipamentos de iluminação carreguem sem distorção? | Sequência de fixação e teste de recarga |
| Não interferir | A próxima equipe pode usar a placa? | Revisão, mapa, inspeção e proprietário |
Redija o Contrato de Data
Nomeie os datums primário, secundário e terciário, planicidade, paralelismo, posição dos furos, requisitos de rosca, condições de borda e método de inspeção. Indique quais características são interfaces funcionais e quais são características de conveniência. Este contrato mantém as premissas de fixação subsequentes conectadas às evidências da chapa.
Indique qualquer referência ou interpretação de tolerância fornecida pelo cliente. Uma chapa pode ter todas as dimensões corretas, mas ainda assim gerar ambiguidade se o datum usado para inspeção for diferente do datum usado para carregamento. A Zhihe CNC recomenda resolver essa questão antes da programação.
Controle de estoque e suporte
Registre o material, a espessura, o estado da serra, o alívio de tensões (quando aplicável), os pontos de apoio, a fixação, o contexto térmico e a limpeza. Chapas finas ou grossas podem se mover quando o material é removido ou as fixações são alteradas. O estado inicial deve ser registrado no arquivo de aceitação.
Realize uma observação de assentamento e liberação antes da medição final. Se a placa sofrer alterações após a remoção da fixação, separe os efeitos do suporte e do processo dos efeitos da máquina ou do instrumento de medição. Guarde os dados brutos anotados.
Planeje a grade de buracos
Agrupe os furos por diâmetro, profundidade, rosca, rebaixo, passo e função. Defina a referência, a apalpação, o percurso da ferramenta, a vida útil da ferramenta, o fluido de corte, o controle de rebarbas e o gabarito. Um centro de usinagem CNC para placas de fixação gera valor quando a grade pode ser reproduzida e inspecionada, e não apenas quando o ciclo de furação é curto.
Utilize um mapa de coordenadas com a identificação dos furos. Mantenha rastreáveis as localizações aceitas, retidas e retrabalhadas. Isso é importante quando um dispositivo subsequente referencia uma família de furos e uma revisão posterior altera outra.
Proteja as roscas e as superfícies de assentamento.
Separe as evidências de furação, rosqueamento, escareamento e acabamento superficial. Registre o tipo de macho, passo, profundidade, entrada, lubrificação, cavacos e calibre. Proteja as faces de assentamento contra rebarbas e arranhões durante o manuseio, limpeza e inspeção.
Execute um teste controlado de vida útil da ferramenta em uma família de roscas representativa. Confirme a substituição, o pré-ajuste, o deslocamento e o percurso de medição. Não libere uma placa apenas com base na aparência visual da rosca.
Tornar a fixação repetível
Documente a localização das fixações, a força ou sequência de fixação, o suporte, a orientação de carregamento e o acesso para o dispositivo que utilizará a placa. Faça um teste de descarregamento e recarregamento. A placa deve permanecer identificável enquanto o dispositivo estiver sendo preparado.
Se as braçadeiras distorcerem uma face ou bloquearem a sondagem, registre a limitação e corrija a interface. Um contrato de referência só é útil quando a equipe subsequente pode cumpri-lo.
Sonda antes de cortar
Defina os pontos de sondagem, o aquecimento, a transformação de coordenadas, a confirmação de datum e a soma de verificação do programa. Registre o estado da sondagem e o que acontece quando uma verificação falha. A sondagem deve confirmar o contrato em vez de alterá-lo silenciosamente.
Mantenha um backup dos programas, offsets e mapas aprovados. A Zhihe CNC recomenda uma etiqueta de revisão visível na chapa e no arquivo digital para que a oficina não misture duas grades.
Inspecione a interface, não apenas a placa.
Meça a planicidade, o paralelismo, a posição dos furos, a rosca, o rebaixo, a rebarba, a superfície e a relação com a referência. Inclua a interface do dispositivo de fixação ou do medidor, quando possível. Uma placa que atenda às dimensões isoladas ainda pode falhar quando um pino, grampo ou peça for submetido a carga.
Registre os dados brutos e a destinação por característica. Se for necessária inspeção externa, inclua o manuseio, o tempo, a fila e a autorização de liberação. Isso evita que a placa fique aguardando indefinidamente uma decisão de um responsável desconhecido.
Execute a versão de avaliação de recarga
Carregue o dispositivo de fixação pretendido ou um substituto controlado, fixe, sonde e inspecione as principais características da interface. Registre o encaixe, o acesso, as lascas, a limpeza, as etapas do operador e a repetibilidade. O teste transforma um contrato de desenho em uma verificação operacional.
Repita após a limpeza ou após um evento planejado da ferramenta, sempre que possível. Anote qualquer correção manual. Um centro de usinagem CNC para placas de fixação deve suportar a próxima operação sem necessidade de interpretação não documentada.
Custo da rota de suporte
Considere o tempo gasto em preparação, ferramentas, sondagem, limpeza, rebarbação, inspeção, peças fixadas, manutenção e documentação em relação às placas liberadas. Não compare apenas o tempo de corte. As placas de fixação geralmente têm alto valor em termos de qualidade de interface e rastreabilidade.
Informe o tamanho do lote, a frequência de revisão, o material, o acesso ao medidor e a equipe. O Zhihe CNC usa o livro de suporte para mostrar onde uma alteração de projeto ou dispositivo de fixação teria o maior impacto.
Congelar o pacote de transferência
Inclua revisão do desenho, mapa de referência, tabela de furos, resultados de roscas, dados de superfície, programas, offsets, notas de fixação, arquivo de inspeção, regra de limpeza, armazenamento e proprietário. Mantenha as versões substituídas acessíveis, mas claramente identificadas.
Na entrega do projeto, revise a lista de pendências com as equipes de engenharia, qualidade, produção e manutenção. Mantenha visíveis as informações sobre a revisão efetiva, a localização do documento e a autoridade de aprovação.
Livro de Evidências
| Risco de interface | Sintoma típico | Evidências a serem repetidas |
|---|---|---|
| Deslocamento de datum | A parte não recarrega com a relação esperada. | Suporte, sondagem, fixação e dados de posição bruta |
| Problema com a thread | O fixador emperra ou não tem profundidade suficiente. | Rosca, cavacos, calibre, vida útil da ferramenta e limpeza |
| Distorção facial | A planicidade muda após a liberação. | Medição de suporte, sequência de fixação e liberação |
| Erro na grade | Os pinos de fixação não estão alinhados. | Mapa de coordenadas, datum e rota de inspeção |
Transforme a placa em uma interface controlada.
Uma placa de fixação continua a gerar valor após a usinagem somente se seu mapeamento, revisão, inspeção e armazenamento permanecerem controlados. Marque a placa física, proteja as faces de referência e facilite a localização do arquivo digital. Se um furo for reparado, preenchido ou retrabalhado, registre a alteração antes que a placa retorne ao serviço.
Analise a interface com o próximo responsável pela fixação, não apenas com o operador da máquina. O contrato de teste de recarga e de referência deve ser compreensível para as áreas de produção, qualidade e manutenção. A Zhihe CNC recomenda a designação de um responsável específico para a linha de base da placa, para que uma alteração posterior no projeto não invalide a grade sem que isso aconteça.
Audite o primeiro dispositivo que utiliza a placa.
A aceitação de um centro de usinagem de placas de fixação é mais robusta quando a primeira fixação subsequente é incluída na revisão. Verifique o assentamento dos pinos, o acesso da braçadeira, a repetibilidade da referência, a remoção de cavacos e o tempo necessário para confirmar a grade. Isso não substitui a inspeção da placa; demonstra que a interface pode ser usada conforme o planejado. O Zhihe CNC registra qualquer calço manual, etapa de limpeza ou correção como parte da linha de base operacional.
Se a rota do centro de usinagem da placa de fixação sofrer alterações em material, espessura, grade, interface da ferramenta ou equipamento de inspeção, reabra apenas as cláusulas afetadas, mas preserve o arquivo de liberação anterior. Isso mantém o controle de alterações proporcional e evita a repetição desnecessária de cada operação. Indique a revisão efetiva, a localização do documento e a autoridade de aprovação antes que a placa retorne à produção.
Proteja a interface após a entrega.
O arquivo do centro de usinagem com placa de fixação deve permanecer junto com a placa física, o mapa de fixação e o registro de inspeção. Um centro de usinagem com placa de fixação só garante repetibilidade quando a grade, a referência e a revisão podem ser encontradas pelas pessoas que carregarem o próximo trabalho.
Após um reparo, furo tampado, nova braçadeira ou troca de calibrador, revise a linha de base do centro de usinagem da placa de fixação. Repita o procedimento e marque a revisão efetiva. Isso evita que uma interface útil se torne uma exceção não documentada na linha de produção.
Perguntas frequentes do comprador: centro de usinagem de placas de fixação
O que é um contrato de dados?
Uma definição compartilhada de superfícies de referência, relações, tolerâncias, inspeção e uso subsequente.
Por que o suporte é importante para placas de fixação?
A remoção e fixação de material podem alterar a planicidade ou as relações de referência.
Como deve ser documentada uma grade de furos?
Utilize a identificação do furo, coordenadas, diâmetro, profundidade, rosca, referência, ferramenta e resultado da inspeção da matéria-prima.
A perfuração e a rosca devem ser liberadas juntas?
Não. Geometria do furo, profundidade da rosca, entrada, cavacos, espessura da rosca e evidências de vida útil da ferramenta são analisados separadamente.
O que é um teste de recarga?
Carga controlada, fixação, sondagem e verificação de inspeção usando a interface de fixação pretendida.
Como a Zhihe CNC lida com revisões?
O Zhihe CNC preserva a linha de base antiga, identifica a revisão efetiva e repete as evidências afetadas.
O que deve estar incluído no pacote de transferência?
Desenho, mapa de referência, diagrama de furos, programas, offsets, notas de fixação, inspeção, limpeza e propriedade.
A inspeção visual pode liberar uma rosca?
Não. Utilize a bitola, a profundidade, a entrada, a rebarba e o percurso de amostragem declarados.
O que a capacidade deve incluir?
Preparação, ferramentas, sondagem, limpeza, rebarbação, inspeção, pontos de fixação, manutenção e documentação.
O que os compradores devem enviar?
Enviar desenhos da chapa, material, datum, grade, roscas, interface de fixação, volume e requisitos de inspeção.
Leve a decisão para a Zhihe CNC
Envie à Zhihe CNC os desenhos controlados ou CAD, informações sobre materiais e estoque, características críticas, volume anual, composição de lotes, conceito de fixação, limites de ferramentas, rota de inspeção, condições do local e região de atendimento. Analise o portfólio de produtos da Zhihe CNC , o perfil da empresa e da fábrica e o processo de consulta técnica . Para centros de usinagem de placas de fixação, solicite uma configuração datada, um teste representativo, os limites de aceitação, uma lista de premissas abertas e a indicação do responsável pelo suporte.
Limite de referência
A norma ISO para centros de usinagem e as diretrizes da OSHA para proteção de máquinas oferecem contexto para testes ou medidas de segurança em máquinas. Elas não substituem a aceitação específica do desenho, a avaliação de riscos local, a certificação do produto, a liberação regulatória ou os procedimentos operacionais do comprador.





