

A resposta do comprador direto
A planicidade é um sistema. O sistema CNC da Zhihe integra planicidade, profundidade do canal, faces de vedação, suporte de fixação, evacuação de cavacos e inspeção para placas de trocadores de calor. O centro de usinagem CNC para placas de trocadores de calor deve ser selecionado com base na família de recursos declarada, no suporte oferecido e nas evidências de liberação, e não apenas em uma especificação principal.
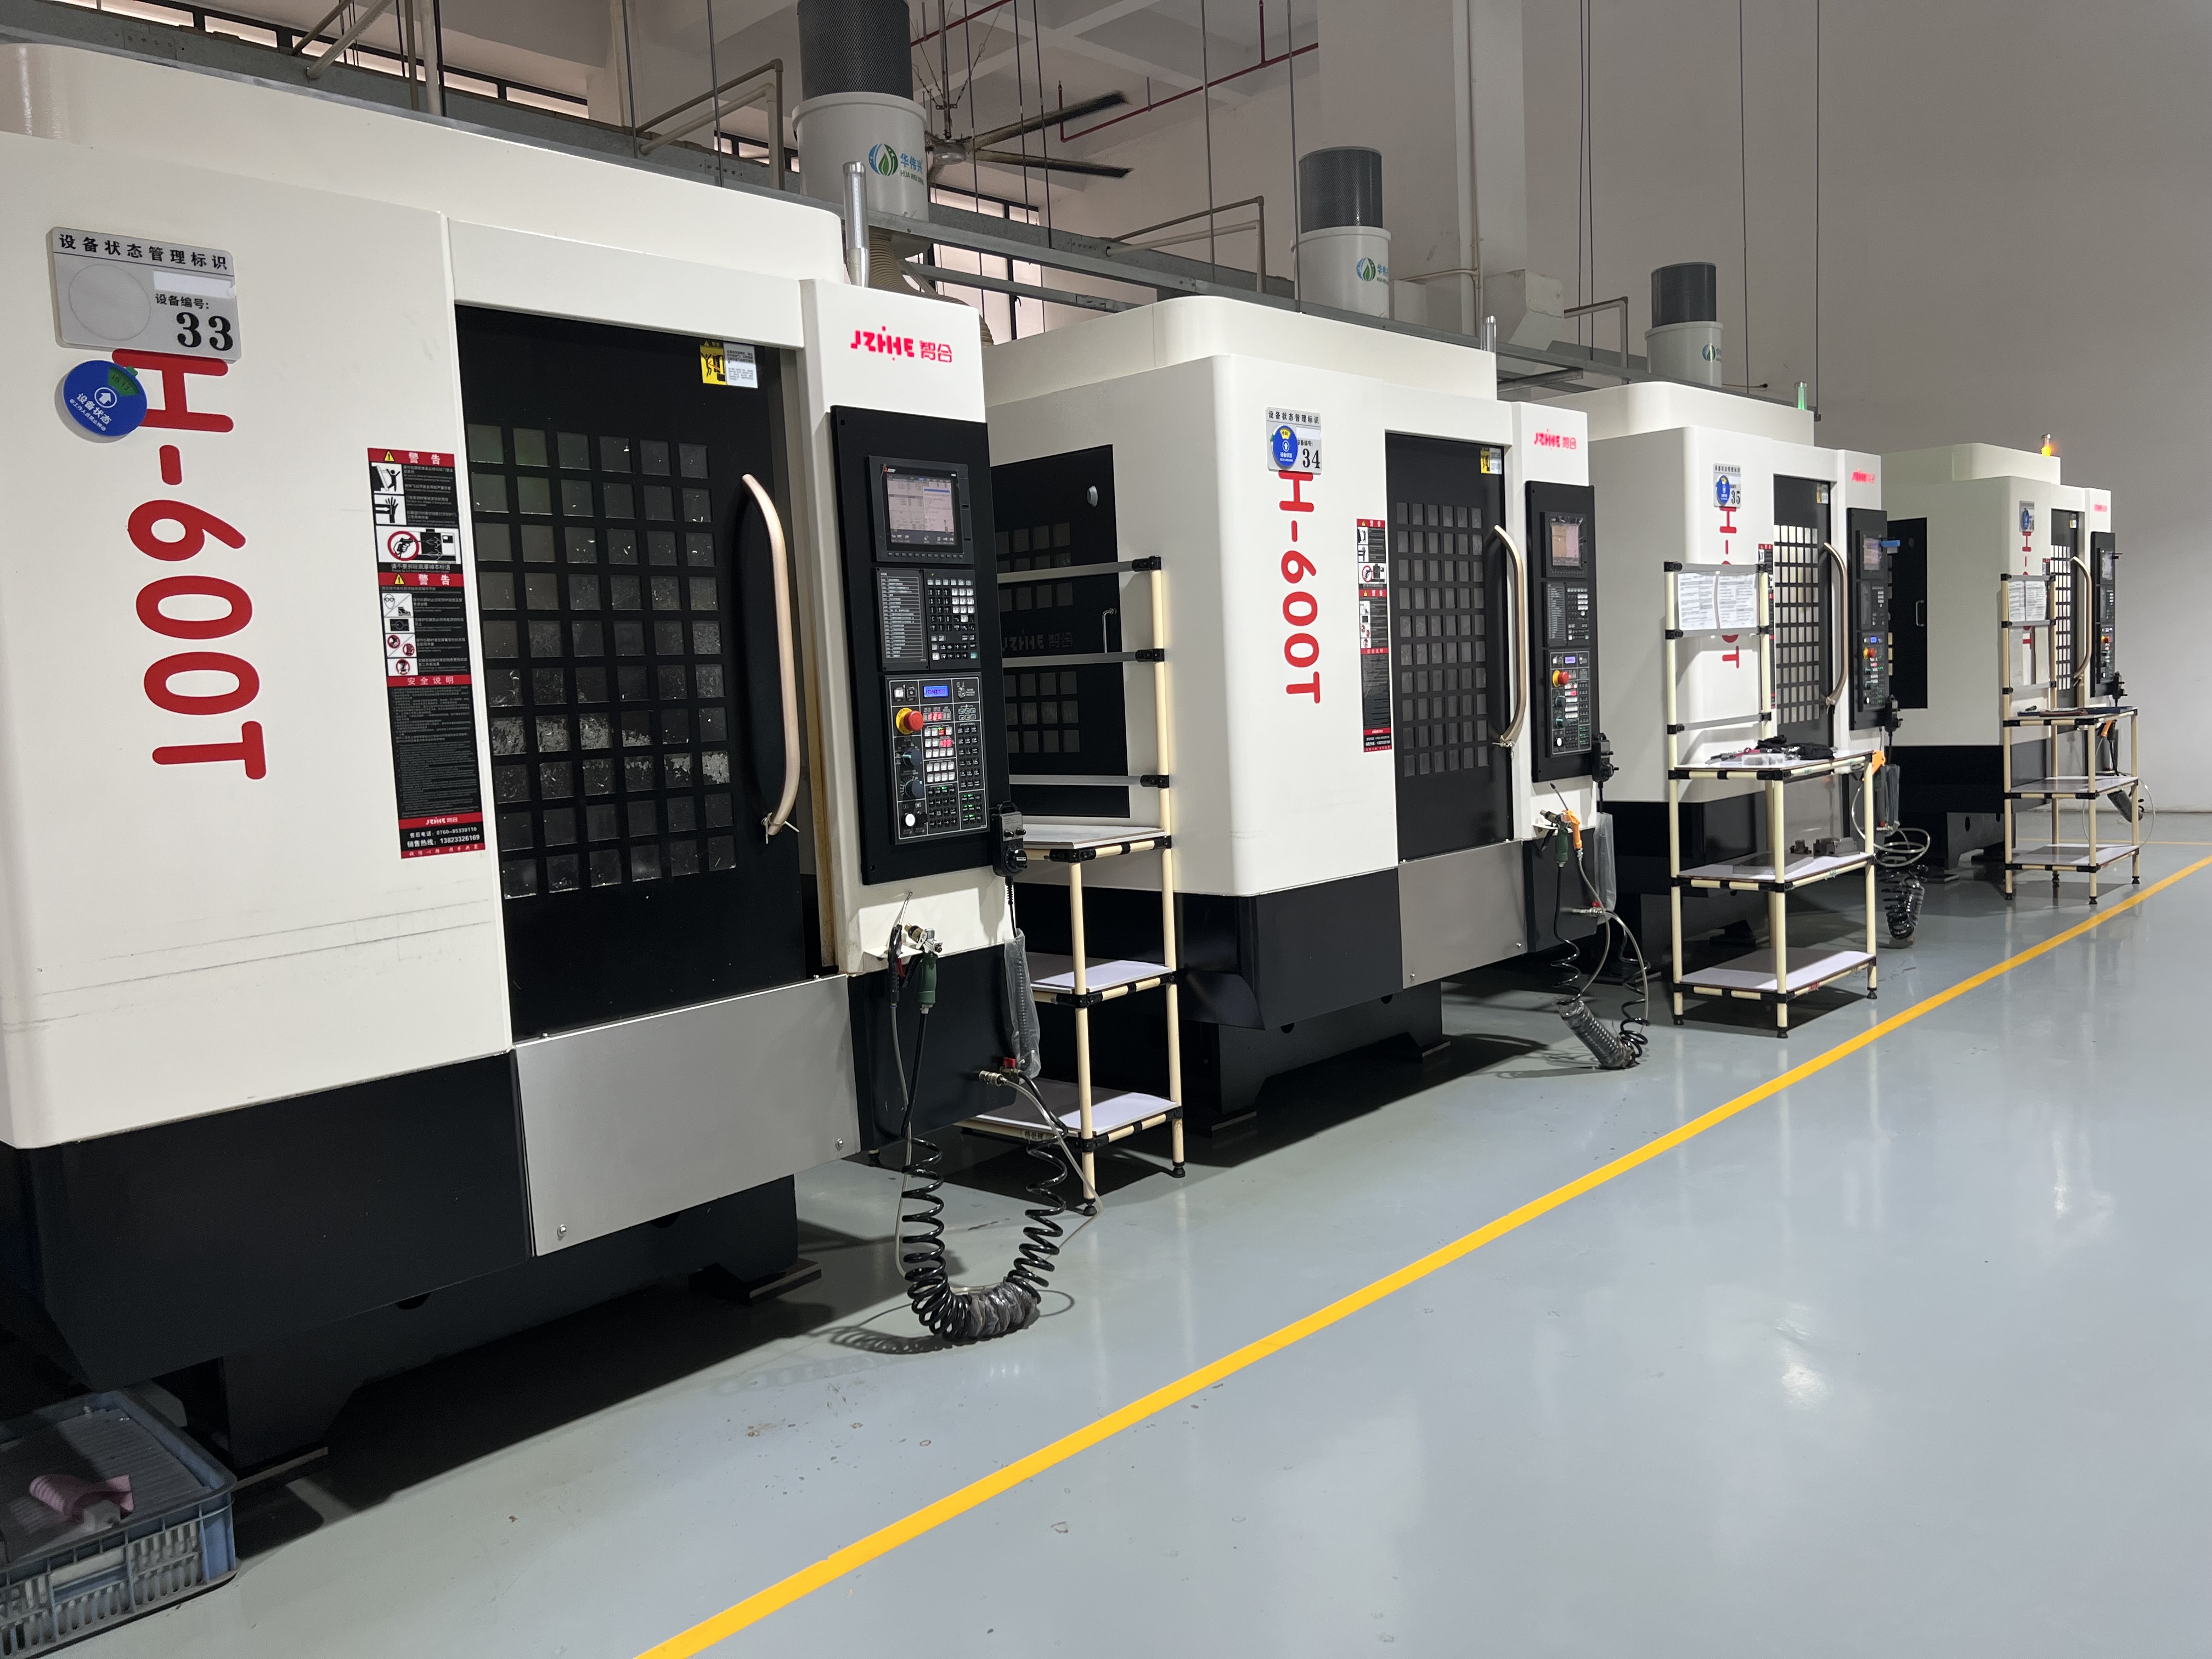
Mapa de Decisão
| rosto funcional | Planicidade, canais, furos e limite de vedação | Mapa de recursos |
|---|---|---|
| Apoiar | Estoque, suporte, grampos e liberação | Teste de jogo |
| Planicidade | Datum, sequência, temperatura e medidor | Medição bruta |
| Canais | Profundidade, largura, rebarbas e lascas | Relatório de recurso |
| Vedação | Rosto, orifícios, superfície e limpeza | Verificação de interface |
| Capacidade | Tempo total e placa liberada | Livro-razão |
Comece com a função de vedação.
Liste as faces de vedação, a geometria do canal, os padrões de furos, a planicidade, o paralelismo, a condição da superfície e quaisquer requisitos de limpeza ou pressão a jusante. A comprovação de usinagem não certifica automaticamente o desempenho em termos de transferência de calor, pressão ou estanqueidade; ela deve indicar onde a aceitação do comprador começa e termina.
Identifique a face funcional que controla a liberação. Um centro de usinagem CNC para placas de trocadores de calor deve ser avaliado considerando as relações entre faces, canais e furos necessárias para a montagem, e não apenas dimensões isoladas.
Elabore a estratégia de apoio.
Registre a espessura do material, o suporte, os pontos de apoio, as braçadeiras, o acesso, a limpeza e a sequência de liberação. Placas grandes podem se mover quando o material é removido ou quando as braçadeiras são soltas.
Realize observações de assentamento e desassentamento antes da inspeção final. Se houver alterações na planicidade, separe os efeitos do suporte, do processo, térmicos e de medição. A Zhihe CNC mantém a condição inicial no arquivo de aceitação.
Remoção de Material Equilibrada
Separe as etapas de desbaste, canalização, acabamento frontal, furação, rebarbação e quaisquer operações secundárias permitidas. Indique a sequência, a sobremedida, a ferramenta, o fluido de corte e o ponto de contato.
Meça os pontos marcados após cada etapa relevante, sempre que possível. Isso ajuda a identificar quando a placa começa a se mover, em vez de culpar a última passagem sem provas.
Proteja os canais e as bordas.
Defina a profundidade, largura, cantos, rebarbas, interseções, evacuação de cavacos e limpeza do canal. Cavacos ou rebarbas podem obstruir o fluxo ou alterar o assentamento.
Observe o ciclo completo de limpeza e inspeção. Registre o tempo, a responsabilidade e o acesso seguro. Não considere a limpeza do canal como trabalho de apoio gratuito.
Relações entre orifícios de controle e faces
Para furos de montagem e vedação, registre a referência, a sondagem, o estado da ferramenta, a posição, a profundidade e a inspeção. Um padrão de furos correto ainda falha se a face de vedação ou a relação com a referência estiverem incorretas.
Mantenha os dados brutos organizados por identificação da placa e revisão. Repita as verificações afetadas após uma alteração de dispositivo, ferramenta ou programa.
Use o contexto de temperatura
Considere o aquecimento do estado, o contexto ambiental, o fluido refrigerante, o tempo de manuseio e o momento da medição, quando a planicidade ou a geometria forem sensíveis. Não invente um valor de compensação sem evidências.
Compare as partes iniciais e finais de um evento planejado. Explique o que foi medido e o que ficou de fora da análise.
Criar uma inspeção de interface
Verifique a planicidade, canais, furos, superfície de vedação, rebarbas, limpeza e encaixe da interface ou rota do medidor. Testes externos de pressão ou vazamento devem ser identificados separadamente.
Inclua as atribuições de manuseio, fila e liberação caso seja utilizada uma máquina de medição por coordenadas (CMM) ou um laboratório externo. Um teste de corte fica incompleto quando a liberação depende de uma etapa de medição não atribuída.
Execute uma retenção planejada.
Utilize uma parada para inspeção ou um evento de vida útil da ferramenta com estado seguro da máquina. Registre a placa afetada, o confinamento, a correção, o reteste, a destinação e o responsável pela reinicialização.
Analise se a equipe consegue se recuperar com as ferramentas, documentos, indicadores e permissões fornecidos. Mantenha as limitações em aberto visíveis.
Calcular horas de placa liberadas
Contabilize as etapas de preparação, suportes, corte, troca de ferramentas, limpeza, rebarbação, inspeção, esperas, manutenção e placas liberadas. Indique as premissas de lote, equipe e gabarito.
Compare uma placa representativa com uma placa de limite. Identifique a fila que limita a produção e atribua um responsável.
Congele a transferência de informações.
Transferência de desenhos, revisão de chapas, método de suporte, programas, ferramentas, offsets, inspeção, limpeza, backups e notas de interface downstream.
Reabra as evidências afetadas após alterações na espessura, canal, dispositivo de fixação, ferramenta, programa, calibre ou local.
Proteja a interface de vedação após a entrega.
Mantenha em conjunto as informações sobre revisão da placa, método de suporte, dados de planicidade, mapa de canais, regra de limpeza e limites de teste a jusante. Um centro de usinagem CNC para placas de trocadores de calor só estará pronto quando a interface puder ser reproduzida e inspecionada pelas equipes responsáveis pela próxima operação.
Revise a linha de base após uma alteração de dispositivo de fixação, espessura, canal, ferramenta, calibre ou medição. Repita os pontos afetados, nomeie a revisão efetiva e preserve o arquivo anterior para que as evidências do centro de usinagem CNC para placas de trocadores de calor permaneçam rastreáveis.
Fechamento comercial
Antes da liberação do pedido, alinhe os departamentos de compras, aplicações, qualidade, produção, manutenção e assistência técnica com base nas condições testadas. O roteiro de usinagem CNC para placas de trocadores de calor deve mostrar a família de peças aceita, a faixa de material ou estoque, o estado da fixação, os conjuntos de ferramentas, o método de inspeção, a definição de tempo total e o responsável pela reinicialização. Se algum item permanecer em aberto, rotule-o como bloqueador, limitação aceita ou data de entrega definida, em vez de ocultá-lo em uma nota geral.
Após o primeiro lote representativo, compare a configuração real, o trabalho de suporte, os eventos da ferramenta, a fila de inspeção, o trabalho retido e a produção liberada com o teste. Guarde as evidências originais e adicione uma avaliação datada. A Zhihe CNC usa essa avaliação para decidir se o centro de usinagem CNC para placas de trocadores de calor está pronto para reutilização, se precisa de um teste de repetição focado ou se deve permanecer limitado à configuração testada.
Revisão Operacional
Forneça à equipe receptora uma breve folha de revisão com a condição testada, a primeira decisão a ser tomada quando um resultado muda, a pessoa que pode reter o trabalho e as evidências necessárias para reiniciá-lo. Isso é especialmente importante quando o processo de usinagem CNC para placas de trocadores de calor abrange aplicações, produção, qualidade e manutenção. Uma transferência de informações eficaz não exige que cada pessoa que a recebe reconstrua o ensaio a partir de arquivos dispersos.
Na próxima revisão, compare o roteiro declarado com o que realmente aconteceu: tempo de preparação, trabalho de suporte, eventos de ferramentas, fila de inspeção, quantidade retida, retrabalho e produção liberada. Mantenha a linha de base original, explique cada diferença significativa e defina uma data para a conclusão. Isso protege o comprador de mudanças silenciosas nas premissas e fornece à Zhihe CNC uma base concreta para a próxima melhoria.
Nota de Implementação
Converta a rota aceita em uma lista de verificação resumida para o primeiro turno de produção: confirme o desenho correto, a configuração, as ferramentas, o programa, o gabarito, a limpeza, a autorização de retenção e o contato para escalonamento. A decisão sobre o centro de usinagem CNC para placas de trocador de calor deve estar visível na máquina e no arquivo de qualidade compartilhado.
Após a primeira execução, marque cada item como confirmado, limitado ou em aberto. Registre as evidências, o responsável e a data para cada item em aberto. Isso reduz a lacuna entre o guia de compras e o trabalho realizado pela equipe, ao mesmo tempo que fornece à Zhihe CNC uma base clara para um acompanhamento focado. Revise o primeiro lote aceito com o mesmo mapa de características, identidade de configuração, rota de inspeção e definição de tempo de conclusão usados durante o teste. Preserve o registro original e marque apenas a premissa alterada, as evidências afetadas, o responsável e a data de encerramento. Isso facilita a auditoria da próxima decisão e evita que uma pequena alteração operacional se torne uma alegação de capacidade não documentada. Mantenha um breve registro do que a equipe aprendeu, o que permanece não verificado e quando a próxima revisão deve ser feita. Guarde o registro com o arquivo de liberação e a equipe responsável. Use a mesma linguagem de revisão na cotação, no passaporte de configuração e no registro de aceitação final para que nenhuma equipe leia uma linha de base diferente. Guarde a revisão assinada com a revisão efetiva, o responsável e a localização das evidências para que o próximo lote de produção planejado comece com a mesma linha de base controlada para revisão.
Livro de Evidências
| Faixa | Registro mínimo | Reabrir quando |
|---|---|---|
| Papel | Características representativas e de limite | Alterações no desenho, material ou mistura |
| Configurar | Dispositivo de fixação, referência, ferramentas, deslocamentos e programa | Alterações de fixação, suporte ou software |
| Qualidade | Medição, amostragem, dados brutos e destinação | Alterações nas regras de medição ou aceitação |
| Saída | Tempo total e quantidade liberada | Mudanças nas premissas de mão de obra, lote ou suporte |
Perguntas frequentes do comprador: Centro de usinagem CNC para placas de trocadores de calor
Por que a planicidade é um sistema?
Estoque, suporte, sequência, temperatura, fixação e medição, tudo isso influencia o resultado final.
O processo de usinagem comprova o desempenho em relação a vazamentos?
Não. Vazamentos, problemas de pressão e problemas na montagem a jusante exigem testes contratados separadamente.
O que deve incluir a inspeção do canal?
Profundidade, largura, cantos, rebarbas, lascas, limpeza, amostragem e dados brutos.
Como se deve investigar o movimento das placas tectônicas?
Medição antes e depois do suporte, etapas de remoção, liberação e inspeção.
Por que incluir uma placa de contorno?
Isso expõe os limites de suporte, estoque, canal e inspeção.
Como a CNC da Zhihe calcula a capacidade?
A máquina CNC Zhihe inclui suporte completo contra placas liberadas.
O que deve estar contido no arquivo de interface?
Faces, furos, canais, planicidade, limpeza, medidor a jusante e autoridade de liberação.
Quando as provas devem ser reabertas?
Após alterações na espessura, canais, suporte, dispositivo de fixação, ferramentas, programa ou calibre.
A limpeza visual pode liberar um prato?
Somente quando a aceitação declarada define o método e a consequência.
O que os compradores devem enviar?
Enviar desenho CAD da chapa, espessura, canais, planicidade, furos, volume, dispositivos de fixação e testes.
Leve a decisão para a Zhihe CNC
Envie desenhos ou arquivos CAD para usinagem CNC da Zhihe, informações sobre materiais e estoque, características críticas, volume anual, composição de lotes, conceito de fixação, restrições de ferramentas, roteiro de inspeção, condições do local e região de atendimento. Analise o portfólio de produtos CNC da Zhihe , o perfil da empresa e da fábrica , e o processo de consulta de engenharia . Para centros de usinagem CNC para placas de trocadores de calor, solicite uma configuração datada, um teste representativo, os critérios de aceitação, uma lista de premissas abertas e a indicação do responsável pelo suporte.
Limite de referência
A norma ISO sobre centros de usinagem e as orientações da OSHA sobre proteção de máquinas fornecem contexto. Elas não substituem a aceitação específica do desenho, a avaliação de riscos local, a certificação do produto, a liberação regulatória ou os procedimentos operacionais do comprador.





