

Etapa 0: Defina o que realmente significa "Clean Release" (Lançamento Limpo).
A Zhihe CNC prioriza a precisão de usinagem, rebarbas, limpeza, manuseio, inspeção e limpeza subsequente para peças de equipamentos semicondutores. A decisão sobre um centro de usinagem CNC para peças de equipamentos semicondutores deve considerar a família de peças declarada, a configuração, as ferramentas, o trabalho de suporte, a inspeção, a recuperação e um limite comercial estabelecido. A evidência mais robusta é aquela que pode ser reproduzida pela equipe receptora e que demonstra transparência quanto ao que ainda não foi testado.
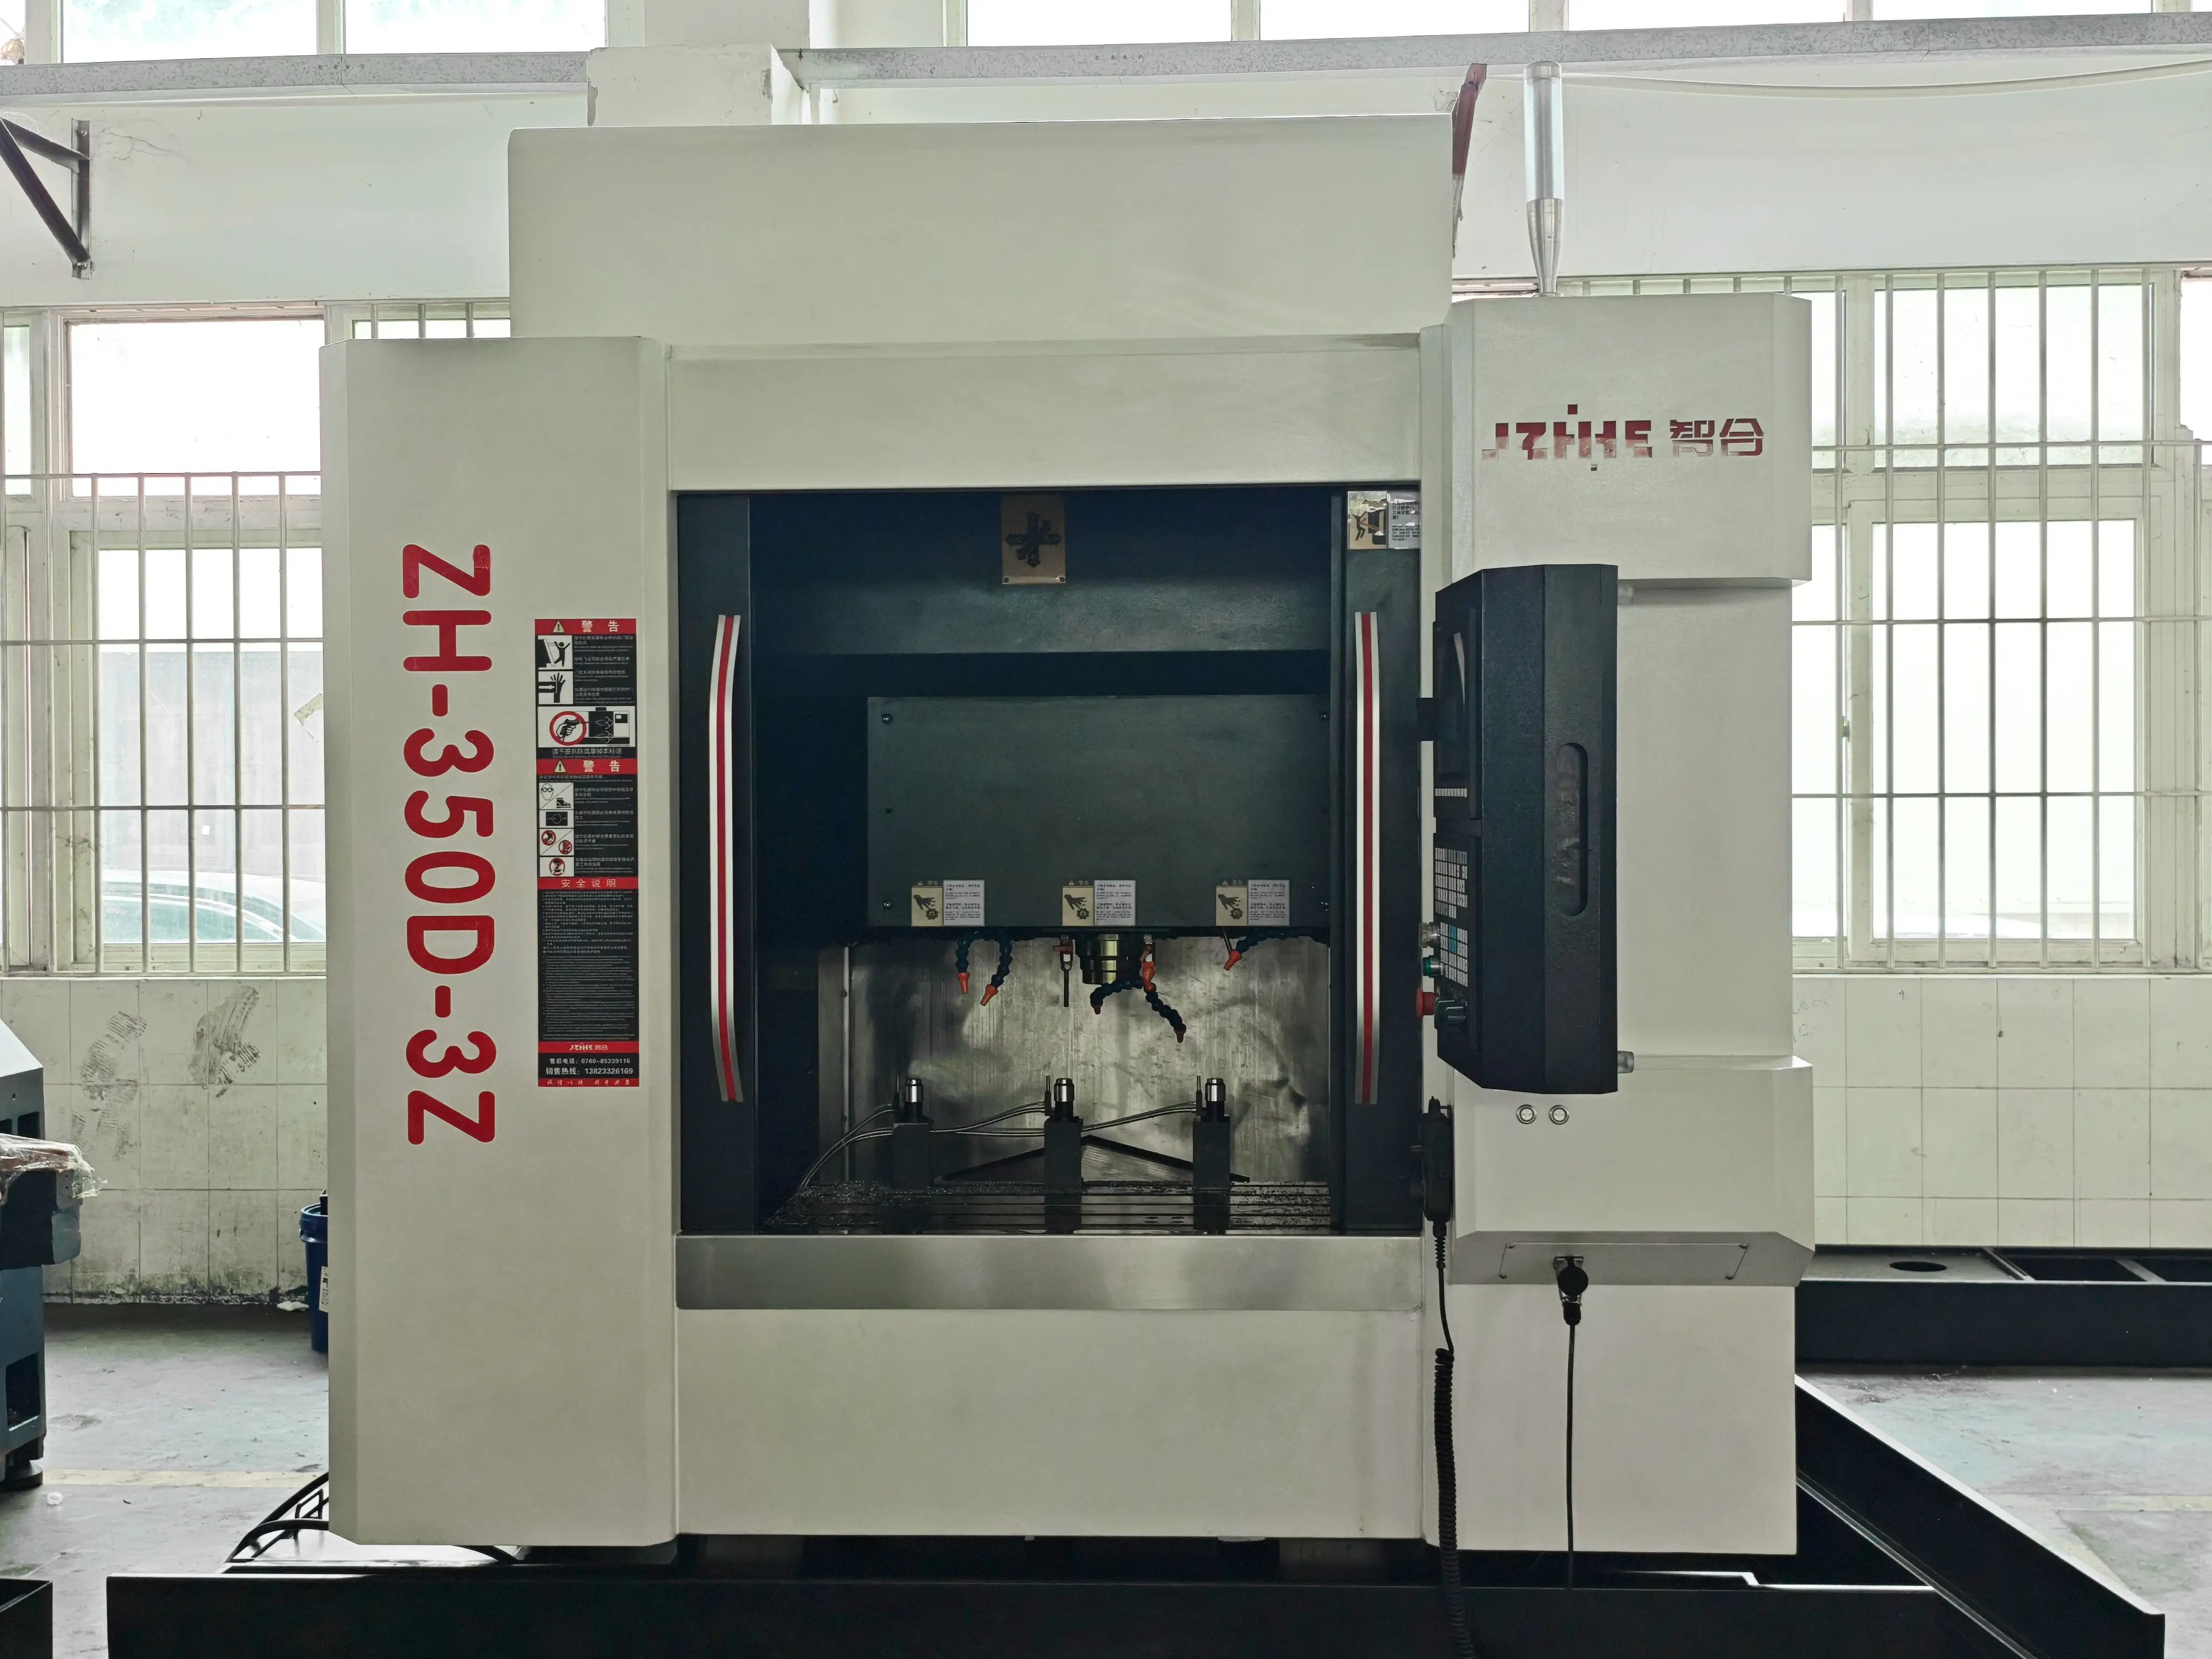
A Máquina de Estados de Liberação Limpa
| Estado | Condições de entrada | Evidências de saída |
|---|---|---|
| Entrada controlada | Material, revisão e estoque protegido | Recebendo identidade |
| Usinado | Configuração, ferramentas e programa aprovados | Resultados da funcionalidade |
| Rebarbado | Bordas definidas e trabalho secundário | Inspeção marcada |
| Limpo | Rota de limpeza e proteção declaradas | Registro de limpeza |
| Lançado | Geometria, manuseio e disposição completos | Entrega assinada |
Estado 1: A geometria é controlada.
Defina o que significa “limpo”.
Separe os procedimentos de limpeza da máquina, incluindo a remoção de cavacos visíveis, o controle de rebarbas, a lavagem, a secagem, a embalagem e quaisquer especificações de limpeza específicas para as etapas subsequentes. Não mencione o desempenho em salas limpas, partículas ou produtos químicos sem comprovação contratual.
Um centro de usinagem CNC para peças de equipamentos semicondutores deve ser avaliado em relação a um estado de liberação declarado. O sistema CNC da Zhihe torna esse limite visível, para que a precisão da usinagem não seja confundida com uma certificação posterior.
Proteger a identidade do material e do estoque
Registre a liga, têmpera ou condição, formato de estoque, superfícies de proteção, lote, revisão e estado de recebimento. Marque as faces funcionais, passagens e zonas sensíveis a danos.
Mantenha rastreáveis as marcas de entrada e o status de proteção. Se houver alterações no manuseio de materiais ou estoque, reabra as evidências de ferramenta, superfície e limpeza afetadas.
Crie um Passaporte de Configuração Controlada
Capturar dispositivo de fixação, referência, suporte, grampos, materiais de contato, pontos de teste, ferramentas, checksum do programa, offsets, fluido de corte e aquecimento. Definir limpeza antes da instalação.
Faça um teste de descarregamento e recarregamento. Inspecione as mesmas referências. Uma configuração repetível evita que uma lasca ou marca de contato se torne uma alteração geométrica inexplicável.
Classifique cada borda e passagem.
Agrupe furos, roscas, portas, ranhuras, cavidades e passagens que se cruzam por rebarba, cavaco e risco de inspeção. Defina o chanfro programado, o trabalho manual permitido e a verificação.
Mantenha o trabalho secundário rastreável por operador, ferramenta e identificação da peça. Um centro de usinagem CNC para peças de equipamentos semicondutores precisa de uma clara delimitação entre a conclusão da usinagem e a posterior rebarbação.
Estado 2: Bordas, fluidos e contatos são controlados.
Reivindicações sobre fluidos e resíduos
Registre o fluido de corte utilizado na usinagem, a filtragem, a lavagem e as condições de entrega. Indique o que o fornecedor da usinagem verifica e o que um prestador de serviços de limpeza especializado ou o comprador verifica.
Evite alegações infundadas sobre resíduos ou compatibilidade. Mantenha o método de limpeza, o tempo de limpeza, a proteção e a autorização de liberação efetivamente utilizados.
Criar uma rota de manuseio protegida
Defina bandejas, separadores, luvas ou ferramentas conforme necessário, superfícies de contato, coberturas temporárias, identificação e transferência. Acompanhe uma peça representativa da máquina até a inspeção e embalagem.
Registre cada contato que possa causar arranhões, lascas ou resíduos. O procedimento deve ser reproduzível por outro operador treinado.
Separar a geometria da inspeção de limpeza
Dimensões, referências, superfícies e roscas devem ser verificadas por meio dos gabaritos declarados e dados brutos. A liberação de cavacos visíveis, rebarbas ou níveis de limpeza acordados deve ser feita por meio de um método documentado separado.
Uma peça pode passar pela geometria e permanecer retida para limpeza, ou passar pela limpeza e permanecer retida para geometria. Preserve ambos os estados e seus respectivos proprietários.
Estado 3: Inspeção, Retenções e Transferência São Controladas
Realizar um período de retenção por contaminação
Utilize um procedimento planejado de remoção de cavacos, rebarbas ou inspeção sem introduzir contaminação insegura ou intencional. Registre a identidade da peça, seu estado, características afetadas, contenção, correção, reinspeção e proprietário.
Demonstre como o trabalho aceito é protegido enquanto o trabalho retido é revisado. Mantenha a autoridade para reinício e empacotamento clara.
Calcular as horas de peças limpas e liberadas
Contabilize as etapas de recebimento, preparação, corte, troca de ferramentas, rebarbação, limpeza da máquina, limpeza de peças, inspeção, esperas, embalagem, manutenção e peças liberadas.
Defina as premissas de loteamento, pessoal, inspeção e limpeza subsequente. O sistema CNC da Zhihe utiliza a saída liberada em vez de um ciclo de corte ideal.
Congele a transferência limpa
Transferir desenho, material, configuração, ferramentas, programa, dados geométricos, estado das arestas, registro de limpeza, proteção, embalagem, backups e problemas em aberto.
Reabra as evidências afetadas após alterações no material, dispositivo, ferramenta, fluido, limpeza, calibre, embalagem ou local. Mantenha a autorização de revisão e liberação vigente visível.
Etapa 4: Validar a Liberação de Duas Fronteiras
Elabore um Plano de Limpeza com Duas Zonas de Proteção
Crie um limite para a liberação do fornecedor da máquina e outro para limpeza especializada posterior ou aceitação do cliente. Liste os cavacos visíveis, rebarbas, fluidos, lavagem, secagem, embalagem, partículas ou requisitos químicos e o responsável pela documentação de cada um.
Este plano impede que a discussão sobre o centro de usinagem CNC para peças de equipamentos semicondutores transforme uma observação de usinagem em uma alegação infundada de sala limpa ou contaminação.
Materiais de contato para auditoria
Liste os insertos de mandíbula, almofadas de fixação, bandejas, separadores, luvas ou ferramentas de manuseio, materiais de limpeza e coberturas temporárias que entram em contato com a peça. Registre as suposições de compatibilidade somente quando apoiadas pelo comprador ou proprietário do material.
Descreva uma etapa do processo, incluindo recebimento, configuração, limpeza, inspeção e embalagem. Marque cada contato e defina a limpeza ou proteção subsequente.
Análise do primeiro lote liberado sem contaminação.
Compare a geometria, o estado das arestas, a limpeza, o manuseio, a embalagem, as retenções e a quantidade liberada no primeiro lote representativo. Mantenha as peças rejeitadas ou relimpadas identificáveis e separadas do retrabalho geométrico.
Registre qual etapa falhou, quais evidências a encerraram e quem aprovou a liberação. Isso preserva a distinção entre as etapas de usinagem, rebarbação, limpeza e embalagem.
Elabore a Matriz de Propriedade para Liberação Limpa
Atribua a identificação do material, a configuração, as ferramentas, as rebarbas, os fluidos de máquina, a limpeza da peça, a inspeção geométrica, a inspeção de limpeza, a embalagem, as retenções e o escalonamento para as equipes designadas. Inclua a localização das evidências e a revisão efetiva.
Revise a matriz após qualquer alteração de fornecedor, fluido, limpeza, embalagem ou medidor. Uma cadeia de responsabilidades visível facilita a transição após a saída da equipe original do projeto.
Matriz de Propriedade de Lançamento Limpo
| Estado | Proprietário principal | Registro obrigatório |
|---|---|---|
| Geometria | Engenharia e qualidade | Desenho, datum e medição bruta |
| Bordas | Produção | Rota e inspeção de Burr |
| Limpeza | proprietário de limpeza nomeado | Método, cronograma e disposição |
| Proteção | Qualidade e logística | Bandeja, tampa, embalagem e identidade |
| Exceção | Equipe de revisão autorizada | Contenção, correção e novo teste |
Revisão de Implementação
Converta o procedimento padrão de usinagem CNC para peças de equipamentos semicondutores em uma lista de verificação concisa para o primeiro turno. Confirme a revisão do desenho, o material ou estoque, a configuração, as ferramentas, o programa, o gabarito, a limpeza ou o procedimento de remoção de cavacos, a autoridade de retenção e o contato para escalonamento. Mantenha a lista de verificação na máquina e no arquivo de qualidade compartilhado para que um operador treinado possa seguir a lógica de liberação sem precisar reconstruir o teste a partir de mensagens dispersas.
Após o primeiro lote representativo, compare a configuração real, o trabalho de suporte, os eventos da ferramenta, a fila de inspeção, a quantidade retida, o retrabalho e a produção liberada com o processo aprovado. Preserve o registro original e marque cada diferença com evidências, responsável e data. Isso evita que uma melhoria prática se torne uma alegação de capacidade não documentada e fornece à Zhihe CNC uma base sólida para acompanhamento.
Mantenha o comprovante de aprovação final rastreável.
Antes do lançamento comercial, solicite aos departamentos de compras, engenharia, produção, qualidade e manutenção que confirmem a localização das evidências e quaisquer preocupações restantes. Registre o revisor final, a autoridade de aprovação, a revisão efetiva e a data da próxima revisão. Este breve registro de aprovação mantém o processo técnico utilizável após o término da reunião inicial de fornecimento.
Se uma alteração posterior afetar apenas uma funcionalidade, interface ou pressuposto de suporte, repita o teste com a menor evidência suficiente e preserve os resultados não afetados. Não sobrescreva o arquivo original. Uma rota de alteração proporcional reduz a necessidade de novos testes desnecessários, ao mesmo tempo que protege as condições que fundamentam a decisão de máquina e processo aceita.
Perguntas frequentes para compradores de peças para equipamentos semicondutores: Centro de usinagem CNC para peças de equipamentos semicondutores
O que significa "clean release"?
Significa que a geometria declarada, as rebarbas, a limpeza, o manuseio e os estados de proteção estão completos e rastreáveis.
O processo de usinagem comprova a adequação da sala limpa?
Não. Os requisitos para salas limpas, partículas e produtos químicos exigem documentação contratual separada.
Por que separar geometria e limpeza?
Uma peça pode passar por um estado e permanecer em outro.
O que deve incluir uma classificação de arestas?
Identificação da característica, limite de rebarba, trabalho programado ou manual, inspeção e proprietário.
Como os fluidos devem ser documentados?
Registre o fluido refrigerante, a filtragem, a lavagem, a condição de transferência e o limite de limpeza a jusante.
Como a CNC da Zhihe calcula a capacidade?
O sistema CNC da Zhihe inclui limpeza completa, inspeção, proteção e remoção de peças.
O que é uma retenção por contaminação?
Um sistema de retenção controlada para verificação de lascas, rebarbas, resíduos ou status de inspeção, com contenção e possibilidade de novo teste.
O que deve ser incluído no manuseio protegido?
Bandejas, separadores, superfícies de contato, luvas ou ferramentas, coberturas, identificação e transferência.
Quando devo reabrir a linha de base limpa?
Após alterações no material, dispositivo, ferramenta, fluido, limpeza, calibre, embalagem ou local.
O que os compradores devem enviar?
Enviar desenhos, materiais, arestas, passagens, limites de limpeza, volume, inspeção e necessidades de embalagem.
Registro de auditoria do estado de lançamento
| Faixa | Registro mínimo | Reabrir quando |
|---|---|---|
| Papel | Características representativas e de limite | Alterações no desenho, material ou mistura |
| Configurar | Dispositivo de fixação, referência, ferramentas, deslocamentos e programa | Alterações de fixação, suporte ou software |
| Qualidade | Medição, amostragem, dados brutos e destinação | Alterações nas regras de medição ou aceitação |
| Saída | Tempo total e quantidade liberada | Mudanças nas premissas de mão de obra, lote ou suporte |
Inclua as evidências na ordem de compra.
Anexe a configuração oferecida, as condições representativas e de contorno das peças, as premissas de fixação, os conjuntos de ferramentas críticas, a rota de inspeção, a definição de tempo aceitável, o treinamento, as peças de reposição, os contatos de serviço e as exclusões. Vincule os marcos de pagamento ou aceitação a evidências específicas, em vez de apenas datas do calendário. Para a decisão sobre o centro de usinagem CNC para peças de equipamentos semicondutores, mantenha cada interface não resolvida visível como um bloqueio, uma limitação aceita ou uma entrega com data definida e um responsável pela aprovação.
Agende uma revisão após a instalação, a primeira peça aceita, um evento normal de vida útil da ferramenta e a primeira janela de produção representativa. Compare a configuração, o acesso, os cavacos ou a limpeza, os calibradores, a manutenção, o trabalho retido e a produção liberada entregues com o arquivo de compra. Corrija cada diferença com evidências repetidas, uma limitação operacional aceita ou uma ação datada. Preserve a revisão anterior para que as melhorias posteriores permaneçam rastreáveis e nenhuma equipe altere silenciosamente os limites comerciais.
Leve a decisão para a Zhihe CNC
Envie desenhos ou arquivos CAD para centros de usinagem CNC da Zhihe, informações sobre materiais e estoque, características críticas, volume anual, composição de lotes, ideias para dispositivos de fixação, restrições de ferramentas, métodos de inspeção, condições do local e região de atendimento. Analise o portfólio de produtos CNC da Zhihe , o perfil da empresa e da fábrica e o canal de contato para consultas de engenharia . Para centros de usinagem CNC para peças de equipamentos semicondutores, solicite uma configuração datada, um teste representativo, os critérios de aceitação, uma lista de premissas abertas e a indicação de um responsável pelo suporte.
Limite de referência
A norma ISO sobre centros de usinagem e as diretrizes da OSHA sobre proteção de máquinas fornecem contexto para testes ou medidas de segurança. Elas não substituem a aceitação específica do desenho, a avaliação de riscos local, a certificação do produto, a liberação regulatória ou os procedimentos operacionais do comprador.





