

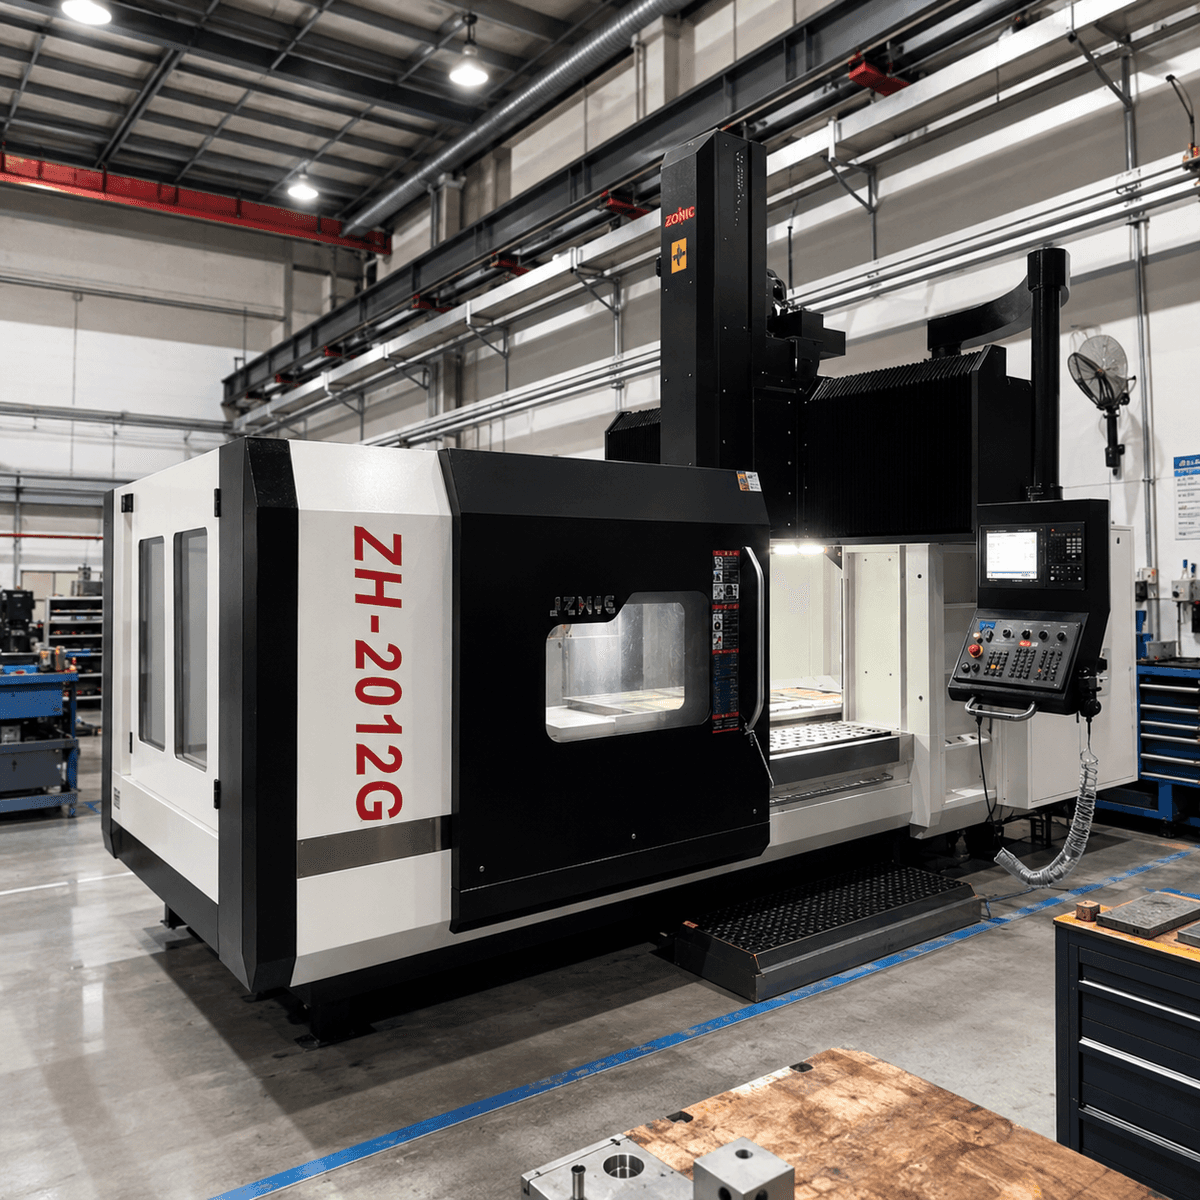
A redução do tempo de preparação em centros de usinagem CNC começa com a medição do intervalo entre a última peça aceitável de um trabalho e a primeira peça aceitável do próximo. Esse intervalo inclui a busca, a preparação, as trocas de dispositivos de fixação, a definição de referências, o corte de teste e a inspeção necessária para liberar a produção. Cronometrar apenas a troca visível do dispositivo de fixação deixa grande parte do problema fora do alcance do cronômetro.
Antes de comprar uma máquina mais rápida ou outro acessório da Zhihe CNC, descubra quais atividades realmente interrompem a produção. Uma opção de máquina pode resolver uma limitação física. Ela não pode, por si só, resolver um problema de dispositivo de fixação não identificado ou um programa que não foi aprovado. Essa abordagem de diagnóstico ajuda o comprador a distinguir essas duas situações.
A troca de turno de sessenta minutos que pareceu durar dez.
Considere esta observação hipotética. O operador troca o dispositivo de fixação em dez minutos. Uma discussão focada nessa atividade poderia imediatamente se voltar para um novo sistema de fixação. Mas o tempo total decorrido é de sessenta minutos, porque o operador também procura o dispositivo de fixação correto, monta as ferramentas, estabelece as referências e libera a primeira peça.
O exemplo é um exercício de planejamento, não uma instalação CNC Zhihe medida ou uma melhoria prometida. Ele mostra por que o limite de medição altera a decisão de compra.
| Atividade observada no exemplo | Minutos de parada da máquina | Primeira questão a investigar |
|---|---|---|
| Localize a luminária aprovada | 8 | Seria possível identificar e antecipar o problema antes do término do trabalho anterior? |
| Reúna e prepare as próximas ferramentas. | 16 | Que tipo de preparação pode ocorrer fora da máquina? |
| Remova e substitua o acessório. | 10 | Será que a interface física é a verdadeira restrição? |
| Estabelecer e verificar referências | 9 | Que informações e medições são necessárias? |
| Execute a primeira parte do teste. | 10 | Quais verificações são necessárias para uma primeira utilização segura e correta? |
| Meça e solte a peça | 7 | O medidor e o revisor necessários estão disponíveis? |
| Tempo total decorrido para a troca de funções. | 60 | Quais causas justificam uma mudança de processo ou uma opção de equipamento? |
Se os oito minutos de busca e os dezesseis minutos de preparação pudessem ocorrer com segurança mais cedo, o cálculo resultaria em 36 minutos de inatividade. Esse é um cenário máximo, considerando as premissas do exemplo, e não um resultado efetivamente alcançado. A preparação externa ainda consome tempo de alguém e pode exigir equipamentos, informações ou espaço.
O primeiro experimento deve, portanto, ser uma transição melhor planejada, e não uma alegação imediata de um ganho de produtividade de quarenta por cento. Meça todo o processo novamente após a mudança.
Diagnostique o atraso antes de sugerir a solução.
“Continuamos procurando coisas”
Comece pela identificação e organização. Atribua uma identidade de trabalho consistente aos dispositivos, ferramentas, gabaritos e documentos aprovados. Confirme o material e a revisão do desenho antes da conclusão da última peça. Informações ausentes ou contraditórias causam atrasos, mesmo quando o hardware é adequado.
A resposta adequada pode ser um kit de instruções e uma decisão sobre a responsabilidade pelo equipamento. Isso não é glamoroso, mas pode revelar se uma opção de máquina cara está resolvendo a causa real do problema. Registre o esforço de preparação, bem como a disponibilidade da máquina, para que o trabalho não seja simplesmente transferido invisivelmente para outro departamento.
“Sabemos o que usar, mas a montagem demora muito.”
Agora, analise a interface física do dispositivo de fixação. Compare a acessibilidade, os recursos de localização, a sequência de fixação, a limpeza, o suporte da peça e as verificações necessárias após a montagem. Consulte o especialista em dispositivos de fixação e o fornecedor da máquina para saber quais interfaces são compatíveis com a aplicação.
Não elimine etapas de verificação simplesmente porque elas levam tempo. Uma montagem mais rápida que resulta em uma peça mal posicionada não reduz o tempo necessário para obter o primeiro componente aceitável. O dispositivo de fixação, a mesa da máquina, a peça e o procedimento aprovado precisam ser revisados em conjunto.
“A primeira parte precisa de correções repetidas”
Separe referências incertas, informações de ferramentas não preparadas, problemas de programação e variações de material. Cada um tem um responsável diferente. Preserve o resultado inicial e a correção para que a próxima revisão possa distinguir um método repetível de um ajuste não documentado do operador.
A visão geral de medição por apalpamento de máquinas-ferramenta da Renishaw separa a medição da ferramenta da medição da peça. Essas funções podem ser suportadas por uma configuração pré-definida, mas o comprador ainda precisa definir o que será medido, como o resultado será usado e quais verificações permanecerão independentes.
Compare quatro abordagens para a redução do setup de centros de usinagem CNC.
O objetivo da redução do tempo de preparação em centros de usinagem CNC não é selecionar a resposta mais automatizada em todas as situações. O objetivo é selecionar a resposta que elimina uma causa comprovada, preservando os requisitos de qualidade e segurança.
| Resposta proposta | O atraso visa resolver | Limitação do teste |
|---|---|---|
| Kits de trabalho e preparação externa | Busca, documentos perdidos e preparação tardia de ferramentas | A equipe de preparação precisa de tempo, espaço e informações controladas. |
| Interface de fixação repetível | Trabalho repetitivo de montagem e localização física | A compatibilidade, o suporte e a verificação ainda precisam ser analisados. |
| Opção de medição de ferramenta ou peça de trabalho | Atividades definidas de configuração e verificação | A integração, a calibração, os programas e o treinamento devem estar incluídos. |
| Sistema de movimentação de paletes ou automatizado | Carregamento repetido e troca de acessórios em trabalhos adequados | A combinação de peças, o acesso, a recuperação e a preparação offline podem continuar sendo fatores limitantes. |
Use a mesma família de peças e o mesmo prazo para cada proposta. Caso contrário, uma cotação pode descrever um lote de produção cuidadosamente preparado, enquanto outra pode incluir todas as incertezas da primeira produção. Essas não são demonstrações comparáveis.
Uma especificação para a próxima discussão sobre configuração.
Apresente provas da interrupção em uma investigação junto à Zhihe CNC. A tabela abaixo descreve os requisitos de informação, em vez de afirmar que uma opção específica está disponível em todos os modelos.
| Categoria de especificação | Informações para o comprador | Resposta solicitada ao fornecedor |
|---|---|---|
| Parte da família | Desenhos representativos, materiais e composição do lote | abordagem adequada para máquinas e dispositivos de fixação |
| Configuração física | Interface de fixação existente, massa e área de trabalho | Compatibilidade específica da configuração e confirmação de acesso |
| Ferramentas | Lista de montagem, método de preparação e necessidades de substituição | Opções de revistas, medições e controladores a serem discutidas. |
| Referências | Esquema de referência e verificações da primeira parte | Método de configuração proposto e responsabilidades |
| Meta de produção | Registro de trocas de ferramentas e programação operacional observados. | Demonstração delimitada com o mesmo limite de tempo |
| Evidências de qualidade | Dimensões, medidas e autorização de liberação necessárias | Formato do relatório, condições de aceitação e exclusões |
O material e a condição do estoque devem ser considerados nessa discussão. Uma peça que transita entre alumínio e aço pode exigir ferramentas ou preparações de processo diferentes. Um dispositivo projetado para uma condição de peça bruta não deve ser automaticamente considerado adequado para outra. Essas questões são melhor resolvidas pelos especialistas em processo e ferramentas antes de um teste de temporização.
Realize um teste que possa sobreviver à próxima mudança.
Prepare a próxima tarefa usando o método proposto e, em seguida, observe a transição do mesmo ponto inicial para o mesmo ponto de liberação. Registre quem realizou o trabalho e quais informações estavam disponíveis. Mantenha as interrupções no registro, em vez de editá-las para tornar o teste mais atraente.
Repita a sequência relevante com outra variante da peça ou operador treinado quando essa alteração refletir a produção normal. O objetivo é expor a dependência de conhecimento não documentado. Defina o escopo e a quantidade com as partes envolvidas; este artigo não prescreve uma amostra de validação universal.
A discussão da Renishaw sobre o ciclo de vida do fabricante de máquinas coloca o comissionamento e o suporte a longo prazo no mesmo ciclo de vida do equipamento. Aplique essa perspectiva às melhorias de configuração: o método deve ser ensinável e passível de suporte mesmo após a saída da equipe de demonstração do fornecedor.
Confira o orçamento para o serviço que foi transferido para outro local.
Uma proposta para redução do tempo de preparação de um centro de usinagem CNC deve identificar dispositivos de fixação, ferramentas, equipamentos de medição, funções do controlador, programação e treinamento. Liste o que o comprador deve fornecer. Se o trabalho de preparação for transferido para uma estação externa, inclua na avaliação a preparação e a capacidade dessa estação.
O perfil da Zhihe CNC descreve soluções CNC personalizadas e planejamento baseado em projetos. Solicite um plano de configuração e entrega vinculado ao escopo acordado. Não presuma que uma ferramenta de fixação personalizada ou uma tarefa de integração compartilhe a mesma data de entrega de uma máquina padrão.
Solicite os documentos e certificados de qualidade necessários separadamente da demonstração de tempo. Uma troca de ferramentas mais rápida não é um certificado de capacidade dimensional ou conformidade com o destino. Da mesma forma, mantenha as alterações de engenharia sob controle: uma alteração no dispositivo ou no programa pode exigir novas verificações, mesmo que pareça economizar tempo.
Perguntas das equipes de produção e compras
O que deve ser considerado tempo de preparação?
Para esta análise, utilize a última parte aceitável do trabalho anterior até a primeira parte aceitável do novo trabalho. Registre medidas mais específicas separadamente se elas responderem a outra pergunta e indique suas exclusões.
O tempo livre para preparação externa é suficiente?
Não. Ela utiliza mão de obra, espaço e, às vezes, equipamentos adicionais. Sua vantagem é que o trabalho necessário pode ser concluído sem parar a máquina, e não que o trabalho desapareça.
Todas as instalações devem usar o mesmo dispositivo?
Não. Interfaces comuns podem ser úteis, mas os requisitos reais de peça, suporte, acesso e qualidade determinam sua adequação. Um conceito de dispositivo de fixação compartilhado deve ser validado para a família de dispositivos pretendida.
Uma sonda eliminará toda a inspeção da primeira parte?
Não assuma isso. Defina a função de sondagem e a inspeção independente exigidas pelo plano de qualidade. A integração de medições não altera automaticamente os requisitos de liberação do comprador.
A preparação das ferramentas pode ocorrer antes da conclusão do trabalho anterior?
Às vezes, se os conjuntos, informações e pessoal necessários estiverem disponíveis, verifique se as ferramentas são compartilhadas com o trabalho em andamento e se o método de preparação externa é aprovado.
A redução do setup de um centro de usinagem CNC exige uma máquina nova?
Primeiramente, determine se o atraso decorre de uma limitação da máquina ou de problemas de preparação e fluxo de informações. A substituição é uma decisão importante e deve levar em consideração as evidências da restrição real.
Como é que os lotes pequenos influenciam a decisão?
Trocas frequentes tornam o tempo decorrido mais visível no cronograma de produção. Utilize a mistura real do lote em vez de avaliar o processo apenas durante uma longa produção de peças idênticas.
Como deve ser medida a redução de setup em um centro de usinagem CNC?
Utilize a mesma definição de início e fim, trabalhos comparáveis e condições operacionais registradas. Inclua os pontos de controle de qualidade e o esforço de preparação para que a aparente economia não seja criada pela alteração dos limites.
Quem deve comparecer ao julgamento?
Inclua as pessoas que preparam as ferramentas, instalam os dispositivos de fixação, verificam o controle de qualidade e dão suporte aos equipamentos. O departamento de compras também precisa do escopo e das exclusões acordadas para comparar as propostas comerciais de forma justa.
O que devo enviar para a Zhihe CNC?
Envie um desenho representativo, detalhes dos materiais, informações sobre dispositivos e ferramentas, o registro de trocas de ferramentas atual e o cronograma operacional desejado. Identifique o atraso que você deseja eliminar com o equipamento proposto.
Leve um registro de tempo, não apenas um alvo.
A consulta mais útil para a redução do tempo de preparação de um centro de usinagem CNC inclui uma descrição específica da interrupção e as evidências que a justificam. Isso fornece ao fornecedor algo concreto para avaliar e dá ao comprador uma base para aceitar ou rejeitar a proposta.
Compartilhe esse registro através da página de contato da Zhihe CNC . Solicite uma resposta que especifique alterações na preparação, opções de máquina e trabalhos de validação. Assim, uma simples observação com cronômetro pode auxiliar na tomada de decisão sobre o equipamento.





