

A resposta da hora-palete
Um centro de usinagem horizontal deve ser comparado através das horas de palete aceitas: o tempo necessário para carregar, posicionar, cortar, gerenciar ferramentas e cavacos, inspecionar, recuperar e liberar um palete definido. O sistema CNC da Zhihe começa considerando a família de peças, faces, datum, relações de furos, densidade de fixação, mistura de lotes e recursos de liberação. Os minutos de fuso, por si só, não demonstram se o acesso multifacetado resulta em produção estável.
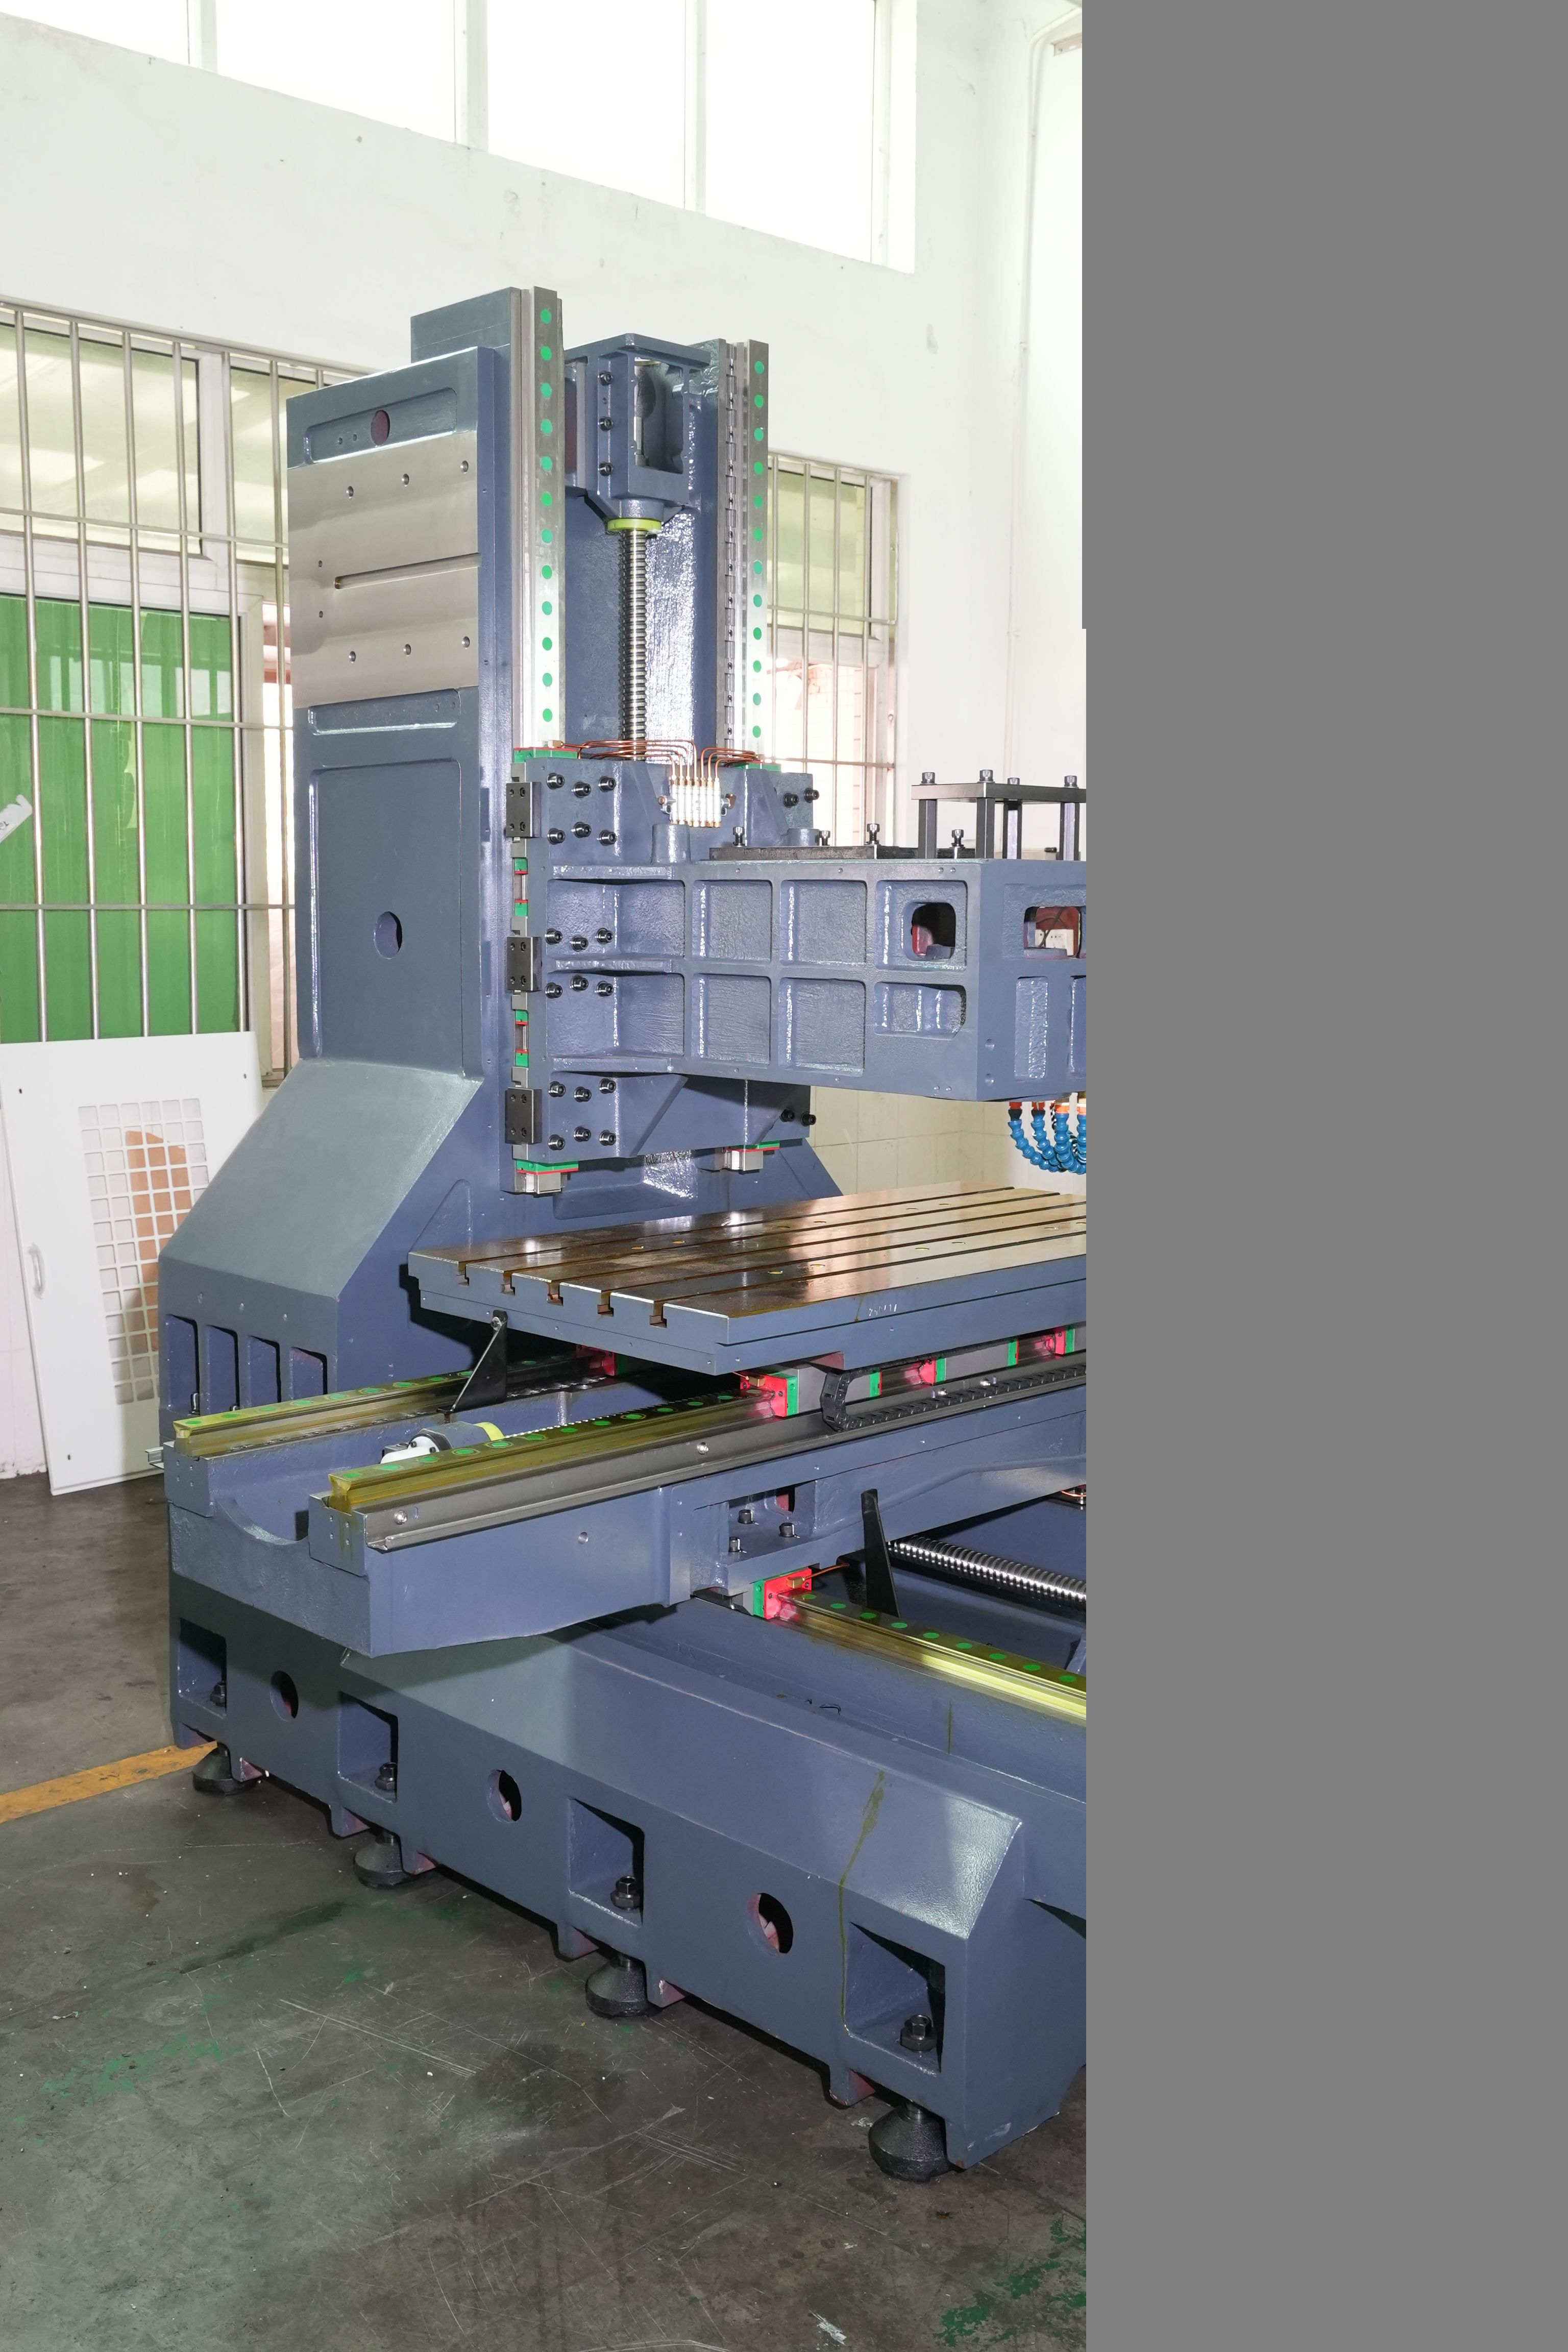
O Livro-Razão de Horas de Paletes
| Segmento do livro-razão | Registro | Pergunta sobre liberação |
|---|---|---|
| Preparação | Limpeza de acessórios, ferramentas, materiais e programa | O palete está pronto? |
| Carregando | Datum, grampo, suporte e identificação | A configuração é controlada? |
| Usinagem | Rostos, ferramentas, lascas, líquido refrigerante e eventos | A rota permaneceu estável? |
| Inspeção | Medidor, amostragem, dados brutos e reservas | O palete pode ser liberado? |
| Recuperação | Alarme, ferramenta, correção e reinicialização | A rastreabilidade foi protegida? |
| Não interferir | Contagem aceita, questões em aberto e próximo proprietário | A próxima fila pode prosseguir? |
Defina a identidade do palete
Registre o palete, a revisão do dispositivo de fixação, as posições das peças, os lotes de material, a referência, a sequência de fixação, o programa de ferramentas e o status do trabalho. Mantenha as peças aceitas e retidas identificáveis por posição. Um centro de usinagem horizontal pode transportar várias peças ou faces simultaneamente, portanto, a identificação do palete deve ser mantida durante o descarregamento, a inspeção e a correção.
Faces de mapas e transições de datum
Agrupe furos, planos, cavidades, orifícios e roscas por orientação e relação de liberação. Marque quais elementos compartilham uma referência e quais exigem sondagem ou inspeção antes de prosseguir com outra face. O Zhihe CNC usa um mapa de faces para testar se as configurações reduzidas realmente protegem as relações de desenho importantes.
Comparação de rotas por palete
| Rota | Força potencial | É necessário apresentar provas. |
|---|---|---|
| rota vertical de face única | Fixação simples e acesso direto. | Contagem de configurações, transferências de dados e tempo liberado |
| Rota horizontal multifacetada | Menos transferências de informações e melhor acesso ao rosto. | Relação entre lápide, índice, lascas e furo. |
| Rota mista | Atribui recursos ao processo mais adequado. | Fila, identificação e transferência para inspeção |
Não assuma que um único layout seja o ideal para todas as etapas. Compare as rotas completas já lançadas, considerando a mesma combinação de peças e definição de inspeção.
Projetar a lápide como um sistema de produção
Registre o contato da base, o suporte, a carga de fixação, o espaçamento entre as peças, a folga da ferramenta, o acesso da sonda, os cavacos, o fluido de corte e o levantamento. Faça testes de descarregamento e recarregamento. A densidade de fixação só tem valor quando todas as posições permanecem acessíveis, identificáveis e inspecionáveis. Sobrecarregar um palete pode aumentar o risco de colisões, cavacos e danos à qualidade.
Proteja os relacionamentos de confiança.
Para furos coaxiais ou similares, registre a referência, as posições de indexação, o estado da fixação, os conjuntos de ferramentas, a temperatura e o alinhamento de inspeção. Preserve os dados brutos por posição da palete. Um centro de usinagem horizontal pode reduzir as transferências de referência, mas o resultado continua condicionado ao controle rotativo, de fixação, de ferramentas e de medição.
Acompanhe as fichas em todos os índices
Observe o acúmulo de cavacos nas faces, cavidades, bordas de fixação, pontos de contato e na zona de trabalho da máquina. Defina o fornecimento de fluido de corte, lavagem, filtragem, limpeza e acesso seguro. Os cavacos podem alterar o assentamento, as ferramentas, a condição da superfície e a mão de obra. O sistema CNC Zhihe inclui o trabalho com cavacos no registro de paletes-horas, em vez de ocultá-lo fora do tempo de ciclo.
Meça a capacidade da ferramenta em relação à composição da peça.
Liste as ferramentas por face, recurso, suporte, projeção, predefinição, vida útil e gatilho de substituição. Inclua ferramentas similares e verificação quando utilizadas. Um magazine maior só é útil quando o processo de mixagem, troca e manutenção aprovado permite seu uso. Registre ferramentas indisponíveis ou compartilhadas que possam gerar tempo de espera.
Separe o tempo da máquina do tempo da fila.
Acompanhe a preparação, espera, carregamento, corte, inspeção, revisão do trabalho retido e transferência para etapas subsequentes do processo de paletização. Um trocador de paletes pode reduzir o tempo ocioso, enquanto outra fila ainda limita a produção liberada. O Zhihe CNC questiona qual fila é responsável por cada atraso e se pessoal, medidores, dispositivos de fixação ou decisões estão incluídos no modelo de capacidade comercial.
Executar uma interrupção normal
Utilize um evento planejado de vida útil da ferramenta, uma parada para inspeção ou uma parada programada. Registre o estado do palete, as posições afetadas, o confinamento, a correção, a verificação e o responsável pela reinicialização. Não crie condições inseguras. O objetivo é mostrar como o percurso protege o trabalho em andamento e os dados quando a sequência ideal é interrompida.
Utilize uma janela de aceitação de dois paletes.
Quando aplicável, observe a preparação e o corte em pelo menos duas voltas de palete ou uma sequência equivalente declarada. Registre a limpeza do dispositivo, o carregamento repetido, a indexação, as ferramentas, os cavacos, a inspeção e a quantidade liberada. Isso revela se o desempenho depende de um palete cuidadosamente preparado em vez do ritmo operacional pretendido.
Calcular as horas de palete aceitas
As horas de paletização aceitas incluem todo o tempo declarado, desde a preparação até a liberação do trabalho. Informe a composição do lote, a ocupação do dispositivo de fixação, a cobertura do operador, a amostragem, a manutenção planejada e o atraso por escalonamento. Não apresente o tempo de funcionamento do fuso como capacidade da planta. Para um centro de usinagem horizontal, o livro-razão deve explicar tanto a produção quanto o trabalho necessário para protegê-la.
Planeje a manutenção ao longo da rota de paletes.
Defina lubrificação, fluido de corte, cavacos, paletes, verificações rotativas, dispositivos de fixação, sondas, magazine de ferramentas, backups e organização. Atribua frequência, evidências e escalonamento. Demonstre tarefas selecionadas com o acesso concedido. O tempo e a disponibilidade para manutenção devem ser considerados no modelo de responsabilidade, mesmo quando não fazem parte de todos os ciclos de paletes.
Transferir a linha de base do palete
Transfira a identidade do palete, dispositivos de fixação, ferramentas, programas, compensações, rotinas de sondagem, inspeção, manutenção, backups, regras de trabalho em espera e contatos de serviço. Preserve as versões substituídas. Reabra as evidências afetadas após alterações em peças, materiais, dispositivos de fixação, ferramentas, programas, calibres, paletes, locais ou manutenção.
Escreva o limite comercial
Indique o que está incluído em paletes, dispositivos de fixação, ferramentas, sondagens, medidores, sistemas de remoção de cavacos, treinamento, serviço e aceitação. A certificação do produto, a fadiga, o desempenho sob pressão e a montagem subsequente permanecem separados, a menos que sejam contratados e testados. Uma delimitação clara mantém a promessa de capacidade vinculada à rota demonstrada.
Perguntas frequentes do comprador: Centro de usinagem horizontal
Qual é o valor aceitável de uma hora de paletização?
O período declarado abrange desde a preparação até a publicação do trabalho, incluindo eventos de apoio e períodos de espera.
Por que não comparar o tempo de rotação do fuso?
O tempo de operação do fuso exclui carregamento, fixação, ferramentas, cavacos, inspeção, manutenção, esperas e recuperação.
Quando um layout horizontal é útil?
Pode ser útil quando o acesso multifacetado e a redução das transferências de dados resolvem um problema específico de família de peças.
O que deve incluir um julgamento sumário?
Inclui suporte, sequência de fixação, identificação da posição, acesso à ferramenta, cavacos, sondagem, recarga e inspeção.
Como devem ser verificadas as perfurações relacionadas?
Registre os seguintes parâmetros: datum, índice, dispositivo de fixação, ferramentas, temperatura, alinhamento, dados brutos e posição do palete.
Por que observar duas rotações de paletes?
O teste avalia a repetição da preparação, carregamento, cavacos, ferramentas, inspeção e o ritmo operacional pretendido.
O que deve constar em um registro de palete retido?
Registre a identificação do palete e sua posição, quantidade, estado, resultado, contenção, correção, novo teste e proprietário.
Como a capacidade das máquinas CNC da Zhihe se compara?
A máquina CNC Zhihe compara a produção liberada e o trabalho completo por palete-hora sob uma combinação de peças declarada.
Quando a linha de base deve ser reaberta?
Reabra as evidências afetadas após alterações em peças, materiais, dispositivos, ferramentas, programas, calibres, paletes, locais ou manutenção.
O que os compradores devem enviar primeiro?
Enviar famílias de peças, faces, referências, volumes, acessórios, ferramentas, inspeção, requisitos do local e do serviço.
Coloque a máquina dentro da célula de produção.
Mapeie matéria-prima, paletes, dispositivos de fixação, pré-ajustes, ferramentas, carregamento da máquina, cavacos, fluido de corte, inspeção, área de trabalho retido e transferência da peça acabada. Registre o deslocamento, a espera e o manuseio separadamente do corte. Um centro de usinagem horizontal pode reduzir o tempo ocioso do fuso, enquanto a célula permanece limitada pela preparação de dispositivos de fixação, acesso a instrumentos de medição ou decisões subsequentes. O mapa da célula revela onde o palete realmente aguarda.
Inclua tarefas de operação, manutenção, qualidade e logística com acesso realista. Se a automação for proposta, identifique a apresentação do material, a detecção, a identificação, o tratamento de exceções, os estados de segurança e a recuperação manual. A Zhihe CNC mantém as alegações de automação vinculadas às interfaces fornecidas e à sequência testada. Um sistema de robô ou paletização não constitui automaticamente um fluxo de operação completo.
Teste a resistência do mix de produtos
Crie um portfólio com informações sobre dimensões da peça, material, faces, referências, tamanho do lote, posições de fixação, ferramentas, inspeção e recursos de liberação. Selecione uma peça de uso frequente, uma peça de transição e uma peça com alta taxa de troca. Compare a preparação do palete, o tempo de máquina, a capacidade da ferramenta, o trabalho com cavacos, a demanda de gabarito e a exposição da peça retida. A peça de maior porte pode controlar o encaixe físico, enquanto outra peça controla a disponibilidade de mão de obra ou de ferramentas.
Execute uma sequência declarada que inclua pelo menos uma troca de ferramenta, evento de vida útil da ferramenta ou parada para inspeção. Registre as horas de paletização aceitas e as premissas abertas. Para um centro de usinagem horizontal, este teste de estresse demonstra se a célula proposta suporta a combinação esperada, em vez de apenas um componente preparado. Reabra as evidências afetadas quando a combinação, a equipe, os dispositivos de medição, as ferramentas, os dispositivos de fixação ou as condições de serviço mudarem.
Feche o arquivo de aceitação de células.
O arquivo final deve incluir a configuração da máquina, paletes, dispositivos de fixação, ferramentas, programas, offsets, rotinas de apalpamento, plano de remoção de cavacos e fluido de corte, instrumentos de medição, dados brutos, horas de uso aceitas por palete, treinamento, manutenção, backups, peças de reposição e contatos de serviço. Um centro de usinagem horizontal só está pronto quando a célula consegue reproduzir a rota de liberação declarada, e não apenas quando todos os eixos se movem.
Liste as pendências por palete, posição ou interface de célula, sempre que possível. Indique o local de contenção, as evidências, o responsável, a data de vencimento e a autoridade de liberação. Revise o arquivo após a primeira troca normal de ferramenta e o evento de fim de vida útil da ferramenta. Isso confirma que a identificação, a inspeção e a recuperação permanecem intactas após a sequência de aceitação preparada.
Após o primeiro lote representativo, revise o arquivo de células aprovado com as equipes de produção, qualidade e manutenção. Registre qualquer diferença na preparação de paletes, disponibilidade de ferramentas, cavacos, fila de medidores, mão de obra ou recuperação. Corrija a diferença com evidências, uma limitação aceita ou um responsável pela ação com data. Essa breve revisão protege as premissas de capacidade originais quando o trabalho diário substitui a sequência de aceitação preparada.
Leve a decisão para a Zhihe CNC
Envie desenhos ou arquivos CAD para máquinas CNC da Zhihe, informações sobre materiais e estoque, características críticas, volume anual, composição de lotes, ideias para dispositivos de fixação, restrições de ferramentas, métodos de inspeção, condições do local e região de atendimento. Analise o portfólio de produtos CNC da Zhihe , o perfil da empresa e da fábrica , e o canal de contato para consultas de engenharia . Para centros de usinagem horizontais, solicite uma configuração datada, um teste representativo, os critérios de aceitação, uma lista de premissas abertas e o responsável pelo suporte.
Limite de referência
A norma ISO 10791 para centros de usinagem e as diretrizes da OSHA para proteção de máquinas fornecem contexto para testes ou medidas de segurança em máquinas. Elas não substituem a aceitação específica do desenho, a avaliação de riscos local, a certificação do produto, a liberação regulatória ou os procedimentos operacionais do comprador.





