

Um centro de usinagem para fresamento de moldes deve ser avaliado pela clareza com que o processo explica as falhas superficiais, e não por uma única amostra polida ou um único índice de rugosidade. A Zhihe CNC utiliza um atlas de cinco defeitos que abrange linhas de referência, vibração, ondulação, erro de forma e danos nos cantos para rastrear cada sintoma visível através do material, ferramentas, programas, cinemática, aquecimento, inspeção e acabamento manual.
O atlas foi projetado para proprietários de oficinas de moldes, programadores CAM, engenheiros de processo, equipes de qualidade e compradores. Ele separa o que a máquina pode influenciar em relação a dispositivos de fixação, blanks, montagem de ferramentas, material digital, estratégia de corte, ambiente, medição e condições de polimento.
Comece a autópsia antes do polimento.
Preserve o modelo de estoque recebido, o material, a dureza, o histórico de alívio de tensões, a condição de referência, a fixação, as ferramentas, os suportes, a excentricidade, o programa, as configurações do controlador, o estado térmico, o fluido de corte, as medições, as fotografias, a iluminação e o mapa de defeitos. Não oculte as evidências antes do diagnóstico.
A Zhihe CNC recomenda atribuir a cada defeito uma localização, direção, escala, etapa do processo e horário da primeira observação.
Defeito 1: Linhas de testemunha entre trajetórias de ferramenta
As linhas de referência podem surgir de ultrapassagens, trocas de ferramentas, limites de usinagem de repouso, transições de orientação, diferenças no comprimento da ferramenta, excentricidade, desgaste, offsets, suavização, comportamento do pós-processador ou deflexão local. Compare a marca com o limite programado e o histórico real da ferramenta.
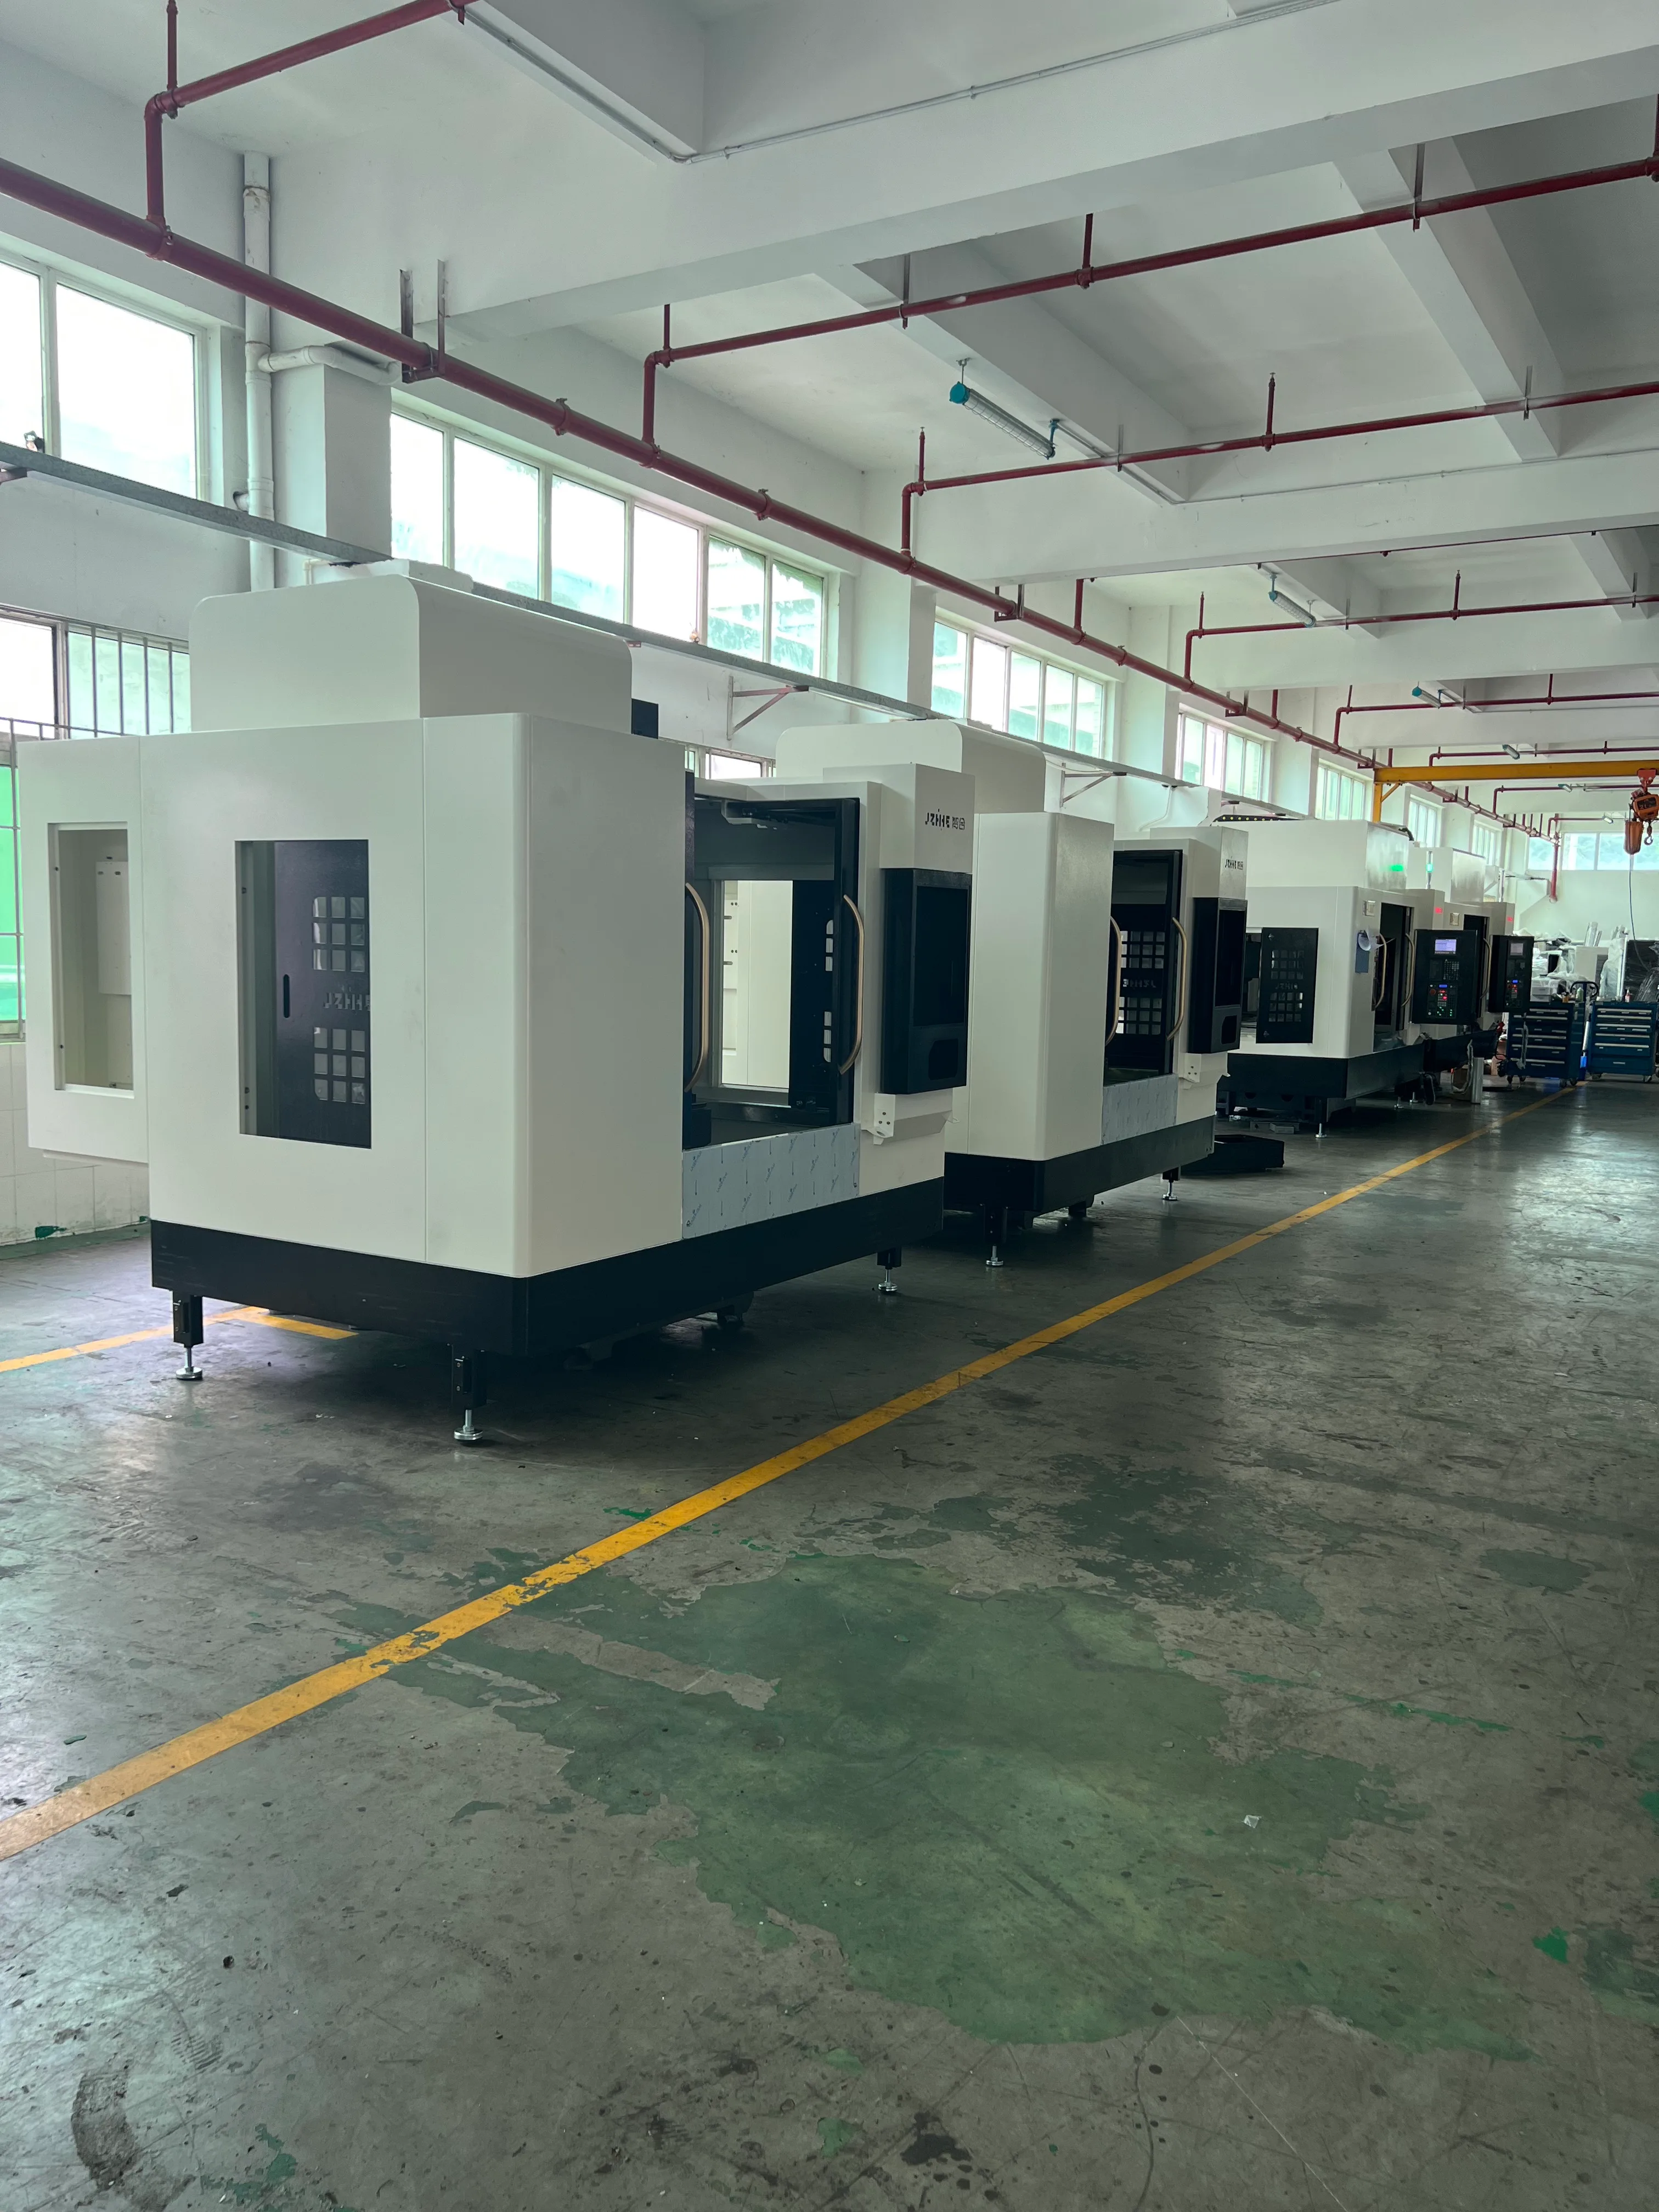
Leia as falas das testemunhas com uma tabela de limites.
| Linha observada | Prováveis evidências | Teste controlado |
|---|---|---|
| Na troca de ferramentas | Deslocamentos e excentricidade | Repita o processo com a montagem verificada. |
| Em via de descanso | Ações digitais e reais | Medir o estoque de entrada |
| No turno de orientação | Poste e cinemática | Rastrear estado rotativo e TCP |
| Na borda pouco íngreme | Transição de estratégia | Compare contato e passo à frente. |
| Após reiniciar | Estado de referência e estoque | Ensaie a recuperação controlada. |
A tabela impede que reparos estéticos substituam a identificação da causa raiz do problema.
Defeito 2: Faixas de vibração
A vibração depende do diâmetro da ferramenta, projeção, porta-ferramentas, excentricidade, balanceamento, velocidade do fuso, passagem dos dentes, engate, direção, rigidez local, material bruto, dispositivo de fixação, estrutura da máquina e comportamento do controle. Marque onde as vibrações começam e terminam em relação à geometria e ao engate.
Um teste em um centro de usinagem de fresamento de moldes deve incluir as ferramentas longas ou pequenas que realmente representam um risco, e não apenas uma fresa de acabamento curta e rígida.
Separar vibração forçada de vibração regenerativa
Marcas repetíveis relacionadas ao fuso, dente, eixo, fluido de corte ou vibração externa podem indicar excitação forçada. A vibração regenerativa geralmente varia bastante com a velocidade, o engate, a projeção da ferramenta e a rigidez local. Preserve as evidências de som, superfície, ferramenta e parâmetros.
A Zhihe CNC recomenda que sejam realizados testes controlados com uma única variável somente após a análise das condições de segurança, colisão e estoque.
Defeito 3: Ondulação na superfície cosmética
A ondulação pode refletir espaçamento entre trajetórias, inversão de eixos, suavização, flutuação de avanço, aceleração, deriva térmica, deflexão da ferramenta, movimento da fixação ou filtragem da medição. Uma leitura de baixa rugosidade em um ponto específico não garante a validade de toda a superfície.
Mapear o comprimento de onda, a direção, a amplitude, a localização e a relação com os eixos da máquina ou o percurso da ferramenta. O padrão geralmente identifica qual evidência inspecionar em seguida.
Utilize uma matriz de evidências superficiais.
| Atributo de superfície | Pergunta de medição | Não confunda com |
|---|---|---|
| Rugosidade | Que texturas em pequena escala existem? | Forma |
| Ondulação | Que padrão de escala média se repete? | Vieira sozinha |
| Forma | A geometria corresponde ao CAD? | Esconderijo ideal |
| Mistura | As transições são contínuas? | Chegada por um ponto |
| aula visual | O que aparece sob iluminação específica? | Valor do instrumento apenas |
Indique o instrumento, filtro, alinhamento, ambiente, amostra e regra de aceitação para cada classe.
Defeito 4: Erro de forma que persiste mesmo com um bom acabamento
Uma superfície pode parecer lisa, mas apresentar dimensões incorretas. Verifique o datum de rastreamento, o material bruto, a distorção da fixação, o raio e o comprimento da ferramenta, o desvio radial, a deflexão, a calibração cinemática, o estado térmico, a compensação, o modelo do programa, o modo do controlador e o alinhamento da inspeção.
A norma ISO 230-2 fornece o contexto de posicionamento; o comprador ainda precisa de evidências específicas sobre as características e condições do produto.
Compare ações digitais com ações físicas.
O processo de usinagem de acabamento pressupõe que o software saiba qual material ainda resta. Deflexão anterior da ferramenta, variação do material bruto, movimentação da fixação, operações omitidas, geometria incorreta da ferramenta ou alterações no programa podem invalidar essa premissa. Meça ou verifique o material crítico antes do acabamento de alto valor agregado.
A Zhihe CNC recomenda um ponto de liberação entre o semiacabamento e o acabamento para verificação de referência, material bruto, acesso, ferramenta e prontidão do programa.
Defeito 5: Danos nos cantos e transições sobrecarregadas
Os cantos podem apresentar engajamento excessivo, desacelerações, tempo de permanência, comportamento do centro da ferramenta, material de apoio inadequado, incompatibilidade da ferramenta de corte, abordagem inadequada, raio insuficiente, vibração local ou danos de polimento. Separe a intenção de afiar a ferramenta da afiação resultante do processo.
Utilize um mapa de risco de cantos que abranja raios internos, nervuras, interseções profundas, superfícies de separação, inserções e transições estéticas.
Controle a sequência térmica antes das passagens finais.
Registre o tempo de desbaste, o tempo de resfriamento, o tempo de aquecimento do fuso, a faixa de temperatura ambiente, a condição do fluido de corte, a atividade dos eixos, as verificações de referência e a duração do acabamento. Se o molde sair do dispositivo de fixação ou da máquina, defina como ele retorna e é reposicionado.
Um centro de usinagem para fresamento de moldes deve ser testado através da sequência térmica prevista para a produção, e não apenas após um período ideal de estabilização.
Transforme o polimento em uma entrega precisa.
Registre a superfície de entrada, a tolerância uniforme, as zonas de defeito, os reparos proibidos, a proteção das bordas, o método, a mão de obra, as correções, a geometria final e a decisão de retornar à usinagem. O polimento não deve apagar evidências nem deslocar a superfície para fora dos limites de forma.
A máquina CNC Zhihe utiliza um sistema de retorno quando um defeito exige correção geométrica, restauração de material ou um novo percurso de ferramenta controlado, em vez de mais trabalho manual.
Valide o teste completo do molde.
Congelar o material, a dureza, o estoque, o dispositivo de fixação, as ferramentas, os programas, o estado térmico, o fluido de corte, a inspeção, a iluminação visual, o limite de polimento, os limites, a amostra e o reteste. A série de normas ISO 10791 fornece o contexto para testes em centros de usinagem, enquanto o teste em molde permanece específico para cada aplicação.
Inclua pelo menos um evento difícil de alcance, transição e recuperação.
Auditoria do Atlas de Falhas do Centro de Usinagem de Fresamento de Moldes
Após a fabricação de vários moldes, compare os tipos de defeitos, suas localizações, conjuntos de ferramentas, revisões de programa, condições térmicas, mapas de estoque, inspeções, horas de polimento, retornos à usinagem e ações corretivas. Elimine as correções que funcionaram apenas em uma condição não registrada.
O centro de usinagem para fresamento de moldes deve reduzir o retrabalho manual inexplicável à medida que as evidências melhoram. O sistema CNC da Zhihe converte padrões de falhas recorrentes em diretrizes para ferramentas, programas, dispositivos de fixação, inspeções e liberações.
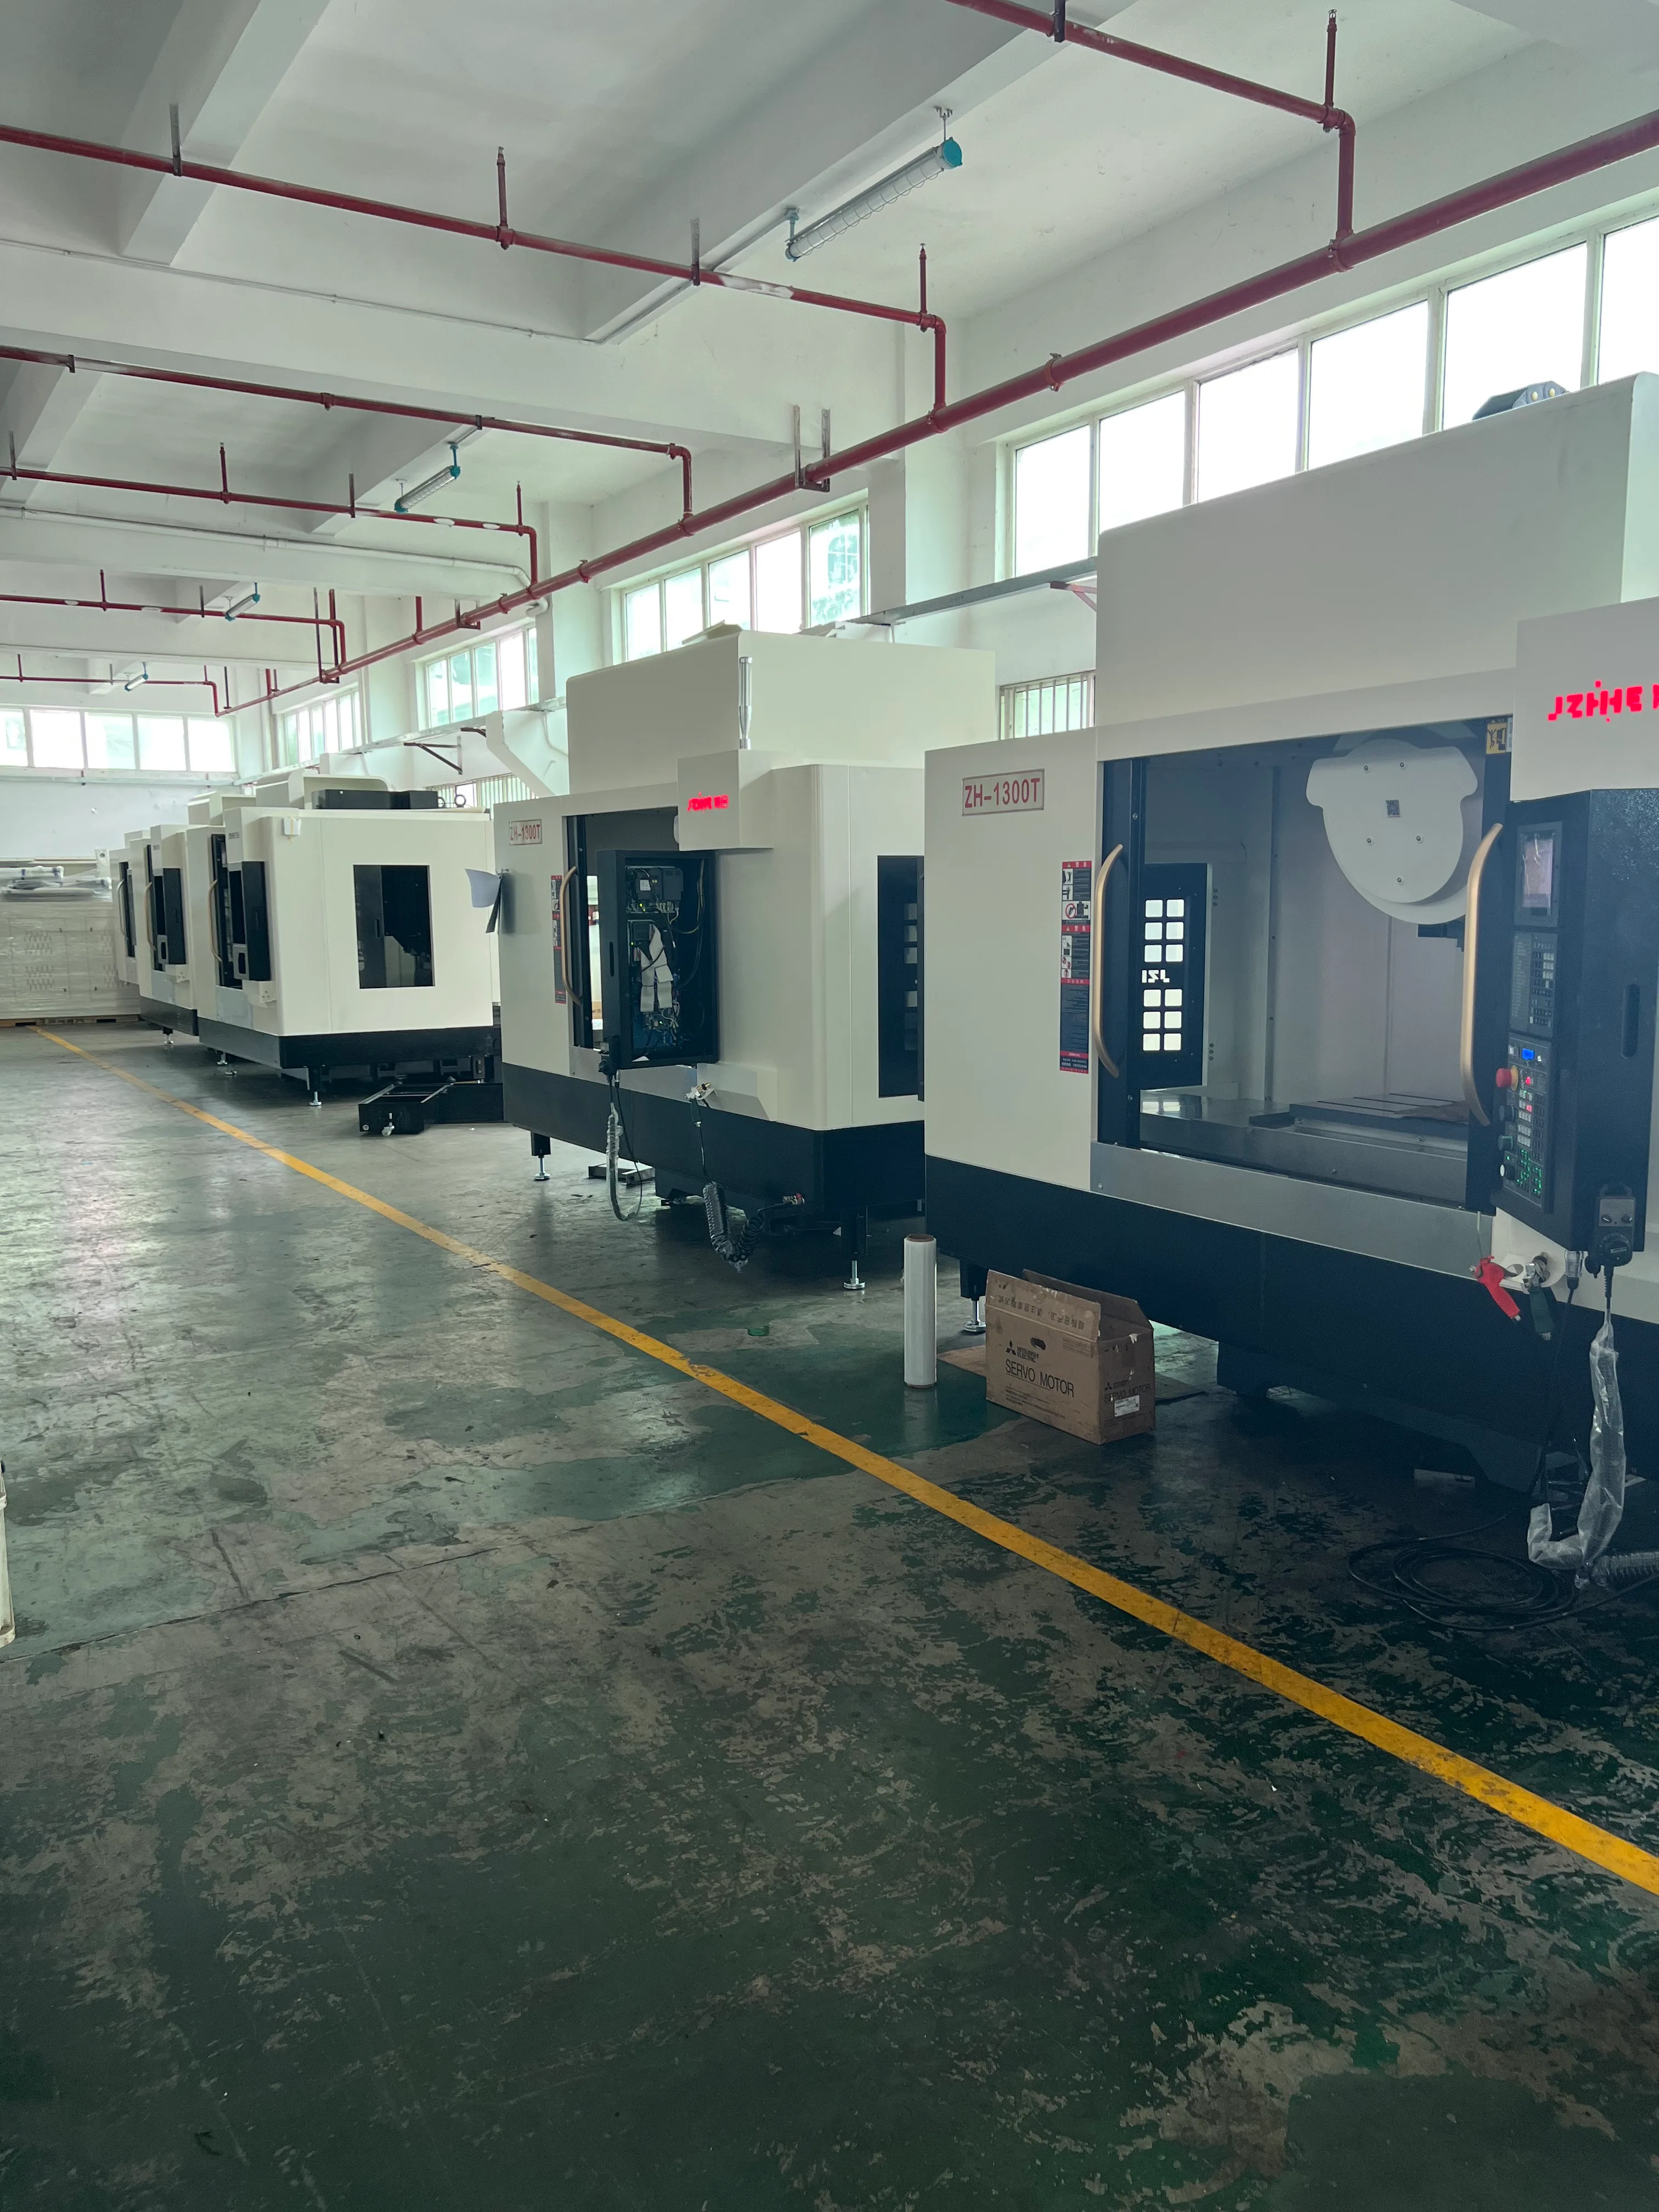
Transforme o Atlas de Falhas em um Padrão Preventivo
A prevenção começa com a conversão de diagnósticos repetidos em verificações de liberação. Para cada família de defeitos, defina a condição do estoque recebido, os limites de montagem da ferramenta, o método de excentricidade, a projeção permitida, a revisão do programa, a janela térmica, o estado do dispositivo de fixação, o método de inspeção e o limite de resposta. Vincule a norma às zonas do molde onde a falha ocorreu.
Utilize uma verificação em camadas em vez de uma única inspeção final. Confirme o material e a referência antes do semiacabamento, verifique o material restante e o acesso antes do acabamento, verifique a ferramenta e o estado térmico antes das passagens de acabamento e preserve um mapa da superfície antes do polimento. Cada etapa deve interromper o processo quando a próxima operação apagar as evidências ou aumentar o custo do reparo.
Uma norma para centros de usinagem de moldes deve também distinguir entre controle obrigatório e orientação diagnóstica. Os limites obrigatórios liberam ou retêm a peça. A orientação diagnóstica sugere a próxima evidência a ser inspecionada, sem incentivar os operadores a alterarem diversas variáveis simultaneamente.
A Zhihe CNC recomenda a revisão mensal do atlas por família de peças, grupo de ferramentas, estratégia de programação, estado da máquina e retorno de polimento. Meça a recorrência, o estágio de detecção, as horas de reparo, o impacto na geometria e se a ação corretiva persistiu no próximo molde comparável.
Mantenha os exemplos aprovados e os rejeitados sob iluminação e medidas consistentes. Referências visuais ajudam as equipes a discutir texturas e misturas, mas devem permanecer vinculadas à forma, rugosidade, ondulação e registros do processo, em vez de se tornarem substitutos subjetivos.
O padrão preventivo torna-se valioso quando novos programadores, operadores, inspetores e polidores conseguem reconhecer uma assinatura de falha e seguir o mesmo rastro de evidências. Ele deve reduzir a dependência da memória, preservando um caminho claro para superfícies incomuns que necessitam de revisão de engenharia.
Saiba o que o Atlas do Fracasso não pode garantir.
O atlas não garante a precisão de todos os materiais de molde, dureza, geometria, ferramenta, programa, temperatura, polimento ou resultado de inspeção. Ele cria um método de diagnóstico testado e torna as suposições visíveis. Novos extremos de alcance, estoque, acabamento ou forma podem exigir testes específicos.
Perguntas frequentes
Por que inspecionar antes de polir?
O polimento pode remover ou deslocar as evidências necessárias para identificar as causas relacionadas ao percurso da ferramenta, ao material bruto, à vibração ou à geometria.
Uma baixa rugosidade indica uma boa superfície para o molde?
Não. Ondulação, forma, transição, linhas de evidência, defeitos localizados e classificação visual requerem avaliação separada.
O que geralmente gera uma linha de testemunha?
Trocas de ferramentas, limites de repouso, mudanças de orientação, deslocamentos, excentricidade, desgaste, suavização, deflexão ou recuperação podem contribuir para o problema.
Como diagnosticar a síndrome de vibração intestinal de forma segura?
Preserve as evidências, revise a colisão e o estoque, e então utilize mudanças controladas na velocidade, engajamento, projeção ou rigidez.
Por que comparar ações digitais e físicas?
O processo de usinagem de acabamento falha quando o material remanescente real difere do modelo do software.
Uma superfície lisa ainda pode apresentar erros de forma?
Sim. Textura e geometria são diferentes; erros de referência, térmicos, de ferramenta, cinemáticos e de inspeção podem persistir.
Quando o polimento deve retornar um molde para usinagem?
Devolva o produto quando a geometria, o estoque, defeitos profundos ou a restauração controlada da superfície não puderem ser realizados com segurança manualmente.
Quais dados térmicos devem ser preservados?
Mantenha os parâmetros de desbaste, atraso, aquecimento, temperatura ambiente, fluido de corte, atividade do eixo, verificações de referência e duração do acabamento.
O que caracteriza um teste de mofo representativo?
Utilize materiais, dureza, estoque, alcance, transições, ferramentas, sequência térmica, inspeção e limite de polimento realistas.
O que uma oficina de moldes deve enviar para a Zhihe CNC?
Enviar arquivo CAD do molde, material, dureza, estoque, zonas, ferramentas, superfícies, tolerâncias, inspeção, polimento e histórico de defeitos.
Construa o Atlas de Falhas Superficiais com a CNC Zhihe
Para avaliar um centro de usinagem de fresamento de moldes, envie à Zhihe CNC o modelo do molde, o material, a dureza, a condição do material bruto, a fixação, os conjuntos de ferramentas, as classes de superfície, as tolerâncias, a inspeção, o processo de polimento e exemplos de defeitos. Consulte a gama de centros de usinagem de fresamento , o perfil da Zhihe CNC e a página de contato antes de agendar um teste diagnóstico.





