Китайский центр обработки на станках с ЧПУ для производителей: технические характеристики, области применения и контрольный список для запроса коммерческого предложения.
Вопрос покупателя: Может ли горизонтальный обрабатывающий центр изготовить нашу деталь коробчатого типа за одну установку?
Китайский обрабатывающий центр с ЧПУ может стать практичным производственным решением для производителей, но утверждение о возможности выполнения одной настройки за одну операцию никогда не следует принимать на веру, основываясь только на названии станка. Возможность выполнения вашей детали коробчатого типа на горизонтальном обрабатывающем центре за одну настройку зависит от доступа к элементам, базовых точек, геометрии зажимных приспособлений и паллет, вылета шпинделя, длины инструмента, удаления стружки, измерения, допусков и количества удаляемого материала. Правильный ответ можно получить на основе анализа технологического процесса по чертежам и контролируемых испытаний, а не из общего описания в брошюре.
Это руководство помогает инженерным и закупочным группам определить необходимые технические характеристики, подобрать архитектуру оборудования в соответствии с требованиями и составить запрос на коммерческое предложение (RFQ), который позволит выявить ограничения на ранней стадии. В нем объясняется, что означает «одна конфигурация», когда целесообразно использовать горизонтальное расположение оборудования, когда лучше подойдет вертикальная или другая конфигурация, а также как планировать приемку. Технические характеристики конкретной модели должны быть проверены на соответствие текущей технической документации и согласованным условиям испытаний.
Запросить рекомендацию по оборудованию

Что должна означать одна настройка
В техническом предложении под одной настройкой понимается одна стабильная система фиксации заготовки, при которой деталь устанавливается и зажимается один раз, пока станок выполняет согласованные операции, включая любые зафиксированные положения паллеты. Это определение отличается от одной программы, одного цикла загрузки или одной паллеты. Если оператору необходимо разжать, перевернуть, переместить, вручную просверлить недоступную поверхность или перенести деталь на другой станок, то этот процесс не является одной настройкой в инженерном смысле.
Одна настройка может уменьшить количество операций по перемещению, перенос базовых точек и вариативность контроля, но она не гарантирует, что каждая деталь может быть изготовлена без смены инструмента, цикла измерения или поворотного индексатора. Горизонтальный станок может обработать четыре грани после индексации паллеты, удерживая заготовку на одном и том же приспособлении. Это может быть ценным процессом с использованием одного приспособления, даже несмотря на то, что станок использует несколько координатных ориентаций. Укажите точное определение в запросе предложений, чтобы поставщики не приводили разные значения.
Прямой ответ для деталей коробчатого типа.
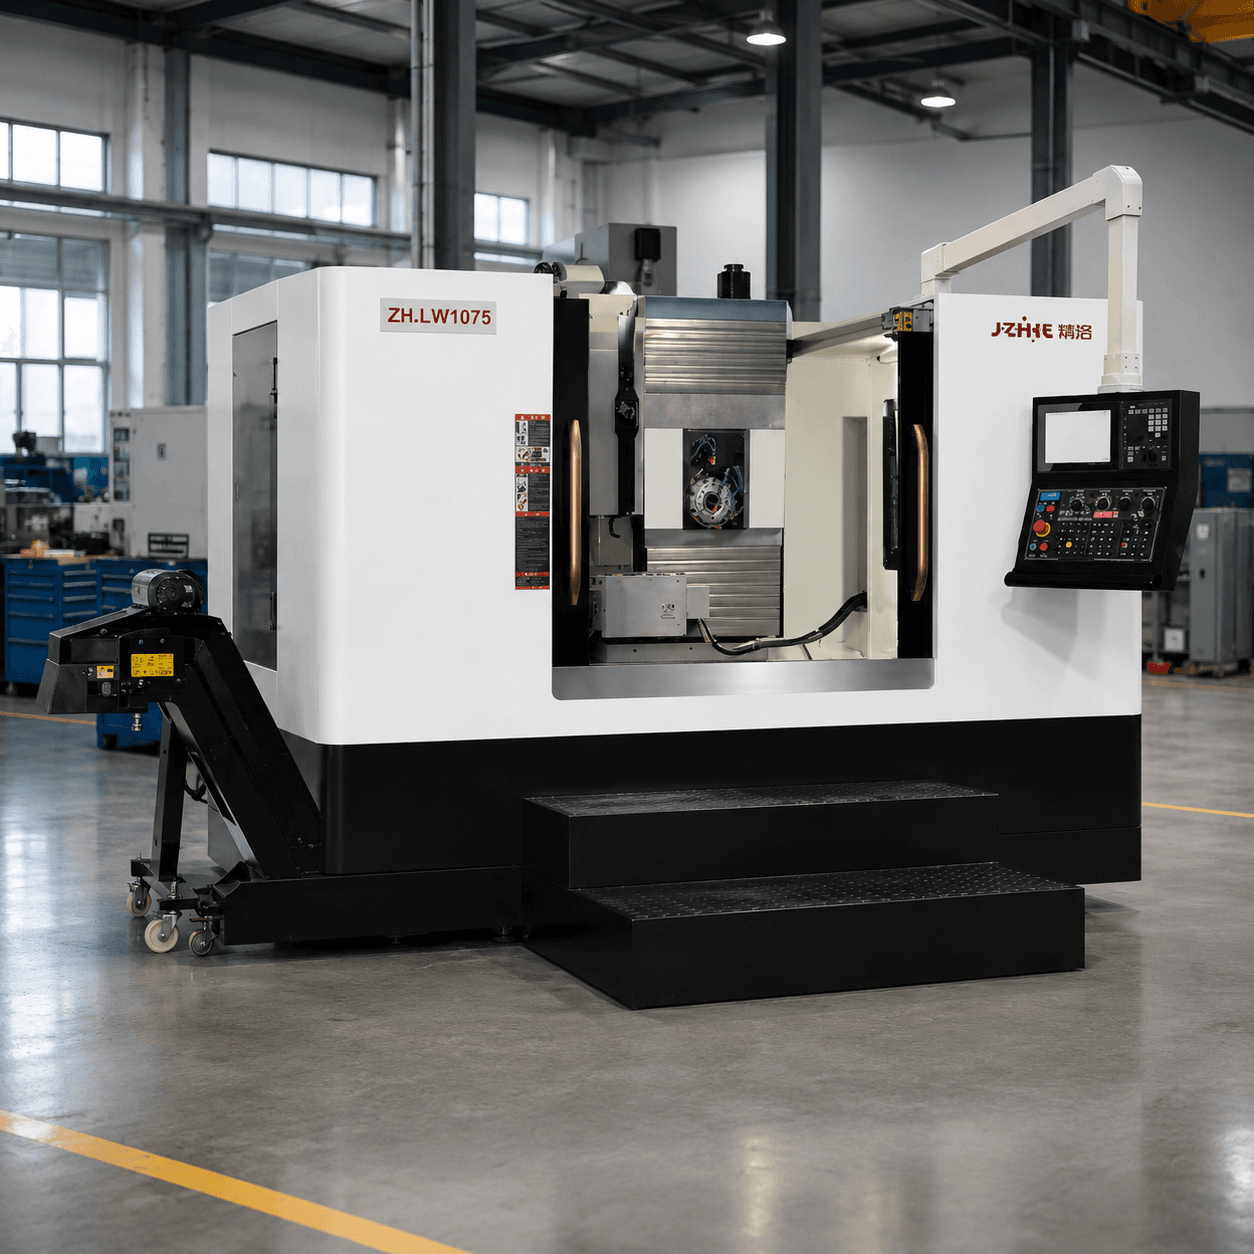
Горизонтальный обрабатывающий центр является оптимальным вариантом, когда деталь коробчатой формы имеет боковые грани, пересекающиеся отверстия, глубокие полости, поперечные отверстия, порты или схемы расположения болтов, к которым легче получить доступ с горизонтального шпинделя. Стружкопание может быть более эффективным в глубоких углублениях, а вращающаяся паллета позволяет обрабатывать несколько граней без снятия детали. Однако завершение обработки за одну установку возможно только в том случае, если каждая критически важная деталь доступна с безопасным зазором между инструментом и держателем, зажимное приспособление поддерживает силы резания, рабочая зона станка охватывает комбинацию детали и паллеты, а допуски могут контролироваться с помощью предложенной стратегии базовых точек.
Запросите чертеж с пометками, на котором будут указаны базовые точки крепления заготовки, направления подхода к элементам, длины калибров инструмента, диаметры держателей, углы индексации, положения щупов, плоскости отвода и траектории стружки. Попросите поставщика указать элементы, которые остаются недоступными или требуют второй операции. Если поставщик не может объяснить маршрут обработки за одну установку на чертеже, считайте претензию неподтвержденной.
Используйте одноэтапный тест на осуществимость.
| Вопрос о целесообразности | Что нужно проверить | Риск, если не будет учтен |
|---|---|---|
| Можно ли закрепить заготовку без блокировки элементов? | Щеки, приспособления, надгробные плиты, поддоны, зажимы и зоны зазора для инструментов. | Доступные элементы становятся недоступными после установки крепежных элементов. |
| Можно ли достучаться до каждого лица? | Ориентация шпинделя, индекс вращения, ось инструмента, диаметр держателя и зона столкновения | Требуется ручная перезажимка или использование длинных неустойчивых инструментов. |
| Можно ли сохранить контроль над данными? | Первичные, вторичные и третичные поверхности для определения местоположения, а также план зондирования. | В ходе последующей настройки соотношение лицевых сторон и диаметр отверстия изменяется. |
| Могут ли стружка и охлаждающая жидкость покинуть деталь? | Ориентация карманов, промывочные линии, конвейер, фильтрация и доступ для очистки. | Повторная нарезка, скопление стружки, некачественная обработка или ручное вмешательство. |
| Выдержат ли силы резания? | Жесткость зажимного приспособления, точки опоры, усилие зажима и прочность стенок детали. | Вибрация, деформация или движение во время черновой обработки |
| Может ли проверка подтвердить результат? | Досягаемость зонда, контроль в процессе производства, внешние измерения и перенос базовой точки. | Одна из настроек выполнена, но критический результат не может быть подтвержден. |
Прежде чем сравнивать цены, проведите окончательную оценку: «да» или «нет». Ответ «да» требует подтверждения по каждой строке. Ответ «пока нет» — это обычный результат инженерной оценки; он указывает поставщику, какой чертеж, модель, приспособление или испытание должны устранить несоответствие.
Технические характеристики, которые необходимо запросить у поставщика станков с ЧПУ в Китае.
Рабочая зона и траектория нагрузки
Укажите параметры перемещения по осям X, Y и Z, высоту осевой линии шпинделя, размеры стола или поддона, максимальную рабочую зону заготовки, полезную нагрузку, допустимый центр тяжести, повторяемость поддона и диапазон поворотного индексирования. Запросите трехмерную рабочую зону, включающую приспособление, опорную плиту, зажимы, щуп, устройство смены инструмента и защитный кожух. Заготовка может поместиться в пределах номинальной рабочей зоны, в то время как фактическая комбинация инструмента и приспособления — нет.
При работе с тяжелыми деталями в коробках уточните, как груз перемещается через приспособление, поддон, поворотный стол, подшипники стола и конструкцию станка. Проверьте доступ для погрузки, точки подъема, несущую способность пола, требования к фундаменту и маршрут от приемки до установки. Указанная грузоподъемность не является универсальным разрешением на размещение любой массы с любым смещением. Поставщик должен указать предположения, лежащие в основе ограничения.
Шпиндель, крутящий момент и система резки
Уточните конусность шпинделя, диапазон скоростей, номинальную и пиковую мощность, номинальный и пиковый крутящий момент, кривую крутящего момента, удержание инструмента, охлаждение, измерение биения, последовательность прогрева и доступ для обслуживания. Подберите значения в соответствии с самым твердым материалом и самым крупным резцом, используемым в вашем наборе задач. Высокая максимальная скорость может способствовать чистовой обработке, в то время как для обработки глубоких стальных пазов может потребоваться стабильный крутящий момент на более низкой скорости.
Запросите предлагаемый перечень инструментов с указанием диаметров резцов, типов держателей, длины калибровочных инструментов, марок пластин, подачи охлаждающей жидкости, подач, скоростей и предполагаемой глубины резания. Проверьте, помещаются ли длинные инструменты в магазин и не мешает ли держатель детали или приспособлению при каждом положении инструмента. Длина инструмента и диаметр держателя часто являются скрытым ограничением в предложении по обработке за одну установку.
Оси, вращающийся поддон и измерительные приборы
Уточните диапазоны быстрой и режущей подачи, ускорение, интерполяцию, метод поворотного позиционирования, последовательность зажима или разжима, повторяемость смены палет и варианты измерения. Спросите, как система управления обрабатывает смещения повернутой заготовки, компенсацию длины инструмента, идентификацию палет и восстановление после прерывания цикла. Если поворотная ось является опциональной, покажите ее влияние на стоимость и сроки выполнения.
Дальность действия и видимость зонда имеют значение. Зонд, способный обнаружить верхнюю опорную точку, может не достичь бокового отверстия или углубления. Запросите последовательность измерений с использованием защищенных подходов, калибровочных артефактов, правил обновления и записей контроля. Измерения в процессе производства могут уменьшить вариативность настройки, но они должны быть интегрированы в контролируемый план измерений.
Области применения, в которых обычно предпочтительна горизонтальная обработка.
Корпуса коробки передач и трансмиссии
Обработка корпуса часто включает в себя отверстия для подшипников, масляные каналы, монтажные площадки, резьбовые отверстия и поверхности, которые должны соприкасаться с отливкой. Горизонтальный процесс может уменьшить необходимость повторного зажима и позволить стружке отходить от глубоких отверстий. Однако, из-за неровностей отливки, прерывистых резов, тонких стенок и уплотнительных поверхностей требуется приспособление, которое поддерживает деталь, не деформируя ее. В запросе предложений следует указать, включены ли в смету цикла черновые заготовки и опорные площадки.
Корпуса клапанов и коллекторы
Корпуса клапанов могут содержать пересекающиеся отверстия, седла, каналы, резьбу и поверхности, контактирующие с давлением. Технологический процесс с использованием одного приспособления может быть привлекательным, но доступ к элементам уплотнения, длине инструмента, контролю заусенцев, очистке и осмотру должен быть четко определен. Испытание под давлением обычно остается отдельной операцией, если в технологическом плане не указано иное. Никогда не следует предполагать, что общедоступное изображение оборудования доказывает возможность испытания под давлением; запросите проверку и испытание конкретной детали.
Автомобильные и промышленные компоненты для коробок
Для производства автомобильных или промышленных компонентов среднего размера палетизированное производство может быть выгодно при условии стабильности семейства, объёма и стандартов оснастки. Необходимо уточнить предполагаемый такт, буфер палет, метод загрузки, совместимость инструментов, пропускную способность конвейера для стружки и реакцию на отбракованную или неполную палетку. Автоматизация может улучшить поток, но только при наличии надежной системы идентификации деталей и контроля смещения.
Когда вертикальное оборудование может быть предпочтительнее
Вертикальный обрабатывающий центр следует выбирать, если большинство элементов имеют верхний доступ, если детали представляют собой плиты или пресс-формы, если ассортимент широкий и объем производства небольшой или средней сложности, или если стоимость и сложность горизонтальной обработки на поддонах не оправданы. Вертикальный станок также может быть лучше для коробчатой детали с одной доминирующей верхней гранью и небольшим количеством боковых элементов. Пусть схема доступа к элементам определит выбор.
Точность, стратегия использования базовых данных и ограничения, связанные с одной настройкой.
Одна настройка может уменьшить погрешность переноса базовых данных, но она не обеспечит точную работу слабого станка, гибкого зажимного приспособления или нестабильного материала. Точность зависит от геометрии станка, теплового состояния, зажимного приспособления, состояния инструмента, стратегии программирования, зондирования, охлаждающей жидкости, материала и контроля. Один и тот же станок может давать разные результаты при разных нагрузках, вылете инструмента и условиях окружающей среды.
Обсудите точность позиционирования, повторяемость, перпендикулярность, биение шпинделя, круговую интерполяцию, вращательное позиционирование и температурный дрейф, используя определенные условия испытаний. ISO 230-2 является полезным справочным материалом по позиционированию осей и повторяемости; серия стандартов ISO 10791 предоставляет соответствующие условия испытаний на обрабатывающих центрах. Эти справочные материалы поддерживают обсуждение измерений, но не заменяют ваш план обеспечения возможностей для конкретной детали.
Определите базовые точки чертежа и траекторию контроля до начала испытаний. Если деталь проверяется с нестабильной поверхности отливки, одноэтапный процесс может привести к повторному получению неверного эталонного значения. Если длинный инструмент деформируется во время черновой обработки, чистовая обработка может привести к ошибке, которую окончательный расчет выявит слишком поздно. Хороший поставщик выявит эти ограничения и предложит способ их контроля или измерения.
Контрольный список для запроса коммерческого предложения (RFQ) для китайского обрабатывающего центра с ЧПУ.
Используйте один пакет запроса коммерческого предложения (RFQ) для каждого поставщика. Включите в него последний чертеж, 3D-модель (при необходимости), материал, твердость, размеры заготовки, условия литья или ковки, годовой объем производства, размер партии, график смен, критические допуски, метод контроля качества, доступные ресурсы и ограничения по производственным мощностям. Попросите поставщиков рассчитать стоимость требуемой конфигурации и отдельно перечислите альтернативные варианты.
| Раздел запросов предложений | Запрос покупателя | Ответ поставщика |
|---|---|---|
| Определение одной настройки | Укажите, какие элементы, грани и индексы должны быть выполнены без повторной фиксации. | Чертеж с пометками и последовательность настройки |
| Конфигурация машины | Укажите оборудование для перемещения, поддонов, вращения, шпинделя, управления, магазина, измерения и удаления стружки. | Технические характеристики и список опций для конкретной модели |
| Досягаемость и помехи | Включает в себя крепление, надгробие, держатели, зонд, защитные кожухи и убирающиеся самолеты. | Исследование охвата, 3D-анализ или предположения о столкновениях. |
| Предложение по сокращению | Определите материал, инструменты, режимы подачи, скорость вращения, скорость съема материала и охлаждающую жидкость. | Список инструментов и таблица учета времени цикла |
| Доказательства точности | Определите параметры машинных испытаний и критически важные характеристики деталей. | Отчеты о калибровке, план испытаний и пределы допустимых отклонений. |
| Зажим для заготовки | Требуется информация о местоположении, креплении, опоре, инженерных сетях и погрузке. | Концепция конструкции, распределение сил и ответственности. |
| Проверка | Требуется использование измерительных приборов, калибровочных устройств, координатно-измерительной машины или внешнего контроля. | Последовательность измерений и записи |
| Сайт и сервис | Требуется фундамент, электроснабжение, вентиляция, доставка, обучение, гарантия и запасные части. | Список готовности площадки и план поддержки |
| Коммерческий масштаб | Отдельное оборудование, опции, доставка, установка, инструменты и исключения. | Реестр ценовых предложений и допущений по отдельным позициям |
Попросите поставщика указать характеристики, которые невозможно выполнить за одну настройку. Прозрачное указание на необходимость второй операции может быть более ценным, чем оптимистичное обещание, которое впоследствии не выполняется на этапе изготовления оснастки или контроля качества. В запросе предложений также следует определить, что происходит, когда пробная деталь не соответствует согласованным характеристикам или когда предлагаемая оснастка не может обеспечить заявленный цикл.
Оцените общую стоимость, а не только цену оборудования.
Горизонтальное оборудование может снизить затраты на погрузочно-разгрузочные работы и вторичную настройку, но обычно увеличивает требования к поддонам, приспособлениям, опорным плитам, управлению стружкой, фундаменту, монтажу и обучению персонала. Смоделируйте общую стоимость на протяжении ожидаемого срока службы. Включите в расчеты приобретение, транспортировку, пошлины, электро- и пневматическое обслуживание, фундамент, подъем, фиксацию заготовок, инструменты, датчики, охлаждающую жидкость, конвейер, программное обеспечение, монтаж, обучение, техническое обслуживание, запасные части, энергию, площадь, время простоя и риск брака.
Для принятия решения об использовании одной установки рассчитайте стоимость альтернативного процесса. Сравните одну горизонтальную установку с двумя вертикальными установками, включая загрузку, перенос базовых данных, зондирование, контроль качества, ручную очистку, удаление заусенцев, планирование и риски для качества. Горизонтальная установка не выигрывает по умолчанию; она выигрывает, когда измеримое сокращение трудозатрат и вариаций перевешивает дополнительные интерфейсы и капитальные вложения.
Производительность следует указывать как количество принятых деталей на доступный час. Учитывайте загрузку паллет, измерение, смену инструмента, перемещение индексатора, удаление стружки, контроль качества, предварительную настройку инструмента, переналадку и восстановление. Если производительность для семейства деталей еще не стабилизировалась, укажите диапазон чувствительности, а не конкретное обещание использования.
Пробная обработка и утверждение заявок на однократную подготовку
Необходимо провести пробное изготовление, если экономическое обоснование основано на принципе одной настройки, если деталь изготовлена из дорогостоящего материала, если допуски относятся к нескольким граням или если доступ к приспособлению затруднен. Согласовать редакцию чертежа, материал, заготовку, приспособление, инструменты, программу, нагрев, охлаждающую жидкость, контрольно-измерительное оборудование, количество образцов и пределы допустимых отклонений. Зафиксировать, какие параметры измеряются на станке, а какие — внешними средствами.
Заводская приемка должна включать проверку подлинности, комплектности, безопасности, геометрии станка, калибровки, поворотного позиционирования, измерения параметров, смены инструмента, смены паллет и заявленного испытания на резку. Приемка на площадке должна подтверждать выравнивание, наличие инженерных сетей, программного обеспечения, приспособлений, обучение персонала, наличие репрезентативных деталей, протоколы проверок и ответственность за корректирующие действия. Документацию на уровне станка и на уровне процесса следует хранить отдельно.
Доказательства от поставщиков и практические ограничения
Компетентный поставщик станков с ЧПУ в Китае должен обеспечивать связь между заводской сборкой, калибровкой, технологическим проектированием, технической поддержкой, установкой, обучением и поставкой запасных частей. Необходимо запросить информацию о производителе, местонахождении завода, ответственном техническом контактном лице, актуальные технические характеристики, матрицу опций, требования к техническим характеристикам, чертежи фундамента и схему обслуживания. Запрашивайте только те рекомендации, которые поставщик имеет право предоставить, и отклоняйте необоснованные заявления клиентов о результатах.
Компания Zhihe CNC описывает процесс выбора модели на основе материала заготовки, размера, точности и производственных требований, за которым следует техническое предложение, расчет стоимости, пробная резка (по желанию), доставка, установка, обучение и послепродажная поддержка. Используйте это как отправную точку и запрашивайте конкретный результат на каждом этапе. Официальные страницы станка полезны для ориентации, но они не заменяют спецификации конкретной модели, проверку чертежей или приемочные испытания.
В статье и в запросе предложений необходимо указать следующие ограничения: номинальный ход не равен полезной высоте; номинальная грузоподъемность паллеты не охватывает все центры тяжести; точность позиционирования не соответствует возможностям готовой детали; процесс с использованием одного приспособления может потребовать нескольких индексированных ориентаций; и успешный образец не заменяет контроль качества производства. Заявления о точности должны быть подтверждены условиями испытаний и имеющейся документацией.
Матрица выбора приложения
| Часть или применение | Вероятная начальная архитектура | Вопросы, которые решают |
|---|---|---|
| Коробчатый корпус с четырьмя обработанными поверхностями | Горизонтальный обрабатывающий центр | Можно ли получить доступ ко всем отверстиям и каналам с достаточным запасом пространства для безопасного удержания? |
| Пластина с преимущественно элементами верхней поверхности. | Вертикальный обрабатывающий центр | Оправдывают ли дополнительные характеристики или объём использование паллетной технологии? |
| литье с глубокими полостями | Горизонтальное или вертикальное положение, зависит от чертежа. | В каком положении контролируется движение стружки, вылет инструмента и его поддержка? |
| Большая пресс-форма или конструкционная плита | Портал или большая вертикальная конструкция | Что представляют собой риски, связанные с пролетом, нагрузкой, фундаментом и использованием длинномерных инструментов? |
| Сложная изогнутая деталь | Пятиосевое или многоосевое решение | Готовы ли к программированию, проверке, зондированию и контролю? |
| Крупносерийное производство мелких алюминиевых деталей | Сверление и нарезание резьбы или вертикальное центрирование | Соответствуют ли шпиндель, смена инструмента, подача охлаждающей жидкости и автоматизация требованиям цикла? |
Начните с выбора обрабатываемой детали и процесса, затем выберите семейство станков. Если ассортимент деталей меняется, выберите конфигурацию, достаточно гибкую, чтобы не переплачивать за автоматизацию или оси, которые нельзя использовать. Если ключевым преимуществом является одна настройка, включите план оснастки и приемки в решение о капитальных затратах, а не рассматривайте его как второстепенный вопрос.
Ознакомьтесь со страницей горизонтальных обрабатывающих центров с ЧПУ Zhihe для многогранных и коробчатых изделий, страницей вертикальных обрабатывающих центров для листового металла, пресс-форм и гибких заготовок, а также главной страницей Zhihe CNC для ознакомления с более широким ассортиментом оборудования.
Контрольный список для ввода в эксплуатацию в течение первого месяца производства.
За первый месяц до прибытия станка необходимо составить план. Назначьте ответственного за запись геометрии станка, выпуск оснастки, библиотеку инструментов, резервное копирование программ, проверку охлаждающей жидкости, очистку конвейера для стружки и утверждение первой детали. Зафиксируйте версию чертежа и создайте контролируемую папку для технической документации, плана использования, отчета о калибровке, протокола приемки, версии постпроцессора, чертежей оснастки и результатов проверки. Это предотвратит превращение качественной пробной детали в незадокументированное отклонение.
Начните с разминки и эталонной процедуры, утвержденной поставщиком. Запишите состояние шпинделя и осей перед запуском обработки репрезентативной детали. Проверьте идентификацию паллет, смещения заготовки, калибровку датчика и данные о длине инструмента. Во время обработки первой партии запишите износ инструмента, состояние охлаждающей жидкости, поведение стружки, ручные вмешательства, срабатывание сигнализации и результаты приемки деталей. Эти записи показывают, насколько практичен процесс с одной настройкой в течение смены, а не только один раз во время заводской демонстрации.
На совещании по обзору проблем разделите их на категории: оборудование, оснастка, инструменты, программа, материалы и контроль качества. Не следует устранять каждое отклонение путем изменения смещений без понимания причины. Если критически важный параметр невозможно измерить в процессе производства, определите маршрут внешнего контроля и то, как производство отреагирует на неудовлетворительный результат. Стабильный план ввода в эксплуатацию является частью инвестиций в оборудование, поскольку он превращает обещание, данное в запросе предложений, в повторяемый метод производства.
Обновить и перепрофилировать заметку
Обновляйте эту статью при изменении серии оборудования, стандарта оснастки, контроллера, метода контроля, объема производства или утвержденной редакции чертежей. Таблица осуществимости может стать формой для проверки проекта, таблица запроса предложений — анкетой поставщика, а раздел приемки — контрольным списком ввода в эксплуатацию. Поддерживайте актуальность источников, ссылок и даты ответственного обзора.
Авторитетные источники и ссылки
- ISO 230-2 , стандарт для испытаний точности и повторяемости позиционирования станков с числовым программным управлением.
- Стандарты серии ISO 10791 , определяющие условия испытаний обрабатывающих центров и планирования приемки.
- Стандарт ASME Y14.5 описывает концепции базовых элементов, размеров и допусков, используемые при проверке чертежей.
- Система управления качеством ISO 9001 используется для оценки контролируемых процессов; сертификация не подтверждает конкретный результат работы оборудования.
- Контактная страница компании Zhihe CNC , где вы найдете актуальные данные о моделях и техническую информацию на основе чертежей.
Часто задаваемые вопросы для производителей
Действительно ли горизонтальный обрабатывающий центр может обработать деталь коробчатой формы за одну установку?
Иногда, но только когда приспособление, паллета, шпиндель, держатель, поворотный доступ, траектории движения инструмента, план измерения и контроля соответствуют всем согласованным параметрам. «Одна настройка» должна определяться как одно зажимное и установочное устройство, даже если паллета перемещается по нескольким граням. Требуется чертеж с пометками и подтверждение результатов испытаний.
Чем деталь коробчатой формы хорошо подходит для горизонтальной обработки на станке?
Наличие нескольких критически важных поверхностей, пересекающихся отверстий, глубоких полостей, боковых отверстий, проблем с обработкой стружки или многократной нагрузки при больших объемах обычно упрочняет корпус. Деталь с преимущественно верхней поверхностью может быть дешевле и проще в обработке на вертикальном станке.
Какая характеристика наиболее важна для обработки за одну установку?
Единого числового значения не существует. Рабочая зона, зазоры между зажимным устройством и держателем, повторяемость паллеты, крутящий момент шпинделя, вылет инструмента, доступ для измерения, жесткость и удаление стружки должны работать в комплексе. Запросите анализ вылета инструмента и технологического процесса для конкретной модели.
Гарантирует ли одна настройка более высокую точность?
Это позволяет уменьшить вариации, связанные с повторным зажимом и переносом базовых параметров, но не гарантирует точности. Геометрия станка, тепловое состояние, жесткость зажимного приспособления, инструменты, материал, зондирование и контроль качества по-прежнему влияют на результат. Необходимо проверить критически важные характеристики в согласованных условиях.
Должен ли горизонтальный станок включать в себя поворотный поддон?
Это зависит от граней и особенностей чертежа. Поворотный поддон может уменьшить необходимость повторного зажима, но также увеличивает полезную нагрузку, зазоры, повторяемость, сложность крепления и стоимость. Перед выбором необходимо указать требуемые углы индексации и допуски.
Что должно быть включено в запрос предложений (RFQ)?
Включите чертеж и модель, материал, заготовку, объем, допуски, определение одной настройки, карту характеристик, концепцию оснастки, габариты станка, данные о шпинделе и инструменте, измерение параметров, контроль стружки, расчет времени цикла, приемочные испытания, требования к месту установки, информацию об обслуживании и исключениях.
Как следует проверять китайский обрабатывающий центр с ЧПУ перед отгрузкой?
Используйте письменный план приемки на заводе, включающий испытания оборудования, калибровку, проверку паллет и вращающихся элементов, оснастку, зондирование, технику безопасности, документацию и репрезентативное испытание. Затем повторите согласованный процесс на объекте после установки и обучения персонала.