

Как выбрать подходящего китайского производителя станков с ЧПУ для промышленного производства
Вопрос покупателя: Какой обрабатывающий центр с ЧПУ подходит для изготовления деталей по нашим чертежам?
Выбор китайского производителя станков с ЧПУ — это не сравнение по брошюрам. Это решение, основанное на технологическом проектировании, которое учитывает ваши чертежи, материалы, допуски, оснастку, метод контроля качества, объем производства, ожидания в отношении обслуживания и общую стоимость. Подходящий обрабатывающий центр с ЧПУ — это тот, который может многократно изготавливать ваши типовые детали в заявленных условиях, а не просто тот, у которого самый большой ход шпинделя, самая быстрая скорость вращения или самая низкая первоначальная цена.
Данное руководство предоставляет командам по закупкам практический способ сравнения поставщиков. В нем объясняется, что следует отправлять вместе с запросом на коммерческое предложение (RFQ), какие технические характеристики оборудования имеют значение, как отделить утверждение в каталоге от подтверждающих документов и как снизить риск покупки оборудования, которое физически подходит к детали, но не подходит к технологическому процессу. Значения, специфичные для конкретной модели, всегда должны быть подтверждены в действующей технической документации и плане приемки.
Запросить рекомендацию по оборудованию

Начните с семейства деталей, а не с названия станка.
Запрос типа «предложите цену на вертикальный обрабатывающий центр» является неполным. Правильный выбор начинается с семейства деталей, которые будут обрабатываться на станке в течение первого года. Разделите детали по габаритам, материалу, доступности элементов, классу допуска, количеству наладок и ожидаемому годовому количеству часов работы. Станок, идеально подходящий для алюминиевых пластин, может оказаться плохим выбором для глубоких стальных полостей; компактный вертикальный станок может быть экономичен для семейств кронштейнов, но неэффективен для коробчатых корпусов, требующих четырех поверхностей.
Составьте репрезентативный набор заданий. Включите в него самую крупную деталь, самую тяжелую деталь, самый твердый материал, наиболее точное позиционирование или соотношение отверстий, самый длинный вылет инструмента и наиболее сложные условия удаления стружки. Не выбирайте только самый простой образец. Наиболее сложный и надежный процесс обработки обычно определяет жесткость, крутящий момент шпинделя, высоту зажимного приспособления, подачу охлаждающей жидкости, производительность инструмента и тепловые характеристики. Деталь, обрабатываемая в наибольшем объеме, затем определяет уровень автоматизации, время цикла и приоритеты переналадки.
Когда поставщик запрашивает чертежи, предоставьте последнюю версию, спецификацию материала, условия термообработки, объем запасов сырья, годовой объем производства, целевой размер партии, необходимые протоколы контроля качества и любые существующие технологические заметки. При необходимости удалите конфиденциальную информацию, но не удаляйте размеры, определяющие габариты машины или технологическую мощность. Чистого PDF-файла редко бывает достаточно для того, чтобы дать надежную рекомендацию.
Что следует вычесть из ваших чертежей, прежде чем запрашивать смету?
| Информация о чертеже | Почему это меняет выбор оборудования | Доказательства для запроса |
|---|---|---|
| Общая длина, ширина, высота и координаты опорных точек. | Определяет перемещение, размер стола и зазор, а также габариты крепления. | Рабочий чертеж с учетом зазоров между шпинделем и инструментом. |
| Материал, твердость и запас материала | Изменяет крутящий момент, мощность, инструмент, охлаждающую жидкость и нагрузку на стружку. | Предположения для пробной резки и рекомендуемый диапазон шпинделя |
| Самые жесткие допуски по размерам, форме и положению. | Разделяет номинальную точность и возможности процесса. | Метод калибровки, данные о воспроизводимости и план проверки образцов. |
| Глубокие карманы, длинные каналы и узкие щели. | Контролирует длину инструмента, интерференцию, жесткость и удаление стружки. | Список инструментов, ограничения по количеству держателей и анализ доступа. |
| Количество граней и перенос опорных точек | Предпочтительна горизонтальная, поворотная или пятиосевая конфигурация. | Предлагаемая последовательность установки и концепция крепления |
| Количество, состав и график смен | Определяет уровень автоматизации, производительность инструмента и модель его использования. | Основа цикла, метод переналадки и план обслуживания |
Попросите поставщика отметить на чертеже предлагаемые базовые точки, точки контакта зажима заготовки, направления подхода инструмента и любые элементы, недоступные при предлагаемой конфигурации. Это превратит переговоры о продажах в анализ технологичности производства. Это также выявит важное ограничение: станок может иметь достаточный ход по осям, но при этом комбинация инструмента, зажима, приспособления и защитного кожуха от стружки все еще не сможет безопасно достичь элемента.
Выберите архитектуру оборудования, которая соответствует доступу и производственному процессу.
Вертикальные обрабатывающие центры для производства плит, пресс-форм и гибкого цеха.
Вертикальный обрабатывающий центр часто является отличной отправной точкой для обработки плит, пресс-форм, кронштейнов, прецизионной фурнитуры и компонентов малого и среднего размера. Шпиндель расположен сверху, поэтому элементы верхней поверхности легко программировать и контролировать. Вертикальная компоновка обычно обеспечивает гибкую систему крепления, привычный доступ оператора и широкий выбор инструментов. Это может быть разумным выбором, когда большинство элементов доступны с одной верхней позиции, когда заготовки имеют умеренные размеры или когда в производстве используется множество различных наименований деталей.
Не следует предполагать, что каждый вертикальный станок является пресс-формовочным станком. Сравните жесткость колонны и станины, конструкцию направляющих, расстояние от шпинделя до стола, зазор по оси Z, нагрузку на стол, систему подачи охлаждающей жидкости и фактическую конфигурацию высокоскоростной чистовой обработки. Для обработки глубоких полостей проверьте длину держателя инструмента, зону интерференции, диапазон скоростей вращения шпинделя, характер ускорения и соответствие предлагаемой системы управления стратегии обеспечения качества поверхности. Маркировка «высокоскоростной» не заменяет пробную резку или заявленные условия испытаний.
Горизонтальные обрабатывающие центры для деталей коробчатого типа и многостороннего доступа.
Горизонтальный обрабатывающий центр позволяет сократить количество повторных зажимов при обработке корпусов коробчатого типа, корпусов клапанов, автомобильных компонентов и других деталей, критически важные элементы которых расположены на нескольких поверхностях. При наличии подходящей паллеты и поворотного стола деталь часто можно индексировать таким образом, чтобы боковые поверхности обрабатывались с лучшим отводом стружки и более равномерным доступом. Это может снизить трудозатраты на настройку и риск переноса базовых элементов, но увеличивает стоимость и требует тщательно продуманного плана по размещению зажимных приспособлений, паллет, измерительных приборов и управлению стружкой.
На вопрос покупателя «Какой обрабатывающий центр с ЧПУ подходит для наших чертежей деталей?» следует серьезно рассмотреть горизонтальную конфигурацию, если чертеж содержит несколько пересекающихся отверстий, боковых портов, глубоких полостей или тесные соединения между поверхностями. Это не означает автоматического преимущества. Если большая часть работы выполняется на одной верхней поверхности, если объемы невелики или если деталь слишком велика для имеющегося поддона, вертикальный или портальный станок может обеспечить меньшую общую стоимость.
Портальные, пятиосевые и сверлильно-нарезные станки — альтернативные варианты.
Для обработки крупных пластин, негабаритных пресс-форм и конструкционных элементов может потребоваться портальный обрабатывающий центр с необходимым пролетом, несущей способностью и планом фундамента. Сложные криволинейные поверхности или множество угловых элементов могут оправдать использование пятиосевого оборудования, но только при наличии навыков программирования, постобработки, проверки, измерения и работы оператора. Для высокопроизводительного сверления и нарезания резьбы в алюминии может подойти специализированный сверлильно-нарезной центр, особенно когда быстрая смена инструмента и короткие циклы обработки важнее, чем интенсивная резка.
Используйте архитектурное решение в качестве технической гипотезы. Попросите производителя объяснить, какие функции выполняются в каждой конфигурации, почему такое расположение осей является целесообразным, какие операции остаются внешними и как рекомендации меняются при изменении материала, размера партии или допуска. Прозрачный поставщик должен быть в состоянии указать границы рекомендаций.
Преобразуйте технические характеристики в доказательства необходимости покупки.
В спецификациях на закупку часто сравниваются параметры перемещения, размер стола, скорость вращения шпинделя и мощность двигателя. Эти значения важны, но они не являются взаимозаменяемыми показателями возможностей обработки готовых деталей. Запросите полную информацию об условиях, лежащих в основе каждого значения: стандарт измерения, прогрев станка, температура окружающей среды, место проведения испытаний, полезная нагрузка, инструмент и держатель, режим работы контроллера, данные резки, а также указание, является ли значение максимальным, номинальным или гарантированным.
- Ход и рабочая зона: Подтвердите допустимый ход по осям X, Y и Z после прохождения через пределы зазоров зажимного устройства, поворотного стола, зоны смены инструмента и защитного ограждения. Предусмотрите место для зондирования и безопасного отвода инструмента.
- Table and pallet: Request table dimensions, T-slot or pallet details, maximum workpiece mass, center-of-gravity limits and loading method. A table rating is not a promise that every offset load is acceptable.
- Шпиндель: Уточните диапазон скоростей, номинальную и пиковую мощность, кривые номинального и пикового крутящего момента, конусность, допустимый диаметр инструмента, способ охлаждения, требования к прогреву и доступ для обслуживания. Мощность сама по себе не описывает возможности низкоскоростной обработки тяжелых материалов.
- Оси: Запрашивайте диапазоны быстрой и режущей подачи отдельно, предполагаемое ускорение, конструкцию направляющих или линейного перемещения, опору шариковинтовой передачи, метод смазки и защиту от стружки и охлаждающей жидкости.
- Точность: Уточните, как измерялись точность и повторяемость позиционирования, по какому стандарту и в каких точках по осям. Что касается производства, обсудите температурный дрейф, стратегию измерения, стабильность приспособления и фактические возможности процесса.
- Система инструментов: подтверждение емкости магазина, максимальной длины и массы инструмента, определение времени смены инструмента, логика работы с аналогичными инструментами, обнаружение поломки инструмента и управление запасными инструментами.
- Управление и данные: Подтверждение поддерживаемых форматов файлов, ответственности постпроцессора, памяти программы, сети, резервного копирования, политики удаленной диагностики, прав доступа оператора и восстановления после прерывания.
- Охлаждающая жидкость и стружка: укажите охлаждающую жидкость, подаваемую через шпиндель, объем резервуара, фильтрацию, конвейер для стружки, систему сбора тумана и перечень работ по техническому обслуживанию. Это элементы управления технологическим процессом, а не дополнительные принадлежности, которые необходимо выбрать после получения товара.
Например, «точность позиционирования до +/-0,005 мм и повторяемость до +/-0,003 мм» может быть значимой только в том случае, если она привязана к модели, перемещению осей, методу тестирования и условиям окружающей среды. Компания Zhihe CNC представляет такие значения как зависящие от модели и рекомендует покупателям калибровку с помощью лазерного интерферометра, тестирование с помощью шарикового стержня и пробную резку. Рассматривайте это как полезный способ проверки, а не как автоматический результат для каждой машины или каждой детали.
Оцените точность как систему.
Точность чертежа обеспечивается полным циклом процесса: геометрией станка, тепловым состоянием, зажимным приспособлением, усилием фиксации заготовки, состоянием инструмента, измерением, стратегией программирования, температурой охлаждающей жидкости, свойствами материала и методом контроля. Новый станок может показывать хорошие результаты во время короткого испытания, но для поддержания требуемых производственных допусков ему все равно необходимы контролируемый прогрев, метод смещения инструмента и стабильная среда.
Запросите план заводской приемки, в котором указаны репрезентативная деталь или изделие, базовые элементы, измерительное оборудование, пределы допустимых отклонений, температура испытаний, состояние оборудования и ответственные лица. Стандарт ISO 230-2 является полезным справочником по точности позиционирования осей и испытаниям на повторяемость, но он не заменяет исследование возможностей конкретной детали. Что касается геометрических соотношений, обсудите испытания с использованием шарового или кругового интерполяционного шаблона, перпендикулярность, биение шпинделя, качество поверхности и пробный рез, имитирующий вашу реальную работу.
Не используйте индекс пригодности другого материала или другого приспособления в качестве подтверждения работоспособности вашей производственной линии. Вместо этого спланируйте краткую проверку производства: изготовьте несколько деталей после прогрева, зафиксируйте отклонения, проверьте критически важные элементы с помощью калиброванного метода и определите, кто отвечает за любые корректирующие действия. Если поставщик не предоставляет условия тестирования, зафиксируйте это как риск закупки, а не заполняйте пробел оптимизмом.
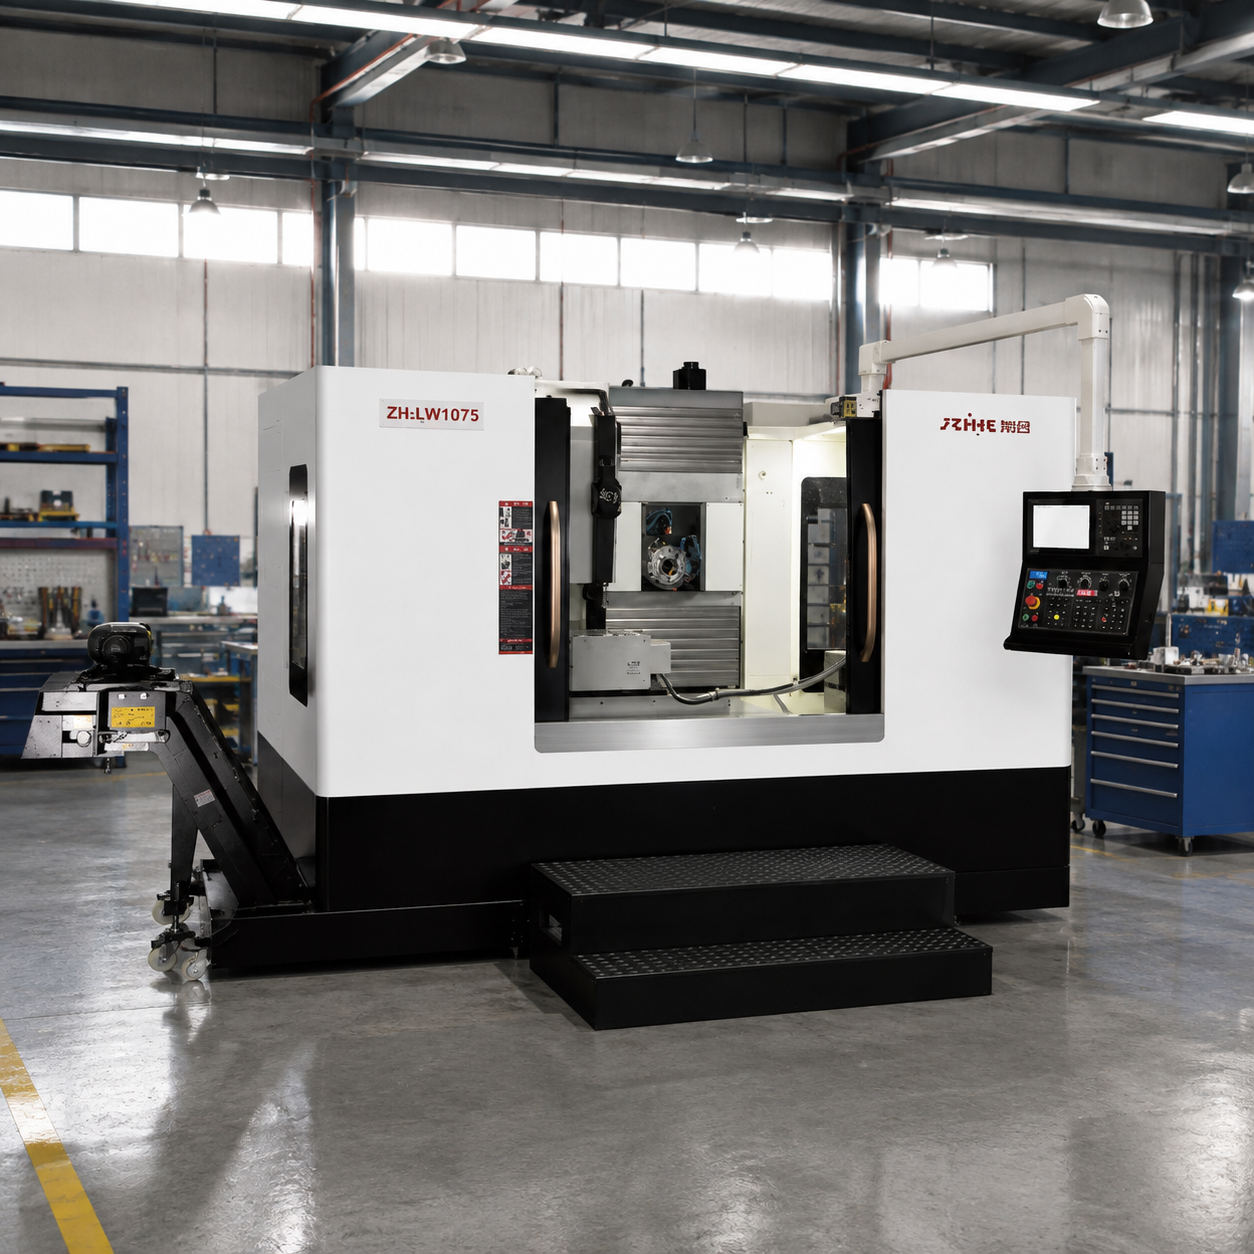
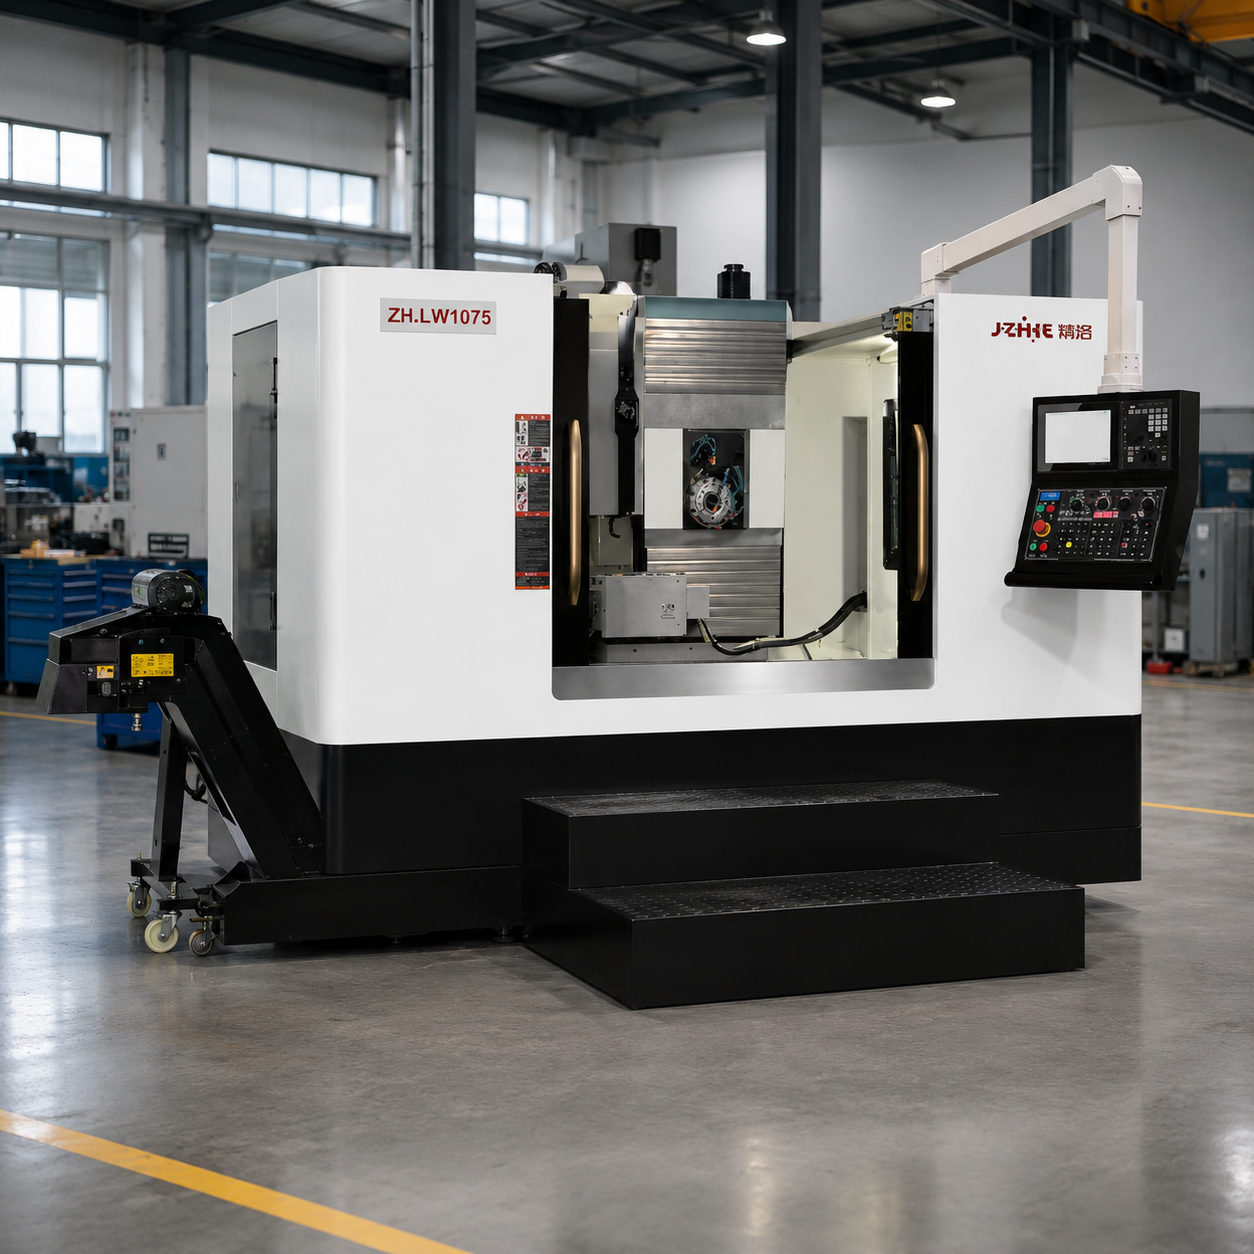
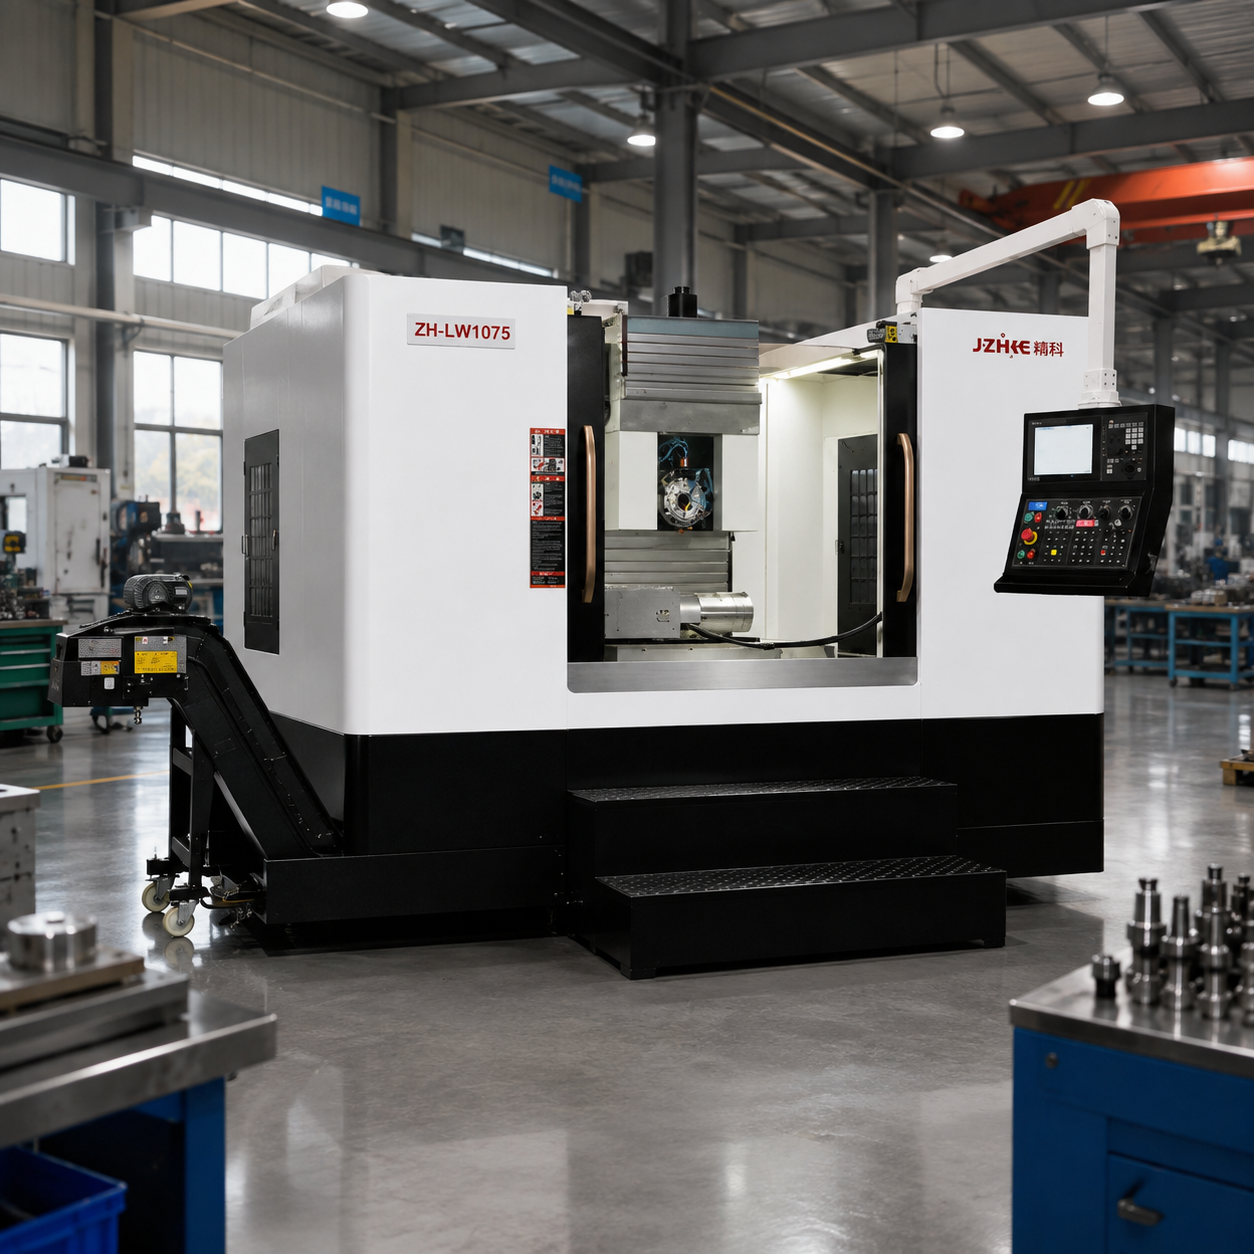
Ознакомьтесь со всем процессом, происходящим вокруг шпинделя.
Выбор станка невозможен, если рассматривать шпиндель изолированно. Для обработки глубоких полостей может потребоваться длинный инструмент и жесткий держатель, которые уменьшают зазор по оси Z. Для резки чугуна или закаленной стали может потребоваться крутящий момент на более низкой скорости, а не на высокой пиковой скорости. Для алюминия может потребоваться эффективное удаление стружки и стратегия охлаждения или подачи воздуха, предотвращающая повторную резку. Нержавеющая сталь может стать проблемой при нестабильной настройке, даже если мощность, указанная в каталоге, кажется достаточной.
Запросите предварительный список инструментов с указанием типов держателей, длины направляющих, диаметров резцов, марок пластин, способа подачи охлаждающей жидкости и предполагаемого срока службы инструмента. Уточните, какие инструменты являются критически важными, какие могут использоваться несколькими группами, а какие позиции в магазине необходимо зарезервировать. Список инструментов также позволяет выяснить, понял ли поставщик чертеж. Предложение, игнорирующее большой вылет, тонкую стенку или прерывистый рез, не готово к производству.
Крепление заготовки заслуживает такого же внимания. Необходимо подтвердить габариты зажимного приспособления, требования к гидравлической или пневматической системе, повторяемость позиционирования, эргономику загрузки, доступ для датчика и промывки, а также максимальную силу реакции. Для горизонтального станка необходимо определить нулевую точку паллеты, жесткость опорной плиты, доступ к рабочей поверхности и последовательность удаления стружки. Для вертикального станка необходимо определить, требуется ли поворотный стол и уменьшает ли он полезный ход или зазор шпинделя.
Проведите аудит производителя, а не только оборудования.
Надежный китайский производитель станков с ЧПУ должен продемонстрировать взаимосвязь между проектированием, сборкой, калибровкой, программным обеспечением, документацией по качеству, запасными частями и технической поддержкой. Цель состоит не в том, чтобы запросить конфиденциальную информацию, а в том, чтобы установить, сможет ли компания повторить процесс после встречи с клиентом.
- Запросите официальное наименование производителя, адрес завода, объем производства и контактное лицо, ответственное за техническую поддержку.
- Запросите актуальную техническую документацию на оборудование, список опций, требования к инженерным сетям, чертеж фундамента и условия монтажа.
- Уточните, какие компоненты являются стандартными, какие — дополнительными, а какие — специфичными для заказчика. Выявите зависимость сроков поставки.
- Ознакомьтесь с контрольными точками сборки и проверки, записями о калибровке и процедурой устранения неполадок при проведении испытаний.
- Уточните информацию об установке, вводе в эксплуатацию, обучении, удаленной поддержке, времени отклика, каналах поставки запасных частей и исключениях из гарантийного обслуживания.
- Запрашивайте рекомендации или примеры использования продукции только в тех случаях, когда поставщик имеет право ими делиться. Не принимайте анонимные «результаты от клиентов» в качестве доказательства.
Компания Zhihe CNC описывает рабочий процесс, который включает в себя анализ заготовки, подбор модели, техническое предложение, коммерческое предложение, пробную резку (по желанию), доставку, установку, обучение и послепродажную поддержку. Используйте этот рабочий процесс как контрольный список и запрашивайте результаты на каждом этапе. Поставщиком, который отвечает документами и протоколами испытаний, проще управлять, чем тем, кто дает лишь общие заверения.
Создайте запрос на коммерческое предложение (RFQ), который позволит получить сопоставимые предложения.
Отправьте один и тот же пакет документов каждому поставщику. Укажите семейство деталей, чертежи, материал, наличие на складе, объем, график смен, целевое время цикла, критические допуски, метод контроля качества, вспомогательные системы, ограничения производственного процесса, квалификацию оператора, ожидания по автоматизации и целевые сроки поставки. Попросите поставщиков указать исключения, а не молчаливо предполагать их.
| Раздел запросов предложений | Вопросы, которые следует включить |
|---|---|
| Конфигурация машины | Какая модель, ход осей, шпиндель, конусность, система управления, стол или поддон, магазин и защитные кожухи входят в комплект? |
| Предложение по процессу | Сколько настроек, какие базовые параметры, какие инструменты, какие приспособления и на какой основе по времени цикла предлагается? |
| Качественные доказательства | Какие испытания, стандарты, образцы, опытные образцы и отчеты включаются в комплект поставки перед отгрузкой? |
| Коммуникации и участок | Какие параметры электропитания, подачи воздуха, охлаждения, состояния фундамента, доступа для подъема, площади пола и экологические ограничения необходимы? |
| Коммерческий масштаб | Что входит в стоимость упаковки, доставки, таможенных пошлин, установки, обучения, программного обеспечения, инструментов и ввода в эксплуатацию? |
| Поддержка жизненного цикла | Каковы условия гарантии, порядок реагирования, сроки поставки запасных частей, правила удаленной поддержки и график технического обслуживания? |
| Принятие | Что произойдет, если машина не пройдет заявленный тест, не будет обладать необходимой функцией или поступит в некомплектном виде? |
Запросите одно ценовое предложение с указанием всех пунктов и один реестр допущений. Если в двух предложениях используются разные определения «точности», «времени цикла», «времени смены инструмента» или «установки», нормализуйте их перед сравнением цен. Самая дешевая машина может стать самой дорогой, если стоимость инструмента, приспособлений, доставки, ввода в эксплуатацию, упущенной выгоды и доработок в проектировании рассматривается как нечто неожиданное.
Рассчитайте общую стоимость владения.
Начальная цена — лишь один из факторов. Постройте простую пятилетнюю модель, включающую приобретение, фрахт и пошлины, установку, фундамент, электромонтажные работы, инструменты, приспособления, зондирование, охлаждающую жидкость и оборудование для удаления стружки, обучение, техническое обслуживание, запасные части, энергию, рабочую силу, время простоя, риск брака и остаточную стоимость. Используйте диапазоны значений там, где данные неопределенны, и покажите, какие предположения лежат в основе результата.
Производительность следует измерять как количество принятых деталей на доступный час, а не только как скорость перемещения или скорость вращения шпинделя. Станок, который быстро удаляет металл, но требует больше переналадок, смещений или циклов контроля, может уступить более медленному станку со стабильным процессом, требующим одной переналадки. Учитывайте время переналадки, предварительную настройку инструмента, загрузку паллет, утверждение первой детали и восстановление после прерывания.
Риск тоже имеет свою цену. Назначьте ответственного за проверку каждого нерешенного вопроса: конструкция оборудования, фундамент, электрические стандарты, постпроцессор, оснастка, зонд, приемочные испытания, реагирование на сервисную ситуацию и запасные части. Установите, что этапы оплаты зависят от объективных результатов, если это предусмотрено договором. Это не исключает риска, но предотвращает скрытые неизвестные факторы за цифрами в заголовке.
Перед оформлением заказа необходимо согласовать монтаж и приемку.
Подтвердите маршрут от точки разгрузки до фундамента, зазоры между дверями и потолками, грузоподъемность погрузчика или крана, крепления, выравнивание, качество электропитания, сжатый воздух, утилизация охлаждающей жидкости, вентиляция, доступ к сети и пространство для обучения операторов. Запросите контрольный список готовности площадки и матрицу ответственности. Задержка монтажа часто является следствием ошибок планирования, а не поломки оборудования.
Приемка должна проходить в три этапа. Во-первых, проверка подлинности, комплектности, функций безопасности, наличия необходимых компонентов и документации. Во-вторых, проверка геометрии станка, калибровки и заявленных характеристик в согласованных условиях. В-третьих, изготовление репрезентативной детали или тестовая резка с использованием согласованного материала, инструментов, приспособлений, версии программы и метода контроля. Запись серийных номеров, версий программного обеспечения, отчетов об измерениях, отклонений и дат корректирующих действий.
Необходимо четко обозначить ограничения: приемочные испытания подтверждают согласованные условия, а не каждую будущую деталь. Для запуска в производство по-прежнему требуется обучение операторов, проверка процесса, ответственность за техническое обслуживание и контролируемый метод реагирования на отклонения. В этом разница между приобретением актива и созданием процесса.
Матрица принятия решений, которую можно использовать на встрече с поставщиком.
Оцените каждую предлагаемую машину по шкале от 1 до 5 по следующим критериям: соответствие габаритам, удобство доступа, жесткость, точность, соответствие инструмента и системы охлаждения, сокращение времени на переналадку, готовность к автоматизации, качество обслуживания и общая стоимость. Присвойте категориям весовые коэффициенты в соответствии с вашей линейкой деталей. Например, для цеха по производству пресс-форм более важными могут быть качество обработки поверхности и тепловые характеристики; для линии по производству деталей в коробках — повторяемость паллет, боковой доступ и контроль стружки.
Не допускайте, чтобы неподтвержденное значение получило высокий балл. Отметьте его как «требуется подтверждение». Затем попросите поставщика завершить рассмотрение вопроса, предоставив чертеж, протокол испытаний, пробную резку, отчет о визите для проверки или договорное заявление. Матрица полезна, поскольку она делает видимым технический компромисс. Она также сохраняет информацию о причинах выбора оборудования, если впоследствии изменится команда, поставщик или состав комплектующих.
Для начала ознакомьтесь с главной страницей Zhihe CNC , серией вертикальных обрабатывающих центров и серией горизонтальных обрабатывающих центров . Используйте эти страницы, чтобы понять семейства продуктов, а затем запросите техническое описание конкретной модели и проверку чертежей, вместо того чтобы рассматривать страницу серии как окончательное техническое предложение.
Обновить и перепрофилировать заметку
Пересматривайте это руководство при изменении чертежей, материалов, годового объема, контроллеров, серий машин или стандартов приемки. Отделы закупок могут использовать таблицу запроса предложений в качестве анкеты поставщика, матрицу решений — в качестве оценочной карты для поставщиков, а раздел приемки — в качестве контрольного списка ввода в эксплуатацию. Держите дату публикации и ответственного за внесение изменений видимыми, чтобы старые предположения не превратились в скрытые спецификации.
Авторитетные источники и полезные справочные материалы.
- ISO 230-2 — стандарт для испытаний точности и повторяемости позиционирования станков с числовым программным управлением. Уточните применимую редакцию и условия испытаний.
- Стандарты серии ISO 10791 , описывающие условия испытаний обрабатывающих центров. Используйте соответствующий раздел для вашего станка и области испытаний.
- Стандарт ASME Y14.5 описывает концепции размеров и допусков, влияющие на интерпретацию базовых элементов и характеристик.
- Система управления качеством ISO 9001 используется как основа для определения способов контроля процессов обеспечения качества; одной лишь сертификации недостаточно для подтверждения возможностей конкретного оборудования.
- Контактная страница компании Zhihe CNC для технических консультаций, ознакомления с текущими техническими характеристиками и получения рекомендаций на основе чертежей.
Часто задаваемые вопросы для покупателей станков с ЧПУ
Что мне следует отправить китайскому производителю станков с ЧПУ в первую очередь?
Пришлите последнюю версию чертежа, информацию о материале и твердости, размере заготовки, годовом объеме производства, критических допусках, желаемом методе контроля качества, репрезентативные фотографии или 3D-модель, текущие проблемы процесса и ограничения на площадке. Если чертеж является конфиденциальным, предоставьте отредактированную версию, а также размеры, определяющие габариты и доступ.
Какой обрабатывающий центр лучше: вертикальный или горизонтальный?
Ни один из вариантов не является универсально лучшим. Вертикальный станок часто эффективен для обработки верхней поверхности, плит, пресс-форм и гибкого производства. Горизонтальный станок становится привлекательным, когда преобладают несколько поверхностей, пересекающиеся отверстия, глубокие полости или многократная загрузка паллет. Сравнивайте полный план настройки и контроля, а не маркировку станка.
Как сравнить заявления о точности работы оборудования?
Запросите стандарт испытаний, состояние оборудования, температуру, место перемещения, измерительное оборудование, полезную нагрузку и формат отчета. Затем добавьте репрезентативный пробный рез и собственную проверку процесса. Точность позиционирования не то же самое, что и долговременная производительность готовой детали.
Какие характеристики шпинделя имеют наибольшее значение?
Подберите скорость, крутящий момент, мощность, конусность, охлаждение и вылет инструмента в соответствии с наиболее сложной обрабатываемой задачей. Показатель пиковой мощности может не отражать крутящий момент на низких скоростях, доступный для тяжелого фрезерования. Запросите кривые и предположения относительно параметров резания для вашего материала и семейства инструментов.
Может ли один обрабатывающий центр с ЧПУ обрабатывать множество семейств деталей?
Часто да, если габариты, оснастка, производительность инструмента, управление, зондирование и стратегия обработки стружки достаточно гибкие. Подтвердите метод переналадки и зарезервируйте позиции в магазине. Гибкий станок все равно может приносить убытки, если для каждой группы деталей требуется длительная проверка или нестабильная смена оснастки.
Следует ли включать пробную нарезку в запрос предложений?
Включите этот пункт, если деталь имеет высокую стоимость брака, изготовлена из сложного материала, имеет жесткие взаимосвязи элементов или требует новой конструкции. Перед испытанием определите версию чертежа, материал, инструменты, приспособления, количество образцов, метод контроля и пределы допустимых значений.
Что необходимо компании Zhihe CNC для того, чтобы порекомендовать модель?
Предоставьте информацию о вашем чертеже или заготовке: материал, размер, точность, объем производства, доступ к функциям и предпочтительный рабочий процесс. Компания Zhihe CNC сможет подобрать для вас подходящий станок из вашего семейства, но окончательный выбор все равно должен быть подтвержден на основе текущих технических характеристик модели и согласованных результатов испытаний.





