

Ответ прямого покупателя
Станок с ЧПУ для сверления и нарезания резьбы готов к производству только тогда, когда каждое критически важное отверстие и резьба проходят через заданный контрольный зазор в течение реалистичного рабочего времени. Компания Zhihe CNC начинает работу с контрольной таблицы отверстий, а не с максимальной скорости вращения шпинделя. Записываются диаметр, глубина, положение, допуск, резьба, фаска, материал, заготовка, приспособление, инструмент, охлаждающая жидкость, калибр и элемент, обеспечивающий извлечение детали. Это позволяет поддерживать скорость в соответствии с требуемым результатом.
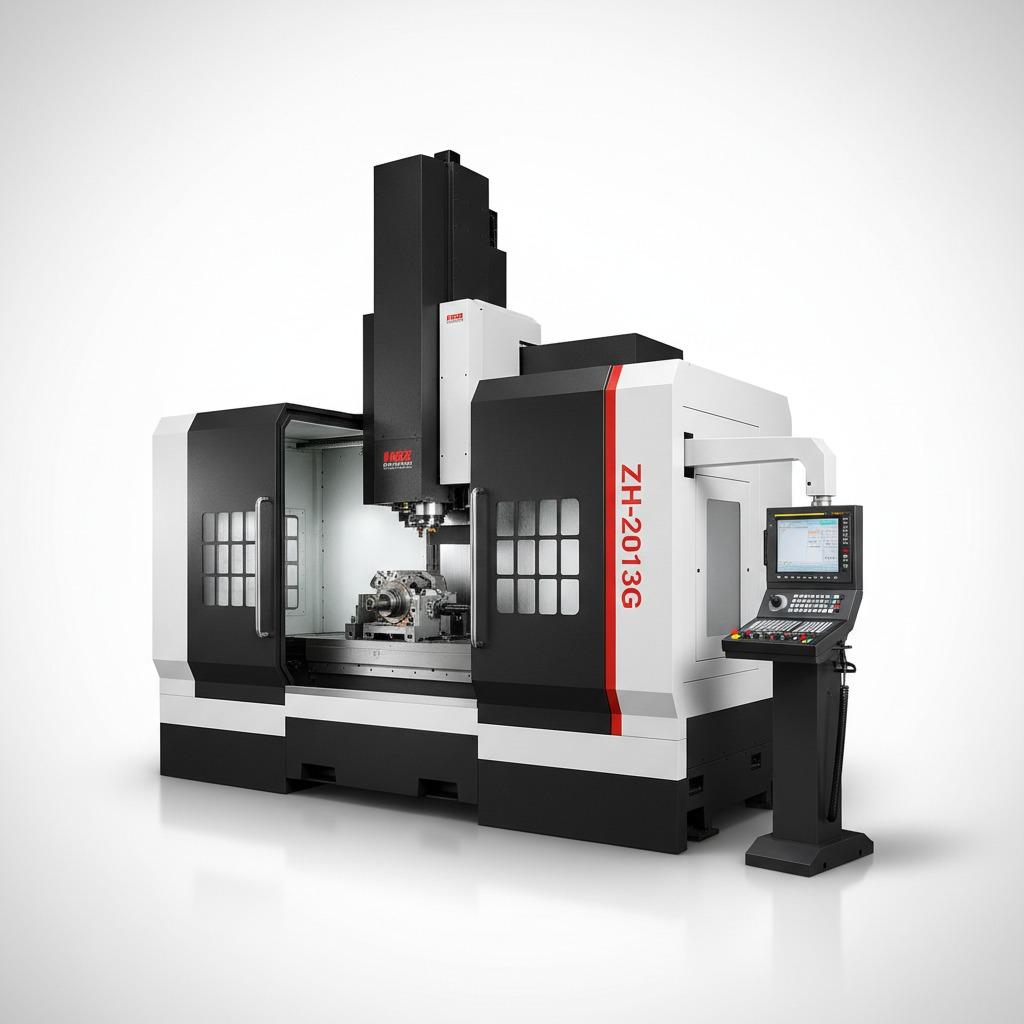
Совет семи ворот
| Ворота | Опубликуйте доказательства | Стоп-сигнал |
|---|---|---|
| 1. Идентичность частей | Чертеж, материал, запасы и партия | Неправильный или неконтролируемый ввод |
| 2. Настройка | Крепление, базовая точка, инструменты, смещения и программа | Несанкционированное состояние настройки |
| 3. Отверстие | Размер, положение, глубина и результат обработки заусенцев. | Функция выходит за пределы допустимого диапазона |
| 4. Нить | Шаг, глубина, вход и результат измерения. | Неудачная или неопределенная нить |
| 5. Срок службы инструмента | Запуск, замена и проверка | Контролируемый перезапуск отсутствует |
| 6. Такт | Завершено время и выпущено количество | Заявленная производительность только шпинделя |
| 7. Передача эстафеты | Резервные копии, блокировки, открытые вопросы и владелец. | Следующая смена не имеет статуса |
Ворота 1: Заморозьте карту «Отверстие»
Группируйте отверстия по диаметру, глубине, допуску, ориентации, резьбе и контролю качества. Отмечайте глухие, глубокие, пересекающиеся или чувствительные к заусенцам элементы. Станок для сверления и нарезания резьбы с ЧПУ следует сравнивать со всем семейством станков, поскольку самое простое отверстие редко определяет решение о выпуске. Компания Zhihe CNC хранит таблицу вместе с изменениями чертежа, поэтому последующие изменения будут видны.
Ворота 2: Запись состояния установки
Зафиксируйте чертеж приспособления, очистку базовых точек, последовательность зажима, сборку инструмента, проекцию держателя, предварительные настройки, контрольную сумму программы, смещения, охлаждающую жидкость и прогрев станка. Проведите пробную выгрузку и повторную загрузку. Если результат изменится, разделите эффекты посадки, поддержки, инструмента и измерений перед редактированием нескольких переменных. Утвержденная настройка становится воспроизводимой отправной точкой, а не памятью оператора.
Ворота 3: Освободите просверленную деталь.
При сверлении зафиксируйте размер, положение, глубину, прямолинейность (при необходимости), фаску, заусенцы и состояние поверхности. Сохраните идентификатор измерительного прибора, состояние калибровки, данные отбора проб и исходные данные. Пометка о прохождении проверки без указания маршрута измерения является слабым доказательством. Компания Zhihe CNC рекомендует сохранять принятые и отложенные детали после первого этапа эксплуатации инструмента.
Врата 4: Отдельный запуск потока
Качество резьбы требует подтверждения: тип метчика, шаг, глубина, способ ввода, реверс, смазка, состояние стружки, калибр и положение удерживаемой детали. Хорошо просверленное отверстие не доказывает правильность способа нарезания резьбы. В станках с ЧПУ для сверления и нарезания резьбы отдельные выпускные отверстия позволяют четко определить, относится ли проблема к сверлению, нарезанию резьбы, приспособлению, инструменту или контролю качества.
Матрица доказательств наличия отверстий и нитей
| Переулок | Записывать | Возобновить работу, когда |
|---|---|---|
| Геометрия | Характеристика, исходные данные, исходный результат и измерительный прибор. | Изменения чертежей или калибров. |
| Инструменты | Инструмент, держатель, предустановка, биение и спусковой механизм жизнеобеспечения | Смена инструмента или держателя |
| Процесс | Подача, скорость, охлаждающая жидкость, состояние чипа и программа. | Изменения в материалах или программе |
| Выпускать | Принятое, отложенное, переработанное и списанное количество | Изменения в выборке или принятии решений |
Шаг 5: Обеспечьте возможность аудита срока службы инструмента.
Выберите контролируемый параметр, например, отверстия, детали или время резки. Запишите номер партии инструмента, нагрузку, держатель, предварительную настройку, биение, износ, срабатывание кнопки замены, затронутые элементы и проверку перезапуска. Включите в испытание одну запланированную замену. Подготовленный цикл со свежими инструментами не доказывает плановое восстановление или стабильную работу.
Врата 6: Расчет принятого такта
Принятый такт равен заявленному времени производства, деленному на количество выпущенных деталей. Включает в себя загрузку, очистку, измерение, сверление, нарезание резьбы, смену инструмента, обработку стружки, проверку, техническое обслуживание, задержку деталей, доработку и перезапуск. Исключает время только в том случае, если оно также исключено из модели расчета производственной мощности. Компания Zhihe CNC использует этот учет для различения быстрой резки от поддерживаемой сменной работы.
Ворота 7: Закрытие смены
Передайте схему отверстий, состояние приспособлений, библиотеку инструментов, предустановки, программу, смещения, состояние калибра, количество принятых изделий, задержанные работы, техническое обслуживание, резервные копии и контакты для эскалации. Укажите ответственного за следующую смену. Неразрешенная задержка должна оставаться видимой до авторизованного разрешения. Это предотвратит скрытие неясных деталей или отсутствующих инструментов на чистой панели управления.
Пройдите через ворота по одному участку.
Выберите репрезентативную партию и сопоставьте идентификацию материала, настройку, операции с инструментом, контроль качества, принятое количество, задержки и корректировки. Сравните ранние, средние и поздние детали вокруг планируемой замены. Это не устанавливает универсальную кривую износа; это показывает, обеспечивает ли заявленный метод контроля защиту партии в условиях испытаний.
Организуйте безопасное прерывание
Используйте программируемую остановку, триггер ограничения ресурса инструмента или контрольную задержку. Не создавайте небезопасные условия. Записывайте состояние станка, затронутое количество, локализацию проблемы, исправление, повторное тестирование и перезапуск (собственный владелец). Станок с ЧПУ для сверления и нарезания резьбы коммерчески полезен, когда оперативная бригада может отслеживаемо восстановить работу, а не только когда идеальная последовательность действий выполняется быстро.
Сбалансируйте очередь вокруг шпинделя.
Картирование материалов, приспособлений, предварительных настроек, измерительных приборов, решений и последующей передачи данных. Запись времени ожидания производится отдельно от рабочего времени. При высокой производительности небольшие задержки в доступе к измерительным приборам, пополнении инструмента или проверке задержек в обработке могут повлиять на высвобождение производственных мощностей. Zhihe CNC делает эти очереди видимыми до того, как покупатель утвердит предположения относительно трудозатрат или автоматизации.
Включите ворота в заказ на покупку.
Приложите конфигурацию, испытания семейств отверстий, план измерений, метод определения срока службы инструмента, определение принятого такта, обучение, запасные инструменты, маршрут обслуживания и исключения. Привязывайте этапы оплаты к подтверждающим документам, а не только к календарным датам. Сертификация продукции, усталость, рабочие характеристики под давлением и последующая сборка остаются отдельными процедурами, если иное не оговорено и не протестировано в контракте.
Часто задаваемые вопросы покупателей: Сверлильно-нарезной станок с ЧПУ
Что должна содержать схема расположения лунок?
Укажите геометрию, материал, ориентацию, допуск, резьбу, инструмент, охлаждающую жидкость, калибр и правило снятия.
Зачем разделять затворы для сверления и нарезания резьбы?
Правильное отверстие не гарантирует автоматически глубину резьбы, точность вхождения, результаты измерения, наличие стружки или смазки.
Является ли скорость вращения шпинделя показателем производительности?
Нет. Используйте выпущенные продукты после настройки, обработки инструментов, удаления стружки, проверки, удержания, технического обслуживания и восстановления.
Зачем включать в план замену инструмента?
Это показывает, восстанавливают ли заданные параметры, смещения и проверка утвержденный маршрут в нормальных условиях.
Что должно быть отражено в записи о удерживаемой части?
Запишите идентификатор, количество, состояние машины, инструмент, результат, локализацию, исправление, повторное тестирование, владельца и принятое решение.
Как следует проводить проверку контроля качества микросхем?
Привязывайте наблюдения за стружкой к материалу, глубине, ориентации, геометрии инструмента, интервалам подачи охлаждающей жидкости и очистки.
Что должно включать в себя передача смены?
Включите в описание конфигурацию, инструменты, индикаторы, количество принятых задач, отложенные задачи, техническое обслуживание, резервное копирование и эскалацию.
Как компания Zhihe CNC контролирует такт?
Компания Zhihe CNC учитывает все заявленное время производства и технической поддержки в счет выпущенных деталей.
Когда следует возобновить рассмотрение доказательств?
После внесения изменений в чертежи, материалы, приспособления, инструменты, программу, охлаждающую жидкость, измерительные приборы, местоположение или проведения технического обслуживания, необходимо повторно открыть затронутые затворы.
Что покупателям следует запросить дальше?
Запросите репрезентативное исследование семейства отверстий, исходные данные измерений, информацию о сроке службы инструмента и полный журнал учета смен.
Создайте паспорт выпуска для каждой партии испытаний.
В паспорте выпуска должны быть указаны идентификационные данные материала, редакция чертежа, схема отверстий, оснастка, контрольная сумма программы, партии инструментов, предварительные настройки, состояние станка, охлаждающая жидкость, идентификационные данные калибра, отбор проб и дальнейшая обработка. Каждому поддону, лотку или партии должна быть присвоена видимая идентификационная информация. При задержке выпуска детали в паспорте должны быть указаны детали, которые могут быть затронуты, и какие доказательства необходимы перед выпуском. Это предотвратит отрыв результатов контроля от настроек, которые их привели.
Используйте паспорт для сравнения деталей до и после плановой замены инструмента или передачи смены. Запишите одинаковые параметры выпуска, траекторию движения инструмента и историю корректировок. Для станка с ЧПУ для сверления и нарезания резьбы это сравнение демонстрирует, контролируются ли рутинные процессы, без предположения, что одна партия деталей предсказывает все будущие материалы, инструменты или геометрию. Сохраните исходное состояние и утвержденное скорректированное состояние.
Стоимость работ по поддержке каждой выпущенной части
Создайте практичную систему учета затрат на приспособления, держатели, сверла, метчики, охлаждающую жидкость, измерительные приборы, предварительную настройку, замену инструмента, контроль качества, обработку стружки, техническое обслуживание, анализ выполненных работ и рабочее время оператора. Не выдумывайте собственный расчет срока окупаемости. Используйте заявленный покупателем объем производства, ассортимент деталей и схему работы, чтобы коммерческие группы могли сравнить два варианта с одинаковыми предположениями. Быстрый цикл вращения шпинделя может по-прежнему включать дорогостоящие ручные работы или работы по контролю качества.
Перед размещением заказа проверьте наличие расходных материалов и запасных частей. Укажите количество поставляемых материалов, ожидаемую проверку, порядок повторного заказа, потребности в хранении и условие, которое возобновляет испытания. Компания Zhihe CNC рекомендует привязывать учет к принятому такту, поскольку стоимость выпущенной детали более полезна, чем стоимость идеального цикла. Сохраняйте в открытом доступе информацию о нерешенных вопросах, ответственных лицах и датах проверки на протяжении всего процесса ввода в эксплуатацию.
Завершение совещания по окончательному утверждению.
Перед выпуском запросите у каждого подразделения информацию о нерешенных вопросах и доказательствах, необходимых для их решения. Отдел закупок подтверждает объем работ и этапы; инженерный отдел подтверждает семейство скважин и конфигурацию; отдел качества подтверждает калибровку и распределение; производственный отдел подтверждает трудозатраты и такт; отдел технического обслуживания подтверждает уход и наличие запасных частей; поставщик подтверждает сервисное обслуживание и исключения. Запишите решение, ответственного и дату в один файл совещания.
Помечайте каждый нерешенный пункт как препятствие, принятое ограничение или результат после выпуска. В случае принятого ограничения следует указать его операционные последствия. Результат должен иметь срок выполнения и подтверждение приемки. Эта заключительная процедура обеспечивает связь технического исследования с коммерческим заказом и предоставляет принимающей команде удобный список вместо разрозненных сообщений.
Передайте решение в компанию Zhihe CNC.
Отправьте чертежи или CAD-модели станков с ЧПУ Zhihe, информацию о материалах и наличии на складе, критически важные характеристики, годовой объем производства, состав партии, идеи по оснастке, ограничения по инструменту, методы контроля качества, условия на объекте и регион обслуживания. Ознакомьтесь с ассортиментом продукции Zhihe CNC , профилем компании и завода , а также процедурой запроса инженерной информации . Для сверлильно-нарезных станков с ЧПУ запросите информацию о конфигурации на определенный срок, результатах испытаний, границах приемки, списке допустимых отклонений и ответственном подрядчике.
Опорная граница
Стандарт ISO 10791 для обрабатывающих центров и руководство OSHA по защите оборудования обеспечивают контекст для проведения испытаний или обеспечения безопасности оборудования. Они не заменяют приемку в соответствии с чертежами, местную оценку рисков, сертификацию продукции, разрешение регулирующих органов или рабочие процедуры заказчика.





