

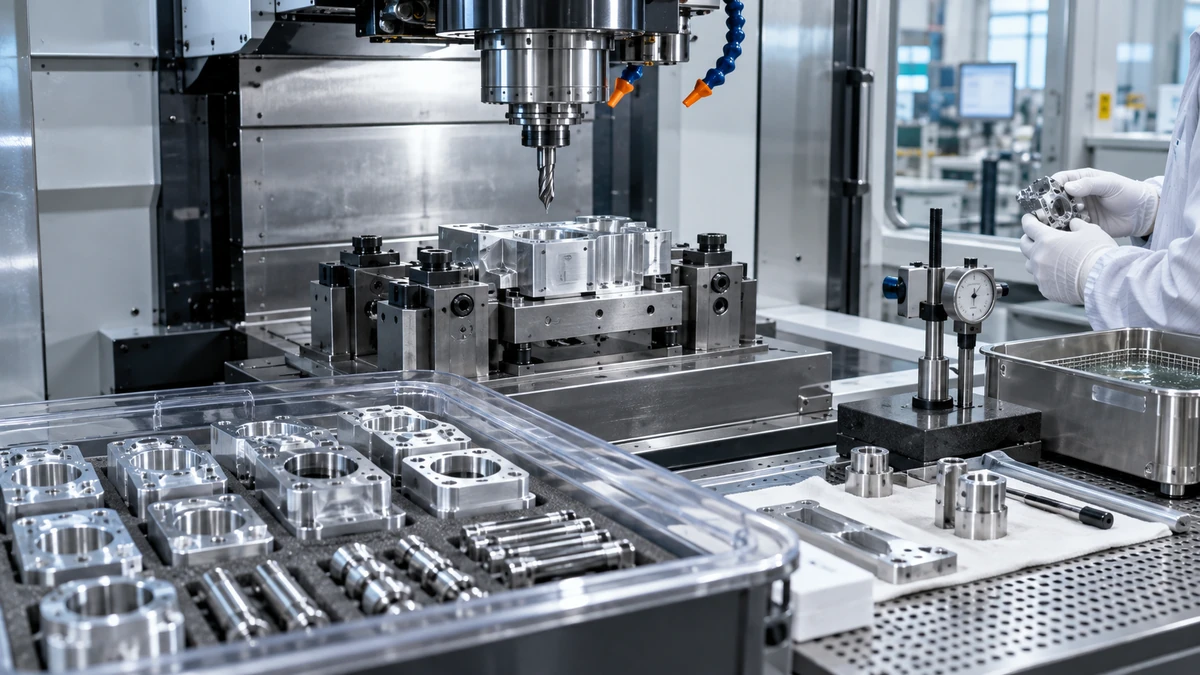
Выбор станка с ЧПУ для обработки деталей литиевых батарей — это технологическое решение, а не простое сравнение хода шпинделя и диаметра обрабатываемой детали. Оборудование для производства батарей часто сочетает в себе жесткие соединения, чувствительные герметизирующие или вакуумные каналы, требования к чистоте при обработке, тепловые нагрузки и высокую надежность работы. Станок, зажимные приспособления, смазочно-охлаждающие жидкости, метод очистки, план контроля качества и механизмы выпуска должны рассматриваться как единая цепочка.
Начните с карты интерфейса оборудования.
Перечислите детали, которые фактически используются в оборудовании: гнезда, лотки, концевые захваты, направляющие компоненты, охлаждающие пластины, вакуумные коллекторы, зажимы, центрирующие блоки, крепления датчиков и сменные детали. Для каждой детали отметьте наиболее важный интерфейс: расположение, плоскостность, герметичность, скользящая посадка, электрическая изоляция, тепловой контакт или возможность очистки.
Выбор подходящего станка с ЧПУ для обработки деталей оборудования, работающих с литиевыми батареями, зависит от самого сложного соединения, а не от наибольшего внешнего размера. Небольшая уплотнительная площадка может быть важнее длинной несущей пластины. Схема расположения резьбовых отверстий может определять работу всей станции. Начните с функции, которую должна выполнять деталь, и двигайтесь в обратном направлении, исходя из результатов обработки.
Разделите риски загрязнения и риски, связанные с размерами.
Контроль загрязнений включает в себя стружку, остатки абразива, попадание охлаждающей жидкости, смешанные сплавы, отпечатки пальцев, чистящие средства и частицы, застрявшие в глухих элементах. Контроль размеров включает в себя базовые параметры, профиль, плоскостность, положение отверстий, качество поверхности и состояние заусенцев. Они взаимодействуют, но требуют разных методов контроля.
Четко обозначьте границы чистоты. Укажите, какие этапы выполняются в общей зоне станка, какие требуют специального инструмента или жидкостей, а какие требуют контролируемой мойки, сушки, проверки или упаковки. Не следует подразумевать, что деталь, выглядящая чистой, автоматически соответствует требованиям чистоты на линии производства аккумуляторов; определите метод испытаний и приемки.
Для станка с ЧПУ, предназначенного для обработки деталей оборудования, содержащих литиевые батареи , эта граница должна быть согласована как с владельцем обрабатывающего оборудования, так и с владельцем последующего оборудования. Поставщик станка может предложить средства контроля, но владелец процесса должен определить, что означает чистота на стыке сборки.
| Частичный риск | Вопрос процесса | Опубликуйте доказательства |
|---|---|---|
| Герметизация или вакуумная обработка земли | Как будет обеспечена выравнивание поверхности и защита от заусенцев? | Отчет о поверхности и форме |
| Скользящая направляющая | Как будет контролироваться образование сколов и повреждение кромок? | Протокол проверки посадки и чистки |
| Тепловой контакт | Как качество самолета выдержит зажим? | Проверка плоскостности и контакта |
| Изоляционная функция | Какие инструменты, жидкости и чистящие средства совместимы? | Утверждение материалов и очистки |
| Данные датчика | Как будет определяться и проверяться местоположение? | Отчет о ходе работ и протокол матчей |
| Замена детали | Как идентификация и упаковка предотвратят путаницу? | Маркировка и учет отслеживаемости |
Выберите функциональные возможности станка, ориентируясь на базовую цепочку данных.
Проведите базовую цепь от заготовки или отливки до собранного оборудования. Определите, какие элементы должны оставаться неизменными при одной настройке, а какие можно восстановить с помощью контролируемой опорной точки. Для станка с ЧПУ, предназначенного для изготовления деталей оборудования для литиевых батарей , такие факторы, как зондирование, термостабильность, состояние шпинделя, управление инструментом и повторяемость фиксации заготовки, могут иметь большее значение, чем заявленная высокая скорость.
Проверьте размеры стола, доступ, ход осей, вылет инструмента, систему охлаждения, отвод стружки, конструкцию корпуса и возможность использования специальных приспособлений. Убедитесь, что станок обеспечивает возможность очистки и технического обслуживания без попадания неконтролируемого материала в процесс. Станок может быть механически исправен, но непригоден, если в результате его работы остаются остатки, которые не могут быть приняты последующими узлами.
Относитесь к фиксации заготовок как к части соблюдения чистоты.
В зажимных приспособлениях могут скапливаться стружка и жидкости в углублениях, вентиляционных отверстиях, резьбе и на поверхностях, подверженных воздействию окружающей среды. Конструкция должна предусматривать дренаж, доступ, осмотр и возможность многократного обнаружения загрязнений. Используйте защищенные контактные поверхности и заданную частоту очистки. Укажите версию зажимного приспособления и семейство деталей, которые оно поддерживает.
Перед выпуском убедитесь, что приспособление можно загрузить без повреждения критически важного уплотнительного участка или попадания загрязнений. Запустите цикл сухой резки и осмотрите приспособление после репрезентативной резки. Результат должен служить основой для стандартной процедуры эксплуатации, а не оставаться личным приемом техника.
Инструменты управления, жидкости и семейства материалов
Выбор инструмента влияет на образование заусенцев, целостность кромки, нагрев и образование частиц. Разделяйте инструменты по сплаву или степени риска загрязнения, если этого требует технологический процесс. Записывайте наименование инструмента, покрытие, предельный срок службы и правила замены. Для алюминия, нержавеющей стали, меди, конструкционных пластмасс или деталей с покрытием проверяйте совместимость рабочей жидкости и способа очистки с материалом и последующим интерфейсом.
Ресурсы NIST по метрологии в производстве служат полезным напоминанием о том, что измерение, условия процесса и прослеживаемость взаимосвязаны. Точность размеров, полученная после неконтролируемой смены инструмента, не эквивалентна стабильному результату производства.
Разработайте поэтапный план инспекции.
Проверяйте элементы, представляющие серьезную опасность, после завершения операции их создания, а не только на заключительном этапе контроля. Используйте внутрипроцессное зондирование или специальный измерительный прибор там, где это снижает риск. Для проверки плоскостности или тепловых характеристик контролируйте условия опоры и температуру измерения. Для небольших отверстий проверяйте размер, положение, состояние кромки и чистоту как отдельные характеристики.
| Этап | Проверять | Решение |
|---|---|---|
| После грубой обработки | Сток, искажение, размещение светильника | Продолжить или возобновить поддержку |
| После создания исходных данных | Размер опорной точки, местоположение, состояние заусенцев | Выпустите следующую настройку |
| После окончательной обрезки | Критически важная геометрия и отделка | Отправить на уборку |
| После уборки | Требования к частицам или остаткам | Упаковка или доработка |
| Перед сборкой | Посадка, герметизация, термоинтерфейс или взаимодействие с датчиком | Выпуск на станцию |
Запишите состояние станка, версию инструмента, идентификатор приспособления, метод контроля и имя оператора. В случае поломки детали сохраните записи на достаточно долгое время, чтобы определить, связана ли причина с износом инструмента, перемещением приспособления, изменением материала, очисткой или методом измерения.
Разработайте схему передачи процесса очистки и упаковки.
Очистка должна представлять собой четко определенную операцию с использованием совместимых химических реагентов, воды или растворителя, метода сушки, правил обращения и критериев приемки. После очистки необходимо защитить критически важные поверхности. Используйте упаковку, предотвращающую повторное загрязнение и содержащую информацию о модификациях или группах материалов.
Не следует помещать очищенную деталь на непроверенный рабочий стол и считать процесс завершенным. Необходимо определить точку передачи, ответственное лицо, маркировку и максимальные условия воздействия. Обзор стандартов ISO 14644 для чистых помещений может помочь командам в организации обсуждений по контролю окружающей среды, но фактические требования должны исходить от владельца оборудования и технологического процесса.
Подтвердите тепловые и структурные характеристики.
Детали оборудования могут подвергаться воздействию тепла, вакуума, силы зажима или многократного движения. Необходимо проверять не только размеры в свободном состоянии, но и качество сборки. Тонкая охлаждающая пластина может смещаться под воздействием крепежа; направляющая может заедать при креплении болтами к несовершенной конструкции; коллектор может протекать из-за того, что крошечный заусенец повреждает уплотнение.
Используйте репрезентативную сборку или квалифицированный симулятор. Проводите измерения до и после крепления, термических циклов или многократного движения, если эти условия имеют значение. Претензии должны ограничиваться проверенной конфигурацией и условиями.
Обеспечьте контроль изменений и отслеживаемость.
Оборудование для производства батарей быстро развивается. Изменение формата элементов, датчика, покрытия или компоновки рабочей станции может повлиять на обрабатываемую деталь. Необходимо пересмотреть каждый чертеж, приспособление, программу, список инструментов, инструкцию по очистке и план контроля качества. Привяжите маркировку детали к заказу, материалу, оборудованию и протоколу контроля качества.
В данном случае полезен подход к управлению качеством, предусмотренный стандартом ISO 9001 : задокументируйте изменения, оцените их влияние, утвердите новый базовый уровень и проверьте эффективность. Не полагайтесь на имя файла, отличающееся только датой.
Выберите поставщика на основании подтверждающих документов.
При сравнении станков с ЧПУ для изготовления деталей оборудования для литиевых батарей , запросите пробное использование, включающее репрезентативную базовую цепь, приспособление, стратегию работы с инструментом, передачу данных по очистке и отчет об осмотре. Попросите поставщика указать, что именно пробное использование не доказывает. Честные ограничения полезнее, чем громкие заявления об опыте работы в аккумуляторной промышленности.
Проанализируйте, как поставщик обрабатывает случаи обнаружения частиц, смещения размеров, повреждения уплотнительной площадки или внесения изменений в конструкцию. Надежный партнер может объяснить меры по локализации, сохранению доказательств, исправлению и повторному выпуску. Информация о высокоточной обработке от Zhihe CNC может послужить отправной точкой для такого технического обсуждения.
Наилучший станок с ЧПУ для изготовления деталей оборудования для литиевых батарей — это тот, который обеспечивает команде специалистов контролируемый путь от сырья до чистых, отслеживаемых и готовых к сборке компонентов. Возможности имеют значение только тогда, когда передача данных сохраняется.
При выборе оборудования необходимо сверить ассортимент обрабатывающих центров с ЧПУ , решения для прецизионной обработки , варианты фрезерных станков с ЧПУ и контактную информацию службы поддержки Zhihe CNC, прежде чем окончательно определиться с технологическим процессом.
Вопросы, касающиеся процесса производства аккумуляторного оборудования.
Чем отличается станок с ЧПУ для изготовления деталей оборудования, работающих с литий-ионными батареями?
В этом процессе часто сочетаются такие факторы, как плотная контактная поверхность, чистота, термо- или герметизирующие функции, повторяемость, отслеживаемость и время безотказной работы. Машина должна поддерживать всю цепь, а не только скорость резки.
Соответствует ли деталь, имеющая чистый внешний вид, требованиям чистоты?
Не обязательно. Необходимо согласовать источники загрязнения, этапы очистки, метод тестирования, правила обращения и условия упаковки с владельцем оборудования или технологического процесса производства батарей.
Какие характеристики следует проверять в процессе?
Проверяйте элементы, определяющие базовые точки, герметичность, тепловой контакт, расположение датчиков или скользящую посадку, сразу после их создания, если это оправдывает риск.
Как следует управлять светильниками?
Присвойте оснастке идентификатор и версию, определите контактные поверхности и порядок очистки, запишите поддерживаемое семейство деталей и проверьте оснастку после репрезентативной резки.
Может ли одна охлаждающая жидкость подходить для всех компонентов аккумуляторного оборудования?
Не следует делать поспешных выводов. Необходимо проверить совместимость жидкостей, наличие остатков, принадлежность материала, характеристики инструмента и требования к последующей очистке для каждого процесса.
Достаточно ли окончательной проверки для оценки ровности поверхности?
Возможно, не будут учтены деформации, возникающие при креплении или термической нагрузке. Измерения следует проводить в условиях опоры и сборки, которые использует данная функция.
Как следует упаковывать очищенные детали?
Используйте определенную упаковку, этикетки, защитные поверхности, предельные значения воздействия и контролируемую передачу. Упаковка должна предотвращать путаницу и повторное загрязнение.
Что должна показать пробная стрижка?
Необходимо подтвердить согласованные характеристики, взаимосвязь базовых параметров, концепцию инструмента и приспособлений, порядок передачи данных при очистке, метод контроля и прослеживаемость в репрезентативных условиях.
Как происходит выпуск изменений в чертежах?
Перед использованием нового базового уровня зафиксируйте причину, результаты анализа воздействия, новую редакцию, утвержденные изменения программы и оборудования, обновленные данные проверки и доказательства эффективности.
Какие вопросы следует задать покупателю поставщику оборудования?
Запросите репрезентативные доказательства, информацию о мерах по контролю загрязнения, управлении инструментами и приспособлениями, данные проверок, процедуры восстановления, а также пределы заявленных возможностей каждого изделия.





