

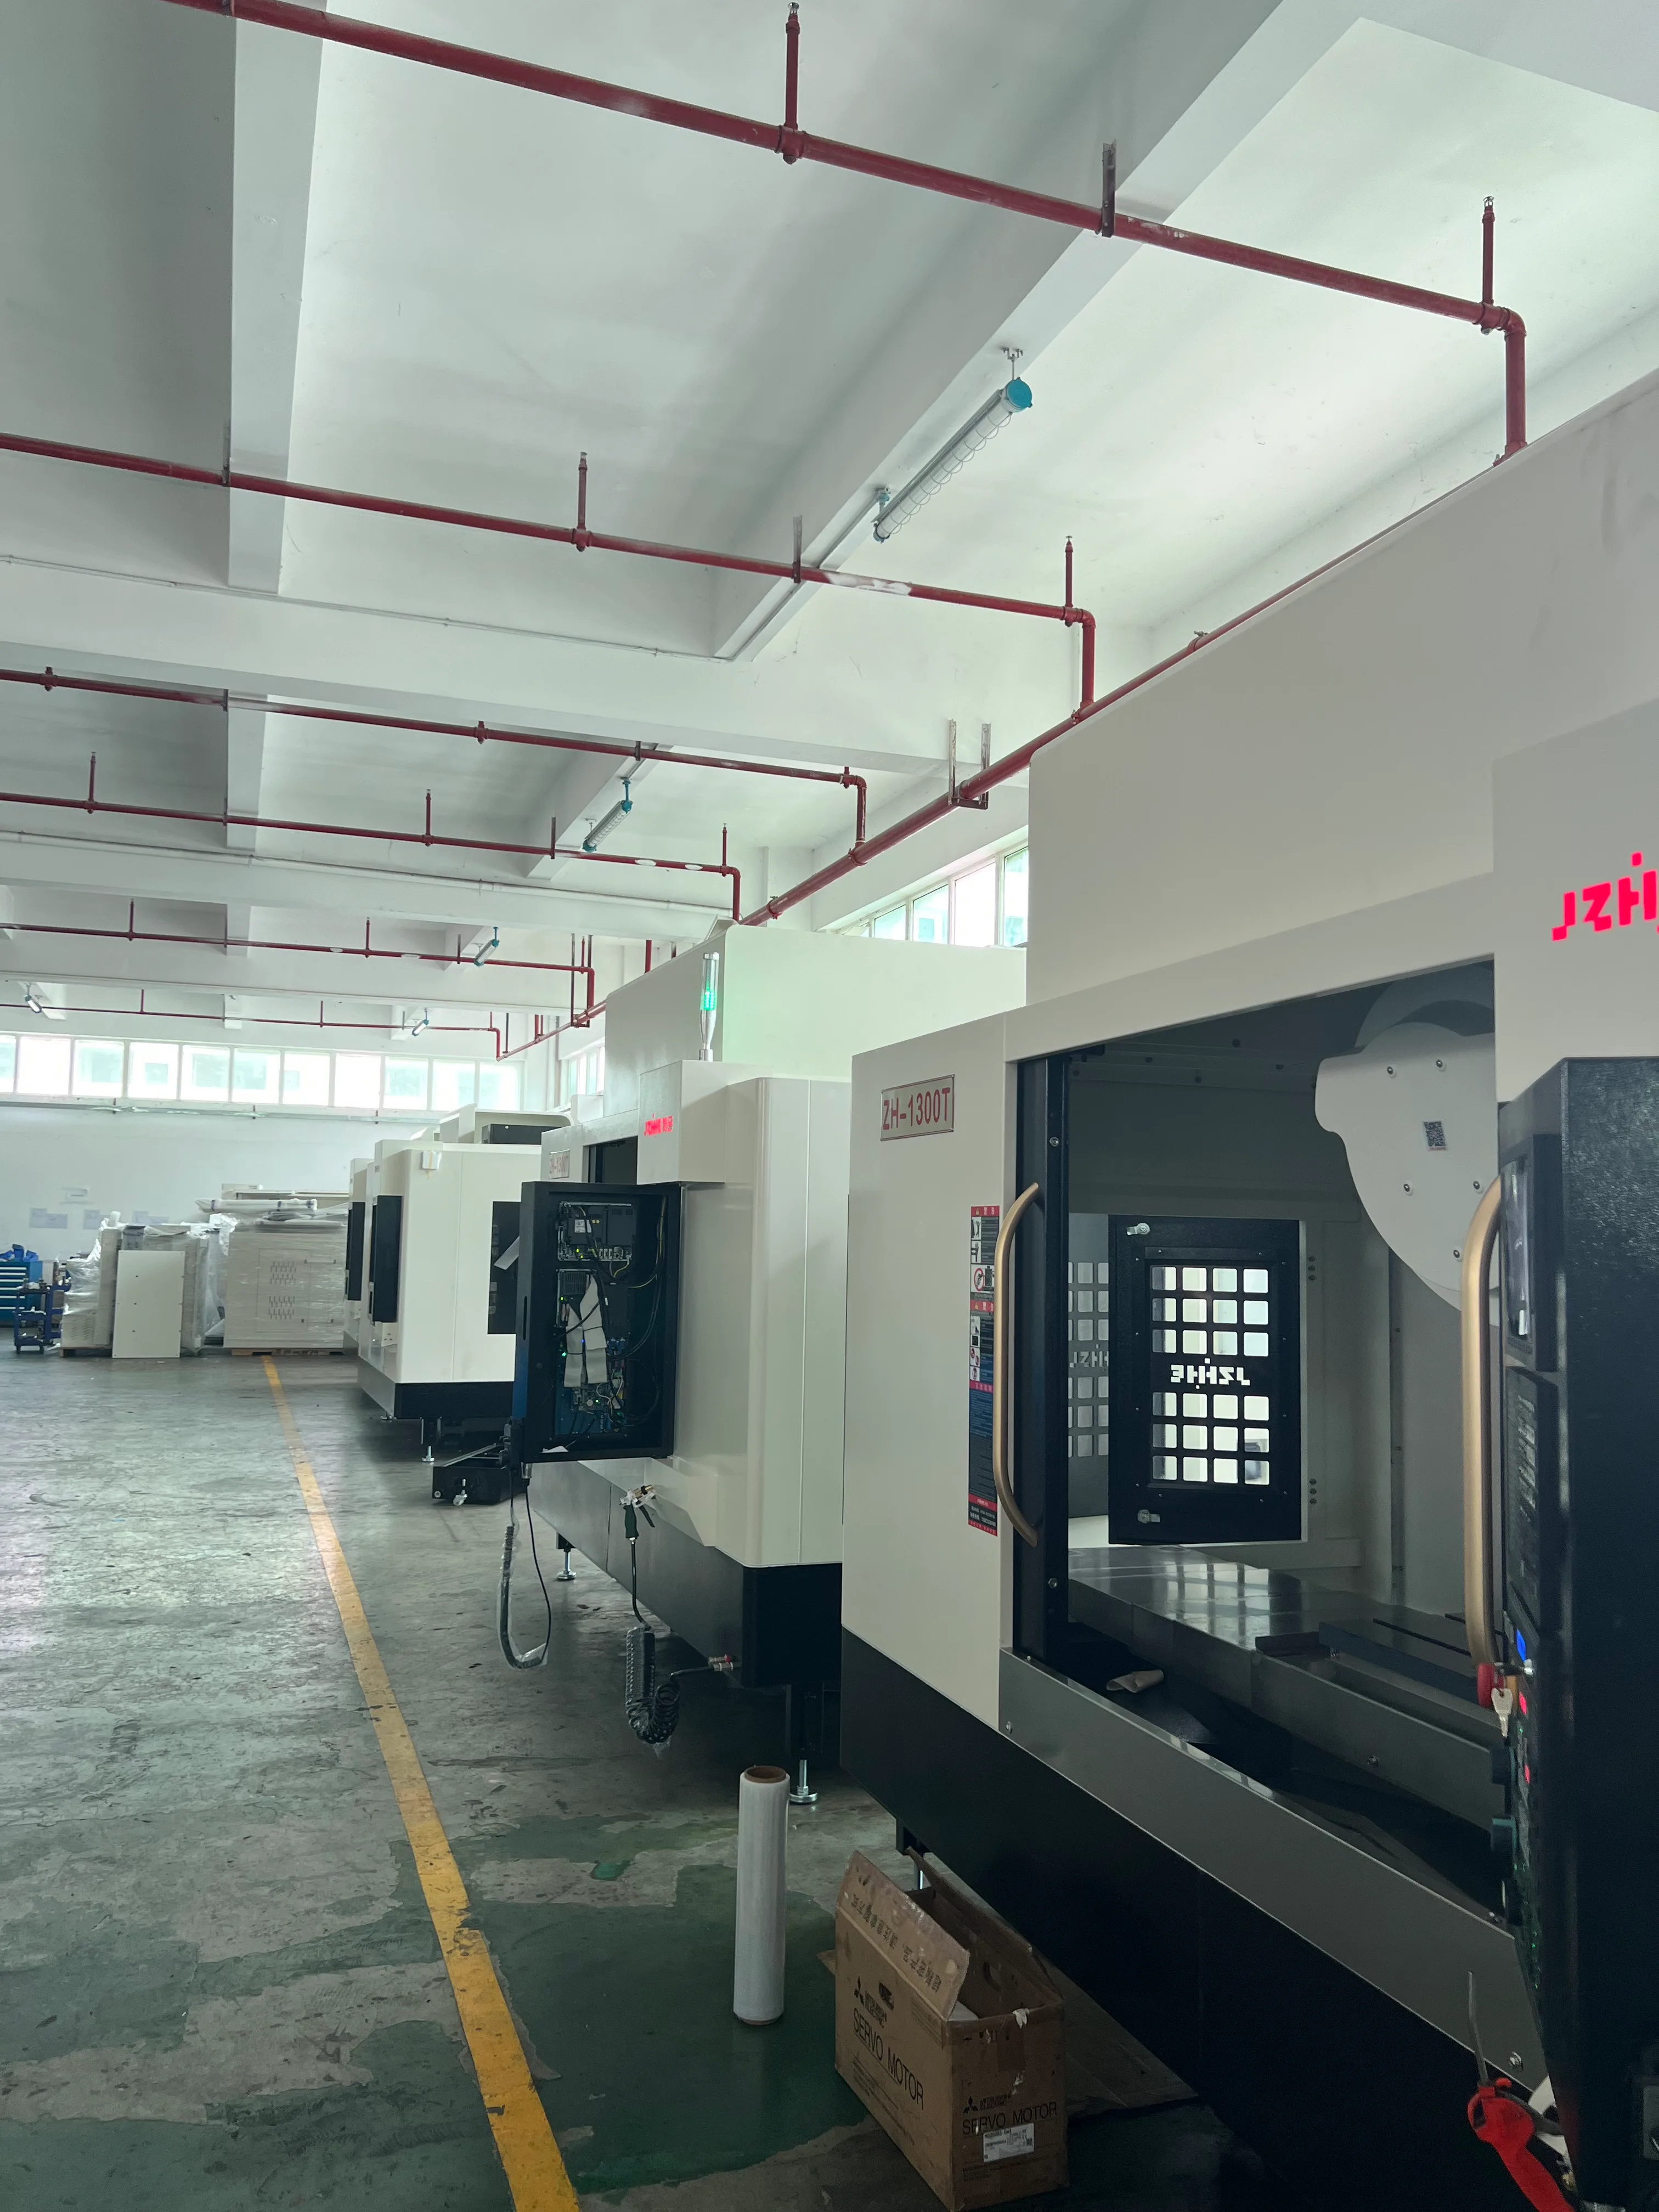
Процедура прогрева станка с ЧПУ должна определять, что именно стабилизируется, как завод это контролирует и когда может начаться производство. Вращение шпинделя — это лишь одна часть утренней подготовки. Оси движутся, смазка циркулирует, температура охлаждающей жидкости меняется, приспособления стабилизируются, а измерительное оборудование попадает в ту же среду. Правильная процедура — это утвержденный производителем станка порядок, дополненный проверкой готовности детали к работе.
Для проекта с ЧПУ Zhihe заказчик должен предоставить схему переключения режимов, периоды простоя, диапазон шпинделя, чувствительные к допускам элементы, условия окружающей среды и метод контроля. Поставщик должен предоставить утвержденные этапы запуска для выбранной конфигурации и указать условия, требующие иного алгоритма. Универсальная инструкция по прогреву, скопированная с другого станка, не является документом приемки.
06:40 — Запись состояния холодного запуска
Представьте себе, что в мастерскую приходит утренняя смена после прохладных выходных. В 6:40 оператор записывает температуру окружающей среды, температуру на дисплее станка (если таковая имеется), продолжительность простоя, состояние охлаждающей жидкости и любые активные сигналы тревоги. В 6:45 начинаются утвержденные проверки станка. Это примерный график для планирования, а не инструкция по эксплуатации или заявление о характеристиках станка Zhihe.
Для записи необходима стабильная точка отсчета. Слово «холод» слишком расплывчато. Необходимо указать время, прошедшее с момента последней операции, а также любые необычные обстоятельства, такие как отключение электроэнергии, техническое обслуживание, замена шпинделя или резкое изменение погоды. Эти события могут потребовать инструкций, выходящих за рамки повседневной работы, поэтому порядок действий в чрезвычайных ситуациях следует указать рядом с контрольным списком.
06:45 — Перед началом движения убедитесь в безопасности и наличии смазки.
Следуйте прилагаемому руководству и местным правилам техники безопасности. Проверьте защитные ограждения, двери, рабочую зону, состояние смазки, уровень охлаждающей жидкости и условия, необходимые перед автоматическим запуском. Лицо, выполняющее проверку, должно знать, какой сигнал тревоги или наблюдение останавливает последовательность действий и кто может разрешить дальнейшие действия.
Прогрев ни в коем случае нельзя использовать для маскировки неустраненных проблем с шумом, вибрацией, утечкой или смазкой. Зафиксируйте симптом и приостановите производство. Разница между «продолжить стабилизацию» и «остановить для диагностики» должна быть четко обозначена.
06:50 — Запуск утвержденной последовательности действий машины
Компания Haas публикует справочник по обкатке и прогреву шпинделя для конкретных моделей станков. В нем различают обкатку перед установкой, обычный прогрев и приработку после работы шпинделя, а требования привязаны к конфигурации станков Haas. Это различие является полезным уроком; номера программ, продолжительность и ограничения, указанные в справочнике, не должны переноситься на станки Zhihe.
Запросите правильную программу или последовательность действий для приобретенного шпинделя, системы управления и смазки. Зафиксируйте, требуется ли держатель инструмента, какие режимы скорости применяются, должны ли работать оси или система охлаждения, и какие условия запускают расширенную процедуру. Ведите контроль версий программы так же, как и производственной программы.
07:05 — Следите за трендами, а не охотьтесь за одной волшебной температурой.
Тепловые характеристики изменяются со временем и могут проявляться по-разному в области шпинделя, осей, охлаждающей жидкости, зажимного устройства и детали. Одно измерение вручную не может описать работу всего станка. Выберите небольшой набор наблюдений, относящихся к критически важной характеристике обрабатываемой детали.
В примечании к применению от Renishaw, посвященном точности шариковинтовых передач и тепловыделению, показано, что накопление тепла и конфигурация обратной связи могут влиять на поведение осей. Это конкретное исследование, а не универсальное значение коррекции. Оно позволяет измерять тенденцию в заданных условиях, а не предполагать, что каждая машина перемещается на одинаковую величину.
| Момент времени | Запись о работе оборудования/технологического процесса | Проверка деталей или рекомендаций | Решение |
|---|---|---|---|
| Холодный запуск | Время простоя, состояние окружающей среды и сигналы тревоги | Идентифицированный артефакт или первый пустой образец | Запускать только при соблюдении предварительных условий. |
| Середина последовательности | Шпиндельный узел, оси, охлаждающая жидкость и система наблюдения. | Дополнительный эталонный тренд | Продолжить, приостановить или принять более строгие меры в соответствии с утвержденными правилами. |
| Конец последовательности | Программа полностью пересмотрена, исправлены ошибки. | Эталонная модель перед началом производства. | Освободить часть эксперимента или продлить период наблюдения |
| Первая часть | Инструменты, смещения, материал и состояние цикла. | Ключевые функции в заявленном состоянии поддержки | Принять, исправить с соблюдением установленных норм или приостановить действие. |
| Позже проверьте | Прошедшее время производства, изменение окружающей среды и события, связанные с инструментами. | Те же самые выбранные функции | Подтвердите стабильность или возобновите рассмотрение плана. |
Данная таблица позволяет проводить аудит процедуры прогрева станка с ЧПУ, не создавая при этом единого графика, подходящего для всех допусков.
07:10 — Выберите ссылку, которая отвечает на производственный вопрос.
Эталонный образец может демонстрировать тенденцию работы станка, но он не гарантирует автоматического подтверждения процесса. Первая деталь включает в себя материал, приспособления, инструменты и контроль качества. Для завода с широким ассортиментом продукции простой эталонный образец может быть более воспроизводимым, чем обработка разных деталей каждое утро. В плане выпуска продукции можно использовать оба варианта, если каждый из них имеет четкое назначение.
Определите базовый уровень, метод зондирования или измерения, условия опоры и допустимый предел принятия решения. Не корректируйте смещения незаметно, пока показания не будут соответствовать норме. Запишите корректировки с указанием характеристики, величины, полномочий и причины, чтобы команда могла отличить термический отклик от износа инструмента, изменения свойств материала или ошибки измерения.
07:20 — Выпуск первой части с условиями.
Первая принятая деталь должна содержать следующую информацию: идентификатор станка, версия программы, состояние инструмента, приспособление, материал, запись о прогреве, контрольное оборудование и время. Если измерение детали производится вне станка, необходимо зафиксировать правила переноса и стабилизации. Результат без указания условий сложно сравнивать на следующее утро или улучшить процедуру прогрева станка с ЧПУ .
Если какой-либо параметр выходит за пределы допустимых значений, используйте определенный маршрут устранения проблемы. Прежде чем принимать решение о необходимости дополнительного прогрева, проверьте метод измерения, инструмент, смещения, поддержку и недавнее техническое обслуживание. Цель состоит в том, чтобы найти определяющую переменную, а не пытаться свести каждый симптом к температурной зависимости.
09:00 — Повторно проверьте функцию, которая, скорее всего, будет перемещена.
Последующее измерение поможет показать, остается ли состояние при выпуске репрезентативным. Выберите характеристику, связанную с риском: местоположение отверстия, длина, высота, соотношение плоскостности или эталон инструмента. Точный выбор остается за инженером-технологом и чертежом.
Постройте график зависимости значения от прошедшего времени, состояния окружающей среды и производственных событий. Несколько утренних наблюдений могут выявить закономерность, которую невозможно обнаружить за одно испытание. Если тенденция меняется после технического обслуживания, установки нового оборудования, изменения характеристик хладагента или сезонных изменений, следует пересмотреть базовый уровень, а не сохранять устаревшую корректировку.
Сравнивайте страховые полисы стартапов по показателю упущенной выгоды, а не по количеству минут.
Три завода могут приобрести аналогичное оборудование, но им потребуются разные правила выпуска продукции. Завод, производящий детали с высокими допусками, может использовать стандартный алгоритм сборки плюс простую проверку первой детали. Ячейке с жесткими допусками может потребоваться эталонный тренд и контролируемая среда измерений. Автоматизированной ячейке могут потребоваться автоматизированные проверки и контрольный путь перед приходом персонала.
| Производственный контекст | Практические доказательства выпуска | Скрытые издержки подсчета | Вопрос для предложения |
|---|---|---|---|
| Одна смена, общие детали | Утвержденный разогрев плюс осмотр первой детали. | Время, затраченное оператором, и задержка первого цикла | Какое событие перезапускает последовательность? |
| Высокоскоростная прерывистая работа | Утвержденная строителем последовательность вращения шпинделя и состояние инструмента. | Пробелы в работе и требования к сбалансированному инструменту | Какие правила для шпинделя/конфигурации применяются? |
| Тесные взаимосвязи между характеристиками | Тенденция изменения эталонного значения плюс измерение контролируемой части | Проверка измерений, условий окружающей среды и корректировочный анализ | Какие данные определяют достаточную стабильность? |
| Смешанные смены | Передача доступа на основе общих журналов и ролей. | Несогласованные запуски и дублирующиеся проверки | Кто отвечает за выпуск продукции в каждой смене? |
| Запуск без участия пользователя | Автоматизированное определение состояния, измерение и удержание неисправностей. | Доступность датчиков, логики и отклика | Как происходит локализация исключения? |
Данное сравнение не устанавливает универсального времени или допуска. Оно превращает планирование процедуры прогрева станка с ЧПУ в решение, связанное с производственными рисками.
Отобразить время простоя и события перезапуска
Ежедневный запуск — не единственный случай. Перерывы на обед, выходные, плановые остановки, отключение электроэнергии, транспортировка, обслуживание шпинделя и смазочные работы могут создавать различные требования. Составьте матрицу событий на основе предоставленной документации. Каждая строка должна указывать на утвержденную последовательность, необходимую проверку и ответственную роль.
Не позволяйте операторам восстанавливать инструкции по памяти. Сохраняйте управляемую программу на станке, защищайте основную версию и регистрируйте изменения. Обучение должно включать объяснение причин каждой остановки, а не только кнопок, которые нужно нажимать. Контроль версий обеспечивает единообразие процедуры прогрева станка с ЧПУ в течение всех смен.
Разделите этапы прогрева, проверки возможностей и калибровки.
Завершение стандартной процедуры не подтверждает геометрию, технологические возможности или соответствие продукции требованиям. Результаты калибровки отвечают на заданный вопрос измерения. Для исследования возможностей требуется собственный образец, условия и анализ. Проверка первого образца дает разрешение на выполнение заявленных работ в соответствии с заявленным методом.
Для этих целей используйте разные записи и свяжите их по дате и конфигурации. Такая разграничительная структура предотвратит последующее использование обычной проверки при запуске в качестве доказательства выполнения всех требований к точности.
Внедрите эту процедуру в процесс выбора и приемки оборудования.
При покупке уточните, как шпиндель, обратная связь по осям, охлаждающая жидкость, корпус, датчики и дополнительные функции, связанные с температурой, влияют на запуск. Не следует предполагать, что какая-либо опция исключает прогрев или гарантирует точность результата. Запросите руководство пользователя, последовательность действий и объем обучения для конкретной конфигурации, а также укажите версию процедуры прогрева станка с ЧПУ в протоколе приемки.
При приемке может быть проведена проверка холодного запуска в присутствии наблюдателя, если это важно для производства. Согласуйте предыдущее состояние холостого хода, эталонные значения, измерения, продолжительность, действия оператора и решения о прохождении/непрохождении проверки. Каждая демонстрация должна быть обозначена в соответствии с тем, что она доказывает, и тем, что она опровергает.
Десять вопросов для первой смены
Сколько времени должен длиться прогрев станка с ЧПУ?
Используйте действующие инструкции выбранного производителя оборудования и подтверждение выпуска технологического процесса. Универсальная продолжительность не может учитывать тип шпинделя, период простоя, условия окружающей среды и допуски.
Прогрев шпинделя — это то же самое, что и прогрев станка?
Нет. Вращение шпинделя может быть одним из факторов. Оси, смазка, охлаждающая жидкость, зажимное приспособление, окружающая среда и измерения могут влиять на решение о выпуске продукции.
Можно ли использовать первую часть в качестве справочного материала?
Да, если контролируются материал, оснастка, инструменты и измерения. Отдельный артефакт может обеспечить более воспроизводимую тенденцию работы оборудования при производстве широкого ассортимента продукции.
Следует ли изменять смещения во время запуска?
Только в соответствии с утвержденными правилами корректировки, обеспечивающими отслеживаемость и контроль. Сначала проверьте измерения, инструменты, приспособления и недавние события, чтобы не скрыть другую причину.
Что происходит после закрытия предприятия на выходные?
Следуйте инструкциям для конкретного мероприятия, указанным в документации. Запишите продолжительность простоя, а также любые изменения окружающей среды, электропитания или технического обслуживания, которые нарушают обычный режим работы.
Заменяет ли зондирование первичный контроль качества?
Не автоматически. Зонд измеряет определенные параметры в условиях работы оборудования. Для выпуска продукции может потребоваться отдельный метод, государственная поддержка или независимая проверка.
Должен ли охлаждающий жидкость сливать во время выполнения этой последовательности?
Используйте утвержденную процедуру и план действий, специфичные для данной конфигурации. Циркуляция охлаждающей жидкости может влиять на температуру и готовность, но правильный метод не является универсальным.
Как следует обрабатывать исключение, возникающее на этапе прогрева?
Остановитесь у обозначенных ворот, сохраните показания и симптомы, изолируйте затронутые работы и отправьте запись ответственному техническому специалисту или руководителю по техническому обслуживанию.
Может ли стабильное утро свидетельствовать о стабильности в течение всего дня?
Нет. Добавьте последующие проверки с интервалами, связанными с технологическим риском, изменениями окружающей среды и производственными событиями. Проанализируйте тенденции за несколько сопоставимых дней.
Какие сведения о холодном старте должны быть доведены до сведения компании Zhihe CNC?
Укажите время смен, периоды простоя, использование шпинделя, критически важные характеристики, допуски, метод контроля, диапазон температур окружающей среды, текущие потери при запуске и необходимые подтверждения приемки.
Завершите временную шкалу с указанием ответственного за релиз.
Ознакомьтесь с ассортиментом обрабатывающих центров с ЧПУ Zhihe , затем отправьте реальные условия запуска через страницу контактов . Уточните утвержденную последовательность действий, необходимые утилиты и состояние смазки, применимые опции, результаты обучения и допустимые пределы холодного запуска.
Надежная процедура прогрева станка с ЧПУ позволяет следующему оператору узнать, что произошло перед обработкой первой детали, почему производство было запущено и какое событие требует повторного сбора данных. Это гораздо ценнее, чем таймер, не связанный с обрабатываемой деталью.





