

Ответ прямого покупателя
От линии облоя до базовой точки. Компания Zhihe CNC создает маршрут литья под давлением, учитывая облой, отклонения примеси, зажим, создание базовой точки, срок службы инструмента, контроль качества и отслеживаемый выпуск готовой продукции. Выбор обрабатывающего центра с ЧПУ для деталей, изготовленных методом литья под давлением, должен основываться на заявленном семействе элементов, маршруте поддержки и подтверждении выпуска, а не на одной из основных технических характеристик.
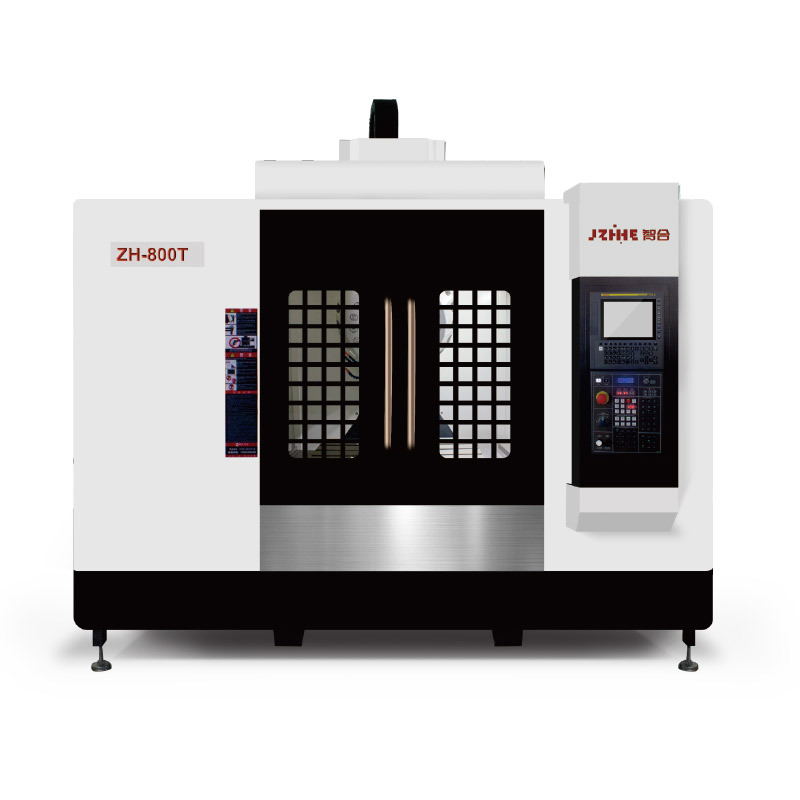
Карта принятия решений
| Ввод данных для преобразования типов | Флэш, материал, пористость и доработка | Входящая запись |
|---|---|---|
| Вход | Ассортимент по лотам, отделке, отделке и наличию товара. | Получение чека |
| Дата | Седло, зажим, зонд и коррекция | Настройка паспорта |
| Резать | Зацепление инструмента, стружка и износ | Протокол процесса |
| Качество | Критические элементы стен, отверстий, поверхностей и факторы, связанные с протечками. | Исходные данные |
| Выпускать | Принято, сохранено, переработано и принадлежит владельцу. | Файл результатов |
Охарактеризуйте исходные материалы для литья.
Записывайте информацию о сплаве, версии отливки, партии, состоянии обрезки, облое, диапазоне запасов, видимых дефектах и критических особенностях. Литые детали могут иметь переменные условия прилегания или посадки; маршрут обработки должен определять, что допустимо до первой резки. Система ЧПУ Zhihe сохраняет входные данные вместе с настройкой, поэтому последующее обсуждение качества будет иметь прослеживаемый контекст.
Укажите элементы, которые необходимо обработать механически, и элементы, которые остаются в исходном состоянии после литья. Включите требования к отверстиям, торцам, резьбе, уплотнению и стенкам. Оценка обрабатывающего центра с ЧПУ для деталей, изготовленных методом литья под давлением, должна основываться на фактических отклонениях поступающих деталей, а не только на номинальной CAD-модели.
Создать повторяющееся сиденье
Определение опор, позиционирование штифтов, зажимов, снятие облоя, очистка и создание базовых точек. Небольшой выступ облоя под позиционером может сместить целое семейство элементов.
По возможности, проводите пробные загрузки репрезентативных отливок из нескольких партий. Записывайте результаты проверок посадки и любые разрешенные работы по обрезке или очистке. Перед редактированием программы отделите проблему с отливкой от проблемы с приспособлением.
Составьте карту распределения акций.
Сгруппируйте участки по минимальному и максимальному запасу материала, толщине стенки, риску пористости, уклону и зацеплению инструмента. Определите припуск на черновую обработку и безопасные действия в случае превышения запаса материала запланированного маршрута.
Включите в пробный образец одну граничную отливку. Зафиксируйте нагрузку на инструмент, стружку, нагрев, износ и результирующую геометрию. Для маршрута с переменным припуском необходимо правило постепенного увеличения припуска, а не расплывчатая инструкция «корректируйте по мере необходимости».
Продлите срок службы инструмента
Перечислите режущие элементы, держатели, охлаждающую жидкость, зацепление, предварительную настройку, износ, сменный курок и затронутые элементы. Твердые включения, прерывистая резка или избыток материала могут ускорить износ.
Выполните плановое механическое воздействие и повторно измерьте критически важные параметры. Необходимо четко различать старое и новое состояния инструмента. Компания Zhihe CNC использует эти данные для установления предельных значений ресурса инструмента, вместо того чтобы обещать один срок службы инструмента для каждой партии.
Раздельная обработка бора и облоя
Определите понятия удаления заусенцев, сколов кромок, удаления облоя, очистки и защиты оператора. Отливка может поставляться с отклонениями в размерах, что изменяет объем ручной работы перед механической обработкой.
Учтите время и ответственность за эту вспомогательную работу. Если допускается ручная корректировка, укажите инструмент и подтверждение приемки. Не скрывайте повторяющуюся проблему литья в расчетах времени машинного цикла.
Элементы контрольной точки
Для герметизации поверхностей, отверстий и связанных с ними проемов необходимо зафиксировать базовые параметры, точки измерения, состояние зажима, температурный режим и показания измерительного прибора. Обработанная поверхность может пройти проверку самостоятельно, если ее положение относительно отливки неправильное.
Сохраните исходные данные, указав идентификатор и номер партии. Если изменяется базовая точка или версия крепления, возобновите соответствующую связь.
Создайте маршрут сдерживания
Определите, что происходит, когда пористость, облой, заполнитель или отверстие выходят за пределы допустимых значений. Зафиксируйте количество, затронутые элементы, локализацию, полномочия по проверке, границы переработки и дальнейшие действия.
Проверьте запланированную выдержку при безопасном состоянии станка и назначенном ответственном за перезапуск. Готовый к производству маршрут включает в себя решения для несовершенных входных данных, а не только для идеальных отливок.
Измерение выпускаемой продукции
Подсчет количества деталей на этапах приемки, очистки, настройки, механической обработки, смены инструмента, контроля качества, хранения, доработки и технического обслуживания. Указание состава партии, количества операторов и доступа к измерительным приборам.
Сравните нормальную партию с граничной партией. Определите, ограничивается ли выпуск продукции входным качеством, работой со оснасткой, инструментами, контролем качества или машинным временем.
Передача файла участка
Передача информации о партии отливки, версии, оснастке, инструментах, программе, смещениях, контроле качества, замороженных деталях, инструкциях по доработке, резервных копиях и контактах. Необходимо постоянно держать в поле зрения информацию об эффективной версии.
Возобновить рассмотрение доказательств после внесения изменений в отливку, отделку, приспособления, инструмент, программу, калибр, партию материалов или штатное расписание.
Укажите границы продукта.
Укажите тип сплава, из которого производится литье, ассортимент запчастей, характеристики, инструменты, методы контроля и исключения. Претензии, связанные с давлением, утечками, усталостью и последующей сборкой, требуют отдельных доказательств, если иное не оговорено в договоре.
Необходимо четко обозначить допустимые ограничения для отделов закупок и производства. Компания Zhihe CNC предпочитает четкие границы, а не заявления об универсальной функциональности без каких-либо гарантий.
Постоянно отображайте входящие изменения.
В паспорт настройки необходимо внести данные о партии отливки, состоянии обрезки, диапазоне запасов, состоянии оснастки и расположении деталей. На станке с ЧПУ для литья под давлением следует указать, какой диапазон входных параметров был фактически протестирован. Необходимо проверить первую повторную партию совместно с производственным и контрольным отделами, чтобы проблема с отливкой не была незаметно устранена с течением времени.
При изменении источника, сплава, отделки, приспособления, инструмента, программы или маршрута контроля качества, повторно откройте соответствующий пункт. Держите в поле зрения принятые ограничения и ответственных за их соблюдение; маршрут обработки деталей методом литья под давлением на станках с ЧПУ наиболее эффективен, когда для несовершенных входных данных определен путь принятия решения.
Коммерческое закрытие
Перед выпуском заказа необходимо согласовать закупки, области применения, качество, производство, техническое обслуживание и сервис на основе проверенных условий. Маршрут обработки деталей, изготовленных на станках с ЧПУ методом литья под давлением, должен отображать допустимое семейство деталей, диапазон материалов или запасов, состояние оснастки, инструментальные узлы, метод контроля, полное определение времени и ответственного за перезапуск. Если какой-либо пункт остается открытым, обозначьте его как препятствие, допустимое ограничение или срок поставки, вместо того чтобы скрывать его в общей заметке.
После первой репрезентативной партии сравните фактическую настройку, вспомогательные работы, события инструмента, очередь контроля, приостановленные работы и выпущенный результат с результатами испытаний. Сохраните исходные данные и добавьте датированный обзор. Компания Zhihe CNC использует этот обзор для принятия решения о том, готова ли базовая конфигурация обрабатывающего центра с ЧПУ для деталей, изготовленных методом литья под давлением, к повторному использованию, нуждается ли она в целенаправленном повторном тестировании или должна оставаться в рамках протестированной конфигурации.
Обзор операционной деятельности
Предоставьте принимающей команде краткий обзорный лист с описанием проверенного состояния, первым решением, которое необходимо принять при изменении результата, лицом, которое может задержать работу, и доказательствами, необходимыми для возобновления. Это особенно важно, когда процесс обработки деталей на станках с ЧПУ для литья под давлением затрагивает различные области применения, производство, контроль качества и техническое обслуживание. Полезная информация для передачи не требует от каждого читателя восстановления результатов испытаний по разрозненным файлам.
На следующем совещании сравните заявленный маршрут с фактическими результатами: время наладки, работы по поддержке, события, связанные с инструментом, очередь контроля, количество задержанных изделий, доработки и выпущенная продукция. Сохраните исходный базовый план, объясните каждое существенное различие и назначьте дату завершения. Это защитит заказчика от скрытого изменения предположений и предоставит компании Zhihe CNC конкретную основу для дальнейших улучшений.
Примечание по реализации
Преобразуйте утвержденный маршрут в краткий контрольный список для первой производственной смены: подтвердите действующий чертеж, идентификатор настройки, инструменты, программу, калибр, очистку, разрешение на удержание и контакт для эскалации. Решение обрабатывающего центра с ЧПУ для деталей, отлитых под давлением, должно быть видно как на станке, так и в общем файле качества.
После первого запуска пометьте каждый пункт как подтвержденный, ограниченный или открытый. Запишите подтверждение, владельца и дату для каждого открытого пункта. Это устранит разрыв между руководством по закупке и работой, выполненной командой, и предоставит Zhihe CNC четкую основу для целенаправленного последующего контроля. Проверьте первую принятую партию, используя ту же карту характеристик, идентификатор настройки, маршрут проверки и определение полного времени, что и во время испытаний. Сохраните оригинал записи и отметьте только измененное предположение, затронутое подтверждение, ответственного владельца и дату закрытия. Это упростит аудит следующего решения и предотвратит превращение небольшого изменения в работе в незадокументированное заявление о возможностях. Сделайте краткую заметку о том, что узнала команда, что осталось непроверенным и когда должна состояться следующая проверка. Сохраните заметку вместе с файлом выпуска и ответственной командой. Используйте тот же язык проверки в коммерческом предложении, паспорте настройки и протоколе окончательной приемки, чтобы ни одна команда не читала другую базовую версию. Сохраните подписанный отчет о проверке с указанием действующих изменений, ответственного владельца и места хранения подтверждения, чтобы следующая запланированная производственная партия начиналась с той же контролируемой базовой версии для проверки.
Журнал доказательств
| Переулок | Минимальный уровень записи | Возобновить работу, когда |
|---|---|---|
| Часть | Типичные и граничные характеристики | Изменения в чертеже, материале или составе смеси. |
| Настраивать | Крепление, базовая точка, инструменты, смещения и программа | Изменения в оборудовании, держателе или программном обеспечении. |
| Качество | Измерительный прибор, отбор проб, исходные данные и дальнейшая обработка. | Изменения в калибре или правилах приемки |
| Выход | Завершено время и выпущено количество | Изменения в предположениях, касающихся трудозатрат, пакетной обработки или поддержки. |
Часто задаваемые вопросы покупателей: обрабатывающий центр с ЧПУ для деталей, изготовленных методом литья под давлением.
Что делает обработку литых под давлением нестабильным процессом?
Облой, плотность, уклон, пористость, обрезка и плотность посадки могут различаться в зависимости от отливки и партии.
Зачем проверять поступающее отливочное изделие?
Способ обработки зависит от того, какие приспособления и инструменты фактически будут использоваться.
Как следует обрабатывать флэш-память?
Перед началом обработки определите параметры обрезки, очистки, поддержки, допустимого удаления и приемки.
Что такое разметка границы участка?
Типичный входной параметр, близкий к заявленному лимиту запасов или мест.
Зачем проверять срок службы инструмента?
Неравномерность подачи материала и прерывистая резка могут повлиять на износ и скорость восстановления.
Как следует обращаться с отливками, находящимися в процессе литья?
Запись партии, идентификатора, характеристики, результата, содержимого, доработки, повторного тестирования и владельца.
Как компания Zhihe CNC рассчитывает выходной сигнал?
В состав оборудования Zhihe CNC входят: приемка, настройка, резка, поддержка, контроль качества, фиксация и выпуск деталей.
Может ли одна отливка подтвердить все результаты?
Нет. Укажите границы складских запасов, складских запасов, оснастки, инструментов, зоны контроля качества и партий.
Когда следует возобновить базовое исследование?
После внесения изменений в литье, отделку, оснастку, инструменты, программу, калибр, партию или штатное расписание.
Что должны отправлять покупатели?
Пришлите чертеж отливки в формате CAD, информацию о сплаве, отклонениях от стандартной партии, пределах образования облоя, характеристиках, объеме и требованиях к контролю качества.
Передайте решение в компанию Zhihe CNC.
Отправьте чертежи или CAD-модели станков с ЧПУ Zhihe, информацию о материалах и складских запасах, критически важных характеристиках, годовом объеме производства, составе партии, концепции оснастки, ограничениях по инструменту, маршруте контроля качества, условиях на объекте и регионе обслуживания. Ознакомьтесь с ассортиментом продукции Zhihe CNC , профилем компании и завода , а также маршрутом запроса инженерной информации . Для обрабатывающих центров с ЧПУ для деталей, изготовленных методом литья под давлением, запросите информацию о конфигурации на определенную дату, репрезентативном испытании, границах приемки, списке допустимых допущений и назначенном ответственном за поддержку.
Опорная граница
Справочные материалы ISO для обрабатывающих центров и рекомендации OSHA по защите оборудования обеспечивают контекст. Они не заменяют приемку в соответствии с чертежами, местную оценку рисков, сертификацию продукции, разрешение регулирующих органов или рабочие процедуры заказчика.





