

Производитель обрабатывающих центров с ЧПУ: руководство для покупателя по точности, производительности и общей стоимости.
Вопрос покупателя: Какой обрабатывающий центр лучше выбрать для листового металла, пресс-форм и деталей среднего размера — вертикальный или горизонтальный?
Для сравнения производителей обрабатывающих центров с ЧПУ недостаточно простого ранжирования скорости вращения шпинделя, хода осей или цены покупки. Точность — это измеряемый показатель, производительность — это ожидаемый результат, а не рекламные показатели, а общая стоимость включает в себя приспособления, инструменты, ввод в эксплуатацию, обучение, обслуживание и часы, потерянные из-за нестабильности процесса. Правильный выбор между вертикальным и горизонтальным обрабатывающим центром зависит от доступа к детали, стратегии базовых точек, крепления заготовки, объема работ и доказательств, которые может предоставить поставщик.
Данное руководство для покупателей предоставляет инженерам по закупкам и производству общую структуру. Оно начинается с прямого ответа, а затем объясняет, как сравнивать заявленные показатели точности, моделировать производительность, выбирать вертикальную или горизонтальную архитектуру для различных семейств деталей и составлять запрос предложений, который делает предложения поставщиков сопоставимыми. Значения для любой конкретной модели станка с ЧПУ Zhihe должны быть подтверждены в текущей технической документации, техническом предложении и плане приемки.
Запросить рекомендацию по оборудованию

Прямой ответ: вертикальное или горизонтальное?
Выбирайте вертикальный обрабатывающий центр, если большинство элементов доступны сверху, детали представляют собой плиты, пресс-формы, кронштейны или компоненты малого и среднего размера, ассортимент работ широк, а гибкость оснастки и доступ оператора имеют большее значение, чем автоматизированное многостороннее производство. Вертикальная компоновка может хорошо подойти для изготовления вставок пресс-форм, алюминиевых плит, прецизионной фурнитуры и для общего производства, если целесообразно использовать одну или две переналадки.
Выбирайте горизонтальный обрабатывающий центр, если деталь имеет коробчатую форму или важные элементы на нескольких гранях, если пересекающиеся отверстия или глубокие полости делают многократную переустановку рискованной, если использование паллет и поворотного индексирования позволяет сократить трудозатраты на переналадку, или если стабильный многосторонний производственный поток важнее самой низкой цены. Горизонтальный станок не обязательно обеспечивает более высокую точность; он может просто позволить использовать более повторяемую стратегию переналадки для конкретного семейства деталей.
Для листового металла вертикальный станок часто оказывается эффективным, если только деталь не имеет множества боковых элементов, глубоких поперечных отверстий или большого объема производства, при котором целесообразен паллетированный доступ. Для пресс-форм вертикальные станки распространены, поскольку полезны верхний доступ и гибкие инструменты для чистовой обработки, в то время как для больших пресс-форм может потребоваться портальный или пятиосевой станок. Для деталей среднего размера решающим фактором должно быть количество граней, вес детали, цепочка допусков и годовое количество часов работы. В споре должны преобладать чертеж и технологический процесс, а не архитектурное обозначение.
Прежде чем сравнивать, определите точность.
Точность — это не одно число. В коммерческом предложении могут быть указаны точность позиционирования, повторяемость, биение шпинделя, перпендикулярность стола или точность интерполяции, но каждое из этих параметров описывает разные аспекты работы станка. Вопрос закупки не в том, «Какой поставщик заявляет о наименьшей ценности?», а в том, «Какой поставщик определяет эту ценность, последовательно измеряет её и может связать её с важными характеристиками наших деталей?»
- Точность позиционирования описывает, как ось достигает заданных положений в ходе определенного теста. Запросите информацию о стандарте, температуре, точках перемещения и методе измерения.
- Повторяемость описывает разброс значений, возникающий при возвращении машины в исходное положение в условиях испытания. Сама по себе она не доказывает форму, перпендикулярность или долговременную термическую стабильность.
- Геометрическая точность включает в себя выравнивание, прямолинейность, перпендикулярность, горизонтальность и соотношение осей вращения. Эти параметры влияют на соотношение отверстий и торцов.
- Технологические возможности включают в себя оборудование, приспособления, инструменты, материалы, программу, оператора, охлаждающую жидкость и контроль качества. Их следует проверять на репрезентативном процессе, а не выводить из результатов испытаний пустой машины.
- Тепловое поведение описывает дрейф, возникающий при изменении шпинделя, осей, охлаждающей жидкости и условий в помещении. Последовательность прогрева и стратегия компенсации могут быть частью стабильного процесса.
Стандарт ISO 230-2 является полезным справочным материалом по точности позиционирования осей и испытаниям на повторяемость. Серия стандартов ISO 10791 описывает условия испытаний для обрабатывающих центров. Ни один из стандартов не отменяет необходимости проведения исследования, специфичного для конкретной детали. Поставщик должен указать, является ли заявленный результат номинальным, типичным или гарантированным значением, а также что произойдет, если заявленные условия испытания не будут соблюдены.
Производительность измеряется в количестве принятых деталей в час.
Скорость перемещения и время смены инструмента являются полезными входными параметрами, но производительность производства определяется как приемлемый результат, деленный на время и ресурсы, необходимые для его достижения. Станок с более медленной скоростью перемещения может превзойти станок с более быстрой скоростью, если он исключает две переналадки, сокращает циклы контроля, обеспечивает стабильность инструмента и корректно восстанавливается после прерывания. Расчет следует проводить, исходя из графика выполнения работ, а не из одного благоприятного цикла.
| фактор производительности | Вопросы производителю | Почему покупатели упускают это |
|---|---|---|
| Количество настроек | Какие грани и опорные элементы обрабатываются в каждой конфигурации? | В каталогах описываются оси, а не последовательность зажима. |
| на основе времени цикла | Какие материалы, инструменты, режимы подачи, скорости, скорости и паузы при проверке включены? | Указанный цикл может не включать загрузку и выпуск первой детали. |
| Вместимость инструмента | Сколько инструментов требуется, используется совместно или находится в распоряжении сестер? | Номинальное количество магазинов может не совпадать с количеством доступных позиций. |
| Смена | Как подготавливаются приспособления, поддоны, программы и смещения? | Компания High Mix превращает скрытые минуты, затраченные на настройку, в потерянную производительность. |
| Контроль за работой микросхем и системы охлаждения | Что происходит при образовании длинных карманов, глубоких ям или волокнистого материала? | Повторная резка и ручная очистка не входят в процесс работы шпинделя. |
| Восстановление | Как обрабатываются поломки инструментов, срабатывание сигнализации и перебои в электроснабжении? | Внеплановое восстановление может привести к полному исчезновению номинального уровня загрузки. |
Запросите таблицу учета времени цикла с пошаговым описанием каждого этапа обработки. Включите в нее этапы загрузки, измерения, предварительной настройки инструмента, снятия заусенцев, контроля качества и замены паллет. Если оценка основана на моделировании, отметьте ее как оценку и укажите допущения. Не рассматривайте оценку поставщика как гарантию производства до тех пор, пока не будут согласованы метод пробной резки и приемки.
Когда вертикальный обрабатывающий центр является более выгодным вложением
Пластины и детали с верхним доступом
Вертикальные станки упрощают сверление верхней поверхности, обработку пазов, контурную обработку и контроль качества. Закрепочное устройство для листового металла часто бывает простым, наглядным и быстро заменяемым. Если боковые поверхности имеют мало элементов, вторая установка может оказаться дешевле, чем горизонтальный поддон и направляющая. Вертикальный станок также обеспечивает гибкость цеха при работе с листами разных размеров и сериями деталей, при условии, что зазор между столом, перемещением и шпинделем остается достаточным.
Проверяйте не только перемещение по осям X, Y и Z, но и полезную рабочую зону. Высота зажима, длина измерительного инструмента, корпус щупа, защитный кожух от стружки и расстояние от шпинделя до стола могут ограничивать практический зазор. Для тонких пластин уточните наличие защиты от вибрации и деформации. Для больших пластин проверьте загрузку стола, доступ для подъема и возможность безопасной поддержки детали без блокировки траектории движения инструмента.
Изготовление пресс-форм и обработка поверхности.
Выбор пресс-формы обычно требует обсуждения таких факторов, как жесткость, диапазон скорости вращения шпинделя, биение инструмента малого диаметра, предварительный контроль, ускорение, сглаживание, подача охлаждающей жидкости или воздуха и термическая стабильность. Высокая скорость вращения шпинделя может помочь при работе с мелкими резцами, но высокая скорость не гарантирует хорошего качества обработки. На качество обработки влияют инструмент, держатель, стратегия программирования, конструкция станка и материал.
Попросите поставщика осмотреть типичную полость или вставку. Определите требуемую чистоту поверхности, диаметр инструмента, вылет фрезы, оставшийся припуск для чистовой обработки, допуск на замыкающие поверхности и метод контроля. Если пресс-форма слишком большая или поверхности сложные, сравните вертикальный станок с портальным или пятиосевым решением. Меньший станок с жесткой, короткой траекторией движения инструмента может быть лучше, чем больший станок, требующий длинных вылетов.
Гибкое производство среднего размера
Вертикальные станки часто оказываются полезными, когда номера деталей часто меняются. Операторы могут видеть зажимное устройство, легко дотянуться до стола и перенастроить зажимное приспособление, не меняя при этом всю паллетную систему. Такая гибкость ценна в условиях неопределенного спроса, частых изменений чертежей или необходимости использования станка для технического обслуживания и изготовления прототипов, а также для серийного производства.
Это преимущество может исчезнуть, если для каждой детали потребуется новое приспособление, ручная проверка и длительная калибровка. Запросите план стандартизации: общие отверстия для приспособлений, модульное зажимание, библиотеки инструментов, присвоение имен смещениям, контроль версий программы и повторяемый рабочий процесс для первой детали. Производительность обеспечивается системой, окружающей вертикальный станок, а не только его осями.
Когда горизонтальный обрабатывающий центр оправдывает свою высокую стоимость
Детали коробчатого типа и многогранные элементы
Горизонтальные станки спроектированы с учетом бокового доступа. Паллетный или поворотный индексатор позволяет открывать несколько поверхностей без извлечения заготовки из зажимного приспособления. Это может уменьшить ошибки переноса базовых точек, улучшить отвод стружки из глубоких полостей и упростить планирование обработки повторяющихся корпусов. Преимущество наиболее велико, когда чертеж содержит несколько отверстий, боковых портов, пересекающихся каналов, схем расположения болтов или обработанных поверхностей, которые должны быть взаимосвязаны.
Тщательно осмотрите зажимное приспособление и поддон, а также сам станок. Для горизонтального процесса может потребоваться контрольная площадка, гидравлические линии, зазор для зажима, прокладка охлаждающей жидкости, пространство для стружки и зондирование каждой грани. Деталь, помещающаяся на стол, может все еще мешать поддону или блокировать боковую часть. Если доступ затруднен, запросите 3D-анализ вылетов или эскиз процесса с пометками.
Серийные модели с большим объемом производства и повторяемой загрузкой
Горизонтальные обрабатывающие центры могут поддерживать объединение паллет и многократную загрузку, но автоматизация окупается только тогда, когда семейства деталей, приспособления, программы и правила контроля достаточно стабильны. Рассчитайте необходимое количество паллет, время смены приспособлений, политику буферизации, маршрут оператора и реакцию на заблокированную или неполную паллету. Вторая паллета не устраняет необходимость в надежном процессе фиксации заготовки и контроля смещения.
Ограничения, которые необходимо признать.
Горизонтальные станки обычно обходятся дороже в приобретении, установке и обслуживании. Они могут требовать более сложных приспособлений, систем управления паллетами, конвейеров для стружки, платформ доступа и обучения операторов. Для некоторых мелких или тонких деталей такая архитектура может быть невыгодна. Если деталь в основном представляет собой верхнюю лицевую пластину, а годовой объем производства невелик, вертикальный станок может обеспечить меньшую общую стоимость при меньшем количестве интерфейсов для управления.
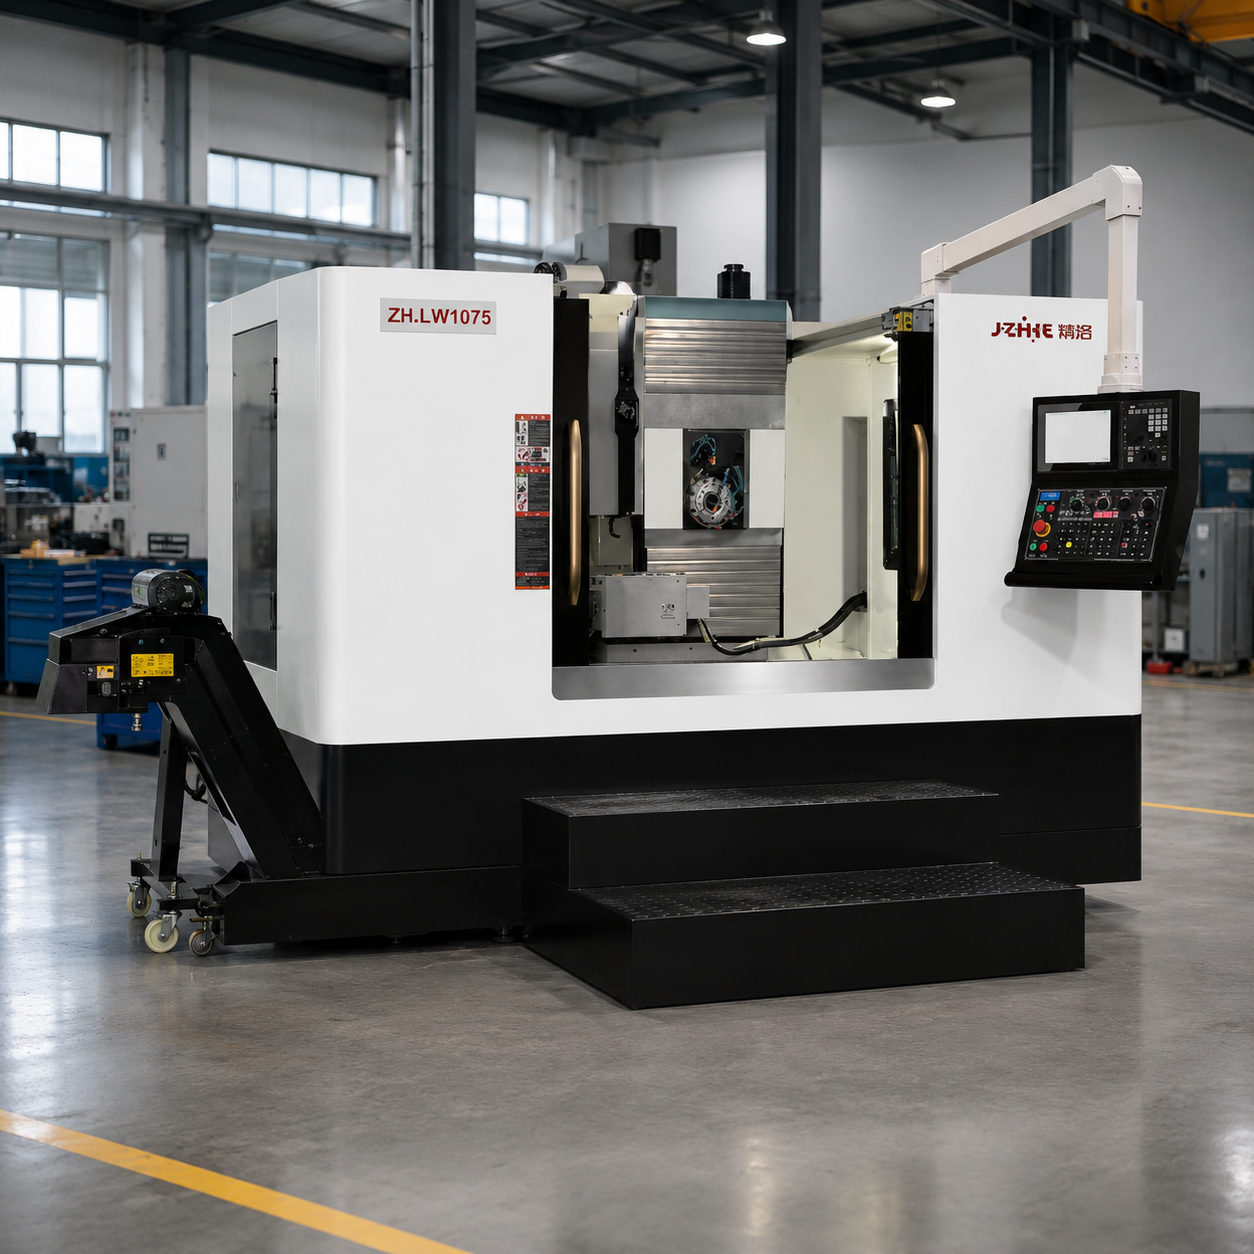
Сравните технические характеристики, влияющие на ваш процесс.
Запросите документацию по конкретной модели и попросите поставщика разделить стандартное оборудование от дополнительного. Подробный сравнительный лист должен содержать следующие сведения.
- Параметры обработки: ход оси, расстояние от передней части шпинделя до стола, размер стола или поддона, полезная нагрузка, диапазон вращения, высота зажимного приспособления и зазор для смены инструмента.
- Конструкция: основание и колонны, проектирование направляющих, опора шариковинтовой передачи, термокомпенсация, требования к выравниванию и фундаменту.
- Характеристики шпинделя: конусность, диапазон скоростей, номинальная и пиковая мощность, номинальный и пиковый крутящий момент, охлаждение, измерение биения, фиксация инструмента и прогрев.
- Система подачи: диапазоны быстрой и режущей подачи, ускорение, интерполяционное поведение, смазка и защита от стружки.
- Управление: программная память, опережающее сканирование, сглаживание, интерфейс зондирования, управление инструментами, резервное копирование, сетевые разрешения и политика удаленной поддержки.
- Инструментарий: емкость магазина, ограничения по длине и массе инструмента, аналогичные инструменты, обнаружение поломки инструмента, предварительная настройка и управление сроком службы инструмента.
- Крепление заготовки: габариты зажимного приспособления, гидравлические или пневматические системы, повторяемость позиционирования, варианты крепления типа «надгробный камень» или поворотное крепление, а также эргономика загрузки.
- Охлаждающая жидкость и стружка: размер резервуара, фильтрация, подача через шпиндель, конвейер для стружки, контроль распыления, промывка и доступ для технического обслуживания.
- Качество и поддержка: протоколы калибровки, контрольно-измерительное оборудование, приемочные испытания, установка, обучение, гарантия, схема реагирования и план по поставке запасных частей.
Будьте осторожны с неподтвержденными гарантиями. Поставщик может заявлять, что отдельные модели обеспечивают точность позиционирования до +/-0,005 мм и повторяемость до +/-0,003 мм, но это значение зависит от модели, перемещения, метода измерения, условий окружающей среды и состояния оборудования. Рассматривайте эти показатели как отправную точку для документированного тестирования, а не как обещание, что каждая готовая деталь будет иметь одинаковые значения.
Сделайте общую стоимость наглядной
Используйте пятилетнюю модель затрат. Включите в расчет стоимость оборудования, опции, доставку, пошлины, фундамент, электроэнергию, воздух, охлаждающую жидкость, обработку стружки, приспособления, инструменты, датчики, программное обеспечение, установку, обучение, техническое обслуживание, энергозатраты, запасные части, время простоя и упущенную выгоду от использования производственных площадей. Разделите разовые и периодические затраты. Попросите поставщиков рассчитать стоимость того же объема работ и указать, что они исключают из расчета.
Сравнивайте стоимость одной принятой детали, а не только стоимость шпиндельного часа. Вертикальный станок с двумя настройками может повлечь за собой дополнительные трудозатраты, риски, связанные с проверкой и доработкой. Горизонтальный станок может увеличить расходы на поддоны и приспособления, но снизить риски, связанные с обработкой и переносом базовых элементов. При изготовлении пресс-формы вертикальная конфигурация с более интенсивным процессом финишной обработки может быть предпочтительнее, даже если горизонтальный станок выглядит более производительным на примере детали в форме коробки.
Включите в расчет стоимость инженерного времени. Оборудование, требующее специальной постобработки, новых стандартов оснастки, сложного обучения операторов или затруднительной схемы поставок запасных частей, может задержать производство. И наоборот, поставщик, который поддерживает проверку чертежей, пробную резку, установку и технологическую документацию, может сократить время от поставки до приемки первой детали. Учитывайте эти результаты при сравнении коммерческих предложений, а не рассматривайте их как формальную добрую волю.
Оцените производителя, используя данные EEAT.
Опыт проявляется, когда производитель спрашивает о вашей сложной особенности, вместо того чтобы повторять абзац из каталога. Экспертиза видна, когда предложение связывает материал, режущий инструмент, оснастку, конструкцию станка, систему управления и контроль качества. Авторитетность подкрепляется четкими протоколами испытаний, определенными инженерными обязанностями и отслеживаемым заводом-изготовителем. Доверие формируется, когда ограничения, исключения и меры реагирования на отказы четко прописаны.
Запросите информацию о законном производителе, местонахождении завода, объеме производства, контактных данных технического специалиста, актуальной технической документации, матрице опций, плане фундамента, перечне инженерных коммуникаций и процессе контроля качества. Убедитесь, что лицо, предлагающее оборудование, может получить ответы от групп проектирования, сборки, калибровки и обслуживания. При необходимости запросите рекомендации от авторизованных специалистов; не полагайтесь на анонимные отзывы о производительности или заявления клиентов о результатах без каких-либо условий.
Компания Zhihe CNC описывает алгоритм выбора оборудования, основанный на материале заготовки, ее размере, точности и производственных требованиях, за которым следуют рекомендации, техническое предложение, коммерческое предложение, пробная резка (по желанию), доставка, установка, обучение и послепродажная поддержка. Используйте это как полезную схему и попросите поставщика преобразовать каждый шаг в конкретный документ, тест или ответственное лицо. Процесс, который можно проверить, проще в управлении, чем обещание, зависящее от одного продавца.
Составьте запрос на коммерческое предложение (RFQ) в вертикальном и горизонтальном направлениях.
В вашем запросе предложений (RFQ) от всех поставщиков необходимо требовать ответа на одни и те же вопросы и использования одного и того же набора деталей. Включите как минимум один пример плиты или пресс-формы и одну деталь среднего размера с многогранной поверхностью, если оба варианта входят в сферу действия запроса. Укажите, какие характеристики являются критически важными, сколько деталей ожидается, как часто меняются модели и какие протоколы контроля качества являются обязательными.
| Тема запроса предложений (RFQ) | Требуемый ответ |
|---|---|
| Деталь и процесс | Предлагаемая архитектура станка, последовательность настройки, базовые параметры, концепция оснастки и операционные процессы разрабатываются собственными силами компании. |
| Точность | Стандарт испытаний, условия, измерительное оборудование, схема расположения репрезентативных деталей и пределы допустимых отклонений. |
| Производительность | Схема цикла обработки на уровне отдельных элементов, включающая загрузку, зондирование, смену инструмента, замену паллет и проверку качества. |
| Шпиндель и инструмент | Предположения относительно крутящего момента и мощности, список инструментов, длина держателя инструмента, использование магазина, стратегия охлаждения и удаления стружки. |
| Автоматизация | Область применения поддона, робота или погрузчика, размер буфера, стандарт крепления, маршрут оператора и процедура восстановления. |
| Место и доставка | Фундамент, маршрут подъема, инженерные сети, площадь помещения, последовательность монтажа и план обучения. |
| Коммерческий риск | Варианты комплектации, исключения, зависимость от сроков поставки, ограничения гарантии, запасные части и время реагирования. |
| Принятие | Машинные испытания, пробная деталь, метод контроля, документация и процесс корректирующих действий. |
Запросите реестр допущений. Если расчет цикла предполагает использование другого материала, инструмента или приспособления, это должно быть видно. Если функция управления является необязательной, укажите ее как опцию. Если заявленная точность является типичной, а не гарантированной, укажите это. Сопоставимые предложения зависят от сопоставимых определений.
Используйте пробную резку и приемку для снижения неопределенности.
Пробная резка наиболее полезна, когда деталь изготовлена из дорогостоящего материала, имеет труднодоступные элементы, жесткие соединения отверстий, сложные тонкостенные детали, высокую стоимость брака или требует нового технологического процесса. Определите версию чертежа, материал, размер заготовки, приспособление, инструменты, программу, охлаждающую жидкость, нагрев, контрольно-измерительное оборудование, количество образцов и пределы допустимых отклонений. Если поставщик отказывается от пробной резки, спросите, какие другие доказательства заменят ее, и зафиксируйте разницу.
При приемке на заводе необходимо проверить идентичность станка, комплектность, функции безопасности, функциональность, калибровку и согласованные эксплуатационные испытания. При приемке на объекте необходимо проверить установку, выравнивание, версии программного обеспечения, настройку инструмента и приспособлений, обучение персонала и наличие репрезентативной детали. Необходимо вести отдельные записи о геометрии станка, результатах процесса и открытых корректирующих действиях. Отчет о геометрии не гарантирует автоматическую сертификацию готовой детали, а успешная проверка образца не снимает необходимости в производственном контроле.
Планирование работы операторов, технического обслуживания и данных
Станок является частью рабочей системы. Уточните, кто будет заниматься программированием, настройкой инструментов, загрузкой приспособлений, утверждением первых деталей, обслуживанием системы охлаждения, очисткой стружки, резервным копированием программ и реагированием на сигналы тревоги. Запросите информацию об обучающих модулях и интервалах технического обслуживания. Высокопроизводительный станок, работающий без стабильного смещения, ресурса инструмента и процедуры резервного копирования, может давать менее надежные результаты, чем более простой станок при дисциплинированном управлении.
Уточните права на данные и условия поддержки. Уточните, как осуществляется резервное копирование программ и параметров, требуется ли согласование для удаленной диагностики, как регистрируются изменения программного обеспечения и какие запасные части рекомендуются на первые два года. Для горизонтального производства включите идентификацию паллет и контроль версий оснастки. Для вертикального производства включите модульные стандарты оснастки и четкий метод восстановления рабочих смещений после переналадки.
Система оценки эффективности принятия решений для закупочных команд
Создайте взвешенную оценку с категориями доступа к деталям, размеров корпуса, жесткости, подтверждения точности, производительности, сокращения времени на переналадку, оснастки, автоматизации, поддержки и общей стоимости. Неподтвержденное утверждение оценивайте как «открытое», а не как пять баллов. Используйте отдельные строки для плит, пресс-форм и деталей среднего размера, если ассортимент достаточно широк. Это предотвратит ситуацию, когда один впечатляющий пример может скрыть плохое соответствие остальной части графика.
Перед началом коммерческих переговоров проведите технический анализ. Пригласите инженеров-технологов, специалистов по качеству, техническому обслуживанию, операторов и специалистов по закупкам. Попросите каждого эксперта назвать одно предположение, которое с наибольшей вероятностью может оказаться несостоятельным. Затем попросите поставщика устранить эти предположения с помощью чертежа, расчета, пробной резки, протокола испытаний или условий контракта. Лучшей машиной будет та, которая выдержит этот анализ с наименьшим количеством необъяснимых зависимостей.
Ознакомьтесь с главной страницей Zhihe CNC , чтобы увидеть все семейства станков, страницу вертикальных обрабатывающих центров для обработки листового металла, пресс-форм и гибкого оборудования, а также страницу горизонтальных обрабатывающих центров для многогранных и коробчатых изделий. Используйте эти страницы, чтобы начать обсуждение, а затем запросите коммерческое предложение, разработанное специально для данной модели.
Обновить и перепрофилировать заметку
Обновляйте это руководство при изменении серий оборудования, контроллеров, стандартов оснастки, требований к контролю качества или объемов производства. Таблица сравнения может стать шаблоном запроса предложений; раздел стоимости — рабочим листом запроса на капитальные вложения; а оценочная таблица — документом для проверки поставщика. Поддерживайте актуальность даты пересмотра и ссылок на источники, чтобы статья оставалась полезной для покупателей, которые вернутся к ней в ходе последующих проектов.
Авторитетные источники и ссылки
- ISO 230-2 , стандарт для проверки точности и повторяемости позиционирования станков с числовым программным управлением.
- Стандарты серии ISO 10791 , описывающие условия испытаний обрабатывающих центров и соответствующие вопросы приемки.
- ASME Y14.5 — это стандарт для обозначения размеров и допусков, влияющий на планирование базовых элементов.
- Система управления качеством ISO 9001 применяется для решения вопросов, касающихся контролируемых процессов обеспечения качества; сертификация не заменяет подтверждения, специфичные для конкретного оборудования.
- На странице контактов компании Zhihe CNC вы найдете актуальные технические характеристики, обзоры продукции и информацию о технической поддержке.
Часто задаваемые вопросы для покупателей, сравнивающих производителей обрабатывающих центров.
Вертикальный обрабатывающий центр лучше подходит для изготовления пресс-форм?
Часто это практичный выбор для вставок и полостей пресс-форм, поскольку обеспечиваются доступ сверху, гибкая фиксация и доступ для чистовой обработки. Однако решение все равно зависит от размера пресс-формы, требований к поверхности, вылета инструмента, тепловых характеристик, программирования и контроля. Для больших или сложных пресс-форм может потребоваться портальное или пятиосевое решение.
В каких случаях горизонтальный обрабатывающий центр оправдывает более высокую цену?
Это может оправдать более высокую цену, когда наличие нескольких поверхностей, пересекающихся отверстий, глубоких полостей или большой объем работы на паллетах делает многократную переустановку дорогостоящей или рискованной. Сравните затраты на приспособления и паллеты с затратами на рабочую силу, контроль качества и перенос базовых параметров, которые исключаются при использовании горизонтального процесса.
Как следует сравнивать точность обработки на станках с ЧПУ от двух производителей?
Нормализуйте стандартные значения температуры, состояния оборудования, положения перемещения, полезной нагрузки, измерительного оборудования и составьте отчет. Затем запросите репрезентативный пробный образец или проверку процесса для ваших критически важных характеристик. Не сравнивайте отдельные значения, полученные в разных условиях.
Какой показатель производительности следует указывать в запросе предложений?
Уточните количество принятых деталей в час и полную последовательность действий. Включите загрузку, измерение, смену инструмента, замену приспособлений или паллет, проверку, удаление стружки, переналадку и восстановление. Цикл работы только на шпинделе не является показателем производительности.
Следует ли обрабатывать пластины горизонтально?
Обычно это происходит только тогда, когда боковой доступ, глубокие поперечные элементы, множество поверхностей или большой поток паллет создают ощутимую выгоду. Для обработки преимущественно верхней поверхности вертикальный станок может использовать более простые приспособления и обеспечить меньшую общую стоимость.
Какие документы должен предоставить поставщик перед совершением покупки?
Запросите актуальную техническую документацию, список опций, технологическое предложение, расчет времени цикла, проверку чертежей, план калибровки и приемки, требования к площадке, объем работ, план поставки запасных частей и любой согласованный отчет о пробной резке. Попросите поставщика указать ограничения и исключения.
Может ли компания Zhihe CNC рекомендовать вертикальное или горизонтальное положение на основании чертежей?
Да, анализ чертежей позволяет сравнить материал заготовки, ее размер, точность, доступ к элементам и производственные потребности с соответствующим семейством станков. Окончательная рекомендация должна быть подтверждена техническими характеристиками модели, концепцией оснастки и согласованными результатами испытаний.





