

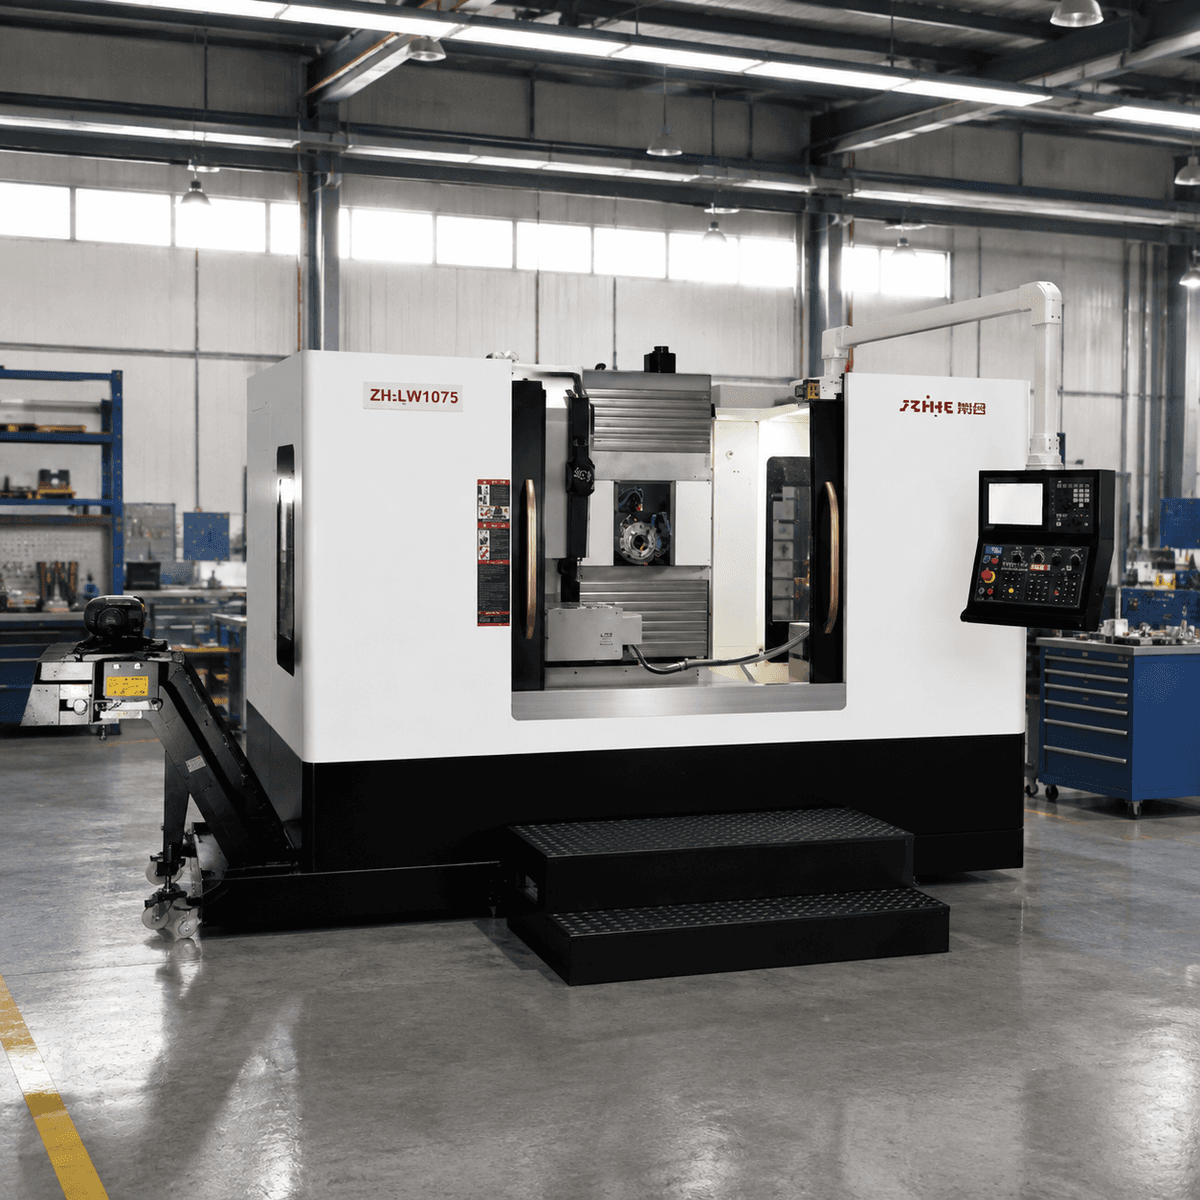
Планирование производственной мощности обрабатывающего центра с ЧПУ должно основываться на количестве инструментальных узлов, необходимых для выполнения производственного графика, а не на количестве фрез в списке закупок. Для фрезы может потребоваться второй держатель для изменения вылета инструмента. Для часто используемого инструмента может потребоваться запасной держатель, имеющийся в магазине. Другой инструмент может относиться к другой группе материалов и не должен рассматриваться как взаимозаменяемый.
Для цеха с широким ассортиментом продукции, сравнивающего конфигурации станков с ЧПУ Zhihe, важный вопрос заключается не просто в том, «Сколько карманов доступно?», а в том, «Какие заготовки могут оставаться в рабочем состоянии, не прерывая следующую?». Описанный ниже метод превращает этот вопрос в список инструментов, расчет и решение о покупке.
Начните с трех реальных работ, а не с самого большого количества.
Выберите стандартную задачу, задачу, требующую большого количества инструментов, и задачу, в которой меняется материал или конструкция зажимного приспособления. Включите детали, которые фактически конкурируют за один и тот же станок. Список, охватывающий все компоненты, когда-либо производимые компанией, может привести к завышенным требованиям к комплектующим, которые никогда не будут учтены в еженедельном графике.
Зафиксируйте каждый комплектный инструмент. Присвойте ему идентификатор, включающий режущий инструмент, держатель, соответствующую длину режущей кромки и предполагаемую операцию. Два инструмента с одинаковым диаметром режущей кромки не обязательно выполняют одну и ту же работу. Это различие важно, когда необходимо обработать поверхность, проходящую мимо приспособления, или выполнить другие требования к поверхности.
Далее, отметьте, какие узлы действительно можно использовать совместно. Попросите владельца процесса подтвердить эти решения, а не предполагать, что похожие названия означают взаимозаменяемые инструменты. Именно здесь часто оказывается полезным анализ производственных возможностей обрабатывающего центра с ЧПУ: он выявляет предположения о процессе, которые невозможно показать простым подсчетом.
Рассчитайте производительность обрабатывающего центра с ЧПУ для двух заданий.
Рассмотрим гипотетический график, содержащий задания A и B. В задании A используется 12 уникальных узлов. В задании B используется 10. Инженерная экспертиза подтверждает, что шесть узлов идентичны и могут оставаться загруженными для обоих заданий.
Общее количество необходимых режущих инструментов составляет 12 + 10 − 6 = 16 узлов. Предположим, покупатель также планирует четыре дублирующих узла для некоторых часто используемых инструментов и один шпиндельный датчик, хранящийся в магазине. В итоге общее количество занятых позиций составит 21, не считая ограничений, специфичных для данной компоновки.
Теперь предположим, что предлагаемая конфигурация и расположение инструментов требуют, чтобы три дополнительных места оставались недоступными. Требование к планированию становится равным 24 местам. Это последнее условие является примером предположения, а не утверждением о модели Zhihe или универсальным правилом для крупных инструментов. Попросите поставщика проверить фактическое расположение мест хранения и обмена.
| Примерный планировочный элемент | Позиции в этом примере | Почему это учитывается |
|---|---|---|
| Сборки задания А | 12 | Полный набор инструментов, необходимых для выполнения первой работы. |
| Дополнительные сборки задания B | 4 | Десять сборок минус шесть подтвержденных общих инструментов |
| Готовые дубликаты сборок | 4 | Положение о замене, выбранное покупателем |
| Сохраненный зонд шпинделя | 1 | Предполагаемая схема расположения зонда на основе магазина. |
| Вакансии недоступны | 3 | Гипотетическая конфигурация и ограничение по зазору |
| Общие требования к планированию | 24 | Требование о проведении проверки на реальном оборудовании. |
Обратите внимание, чего не хватает в общей сумме: обещания, что магазин на 24 позиции будет правильным приобретением. При таких предположениях он не оставит свободного места. Пример также не доказывает, что увеличение количества позиций решит все проблемы. Состояние инструмента, его идентификация, измерение и подготовка программы по-прежнему имеют значение.
Преобразуйте арифметические вычисления в запрос на техническое задание.
Уточните ограничения, применимые к указанному станку и устройству смены инструмента. Избегайте импорта значений со станков других производителей, даже если оба станка используют знакомый конус шпинделя.
| Спецификация для подтверждения | Информация для отправки | Вопрос для цитаты |
|---|---|---|
| Номинальные и пригодные для использования позиции | Текущий список сборочных узлов инструмента | Какие позиции можно использовать именно с таким расположением? |
| Размеры и масса инструмента | Чертежи или данные поставщика для комплектных узлов. | Какие существуют ограничения по хранению, обмену и количеству шпинделей? |
| Идентификация инструмента | Предлагаемые номера инструментов и группы задач | Как осуществляется управление инструментами и распределением обязанностей? |
| Измерение и замена | Процесс предварительной настройки и проверки инструментов | Какие функции и оборудование входят в комплект? |
| Материальные группы | Ограничения, связанные с материалами заготовки, инструментами и охлаждающей жидкостью. | Какие собрания могут оставаться общими для всех участников расписания? |
| Будущий рост | Известные будущие вакансии, а не произвольный процент. | Какие пути обновления технически доступны? |
Компания Haas публикует информацию по эксплуатации конкретных станков в своей официальной библиотеке руководств . Это полезный пример того, почему важна правильная документация на станок. Однако она не является источником технических характеристик для станков с ЧПУ Zhihe. Для приобретаемого станка запросите соответствующие утвержденные технические характеристики и инструкции.
Магазин большего размера — это один из вариантов, но не весь план.
Для решения проблемы дефицита можно использовать четыре подхода. Их эффективность зависит от того, где именно происходит перебои.
| Конфигурация или рабочий процесс | Когда это может быть выгодно магазину | Вопрос, который необходимо решить перед покупкой. |
|---|---|---|
| Существующий магазин с запланированными изменениями в инструментальном оборудовании. | Небольшие партии с предсказуемым присутствием оператора. | Может ли подготовка инструмента происходить до остановки станка? |
| Вариант магазина большего размера | Многие подтвержденные собрания должны оставаться в готовности. | Допустимы ли ограничения по размерам, массе и способу обмена? |
| Меньший по размеру общий набор инструментов | Для выполнения ряда задач могут использоваться действительно совместимые сборки. | Влияет ли использование общего инструмента на работу системы или качество поверхности? |
| Внешняя подготовка плюс упорядоченная смена оборудования. | Инструменты доступны, но поиск и настройка занимают время. | Насколько надежны идентификаторы, измерения и рабочие комплекты? |
При выборе оптимальной производственной мощности для обрабатывающего центра с ЧПУ, самое дешевое номинальное решение может потребовать многократной ручной подготовки. Самое большое номинальное решение может включать в себя узлы, которые цех использует редко. Сравните каждый вариант, используя один и тот же график и список инструментов, чтобы обсуждение оставалось объективным.
Храните мерные единицы отдельно от места хранения.
Загруженный инструмент не обязательно готов к работе. Процесс по-прежнему требует правильной идентификации, соответствующих смещений и согласованного метода проверки состояния. План хранения, игнорирующий эти этапы, может создать видимость готовности станка, в то время как оператору придется самостоятельно разрешать возникающие неопределенности.
В обзоре измерительного оборудования Renishaw для станков измерение инструмента и измерение заготовки описываются как отдельные области применения. Для покупателя практический вопрос заключается в том, где проводится каждая необходимая проверка и какую информацию она предоставляет. Не следует предполагать, что приобретение измерительного щупа автоматически определяет весь рабочий процесс.
Включите в сравнение людей, занимающихся подготовкой инструментов. Попросите их проследить за процессом сборки одного узла от инструментального цеха до станка, через замену деталей и обратно на склад. Отсутствие этикеток, неясность принадлежности и несогласованные рабочие листы — это информация, необходимая для принятия решения о покупке, а не просто неудобство для оператора.
Какие материалы и дублирующие инструменты изменяются?
Изменение материала может повлиять на требуемый резец, геометрию или подход к работе. Обсудите эти варианты со специалистами по инструменту и технологическим процессам. Экономия за счет использования неподходящей сборки не является полезной. И наоборот, создание отдельных сборок для каждой задачи без проверки общности может неоправданно увеличить требуемые параметры.
Дубликаты инструментов также должны иметь обоснование. Укажите операцию, которую они защищают, и ожидаемый производственный период. Спросите, как выбирается замена, как с ней связывается правильное смещение и что останавливает процесс, если замена не готова. Укажите необходимую функцию, а не предполагайте, что она является стандартной для каждого контроллера.
Это вопросы по настройке и технологическим процессам. Это не инструкции по изменению параметров устройства смены инструмента или обходу ограничений станка. Загрузка, извлечение и техническое обслуживание должны выполняться в соответствии с документацией, прилагаемой к станку, и квалифицированным персоналом.
Предоставьте план в коммерческое предложение компании Zhihe CNC.
В профиле компании Zhihe CNC описаны индивидуальные решения для станков и планирование производства на основе проектов. Используйте список инструментальных узлов, чтобы узнать, какая из доступных конфигураций подходит для предполагаемой работы. Запросите любые опции магазина, измерительное оборудование, функции контроллера и обучение в качестве отдельных пунктов коммерческого предложения.
Прежде чем рассматривать опцию как простую дополнительную деталь, уточните ее влияние на сроки поставки. Также отделите стоимость станка от стоимости держателей, оборудования для предварительной настройки, оснастки, установки и обучения. Если поставщик предлагает другую конфигурацию, сравните ее с тем же списком инструментов и производственными предположениями.
Для обеспечения качества документации укажите, какая именно проверка или демонстрация вам необходима. Запросите пробное тестирование с использованием типовых узлов, включая сложный, в пределах допустимых значений. При необходимости запросите соответствующие сертификаты отдельно; успешная демонстрация смены инструмента не является доказательством наличия сертификата, не связанного с данной процедурой.
Десять решений, которые часто возникают при пересмотре.
Должно ли номинальное количество карманов равняться расчетному требованию?
Не автоматически. Изучите доступные позиции, фактическую схему сборки и известные будущие задачи. Расчет, использующий каждую позицию при идеальных условиях, может оказаться слишком ненадежным для запланированного графика.
Может ли для двух работ использоваться один и тот же инструмент одинакового диаметра?
Только после подтверждения всех требований к сборке и технологическому процессу. Вылет, держатель, геометрия резки, материал и требуемые условия могут отличаться, даже если номинальный диаметр совпадает.
Обязательно ли иметь дубликат каждого инструмента?
Нет. Выберите дубликаты, относящиеся к тем операциям и производственным периодам, которые их оправдывают. Запишите обоснование, чтобы требование не превратилось в необъяснимое общее исключение.
Всегда ли шпиндельный датчик находится в положении магазина?
Ответ зависит от установленной конфигурации. Учтите фактический способ хранения, указанный для предлагаемого оборудования; приведенный выше расчет явно предполагает хранение зонда в магазине.
Достаточно ли информации о максимальной длине инструмента?
Нет. Уточните все детали, касающиеся хранения, обмена и эксплуатации, включая применимые ограничения по массе и габаритам. Фактическая сборка и крепление должны соответствовать утвержденной конфигурации.
Всегда ли возможна последующая модернизация магазина инструментов?
Не стоит делать поспешных выводов. Получите ответ, специфичный для вашей конфигурации, охватывающий механику, управление, установку, время простоя и поддержку. Будущий вариант не следует рассматривать как доступный до подтверждения.
Как цеху следует оценивать будущую производительность обрабатывающих центров с ЧПУ?
Используйте известные группы деталей и правдоподобные графики. Разделяйте работы, выполняемые на основе предположений. Это позволит наглядно обосновать необходимость увеличения производственных мощностей, не делая вид, что каждая возможная будущая работа гарантирована.
Увеличит ли увеличение производственной мощности обрабатывающих центров с ЧПУ время настройки?
Это позволяет решить проблему повторной загрузки необходимых сборок, но не исправляет отсутствующую информацию о задании или неподготовленные инструменты. Перед выбором решения следует измерить фактическую задержку.
Что должно входить в состав испытания на производительность инструмента?
Используйте согласованный список инструментов, типовые задачи и соответствующие мероприятия по замене. Проверьте идентификацию и подготовку, а также физическое хранение. Следуйте утвержденным поставщиком правилам эксплуатации и технике безопасности.
Что мне следует отправить вместе с запросом?
Отправьте информацию о группах заданий, полный список сборок, решения по использованию общих инструментов, группы материалов и требуемый производственный период. Включите сложные сборочные чертежи и любые предполагаемые функции зондирования или замены.
Изложите неопределенность на бумаге.
Прежде чем запрашивать станок большей мощности, обведите кружком все позиции в расчете производительности обрабатывающего центра с ЧПУ, основанные на каких-либо предположениях. Эти кружки содержат наиболее полезные вопросы для инженерного обсуждения.
Воспользуйтесь страницей запросов Zhihe CNC , чтобы запросить коммерческое предложение, составленное на основе этого списка. Четкий ответ о доступной мощности, включенных функциях и обязанностях по подготовке ценнее, чем простое перечисление размеров.





