

Ответ прямого покупателя
Выбор фрезерного обрабатывающего центра с ЧПУ следует начинать с определения характеристик детали, а не с подсчета самых высоких значений параметров. Начните с характеристик, определяющих соответствие требованиям, затем перейдите к таким параметрам, как доступ к базовой точке, крепление заготовки, вылет инструмента, контроль стружки, контроль качества, производительность и сервисное обслуживание. Компания Zhihe CNC использует дерево решений, чтобы покупатель мог увидеть, почему данная конфигурация подходит для заявленного семейства деталей и где заканчиваются доказательства. В результате получается решение, которое можно проверить, а не сравнивать с каталогом.
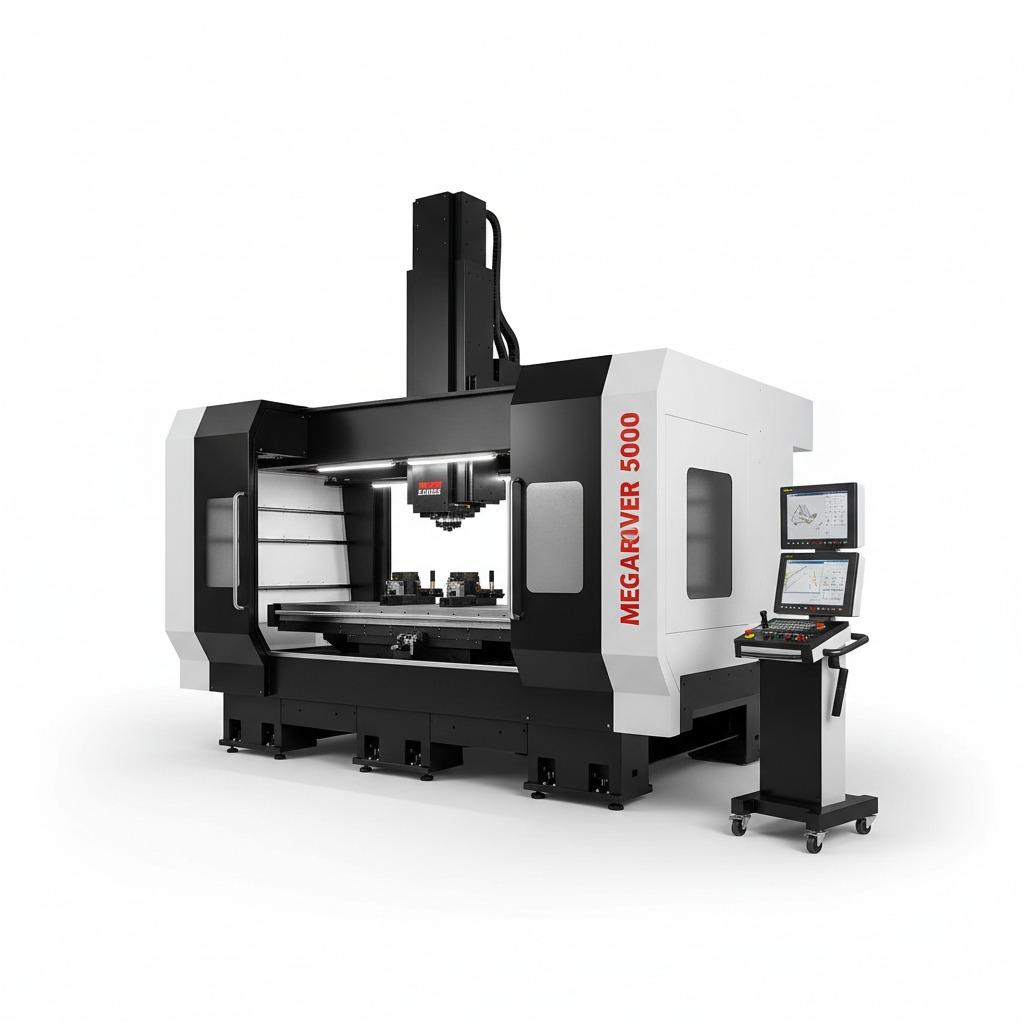
Дерево решений, лежащее в основе фрезерного станка с ЧПУ | Zhihe CNC: Рабочая карта
| Отдел принятия решений | Вопрос, на который нужно ответить | Доказательства, которые следует сохранить |
|---|---|---|
| Геометрия | Какие поверхности, углубления или отверстия регулируют высвобождение? | Аннотированный чертеж и перечень элементов |
| Базовые данные | Может ли маршрут сохранять связь с исходными данными? | Схема крепления, зондирования и контроля |
| Инструменты | Можно ли контролировать охват, проекцию и жизнь? | Список инструментов, держатели и правила замены |
| Емкость | Какой результат считается приемлемым после проведения работ по технической поддержке? | Полный учет рабочего времени и количество отпущенных часов. |
| Поддерживать | Кто отвечает за процесс восстановления и перемен? | Маршрут обслуживания, запасные части и указанные владельцы. |
Ветка 1: Начнем с функции выпуска.
Отметьте особенности, которые могут привести к отбраковке детали: узкий паз, соответствующее отверстие, тонкая стенка, поверхностная или базовая взаимосвязь. Запишите материал, заготовку, допуск, качество обработки, ориентацию и метод контроля. Это позволит принимать решение, основываясь на том, что принимает заказчик, а не на результатах одной демонстрационной резки.
Разделяйте стандартные и граничные элементы. Конфигурация, предназначенная для обработки простых поверхностей, может дать сбой при больших расстояниях, тонкой опоре или многократном переносе базовых элементов. Компания Zhihe CNC рекомендует включать в пробный файл как репрезентативную, так и граничную деталь, четко указывая при этом ограничения для каждого элемента.
Ветка 2: Выберите базовый маршрут
Сравните маршруты с одной, двумя и палетизированными установками по количеству операций посадки, проверки и осмотра детали. Фрезерный обрабатывающий центр с ЧПУ обеспечивает ценность, когда базовая цепь стабильна и поддается наблюдению, а не просто когда перемещение большое. Включите в маршрут зажим, доступ, удаление стружки и доступ оператора.
Для каждого кандидата нарисуйте схему базовой точки крепления, точек измерения, подхода инструмента и контрольной точки. Если для исправления требуется недокументированная ручная интерпретация, обозначьте это как открытый риск. Четкая схема базовой точки уменьшает объем доработок, но все равно необходимы исходные данные по первой и последующим деталям.
Раздел 3: Проверьте длину инструмента перед предъявлением претензий по шпинделю.
Укажите диаметр инструмента, держатель, выступ, доступ к углу, зацепление, скорость, подачу, подачу охлаждающей жидкости и ожидаемый износ. В первую очередь проверьте самый глубокий и самый узкий элемент. В системах ЧПУ Zhihe возможности резки разделяются между наличием инструмента и предварительной настройкой, поскольку мощный шпиндель не может компенсировать недоступность держателя или нестабильность длинного инструмента.
Включите в план приемки сопутствующие инструменты, предварительно заданные записи, проверки на биение и триггер замены. Включите в план приемки как минимум одно стандартное событие, связанное с жизненным циклом инструмента. Это покажет, может ли команда восстановить смещения и проверить работоспособность функции без одновременного изменения нескольких переменных.
Раздел 4: Решите, как покидают чипсы.
Документируйте форму стружки, глубину кармана, ориентацию, охлаждающую жидкость, промывку, фильтрацию и безопасную очистку. Стружка может влиять на посадку, качество поверхности, время проверки и воздействие на оператора. Рассматривайте ее как отдельную технологическую ветку, особенно при работе с липкими сплавами, глубокими карманами и прерывистой резкой.
Наблюдайте за типичным производственным окном, а не за коротким циклом очистки. Зафиксируйте, где скапливается стружка, кто ее удаляет, как часто и нужно ли останавливать оборудование. Модель затрат и производительности должна показывать эту работу, а не скрывать ее в разделе «прочее».
Ветка 5: Создание инспекционной ветки
Определите параметры измерительных приборов, состояние калибровки, выравнивание базовых точек, выборку данных, хранение исходных данных и полномочия на выпуск. Маршрут обработки не считается подтвержденным, если маршрут измерения неясен. Необходимо обеспечить идентификацию принятых, задержанных, переработанных и бракованных деталей, чтобы в дальнейшем можно было отследить состояние настройки и инструмента.
Уточните, может ли покупатель воспроизвести проверку с использованием предоставленного оборудования и документов. Если требуется внешнее измерение, укажите его сроки, порядок проведения и очередь. Это обеспечит объективность границ приемки и предотвратит ситуацию, когда отполированный образец будет давать необоснованные обещания.
Раздел 6: Моделируйте неделю, а не идеальный цикл.
Создайте журнал учета загрузки, настройки, резки, измерения, смены инструмента, обработки стружки, контроля качества, технического обслуживания, задержек, доработок и передачи готовой продукции. Разделите заявленное время производства на количество выпущенных изделий. Производительность фрезерного станка с ЧПУ следует оценивать по показателю принятой продукции в рамках заданного набора параметров, а не по минутам работы шпинделя.
Протестируйте часто используемую деталь, деталь, требующую переналадки, и деталь, находящуюся на границе. Запишите отдельно время подготовки, ожидания и принятые решения. Компания Zhihe CNC использует этот недельный обзор, чтобы показать, в какой очереди наблюдается потеря времени и действительно ли второй станок, приспособление или оператор изменят выпущенный продукт.
Раздел 7: Обзор интерфейсов
Перечислите поступление материалов, очистку приспособлений, предварительную настройку инструментов, пересмотр программы, доступ к измерительным приборам, передачу данных на последующие этапы и эскалацию проблем. Для каждого интерфейса назначьте ответственного, подтверждающие документы, срок выполнения и правило перезапуска. Оборудование может быть технически готово, в то время как интерфейс по-прежнему блокирует производство.
Зафиксируйте регистр интерфейса с конфигурацией и повторно откройте затронутые элементы после внесения изменений в детали, приспособления, программное обеспечение, инструменты, измерительные приборы или местоположение. Держите принятые ограничения видимыми, включая последствия эксплуатации и лицо, утвердившее их.
Ветка 8: Превратите дерево в файл для оформления покупок.
Приложите выбранную конфигурацию, результаты репрезентативных и граничных испытаний, список инструментов, предположения относительно крепления, маршрут осмотра, определение мощности, обучение, запасные части, сервисное обслуживание и исключения. Привязывайте этапы к подтверждающим документам, а не только к календарной дате.
В документе должно быть указано, что было протестировано, при каких условиях и что осталось за пределами обещанного. Это защищает обе стороны в случае изменения состава деталей после размещения заказа. В этом случае компания Zhihe CNC сможет принимать обоснованные решения, а не давать расплывчатые просьбы о выборе «наилучшего» станка.
Провести контролируемое изменение
Выберите одно изменение, например, новый материал, доработку приспособления, выступ держателя или контрольный калибр. Уточните, какие ветви затронуты, что необходимо повторить и кто утвердит пересмотренный базовый вариант. Это покажет, остается ли дерево решений пригодным для использования после обсуждения первого заказа.
Сохраняйте старые данные и обозначайте эффективные изменения. Не следует незаметно перезаписывать успешно пройденный этап. Видимый путь к изменениям особенно ценен, когда несколько команд используют общие программы, инструменты и данные измерений.
Завершение совещания по принятию решений
Отдел закупок подтверждает объем работ и этапы; инженерный отдел подтверждает геометрию и базовые параметры; отдел качества подтверждает размеры и расположение оборудования; отдел производства подтверждает трудозатраты и принятый такт; отдел технического обслуживания подтверждает доступ и наличие запасных частей; поставщик подтверждает наличие услуг и исключений. Зафиксируйте открытый вопрос, подтверждающие документы, владельца и дату.
Разделяйте блокирующие факторы от принятых ограничений и действий после выпуска. Полномочия по окончательному утверждению и местонахождение документа должны оставаться на виду. Эта простая дисциплина превращает техническое обсуждение в контролируемое коммерческое решение.
Журнал доказательств
| Полоса для вещественных доказательств | Минимальный уровень записи | Возобновить работу, когда |
|---|---|---|
| Часть | Типичные и граничные характеристики | Изменения в чертеже, материале или составе смеси. |
| Настраивать | Крепление, базовая точка, инструменты, смещения и программа | Изменения в оборудовании, держателе или программном обеспечении. |
| Качество | Измерительный прибор, отбор проб, исходные данные и дальнейшая обработка. | Изменения в калибре или правилах приемки |
| Выход | Завершено время и выпущено количество | Изменения в предположениях, касающихся трудозатрат, пакетной обработки или поддержки. |
Сделайте решение многоразовым.
Сохраните дерево решений вместе с файлом коммерческого предложения, версией чертежа и файлом приемки. Когда другой покупатель или предприятие будет рассматривать ту же серию, они должны видеть проверенную ветвь, непроверенную ветвь и владельца каждого открытого предположения. Это позволит избежать повторного обсуждения спецификации с нуля.
После выпуска первой репрезентативной производственной партии вернитесь к файлу. Сравните параметры настройки, доступа к инструменту, контроля качества и принятые результаты с исходной версией. Сохраните результат в качестве базового показателя работы на определенный срок, а не как окончательное утверждение относительно каждой будущей детали.
Сохраняйте честность ветвей
Дерево решений полезно только тогда, когда ветвь может заканчиваться фразой «ещё не доказано». Если доступность инструмента, доступ к приспособлению, очередь контроля или маршрут обслуживания всё ещё неопределённы, сохраните этот статус и назначьте следующее подтверждение. Компания Zhihe CNC предпочитает видимое ограничение широкому заявлению о конфигурации, которое впоследствии может стать неожиданностью для производства.
После установки сравните первую принятую партию с выбранным подразделением и зафиксируйте полученные данные. Возобновите работу с соответствующим подразделением при изменении детали, материала, приспособления, программы, калибра или штатного расписания. Датированный обзор предоставляет инженерному отделу и отделу закупок общую основу для принятия следующего решения по фрезерному станку с ЧПУ.
Архивируйте границы принятия решений.
Сохраните ветвь фрезерного станка с ЧПУ, подтверждающие данные и открытые предположения в соответствии с выпущенной конфигурацией. Выбор фрезерного станка с ЧПУ остается полезным, когда будущую деталь можно сопоставить с той же ветвью или отправить на новый этап проверки.
После первого изменения в производственный процесс следует уточнить, соответствуют ли данные, полученные на фрезерном станке с ЧПУ, семейству деталей, оснастке и методу контроля качества. Запишите ответ, имя заказчика и фактическую версию, чтобы следующий покупатель мог начать с контролируемой базовой версии.
Часто задаваемые вопросы покупателей: фрезерно-обрабатывающий центр с ЧПУ
Что является первоочередным фактором при принятии решения о выборе фрезерного обрабатывающего центра с ЧПУ?
Начните с определения характеристик, взаимосвязи базовых элементов и метода приемки, позволяющего отклонить деталь.
Достаточно ли мощности шпинделя для сравнения станков?
Нет. Вылет инструмента, держатели, охлаждение, стружка, осмотр и сбор также влияют на выходную мощность.
Зачем включать граничную часть?
Это позволяет выявить ограничения по охвату, поддержке, сроку службы инструмента и контролю, которые легко скрыть при использовании простого образца.
Как следует указывать пропускную способность?
Используйте количество выпущенных деталей, разделенное на заявленное время производства и поддержки, в рамках определенной комбинации.
Что должно быть в ветке размещения оборудования?
Включите в расчеты базовые параметры, зажимы, доступ к щупу, зазор для стружки, повторяемость перезарядки и эталонные параметры контроля.
Как компания Zhihe CNC обрабатывает изменения?
Компания Zhihe CNC сохраняет предыдущую базовую версию, выявляет затронутые данные и назначает нового ответственного за утверждение.
В каких случаях допустима внешняя инспекция?
Когда явно указаны время выполнения, обработка, очередь, исходные данные и полномочия на выпуск.
Что должно быть в файле о покупке?
Конфигурация, испытания, инструменты, приспособления, проверка, производительность, обучение, запасные части, сервисное обслуживание и исключения.
Как следует регистрировать приостановленную работу?
Запишите идентификатор, количество, состояние машины, результат, локализацию, исправление, повторное тестирование и владельца.
Что покупатель должен отправить компании Zhihe CNC?
Пришлите чертежи, информацию о материалах, наличии на складе, приоритеты по функциям, объем, состав смеси, идеи по оснащению, сведения об осмотре и местоположении.
Передайте решение в компанию Zhihe CNC.
Отправьте в компанию Zhihe CNC чертежи или CAD-модели, информацию о материалах и складских запасах, критически важные характеристики, годовой объем производства, состав партии, концепцию оснастки, ограничения по инструменту, маршрут контроля качества, условия на объекте и регион обслуживания. Ознакомьтесь с ассортиментом продукции Zhihe CNC , профилем компании и завода , а также маршрутом запроса инженерной информации . Для фрезерных обрабатывающих центров с ЧПУ запросите информацию о дате изготовления, репрезентативном испытании, границах приемки, списке допустимых допущений и назначенном подрядчике.
Опорная граница
Справочные материалы ISO для обрабатывающих центров и рекомендации OSHA по защите оборудования предоставляют контекст для проведения испытаний или обеспечения безопасности оборудования. Они не заменяют приемку в соответствии с чертежами, местную оценку рисков, сертификацию продукции, разрешение регулирующих органов или рабочие процедуры заказчика.





