

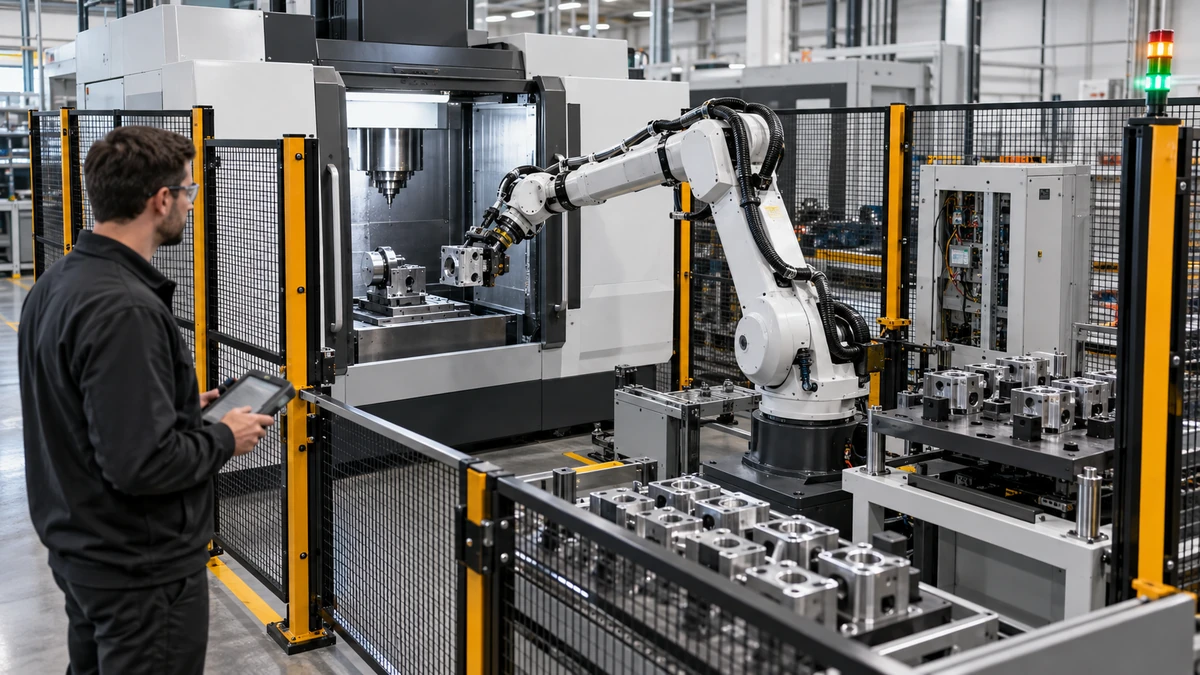
Успешное решение по автоматизации станков с ЧПУ достигается тогда, когда станок, робот, приспособление, система безопасности, программа и производственные данные согласуются относительно дальнейших действий. Многие проекты сталкиваются с трудностями, поскольку каждый поставщик поставляет подходящий компонент, но не имеет общего контракта, регулирующего порядок действий, восстановление работоспособности, идентификацию деталей, переналадку или ответственность. В этой статье показано, как определить интерфейс до заказа оборудования.
Сначала опишите производственный сценарий.
Начните с последовательности действий, а не с марки робота. Опишите подачу деталей, загрузку, размещение, обработку, контроль качества, разгрузку, обработку брака, вместимость буфера, переналадку и вмешательство оператора. Укажите предполагаемые значения времени цикла, размер партии, график смен, вариативность деталей и решения по качеству, которые должны быть приняты до следующего этапа.
Фраза «индивидуальное решение для автоматизации ЧПУ» полезна только тогда, когда она обозначает контролируемый результат. Ячейка для одной стабильной детали отличается от гибкой ячейки, обслуживающей несколько семейств. Аспирация без участия оператора отличается от загрузки с автоматическим контролем. Четко определите сценарий перед выбором оборудования.
Установить интерфейсный контракт
Опишите сигналы, состояния и права собственности простым языком. Определите состояния: готовность, занятость, завершение, неисправность, возможность безопасного входа, частичное наличие, подтверждение срабатывания зажима, выбор программы и результат проверки. Для каждого сигнала укажите его источник, получатель, нормальное состояние, тайм-аут, поведение при сбросе и подтверждающие данные.
| Элемент интерфейса | сторона машины | Сторона автоматизации | Вопрос о принятии |
|---|---|---|---|
| Клетка готова | Сообщается, что условия выполнены. | Начало цикла запросов | Все ли необходимые условия отображаются? |
| Часть присутствует | Подтверждает положение груза | Подтверждает завершение перевода | Можно ли обнаружить ложноположительный результат? |
| Идентификатор программы | Подтверждает утвержденную редакцию. | Отправляет идентификатор задания или рецепта. | Обе стороны отвергают несоответствие сил? |
| Состояние зажима | Считывает показания датчиков светильника. | Команды загрузки и выгрузки | Можно ли безопасно устранить потерю давления? |
| Цикл завершен | Публикует результаты обработки | Извлекает деталь и данные. | Что происходит после истечения тайм-аута? |
| Ошибка и сброс | Описывает причину и безопасное состояние. | Запросы или разрешения сброшены. | Кому принадлежат полномочия по ликвидации последствий? |
Рассматривайте этот стол как договор, а не как рекомендацию. Индивидуальное решение для автоматизации станков с ЧПУ не должно зависеть от того, знает ли оператор, что один индикатор означает три разных вещи в зависимости от смены.
Определите модель состояний и поведение по таймауту.
Используйте небольшую модель с общим состоянием: простой, подготовка, загрузка, поиск, зажим, обработка, проверка, разгрузка, завершение, блокировка, неисправность и безопасная остановка. Задокументируйте, какие переходы являются автоматическими, какие требуют участия оператора, а какие требуют сброса уровня обслуживания. Определите, какие данные сохраняются при прерывании состояния.
К таймаутам следует подходить с той же осторожностью. Если робот ожидает сигнала подтверждения зажима, следует ли ему повторить попытку, переместиться в безопасное положение, задержать деталь или вызвать оператора? Если станок сообщает о завершении цикла, но сервер контроля недоступен, можно ли отпустить деталь? Подобные решения следует принимать на этапе проектирования, а не на поздней стадии ввода в эксплуатацию.
Спроектируйте устройство с учетом возможности восстановления.
Зажимное приспособление — это место физического соединения станка и автоматизированной системы. Оно должно обеспечивать повторяемость позиционирования деталей, выдерживать ожидаемые отклонения, обеспечивать доступ к контрольным датчикам, слив стружки и охлаждающей жидкости, а также безопасное восстановление после частичного цикла. Предусмотрен доступ для очистки, осмотра, ручной выгрузки и технического обслуживания.
Для индивидуального решения по автоматизации ЧПУ необходимо определить известное состояние после каждого прерывания. Приспособление должно позволять идентифицировать деталь как необработанную, находящуюся в процессе обработки, принятую, отбракованную или неизвестную. Простая маркировка состояния или серийный номер на держателе могут предотвратить попадание деталей в смешанную партию после отключения электропитания.
Координировать опорные точки робота, станка и контроля качества.
Согласуйте системы координат, используемые роботом, приспособлением, ЧПУ, камерой, щупом и контрольно-измерительным устройством. Укажите, какая из базовых точек является авторитетной и как проверяется изменение. Не устраняйте несоответствие координат, незаметно изменяя точку робота или смещение ЧПУ без регистрации изменений.
Проведите корреляционное исследование с репрезентативной деталью или эталонным образцом. Проверьте место захвата, посадку зажимного приспособления, обработанный элемент, результат измерения, результат контроля и положение разгрузки как единую цепочку. Сохраните полученные данные и определите допустимый процесс повторного обучения.
Чётко обозначьте правила техники безопасности.
Безопасность автоматизации — это свойство системы. Необходимо проверить защитные ограждения, контрольно-пропускные ворота, световые завесы, сканеры, аварийные остановки, активирующие устройства, безопасные скорости, безопасное поведение крутящего момента, системы защиты от застревания ключей и предотвращение перезапуска. Стандарт безопасности робототехники ISO 10218 и ресурсы OSHA по безопасности робототехники предоставляют ориентиры, но интегратор должен оценить реальную производственную ячейку.
Определите, что происходит, когда человек входит, открываются ворота, выходит из строя датчик, падает давление воздуха или робот теряет деталь. Укажите место сброса и тех, кто имеет право на сброс. Никогда не допускайте перезапуска цикла только потому, что сетевой сигнал вернулся.
Планирование идентификации компонентов и передача данных
Для гибкого решения по автоматизации станков с ЧПУ необходимо управление идентификацией. Выберите идентификатор: штрихкод, QR-код, RFID, идентификатор перевозчика или номер контролируемого задания. Определите, когда он считывается, проверяется, сохраняется и связывается с версией программы, данными инструмента, результатом проверки, вмешательством оператора и дальнейшим действием.
Используйте механизм обработки исключений для нечитаемых или дублирующихся идентификаторов. Не допускайте, чтобы система по умолчанию использовала последний рецепт без видимого и авторизованного решения. Срок хранения данных должен соответствовать потребностям в области качества, обслуживания клиентов и сервиса. Зафиксируйте, какой системе принадлежит основной файл и как выдается исправленный результат.
Переналадка оборудования должна осуществляться на высшем уровне.
Переналадка — это этап, на котором проверяются многие обещания автоматизации. Перечислите оснастку, вставки в приспособления, захваты роботов, рецептуры, программы, измерительные приборы, этикетки и характеристики контроля, которые меняются между семействами деталей. Определите проверку настройки и выпуск первой детали.
| Управление переключением | Необходимое решение | Доказательство |
|---|---|---|
| Приспособление и захват | Какие детали и версии совместимы? | Утвержденная матрица совместимости |
| Программа ЧПУ | Кто выпускает исправленную версию? | Программа и послужной список |
| Рецепт робота | Какие точки и скорости изменяются? | Проверка рецепта |
| План проверки | Какие функции и ограничения применяются? | Первый отчёт |
| Инструменты | Какие сроки службы и компенсации обнуляются? | Контрольный список для настройки инструмента |
| Метки и данные | Какие правила идентификации применяются? | Пример записи трассировки |
Проведите переналадку оборудования с участием тех, кто будет её выполнять на производственном участке. Измерьте время, зафиксируйте неполадки и пересмотрите договор на взаимодействие. Технически совершенный производственный участок, требующий коллективных знаний, ещё не готов.
Комиссия послойно
Внедрите индивидуальное решение для автоматизации ЧПУ, начиная с самых основ. Сначала проверьте безопасность и возможность ручного восстановления. Затем проверьте обработку только на станке, циклы сухой обработки роботом, датчики зажимных приспособлений, сигналы подтверждения, перемещение деталей без резки и, наконец, интегрированное производство. Добавьте контроль качества и выпуск данных после стабилизации физической последовательности.
На каждом уровне сохраняйте проверенную конфигурацию, программу, рецепт, список проводов или сигналов, а также список открытых проблем. Не принимайте демонстрацию на полной скорости в качестве доказательства восстановления или переключения. Попросите интегратора продемонстрировать тайм-аут, отсутствие детали, неправильный рецепт, открытый затвор и перебои в электропитании в контролируемых условиях.
После запуска системы назначьте ответственных лиц.
В договоре на использование интерфейса следует указать, кому принадлежат логика ПЛК, параметры ЧПУ, программы роботов, приспособления, проверка безопасности, программное обеспечение для контроля качества, доступ к сети, резервные копии и запасные части. Необходимо определить маршруты реагирования и правила удаленной поддержки. Страница решений по автоматизации ЧПУ от Zhihe может служить основой для первоначального обсуждения объема работ, но покупатель должен вести матрицу прав собственности для каждой ячейки.
Проведите анализ через 30 и 90 дней. Проанализируйте проблемные остановки, повторные ручные вмешательства, ложные отказы, пропущенные идентификаторы, время восстановления и вариативность при переналадке. Преобразуйте закономерности в контролируемые улучшения. Сохраните исходный базовый уровень, чтобы команда могла отличить запланированное улучшение от необъяснимого отклонения.
Наилучшее решение для автоматизации ЧПУ, разработанное на заказ, — это не то, которое имеет больше всего оборудования. Это то, у которого интерфейсы четко определены, восстановление безопасно, идентификация отслеживаема, а ответственность остается ясной, когда ячейка ведет себя иначе, чем в демонстрационном сценарии.
В качестве отправных точек для составления технического задания используйте информацию о линейке обрабатывающих центров с ЧПУ , обзор решений по автоматизации , алгоритме точной обработки и контактные данные службы поддержки Zhihe CNC .
Вопросы интеграции автоматизации
Что представляет собой индивидуальное решение для автоматизации станков с ЧПУ?
Это интегрированная производственная ячейка, в которой оборудование с ЧПУ, роботы, приспособления, системы управления, средства безопасности, контроль качества и рабочие процессы обработки данных разработаны с учетом определенного производственного сценария и семейства деталей.
Что должен содержать интерфейсный контракт?
Включите в описание сигналы, состояния, источники, получатели, нормальные значения, тайм-ауты, перезагрузки, безопасное поведение, права собственности, хранение данных и приемочные тесты для каждого важного взаимодействия.
Почему тайм-ауты важны?
Они определяют безопасный и эффективный ответ в случае, если рукопожатие не состоялось. Без них ячейка может ждать неопределенное время, повторять попытку некорректно или оставить часть в неизвестном состоянии.
Как должны работать средства автоматизации для восстановления после сбоев?
Они должны обеспечивать повторяемое определение местоположения и подтверждение, предотвращать загрязнение, разрешать ручной доступ и позволять различать состояния: необработанное, в процессе обработки, принятое, отклоненное и неизвестное.
Кому принадлежит выравнивание координат?
Проектная группа должна определить авторитетную опорную точку и проверить взаимосвязь между координатами робота, станка с ЧПУ, приспособления, щупа, камеры и контроля с помощью документированного исследования.
Какие стандарты безопасности следует учитывать?
Проведите оценку фактической ячейки на соответствие применимым местным требованиям и соответствующим стандартам, таким как ISO 10218. Используйте документированную оценку рисков и подтвердите работоспособность каждой защитной функции.
Как следует обрабатывать идентификаторы компонентов?
Считывайте контролируемый идентификатор, проверяйте его соответствие заданию и утвержденному рецепту, связывайте его с записями о процессе и контроле, а также предусмотрите путь обработки исключений для нечитаемых или дублирующихся идентификаторов.
Что делает переналадку готовой к производству?
Назначенные операторы могут изменять приспособления, рецептуры, инструменты, программы, этикетки и требования к контролю качества, используя контрольный список, и выпускать проверенную первую деталь без скрытого вмешательства экспертов.
Какие испытания следует проводить в рамках пусконаладочного процесса, выходящие за рамки стандартного цикла?
Проверка на наличие неправильных рецептов, отсутствующих деталей, превышения времени ожидания подтверждения связи, открытых ворот, неисправностей датчиков, перебоев в электропитании, безопасных остановок, ручного восстановления и разрешения на перезапуск.
Что должно произойти после запуска системы в эксплуатацию?
Проанализируйте нежелательные остановки, ручные вмешательства, сигналы качества, ошибки идентификации, время восстановления и отклонения при переналадке через определенные интервалы, а затем утвердите улучшения посредством управления изменениями.





