

Ответ на вопрос о паллетных часах
Горизонтальный обрабатывающий центр следует оценивать по показателю паллето-часов: времени, необходимого для загрузки, позиционирования, резки, обработки инструментов и стружки, проверки, извлечения и освобождения определенной паллеты. Компания Zhihe CNC начинает с семейства деталей, поверхностей, базовых точек, соотношений отверстий, плотности зажимных приспособлений, состава партии и особенностей освобождения. Одних только минут работы шпинделя недостаточно, чтобы показать, обеспечивает ли многосторонний доступ к деталям стабильное производство.
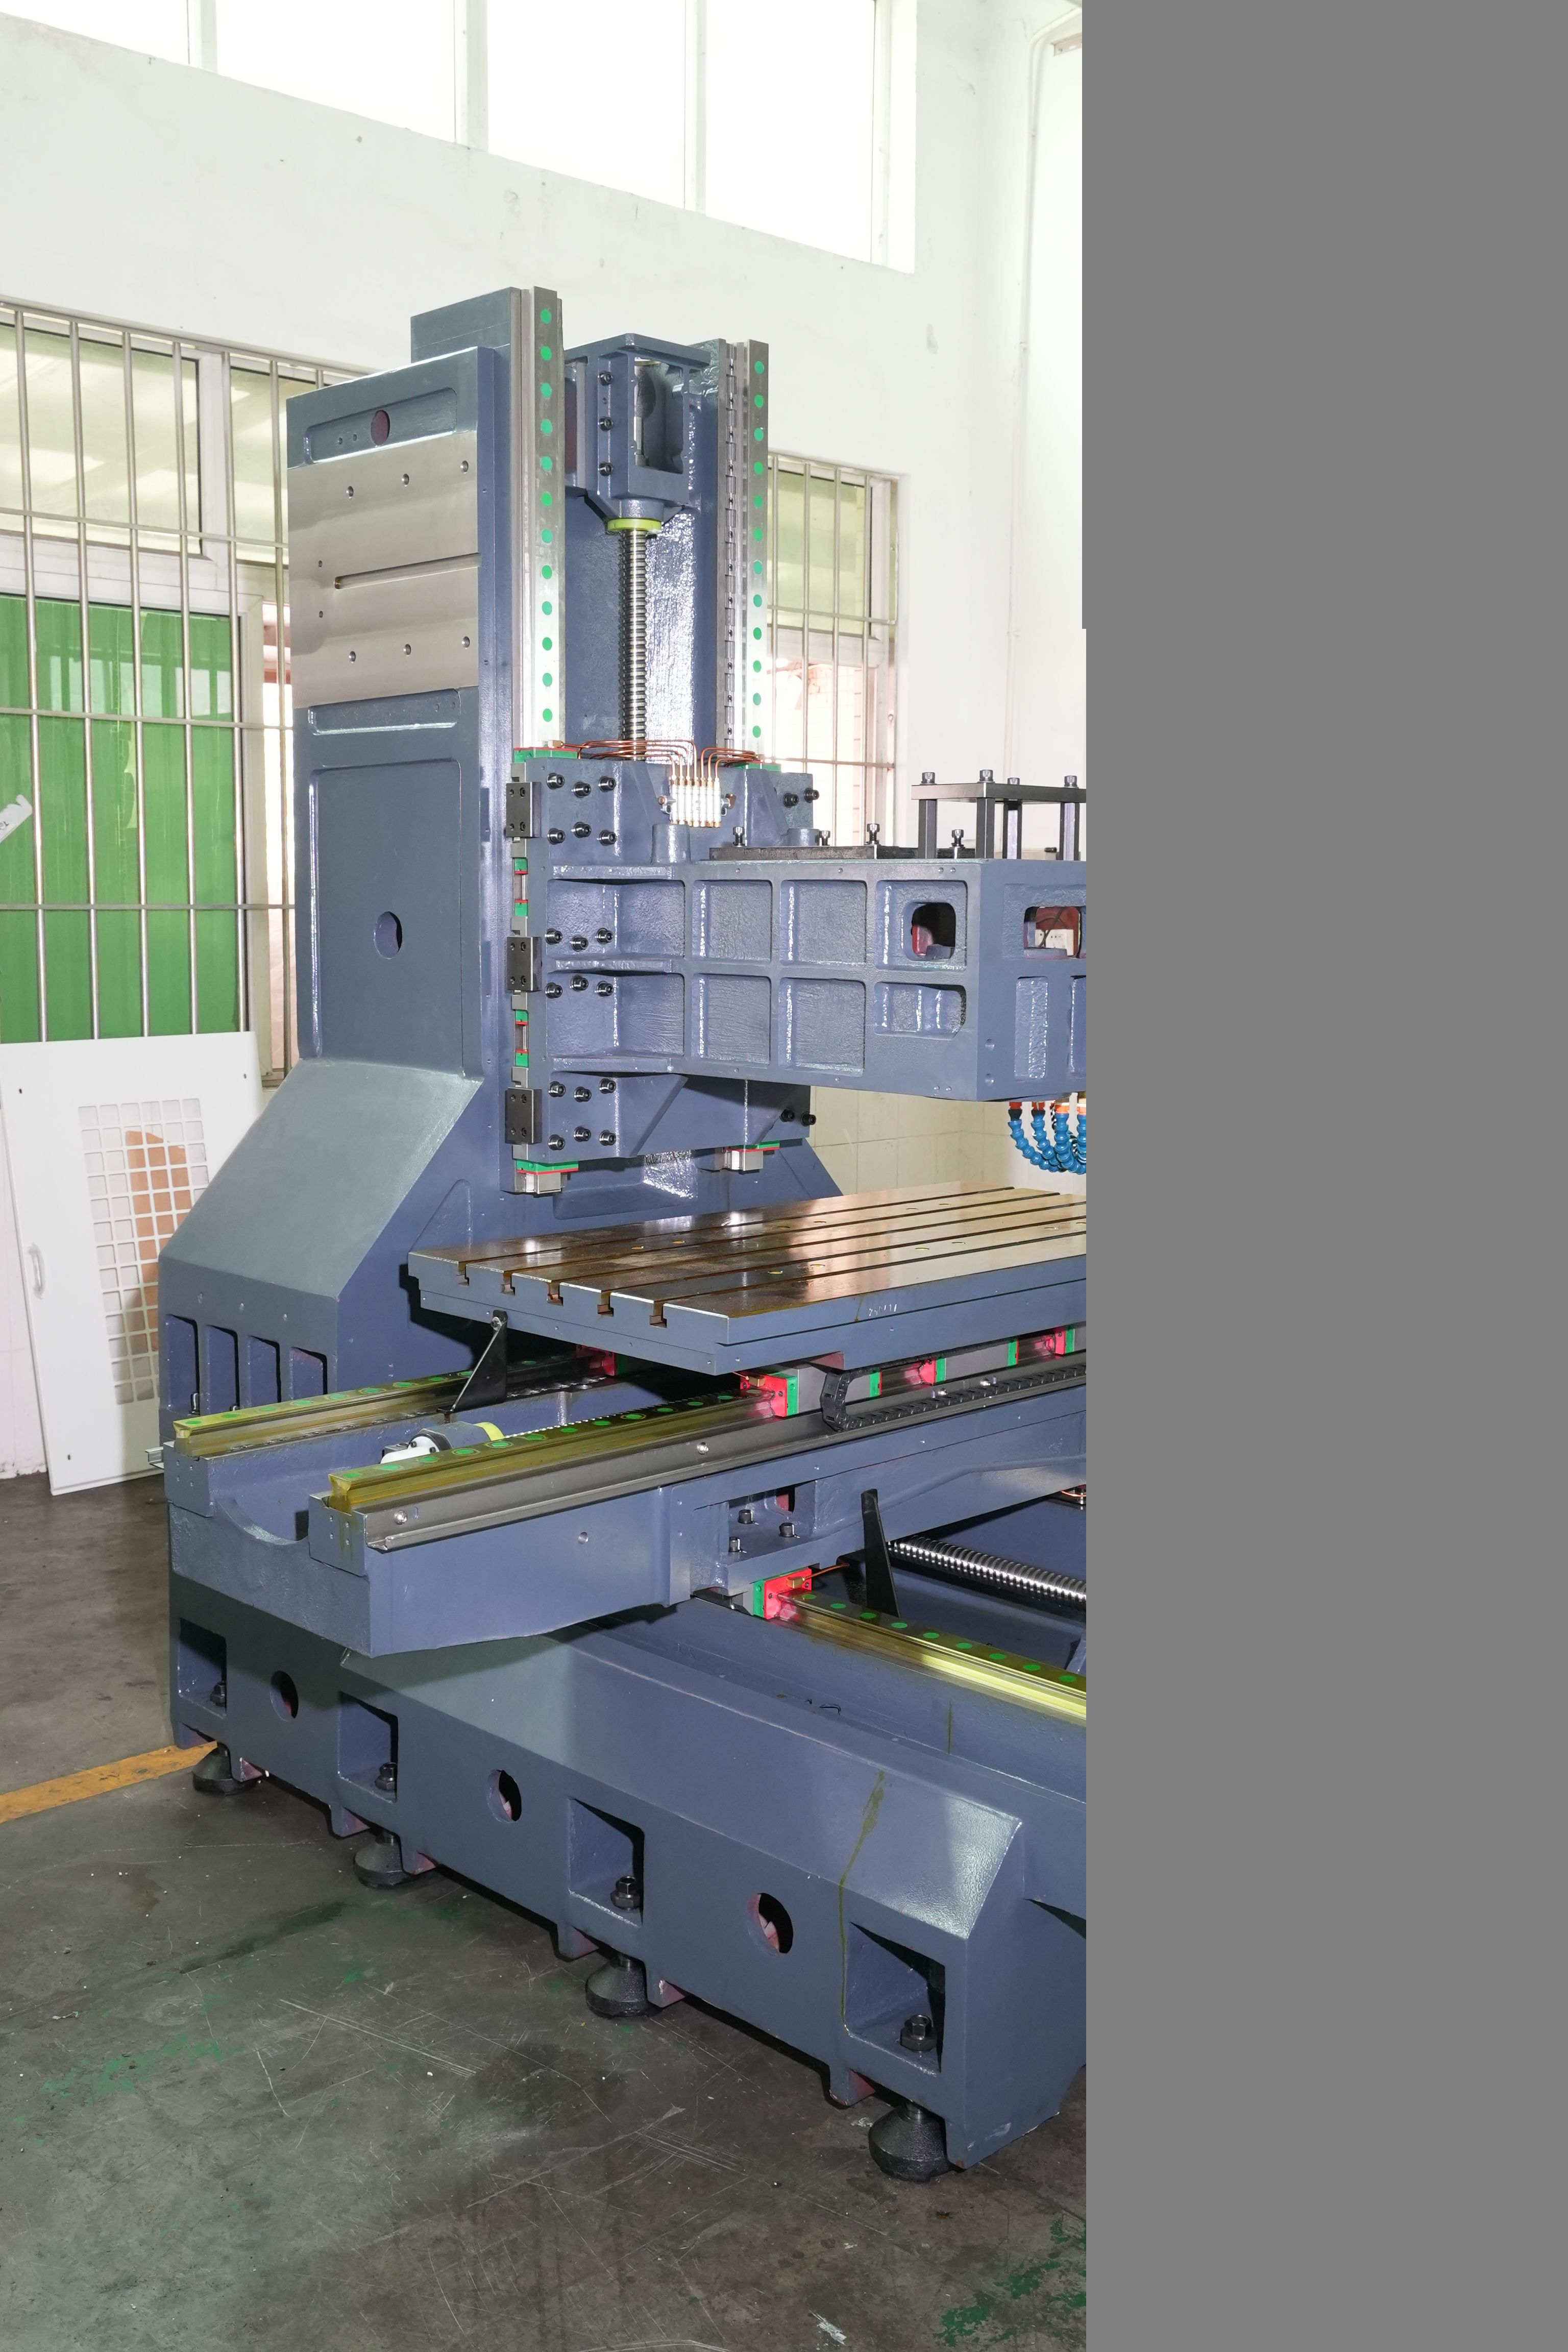
Журнал учета паллетных часов
| Сегмент реестра | Записывать | Вопрос о выпуске |
|---|---|---|
| Подготовка | Очистка оборудования, инструменты, материалы и программа. | Поддон готов? |
| Загрузка | Базовая точка, зажим, опора и идентификация | Система контролируется? |
| Механическая обработка | Лица, инструменты, чипы, охлаждающая жидкость и мероприятия | Оставался ли маршрут стабильным? |
| Проверка | Измерительный прибор, отбор проб, исходные данные и контрольные отметки. | Можно ли отгрузить поддон? |
| Восстановление | Сигнал тревоги, инструмент, исправление и перезапуск | Была ли обеспечена возможность отслеживания происхождения? |
| Передавать | Принятое количество, открытые вопросы и следующий владелец | Может ли следующая очередь продолжить движение? |
Определение идентификатора поддона
Записывайте информацию о паллете, версии приспособления, положении деталей, партиях материалов, базовой точке, последовательности зажима, программе инструмента и статусе работы. Обеспечьте идентификацию принятых и задержанных деталей по их положению. Горизонтальный обрабатывающий центр может одновременно обрабатывать несколько деталей или поверхностей, поэтому идентификация паллеты должна сохраняться после разгрузки, проверки и корректировки.
Передача данных о гранях карты и опорных точках
Сгруппируйте отверстия, плоскости, пазы, прорези и резьбу по ориентации и взаимосвязи при снятии. Отметьте, какие элементы имеют общую базовую точку, а какие требуют проверки или контроля перед обработкой следующей поверхности. Компания Zhihe CNC использует карту поверхностей для проверки того, действительно ли уменьшенные настройки защищают важные взаимосвязи чертежа.
Сравнение маршрутов по паллетам
| Маршрут | Потенциальная сила | Необходимы доказательства |
|---|---|---|
| Односторонний вертикальный маршрут | Простая конструкция и прямой доступ | Количество настроек, перенос данных и время выпуска |
| Многогранный горизонтальный маршрут | Меньше передач информации между пользователями и улучшенный доступ по лицу. | Соотношение надгробного камня, индекса, сколов и отверстия |
| Смешанный маршрут | Назначает функции наиболее подходящему процессу. | Очередь, идентификация и передача для проверки |
Не следует предполагать, что один вариант компоновки подходит для всех деталей. Сравните все выпущенные маршруты при одинаковом наборе деталей и определении параметров контроля.
Разработайте надгробный камень как производственную систему.
Зафиксируйте контакт основания, опору, нагрузку зажима, расстояние между деталями, зазор для инструмента, доступ к щупу, стружку, охлаждающую жидкость и подъем. Проведите пробную разгрузку и повторную загрузку. Плотность оснастки имеет ценность только тогда, когда каждое положение остается доступным, идентифицируемым и подлежащим проверке. Перегрузка поддона может увеличить риск столкновений, образования стружки и ухудшения качества.
Защитите отношения, основанные на скуде.
Для соосных или аналогичных отверстий необходимо записывать базовые точки, индексные положения, состояние зажимного приспособления, узлы инструмента, температуру и выравнивание при контроле. Исходные данные следует сохранять в зависимости от положения паллеты. Горизонтальный обрабатывающий центр может сократить количество передач базовых точек, но результат по-прежнему зависит от управления вращением, зажимным приспособлением, инструментом и измерениями.
Смотрите, как чипы проходят через каждый индекс
Отслеживайте накопление стружки на поверхностях, углублениях, выступах зажимных приспособлений, контактах с опорными элементами и в рабочей зоне станка. Определите порядок подачи охлаждающей жидкости, промывки, фильтрации, очистки и безопасного доступа. Стружка может влиять на посадку инструмента, состояние поверхности и трудозатраты. Компания Zhihe CNC учитывает работу со стружкой в учете паллето-часов, а не скрывает ее за пределами времени цикла.
Оцените возможности инструмента в зависимости от ассортимента деталей.
Перечислите инструменты по типу поверхности, характеристикам, держателю, проекции, предустановке, ресурсу и триггеру замены. Укажите аналогичные инструменты и проверку, если они используются. Больший магазин полезен только в том случае, если он подходит для утвержденного маршрута смешивания, переналадки и технического обслуживания. Запишите недоступные или совместно используемые инструменты, которые могут создавать очередь.
Разделение машинного времени и времени ожидания в очереди
Отслеживайте подготовку паллет, ожидание, погрузку, резку, проверку, анализ задержанных работ и последующую передачу. Устройство смены паллет может сократить время простоя, в то время как другая очередь по-прежнему ограничивает выпуск готовой продукции. Zhihe CNC запрашивает информацию о том, какая очередь отвечает за каждую задержку и включены ли в коммерческую модель производительности персонал, измерительные приборы, приспособления или принимаемые решения.
Выполнить обычное прерывание
Используйте запланированное событие, связанное с ресурсом инструмента, приостановку проверки или программную остановку. Зафиксируйте состояние паллеты, затронутые позиции, локализацию, исправление, проверку и перезапуск для ответственного лица. Не создавайте небезопасные условия. Цель состоит в том, чтобы показать, как маршрут защищает незавершенное производство и данные при нарушении оптимальной последовательности действий.
Используйте окно приемки с двумя паллетами.
При необходимости, проведите контроль за подготовкой и нарезкой как минимум двух поддонов или эквивалентной заявленной последовательности. Зафиксируйте очистку приспособлений, повторную загрузку, индексацию, инструменты, стружку, осмотр и количество выпущенного товара. Это покажет, зависит ли производительность от одного тщательно подготовленного поддона, а не от предполагаемого режима работы.
Рассчитайте количество часов, затраченных на прием паллет.
В заявленное время обработки паллет входит все время, начиная с подготовки и заканчивая выпуском готовой продукции. Укажите состав партии, занятость приспособлений, количество операторов, отбор проб, плановое техническое обслуживание и задержку в устранении неполадок. Не указывайте время работы шпинделя как производственную мощность предприятия. Для горизонтального обрабатывающего центра в бухгалтерском учете следует указывать как объем производства, так и объем работ, необходимых для его обеспечения.
Планирование технического обслуживания вдоль маршрута доставки поддонов
Определите параметры смазки, охлаждающей жидкости, стружки, поддонов, вращающихся контрольных устройств, приспособлений, датчиков, инструментального магазина, резервных устройств и уборки. Назначьте периодичность, подтверждение и порядок эскалации. Продемонстрируйте выполнение отдельных задач с предоставленным доступом. Время на техническое обслуживание и доступность должны учитываться в модели владения, даже если они не являются частью каждого цикла обработки поддонов.
Перенесите базовую линию поддона.
Передача информации о паллете, приспособлениях, инструментах, программах, смещениях, процедурах измерения, проверке, техническом обслуживании, резервных копиях, правилах выполнения работ и контактных данных сервисной службы. Сохранение устаревших версий. Возобновление доступа к соответствующим данным после внесения изменений в деталь, материал, приспособление, инструмент, программу, измерительный прибор, паллету, место установки или в процессе технического обслуживания.
Опишите границы коммерческой зоны
Укажите, что входит в комплектацию поддонов, приспособлений, инструментов, измерительных приборов, датчиков, систем обработки стружки, обучения, обслуживания и приемки. Сертификация продукции, усталостная прочность, характеристики при высоком давлении и последующая сборка остаются отдельными аспектами, если они не оговорены в контракте и не протестированы. Четкое разграничение обеспечивает связь обещанной мощности с продемонстрированным маршрутом.
Часто задаваемые вопросы покупателей: Горизонтальный обрабатывающий центр
Что считается допустимым количеством паллет-часов?
Объявляется период времени от начала подготовки до завершения работы, включая мероприятия по поддержке и задержки.
Почему бы не сравнить время работы шпинделя?
Время работы шпинделя не включает загрузку, работу с зажимными приспособлениями, инструменты, стружку, осмотр, техническое обслуживание, выдержку и восстановление.
В каких случаях полезно горизонтальное расположение элементов?
Это может быть полезно, когда доступ к нескольким граням и сокращение количества точек передачи данных решают определенную задачу, связанную с семейством деталей.
Что должно включать в себя судебное разбирательство по делу о возмещении ущерба, связанного с надгробным камнем?
Включает в себя поддержку, последовательность зажима, определение положения, доступ к инструменту, стружку, зондирование, перезагрузку и проверку.
Как следует проверять соответствующие скважины?
Запишите исходные данные, индекс, приспособление, инструменты, температуру, выравнивание, исходные данные и положение паллеты.
Зачем отслеживать два оборота поддонов?
Он проверяет повторную подготовку, загрузку, стружку, инструменты, контроль качества и предполагаемый режим работы.
Что должно быть указано в записи о задержке паллеты?
Запишите идентификатор поддона и его положение, количество, состояние, результат, локализацию, исправление, повторное тестирование и владельца.
Как производительность станков с ЧПУ Zhihe сравнивается с другими производителями?
Компания Zhihe CNC сравнивает объем выпущенной продукции и общее количество паллето-часов работы при заявленном ассортименте деталей.
Когда следует возобновить исследование исходных данных?
Возобновите проверку затрагиваемых доказательств после внесения изменений в деталь, материал, приспособление, инструменты, программу, измерительный прибор, поддон, место установки или в ходе технического обслуживания.
Что покупатели должны отправить в первую очередь?
Отправьте информацию о семействах деталей, поверхностях, базовых параметрах, объемах, приспособлениях, инструментах, результатах контроля качества, требованиях к месту установки и обслуживанию.
Разместите станок внутри производственной ячейки.
Составьте карту расположения сырья, поддонов, направляющих, приспособлений, предварительной настройки, инструментов, загрузки станка, стружки, охлаждающей жидкости, контроля качества, зоны ожидания заготовки и перемещения готовой детали. Отдельно от резки регистрируйте перемещение, ожидание и обработку. Горизонтальный обрабатывающий центр может сократить время простоя шпинделя, в то время как работа ячейки ограничена подготовкой приспособлений, доступом к измерительным приборам или решениями, принимаемыми на последующих этапах. Карта ячейки показывает, где фактически ожидает поддон.
Включите задачи оператора, технического обслуживания, контроля качества и логистики с реалистичным доступом. Если предлагается автоматизация, определите подачу материала, датчики, идентификацию, обработку исключений, безопасные состояния и ручное восстановление. Компания Zhihe CNC связывает заявления об автоматизации с поставленными интерфейсами и протестированной последовательностью. Роботизированная или паллетная система не является автоматически полным маршрутом работы.
Проведите стресс-тестирование продуктового ассортимента.
Создайте портфолио, включающее параметры детали, материал, поверхности, базовые элементы, размер партии, положение зажимных приспособлений, инструменты, контроль и параметры выпуска. Выберите деталь, которую вы часто используете, деталь, имеющую граничные условия, и деталь с высокой частотой переналадок. Сравните подготовку паллет, время работы станка, производительность инструмента, стружкообразование, потребность в калибре и воздействие на детали, требующие фиксации. Самая большая деталь может определять физические параметры посадки, в то время как другая деталь определяет доступность рабочей силы или инструмента.
Выполните заявленную последовательность действий, включающую как минимум одну переналадку, событие, связанное с ресурсом инструмента, или остановку для проверки. Запишите принятые часы работы паллет и открытые допущения. Для горизонтального обрабатывающего центра этот стресс-тест показывает, поддерживает ли предлагаемая ячейка ожидаемый состав, а не только один подготовленный компонент. Возобновите рассмотрение затронутых данных при изменении состава, численности персонала, измерительных приборов, инструментов, приспособлений или условий эксплуатации.
Закройте файл подтверждения ячейки
Итоговый файл должен включать конфигурацию станка, паллеты, приспособления, инструменты, программы, смещения, процедуры измерения, план подачи стружки и охлаждающей жидкости, измерительные приборы, исходные данные, количество отработанных паллет (в часах), обучение, техническое обслуживание, резервное копирование, запасные части и контакты сервисной службы. Горизонтальный обрабатывающий центр готов к работе только тогда, когда ячейка может воспроизвести заявленный маршрут выпуска, а не просто когда перемещаются все оси.
По возможности, перечислите открытые проблемы по паллетам, позициям или интерфейсам ячеек. Укажите наименование контейнера, подтверждающие документы, ответственного, срок выполнения и уполномоченного лица. Проверьте файл после первой обычной переналадки и завершения срока службы инструмента. Это подтвердит, что идентификация, проверка и восстановление остаются в силе после подготовленной последовательности приемки.
После обработки первой репрезентативной партии проверьте файл принятых ячеек, содержащий информацию о производстве, качестве и техническом обслуживании. Зафиксируйте любые расхождения в подготовке паллет, наличии инструментов, стружке, очереди измерительных приборов, трудозатратах или восстановлении. Устраните расхождения, предоставив подтверждающие документы, утвержденное ограничение или указание ответственного за выполнение действия с указанием даты. Этот краткий обзор защищает первоначальные предположения о производственной мощности, когда ежедневная работа заменяет подготовленную последовательность приемки.
Передайте решение в компанию Zhihe CNC.
Отправьте чертежи или CAD-модели станков с ЧПУ Zhihe, информацию о материалах и складских запасах, критически важных характеристиках, годовом объеме производства, составе партий, вариантах оснастки, ограничениях по инструменту, методах контроля качества, условиях на объекте и регионе обслуживания. Ознакомьтесь с ассортиментом продукции Zhihe CNC , профилем компании и завода , а также процедурой запроса инженерной информации . Для горизонтальных обрабатывающих центров запросите информацию о конфигурации на определенный период, результатах испытаний, границах приемки, списке допустимых отклонений и ответственном подрядчике.
Опорная граница
Стандарт ISO 10791 для обрабатывающих центров и руководство OSHA по защите оборудования обеспечивают контекст для проведения испытаний или обеспечения безопасности оборудования. Они не заменяют приемку в соответствии с чертежами, местную оценку рисков, сертификацию продукции, разрешение регулирующих органов или рабочие процедуры заказчика.





