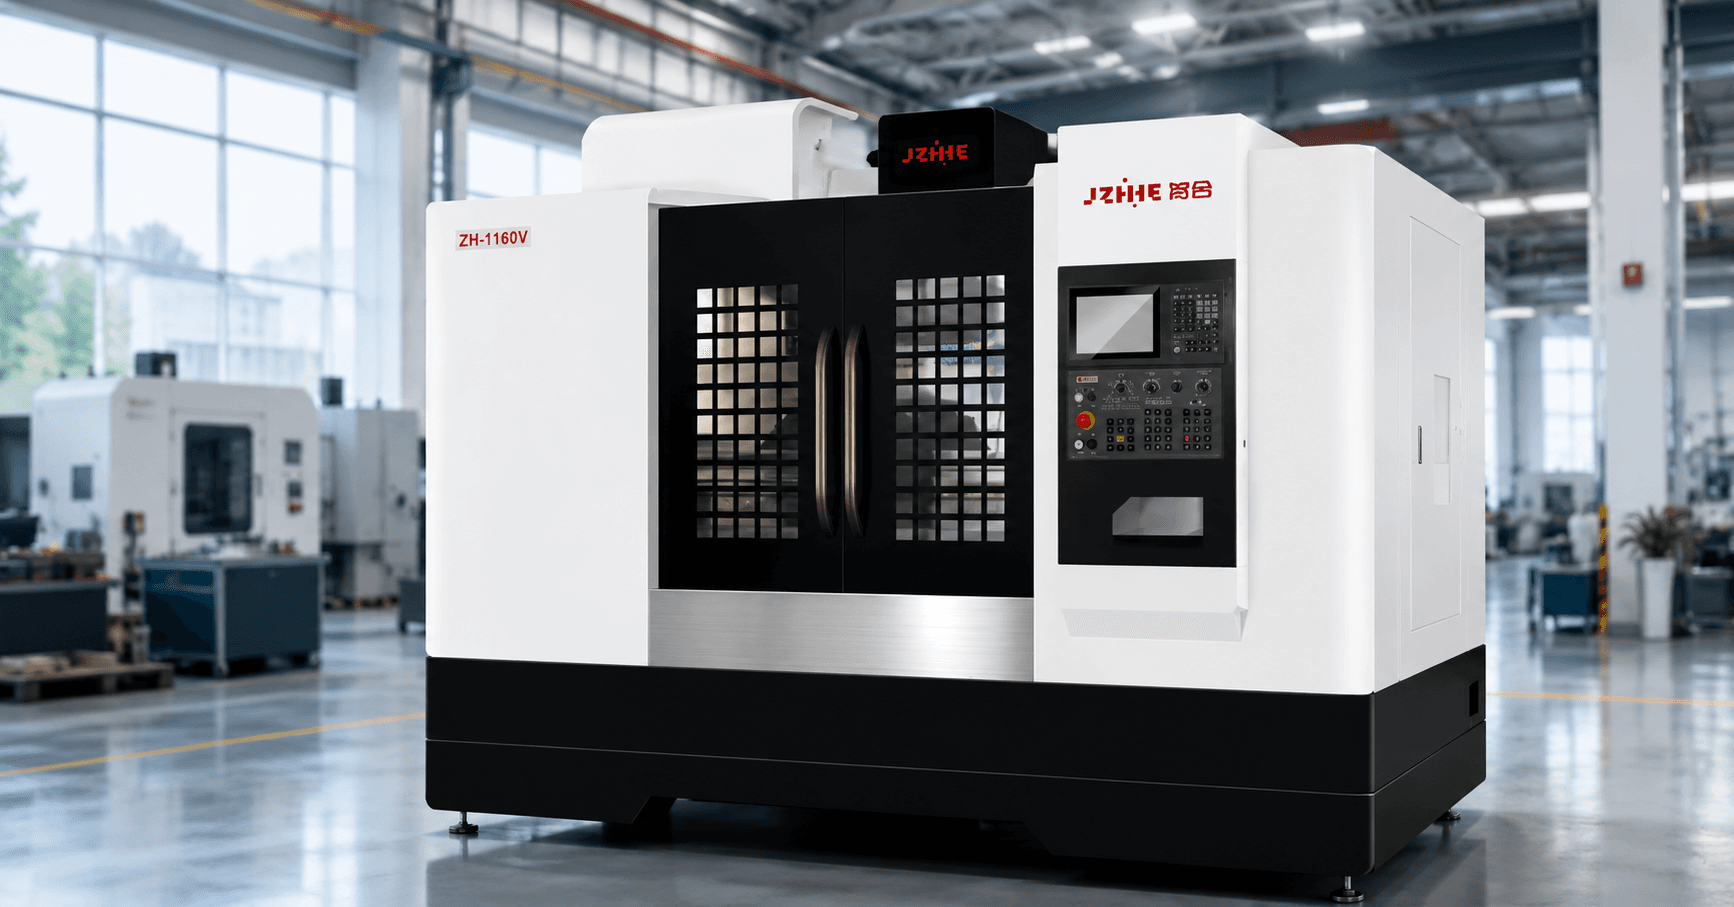
เครื่องจักร CNC สำหรับผู้ผลิตในประเทศจีน: ข้อมูลจำเพาะ การใช้งาน และรายการตรวจสอบคำขอใบเสนอราคา
คำถามจากผู้ซื้อ: เครื่องจักรกลซีเอ็นซีแนวนอนสามารถผลิตชิ้นส่วนรูปทรงกล่องของเราให้เสร็จได้ในขั้นตอนเดียวหรือไม่?
เครื่องจักรกลซีเอ็นซีจากจีน อาจเป็นโซลูชันการผลิตที่ใช้งานได้จริงสำหรับผู้ผลิต แต่คำกล่าวอ้างที่ว่าสามารถผลิตชิ้นงานได้ในการตั้งค่าเพียงครั้งเดียวไม่ควรนำมาพิจารณาจากชื่อเครื่องจักรเพียงอย่างเดียว ว่าเครื่องจักรกลแนวนอนจะสามารถผลิตชิ้นส่วนทรงกล่องของคุณได้ในการตั้งค่าเพียงครั้งเดียวหรือไม่นั้น ขึ้นอยู่กับการเข้าถึงคุณสมบัติของชิ้นงาน จุดอ้างอิง รูปทรงของอุปกรณ์จับยึดและแท่นวางชิ้นงาน ระยะการเข้าถึงของแกนหมุน ความยาวของเครื่องมือ การระบายเศษวัสดุ การตรวจสอบ การสัมพันธ์ของค่าความคลาดเคลื่อน และปริมาณวัสดุที่จะต้องกำจัดออก คำตอบที่ถูกต้องมาจากการตรวจสอบกระบวนการโดยใช้แบบร่างและการทดลองที่ควบคุม ไม่ใช่จากคำกล่าวอ้างทั่วไปในโบรชัวร์
คู่มือนี้ช่วยให้ทีมวิศวกรรมและจัดซื้อกำหนดข้อกำหนดที่ต้องการ จับคู่สถาปัตยกรรมเครื่องจักรกับแอปพลิเคชัน และสร้าง RFQ ที่แสดงข้อจำกัดตั้งแต่เนิ่นๆ โดยอธิบายความหมายของ “การตั้งค่าเดียว” เมื่อใดที่เครื่องจักรแนวนอนเหมาะสม เมื่อใดที่เครื่องจักรแนวตั้งหรือการกำหนดค่าอื่นๆ อาจดีกว่า และวิธีการวางแผนการยอมรับ ข้อกำหนดเฉพาะรุ่นต้องตรวจสอบกับเอกสารข้อมูลปัจจุบันและเงื่อนไขการทดสอบที่ตกลงกันไว้

การตั้งค่าแบบหนึ่งควรหมายถึงอะไร
ในข้อเสนอทางเทคนิค ให้กำหนด "การตั้งค่าหนึ่งชุด" ว่าเป็นการจัดวางชิ้นงานที่มั่นคงหนึ่งชุด ซึ่งชิ้นงานจะถูกวางและยึดไว้เพียงครั้งเดียวในขณะที่เครื่องจักรทำการผลิตตามคุณสมบัติที่ตกลงกันไว้ รวมถึงตำแหน่งของพาเลทที่กำหนดไว้ คำจำกัดความนี้แตกต่างจาก "โปรแกรมหนึ่งโปรแกรม" "รอบการโหลดหนึ่งรอบ" หรือ "พาเลทหนึ่งอัน" หากผู้ปฏิบัติงานต้องคลายการยึด พลิกชิ้นงาน เปลี่ยนตำแหน่ง เจาะรูที่เข้าถึงยากด้วยตนเอง หรือย้ายชิ้นงานไปยังเครื่องจักรอื่น กระบวนการนั้นจะไม่ถือว่าเป็น "การตั้งค่าหนึ่งชุด" ในความหมายทางวิศวกรรม
การตั้งค่าเพียงครั้งเดียวสามารถลดความแปรปรวนในการจัดการ การถ่ายโอนข้อมูล และการตรวจสอบได้ แต่ไม่รับประกันว่าทุกคุณสมบัติจะสามารถทำได้โดยไม่ต้องเปลี่ยนเครื่องมือ รอบการตรวจสอบ หรือการหมุนดัชนี เครื่องจักรแนวนอนอาจทำการผลิตชิ้นงานได้ครบสี่ด้านหลังจากหมุนดัชนีแท่นวางชิ้นงานโดยที่ชิ้นงานยังคงอยู่บนแท่นยึดเดิม ซึ่งอาจเป็นกระบวนการที่มีคุณค่าโดยใช้แท่นยึดเพียงอันเดียว แม้ว่าเครื่องจักรจะใช้การวางแนวพิกัดหลายแบบก็ตาม ระบุคำจำกัดความที่แน่นอนใน RFQ เพื่อไม่ให้ซัพพลายเออร์เสนอความหมายที่แตกต่างกัน
คำตอบโดยตรงสำหรับชิ้นส่วนแบบกล่อง
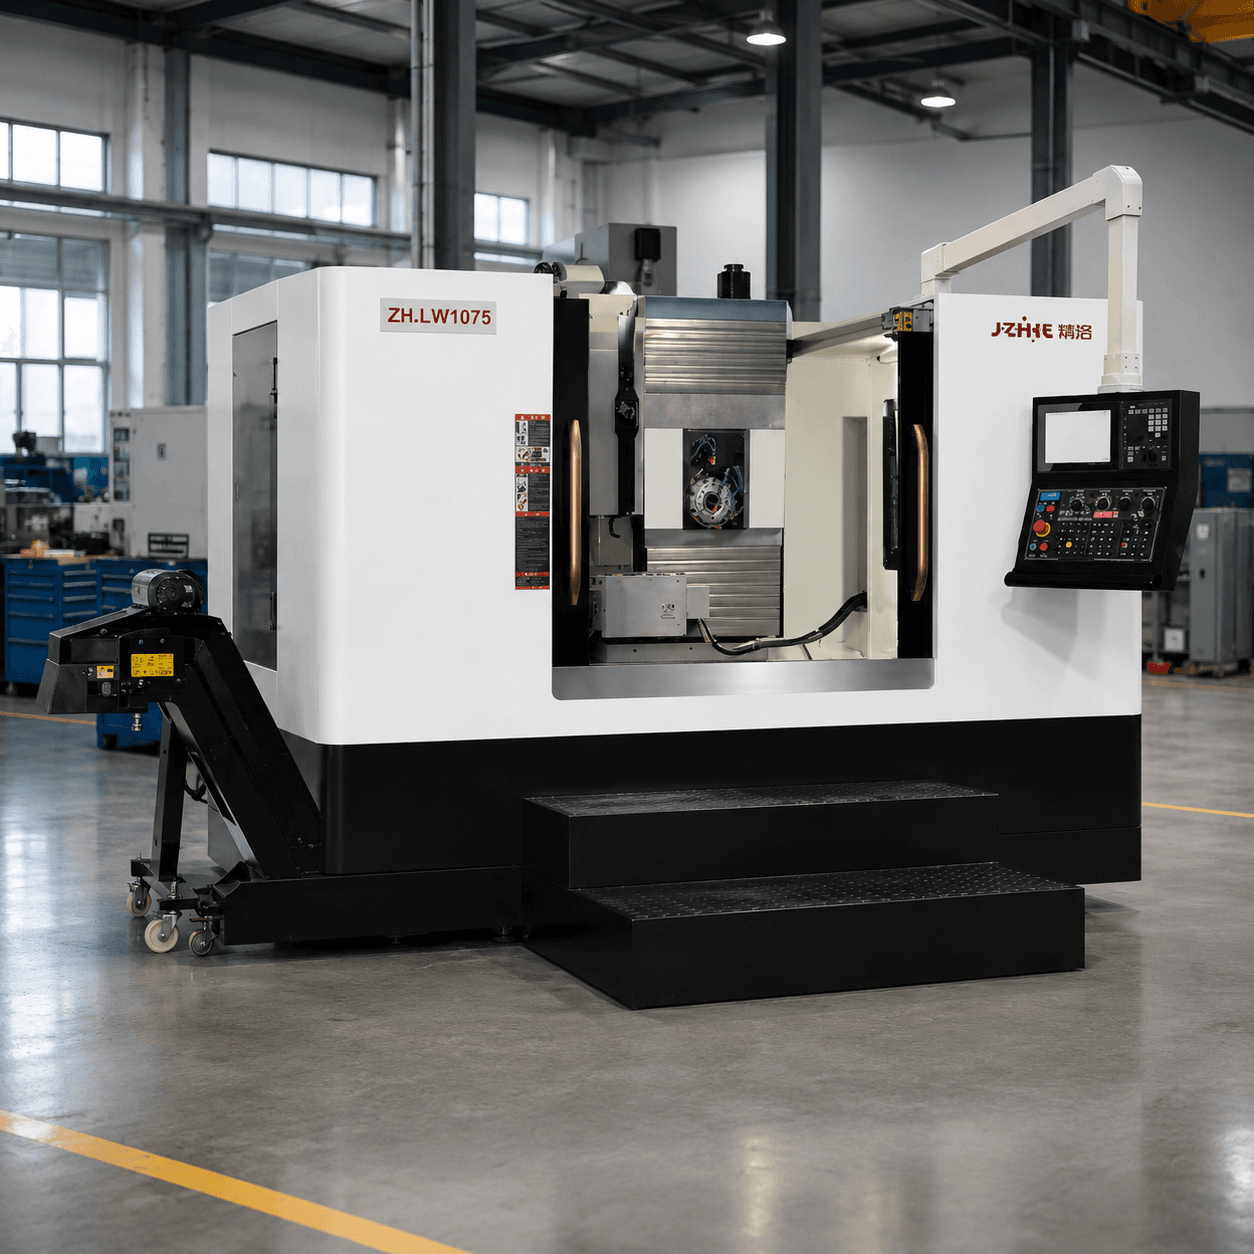
เครื่องจักรกลซีเอ็นซีแนวนอนเป็นตัวเลือกที่ดีเมื่อชิ้นส่วนรูปทรงกล่องมีด้านข้าง รูตัดกัน โพรงลึก รูขวาง ช่อง หรือรูปแบบสลักเกลียวที่เข้าถึงได้ง่ายจากแกนหมุนแนวนอน การตกของเศษวัสดุอาจเหมาะสมกว่าในโพรงลึก และแท่นหมุนสามารถแสดงพื้นผิวหลายด้านโดยไม่ต้องถอดชิ้นส่วนออก แต่การทำงานให้เสร็จสิ้นในขั้นตอนเดียวจะทำได้ก็ต่อเมื่อทุกคุณลักษณะที่สำคัญสามารถเข้าถึงได้ด้วยระยะห่างที่ปลอดภัยสำหรับเครื่องมือและตัวจับยึด อุปกรณ์จับยึดรองรับแรงตัด พื้นที่การทำงานของเครื่องจักรครอบคลุมชิ้นส่วนและแท่นหมุน และสามารถควบคุมความคลาดเคลื่อนได้ผ่านกลยุทธ์จุดอ้างอิงที่เสนอ
ขอแบบร่างที่มีการแก้ไขเพิ่มเติม โดยแสดงจุดอ้างอิงการจับยึดชิ้นงาน ทิศทางการเข้าถึงชิ้นส่วน ความยาวของเกจวัดเครื่องมือ เส้นผ่านศูนย์กลางของตัวจับยึด มุมดัชนี ตำแหน่งของหัววัด ระนาบการถอยกลับ และเส้นทางของเศษวัสดุ ขอให้ผู้จำหน่ายระบุชิ้นส่วนที่ยังไม่สามารถเข้าถึงได้ หรือชิ้นส่วนที่ต้องใช้การดำเนินการครั้งที่สอง หากผู้จำหน่ายไม่สามารถอธิบายขั้นตอนการตั้งค่าเพียงครั้งเดียวบนแบบร่างได้ ให้ถือว่าข้อเรียกร้องนั้นไม่ได้รับการตรวจสอบ
ใช้การทดสอบความเป็นไปได้แบบชุดเดียว
| คำถามเกี่ยวกับความเป็นไปได้ | สิ่งที่ต้องตรวจสอบ | ความเสี่ยงหากละเลย |
|---|---|---|
| สามารถยึดชิ้นงานเปล่าได้โดยไม่ต้องใช้ตัวกั้นหรือไม่? | ปากจับ, อุปกรณ์ยึด, แท่นวาง, แคลมป์ และซองสำหรับเว้นระยะห่างของเครื่องมือ | คุณสมบัติที่เคยเข้าถึงได้จะกลายเป็นเข้าถึงไม่ได้หลังจากติดตั้งอุปกรณ์ยึดชิ้นงานแล้ว |
| สามารถเข้าถึงทุกคนได้หรือไม่? | การวางแนวแกนหมุน ดัชนีการหมุน แกนเครื่องมือ เส้นผ่านศูนย์กลางของตัวจับยึด และขอบเขตการชน | จำเป็นต้องใช้เครื่องมือหนีบด้วยมือหรือเครื่องมือยาวที่ไม่มั่นคง |
| ข้อมูลอ้างอิงยังคงสามารถควบคุมได้หรือไม่? | พื้นผิวระบุตำแหน่งหลัก รอง และขั้นที่สาม รวมทั้งแผนการสำรวจ | ความสัมพันธ์แบบเผชิญหน้าและแบบน่าเบื่อจะค่อยๆ จางหายไปในระหว่างการจัดตั้งองค์กรในภายหลัง |
| เศษโลหะและน้ำหล่อเย็นสามารถหลุดออกจากชิ้นส่วนได้หรือไม่? | การจัดวางตำแหน่งของช่องใส่ของ ท่อส่งน้ำล้าง สายพานลำเลียง ระบบกรอง และช่องทางเข้าสำหรับการทำความสะอาด | การตัดซ้ำ เศษไม้ที่อัดแน่น ผิวงานที่ไม่ดี หรือการแทรกแซงด้วยมือ |
| สามารถรองรับแรงตัดได้หรือไม่? | ความแข็งของอุปกรณ์ยึด จุดรองรับ แรงยึด และความแข็งแรงของผนังชิ้นส่วน | การสั่นสะเทือน การบิดเบี้ยว หรือการเคลื่อนไหวระหว่างการขึ้นรูปหยาบ |
| การตรวจสอบสามารถพิสูจน์ผลลัพธ์ได้หรือไม่? | ระยะการเข้าถึงของหัววัด การตรวจสอบระหว่างกระบวนการ การวัดภายนอก และการถ่ายโอนข้อมูลอ้างอิง | การตั้งค่าสำเร็จไปหนึ่งอย่างแล้ว แต่ไม่สามารถตรวจสอบผลลัพธ์ที่สำคัญได้ |
ทำการประเมินว่าผ่านหรือไม่ผ่านก่อนที่จะเปรียบเทียบราคา หากตอบว่า “ผ่าน” จะต้องมีหลักฐานสนับสนุนทุกแถว ส่วนหากตอบว่า “ยังไม่ผ่าน” เป็นผลลัพธ์ทางวิศวกรรมปกติ ซึ่งจะบอกให้ผู้ผลิตทราบว่าต้องใช้แบบร่าง โมเดล อุปกรณ์ หรือการทดลองใดในการอุดช่องว่างนั้น
ข้อกำหนดที่ต้องขอจากซัพพลายเออร์เครื่องจักรกลซีเอ็นซีในประเทศจีน
ขอบเขตการทำงานและเส้นทางการขนถ่าย
ขอรายละเอียดเกี่ยวกับระยะการเคลื่อนที่ในแกน X, Y และ Z ความสูงของแกนหมุน ขนาดของโต๊ะหรือแท่นวางชิ้นงาน พื้นที่ชิ้นงานสูงสุด น้ำหนักบรรทุก จุดศูนย์ถ่วงที่อนุญาต ความแม่นยำในการทำซ้ำของแท่นวางชิ้นงาน และช่วงการหมุนของดัชนี ขอรายละเอียดพื้นที่ 3 มิติที่รวมถึงอุปกรณ์จับยึด ฐานรองชิ้นงาน ตัวหนีบ หัววัด ตัวเปลี่ยนเครื่องมือ และอุปกรณ์ป้องกัน ชิ้นงานอาจพอดีกับพื้นที่ทำงานตามที่ระบุไว้ แต่การใช้งานจริงของเครื่องมือและอุปกรณ์จับยึดอาจไม่พอดี
สำหรับชิ้นส่วนที่มีกล่องขนาดใหญ่ ให้สอบถามเกี่ยวกับวิธีการเคลื่อนย้ายน้ำหนักผ่านอุปกรณ์จับยึด พาเลท โต๊ะหมุน ตลับลูกปืนของโต๊ะ และโครงสร้างของเครื่องจักร ตรวจสอบการเข้าถึงการโหลด จุดยก ความสามารถในการรับน้ำหนักของพื้น ข้อกำหนดของฐานราก และเส้นทางจากจุดรับสินค้าไปยังจุดติดตั้ง พิกัดน้ำหนักบรรทุกไม่ได้หมายความว่าสามารถวางน้ำหนักใดๆ ก็ได้ในตำแหน่งใดๆ ก็ได้ ผู้จำหน่ายควรระบุข้อสมมติฐานที่อยู่เบื้องหลังขีดจำกัดนั้น
แกนหมุน แรงบิด และระบบตัด
สอบถามข้อมูลเกี่ยวกับรูปทรงเรียวของแกนหมุน ช่วงความเร็ว กำลังไฟฟ้าที่กำหนดและสูงสุด แรงบิดที่กำหนดและสูงสุด กราฟแรงบิด การยึดเครื่องมือ การระบายความร้อน การวัดการเบี่ยงเบน ลำดับการอุ่นเครื่อง และการเข้าถึงการบำรุงรักษา จับคู่ค่าต่างๆ กับวัสดุที่แข็งที่สุดและหัวตัดที่ใหญ่ที่สุดที่สามารถใช้งานได้ในชุดงานของคุณ ความเร็วสูงสุดที่สูงอาจช่วยในการตกแต่งชิ้นงาน ในขณะที่การกัดเหล็กเป็นรูลึกอาจต้องการแรงบิดที่คงที่ที่ความเร็วต่ำกว่า
ขอรายการเครื่องมือที่เสนอพร้อมระบุขนาดเส้นผ่านศูนย์กลางของหัวตัด ประเภทของตัวจับยึด ความยาวของเกจ เกรดของเม็ดมีด ระบบจ่ายน้ำหล่อเย็น อัตราป้อน ความเร็ว และความลึกของการตัดที่คาดการณ์ไว้ ตรวจสอบว่าเครื่องมือยาวๆ นั้นพอดีกับแม็กกาซีนหรือไม่ และตัวจับยึดนั้นไปรบกวนชิ้นงานหรืออุปกรณ์จับยึดในแต่ละตำแหน่งหรือไม่ ความยาวของเครื่องมือและขนาดเส้นผ่านศูนย์กลางของตัวจับยึดมักเป็นข้อจำกัดที่ซ่อนอยู่ในการเสนอราคาสำหรับการตั้งค่าครั้งเดียว
แกนหมุน แท่นวางแบบหมุน และอุปกรณ์ตรวจสอบ
ตรวจสอบช่วงการป้อนเร็วและการป้อนตัด การเร่งความเร็ว การประมาณค่า การกำหนดตำแหน่งแบบหมุน ลำดับการจับยึดหรือคลายการจับยึด ความแม่นยำในการเปลี่ยนพาเลท และตัวเลือกการตรวจสอบ ถามถึงวิธีการที่ระบบควบคุมจัดการค่าชดเชยชิ้นงานที่หมุน การชดเชยความยาวเครื่องมือ การระบุพาเลท และการกู้คืนหลังจากรอบการทำงานถูกขัดจังหวะ หากแกนหมุนเป็นอุปกรณ์เสริม ให้แสดงผลกระทบต่อต้นทุนและระยะเวลารอคอย
ระยะการเข้าถึงและการมองเห็นของหัววัดมีความสำคัญ หัววัดที่สามารถหาจุดอ้างอิงด้านบนได้ อาจไม่สามารถเข้าถึงรูด้านข้างหรือส่วนที่เว้าเข้าไปได้ ขอให้จัดทำลำดับการวัดด้วยหัววัดที่มีวิธีการที่ปลอดภัย เอกสารประกอบการสอบเทียบ กฎการอัปเดต และบันทึกการตรวจสอบ การวัดด้วยหัววัดระหว่างกระบวนการผลิตสามารถลดความแปรปรวนของการตั้งค่าได้ แต่ต้องบูรณาการเข้ากับแผนการวัดที่มีการควบคุม
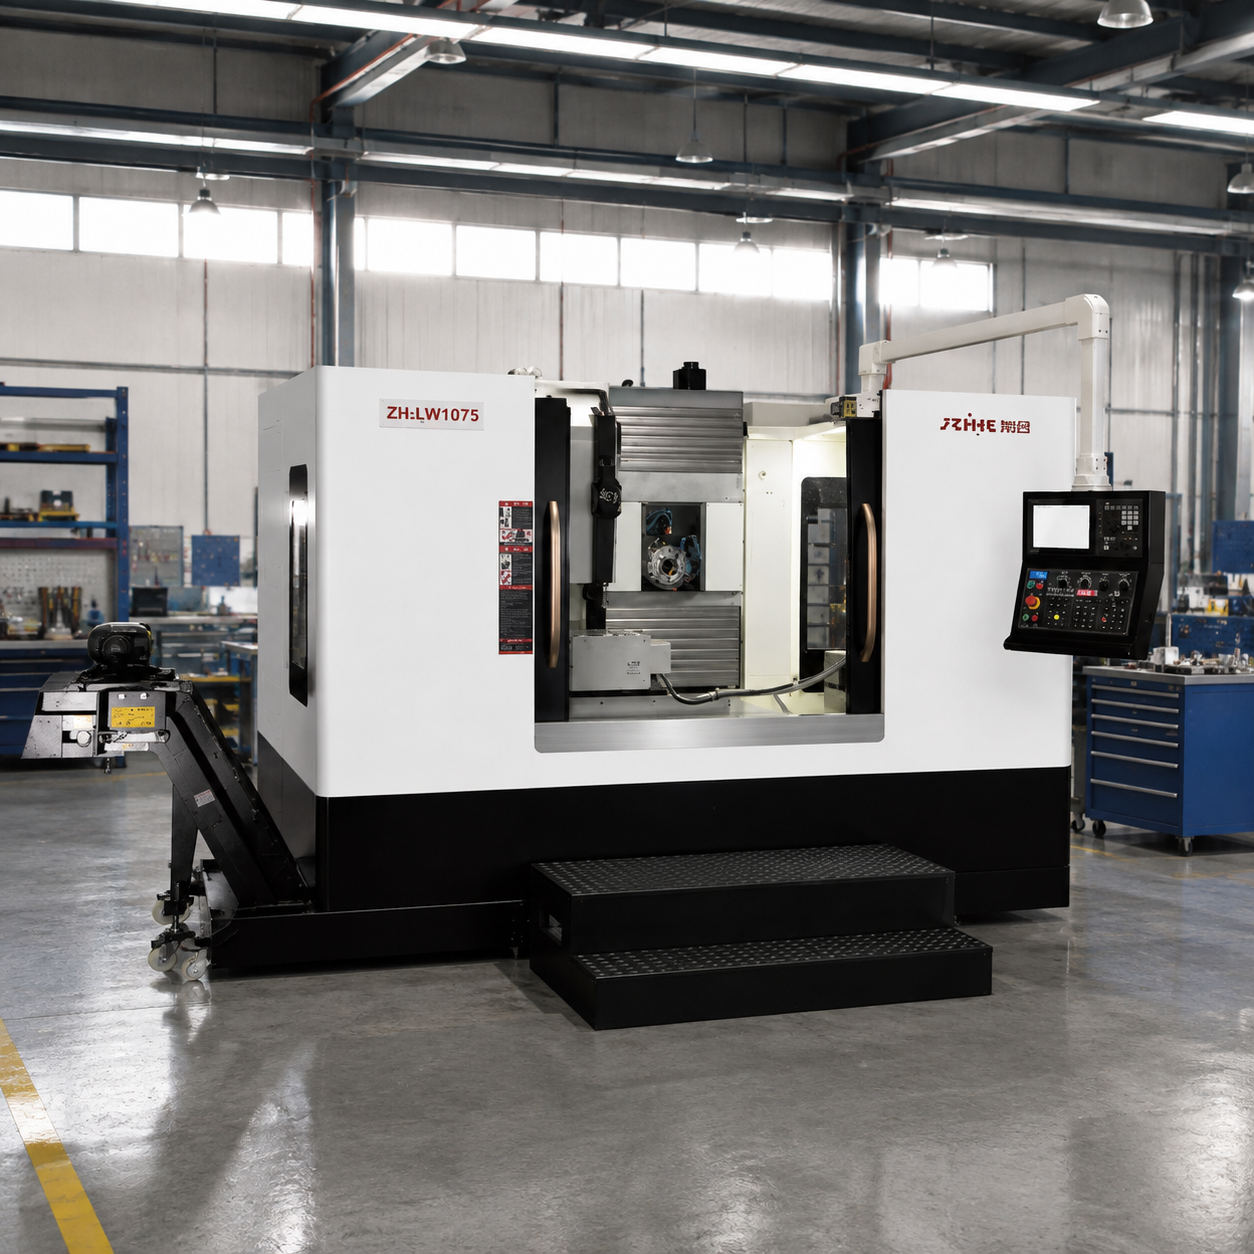
งานที่โดยทั่วไปนิยมการตัดเฉือนในแนวนอน
ตัวเรือนเกียร์และระบบส่งกำลัง
งานขึ้นรูปตัวเรือนมักรวมถึงรูแบริ่ง ช่องทางน้ำมัน แผ่นยึด รูเกลียว และพื้นผิวที่ต้องสัมพันธ์กันรอบชิ้นงานหล่อ กระบวนการแนวนอนสามารถลดการหนีบซ้ำและช่วยให้เศษวัสดุหลุดออกจากรูลึกได้ อย่างไรก็ตาม ความแปรผันของชิ้นงานหล่อ การตัดที่ไม่ต่อเนื่อง ผนังบาง และพื้นผิวปิดผนึก จำเป็นต้องใช้อุปกรณ์จับยึดที่รองรับชิ้นส่วนโดยไม่ทำให้เสียรูปทรง เอกสารขอใบเสนอราคาควรระบุว่ารวมวัสดุหล่อหยาบและแผ่นอ้างอิงไว้ในประมาณการรอบการทำงานหรือไม่
ตัววาล์วและท่อร่วม
ตัววาล์วอาจมีรูเจาะที่ตัดกัน บ่ารองรับ วาล์วต่อเข้าออก เกลียว และพื้นผิวที่รับแรงดัน กระบวนการผลิตโดยใช้เครื่องมือชิ้นเดียวอาจดูน่าสนใจ แต่การเข้าถึงคุณสมบัติการซีล ความยาวของเครื่องมือ การควบคุมครีบ การทำความสะอาด และการตรวจสอบจะต้องระบุไว้อย่างชัดเจน การทดสอบแรงดันมักจะยังคงเป็นการดำเนินการแยกต่างหาก เว้นแต่แผนกระบวนการจะระบุไว้เป็นอย่างอื่น ห้ามบอกเป็นนัยว่าภาพเครื่องจักรที่เผยแพร่ต่อสาธารณะพิสูจน์ความสามารถในการรับแรงดันได้ ขอให้มีการตรวจสอบและทดลองเฉพาะชิ้นส่วนนั้นๆ
ชิ้นส่วนกล่องสำหรับยานยนต์และอุตสาหกรรม
ชิ้นส่วนยานยนต์หรือชิ้นส่วนอุตสาหกรรมขนาดกลางอาจได้รับประโยชน์จากการผลิตแบบวางบนพาเลท เมื่อกลุ่มผลิตภัณฑ์ ปริมาณ และมาตรฐานการจับยึดมีความคงที่ ควรสอบถามเกี่ยวกับสมมติฐานของจังหวะการผลิต จำนวนพาเลทสำรอง วิธีการโหลด การจัดเรียงเครื่องมือ ความจุของสายพานลำเลียงเศษวัสดุ และการรับมือกับพาเลทที่ถูกปฏิเสธหรือไม่สมบูรณ์ ระบบอัตโนมัติสามารถปรับปรุงการไหลของงานได้ แต่จะได้ผลก็ต่อเมื่อระบบการระบุชิ้นส่วนและการควบคุมระยะห่างมีความน่าเชื่อถือเท่านั้น
เมื่อเครื่องจักรแนวตั้งอาจจะเหมาะสมกว่า
เลือกใช้เครื่องจักรกลซีเอ็นซีแนวตั้งเมื่อชิ้นงานส่วนใหญ่เข้าถึงได้จากด้านบน เมื่อชิ้นงานเป็นแผ่นหรือแม่พิมพ์ เมื่อมีการใช้งานหลากหลายและปริมาณน้อยถึงปานกลาง หรือเมื่อต้นทุนและความซับซ้อนของการทำงานแนวนอนแบบใช้พาเลทไม่คุ้มค่า เครื่องจักรแนวตั้งอาจเหมาะสมกว่าสำหรับชิ้นส่วนกล่องที่มีพื้นผิวด้านบนเด่นชัดเพียงด้านเดียวและมีส่วนประกอบด้านข้างเพียงเล็กน้อย ให้แผนผังการเข้าถึงชิ้นงานเป็นตัวตัดสินใจ
ความแม่นยำ กลยุทธ์ข้อมูลอ้างอิง และข้อจำกัดของการตั้งค่าเพียงครั้งเดียว
การตั้งค่าแบบหนึ่งอาจช่วยลดข้อผิดพลาดในการถ่ายโอนข้อมูลได้ แต่ไม่ได้ทำให้เครื่องจักรที่อ่อนแอ อุปกรณ์จับยึดที่ยืดหยุ่น หรือวัสดุที่ไม่เสถียรทำงานได้อย่างแม่นยำ ความแม่นยำขึ้นอยู่กับรูปทรงเรขาคณิตของเครื่องจักร สภาพความร้อน การจับยึดชิ้นงาน สภาพของเครื่องมือ กลยุทธ์ของโปรแกรม การวัด การหล่อเย็น วัสดุ และการตรวจสอบ เครื่องจักรเดียวกันอาจให้ผลลัพธ์ที่แตกต่างกันภายใต้ภาระ การเข้าถึงของเครื่องมือ และสภาพแวดล้อมที่แตกต่างกัน
อภิปรายเกี่ยวกับความแม่นยำในการกำหนดตำแหน่ง ความสามารถในการทำซ้ำ ความเป็นมุมฉาก การเบี่ยงเบนของแกนหมุน การประมาณค่าแบบวงกลม การกำหนดตำแหน่งแบบหมุน และการเปลี่ยนแปลงตามอุณหภูมิ โดยใช้เงื่อนไขการทดสอบที่กำหนดไว้ มาตรฐาน ISO 230-2 เป็นเอกสารอ้างอิงที่มีประโยชน์สำหรับการกำหนดตำแหน่งแกนและความสามารถในการทำซ้ำ และชุดมาตรฐาน ISO 10791 ให้เงื่อนไขการทดสอบเครื่องจักรกลที่เกี่ยวข้อง เอกสารอ้างอิงเหล่านี้สนับสนุนการสนทนาเกี่ยวกับการวัด แต่ไม่ได้แทนที่แผนความสามารถเฉพาะชิ้นส่วนของคุณ
กำหนดจุดอ้างอิงในแบบร่างและเส้นทางการตรวจสอบก่อนการทดลอง หากชิ้นส่วนถูกตรวจสอบจากพื้นผิวหล่อที่ไม่มั่นคง กระบวนการตั้งค่าครั้งเดียวอาจทำให้เกิดการอ้างอิงที่ผิดพลาดซ้ำๆ หากเครื่องมือยาวโก่งงอระหว่างการกัดหยาบ การกัดละเอียดอาจได้รับข้อผิดพลาดที่การวัดขั้นสุดท้ายตรวจพบได้ช้าเกินไป ผู้ผลิตที่ดีจะระบุข้อจำกัดเหล่านี้และเสนอวิธีการควบคุมหรือวัดผล
รายการตรวจสอบ RFQ สำหรับเครื่องจักร CNC ในประเทศจีน
ใช้ชุดเอกสารขอใบเสนอราคา (RFQ) ชุดเดียวสำหรับซัพพลายเออร์ทุกราย โดยต้องระบุแบบร่างล่าสุด โมเดล 3 มิติ (ถ้ามี) วัสดุ ความแข็ง ขนาดชิ้นงาน การหล่อหรือการตีขึ้นรูป ปริมาณการผลิตต่อปี ขนาดชุดการผลิต รูปแบบการทำงานเป็นกะ ค่าความคลาดเคลื่อนที่สำคัญ วิธีการตรวจสอบ สาธารณูปโภคที่มี และข้อจำกัดของพื้นที่ ขอให้ซัพพลายเออร์เสนอราคาตามแบบที่ร้องขอ และระบุทางเลือกอื่นแยกต่างหาก
| ส่วน RFQ | คำขอของผู้ซื้อ | การตอบสนองของซัพพลายเออร์ |
|---|---|---|
| คำจำกัดความการตั้งค่าเดียว | ระบุว่าคุณลักษณะ ด้าน และตำแหน่งดัชนีใดบ้างที่ต้องดำเนินการให้เสร็จสมบูรณ์โดยไม่ต้องทำการหนีบใหม่ | ภาพวาดที่ทำเครื่องหมายไว้และลำดับการตั้งค่า |
| การกำหนดค่าเครื่องจักร | ระบุอุปกรณ์สำหรับการเคลื่อนที่ พาเลท การหมุน แกนหมุน การควบคุม แม็กกาซีน การตรวจสอบ และการตัดเศษ | เอกสารข้อมูลจำเพาะเฉพาะรุ่นและรายการตัวเลือก |
| การเข้าถึงและการแทรกแซง | รวมถึงอุปกรณ์ยึด, แผ่นปิดหลุมศพ, ตัวยึด, หัววัด, ตัวป้องกัน และระนาบการหดกลับ | การศึกษาการเข้าถึง การตรวจสอบแบบ 3 มิติ หรือข้อสันนิษฐานเกี่ยวกับการชนกัน |
| ข้อเสนอการตัด | ระบุวัสดุ เครื่องมือ อัตราการป้อน ความเร็ว การกำจัดวัสดุ และสารหล่อเย็น | รายการเครื่องมือและแบบฟอร์มบันทึกเวลาการทำงาน |
| หลักฐานความถูกต้อง | กำหนดการทดสอบเครื่องจักรและคุณลักษณะชิ้นส่วนที่สำคัญ | รายงานการสอบเทียบ แผนการทดลอง และขีดจำกัดการยอมรับ |
| การยึดชิ้นงาน | ต้องการรายละเอียดเกี่ยวกับตำแหน่งที่ตั้ง การยึด การรองรับ ระบบสาธารณูปโภค และการรับน้ำหนัก | แนวคิดเกี่ยวกับอุปกรณ์ยึด แรง และการแบ่งความรับผิดชอบ |
| การตรวจสอบ | จำเป็นต้องมีการตรวจสอบโดยรัฐ การใช้เกจวัด เครื่องวัดพิกัดสามมิติ หรือการตรวจสอบจากภายนอก | ลำดับการวัดและบันทึก |
| เว็บไซต์และบริการ | จำเป็นต้องมีโครงสร้างพื้นฐาน พลังงาน ลม การขนส่ง การฝึกอบรม การรับประกัน และอะไหล่ | รายการความพร้อมของพื้นที่และแผนการสนับสนุน |
| ขอบเขตเชิงพาณิชย์ | อุปกรณ์แยกต่างหาก ตัวเลือก ค่าขนส่ง ค่าติดตั้ง ค่าเครื่องมือ และข้อยกเว้น | ทะเบียนใบเสนอราคารายรายการและข้อสมมติฐาน |
ขอให้ผู้จำหน่ายระบุคุณสมบัติที่ไม่สามารถดำเนินการให้เสร็จสิ้นได้ในขั้นตอนเดียว การระบุอย่างชัดเจนว่า “ต้องมีการดำเนินการเพิ่มเติม” อาจมีคุณค่ามากกว่าคำสัญญาที่มองโลกในแง่ดีซึ่งต่อมาล้มเหลวในขั้นตอนการทดสอบหรือการตรวจสอบ เอกสารขอใบเสนอราคาควรระบุด้วยว่าเกิดอะไรขึ้นเมื่อชิ้นส่วนทดลองไม่ตรงตามคุณสมบัติที่ตกลงกันไว้ หรือเมื่อเครื่องมือที่เสนอไม่สามารถทำงานได้ตามรอบการผลิตที่ระบุไว้
ประเมินต้นทุนรวมทั้งหมด ไม่ใช่แค่ราคาเครื่องจักรอย่างเดียว
อุปกรณ์แนวนอนสามารถลดต้นทุนการจัดการและการติดตั้งเพิ่มเติมได้ แต่โดยทั่วไปแล้วจะเพิ่มความต้องการด้านพาเลท อุปกรณ์ยึด อุปกรณ์กันเศษวัสดุ ฐานราก การติดตั้ง และการฝึกอบรม ควรคำนวณต้นทุนรวมตลอดอายุการใช้งานที่คาดไว้ โดยรวมถึงการจัดซื้อ การขนส่ง ภาษีอากร ค่าบริการไฟฟ้าและลม ฐานราก การยก การยึดชิ้นงาน เครื่องมือ หัววัด สารหล่อเย็น สายพานลำเลียง ซอฟต์แวร์ การติดตั้ง การฝึกอบรม การบำรุงรักษา ชิ้นส่วนอะไหล่ พลังงาน พื้นที่ใช้งาน เวลาหยุดทำงาน และความเสี่ยงจากเศษวัสดุ
สำหรับการตัดสินใจเลือกใช้เครื่องจักรแบบตั้งค่าครั้งเดียว ให้คำนวณต้นทุนของกระบวนการทางเลือกอื่น เปรียบเทียบอุปกรณ์จับยึดแนวนอนหนึ่งตัวกับอุปกรณ์จับยึดแนวตั้งสองตัว ซึ่งรวมถึงการโหลด การถ่ายโอนจุดอ้างอิง การตรวจสอบ การตรวจสอบ การทำความสะอาดด้วยมือ การลบคม การกำหนดตารางเวลา และความเสี่ยงด้านคุณภาพ เครื่องจักรแนวนอนไม่ได้ชนะโดยอัตโนมัติ แต่จะชนะเมื่อการลดขั้นตอนการจัดการและความแปรปรวนที่วัดได้นั้นคุ้มค่ากับส่วนต่อประสานเพิ่มเติมและเงินทุนที่ใช้ไป
ประสิทธิภาพการผลิตควรระบุเป็นจำนวนชิ้นที่ยอมรับได้ต่อชั่วโมงการทำงาน รวมทั้งการโหลดพาเลท การตรวจสอบ การเปลี่ยนเครื่องมือ การเคลื่อนย้ายดัชนี การกำจัดเศษ การตรวจสอบ การตั้งค่าเครื่องมือล่วงหน้า การเปลี่ยนงาน และการกู้คืน หากกลุ่มชิ้นส่วนยังไม่คงที่ ควรแสดงช่วงความไวแทนที่จะระบุเพียงอัตราการใช้งานเดียว
การทดสอบการตัดและการยอมรับสำหรับการเรียกร้องค่าสินไหมทดแทนแบบตั้งค่าครั้งเดียว
กำหนดให้มีการทดลองเมื่อข้ออ้างเรื่องการตั้งค่าครั้งเดียวเป็นตัวควบคุมกรณีทางธุรกิจ เมื่อชิ้นส่วนใช้วัสดุราคาแพง เมื่อค่าความคลาดเคลื่อนเกี่ยวข้องกับหลายพื้นผิว หรือเมื่อการเข้าถึงอุปกรณ์จับยึดทำได้ยาก ตกลงเกี่ยวกับการแก้ไขแบบ วัสดุ ชิ้นงาน อุปกรณ์จับยึด เครื่องมือ โปรแกรม การอุ่นเครื่อง สารหล่อเย็น อุปกรณ์ตรวจสอบ ปริมาณตัวอย่าง และขีดจำกัดการยอมรับ บันทึกว่าคุณลักษณะใดวัดบนเครื่องจักรและคุณลักษณะใดวัดจากภายนอก
การตรวจสอบโดยโรงงานควรครอบคลุมถึงเอกลักษณ์ของเครื่องจักร ความสมบูรณ์ ความปลอดภัย รูปทรงเรขาคณิตของเครื่องจักร การสอบเทียบ การกำหนดตำแหน่งการหมุน การตรวจสอบ การเปลี่ยนเครื่องมือ การเปลี่ยนแท่นวาง และการทดสอบการตัดที่ระบุไว้ การตรวจสอบโดยสถานที่ติดตั้งควรยืนยันถึงการปรับระดับ ระบบสาธารณูปโภค ซอฟต์แวร์ อุปกรณ์จับยึด การฝึกอบรม ชิ้นส่วนตัวอย่าง บันทึกการตรวจสอบ และผู้รับผิดชอบในการแก้ไขปัญหา ควรแยกหลักฐานระดับเครื่องจักรและระดับกระบวนการออกจากกัน
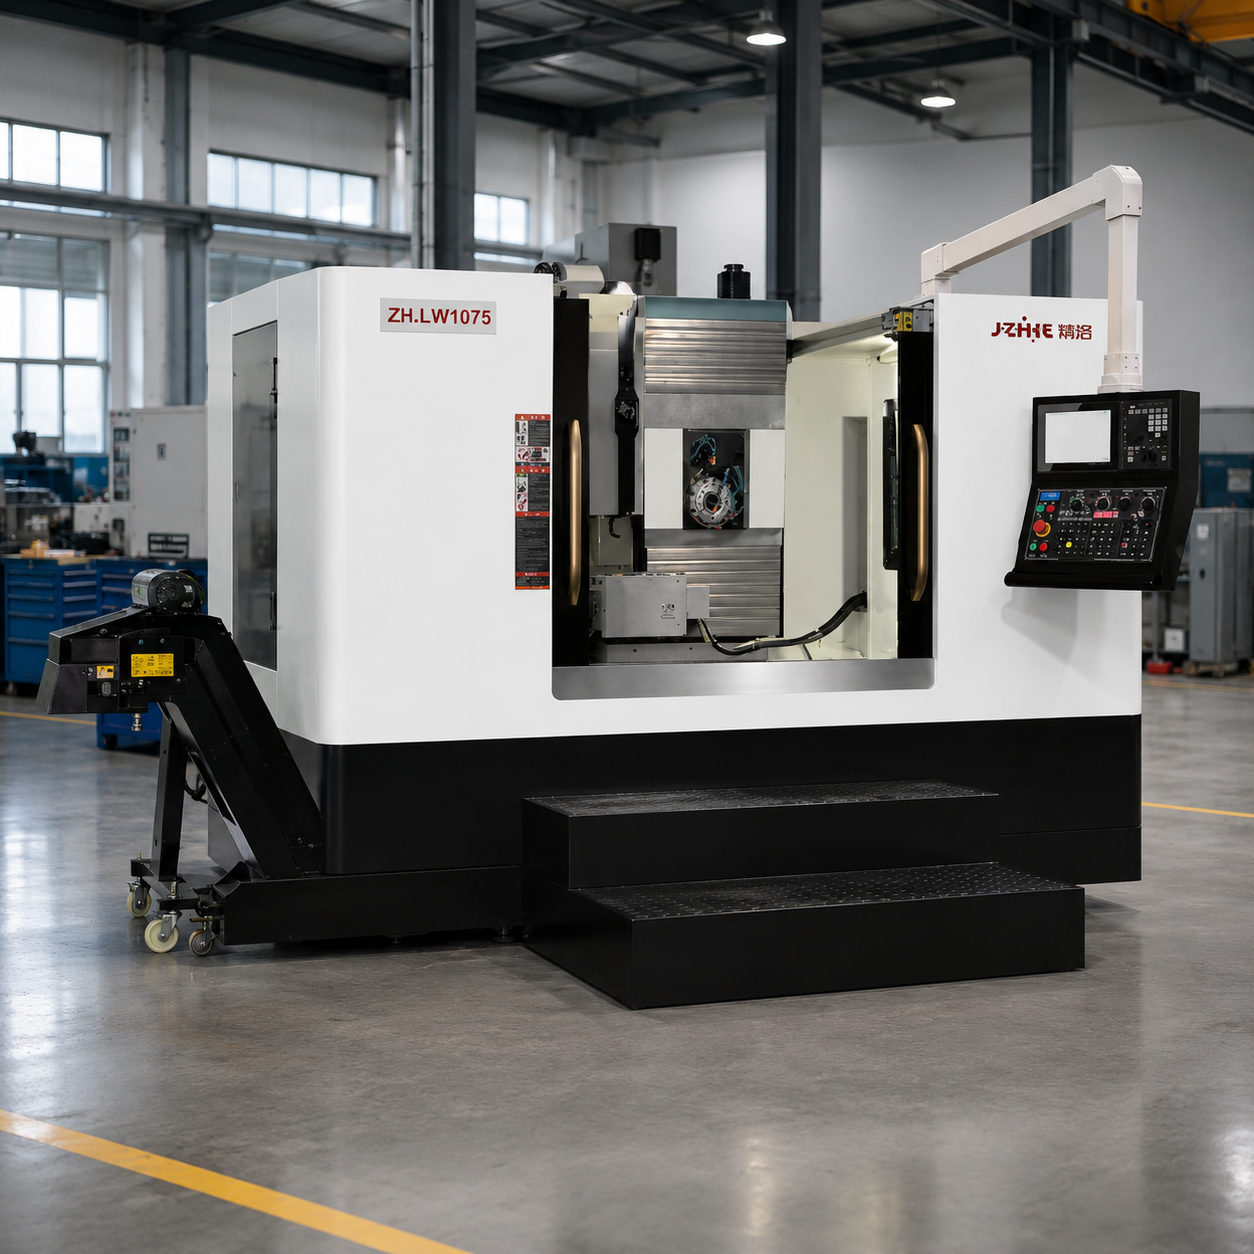
หลักฐานจากผู้จำหน่ายและข้อจำกัดในทางปฏิบัติ
ซัพพลายเออร์เครื่องจักรกลซีเอ็นซีที่มีคุณภาพจากประเทศจีน ควรสามารถเชื่อมโยงการประกอบในโรงงาน การปรับเทียบ การออกแบบกระบวนการ การสนับสนุนการใช้งาน การติดตั้ง การฝึกอบรม และอะไหล่ได้ ควรขอข้อมูลประจำตัวผู้ผลิตที่ถูกต้องตามกฎหมาย สถานที่ตั้งโรงงาน ผู้ติดต่อทางเทคนิคที่รับผิดชอบ ข้อมูลจำเพาะปัจจุบัน ตารางตัวเลือก ข้อกำหนดการใช้งาน แบบแปลนฐานราก และเส้นทางการบริการ ขอเฉพาะข้อมูลอ้างอิงที่ซัพพลายเออร์ได้รับอนุญาตให้เปิดเผยเท่านั้น และปฏิเสธการกล่าวอ้างผลลัพธ์ของลูกค้าที่ไม่มีหลักฐานสนับสนุน
Zhihe CNC อธิบายขั้นตอนการเลือกแบบจำลองโดยพิจารณาจากวัสดุชิ้นงาน ขนาด ความแม่นยำ และข้อกำหนดในการผลิต ตามด้วยข้อเสนอทางเทคนิค ใบเสนอราคา การทดลองตัด (ถ้ามี) การจัดส่ง การติดตั้ง การฝึกอบรม และบริการหลังการขาย ใช้ขั้นตอนเหล่านี้เป็นจุดเริ่มต้นและระบุสิ่งที่ต้องส่งมอบในแต่ละขั้นตอน หน้าเว็บทางการของเครื่องจักรมีประโยชน์สำหรับการวางแนวทาง แต่ไม่สามารถทดแทนข้อกำหนดเฉพาะรุ่น การตรวจสอบแบบร่าง หรือการทดสอบการยอมรับได้
โปรดระบุข้อจำกัดเหล่านี้ในบทความและในเอกสารขอใบเสนอราคา: ระยะการเคลื่อนที่ที่ระบุไว้ไม่เท่ากับระยะการใช้งานจริง; พิกัดน้ำหนักของพาเลทไม่ครอบคลุมทุกจุดศูนย์ถ่วง; ความแม่นยำในการกำหนดตำแหน่งไม่เท่ากับความสามารถของชิ้นส่วนสำเร็จรูป; กระบวนการใช้ฟิกซ์เจอร์เดียวอาจยังคงต้องการการวางแนวที่กำหนดดัชนีหลายแบบ; และตัวอย่างที่ประสบความสำเร็จไม่สามารถใช้ทดแทนการควบคุมการผลิตได้ การอ้างอิงถึงความแม่นยำควรมีคุณสมบัติเพิ่มเติมตามเงื่อนไขการทดสอบและเอกสารปัจจุบัน
เมทริกซ์การคัดเลือกใบสมัคร
| ส่วนประกอบหรือแอปพลิเคชัน | น่าจะเป็นสถาปัตยกรรมเริ่มต้น | คำถามที่ตัดสิน |
|---|---|---|
| ตัวเรือนทรงกล่องที่มีพื้นผิวกลึงสี่ด้าน | ศูนย์เครื่องจักรกลแนวนอน | สามารถเข้าถึงรูและช่องทั้งหมดได้อย่างปลอดภัยโดยมีระยะห่างที่เหมาะสมหรือไม่? |
| แผ่นที่มีคุณลักษณะส่วนใหญ่อยู่ด้านบน | ศูนย์เครื่องจักรกลแนวตั้ง | ลักษณะด้านข้างหรือปริมาณสินค้าเหมาะสมกับการใช้พาเลทหรือไม่? |
| การหล่อโพรงลึก | แนวนอนหรือแนวตั้ง ขึ้นอยู่กับการวาดภาพ | ทิศทางใดที่มีผลต่อการตัดชิ้นงาน การเข้าถึงของเครื่องมือ และการรองรับ? |
| แม่พิมพ์ขนาดใหญ่หรือแผ่นโครงสร้าง | โครงสร้างเหล็กหรือโครงสร้างแนวตั้งขนาดใหญ่ | ความเสี่ยงด้านช่วงความยาว น้ำหนักบรรทุก ฐานราก และเครื่องมือยาว มีอะไรบ้าง? |
| ส่วนโค้งที่ซับซ้อน | โซลูชันห้าแกนหรือหลายแกน | การเขียนโปรแกรม การตรวจสอบ การสอบถาม และการตรวจสอบพร้อมแล้วหรือยัง? |
| ชิ้นส่วนอะลูมิเนียมขนาดเล็กปริมาณมาก | การเจาะและการตอกเกลียว หรือศูนย์กลางแนวตั้ง | แกนหมุน การเปลี่ยนเครื่องมือ น้ำหล่อเย็น และระบบอัตโนมัติ สอดคล้องกับความต้องการของรอบการทำงานหรือไม่? |
เริ่มต้นด้วยชิ้นงานและกระบวนการ จากนั้นจึงเลือกตระกูลเครื่องจักร หากส่วนผสมของชิ้นส่วนมีการเปลี่ยนแปลง ให้เลือกการกำหนดค่าที่ยืดหยุ่นเพียงพอโดยไม่ต้องเสียค่าใช้จ่ายสำหรับระบบอัตโนมัติหรือแกนที่ไม่สามารถใช้งานได้ หากการตั้งค่าใดการตั้งค่าหนึ่งเป็นประโยชน์หลัก ให้รวมอุปกรณ์จับยึดและแผนการตรวจสอบไว้ในการตัดสินใจลงทุน แทนที่จะเป็นสิ่งที่คิดถึงในภายหลัง
โปรดดูรายละเอียด ในหน้าเครื่องจักรกลซีเอ็นซีแนวนอนของ Zhihe สำหรับงานตัดเฉือนหลายด้านและงานรูปทรงกล่อง หน้าเครื่องจักรกลซีเอ็นซี แนวตั้งสำหรับงานแผ่นโลหะ แม่พิมพ์ และงานที่ยืดหยุ่น และ หน้าแรกของ Zhihe CNC สำหรับเครื่องจักรหลากหลายรุ่นเพิ่มเติม
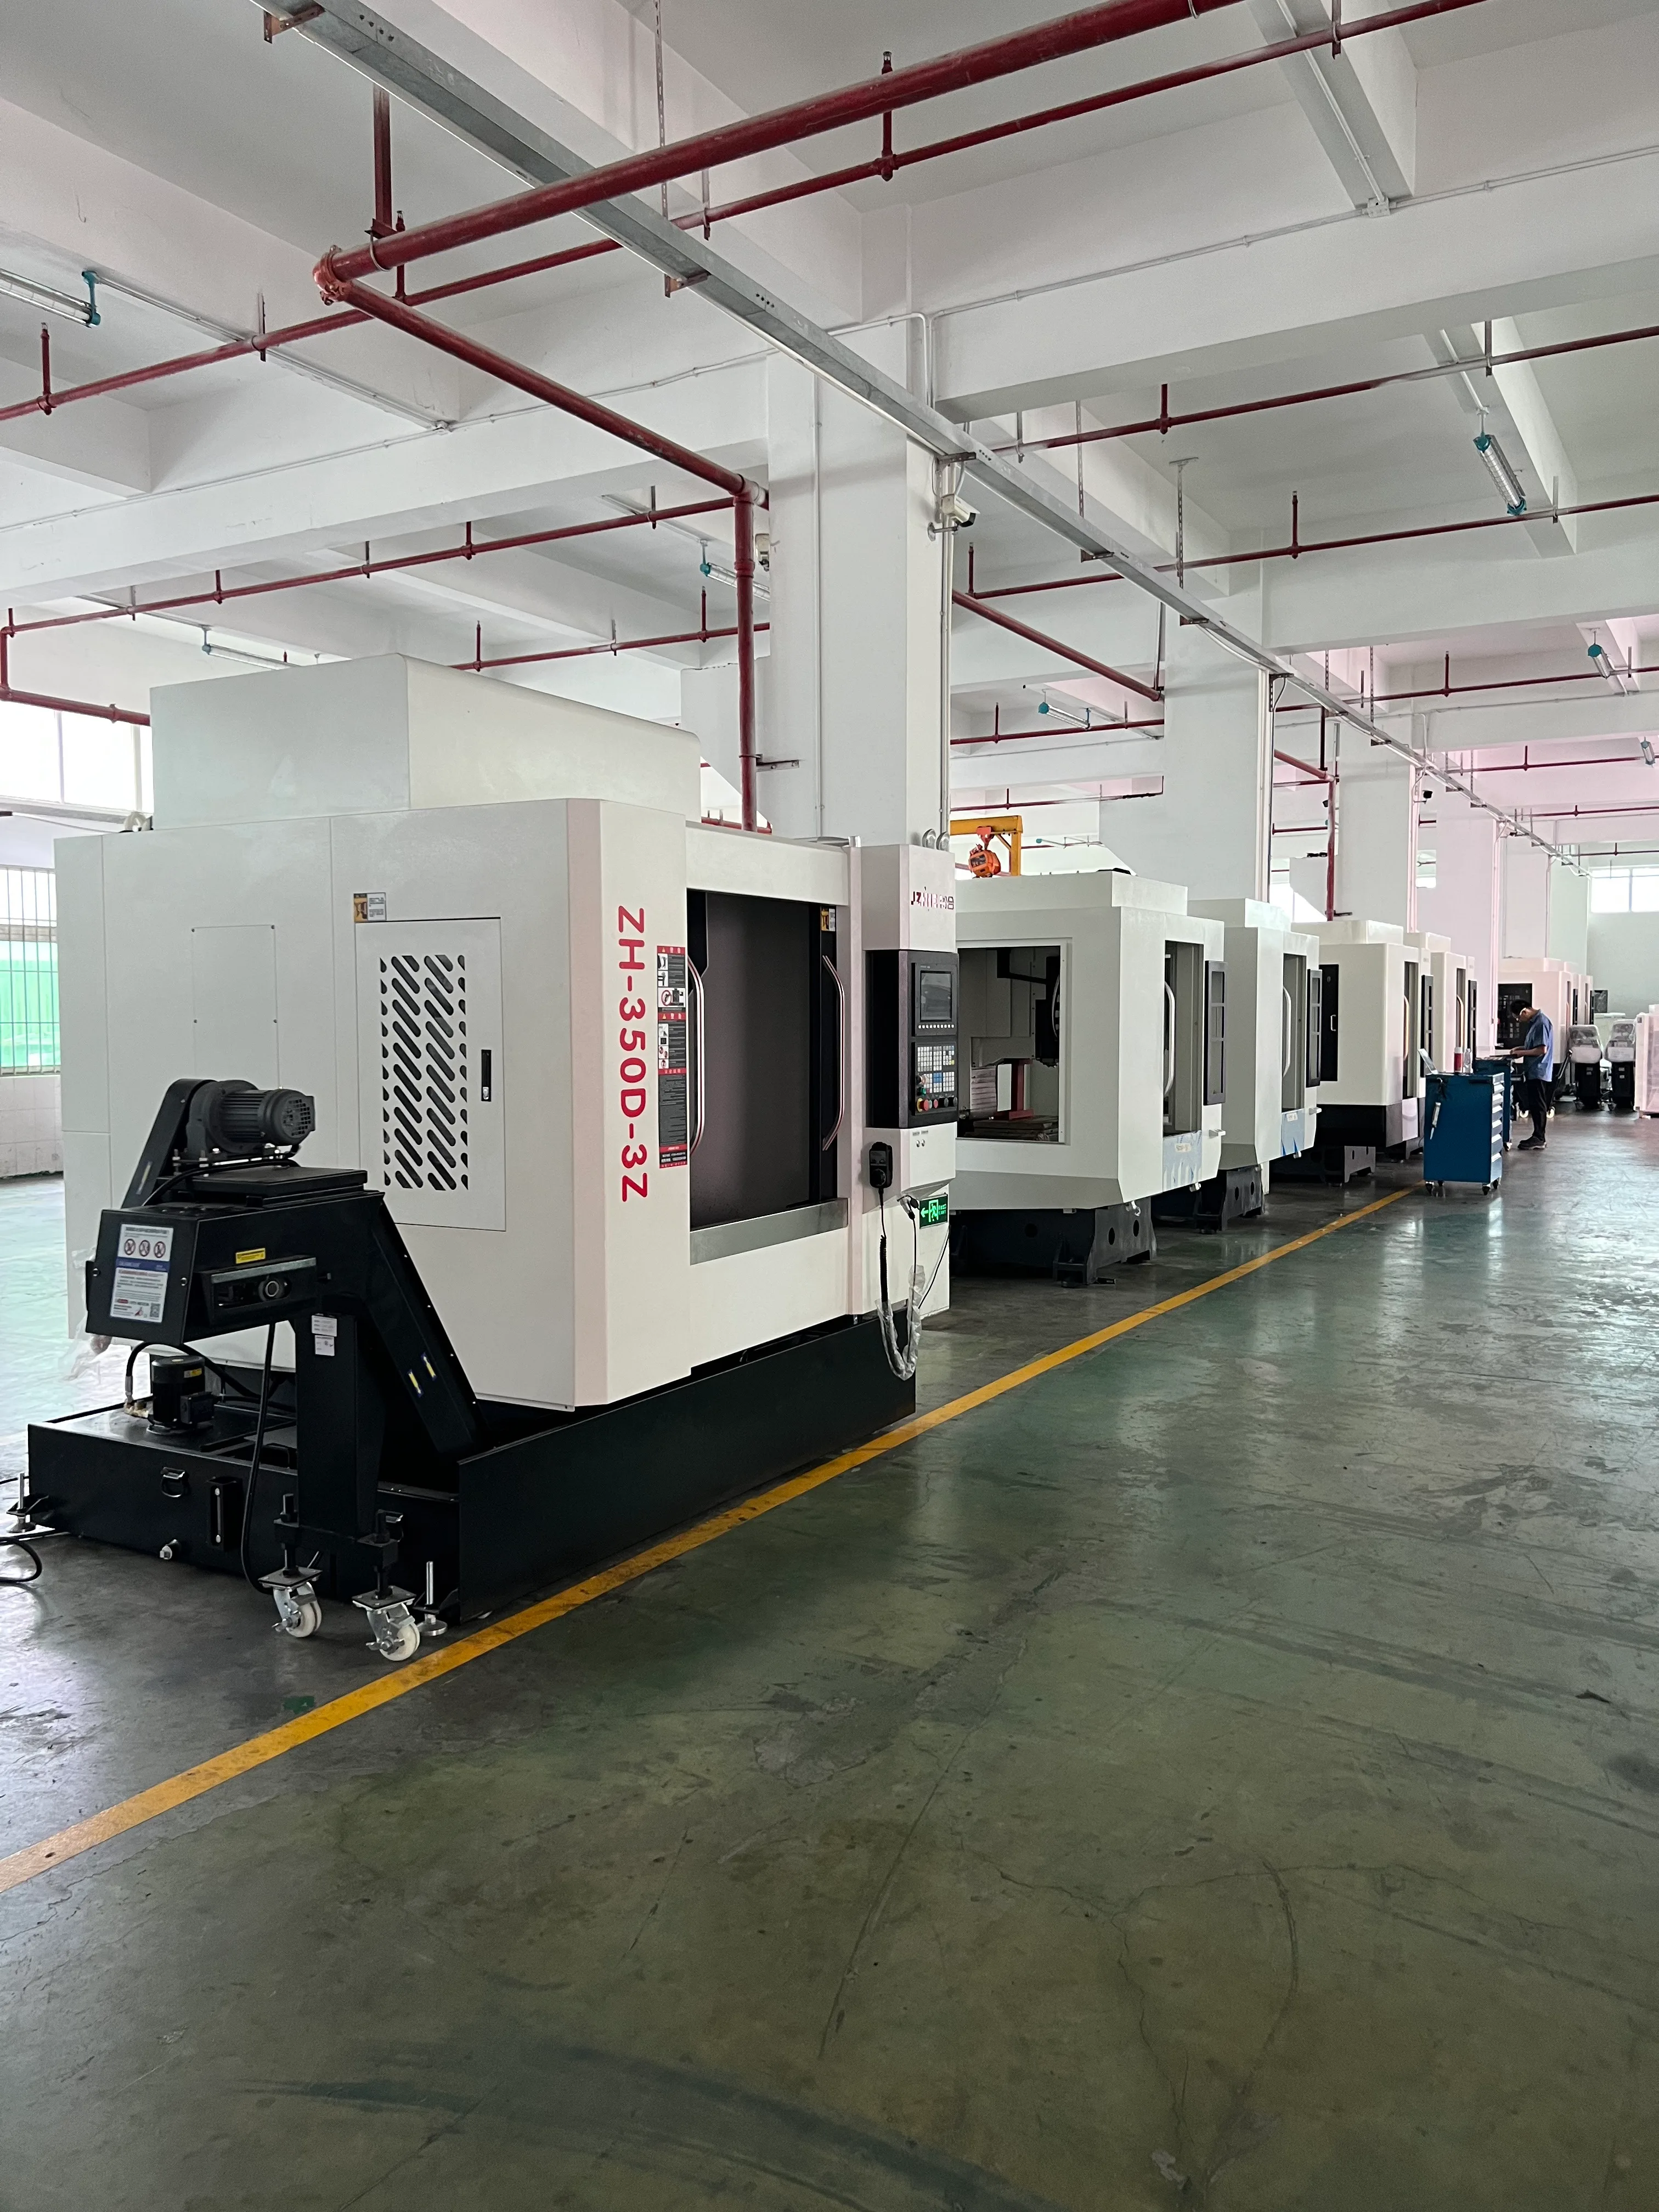
รายการตรวจสอบการเริ่มดำเนินการสำหรับเดือนแรกของการผลิต
วางแผนสำหรับเดือนแรกก่อนที่เครื่องจักรจะมาถึง กำหนดผู้รับผิดชอบในการบันทึกข้อมูลรูปทรงเรขาคณิตของเครื่องจักร การอนุมัติอุปกรณ์จับยึด คลังเครื่องมือ การสำรองข้อมูลโปรแกรม การตรวจสอบสารหล่อเย็น การทำความสะอาดสายพานลำเลียงเศษวัสดุ และการอนุมัติชิ้นงานแรก ตรึงการแก้ไขแบบร่างและสร้างโฟลเดอร์ควบคุมสำหรับเอกสารข้อมูลทางเทคนิค แผนผังการใช้งาน รายงานการสอบเทียบ บันทึกการยอมรับ เวอร์ชันของโปรแกรมประมวลผลหลังการผลิต แบบร่างอุปกรณ์จับยึด และผลการตรวจสอบ เพื่อป้องกันไม่ให้ชิ้นงานทดลองที่ดีกลายเป็นข้อยกเว้นที่ไม่ได้บันทึกไว้
เริ่มต้นด้วยขั้นตอนการวอร์มเครื่องและขั้นตอนอ้างอิงที่ผู้ผลิตอนุมัติแล้ว บันทึกสภาพของแกนหมุนและแกนก่อนที่จะทำการผลิตชิ้นส่วนตัวอย่าง ตรวจสอบการระบุแท่นวางชิ้นงาน ค่าชดเชยการทำงาน การสอบเทียบหัววัด และข้อมูลความยาวเครื่องมือ ในระหว่างการผลิตชุดแรก ให้บันทึกการสึกหรอของเครื่องมือ สภาพของน้ำหล่อเย็น พฤติกรรมของเศษโลหะ การแทรกแซงด้วยตนเอง การกู้คืนสัญญาณเตือน และผลลัพธ์ของชิ้นส่วนที่ยอมรับได้ บันทึกเหล่านี้จะแสดงให้เห็นว่ากระบวนการตั้งค่าครั้งเดียวสามารถใช้งานได้จริงในระหว่างกะการทำงาน ไม่ใช่แค่เป็นไปได้เพียงครั้งเดียวในการสาธิตในโรงงานเท่านั้น
ในการประชุมทบทวน ให้แยกปัญหาออกเป็นสาเหตุต่างๆ ได้แก่ เครื่องจักร อุปกรณ์จับยึด เครื่องมือ โปรแกรม วัสดุ และการตรวจสอบ อย่าแก้ไขความผิดปกติทุกอย่างด้วยการเปลี่ยนค่าชดเชยโดยไม่เข้าใจสาเหตุ หากไม่สามารถวัดคุณลักษณะที่สำคัญได้ในระหว่างกระบวนการ ให้กำหนดเส้นทางการตรวจสอบภายนอกและวิธีที่ฝ่ายผลิตจะตอบสนองต่อผลลัพธ์ที่ล้มเหลว แผนการใช้งานที่มั่นคงเป็นส่วนหนึ่งของการลงทุนในเครื่องจักร เพราะมันเปลี่ยนคำมั่นสัญญาใน RFQ ให้เป็นวิธีการผลิตที่ทำซ้ำได้
อัปเดตและนำบันทึกไปใช้ใหม่
โปรดอัปเดตบทความนี้เมื่อมีการเปลี่ยนแปลงเกี่ยวกับซีรี่ส์เครื่องจักร มาตรฐานอุปกรณ์จับยึด ตัวควบคุม วิธีการตรวจสอบ ปริมาณการผลิต หรือการแก้ไขแบบร่างที่ได้รับการยอมรับ ตารางความเป็นไปได้สามารถเปลี่ยนเป็นแบบฟอร์มการตรวจสอบการออกแบบ ตาราง RFQ สามารถเปลี่ยนเป็นแบบสอบถามผู้จำหน่าย และส่วนการยอมรับสามารถเปลี่ยนเป็นรายการตรวจสอบการทดสอบการใช้งาน โปรดอัปเดตแหล่งที่มา ลิงก์ และวันที่ตรวจสอบของผู้รับผิดชอบอยู่เสมอ
แหล่งข้อมูลและเอกสารอ้างอิงที่น่าเชื่อถือ
- ISO 230-2 สำหรับการทดสอบความแม่นยำในการกำหนดตำแหน่งและความสามารถในการทำซ้ำสำหรับเครื่องมือกลควบคุมด้วยระบบตัวเลข
- มาตรฐาน ISO 10791 ซีรีส์ สำหรับเงื่อนไขการทดสอบของเครื่องจักรกลซีเอ็นซีและการวางแผนการยอมรับ
- มาตรฐาน ASME Y14.5 สำหรับแนวคิดเรื่องจุดอ้างอิง การกำหนดขนาด และการกำหนดค่าความคลาดเคลื่อนที่ใช้ในการตรวจสอบแบบร่าง
- มาตรฐานการจัดการคุณภาพ ISO 9001 ใช้สำหรับการประเมินกระบวนการที่อยู่ภายใต้การควบคุม การรับรองมาตรฐานนี้ไม่ได้พิสูจน์ถึงผลลัพธ์ของเครื่องจักรนั้นๆ โดยเฉพาะ
- หน้าติดต่อของ Zhihe CNC สำหรับข้อมูลรุ่นปัจจุบันและการปรึกษาหารือทางเทคนิคโดยใช้แบบร่าง
คำถามที่พบบ่อยสำหรับผู้ผลิต
เครื่องจักรกลซีเอ็นซีแนวนอนสามารถผลิตชิ้นส่วนรูปทรงกล่องให้เสร็จสมบูรณ์ได้ภายในครั้งเดียวจริงหรือไม่?
บางครั้ง แต่เฉพาะเมื่ออุปกรณ์จับยึด แท่นวาง แกนหมุน ตัวยึด การเข้าถึงแบบหมุน เส้นทางการทำงานของเครื่องมือ การตรวจสอบ และแผนการตรวจสอบครอบคลุมคุณสมบัติที่ตกลงกันไว้ทั้งหมด “การตั้งค่าหนึ่งครั้ง” ควรถูกกำหนดให้เป็นการจัดเรียงการจับยึดและการกำหนดตำแหน่งเพียงครั้งเดียว แม้ว่าแท่นวางจะหมุนได้หลายด้านก็ตาม ต้องมีแบบร่างที่มีการทำเครื่องหมายและหลักฐานจากการทดลอง
อะไรทำให้ชิ้นส่วนกล่องเป็นชิ้นส่วนที่เหมาะสมสำหรับการขึ้นรูปด้วยเครื่องจักรแนวนอน?
พื้นผิวที่สำคัญหลายจุด รูเจาะที่ตัดกัน โพรงลึก ช่องด้านข้าง ปัญหาการจัดการเศษวัสดุ หรือการรับน้ำหนักซ้ำๆ ในปริมาณมาก มักจะทำให้ความแข็งแรงของชิ้นงานเพิ่มขึ้น ชิ้นส่วนที่มีลักษณะเด่นอยู่บนพื้นผิวด้านบนเป็นส่วนใหญ่ อาจมีราคาถูกกว่าและเรียบง่ายกว่าหากผลิตด้วยเครื่องจักรแนวตั้ง
คุณสมบัติใดสำคัญที่สุดสำหรับการกลึงแบบตั้งค่าครั้งเดียว?
ไม่มีตัวเลขเดียวที่ตายตัว ปัจจัยต่างๆ เช่น ระยะการใช้งานของชิ้นงาน ระยะห่างของอุปกรณ์จับยึดและตัวยึด ความแม่นยำในการทำซ้ำของแท่นวางชิ้นงาน แรงบิดของแกนหมุน ระยะการเข้าถึงของเครื่องมือ การเข้าถึงการตรวจสอบ ความแข็งแกร่ง และการระบายเศษวัสดุ ต้องทำงานร่วมกัน ควรขอให้ผู้เชี่ยวชาญตรวจสอบระยะการเข้าถึงและกระบวนการทำงานเฉพาะรุ่น
การตั้งค่าแบบใดแบบหนึ่งรับประกันความแม่นยำที่สูงกว่าหรือไม่?
วิธีการนี้ช่วยลดความคลาดเคลื่อนจากการปรับจับชิ้นงานและการถ่ายโอนจุดอ้างอิงได้ แต่ไม่รับประกันความแม่นยำ รูปทรงของเครื่องจักร สภาวะความร้อน ความแข็งของอุปกรณ์จับยึด เครื่องมือ วัสดุ การตรวจสอบ และการตรวจสอบ ยังคงมีผลต่อผลลัพธ์ ควรตรวจสอบคุณสมบัติที่สำคัญภายใต้เงื่อนไขที่ตกลงกันไว้
เครื่องจักรแนวนอนควรมีพาเลทหมุนหรือไม่?
ขึ้นอยู่กับลักษณะและคุณสมบัติของชิ้นงานในแบบร่าง แท่นหมุนช่วยลดการหนีบชิ้นงานซ้ำ แต่ก็เพิ่มภาระน้ำหนัก ระยะห่าง ความแม่นยำในการทำซ้ำ การจับยึด และต้นทุนด้วย ควรระบุค่ามุมดัชนีและค่าความคลาดเคลื่อนที่ต้องการก่อนเลือกใช้
เอกสารขอเสนอราคา (RFQ) ควรประกอบด้วยอะไรบ้าง?
ระบุรายละเอียดต่างๆ เช่น แบบร่างและแบบจำลอง วัสดุ ชิ้นงานเปล่า ปริมาตร ค่าความคลาดเคลื่อน คำจำกัดความของการตั้งค่าครั้งเดียว แผนผังคุณลักษณะ แนวคิดของอุปกรณ์จับยึด ขอบเขตการทำงานของเครื่องจักร ข้อมูลแกนหมุนและเครื่องมือ การตรวจสอบ การควบคุมเศษวัสดุ หลักเกณฑ์เวลาในการทำงาน การทดสอบการยอมรับ ข้อกำหนดของไซต์งาน บริการ และข้อยกเว้น
เราควรตรวจสอบเครื่องจักร CNC จากประเทศจีนอย่างไรก่อนการจัดส่ง?
ใช้แผนการยอมรับจากโรงงานที่เป็นลายลักษณ์อักษร ซึ่งประกอบด้วยการทดสอบเครื่องจักร การสอบเทียบ การตรวจสอบแท่นวางและแท่นหมุน เครื่องมือ การตรวจสอบ การรักษาความปลอดภัย เอกสารประกอบ และการทดลองใช้งานที่เป็นตัวแทน จากนั้นให้ทำซ้ำกระบวนการที่ตกลงกันไว้ที่หน้างานหลังจากการติดตั้งและการฝึกอบรม