

วิธีการเลือกผู้ผลิตเครื่อง CNC จากประเทศจีนที่เหมาะสมสำหรับการผลิตในภาคอุตสาหกรรม
คำถามจากผู้ซื้อ: เครื่องจักร CNC รุ่นใดที่เหมาะสมกับแบบชิ้นส่วนของเรา?
การเลือก ผู้ผลิตเครื่องจักร CNC จากประเทศจีน ไม่ใช่แค่การเปรียบเทียบจากโบรชัวร์ แต่เป็นการตัดสินใจด้านวิศวกรรมกระบวนการที่เชื่อมโยงแบบร่าง วัสดุ ค่าความคลาดเคลื่อน อุปกรณ์จับยึด วิธีการตรวจสอบ ปริมาณการผลิต ความคาดหวังด้านบริการ และต้นทุนรวมทั้งหมด เครื่องจักร CNC ที่เหมาะสมคือเครื่องที่สามารถผลิตชิ้นส่วนตัวอย่างของคุณได้ซ้ำๆ ภายใต้เงื่อนไขที่กำหนด ไม่ใช่แค่เครื่องที่มีระยะการเคลื่อนที่มากที่สุด ความเร็วแกนหมุนเร็วที่สุด หรือราคาเริ่มต้นต่ำที่สุด
คู่มือนี้ให้แนวทางปฏิบัติแก่ทีมจัดซื้อในการเปรียบเทียบซัพพลายเออร์ โดยอธิบายถึงสิ่งที่ต้องส่งไปพร้อมกับคำขอเสนอราคา (RFQ) ข้อมูลจำเพาะของเครื่องจักรใดบ้างที่สำคัญ วิธีแยกคำกล่าวอ้างในแคตตาล็อกออกจากหลักฐาน และวิธีลดความเสี่ยงในการซื้อเครื่องจักรที่ตรงกับชิ้นส่วนทางกายภาพแต่ไม่ตรงกับกระบวนการ ค่าเฉพาะรุ่นจะต้องได้รับการยืนยันในเอกสารข้อมูลทางเทคนิคและแผนการยอมรับปัจจุบันเสมอ

เริ่มจากกลุ่มชิ้นส่วน ไม่ใช่ชื่อเครื่องจักร
คำขอเช่น “ขอใบเสนอราคาเครื่องจักรกลแนวตั้ง” นั้นไม่สมบูรณ์ การเลือกที่เหมาะสมควรเริ่มต้นด้วยกลุ่มชิ้นส่วนที่จะใช้เครื่องจักรในช่วงปีแรก ควรแยกชิ้นส่วนตามรูปทรง วัสดุ การเข้าถึงคุณสมบัติ ระดับความคลาดเคลื่อน จำนวนการตั้งค่า และชั่วโมงการใช้งานต่อปีที่คาดการณ์ไว้ เครื่องจักรที่เหมาะสำหรับแผ่นอลูมิเนียมอาจไม่เหมาะสำหรับโพรงเหล็กที่มีความลึกมาก เครื่องจักรกลแนวตั้งขนาดกะทัดรัดอาจประหยัดสำหรับกลุ่มชิ้นส่วนยึด แต่ไม่มีประสิทธิภาพสำหรับตัวเรือนแบบกล่องที่ต้องการพื้นผิวทั้งสี่ด้าน
สร้างชุดชิ้นงานตัวอย่างที่แสดงถึงลักษณะการทำงานจริง โดยรวมชิ้นส่วนที่ใหญ่ที่สุด ชิ้นส่วนที่หนักที่สุด วัสดุที่แข็งที่สุด ความสัมพันธ์ของตำแหน่งหรือรูเจาะที่แคบที่สุด ระยะยื่นของเครื่องมือที่ยาวที่สุด และสภาวะการกำจัดเศษวัสดุที่ยากที่สุด อย่าเลือกเฉพาะตัวอย่างที่ง่ายที่สุด การตัดที่ยากที่สุดที่อาจเกิดขึ้นได้มักจะเป็นตัวกำหนดความแข็งแกร่ง แรงบิดของแกนหมุน ความสูงของอุปกรณ์จับยึด การจ่ายน้ำหล่อเย็น ความสามารถของเครื่องมือ และพฤติกรรมทางความร้อน จากนั้นชิ้นส่วนที่มีปริมาณการผลิตสูงสุดจะเป็นตัวกำหนดระบบอัตโนมัติ เวลาในการทำงาน และลำดับความสำคัญในการเปลี่ยนชิ้นงาน
เมื่อผู้จำหน่ายขอแบบร่าง ให้ส่งแบบร่างฉบับล่าสุด ข้อมูลจำเพาะของวัสดุ สภาวะการอบชุบความร้อน ขนาดวัตถุดิบ ปริมาณต่อปี ขนาดล็อตเป้าหมาย บันทึกการตรวจสอบที่จำเป็น และบันทึกกระบวนการที่มีอยู่ทั้งหมด ลบรายละเอียดที่เป็นความลับออกหากจำเป็น แต่ห้ามลบขนาดที่กำหนดขนาดเครื่องจักรหรือความสามารถของกระบวนการ ไฟล์ PDF ที่สะอาดหมดจดเพียงอย่างเดียวมักไม่เพียงพอที่จะให้คำแนะนำที่น่าเชื่อถือได้
สิ่งที่ควรดึงออกมาจากแบบร่างของคุณก่อนขอใบเสนอราคา
| ข้อมูลการวาดภาพ | เหตุใดจึงมีการเปลี่ยนแปลงในการเลือกเครื่องจักร | หลักฐานประกอบการขอ |
|---|---|---|
| ความยาวโดยรวม ความกว้าง ความสูง และตำแหน่งจุดอ้างอิง | กำหนดระยะการเคลื่อนที่ ขนาดโต๊ะ ระยะห่าง และพื้นที่ติดตั้ง | ภาพวาดแสดงขอบเขตการทำงานพร้อมระยะห่างของแกนหมุนและเครื่องมือ |
| วัสดุ ความแข็ง และค่าเผื่อวัสดุ | ปรับเปลี่ยนแรงบิด กำลัง เครื่องมือ สารหล่อเย็น และปริมาณเศษโลหะ | ข้อสมมติฐานในการทดลองตัดและช่วงแกนหมุนที่แนะนำ |
| ความคลาดเคลื่อนของขนาด รูปทรง และตำแหน่งที่เข้มงวดที่สุด | แยกความแม่นยำตามชื่อออกจากความสามารถของกระบวนการ | วิธีการสอบเทียบ ข้อมูลความสามารถในการทำซ้ำ และแผนการตรวจสอบตัวอย่าง |
| โพรงลึก รูยาว และช่องแคบ | ควบคุมความยาวของเครื่องมือ การชนกัน ความแข็งแกร่ง และการระบายเศษวัสดุ | รายการเครื่องมือ ข้อจำกัดของผู้ถือครอง และการวิเคราะห์การเข้าถึง |
| จำนวนหน้าและการถ่ายโอนข้อมูล | อาจเลือกใช้การกำหนดค่าแบบแนวนอน แบบหมุน หรือแบบห้าแกน | ลำดับการติดตั้งและแนวคิดการติดตั้งที่เสนอ |
| ปริมาณ ส่วนผสม และรูปแบบการทำงาน | กำหนดระบบอัตโนมัติ ความจุของเครื่องมือ และรูปแบบการใช้งาน | หลักเกณฑ์ระยะเวลาการทำงาน วิธีการเปลี่ยนงาน และแผนการบริการ |
ขอให้ผู้จำหน่ายระบุจุดอ้างอิง จุดสัมผัสของชิ้นงาน ทิศทางการเข้าถึงของเครื่องมือ และส่วนประกอบใดๆ ที่ไม่สามารถเข้าถึงได้ในแบบการตั้งค่าที่เสนอ วิธีนี้จะเปลี่ยนการสนทนาด้านการขายให้เป็นการตรวจสอบความเป็นไปได้ในการผลิต นอกจากนี้ยังเผยให้เห็นข้อจำกัดที่สำคัญ: เครื่องจักรอาจมีระยะการเคลื่อนที่ของแกนมากพอ แต่เครื่องมือ ตัวจับยึด อุปกรณ์จับยึด และฝาครอบกันเศษวัสดุ อาจไม่สามารถเข้าถึงส่วนประกอบนั้นได้อย่างปลอดภัย
เลือกสถาปัตยกรรมเครื่องจักรที่เหมาะสมกับการเข้าถึงและกระบวนการผลิต
เครื่องจักรกลแนวตั้งสำหรับแผ่นโลหะ แม่พิมพ์ และงานรับจ้างผลิตแบบยืดหยุ่น
เครื่องจักรกลซีเอ็นซีแนวตั้งมักเป็นจุดเริ่มต้นที่ดีสำหรับการผลิตแผ่นโลหะ แม่พิมพ์ ตัวยึด ชิ้นส่วนฮาร์ดแวร์ที่มีความแม่นยำ และชิ้นส่วนขนาดเล็กถึงขนาดกลาง แกนหมุนจะเข้ามาจากด้านบน ทำให้การตั้งโปรแกรมและการตรวจสอบคุณสมบัติของพื้นผิวด้านบนทำได้ง่าย การจัดวางแบบแนวตั้งมักให้ความยืดหยุ่นในการจับยึดชิ้นงาน การเข้าถึงที่คุ้นเคยของผู้ปฏิบัติงาน และเครื่องมือที่หลากหลาย อาจเป็นตัวเลือกที่เหมาะสมเมื่อคุณสมบัติส่วนใหญ่สามารถเข้าถึงได้จากการตั้งค่าด้านบนเพียงครั้งเดียว เมื่อชิ้นงานมีขนาดปานกลาง หรือเมื่อการผลิตมีหมายเลขชิ้นส่วนหลายหมายเลขผสมกัน
อย่าคิดว่าเครื่องจักรแนวตั้งทุกเครื่องเป็นเครื่องจักรสำหรับขึ้นรูปแม่พิมพ์ ควรเปรียบเทียบความแข็งแรงของเสาและฐาน การออกแบบรางนำ ระยะห่างระหว่างหัวแกนหมุนกับโต๊ะ ระยะห่างของแกน Z การรับน้ำหนักของโต๊ะ การจัดการน้ำหล่อเย็น และการกำหนดค่าการขัดผิวความเร็วสูงที่ใช้งานจริง สำหรับการขึ้นรูปโพรงลึก ควรตรวจสอบความยาวของตัวจับยึดเครื่องมือ ขอบเขตการชนกัน ช่วงความเร็วของแกนหมุน พฤติกรรมการเร่งความเร็ว และว่าระบบควบคุมที่เสนอรองรับกลยุทธ์คุณภาพพื้นผิวหรือไม่ คำว่า “ความเร็วสูง” ไม่สามารถทดแทนการทดลองตัดชิ้นงานหรือเงื่อนไขการทดสอบที่ระบุไว้ได้
เครื่องจักรกลแนวนอนสำหรับชิ้นส่วนทรงกล่องและการเข้าถึงหลายด้าน
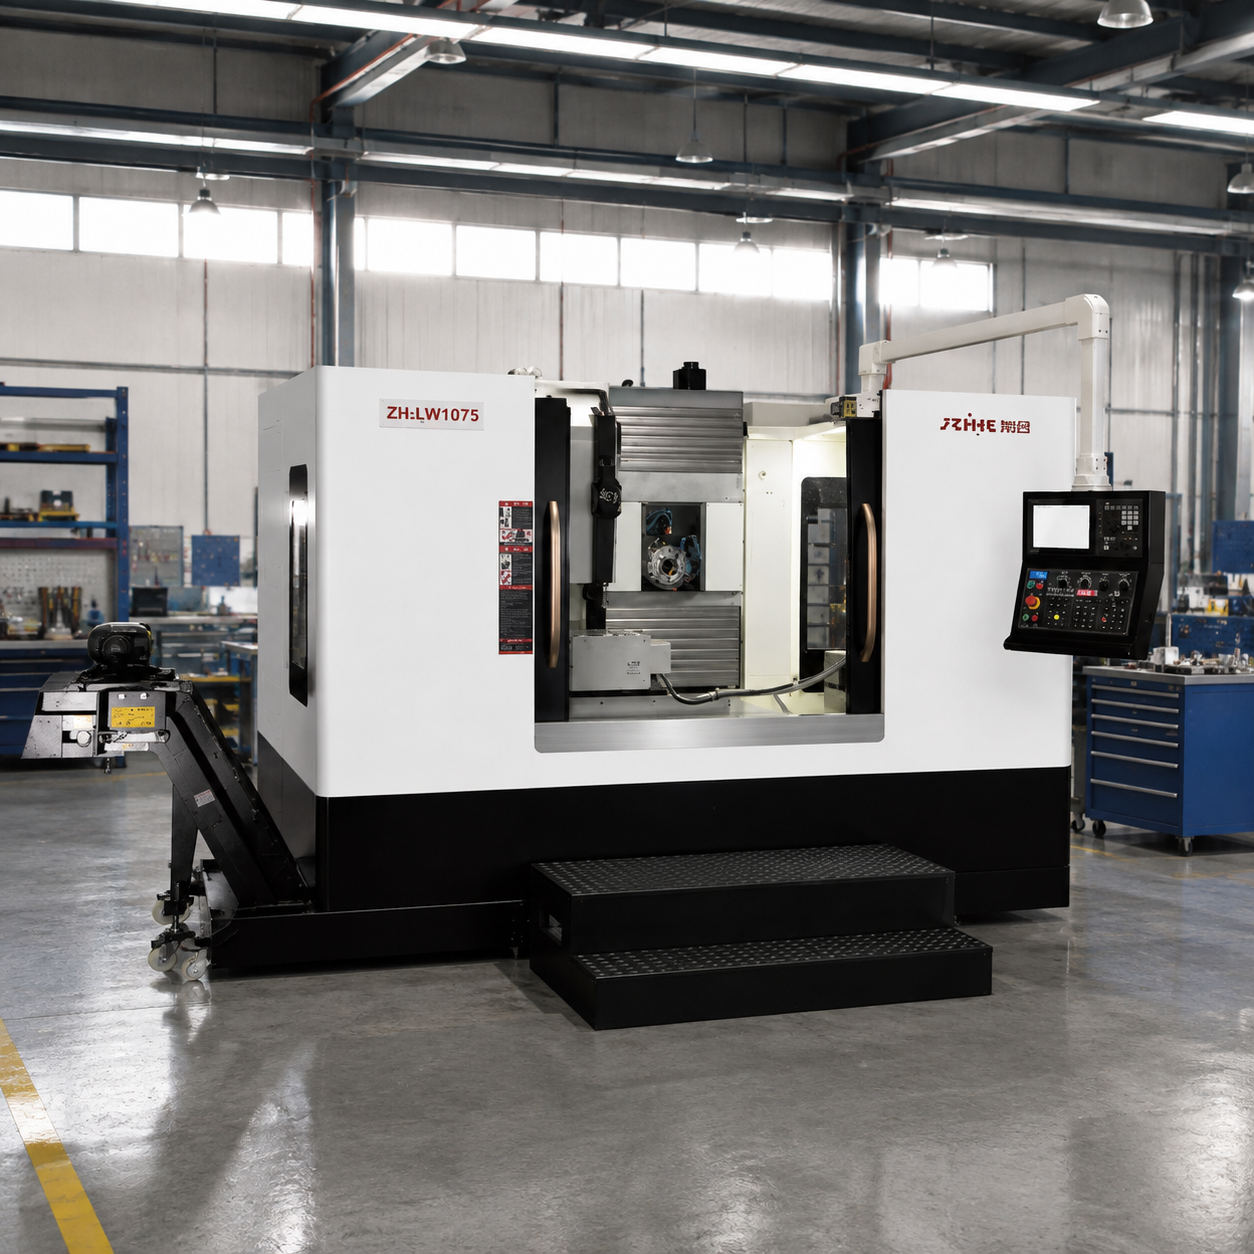
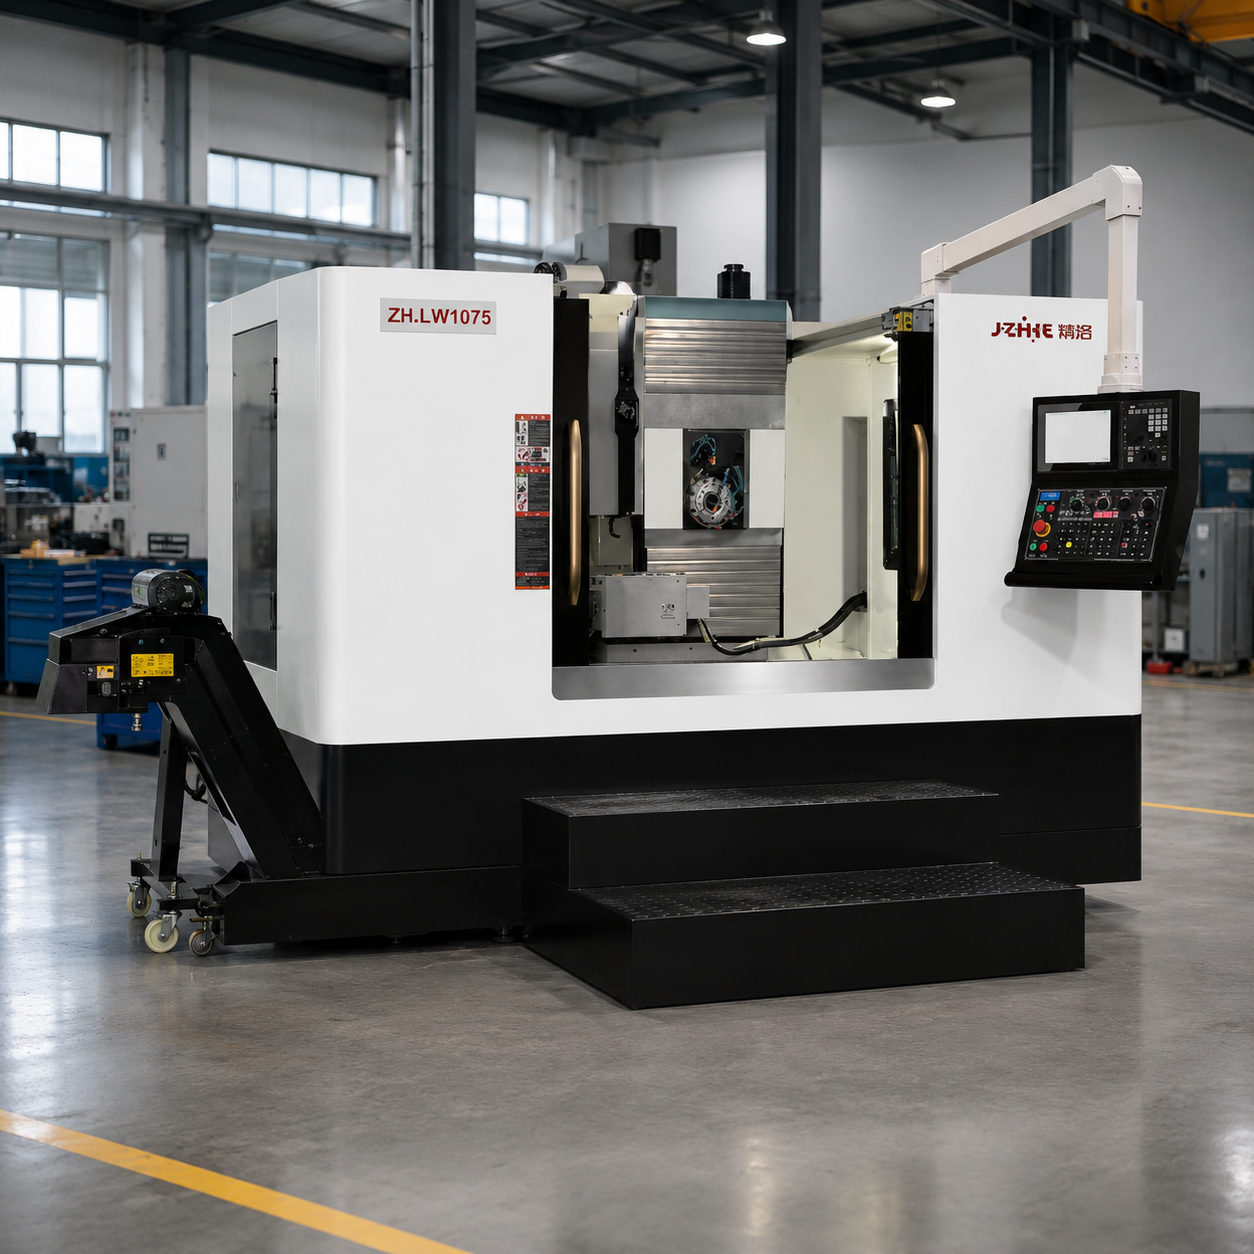
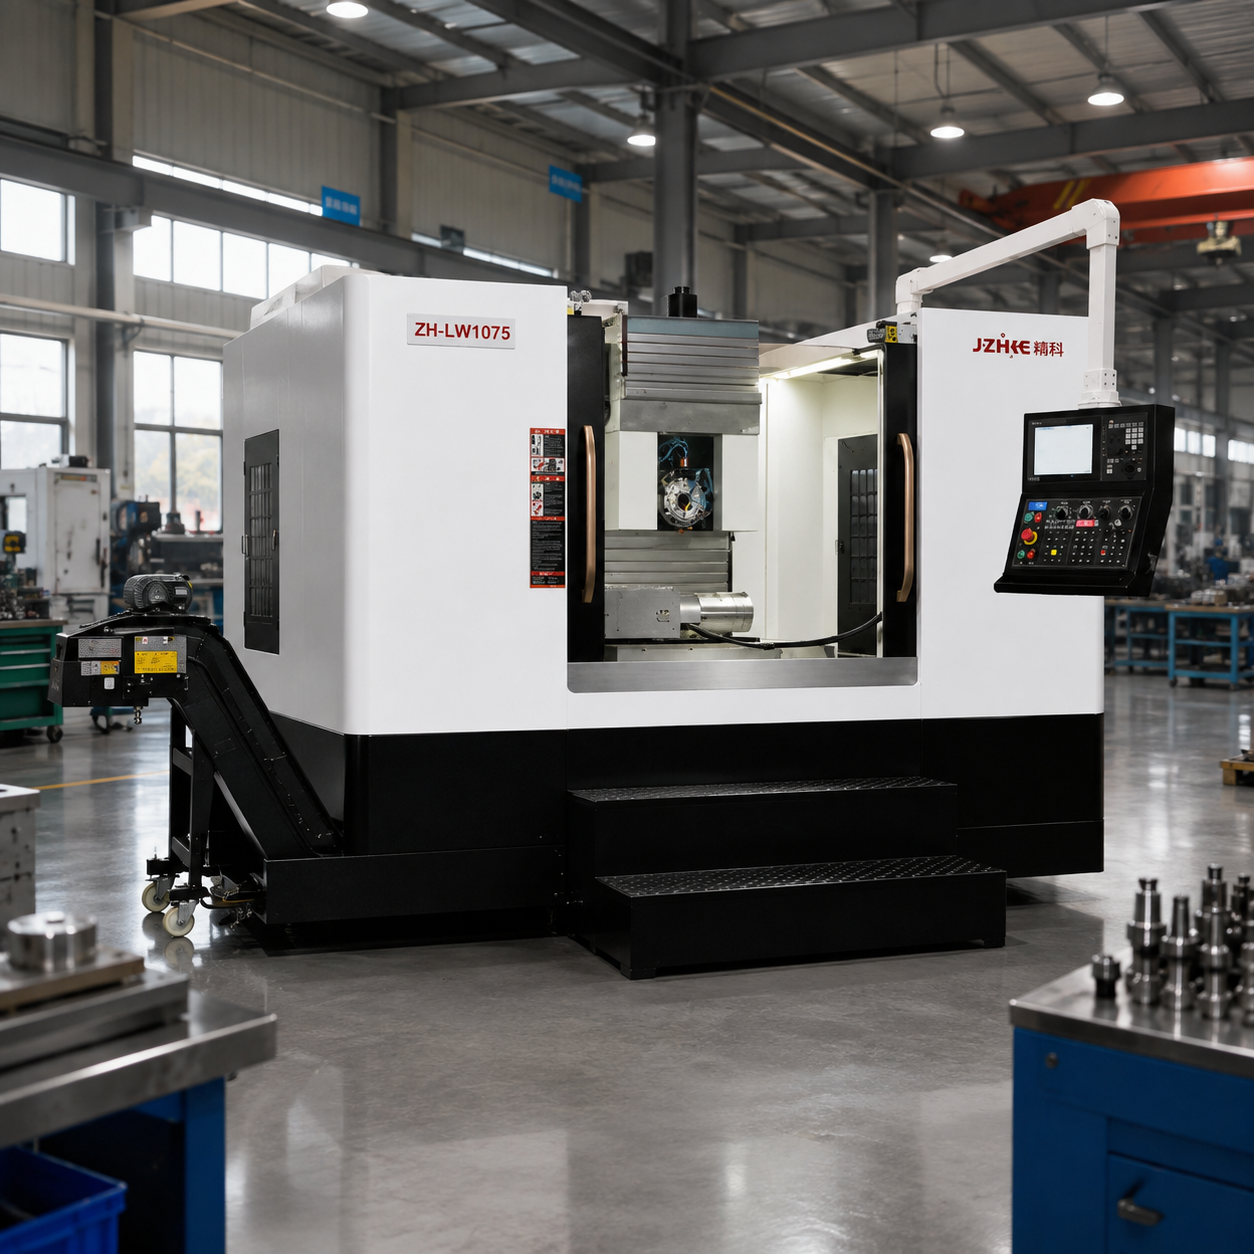
เครื่องจักรกลซีเอ็นซีแนวนอนสามารถลดการจับยึดชิ้นงานซ้ำๆ บนตัวเรือนแบบกล่อง ตัววาล์ว ชิ้นส่วนยานยนต์ และชิ้นส่วนอื่นๆ ที่มีคุณสมบัติสำคัญห่อหุ้มหลายด้าน ด้วยแท่นวางชิ้นงานและโต๊ะหมุนที่เหมาะสม ชิ้นงานมักจะสามารถหมุนได้เพื่อให้สามารถกลึงด้านข้างได้ด้วยการตกของเศษวัสดุที่ดีขึ้นและการเข้าถึงที่สม่ำเสมอมากขึ้น ซึ่งสามารถลดแรงงานในการตั้งค่าและความเสี่ยงในการถ่ายโอนจุดอ้างอิง แต่จะเพิ่มต้นทุนและต้องมีการจัดการอุปกรณ์จับยึด แท่นวางชิ้นงาน การตรวจสอบ และการจัดการเศษวัสดุอย่างเป็นระบบ
สำหรับคำถามของผู้ซื้อที่ว่า “เครื่องจักร CNC แบบใดเหมาะสมกับแบบชิ้นส่วนของเรา?” การเลือกเครื่องจักรแบบแนวนอนนั้นควรพิจารณาอย่างจริงจังเมื่อแบบชิ้นส่วนมีรูเจาะตัดกันหลายรู ช่องด้านข้าง โพรงลึก หรือความสัมพันธ์ที่แน่นแฟ้นระหว่างพื้นผิว อย่างไรก็ตาม การเลือกเครื่องจักรแบบแนวนอนไม่ได้ดีกว่าเสมอไป หากงานส่วนใหญ่เป็นการขึ้นรูปพื้นผิวด้านบนเพียงด้านเดียว หากปริมาณการผลิตต่ำ หรือหากชิ้นส่วนมีขนาดใหญ่เกินกว่าแท่นวางชิ้นงานที่มีอยู่ เครื่องจักรแบบแนวตั้งหรือแบบโครงสร้างคานอาจให้ต้นทุนรวมที่ต่ำกว่า
ทางเลือกอื่นๆ ได้แก่ โครงสร้างแบบคานยื่น ห้าแกน และการเจาะและตอกเกลียว
แผ่นโลหะขนาดใหญ่ แม่พิมพ์ขนาดใหญ่ และชิ้นส่วนโครงสร้าง อาจต้องการเครื่องจักรกลซีเอ็นซีแบบโครงสร้างคาน (gantry machining center) ที่มีช่วงกว้าง การรองรับน้ำหนัก และแผนฐานรากที่เหมาะสม พื้นผิวโค้งที่ซับซ้อนหรือชิ้นส่วนที่มีมุมจำนวนมาก อาจเหมาะสมกับการใช้เครื่องจักรห้าแกน แต่ก็ต่อเมื่อทักษะการเขียนโปรแกรม การประมวลผลภายหลัง การตรวจสอบ การวัด และการใช้งานของผู้ปฏิบัติงานมีความพร้อมแล้ว การเจาะและต๊าปเกลียวอะลูมิเนียมปริมาณมากอาจเหมาะกับเครื่องจักรเจาะและต๊าปเกลียวโดยเฉพาะ โดยเฉพาะอย่างยิ่งเมื่อการเปลี่ยนเครื่องมืออย่างรวดเร็วและเวลาในการทำงานที่สั้นมีความสำคัญมากกว่าการตัดเฉือนหนักๆ
ใช้การตัดสินใจด้านสถาปัตยกรรมเป็นสมมติฐานทางเทคนิค ขอให้ผู้ผลิตอธิบายว่าคุณสมบัติใดบ้างที่เสร็จสมบูรณ์ในแต่ละการตั้งค่า เหตุใดการจัดเรียงแกนจึงเหมาะสม การดำเนินการใดบ้างที่ยังคงเป็นส่วนภายนอก และคำแนะนำจะเปลี่ยนแปลงอย่างไรหากวัสดุ ขนาดล็อต หรือค่าความคลาดเคลื่อนเปลี่ยนแปลงไป ผู้จำหน่ายที่โปร่งใสควรสามารถระบุขอบเขตของคำแนะนำได้
แปลงข้อกำหนดให้เป็นหลักฐานการซื้อ
เอกสารจัดซื้อจัดจ้างมักเปรียบเทียบระยะการเคลื่อนที่ ขนาดโต๊ะ ความเร็วรอบแกนหมุน และกำลังมอเตอร์ ค่าเหล่านั้นมีความสำคัญ แต่ไม่ใช่หลักฐานที่ใช้แทนกันได้ในการประเมินความสามารถในการผลิตชิ้นส่วนสำเร็จรูป ควรขอรายละเอียดเงื่อนไขทั้งหมดที่อยู่เบื้องหลังแต่ละค่า เช่น มาตรฐานการวัด การอุ่นเครื่อง อุณหภูมิแวดล้อม ตำแหน่งการทดสอบ น้ำหนักบรรทุก เครื่องมือและตัวจับยึด โหมดควบคุม ข้อมูลการตัด และว่าตัวเลขนั้นเป็นค่าสูงสุด ค่าปกติ หรือค่าที่รับประกัน
- ระยะการเคลื่อนที่และขอบเขต: ตรวจสอบระยะการเคลื่อนที่ X, Y และ Z ที่ใช้งานได้หลังจากผ่านขีดจำกัดของตัวยึด โต๊ะหมุน การเปลี่ยนเครื่องมือ และการป้องกัน เพิ่มพื้นที่สำหรับตรวจสอบและดึงกลับอย่างปลอดภัย
- โต๊ะและแท่นวาง: โปรดระบุขนาดโต๊ะ รายละเอียดร่องตัว T หรือแท่นวาง น้ำหนักชิ้นงานสูงสุด ขีดจำกัดจุดศูนย์ถ่วง และวิธีการบรรทุก การรับรองโต๊ะไม่ได้หมายความว่าการบรรทุกแบบไม่สมดุลทุกรูปแบบจะสามารถใช้งานได้เสมอไป
- แกนหมุน: สอบถามเกี่ยวกับช่วงความเร็ว กำลังไฟฟ้าที่กำหนดและสูงสุด เส้นโค้งแรงบิดที่กำหนดและสูงสุด รูปทรงเรียว เส้นผ่านศูนย์กลางเครื่องมือที่อนุญาต วิธีการระบายความร้อน ข้อกำหนดในการอุ่นเครื่อง และการเข้าถึงเพื่อการบำรุงรักษา กำลังไฟฟ้าเพียงอย่างเดียวไม่สามารถอธิบายการตัดเฉือนหนักที่ความเร็วต่ำได้
- แกน: โปรดระบุช่วงการป้อนเร็วและการป้อนตัดแยกกัน สมมติฐานเกี่ยวกับการเร่งความเร็ว การออกแบบรางนำหรือการเคลื่อนที่เชิงเส้น การรองรับด้วยบอลสกรู วิธีการหล่อลื่น และการป้องกันเศษวัสดุและสารหล่อเย็น
- ความแม่นยำ: สอบถามว่าวัดความแม่นยำและความสามารถในการทำซ้ำของการกำหนดตำแหน่งอย่างไร ใช้มาตรฐานใด และที่ตำแหน่งแกนใด สำหรับการผลิต ให้พูดคุยเกี่ยวกับความคลาดเคลื่อนจากอุณหภูมิ กลยุทธ์การตรวจสอบ ความเสถียรของอุปกรณ์จับยึด และความสามารถของกระบวนการจริง
- ระบบเครื่องมือ: ตรวจสอบความจุของแม็กกาซีน ความยาวและน้ำหนักสูงสุดของเครื่องมือ กำหนดเวลาเปลี่ยนเครื่องมือ ตรรกะของเครื่องมือคู่ขนาน การตรวจจับเครื่องมือชำรุด และการจัดการเครื่องมือสำรอง
- การควบคุมและข้อมูล: ยืนยันรูปแบบไฟล์ที่รองรับ ความรับผิดชอบของตัวประมวลผลหลังการทำงาน หน่วยความจำโปรแกรม เครือข่าย การสำรองข้อมูล นโยบายการวินิจฉัยระยะไกล สิทธิ์ของผู้ปฏิบัติงาน และการกู้คืนหลังจากเกิดการขัดจังหวะ
- สารหล่อเย็นและเศษโลหะ: ระบุสารหล่อเย็นที่ส่งผ่านแกนหมุน ความจุถัง ระบบกรอง สายพานลำเลียงเศษโลหะ ระบบเก็บละอองน้ำ และงานบำรุงรักษาที่รวมอยู่ด้วย สิ่งเหล่านี้เป็นการควบคุมกระบวนการ ไม่ใช่ชิ้นส่วนอุปกรณ์เสริมที่จะตัดสินใจหลังจากได้รับสินค้าแล้ว
ตัวอย่างเช่น “ความแม่นยำในการกำหนดตำแหน่งสูงสุดถึง +/-0.005 มม. และความสามารถในการทำซ้ำสูงสุดถึง +/-0.003 มม.” จะมีความหมายก็ต่อเมื่อเชื่อมโยงกับรุ่น ระยะการเคลื่อนที่ของแกน วิธีการทดสอบ และสภาพแวดล้อมเท่านั้น เครื่อง CNC ของ Zhihe นำเสนอค่าเหล่านี้โดยระบุว่าเป็นค่าที่ขึ้นอยู่กับรุ่น และแนะนำให้ผู้ซื้อทำการสอบเทียบด้วยเลเซอร์อินเตอร์เฟอโรเมตร การทดสอบด้วยบอลบาร์ และการทดลองตัด ควรพิจารณาสิ่งเหล่านี้เป็นเพียงแนวทางการตรวจสอบที่มีประโยชน์ ไม่ใช่ผลลัพธ์อัตโนมัติสำหรับทุกเครื่องหรือทุกชิ้นส่วน
ประเมินความแม่นยำในฐานะระบบ
ความแม่นยำบนแบบร่างเกิดจากกระบวนการทั้งหมด ได้แก่ รูปทรงเรขาคณิตของเครื่องจักร สภาพความร้อน อุปกรณ์จับยึด แรงยึดชิ้นงาน สภาพของเครื่องมือ การวัดระยะ การกำหนดกลยุทธ์ของโปรแกรม อุณหภูมิของน้ำหล่อเย็น พฤติกรรมของวัสดุ และวิธีการตรวจสอบ เครื่องจักรใหม่สามารถวัดได้ดีในช่วงการทดสอบสั้นๆ แต่ยังคงต้องการการอุ่นเครื่องที่ควบคุมได้ วิธีการปรับชดเชยเครื่องมือ และสภาพแวดล้อมที่เสถียร เพื่อรักษาระดับความคลาดเคลื่อนในการผลิตที่ต้องการ
ขอแผนการยอมรับจากโรงงาน (Factory Acceptance Plan) ที่ระบุชิ้นส่วนหรือชิ้นงานตัวอย่าง จุดอ้างอิง อุปกรณ์วัด ขีดจำกัดการยอมรับ อุณหภูมิในการทดสอบ สถานะของเครื่องจักร และความรับผิดชอบ มาตรฐาน ISO 230-2 เป็นข้อมูลอ้างอิงที่มีประโยชน์สำหรับการทดสอบความแม่นยำและความสามารถในการทำซ้ำของการกำหนดตำแหน่งแกน แต่ไม่สามารถทดแทนการศึกษาความสามารถเฉพาะชิ้นส่วนได้ สำหรับความสัมพันธ์ทางเรขาคณิต ให้หารือเกี่ยวกับการทดสอบด้วยลูกบอลหรือการประมาณค่าแบบวงกลม ความเป็นมุมฉาก การเบี่ยงเบนของแกนหมุน ความเรียบของพื้นผิว และการตัดทดลองที่คล้ายกับงานจริงของคุณ
อย่าใช้ดัชนีความสามารถจากวัสดุอื่นหรืออุปกรณ์อื่นเป็นหลักฐานยืนยันสายการผลิตของคุณ แต่ให้วางแผนการตรวจสอบความถูกต้องของการผลิตในระยะสั้น: ทดลองผลิตชิ้นงานหลายชิ้นหลังจากอุ่นเครื่อง บันทึกค่าความคลาดเคลื่อน ตรวจสอบคุณสมบัติที่สำคัญด้วยวิธีการที่ได้มาตรฐาน และกำหนดผู้รับผิดชอบในการแก้ไข หากซัพพลายเออร์ไม่จัดเตรียมเงื่อนไขการทดสอบ ให้บันทึกสิ่งนั้นเป็นความเสี่ยงในการจัดซื้อแทนที่จะมองในแง่ดี
ตรวจสอบกระบวนการทั้งหมดที่เกี่ยวข้องกับแกนหมุน
การเลือกเครื่องจักรจะล้มเหลวหากพิจารณาเฉพาะแกนหมุนเพียงอย่างเดียว โพรงลึกอาจต้องการเครื่องมือที่ยาวและตัวจับยึดที่แข็งแรง ซึ่งจะทำให้เสียพื้นที่ในแนวแกน Z การตัดเหล็กหล่อหรือเหล็กกล้าชุบแข็งอาจต้องการแรงบิดที่ความเร็วรอบต่ำมากกว่าความเร็วสูงสุด การตัดอะลูมิเนียมอาจต้องการการระบายเศษวัสดุที่มีประสิทธิภาพและกลยุทธ์การหล่อเย็นด้วยสารหล่อเย็นหรืออากาศที่ป้องกันการตัดซ้ำ เหล็กกล้าไร้สนิมอาจส่งผลเสียต่อการตั้งค่าที่ไม่เสถียร แม้ว่ากำลังที่ระบุในแคตตาล็อกจะดูเพียงพอ
ขอรายการเครื่องมือเบื้องต้นพร้อมระบุประเภทของตัวจับยึด ความยาวของเกจ เส้นผ่านศูนย์กลางของใบมีด เกรดของเม็ดมีด ระบบจ่ายน้ำหล่อเย็น และสมมติฐานเกี่ยวกับอายุการใช้งานของเครื่องมือที่คาดหวัง สอบถามว่าเครื่องมือใดมีความสำคัญ เครื่องมือใดที่สามารถใช้ร่วมกันได้ระหว่างตระกูลเครื่องมือ และตำแหน่งในแม็กกาซีนใดที่ต้องสงวนไว้ รายการเครื่องมือนี้ยังเป็นวิธีหนึ่งในการตรวจสอบว่าซัพพลายเออร์เข้าใจแบบร่างหรือไม่ ข้อเสนอที่ละเลยระยะการทำงานที่ยาว ผนังบาง หรือการตัดแบบไม่ต่อเนื่องนั้นไม่พร้อมสำหรับการผลิต
ระบบยึดชิ้นงานสมควรได้รับความสนใจเช่นเดียวกัน ตรวจสอบขนาดฐานยึดชิ้นงาน ข้อกำหนดด้านระบบไฮดรอลิกหรือนิวแมติก ความแม่นยำในการกำหนดตำแหน่ง หลักการทำงานที่เหมาะสมในการโหลดชิ้นงาน การเข้าถึงสำหรับการตรวจสอบและการล้างทำความสะอาด และแรงปฏิกิริยาสูงสุด สำหรับเครื่องจักรแนวนอน ให้กำหนดตำแหน่งศูนย์ของแท่นวางชิ้นงาน ความแข็งของแท่นวางชิ้นงาน การเข้าถึงหน้างาน และลำดับการระบายเศษวัสดุ สำหรับเครื่องจักรแนวตั้ง ให้กำหนดว่าจำเป็นต้องใช้โต๊ะหมุนหรือไม่ และหากจำเป็นต้องใช้ จะลดระยะการเคลื่อนที่ที่ใช้งานได้หรือระยะห่างของแกนหมุนหรือไม่
ตรวจสอบผู้ผลิต ไม่ใช่แค่ตรวจสอบเครื่องจักรเท่านั้น
ผู้ผลิตเครื่องจักร CNC จากประเทศจีนที่น่าเชื่อถือควรแสดงให้เห็นถึงความเชื่อมโยงระหว่างการออกแบบ การประกอบ การปรับเทียบ ซอฟต์แวร์ บันทึกคุณภาพ ชิ้นส่วนอะไหล่ และการสนับสนุนภาคสนาม จุดประสงค์ไม่ใช่เพื่อเรียกร้องข้อมูลที่เป็นความลับ แต่เพื่อตรวจสอบว่าบริษัทสามารถทำซ้ำกระบวนการดังกล่าวได้หลังจากการปิดการขายหรือไม่
- โปรดสอบถามชื่อผู้ผลิตที่ถูกต้องตามกฎหมาย ที่อยู่โรงงาน ขอบเขตการผลิต และผู้ติดต่อทางเทคนิคที่รับผิดชอบ
- ขอเอกสารข้อมูลจำเพาะของเครื่องจักรปัจจุบัน รายการตัวเลือก ข้อกำหนดด้านสาธารณูปโภค แบบแปลนฐานราก และเงื่อนไขการติดตั้ง
- สอบถามว่าส่วนประกอบใดเป็นส่วนประกอบมาตรฐาน ส่วนประกอบใดเป็นส่วนประกอบเสริม และส่วนประกอบใดที่ต้องปรับแต่งตามความต้องการของลูกค้า ระบุความสัมพันธ์ระหว่างระยะเวลาในการส่งมอบสินค้า
- ทบทวนจุดตรวจสอบการประกอบและการตรวจสอบ บันทึกการสอบเทียบ และขั้นตอนการแก้ไขการทดสอบที่ล้มเหลว
- ตรวจสอบรายละเอียดการติดตั้ง การทดสอบระบบ การฝึกอบรม การสนับสนุนระยะไกล เวลาตอบสนอง ช่องทางการจัดหาอะไหล่ และข้อยกเว้นการรับประกัน
- ขอเอกสารอ้างอิงหรือใบสมัครจากตัวแทนเฉพาะในกรณีที่ผู้จำหน่ายได้รับอนุญาตให้เปิดเผยข้อมูลดังกล่าวเท่านั้น ห้ามยอมรับ “ผลลัพธ์ของลูกค้า” ที่ไม่ระบุชื่อเป็นหลักฐาน
บริษัท Zhihe CNC อธิบายขั้นตอนการทำงานที่เริ่มต้นจากการวิเคราะห์ชิ้นงาน การแนะนำแบบจำลอง ข้อเสนอทางเทคนิค ใบเสนอราคา การทดลองตัด (ถ้ามี) การจัดส่ง การติดตั้ง การฝึกอบรม และบริการหลังการขาย ใช้ขั้นตอนการทำงานนี้เป็นรายการตรวจสอบและขอเอกสารส่งมอบในแต่ละขั้นตอน ซัพพลายเออร์ที่ตอบกลับด้วยเอกสารและบันทึกการทดสอบจะจัดการได้ง่ายกว่าซัพพลายเออร์ที่ตอบเพียงแค่คำรับรองกว้างๆ
สร้างเอกสารขอเสนอราคา (RFQ) ที่ให้ข้อเสนอที่เปรียบเทียบได้
ส่งเอกสารชุดเดียวกันไปยังซัพพลายเออร์แต่ละราย ระบุรายละเอียดต่างๆ เช่น กลุ่มชิ้นส่วน แบบร่าง วัสดุ สต็อก ปริมาณ รูปแบบการทำงาน เวลาการผลิตเป้าหมาย ค่าความคลาดเคลื่อนที่สำคัญ วิธีการตรวจสอบ สาธารณูปโภค ข้อจำกัดของพื้นที่ ทักษะของผู้ปฏิบัติงาน ความคาดหวังเกี่ยวกับระบบอัตโนมัติ และกำหนดส่งมอบที่ต้องการ ขอให้ซัพพลายเออร์ระบุข้อยกเว้นแทนที่จะสันนิษฐานเอาเองโดยไม่แจ้งให้ทราบล่วงหน้า
| ส่วน RFQ | คำถามที่ควรรวมไว้ |
|---|---|
| การกำหนดค่าเครื่องจักร | มีรุ่นอะไรบ้าง ระยะการเคลื่อนที่ของแกน แกนหมุน ความเรียว การควบคุม โต๊ะหรือแท่นวางสินค้า แม็กกาซีน และอุปกรณ์ป้องกันอะไรบ้าง? |
| ข้อเสนอขั้นตอน | มีการเสนอการตั้งค่ากี่แบบ จุดอ้างอิงใด เครื่องมือใด อุปกรณ์จับยึดใด และระยะเวลาการทำงานเป็นเกณฑ์เท่าใด |
| หลักฐานคุณภาพ | มีการทดสอบ มาตรฐาน สิ่งประดิษฐ์ ชิ้นส่วนทดลอง และรายงานใดบ้างที่รวมอยู่ก่อนการจัดส่ง? |
| สาธารณูปโภคและสถานที่ | ต้องใช้กำลังไฟฟ้า อากาศ สารหล่อเย็น ฐานราก การเข้าถึงด้วยระบบยก พื้นที่ใช้สอย และข้อจำกัดด้านสิ่งแวดล้อมอะไรบ้าง? |
| ขอบเขตเชิงพาณิชย์ | อะไรบ้างที่รวมถึง การบรรจุหีบห่อ การขนส่ง ภาษีอากร การติดตั้ง การฝึกอบรม ซอฟต์แวร์ เครื่องมือ และการทดสอบระบบ? |
| การสนับสนุนตลอดวงจรชีวิต | เงื่อนไขการรับประกัน ช่องทางการตอบกลับ ระยะเวลารออะไหล่ กฎการสนับสนุนระยะไกล และตารางการบำรุงรักษาเป็นอย่างไรบ้าง? |
| การยอมรับ | จะเกิดอะไรขึ้นหากเครื่องไม่ผ่านการทดสอบที่กำหนดไว้ ขาดคุณสมบัติที่จำเป็น หรือส่งมาไม่ครบ? |
ขอใบเสนอราคาแบบระบุรายละเอียดเพียงรายการเดียว และมีข้อสมมติฐานเพียงข้อเดียว หากใบเสนอราคาสองฉบับใช้คำจำกัดความที่แตกต่างกันของ “ความแม่นยำ” “เวลาในการผลิต” “เวลาในการเปลี่ยนเครื่องมือ” หรือ “การติดตั้ง” ให้ปรับให้เป็นมาตรฐานเดียวกันก่อนเปรียบเทียบราคา เครื่องจักรที่ถูกที่สุดอาจกลายเป็นเครื่องจักรที่แพงที่สุดได้ เมื่อรวมค่าใช้จ่ายเพิ่มเติม เช่น เครื่องมือ อุปกรณ์จับยึด ค่าขนส่ง การทดสอบระบบ การสูญเสียการผลิต และการแก้ไขงานทางวิศวกรรมเข้าไปด้วย
คำนวณต้นทุนรวมในการเป็นเจ้าของ
ราคาเริ่มต้นเป็นเพียงระยะเวลาหนึ่งเท่านั้น สร้างแบบจำลองง่ายๆ ห้าปี โดยครอบคลุมค่าใช้จ่ายในการจัดซื้อ ค่าขนส่งและภาษี ค่าติดตั้ง ฐานราก งานไฟฟ้า เครื่องมือ อุปกรณ์จับยึด การตรวจสอบ การหล่อเย็นและอุปกรณ์ตัดเฉือน การฝึกอบรม การบำรุงรักษา ชิ้นส่วนอะไหล่ พลังงาน แรงงาน เวลาหยุดทำงาน ความเสี่ยงจากเศษวัสดุ และมูลค่าคงเหลือ ใช้ช่วงค่าเมื่อข้อมูลไม่แน่นอน และแสดงให้เห็นว่าสมมติฐานใดเป็นตัวกำหนดผลลัพธ์
ประสิทธิภาพการผลิตควรวัดจากจำนวนชิ้นที่ยอมรับได้ต่อชั่วโมงการทำงาน ไม่ใช่แค่ความเร็วในการเคลื่อนที่หรือความเร็วรอบของแกนหมุน เครื่องจักรที่ตัดโลหะได้เร็วแต่ต้องมีการตั้งค่ามากขึ้น การปรับค่าชดเชยมากขึ้น หรือการตรวจสอบหลายรอบ อาจแพ้เครื่องจักรที่ทำงานช้ากว่าแต่มีกระบวนการตั้งค่าเพียงครั้งเดียวที่เสถียร ควรรวมเวลาในการเปลี่ยนชิ้นงาน การตั้งค่าเครื่องมือล่วงหน้า การโหลดพาเลท การอนุมัติชิ้นงานแรก และการฟื้นตัวหลังจากหยุดชะงักด้วย
ความเสี่ยงก็มีราคาเช่นกัน มอบหมายผู้รับผิดชอบการตรวจสอบสำหรับแต่ละรายการที่ยังไม่ได้รับการแก้ไข: ตัวเครื่อง, ฐานราก, มาตรฐานไฟฟ้า, ตัวประมวลผลหลังการผลิต, อุปกรณ์จับยึด, หัววัด, การทดสอบการยอมรับ, การตอบสนองต่อบริการ และชิ้นส่วนอะไหล่ กำหนดให้การชำระเงินขึ้นอยู่กับผลลัพธ์ที่เป็นรูปธรรมตามความเหมาะสมในสัญญา วิธีนี้ไม่ได้ขจัดความเสี่ยงทั้งหมด แต่ช่วยป้องกันไม่ให้สิ่งที่ไม่แน่นอนซ่อนอยู่ภายใต้ตัวเลขหลัก
วางแผนการติดตั้งและการยอมรับก่อนสั่งซื้อ
ตรวจสอบเส้นทางจากจุดขนถ่ายไปยังฐานราก ระยะห่างจากประตูและเพดาน ความสามารถในการยกของด้วยรถยกหรือเครน การยึดตรึง การปรับระดับ คุณภาพไฟฟ้า อากาศอัด การกำจัดสารหล่อเย็น การระบายอากาศ การเข้าถึงเครือข่าย และพื้นที่ฝึกอบรมผู้ปฏิบัติงาน ขอรายการตรวจสอบความพร้อมของสถานที่และตารางแสดงความรับผิดชอบ ความล่าช้าในการติดตั้งมักเกิดจากความล้มเหลวในการวางแผนมากกว่าความล้มเหลวของเครื่องจักร
กระบวนการยอมรับควรมีสามขั้นตอน ขั้นแรก ตรวจสอบเอกลักษณ์ ความครบถ้วน ฟังก์ชันด้านความปลอดภัย ระบบสาธารณูปโภค และเอกสารประกอบ ขั้นที่สอง ตรวจสอบรูปทรงเรขาคณิตของเครื่องจักร การสอบเทียบ และประสิทธิภาพที่ระบุไว้ภายใต้เงื่อนไขที่ตกลงกัน ขั้นที่สาม ทดสอบการตัดชิ้นส่วนตัวอย่างหรือชิ้นงานทดสอบด้วยวัสดุ เครื่องมือ อุปกรณ์จับยึด การแก้ไขโปรแกรม และวิธีการตรวจสอบที่ตกลงกันไว้ บันทึกหมายเลขประจำเครื่อง เวอร์ชันซอฟต์แวร์ รายงานการวัด ค่าเบี่ยงเบน และวันที่ดำเนินการแก้ไข
ต้องระบุข้อจำกัดให้ชัดเจน: การทดสอบการยอมรับเป็นการพิสูจน์เงื่อนไขที่ตกลงกันไว้ ไม่ใช่ทุกส่วนในอนาคต การปล่อยสู่การผลิตยังคงต้องมีการฝึกอบรมผู้ปฏิบัติงาน การตรวจสอบความถูกต้องของกระบวนการ การรับผิดชอบด้านการบำรุงรักษา และวิธีการควบคุมเพื่อตอบสนองต่อการเปลี่ยนแปลง นั่นคือความแตกต่างระหว่างการซื้อสินทรัพย์และการสร้างกระบวนการ
เมทริกซ์การตัดสินใจที่คุณสามารถใช้ในการประชุมกับซัพพลายเออร์
ให้คะแนนเครื่องจักรแต่ละเครื่องที่เสนอมาตั้งแต่ 1 ถึง 5 โดยพิจารณาจากความพอดีของตัวเครื่อง การเข้าถึง ความแข็งแรง ความถูกต้องแม่นยำ ความพอดีของเครื่องมือและสารหล่อเย็น การลดเวลาการตั้งค่า ความพร้อมสำหรับการทำงานอัตโนมัติ หลักฐานการบำรุงรักษา และต้นทุนรวม กำหนดน้ำหนักของแต่ละหมวดหมู่ตามประเภทชิ้นส่วนของคุณ ตัวอย่างเช่น โรงงานผลิตแม่พิมพ์อาจให้น้ำหนักกับการตกแต่งพื้นผิวและพฤติกรรมทางความร้อนมากกว่า ในขณะที่สายการผลิตชิ้นส่วนกล่องอาจให้น้ำหนักกับความสามารถในการทำซ้ำของแท่นวาง การเข้าถึงด้านข้าง และการควบคุมเศษวัสดุ
อย่าปล่อยให้ค่าที่ยังไม่ได้รับการตรวจสอบได้รับคะแนนสูง ให้ทำเครื่องหมายว่า “ต้องมีหลักฐานเพิ่มเติม” จากนั้นขอให้ผู้จำหน่ายส่งเอกสารเพิ่มเติม เช่น แบบร่าง รายงานการทดสอบ ชิ้นงานทดลอง การเยี่ยมชมสถานที่ หรือข้อกำหนดในสัญญา ตารางนี้มีประโยชน์เพราะทำให้เห็นถึงข้อจำกัดทางเทคนิคได้อย่างชัดเจน นอกจากนี้ยังช่วยเก็บรักษาบันทึกว่าทำไมจึงเลือกเครื่องจักรนั้น หากทีมงาน ผู้จำหน่าย หรือส่วนผสมของชิ้นส่วนมีการเปลี่ยนแปลงในภายหลัง
เริ่มต้นด้วยการตรวจสอบ หน้าหลักของ Zhihe CNC โดย เฉพาะซีรี่ส์เครื่องจักรกลแนวตั้ง และ ซีรี่ส์เครื่องจักรกลแนวนอน ใช้หน้าเหล่านั้นเพื่อทำความเข้าใจกลุ่มผลิตภัณฑ์ จากนั้นขอเอกสารข้อมูลเฉพาะรุ่นและการตรวจสอบแบบร่างแทนที่จะถือว่าหน้าซีรี่ส์เป็นข้อเสนอทางเทคนิคขั้นสุดท้าย
อัปเดตและนำบันทึกไปใช้ใหม่
โปรดตรวจสอบคู่มือนี้อีกครั้งเมื่อมีการเปลี่ยนแปลงการแก้ไขแบบร่าง วัสดุ ปริมาณการผลิตต่อปี ตัวควบคุม รุ่นเครื่องจักร หรือมาตรฐานการยอมรับ ทีมจัดซื้อสามารถนำตาราง RFQ ไปใช้เป็นแบบสอบถามซัพพลายเออร์ เมทริกซ์การตัดสินใจใช้เป็นดัชนีชี้วัดการจัดหา และส่วนการยอมรับใช้เป็นรายการตรวจสอบการทดสอบการใช้งาน โปรดแสดงวันที่เผยแพร่และเจ้าของฉบับแก้ไขเพื่อให้เห็นชัดเจน เพื่อป้องกันไม่ให้ข้อสมมติฐานเก่ากลายเป็นข้อกำหนดที่ซ่อนอยู่
แหล่งข้อมูลที่น่าเชื่อถือและเอกสารอ้างอิงที่เป็นประโยชน์
- มาตรฐาน ISO 230-2 สำหรับการทดสอบความแม่นยำในการกำหนดตำแหน่งและความสามารถในการทำซ้ำของเครื่องมือกลควบคุมด้วยระบบตัวเลข โปรดตรวจสอบรุ่นที่ใช้และเงื่อนไขการทดสอบ
- มาตรฐาน ISO 10791 ซีรีส์ สำหรับเงื่อนไขการทดสอบของเครื่องจักรกลซีเอ็นซี เลือกใช้ชิ้นส่วนที่เกี่ยวข้องกับเครื่องจักรและขอบเขตการทดสอบ
- ASME Y14.5 สำหรับแนวคิดเรื่องการกำหนดขนาดและค่าความคลาดเคลื่อนที่มีผลต่อการตีความจุดอ้างอิงและคุณลักษณะ
- มาตรฐานการจัดการคุณภาพ ISO 9001 เป็นกรอบการทำงานสำหรับกำหนดวิธีการควบคุมกระบวนการคุณภาพ การรับรองเพียงอย่างเดียวไม่ใช่หลักฐานยืนยันความสามารถของเครื่องจักรนั้นๆ
- เยี่ยมชมหน้าติดต่อของ Zhihe CNC เพื่อพูดคุยทางเทคนิค ข้อมูลจำเพาะปัจจุบัน และคำแนะนำตามแบบร่าง
คำถามที่พบบ่อยสำหรับผู้ซื้อเครื่อง CNC
ฉันควรส่งอะไรให้ผู้ผลิตเครื่อง CNC ในประเทศจีนเป็นอันดับแรก?
ส่งแบบร่างฉบับล่าสุด วัสดุและความแข็ง ขนาดวัตถุดิบ ปริมาณต่อปี ค่าความคลาดเคลื่อนที่สำคัญ วิธีการตรวจสอบที่ต้องการ ภาพถ่ายหรือแบบจำลอง 3 มิติที่เป็นตัวแทน ปัญหาในกระบวนการผลิตปัจจุบัน และข้อจำกัดของสถานที่ หากแบบร่างเป็นความลับ โปรดส่งแบบร่างที่แก้ไขแล้วพร้อมทั้งระบุขนาดที่ควบคุมขอบเขตและสิทธิ์การเข้าถึง
เครื่องจักรกลแนวตั้งหรือเครื่องจักรกลแนวนอนแบบไหนดีกว่ากัน?
ไม่มีเครื่องจักรแบบใดดีกว่าแบบอื่นเสมอไป เครื่องจักรแบบแนวตั้งมักมีประสิทธิภาพสำหรับงานที่ต้องการผิวหน้าเรียบ แผ่นโลหะ แม่พิมพ์ และการผลิตที่ยืดหยุ่น ในขณะที่เครื่องจักรแบบแนวนอนจะน่าสนใจเมื่อต้องการทำงานหลายพื้นผิว รูเจาะที่ตัดกัน โพรงลึก หรือการวางพาเลทซ้ำๆ ควรเปรียบเทียบแผนการตั้งค่าและการตรวจสอบโดยรวม ไม่ใช่แค่ฉลากเครื่องจักร
ฉันจะเปรียบเทียบความแม่นยำของเครื่องจักรได้อย่างไร?
ขอข้อมูลเกี่ยวกับมาตรฐานการทดสอบ สภาพเครื่องจักร อุณหภูมิ ตำแหน่งการเคลื่อนที่ อุปกรณ์วัด น้ำหนักบรรทุก และรูปแบบรายงาน จากนั้นเพิ่มตัวอย่างการตัดทดสอบที่เป็นตัวแทน และการตรวจสอบความถูกต้องของกระบวนการของคุณเอง ความแม่นยำในการกำหนดตำแหน่งไม่เหมือนกับความสามารถของชิ้นส่วนสำเร็จรูปในระยะยาว
คุณสมบัติของแกนหมุนข้อไหนสำคัญที่สุด?
เลือกความเร็ว แรงบิด กำลัง ความเรียว การระบายความร้อน และระยะการเข้าถึงของเครื่องมือให้เหมาะสมกับการตัดที่ยากที่สุดที่คุณต้องการ ตัวเลขกำลังสูงสุดอาจไม่ได้บ่งบอกถึงแรงบิดที่ความเร็วต่ำที่ใช้ได้สำหรับการกัดงานหนัก ขอข้อมูลกราฟและสมมติฐานการตัดสำหรับวัสดุและตระกูลเครื่องมือของคุณเพิ่มเติม
เครื่องจักร CNC เครื่องเดียวสามารถผลิตชิ้นส่วนได้หลายตระกูลหรือไม่?
โดยทั่วไปแล้วใช่ หากโครงสร้างโดยรวม การติดตั้งอุปกรณ์ ความจุของเครื่องมือ การควบคุม การตรวจสอบ และกลยุทธ์การตัดเฉือนมีความยืดหยุ่นเพียงพอ ยืนยันวิธีการเปลี่ยนเครื่องมือและสำรองตำแหน่งในแม็กกาซีน เครื่องจักรที่มีความยืดหยุ่นก็อาจขาดทุนได้หากแต่ละตระกูลต้องการการทดสอบที่ยาวนานหรือการเปลี่ยนอุปกรณ์ที่ไม่เสถียร
ควรระบุรายละเอียดการตัดทดลองไว้ในเอกสารขอเสนอราคาหรือไม่?
ควรระบุขั้นตอนนี้เมื่อชิ้นส่วนมีต้นทุนของเสียสูง วัสดุที่หายาก ความสัมพันธ์ของลักษณะเฉพาะที่ซับซ้อน หรือการตั้งค่าแบบใหม่ กำหนดการแก้ไขแบบ วัสดุ เครื่องมือ อุปกรณ์จับยึด จำนวนตัวอย่าง วิธีการตรวจสอบ และขีดจำกัดการยอมรับก่อนทำการทดสอบ
Zhihe CNC ต้องการแนะนำรุ่นใด?
โปรดแจ้งข้อมูลแบบร่างหรือชิ้นงานของคุณ เช่น วัสดุ ขนาด ความแม่นยำ ปริมาณการผลิต การเข้าถึงคุณสมบัติ และขั้นตอนการทำงานที่ต้องการ จากนั้น Zhihe CNC จะสามารถจับคู่คำขอของคุณกับตระกูลเครื่องจักรที่เหมาะสมได้ แต่การเลือกขั้นสุดท้ายควรได้รับการยืนยันจากเอกสารข้อมูลจำเพาะของรุ่นปัจจุบันและการทดสอบที่ตกลงกันไว้





