

คำตอบจากผู้ซื้อโดยตรง
เครื่องเจาะและต๊าปเกลียว CNC จะพร้อมสำหรับการผลิตก็ต่อเมื่อรูและเกลียวที่สำคัญทุกรูสามารถผ่านประตูปล่อยชิ้นงานที่กำหนดไว้ได้ตลอดช่วงเวลาการทำงานที่สมจริง เครื่อง CNC ของ Zhihe เริ่มต้นด้วยแผนภูมิควบคุมรูแทนที่จะใช้ความเร็วรอบสูงสุดของแกนหมุน บันทึกเส้นผ่านศูนย์กลาง ความลึก ตำแหน่ง ความคลาดเคลื่อน เกลียว มุมลบคม วัสดุ ชิ้นงาน อุปกรณ์จับยึด เครื่องมือ สารหล่อเย็น เกจวัด และคุณลักษณะที่ทำให้ชิ้นงานหลุดออกมา วิธีนี้จะช่วยให้ความเร็วในการทำงานสัมพันธ์กับผลผลิตที่ยอมรับได้
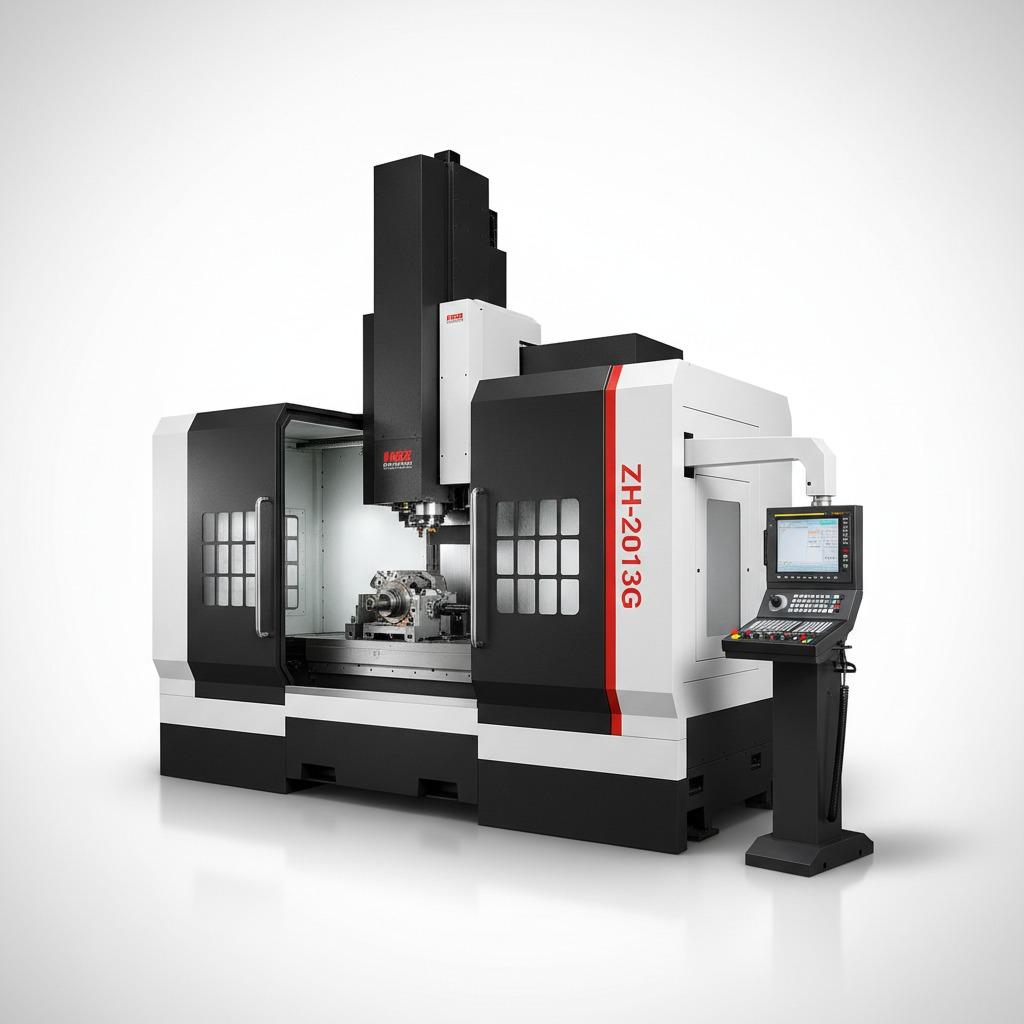
คณะกรรมการเจ็ดประตู
| ประตู | หลักฐานการปล่อยตัว | สัญญาณหยุด |
|---|---|---|
| 1. เอกลักษณ์ของชิ้นส่วน | ภาพวาด วัสดุ สต็อก และล็อต | ข้อมูลที่ป้อนไม่ถูกต้องหรือไม่สามารถควบคุมได้ |
| 2. การตั้งค่า | อุปกรณ์จับยึด จุดอ้างอิง เครื่องมือ ค่าชดเชย และโปรแกรม | สถานะการตั้งค่าที่ไม่ได้รับการอนุมัติ |
| 3. รู | ขนาด ตำแหน่ง ความลึก และผลลัพธ์ของครีบ | คุณสมบัติที่อยู่นอกขอบเขต |
| 4. ด้าย | ผลลัพธ์ของระยะห่าง ความลึก จุดเข้า และมาตรวัด | กระทู้ล้มเหลวหรือไม่แน่นอน |
| 5. อายุการใช้งานของเครื่องมือ | ทริกเกอร์ การเปลี่ยน และการตรวจสอบ | ไม่สามารถรีสตาร์ทแบบควบคุมได้ |
| 6. ทักต์ | เวลาทั้งหมดและปริมาณที่ปล่อยออกมา | การอ้างสิทธิ์ความจุเฉพาะแกนหมุน |
| 7. การส่งต่อ | การสำรองข้อมูล, การระงับ, ปัญหาที่ยังไม่ได้รับการแก้ไข และเจ้าของ | กะถัดไปขาดสถานะ |
ประตูที่ 1: แผนภูมิแช่แข็งหลุม
จัดกลุ่มรูตามขนาดเส้นผ่านศูนย์กลาง ความลึก ความคลาดเคลื่อน ทิศทาง เกลียว และการตรวจสอบ ทำเครื่องหมายรูตัน รูลึก รูตัดกัน หรือรูที่ไวต่อเศษโลหะ เครื่องเจาะและต๊าปเกลียว CNC ควรได้รับการตรวจสอบเทียบกับชุดเครื่องทั้งหมด เนื่องจากรูที่ง่ายที่สุดมักไม่ใช่ปัจจัยหลักในการตัดสินใจปล่อยเครื่อง Zhihe CNC เก็บแผนภูมิไว้พร้อมกับการแก้ไขแบบร่าง ดังนั้นการเปลี่ยนแปลงในภายหลังจึงสามารถมองเห็นได้
ด่านที่ 2: บันทึกสถานะการตั้งค่า
บันทึกภาพวาดของอุปกรณ์จับยึด การทำความสะอาดจุดอ้างอิง ลำดับการหนีบ การประกอบเครื่องมือ การฉายภาพของตัวจับยึด ค่าที่ตั้งไว้ล่วงหน้า ผลรวมตรวจสอบโปรแกรม ค่าชดเชย สารหล่อเย็น และการอุ่นเครื่อง ทดลองการขนถ่ายและการโหลดใหม่ หากผลลัพธ์เปลี่ยนแปลง ให้แยกผลกระทบของการวาง การรองรับ เครื่องมือ และการวัด ก่อนที่จะแก้ไขตัวแปรหลายตัว การตั้งค่าที่ได้รับการอนุมัติจะกลายเป็นจุดเริ่มต้นที่ทำซ้ำได้ แทนที่จะเป็นความจำของผู้ปฏิบัติงาน
ด่านที่ 3: ปลดล็อกคุณสมบัติที่เจาะไว้
สำหรับการเจาะ ให้บันทึกขนาด ตำแหน่ง ความลึก ความตรง (ถ้าเกี่ยวข้อง) การลบคม รอยขรุขระ และการสังเกตพื้นผิว เก็บรักษาข้อมูลประจำตัวของเครื่องมือ สถานะการสอบเทียบ ตัวอย่าง และข้อมูลดิบ ฉลากที่แสดงว่าผ่านโดยไม่มีเส้นทางการวัดถือเป็นหลักฐานที่ไม่แข็งแรง Zhihe CNC แนะนำให้เก็บรักษาชิ้นงานที่ได้รับการยอมรับและเก็บไว้รอบๆ เหตุการณ์การใช้งานเครื่องมือครั้งแรก
ประตูที่ 4: ปลดเกลียวออกทีละส่วน
คุณภาพของเกลียวจำเป็นต้องมีหลักฐานยืนยัน เช่น ชนิดของดอกต๊าป ระยะห่างของเกลียว ความลึก ทิศทางการเข้า การกลับทิศทาง การหล่อลื่น สภาพของเศษโลหะ ขนาดของเกจ และตำแหน่งของชิ้นงานที่ยึดไว้ การเจาะรูที่ดีไม่ได้พิสูจน์ว่าการต๊าปเกลียวนั้นดี สำหรับเครื่องเจาะและต๊าปเกลียว CNC ประตูควบคุมแยกต่างหากจะช่วยให้เห็นได้อย่างชัดเจนว่าปัญหาเกิดจากการเจาะ การต๊าปเกลียว อุปกรณ์จับยึด เครื่องมือ หรือการตรวจสอบ
เมทริกซ์หลักฐานรูและเกลียว
| เลน | บันทึก | เปิดอีกครั้งเมื่อ |
|---|---|---|
| เรขาคณิต | คุณลักษณะ ข้อมูล ผลลัพธ์ดิบ และมาตรวัด | การเปลี่ยนแปลงแบบร่างหรือมาตรวัด |
| เครื่องมือ | เครื่องมือ, ตัวยึด, ค่าที่ตั้งไว้ล่วงหน้า, การเบี่ยงเบน และตัวกระตุ้นอายุการใช้งาน | การเปลี่ยนเครื่องมือหรือตัวยึด |
| กระบวนการ | การป้อนวัสดุ ความเร็ว สารหล่อเย็น สถานะชิป และโปรแกรม | การเปลี่ยนแปลงวัสดุหรือโปรแกรม |
| ปล่อย | ปริมาณที่ยอมรับ เก็บไว้ ปรับปรุงใหม่ และทิ้ง | การเปลี่ยนแปลงการสุ่มตัวอย่างหรือการตัดสินใจ |
ด่านที่ 5: ทำให้สามารถตรวจสอบอายุการใช้งานของเครื่องมือได้
เลือกหน่วยควบคุม เช่น รูเจาะ ชิ้นส่วน หรือเวลาในการตัด บันทึกชุดเครื่องมือ โหลด ตัวจับยึด ค่าที่ตั้งไว้ล่วงหน้า การเบี่ยงเบน การสึกหรอ ตัวกระตุ้นการเปลี่ยน คุณสมบัติที่ได้รับผลกระทบ และการตรวจสอบการเริ่มต้นใหม่ รวมการเปลี่ยนที่วางแผนไว้หนึ่งครั้งในการทดลอง รอบการทำงานที่เตรียมไว้ด้วยเครื่องมือใหม่ไม่ได้พิสูจน์ว่าการฟื้นตัวเป็นไปอย่างปกติหรือการผลิตมีเสถียรภาพ
ด่านที่ 6: คำนวณ Takt ที่ยอมรับได้
เวลาการผลิตที่ยอมรับได้ (Accepted takt) เท่ากับเวลาการผลิตที่ประกาศไว้หารด้วยจำนวนชิ้นส่วนที่ปล่อยออกมา ซึ่งรวมถึงการโหลด การทำความสะอาด การตรวจสอบ การเจาะ การตอกเกลียว การเปลี่ยนเครื่องมือ การกำจัดเศษ การตรวจสอบ การบำรุงรักษา ชิ้นส่วนที่ถูกพักไว้ การแก้ไขงาน และการเริ่มต้นใหม่ ไม่รวมเวลาเฉพาะในกรณีที่แบบจำลองกำลังการผลิตเชิงพาณิชย์ไม่รวมเวลานั้นด้วย Zhihe CNC ใช้บัญชีแยกประเภทนี้เพื่อแยกแยะการตัดเร็วออกจากผลผลิตต่อกะที่รองรับได้
ประตู 7: ปิดกะการทำงาน
โอนย้ายแผนผังรูเจาะ สถานะอุปกรณ์จับยึด คลังเครื่องมือ ค่าที่ตั้งไว้ล่วงหน้า โปรแกรม ค่าชดเชย สถานะเกจ จำนวนที่ยอมรับ งานที่ระงับไว้ การบำรุงรักษา การสำรองข้อมูล และผู้ติดต่อสำหรับการแก้ไขปัญหา ตั้งชื่อผู้รับผิดชอบในกะถัดไป งานที่ระงับไว้ซึ่งยังไม่ได้รับการแก้ไขจะต้องแสดงให้เห็นจนกว่าจะได้รับการอนุมัติให้ปล่อยงาน เพื่อป้องกันไม่ให้แดชบอร์ดที่ดูสะอาดตาซ่อนส่วนที่ไม่แน่นอนหรือเครื่องมือที่หายไป
เดินตามเส้นทางหนึ่งผ่านประตูเข้าไป
เลือกตัวอย่างล็อตที่เป็นตัวแทน และเชื่อมโยงข้อมูลระบุตัวตนของวัสดุ การตั้งค่า เหตุการณ์ของเครื่องมือ การตรวจสอบ ปริมาณที่ยอมรับ การระงับ และการแก้ไข เปรียบเทียบชิ้นงานในช่วงต้น ช่วงกลาง และช่วงปลายรอบๆ การเปลี่ยนชิ้นส่วนตามแผน วิธีนี้ไม่ได้เป็นการสร้างเส้นโค้งการสึกหรอที่เป็นสากล แต่แสดงให้เห็นว่าเส้นทางการควบคุมที่ระบุไว้สามารถปกป้องล็อตภายใต้เงื่อนไขที่ทดสอบได้หรือไม่
จัดให้มีการขัดจังหวะอย่างปลอดภัย
ใช้การหยุดตามโปรแกรม การกระตุ้นเมื่อเครื่องมือหมดอายุการใช้งาน หรือการหยุดเพื่อตรวจสอบ อย่าสร้างสภาวะที่ไม่ปลอดภัย บันทึกสถานะของเครื่องจักร ปริมาณที่ได้รับผลกระทบ การควบคุม การแก้ไข การทดสอบซ้ำ และการเริ่มต้นใหม่ให้กับเจ้าของ เครื่องเจาะและต๊าปเกลียว CNC จะมีประโยชน์ในเชิงพาณิชย์ก็ต่อเมื่อทีมปฏิบัติการสามารถกู้คืนได้อย่างตรวจสอบย้อนกลับได้ ไม่ใช่เพียงแค่เมื่อลำดับขั้นตอนที่เหมาะสมทำงานได้อย่างรวดเร็วเท่านั้น
จัดสมดุลคิวรอบแกนหมุน
จัดทำแผนที่แสดงวัสดุ อุปกรณ์จับยึด ค่าที่ตั้งไว้ล่วงหน้า เกจวัด การตัดสินใจ และการถ่ายโอนข้อมูลไปยังขั้นตอนถัดไป บันทึกเวลาที่รอคอยแยกต่างหากจากเวลาทำงาน ในระดับผลผลิตที่สูงขึ้น ความล่าช้าเล็กน้อยในการเข้าถึงเกจวัด การเติมเครื่องมือ หรือการตรวจสอบงานที่ค้างอยู่ อาจส่งผลต่อกำลังการผลิตที่ปล่อยออกมา เครื่อง CNC ของ Zhihe ทำให้คิวเหล่านี้มองเห็นได้ก่อนที่ผู้ซื้อจะอนุมัติข้อสมมติฐานด้านแรงงานหรือระบบอัตโนมัติ
นำข้อมูลประตูเข้าสู่ใบสั่งซื้อ
แนบเอกสารเกี่ยวกับการกำหนดค่า การทดสอบกลุ่มรู การวางแผนการวัด วิธีอายุการใช้งานของเครื่องมือ คำจำกัดความของอัตราการผลิตที่ยอมรับได้ การฝึกอบรม เครื่องมือสำรอง เส้นทางการบริการ และข้อยกเว้น เชื่อมโยงขั้นตอนการชำระเงินกับหลักฐานแทนที่จะใช้เพียงวันที่ในปฏิทินเท่านั้น การรับรองผลิตภัณฑ์ ความล้า ประสิทธิภาพแรงดัน และการประกอบขั้นปลายน้ำยังคงแยกจากกัน เว้นแต่จะมีการทำสัญญาและทดสอบไว้โดยเฉพาะ
คำถามที่พบบ่อยสำหรับผู้ซื้อ: เครื่องเจาะและต๊าปเกลียว CNC
แผนผังหลุมควรมีข้อมูลอะไรบ้าง?
ระบุรายละเอียดต่างๆ เช่น รูปทรงเรขาคณิต วัสดุ การวางแนว ความคลาดเคลื่อน เกลียว เครื่องมือ สารหล่อเย็น เกจวัด และกฎการถอดแบบ
เหตุใดจึงต้องแยกขั้นตอนการเจาะและการตอกเกลียวออกจากกัน?
การเจาะรูที่ถูกต้องไม่ได้หมายความว่าจะรับประกันความลึกของเกลียว การสอดเกลียว ผลลัพธ์จากเกจวัด การมีเศษโลหะ หรือการหล่อลื่นโดยอัตโนมัติ
ความเร็วรอบแกนหมุนเป็นตัววัดกำลังการผลิตหรือไม่?
ไม่ ให้ใช้ผลลัพธ์ที่ปล่อยออกมาหลังจากขั้นตอนการตั้งค่า เครื่องมือ การตัด การตรวจสอบ การหยุด การบำรุงรักษา และการกู้คืน
เหตุใดจึงต้องรวมการเปลี่ยนเครื่องมือตามแผน?
แสดงว่าการตั้งค่าล่วงหน้า ค่าชดเชย และการตรวจสอบ จะช่วยคืนค่าเส้นทางที่ได้รับการอนุมัติในระหว่างเหตุการณ์ปกติหรือไม่
อะไรบ้างที่ควรอยู่ในบันทึกชิ้นส่วนที่ถูกยึดไว้?
บันทึกข้อมูลประจำตัว ปริมาณ สถานะเครื่องจักร เครื่องมือ ผลลัพธ์ การควบคุม การแก้ไข การทดสอบซ้ำ เจ้าของ และการตัดสินใจ
ควรทบทวนการควบคุมชิปอย่างไร?
เชื่อมโยงการสังเกตเศษวัสดุกับวัสดุ ความลึก ทิศทาง รูปทรงของเครื่องมือ สารหล่อเย็น และช่วงเวลาการทำความสะอาด
การส่งมอบงานระหว่างกะควรประกอบด้วยอะไรบ้าง?
รวมถึงการตั้งค่า เครื่องมือ เกจวัด จำนวนที่ยอมรับได้ งานที่ค้างอยู่ การบำรุงรักษา การสำรองข้อมูล และการแจ้งปัญหา
Zhihe CNC ตรวจสอบ Takt อย่างไร?
Zhihe CNC จะนับเวลาการผลิตและการสนับสนุนที่แจ้งไว้ทั้งหมดรวมกับเวลาการผลิตชิ้นส่วนที่ส่งมอบแล้ว
ควรเปิดการพิจารณาหลักฐานใหม่เมื่อใด?
เปิดประตูที่ได้รับผลกระทบอีกครั้งหลังจากมีการเปลี่ยนแปลงแบบร่าง วัสดุ อุปกรณ์ เครื่องมือ โปรแกรม สารหล่อเย็น เกจวัด สถานที่ หรือการบำรุงรักษา
ผู้ซื้อควรขออะไรต่อไป?
ขอตัวอย่างการทดสอบกลุ่มรูเจาะ ข้อมูลดิบจากเกจวัด เหตุการณ์อายุการใช้งานของเครื่องมือ และบันทึกการทำงานทั้งหมด
สร้างเอกสารอนุญาตปล่อยสินค้าสำหรับสินค้าทดลองทุกชุด
เอกสารอนุมัติการปล่อยชิ้นงานควรเชื่อมโยงข้อมูลต่างๆ เช่น รหัสวัสดุ การแก้ไขแบบร่าง แผนผังรู อุปกรณ์จับยึด ผลรวมตรวจสอบโปรแกรม ชุดเครื่องมือ ค่าที่ตั้งไว้ล่วงหน้า สถานะเครื่องจักร สารหล่อเย็น รหัสเครื่องมือวัด การสุ่มตัวอย่าง และการจัดการชิ้นงาน ควรระบุรหัสที่มองเห็นได้ชัดเจนให้กับพาเลท ถาด หรือล็อตแต่ละชิ้น เมื่อมีการระงับชิ้นงาน เอกสารอนุมัติการปล่อยชิ้นงานควรแสดงให้เห็นว่าชิ้นส่วนใดบ้างที่อาจได้รับผลกระทบ และหลักฐานใดบ้างที่จำเป็นก่อนการอนุมัติ เพื่อป้องกันไม่ให้ผลการตรวจสอบแยกออกจากขั้นตอนการผลิตที่ทำให้เกิดผลการตรวจสอบนั้น
ใช้พาสปอร์ตเพื่อเปรียบเทียบชิ้นส่วนก่อนและหลังการเปลี่ยนเครื่องมือหรือการส่งมอบงานระหว่างกะตามแผน บันทึกคุณลักษณะการปลดล็อค เส้นทางการวัด และประวัติการแก้ไขที่เหมือนกัน สำหรับเครื่องเจาะและต๊าปเกลียว CNC การเปรียบเทียบนี้จะแสดงให้เห็นว่าเหตุการณ์ประจำนั้นได้รับการควบคุมหรือไม่ โดยไม่ต้องอ้างว่าล็อตเดียวสามารถทำนายวัสดุ เครื่องมือ หรือรูปทรงเรขาคณิตในอนาคตทั้งหมดได้ รักษาทั้งสถานะเดิมและสถานะที่แก้ไขแล้วที่ได้รับการอนุมัติ
ค่าใช้จ่ายในการสนับสนุนการทำงานในแต่ละส่วนที่วางจำหน่าย
สร้างบัญชีต้นทุนที่ใช้งานได้จริงสำหรับอุปกรณ์จับยึด ตัวยึด ดอกสว่าน ดอกต๊าป น้ำหล่อเย็น เกจวัด การตั้งค่าล่วงหน้า การเปลี่ยนเครื่องมือ การตรวจสอบ การจัดการเศษวัสดุ การบำรุงรักษา การตรวจสอบชิ้นงานที่ยึดไว้ และเวลาทำงานของผู้ปฏิบัติงาน อย่าสร้างตัวเลขคืนทุนขึ้นมาเอง ใช้ปริมาณที่ผู้ซื้อแจ้งไว้ ส่วนผสมของชิ้นส่วน และรูปแบบการทำงาน เพื่อให้ทีมฝ่ายขายสามารถเปรียบเทียบสองเส้นทางที่มีสมมติฐานเดียวกันได้ รอบการหมุนของแกนหมุนที่รวดเร็วอาจยังคงมีงานที่ต้องใช้แรงงานคนหรือการตรวจสอบที่มีค่าใช้จ่ายสูงอยู่
ตรวจสอบความเป็นเจ้าของวัสดุสิ้นเปลืองและเครื่องมือสำรองก่อนสั่งซื้อ ระบุปริมาณที่จัดส่ง การตรวจสอบที่คาดหวัง เส้นทางการสั่งซื้อซ้ำ ความต้องการพื้นที่จัดเก็บ และตัวกระตุ้นที่จะเปิดการทดลองอีกครั้ง Zhihe CNC แนะนำให้เชื่อมโยงบัญชีกับอัตราการผลิตที่ยอมรับได้ เนื่องจากต้นทุนต่อชิ้นส่วนที่ผลิตเสร็จนั้นมีประโยชน์มากกว่าต้นทุนต่อรอบการผลิตในอุดมคติ รักษาข้อสมมติฐานที่ยังไม่ได้รับการแก้ไข ผู้รับผิดชอบ และวันที่ตรวจสอบให้มองเห็นได้ตลอดช่วงการทดสอบระบบ
ปิดการประชุมอนุมัติขั้นสุดท้าย
ก่อนปล่อยงาน ให้แต่ละฝ่ายระบุประเด็นปัญหาที่ยังค้างอยู่และหลักฐานที่จำเป็นในการแก้ไขปัญหานั้น ฝ่ายจัดซื้อยืนยันขอบเขตและเป้าหมาย ฝ่ายวิศวกรรมยืนยันประเภทและรูปแบบของรูเจาะ ฝ่ายคุณภาพยืนยันขนาดและวิธีการจัดการ ฝ่ายผลิตยืนยันแรงงานและอัตราการผลิต ฝ่ายบำรุงรักษายืนยันการดูแลรักษาและอะไหล่ ฝ่ายซัพพลายเออร์ยืนยันบริการและข้อยกเว้น บันทึกการตัดสินใจ ผู้รับผิดชอบ และวันที่ลงในแฟ้มการประชุมเดียวกัน
ระบุรายการที่ยังไม่ได้รับการแก้ไขแต่ละรายการว่าเป็นอุปสรรค ข้อจำกัดที่ยอมรับได้ หรือสิ่งที่ต้องส่งมอบหลังการวางจำหน่าย ข้อจำกัดที่ยอมรับได้ควรระบุผลกระทบต่อการดำเนินงาน ส่วนสิ่งที่ต้องส่งมอบควรมีกำหนดส่งและหลักฐานการยอมรับ ระเบียบวินัยขั้นสุดท้ายนี้จะช่วยให้การทดลองทางเทคนิคเชื่อมโยงกับคำสั่งซื้อเชิงพาณิชย์ และทำให้ทีมผู้รับได้รับรายการที่ใช้งานได้แทนที่จะเป็นข้อความที่กระจัดกระจาย
นำการตัดสินใจไปที่ Zhihe CNC
ส่งแบบร่างหรือไฟล์ CAD ของเครื่อง CNC จาก Zhihe, ข้อมูลวัสดุและสต็อก, คุณสมบัติที่สำคัญ, ปริมาณการผลิตต่อปี, ส่วนผสมของล็อตการผลิต, แนวคิดเกี่ยวกับอุปกรณ์จับยึด, ข้อจำกัดของเครื่องมือ, วิธีการตรวจสอบ, สภาพแวดล้อมในสถานที่ และพื้นที่ให้บริการ ตรวจสอบ กลุ่มผลิตภัณฑ์ CNC ของ Zhihe , ข้อมูลบริษัทและโรงงาน และ ขั้นตอนการสอบถามทางวิศวกรรม สำหรับเครื่องเจาะและต๊าปเกลียว CNC ให้ขอข้อมูลการกำหนดค่าที่มีวันที่, ตัวอย่างการทดลองใช้งาน, ขอบเขตการยอมรับ, รายการข้อสมมติฐานที่เปิดกว้าง และชื่อผู้รับผิดชอบด้านการสนับสนุน
ขอบเขตอ้างอิง
เอกสารอ้างอิง ISO 10791 เกี่ยวกับเครื่องจักรกลซีเอ็น ซี และ แนวทางการป้องกันอันตรายจากเครื่องจักรของ OSHA ให้บริบทเกี่ยวกับการทดสอบเครื่องจักรหรือการป้องกันอันตราย แต่ไม่ได้แทนที่การยอมรับตามแบบร่างเฉพาะ การประเมินความเสี่ยงในพื้นที่ การรับรองผลิตภัณฑ์ การอนุมัติตามกฎระเบียบ หรือขั้นตอนการปฏิบัติงานของผู้ซื้อ





