

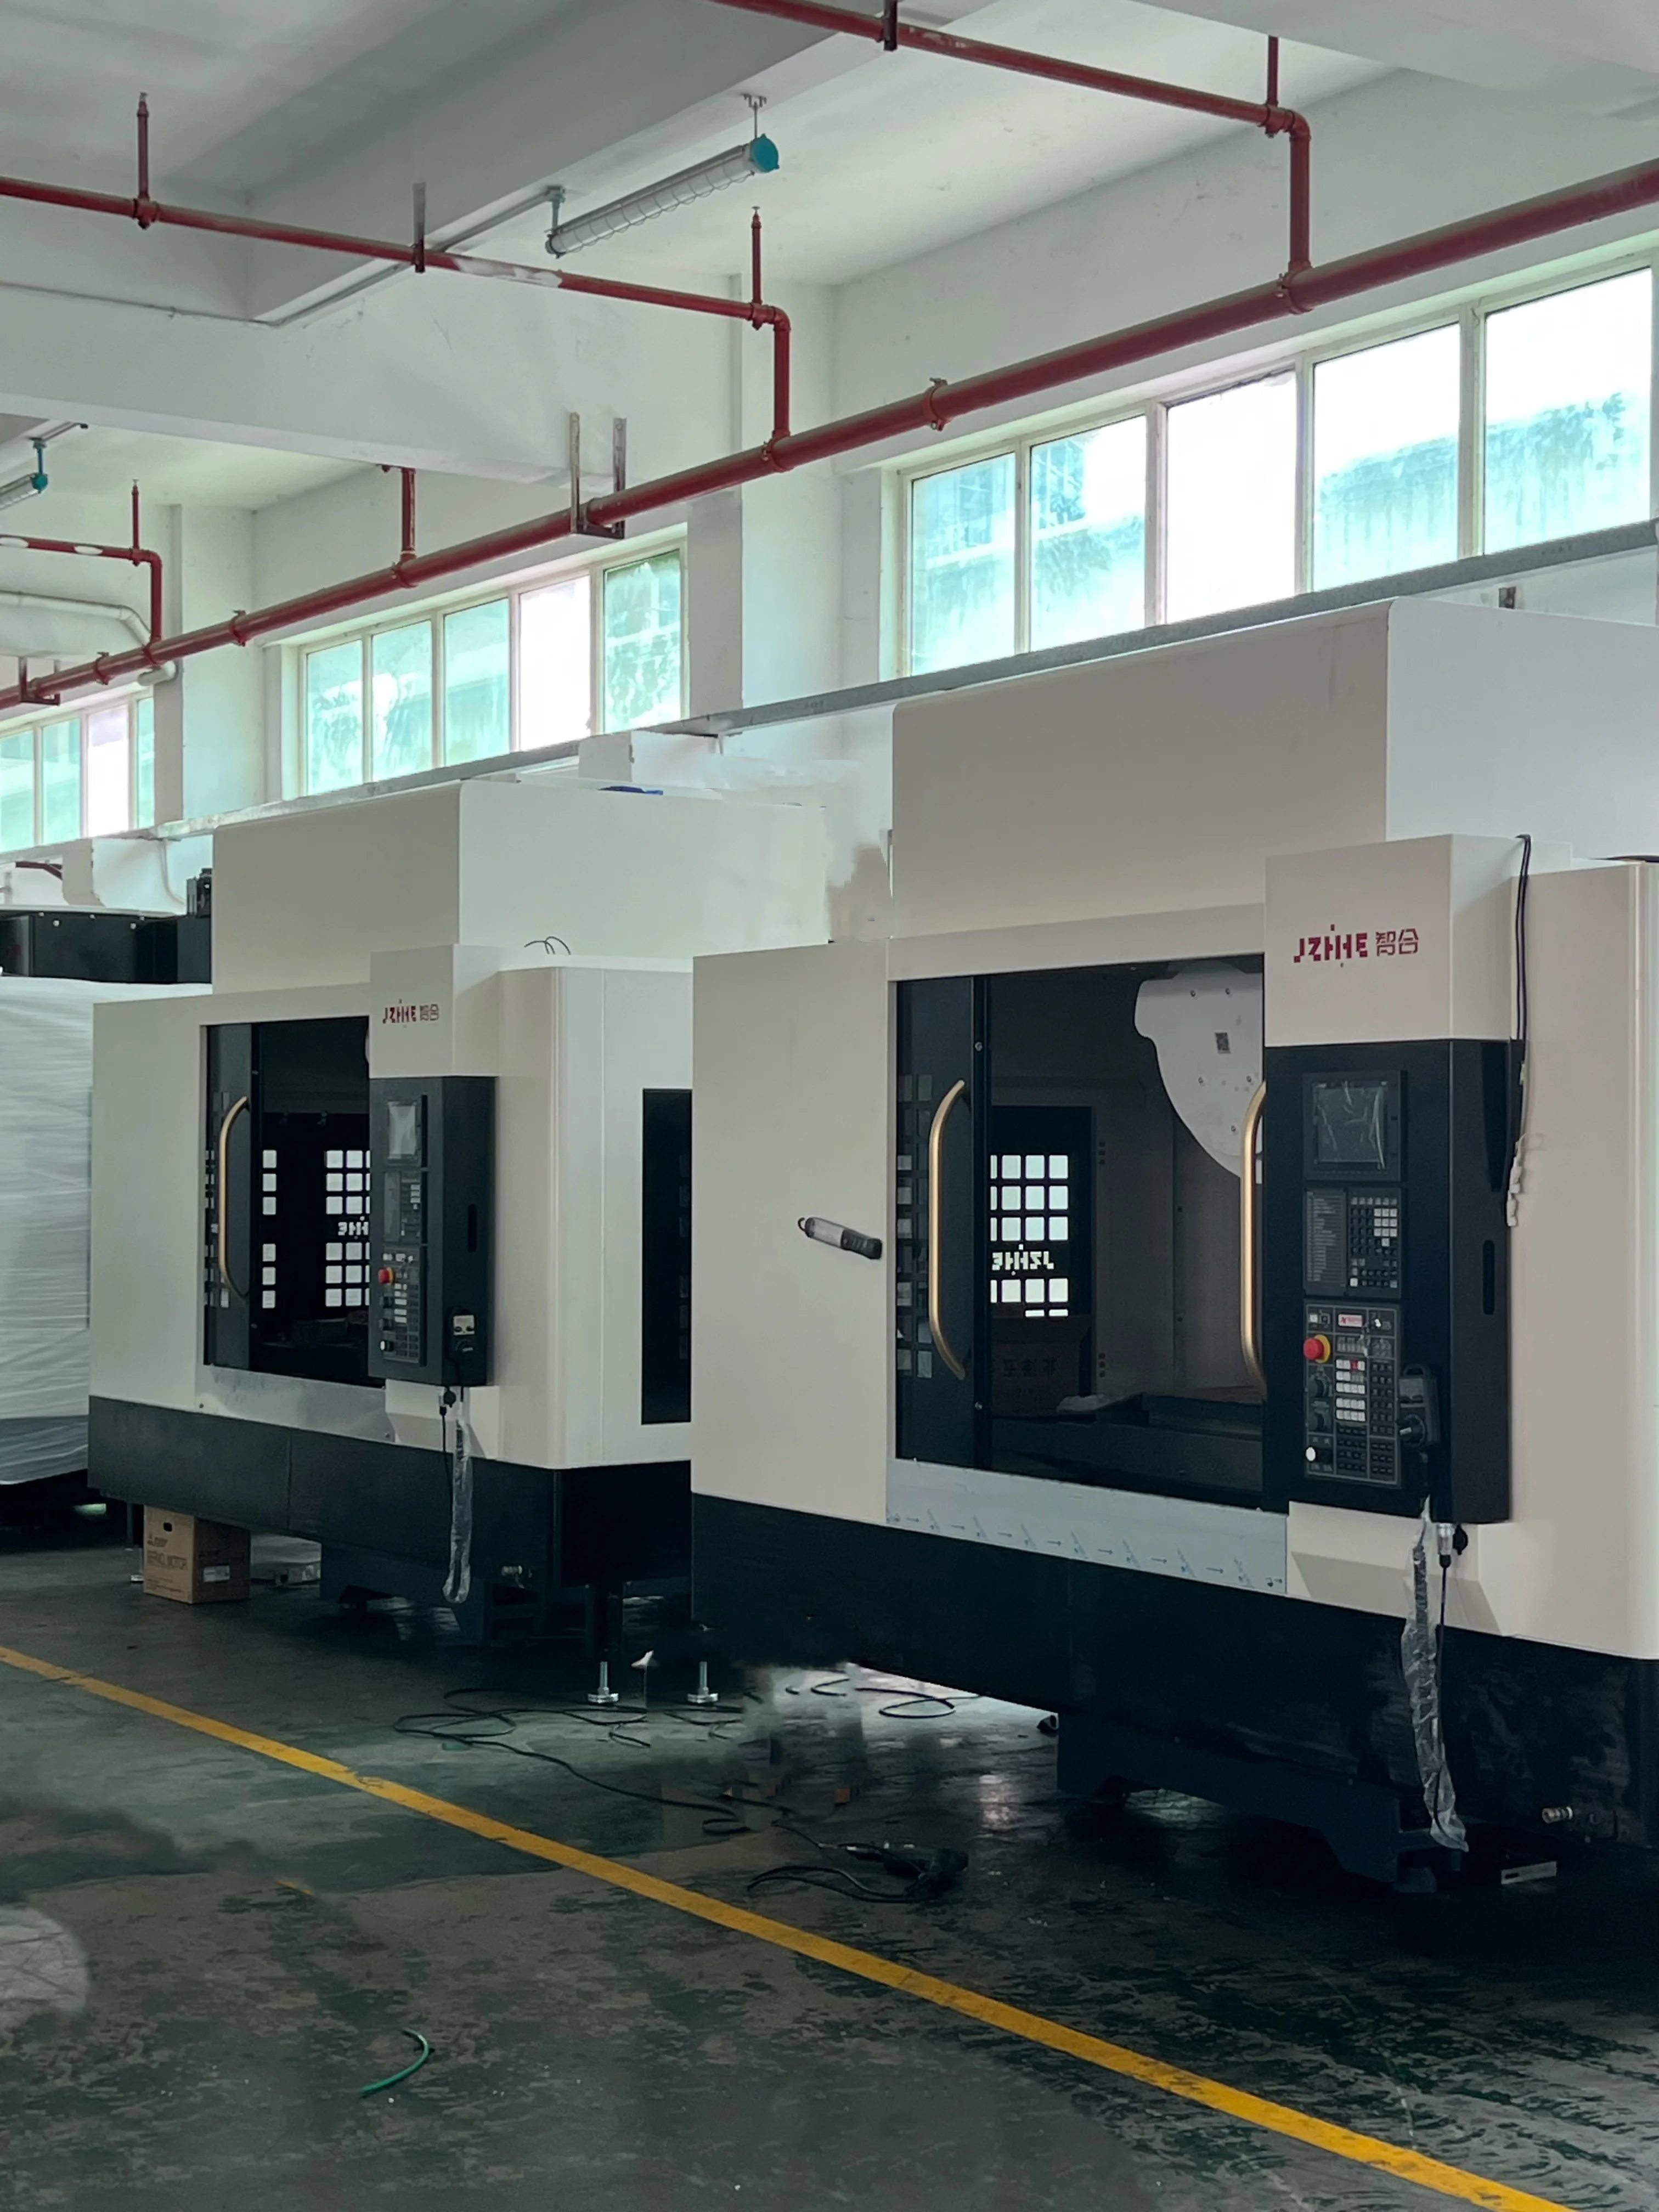
การเลือกอุปกรณ์จับยึดสำหรับเครื่อง CNC ควรเริ่มต้นจากจุดอ้างอิงของชิ้นงาน เส้นทางการตัด ความเสี่ยงต่อการบิดเบี้ยว การเข้าถึงเครื่องมือ และผลลัพธ์ที่ต้องการ ไม่ใช่จากปากกาจับชิ้นงานที่คุ้นเคยหรือแคตตาล็อกอุปกรณ์จับยึดที่น่าประทับใจ ผู้ซื้อสามารถทำให้การตัดสินใจมีความสม่ำเสมอมากขึ้นโดยการจัดกลุ่มชิ้นส่วนที่เป็นตัวแทนเข้าด้วยกัน บันทึกสิ่งที่ต้องควบคุม และทดลองใช้อุปกรณ์จับยึดและเครื่องจักรเป็นกระบวนการเดียวกัน
บทความนี้เหมาะสำหรับวิศวกรการผลิต ผู้ประเมินราคา ผู้ควบคุมการผลิต และผู้จัดซื้อเครื่องจักร โดยเปรียบเทียบวิธีการจับยึดชิ้นงานแบบต่างๆ โดยไม่ได้อ้างว่าวิธีการจับยึดชิ้นงานแบบใดแบบหนึ่งเหมาะสมกับวัสดุหรือค่าความคลาดเคลื่อนทุกประเภท การออกแบบขั้นสุดท้าย แรงยึดจับ การป้องกัน และขั้นตอนการทำงาน จำเป็นต้องได้รับการตรวจสอบและรับรองจากวิศวกรผู้เชี่ยวชาญสำหรับชิ้นส่วนจริง
สร้างการ์ดสำหรับตระกูลชิ้นส่วนก่อนทำการเปรียบเทียบฮาร์ดแวร์
เลือกชิ้นส่วนที่ต้องการความแม่นยำสูงแต่เป็นตัวแทนจากแต่ละตระกูล ในหน้าเดียว ให้แสดงรายละเอียดของสินค้าขาเข้า สภาพของวัสดุ ข้อมูลสำคัญ คุณลักษณะที่สำคัญ ความสัมพันธ์ของค่าความคลาดเคลื่อน ข้อกำหนดของพื้นผิว ขอบที่ไวต่อครีบ ผนังบาง ขนาดของล็อต และรูปแบบที่คาดว่าจะเกิดขึ้น ทำเครื่องหมายบนพื้นผิวที่ต้องการการเข้าถึงด้วยเครื่องตัด หัววัด และเกจวัด
เพิ่มรายละเอียดเกี่ยวกับสิ่งที่เกิดขึ้นก่อนและหลังการกลึง ชิ้นงานหล่ออาจมีมุมเอียงหรือมาตราส่วนที่ไม่สม่ำเสมอ ชิ้นงานที่เลื่อยแล้วอาจมีความยาวแตกต่างกัน พื้นผิวที่ตกแต่งแล้วอาจกลายเป็นจุดอ้างอิงสำหรับการทำงานในขั้นตอนต่อไป การล้าง การลบคม การอบชุบความร้อน หรือการเคลือบผิว อาจเปลี่ยนแปลงวิธีการจับยึดหรือตรวจสอบชิ้นงาน ข้อเท็จจริงเหล่านี้มักมีความสำคัญมากกว่ายี่ห้อของอุปกรณ์จับยึดเสียอีก
สำหรับการเลือกอุปกรณ์จับยึดสำหรับเครื่อง CNC การ์ดนี้จะช่วยป้องกันไม่ให้ตัวอย่างที่ประสบความสำเร็จเพียงชิ้นเดียวถูกนำมาใช้เป็นหลักฐานยืนยันสำหรับผลิตภัณฑ์ทั้งหมด ควรบันทึกการแก้ไขแบบร่างและเงื่อนไขของวัสดุลงในการ์ด จากนั้นแยกข้อเท็จจริงที่ได้รับการยืนยันแล้วออกจากข้อสันนิษฐานที่ยังต้องทดสอบเพิ่มเติม
วาดโครงเรื่องข้อมูลตั้งแต่ต้นจนจบ
อธิบายว่าการตั้งค่าครั้งแรกสร้างหรือรับค่าอ้างอิงอย่างไร การตั้งค่าครั้งต่อๆ ไปอ้างอิงค่าอ้างอิงเหล่านั้นอย่างไร และการตรวจสอบปิดวงจรที่ใด หากรูเจาะและหน้าสัมผัสที่สำคัญถูกสร้างขึ้นในการตั้งค่าที่แตกต่างกัน ให้แสดงความสัมพันธ์ที่ต้องคงอยู่หลังจากการจับยึดใหม่ หากผนังบางถูกปล่อยหลังจากทำการขึ้นรูปหยาบ ให้ระบุว่าการบิดเบี้ยวอาจเกิดขึ้นได้เมื่อใด และขนาดในแบบร่างอธิบายถึงสถานะใด
แนวคิดการกำหนดตำแหน่งทั่วไปจะใช้ลำดับข้อจำกัดหลัก รอง และรองลงมา แต่รูปทรงเรขาคณิตของการสัมผัสจริงนั้นขึ้นอยู่กับผู้ออกแบบอุปกรณ์จับยึด การสัมผัสที่มากขึ้นไม่ได้หมายความว่าดีกว่าเสมอไป การรองรับเพิ่มเติมอาจช่วยชิ้นส่วนที่มีความยืดหยุ่นได้ หรืออาจทำให้ชิ้นส่วนที่หล่อขึ้นไม่สม่ำเสมอถูกจำกัดมากเกินไปและทำให้ชิ้นส่วนเคลื่อนที่เมื่อแคลมป์ปิดลง
ทำให้การถ่ายโอนข้อมูลมองเห็นได้ชัดเจนบนแผ่นงานขั้นตอนการทำงาน ผู้ปฏิบัติงานควรทราบว่าพื้นผิวใดต้องทำความสะอาด จุดสัมผัสใดต้องยึดแน่น จุดรองรับใดสามารถปรับได้ และคุณลักษณะใดที่ยืนยันการติดตั้งที่ถูกต้อง ซึ่งมีประโยชน์มากกว่าภาพถ่ายการตั้งค่าโดยไม่มีแผนผังแสดงตำแหน่ง
ส่งแรงกดไปที่จุดรองรับ ไม่ใช่ส่งผ่านความหวัง
วาดภาพแสดงทิศทางแรงตัดที่คาดว่าจะเกิดขึ้นสำหรับการกลึงหยาบ การเจาะ การตอกเกลียว และการกลึงละเอียด แสดงตำแหน่งที่แรงเหล่านั้นเข้าสู่ชิ้นงานและวิธีที่แรงเหล่านั้นไปถึงจุดรองรับคงที่ จากนั้นเพิ่มทิศทางการจับยึด การจับยึดที่ดันชิ้นงานออกจากตำแหน่งจะทำให้กระบวนการแตกต่างจากการจับยึดที่ยึดชิ้นงานอย่างแน่นหนา
ชิ้นส่วนที่บาง ยาว หรือมีหน้าตัดเปิด ควรได้รับการตรวจสอบการบิดเบี้ยว การจับยึดอาจทำให้ชิ้นงานงอได้ก่อนการกลึง การกำจัดวัสดุอาจคลายความเครียดตกค้าง การคลายการจับยึดอาจเผยให้เห็นขนาดที่ดูเหมือนจะยอมรับได้ขณะอยู่ในอุปกรณ์จับยึด กำหนดตำแหน่งที่ทำการตรวจสอบ เวลาที่ปล่อยชิ้นงาน และว่าช่วงเวลาพักระหว่างกลางหรือการตรวจสอบซ้ำเป็นส่วนหนึ่งของกระบวนการหรือไม่
เอกสารของ NIST เกี่ยวกับ ระบบจับยึดชิ้นงานแบบยืดหยุ่น อธิบายถึงการจำลองการสัมผัส แรงยึด การเสียรูป และความเค้น เอกสารนี้เป็นหลักฐานที่มีประโยชน์ว่าการจับยึดชิ้นงานเป็นปัญหาเกี่ยวกับเส้นทางการรับแรง ไม่ใช่แบบการออกแบบอุปกรณ์จับยึดสำเร็จรูป หรือใช้ทดแทนข้อมูลจากการทดลองกับชิ้นงานของผู้ซื้อ
ใช้เมทริกซ์เส้นทางแทนการใช้รายการโปรดเพียงรายการเดียว
ให้คะแนนเส้นทางที่เป็นไปได้เทียบกับข้อมูลครอบครัว รักษาระดับคะแนนให้เรียบง่ายและกำหนดให้มีหมายเหตุสำหรับทุกคะแนนสูงหรือต่ำ การเลือกอุปกรณ์จับยึดเครื่อง CNC จะตรวจสอบได้ง่ายขึ้นเมื่อมีเหตุผลอธิบายควบคู่ไปกับคะแนน
| เส้นทาง | โดยปกติแล้วควรพิจารณาเมื่อ | คำถามที่ใช้ตัดสินความเหมาะสม |
|---|---|---|
| ปากกาจับชิ้นงานหรือหัวจับมาตรฐาน | รูปทรงเรขาคณิตเป็นระเบียบ การเข้าถึงสะดวก และการเปลี่ยนผ่านมีความสำคัญ | ชิ้นส่วนนั้นสามารถติดตั้งได้อย่างพอดีซ้ำๆ โดยไม่ต้องใช้เครื่องมือบีบอัดหรือขัดขวางหรือไม่? |
| แผ่นฐานและตัวกำหนดตำแหน่งแบบโมดูลาร์ | ครอบครัวต่างๆ มีรูปแบบหลุมหรือจุดอ้างอิงร่วมกัน แต่ก็ยังมีการเปลี่ยนแปลงบ่อยครั้ง | โมดูลมีความแข็งแรง ทนทานต่อข้อผิดพลาด และทำความสะอาดได้ในกระบวนการผลิตชิปจริงหรือไม่? |
| อุปกรณ์ติดตั้งเฉพาะ | ปริมาณและความเสถียรเป็นเหตุผลที่ทำให้ต้องใช้ฮาร์ดแวร์ที่ออกแบบมาโดยเฉพาะ | จะมีการจัดการอย่างไรเกี่ยวกับความสึกหรอ การปรับปรุงแก้ไข ชิ้นส่วนอะไหล่ และการเปลี่ยนแปลงเมื่อสิ้นสุดอายุการใช้งาน? |
| การจัดเรียงพาเลทหรือป้ายหลุมศพ | การโหลดนอกเครื่องจะได้รับประโยชน์จากการทำงานหลายด้านหรือการผลิตแบบเรียงลำดับ | ซองจดหมายที่บรรจุเต็มแล้วนั้น สามารถหลบหลีกเครื่องมือ อุปกรณ์ตรวจสอบ ประตู และการเคลื่อนที่ของพาเลทได้หรือไม่? |
| อุปกรณ์จับยึดแบบหลายส่วน | ชิ้นส่วนขนาดเล็กและรอบการทำงานซ้ำๆ สามารถใช้การตั้งค่าเดียวกันได้ | การหนีบชิ้นส่วนสม่ำเสมอหรือไม่ ตรวจพบชิ้นส่วนที่หายไปหรือไม่ และทุกสถานีสามารถลำเลียงเศษชิ้นส่วนออกไปได้หรือไม่ |
| การยึดด้วยสุญญากาศหรือการยึดแบบเฉพาะเจาะจงอื่นๆ สำหรับการใช้งานเฉพาะด้าน | พื้นผิวขนาดใหญ่หรือชิ้นส่วนที่บอบบางทำให้การใช้แคลมป์แบบธรรมดาเป็นไปได้ยาก | โหมดความล้มเหลว การเก็บรักษาข้อมูลสำรอง ขีดจำกัดการรั่วไหล และสภาพวัสดุใดบ้างที่เกี่ยวข้อง? |
อย่าเพิ่งรวมคะแนนก่อนที่จะกำหนดค่าน้ำหนัก การตอบสนองของต้นแบบ ความเสถียรโดยไม่ต้องดูแล เวลาในการเปลี่ยนงาน และการปกป้องพื้นผิว อาจมีความสำคัญแตกต่างกันในโรงงานต่างๆ เมทริกซ์การตัดสินใจคือข้อโต้แย้งที่มีโครงสร้าง ไม่ใช่เครื่องจักรที่เลือกแทนวิศวกร
ตัดสินใจว่าความยืดหยุ่นหรือความสม่ำเสมอจะให้ผลตอบแทนคุ้มค่ากว่ากัน
อุปกรณ์จับยึดแบบยืดหยุ่นสามารถช่วยลดขั้นตอนในการสร้างชิ้นงานใหม่และลดสินค้าคงคลังเฉพาะทางได้ อย่างไรก็ตาม อาจต้องการระเบียบวินัยในการตั้งค่ามากขึ้น การตรวจสอบที่ละเอียดขึ้น หรือพื้นที่ว่างที่กว้างขึ้น ในขณะที่อุปกรณ์จับยึดแบบเฉพาะทางสามารถลดขั้นตอนการโหลดและลดตัวเลือกของผู้ปฏิบัติงานเมื่ออุปกรณ์มีความเสถียรแล้ว แต่การเปลี่ยนแปลงทางวิศวกรรมและการใช้งานต่ำอาจทำให้การเป็นเจ้าของมีราคาแพง
เปรียบเทียบกระบวนการผลิตทั้งหมด: การออกแบบอุปกรณ์จับยึด การผลิต การทดสอบ การตั้งค่า การโหลด การทำความสะอาด การตรวจสอบ การตัด การตรวจสอบ การบำรุงรักษา การจัดเก็บ และการควบคุมการเปลี่ยนแปลง อุปกรณ์จับยึดที่ถูกที่สุดในใบสั่งซื้ออาจใช้เวลาการทำงานของแกนหมุนมากที่สุด อุปกรณ์จับยึดที่ซับซ้อนที่สุดอาจไม่สามารถคืนทุนค่าใช้จ่ายด้านวิศวกรรมได้เลยหากกลุ่มชิ้นส่วนมีการเปลี่ยนแปลงทุกเดือน
ในการประมาณการ ควรใช้สถานะการผลิตอย่างน้อยสามสถานะ ได้แก่ ชิ้นงานตัวอย่างแรก การผลิตซ้ำตามปกติ และการซ่อมแซมหลังจากชิ้นส่วนที่ถูกระงับหรือชิ้นส่วนที่สึกหรอ วิธีนี้จะช่วยป้องกันไม่ให้รอบการผลิตที่ดีที่สุดที่ดูดีมาบดบังงานที่จำเป็นต้องทำเพื่อให้กระบวนการดำเนินต่อไปได้
ตรวจสอบเครื่องมือ หัววัด และการเข้าถึงชิปในรุ่นเดียวกัน
วางชุดเครื่องมือที่ยาวที่สุด หัวแกนหมุน หัววัด หัวฉีดน้ำหล่อเย็น และหัวหรือรูปทรงเรขาคณิตของแกนหมุนใดๆ ไว้รอบๆ อุปกรณ์จับยึดที่รับน้ำหนัก ตรวจสอบการเคลื่อนที่เข้าและออก ไม่ใช่แค่ตำแหน่งการตัดเท่านั้น แคลมป์อาจหลบพื้นผิวที่เสร็จแล้วได้ แต่ก็อาจขวางตัวจับยึดเครื่องมือขณะเข้าทำงานได้ หอคอยสูงอาจเปิดพื้นผิวได้มากขึ้น ในขณะที่ลดระยะการเข้าถึงหรือความยาวของเครื่องมือที่ใช้งานได้
วางแผนตำแหน่งการวางชิปในแต่ละขั้นตอนการทำงาน ช่องว่างรอบๆ ตัวกำหนดตำแหน่งอาจขัดขวางการติดตั้งที่สมบูรณ์ การใช้ลมเป่าอาจทำให้ชิปเคลื่อนที่จากหน้าสัมผัสหนึ่งไปยังอีกหน้าสัมผัสหนึ่ง หรือก่อให้เกิดปัญหาด้านความปลอดภัยและฝุ่นละออง ควรเลือกหน้าสัมผัสที่สามารถตรวจสอบและทำความสะอาดได้ด้วยวิธีการที่กำหนดไว้ หากมีการใช้การล้างหรือลมเป่า ให้รวมไว้ในรอบการทำงานจริงและการประเมินความเสี่ยงด้วย
การเข้าถึงการตรวจสอบควรอยู่ในการตรวจสอบเดียวกัน หากกระบวนการขึ้นอยู่กับการตรวจสอบด้วยหัววัด ให้ระบุระยะการเข้าถึงของหัววัด การสอบเทียบ การเคลื่อนไหวที่ได้รับการป้องกัน และผลลัพธ์ที่เปลี่ยนแปลงไป หากต้องวัดคุณลักษณะนอกเครื่องจักร ให้ระบุสถานะที่ปล่อยแล้วและการถ่ายโอนข้อมูลอ้างอิง แทนที่จะสันนิษฐานว่าผลลัพธ์จากอุปกรณ์จับยึดจะตรงกับผลลัพธ์จากการตรวจสอบ
จัดเส้นทางการติดตั้งอุปกรณ์ให้สอดคล้องกับสถาปัตยกรรมของเครื่องจักร
เครื่องจักรและอุปกรณ์จับยึดกำหนดขอบเขตการทำงานเดียวกัน เครื่องจักรกลซีเอ็นซีแนวตั้ง สามารถเข้าถึงด้านบนได้ง่ายและโหลดชิ้นงานได้คุ้นเคยสำหรับงานแผ่นโลหะ แม่พิมพ์ และชิ้นงานทรงปริซึมหลายประเภท เครื่องจักรกลซีเอ็นซีแนวนอน สามารถรองรับงานหลายด้านและการลำเลียงชิ้นงานบนพาเลทได้ หากชิ้นงานและปริมาณเหมาะสม เครื่องจักรกลซีเอ็นซีห้าแกน อาจช่วยลดการจับยึดชิ้นงานใหม่สำหรับทิศทางที่ซับซ้อน แต่ต้องรักษาระยะห่างในการหมุนและระยะการเข้าถึงของเครื่องมือไว้ด้วย
ในการเลือกอุปกรณ์จับยึดชิ้นงานสำหรับเครื่อง CNC ให้เปรียบเทียบระยะการเคลื่อนที่ที่ใช้งานได้หลังจากติดตั้งอุปกรณ์จับยึดชิ้นงานแล้ว ไม่ใช่แค่ระยะการเคลื่อนที่ตามชื่อเรียกเท่านั้น รวมถึงชิ้นงานที่ใหญ่ที่สุด ตัวกำหนดตำแหน่ง แคลมป์ ตัวยก แท่นวาง หัววัด และเครื่องมือที่ยาวที่สุดที่ต้องการใช้งาน ตรวจสอบภาระและการกระจายน้ำหนักของโต๊ะโดยใช้ข้อมูลจากผู้ผลิตปัจจุบันสำหรับรูปแบบที่เสนอ ห้ามอนุมานภาระที่อนุญาตหรือวิธีการจับยึดจากฉลากทั่วไปของเครื่องจักรเด็ดขาด
นอกจากนี้ ให้เปรียบเทียบส่วนต่อประสานกับผู้ใช้งานด้วย ผู้ปฏิบัติงานสามารถโหลดชิ้นส่วนได้โดยไม่ต้องเอื้อมมือไปรอบๆ วัสดุที่แหลมคมหรือไม่? ตัวเชื่อมต่อมีร่องและได้รับการป้องกันหรือไม่? สามารถเปลี่ยนอุปกรณ์จับยึดขนาดหนักโดยใช้เครื่องมือขนย้ายของไซต์งานได้หรือไม่? การเปิดประตูรองรับระบบอัตโนมัติที่วางแผนไว้หรือไม่? ขอบเขตการทำงานที่มีประสิทธิภาพรวมถึงมือ รถเข็น และการเข้าถึงเพื่อการบำรุงรักษา ตลอดจนการเคลื่อนที่ของแกนต่างๆ ด้วย
ปกป้องฟังก์ชันด้านความปลอดภัยและขอบเขตการเข้าถึง
อุปกรณ์ยึดชิ้นงานไม่สามารถทดแทนระบบป้องกันเครื่องจักรได้ และอุปกรณ์ยึดชิ้นงานแบบกำหนดเองต้องไม่ทำให้ระบบล็อกทำงานผิดปกติหรือสร้างเส้นทางการดีดชิ้นงานใหม่ ตรวจสอบสภาพการทำงานต่างๆ เช่น เครื่องมือชำรุด ชิ้นส่วนหลวม การสูญเสียระบบไฮดรอลิกหรือนิวแมติก ชิ้นส่วนหาย และการโหลดที่ไม่ถูกต้อง ตัดสินใจว่าจะแยกส่วนเครื่องจักรอย่างไรก่อนทำความสะอาด ปรับแต่ง หรือเปลี่ยนอุปกรณ์ยึดชิ้นงาน
บทนำเรื่องการป้องกันอันตรายจากเครื่องจักร ของ OSHA แยกประเด็นเรื่องจุดปฏิบัติงาน อุปกรณ์ส่งกำลัง และระบบควบคุม โดยระบุว่าความต้องการด้านการป้องกันอันตรายจะแตกต่างกันไปตามประเภทของเครื่องจักรและการมีส่วนร่วมของผู้ปฏิบัติงาน ควรใช้กฎหมายและกระบวนการประเมินความเสี่ยงของตลาดปลายทาง บทความนี้ไม่ได้ให้การรับรองอุปกรณ์หรือกำหนดวิธีการป้องกันอันตรายใดๆ
บันทึกพลังงานสะสมใดๆ ในแคลมป์ ตัวสะสมพลังงาน สปริง หรือชิ้นส่วนเคลื่อนที่ขนาดใหญ่ ระบุสถานะที่ปลอดภัยสำหรับการสูญเสียพลังงานและวิธีการปลดชิ้นส่วนโดยไม่ต้องดัดแปลง ตรวจสอบขอบคม จุดหนีบ และการเคลื่อนย้ายด้วยมือในระหว่างที่ประตูเปิดอยู่และแรงกดดันในการผลิตสูง
ดำเนินการทดลองจัดการแข่งขันแบบติดป้ายแดง
ก่อนเริ่มการทดลอง ให้ติดป้ายสีแดงไว้ที่สมมติฐานที่ยังไม่ได้รับการพิสูจน์ทุกข้อ ได้แก่ ความแปรปรวนของวัสดุ การสัมผัสของตัวกำหนดตำแหน่ง การตั้งค่าแคลมป์ ระยะห่างของเครื่องมือ การกำจัดเศษวัสดุ ตรรกะของโพรบ เวลาในการทำงาน วิธีการตรวจสอบ และขั้นตอนของผู้ปฏิบัติงาน จุดประสงค์ไม่ใช่เพื่อให้ชิ้นงานดูเสร็จสมบูรณ์ แต่เพื่อนำป้ายที่มีหลักฐานออก หรือแปลงป้ายเหล่านั้นให้เป็นข้อจำกัดที่ควบคุมได้
ดำเนินการตามลำดับขั้นตอนทั้งหมดโดยใช้วัสดุและเครื่องมือที่เหมาะสม รวมถึงการทำความสะอาด การโหลด การตรวจสอบความพอดี การตัด การตรวจสอบ การขนถ่าย และการตรวจสอบ ทำซ้ำรอบการทำงานให้เพียงพอเพื่อแสดงให้เห็นถึงความแปรผันที่เกี่ยวข้องกับการตัดสินใจที่ตกลงกันไว้ ชิ้นส่วนสาธิตเพียงชิ้นเดียวไม่สามารถบ่งชี้ถึงความสามารถในระยะยาวได้ บันทึกสถานะของเครื่องมือ ค่าชดเชย สภาพแวดล้อม และการแทรกแซงด้วยตนเองใดๆ
การเลือกอุปกรณ์จับยึดสำหรับเครื่อง CNC จะเสร็จสมบูรณ์ก็ต่อเมื่อเส้นทางที่ยอมรับนั้นมีผู้รับผิดชอบในการตั้งค่า การตรวจสอบ การบำรุงรักษา และการเปลี่ยนแปลงแล้ว ควรเก็บชิ้นส่วนที่ชำรุดหรือติดขัดไว้เมื่อพบปัญหา ชิ้นงานตัวอย่างสุดท้ายที่ดูสะอาดตาแต่ไม่มีเส้นทางที่ใช้ในการผลิตนั้นเป็นหลักฐานที่ไม่แข็งแรง
อ่านรูปแบบโดยรวมจากทุกส่วน ไม่ใช่แค่ผลลัพธ์เพียงอย่างเดียว
บันทึกค่าการวัดตามลำดับการตัดเฉือนและตามสถานีจับยึดชิ้นงาน การตรวจสอบรูปแบบนี้ให้หลักฐานการเลือกอุปกรณ์จับยึดเครื่อง CNC ที่นอกเหนือไปจากตัวอย่างแรกที่ยอมรับได้ การเปลี่ยนแปลงที่คงที่อาจบ่งชี้ถึงการเปลี่ยนแปลงของเครื่องมือหรืออุณหภูมิ สถานีใดสถานีหนึ่งที่แตกต่างกันอาจชี้ไปที่ปัญหาการสัมผัส การจับยึด หรือเศษโลหะเฉพาะจุด การกระโดดหลังจากโหลดใหม่สามารถเปิดวิธีการติดตั้งใหม่ได้ สิ่งเหล่านี้เป็นเพียงเบาะแสในการตรวจสอบ ไม่ใช่การวินิจฉัยอัตโนมัติ
เปรียบเทียบชิ้นส่วนในสภาวะที่ถูกยึดและสภาวะที่ปล่อยมือ โดยพิจารณาถึงความบิดเบี้ยวที่เกิดขึ้น ทำเครื่องหมายตำแหน่งที่วัดชิ้นส่วนและโครงสร้างอ้างอิงที่ใช้ หากการแก้ไขช่วยปรับปรุงคุณลักษณะหนึ่งในขณะที่อีกคุณลักษณะหนึ่งแย่ลง ให้ตรวจสอบโครงสร้างอ้างอิงและเส้นทางแรงก่อนที่จะเพิ่มค่าชดเชยเพิ่มเติม
ปิดป้ายสีแดงแต่ละอันด้วยผลลัพธ์อย่างใดอย่างหนึ่งจากสี่อย่างต่อไปนี้: พิสูจน์แล้วว่าอยู่ในช่วงที่กำหนด ควบคุมโดยขั้นตอนที่บันทึกไว้ ยอมรับว่าเป็นข้อจำกัด หรือถูกปฏิเสธและต้องใช้เส้นทางใหม่ คำศัพท์สั้นๆ เหล่านี้ช่วยป้องกันไม่ให้บันทึกการทดลองกลายเป็นเพียงความคิดเห็นเช่น "ดูโอเค"
ตัวอย่างสั้นๆ: ชิ้นส่วนหล่อสี่ชิ้น คีมจับชิ้นงานที่ทำให้เข้าใจผิดหนึ่งอัน
ลองนึกภาพชิ้นส่วนตัวปั๊มสี่ชิ้นที่มีขนาดภายนอกเท่ากัน แต่แตกต่างกันในทิศทางของพอร์ตและพื้นผิวภายในที่ผ่านการกลึง ตัวอย่างชิ้นแรกยึดด้วยปากกาจับชิ้นงานมาตรฐาน ทำให้เข้าถึงได้ง่ายจากด้านบน แต่สำหรับตัวอย่างชิ้นที่สอง รูปทรงของชิ้นส่วนหล่อเปลี่ยนไป ทำให้จุดสัมผัสเปลี่ยนไป ปากกาจับชิ้นงานอันหนึ่งขวางเส้นทางของหัววัด และเศษวัสดุจะสะสมอยู่ใต้ส่วนที่ยื่นออกมาต่ำๆ
การตรวจสอบชิ้นส่วนในกลุ่มเดียวกันจะแยกแผนการจัดวางตำแหน่งออกเป็นสองแบบ แทนที่จะบังคับให้ชิ้นส่วนทั้งสี่ชิ้นอยู่ในชุดการติดตั้งเดียวกัน ทีมงานได้เพิ่มการรองรับที่ควบคุมได้สำหรับชิ้นส่วนหล่อที่อ่อนแอกว่า ย้ายการตรวจสอบการติดตั้งไปอยู่ในลำดับการทำงานของผู้ปฏิบัติงาน และทดสอบฐานแบบโมดูลาร์ที่รักษาการติดตั้งทั่วไปไว้ ในขณะที่ยังคงอนุญาตให้ใช้ตัวจัดวางตำแหน่งเฉพาะรุ่นได้ ตัวอย่างนี้เป็นเพียงตัวอย่างประกอบ ไม่ใช่ผลลัพธ์จากลูกค้า หรือคำมั่นสัญญาว่าอุปกรณ์จับยึดแบบโมดูลาร์นั้นดีที่สุดเสมอไป
บทเรียนที่ได้คือ ความคล้ายคลึงกันควรได้รับการพิสูจน์ที่ระดับจุดอ้างอิงและเส้นทางการรับน้ำหนัก ขนาดภายนอกเพียงอย่างเดียวอาจซ่อนคุณลักษณะที่ทำให้ตัวยึดที่ใช้ร่วมกันไม่เสถียรได้
คำถามที่ส่งผลต่อการตัดสินใจเรื่องตารางการแข่งขัน
หัวจับหรือปากกาจับชิ้นงานแบบสามขากรรไกรมีความแม่นยำเพียงพอหรือไม่?
ความแม่นยำไม่สามารถตัดสินได้จากชื่ออุปกรณ์ คำตอบยังคงขึ้นอยู่กับการสัมผัสของชิ้นส่วน ความแปรผันของวัสดุ สภาพของปากจับหรือเม็ดมีด พฤติกรรมการจับยึด การถ่ายโอนจุดอ้างอิง แรงตัด และผลการตรวจสอบในกระบวนการจริง
เมื่อใดการติดตั้งโคมไฟเฉพาะจุดจึงจะคุ้มค่าในเชิงพาณิชย์?
มันจะเป็นตัวเลือกที่เหมาะสมเมื่อปริมาณการใช้งานซ้ำ เวลาในการโหลด ความเสถียร หรือการป้องกันข้อผิดพลาด สามารถชดเชยต้นทุนในการออกแบบ การผลิต การบำรุงรักษา และการเปลี่ยนแปลงได้ ลองเปรียบเทียบกับเส้นทางที่ยืดหยุ่นตลอดอายุการใช้งานของผลิตภัณฑ์ที่คาดการณ์ไว้
ควรเพิ่มตัวยึดเพิ่มเติมเพื่อป้องกันการเคลื่อนไหวหรือไม่?
ไม่เสมอไป แรงที่มากขึ้นหรือจำนวนจุดสัมผัสที่มากขึ้นอาจทำให้ชิ้นส่วนเสียรูปหรือจำกัดการเคลื่อนที่ของวัสดุมากเกินไป ตรวจสอบเส้นทางการรับแรงและสภาพการรองรับ จากนั้นตรวจสอบความถูกต้องของการตั้งค่าด้วยชิ้นงานตัวอย่าง
การตรวจสอบด้วยเครื่องมือวัดสามารถแก้ไขปัญหาการติดตั้งที่ไม่ดีได้หรือไม่?
การตรวจสอบด้วยเครื่องมือวัดสามารถระบุตำแหน่งหรือสนับสนุนกลยุทธ์การชดเชยที่ควบคุมได้ แต่ไม่สามารถแก้ไขปัญหาการติดตั้งที่ไม่แน่นหนา การบิดเบี้ยว การเข้าถึงที่ถูกปิดกั้น การปนเปื้อน หรือสภาวะการหนีบที่ไม่ปลอดภัยได้ กำหนดให้ชัดเจนว่าผลการตรวจสอบด้วยเครื่องมือวัดสามารถเปลี่ยนแปลงอะไรได้บ้าง
ควรตรวจสอบความสม่ำเสมอของชิ้นงานอย่างไร?
ใช้ขั้นตอนการโหลด การทำความสะอาด การหนีบ และการวัดที่ตกลงกันไว้ในการตั้งค่าซ้ำๆ บันทึกตำแหน่งการจับยึด ขั้นตอนที่เกี่ยวข้องกับผู้ปฏิบัติงาน วิธีการวัด และสถานะของชิ้นส่วน เพื่อให้สามารถตรวจสอบย้อนกลับผลลัพธ์ได้
ควรส่งเอกสารอะไรบ้างสำหรับการตรวจสอบการเลือกอุปกรณ์จับยึดสำหรับเครื่อง CNC?
ส่งแบบร่างและไฟล์ CAD ที่ควบคุมแล้ว, เงื่อนไขของวัสดุและชิ้นงาน, ปริมาณการผลิตต่อปีและต่อชุด, กระบวนการปัจจุบัน, จุดอ้างอิงและแผนการตรวจสอบ, คุณลักษณะที่สำคัญ, ข้อบกพร่องที่ทราบ, ข้อจำกัดของเครื่องมือ, ความต้องการด้านระบบอัตโนมัติ และการกำหนดค่าเครื่องจักรที่เสนอ
เปลี่ยนบัตรสมาชิกครอบครัวให้เป็นการรีวิวผู้จำหน่าย
สำหรับการเลือกอุปกรณ์จับยึดสำหรับเครื่อง CNC โปรดส่งเอกสารข้อมูลผลิตภัณฑ์ โมเดล 3 มิติที่เป็นตัวแทน การแก้ไขแบบร่าง สถานะวัสดุ ความสัมพันธ์ที่สำคัญ ส่วนผสมในการผลิต เส้นทางการตรวจสอบ และข้อสมมติฐานที่เปิดกว้างไปยัง Zhihe CNC ขอให้มีการตรวจสอบขอบเขตของเครื่องจักร การพูดคุยเกี่ยวกับส่วนต่อประสานของอุปกรณ์จับยึด ขอบเขตการทดลอง และข้อยกเว้นในใบเสนอราคา ใช้ กลุ่มผลิตภัณฑ์ เพื่อเปรียบเทียบโครงสร้าง และใช้ หน้าติดต่อ เพื่อเริ่มต้นการสนทนาทางวิศวกรรมเฉพาะรุ่น





