

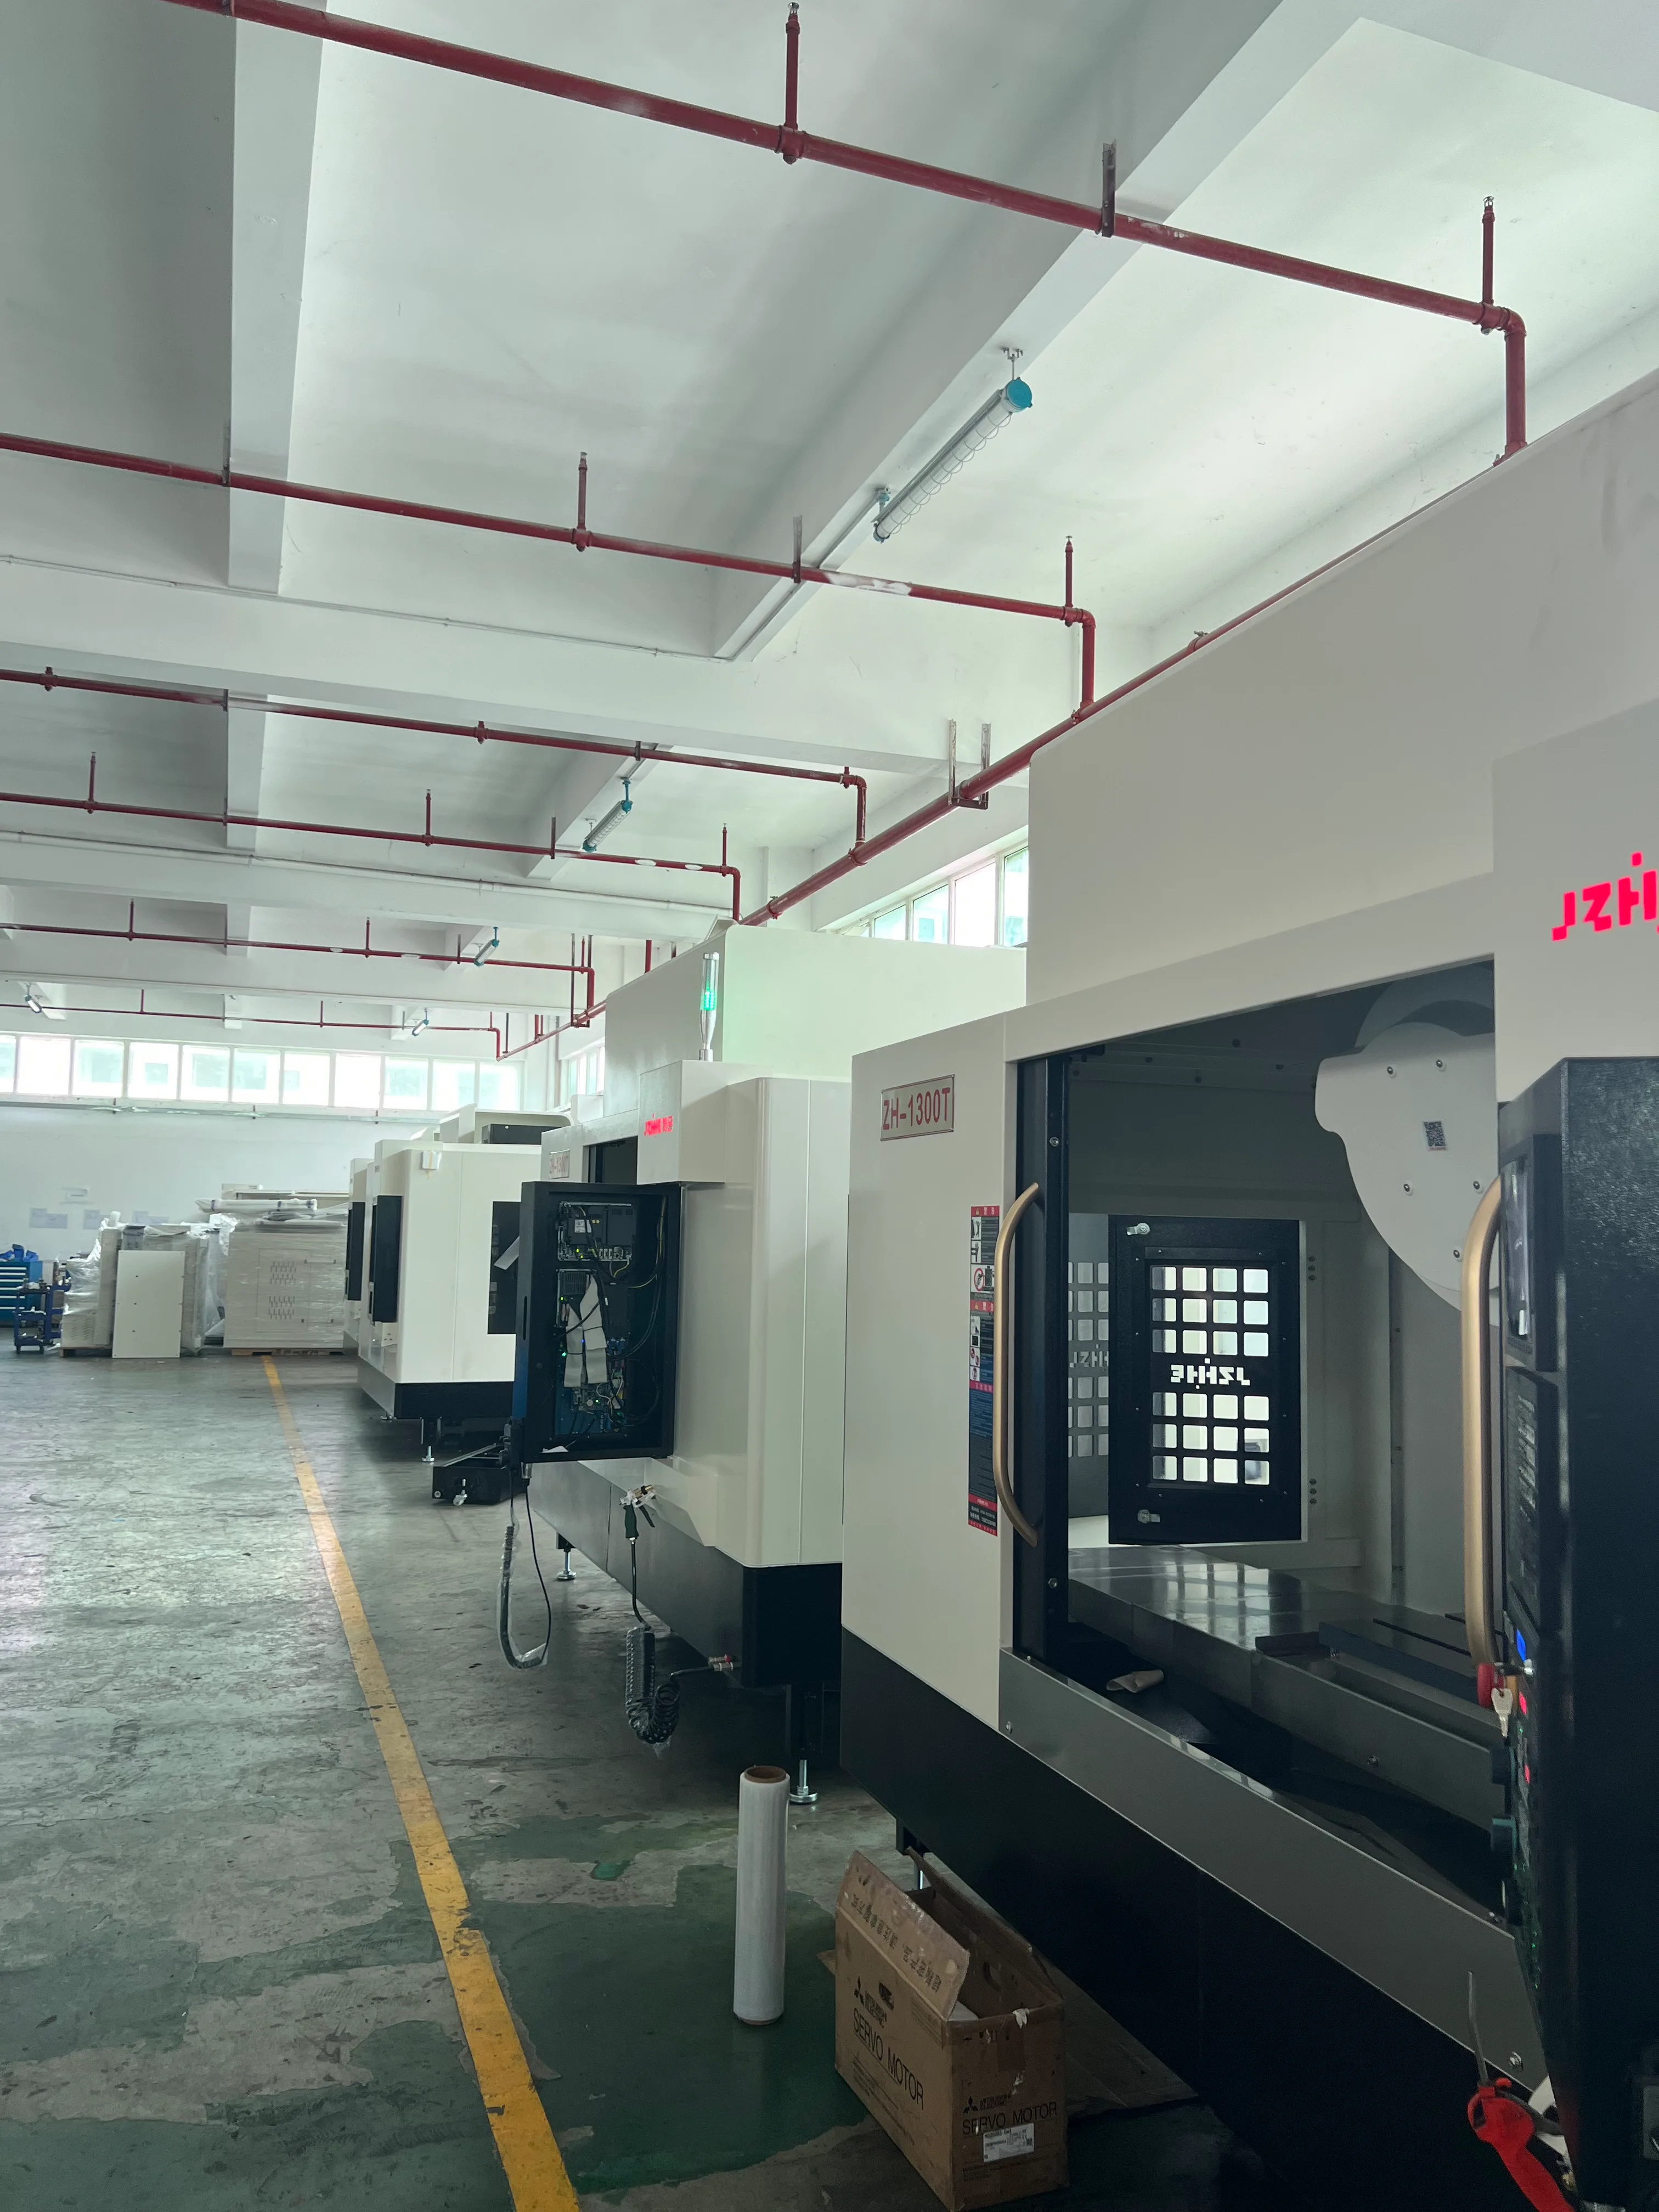
ขั้นตอนการวอร์มเครื่อง CNC ควรระบุว่ากำลังทำการทำให้สิ่งใดมีเสถียรภาพ โรงงานจะตรวจสอบอย่างไร และเมื่อใดจึงจะเริ่มการผลิตได้ การหมุนของแกนหมุนเป็นเพียงส่วนหนึ่งของขั้นตอนทั้งหมด แกนต่างๆ จะเคลื่อนที่ น้ำมันหล่อลื่นจะไหลเวียน น้ำหล่อเย็นจะเปลี่ยนอุณหภูมิ อุปกรณ์จับยึดจะเข้าที่ และอุปกรณ์วัดจะเข้ามาอยู่ในสภาพแวดล้อมเดียวกัน ขั้นตอนที่ถูกต้องคือขั้นตอนที่ผู้ผลิตเครื่องจักรอนุมัติไว้ ควบคู่ไปกับการตรวจสอบการปล่อยเครื่องเฉพาะชิ้นส่วน
สำหรับโครงการเครื่อง CNC ของ Zhihe ผู้ซื้อควรระบุรูปแบบการทำงาน ช่วงเวลาหยุดทำงาน ช่วงการหมุนของแกนหมุน คุณสมบัติที่ไวต่อค่าความคลาดเคลื่อน สภาพแวดล้อม และวิธีการตรวจสอบ ส่วนผู้จำหน่ายควรส่งขั้นตอนการเริ่มต้นใช้งานที่ได้รับการอนุมัติสำหรับรูปแบบที่เลือกไว้ และระบุเงื่อนไขที่ต้องใช้ขั้นตอนที่แตกต่างออกไป ขั้นตอนการวอร์มเครื่องทั่วไปที่คัดลอกมาจากเครื่องอื่นไม่ถือเป็นเอกสารการยอมรับ
06:40 — บันทึกสถานะการสตาร์ทเครื่องยนต์ขณะเย็น
ลองนึกภาพพนักงานกะเช้าเข้าโรงงานหลังจากวันหยุดสุดสัปดาห์ที่อากาศเย็นสบาย เวลา 06:40 น. พนักงานจะบันทึกอุณหภูมิแวดล้อม อุณหภูมิที่แสดงบนหน้าจอเครื่องจักร (ถ้ามี) ระยะเวลาที่เครื่องไม่ได้ใช้งาน สถานะของน้ำหล่อเย็น และสัญญาณเตือนใดๆ ที่ทำงานอยู่ เวลา 06:45 น. การตรวจสอบเครื่องจักรที่ได้รับอนุมัติจะเริ่มต้นขึ้น นี่เป็นเพียงตัวอย่างไทม์ไลน์สำหรับการวางแผน ไม่ใช่คำแนะนำการใช้งานหรือข้อกล่าวอ้างเกี่ยวกับเครื่องจักร Zhihe
บันทึกนี้ต้องการแหล่งอ้างอิงที่เสถียร คำว่า "เย็น" นั้นคลุมเครือเกินไป โปรดระบุเวลาที่ผ่านไปนับตั้งแต่การใช้งานครั้งล่าสุด และสภาวะผิดปกติใดๆ เช่น ไฟฟ้าดับ การบำรุงรักษา การเปลี่ยนแกนหมุน หรือการเปลี่ยนแปลงสภาพอากาศครั้งใหญ่ เหตุการณ์เหล่านั้นอาจต้องการคำแนะนำที่นอกเหนือจากขั้นตอนประจำวัน ดังนั้นขั้นตอนการแก้ไขปัญหาจึงควรอยู่ข้างๆ รายการตรวจสอบ
06:45 — ตรวจสอบความปลอดภัยและการหล่อลื่นก่อนเริ่มเคลื่อนย้าย
ปฏิบัติตามคู่มือที่ได้รับและขั้นตอนความปลอดภัยในพื้นที่ ตรวจสอบอุปกรณ์ป้องกัน ประตู พื้นที่ทำงาน สถานะการหล่อลื่น ระดับน้ำหล่อเย็น และเงื่อนไขที่จำเป็นก่อนการทำงานอัตโนมัติ ผู้ที่ทำการตรวจสอบต้องทราบว่าสัญญาณเตือนหรือข้อสังเกตใดที่ทำให้ลำดับการทำงานหยุดลง และใครสามารถอนุมัติการดำเนินการต่อไปได้
การวอร์มเครื่องไม่ควรใช้เพื่อปกปิดปัญหาเสียง การสั่นสะเทือน การรั่วไหล หรือการหล่อลื่นที่ยังแก้ไขไม่ได้ บันทึกอาการและหยุดการผลิต ความแตกต่างระหว่าง "ดำเนินการต่อไปเพื่อให้ระบบเสถียร" และ "หยุดเพื่อวินิจฉัยปัญหา" ต้องระบุให้ชัดเจน
06:50 — เรียกใช้ลำดับการทำงานของเครื่องจักรที่ได้รับอนุมัติ
Haas ได้เผยแพร่ เอกสารอ้างอิงเกี่ยวกับการใช้งานและการอุ่นเครื่องแกนหมุน เฉพาะรุ่นเครื่องจักร โดยแยกความแตกต่างระหว่างการใช้งานครั้งแรกหลังการติดตั้ง การอุ่นเครื่องตามปกติ และการใช้งานครั้งแรกหลังการทำงานของแกนหมุน ซึ่งข้อกำหนดต่างๆ นั้นเชื่อมโยงกับรูปแบบการใช้งานของ Haas ความแตกต่างนี้เป็นบทเรียนที่สำคัญ คือ หมายเลขโปรแกรม ระยะเวลา และข้อจำกัดต่างๆ ในเอกสารนี้ไม่ควรนำไปใช้กับเครื่องจักร Zhihe
ขอโปรแกรมหรือลำดับการทำงานที่ถูกต้องสำหรับแกนหมุน ระบบควบคุม และระบบหล่อลื่นที่ซื้อมา บันทึกว่าจำเป็นต้องใช้ตัวจับยึดเครื่องมือหรือไม่ ความเร็วระดับใดที่ใช้ได้ ควรใช้งานแกนหรือสารหล่อเย็นหรือไม่ และเงื่อนไขใดที่ทำให้เกิดขั้นตอนการทำงานเพิ่มเติม รักษาการควบคุมการแก้ไขของโปรแกรมเช่นเดียวกับที่คุณทำกับโปรแกรมการผลิต
07:05 — ติดตามแนวโน้มแทนที่จะตามหาอุณหภูมิที่เหมาะสมที่สุดเพียงอุณหภูมิเดียว
พฤติกรรมทางความร้อนจะเปลี่ยนแปลงไปตามเวลา และอาจปรากฏแตกต่างกันไปในแต่ละจุด เช่น แกนหมุน แกนต่างๆ สารหล่อเย็น อุปกรณ์จับยึด และชิ้นงาน การวัดค่าด้วยเครื่องมือพกพาเพียงอย่างเดียวไม่สามารถอธิบายการทำงานของเครื่องจักรทั้งหมดได้ ควรเลือกการสังเกตเพียงไม่กี่จุดที่เกี่ยวข้องกับคุณลักษณะสำคัญของชิ้นงาน
เอกสารแนะนำการใช้งานของ Renishaw เกี่ยวกับ ความร้อนและความแม่นยำของบอลสกรู แสดงให้เห็นว่า การสะสมความร้อนและการกำหนดค่าการป้อนกลับสามารถส่งผลต่อพฤติกรรมของแกนได้ นี่เป็นการศึกษาเฉพาะกรณี ไม่ใช่ค่าแก้ไขสากล เอกสารนี้สนับสนุนการวัดแนวโน้มภายใต้เงื่อนไขที่กำหนดไว้ แทนที่จะสมมติว่าเครื่องจักรทุกเครื่องเคลื่อนที่ในปริมาณเท่ากัน
| จุดเวลา | บันทึกเครื่องจักร/กระบวนการ | การตรวจสอบชิ้นส่วนหรือข้อมูลอ้างอิง | การตัดสินใจ |
|---|---|---|---|
| การสตาร์ทเครื่องยนต์ขณะเย็น | เวลาว่าง สภาพแวดล้อม และสัญญาณเตือน | สิ่งประดิษฐ์ที่ระบุหรือช่องว่างแรก | เริ่มดำเนินการเฉพาะเมื่อตรงตามเงื่อนไขเบื้องต้นเท่านั้น |
| จุดกึ่งกลางลำดับ | แท่นวางแกนหมุน แกนหมุน สารหล่อเย็น และการสังเกตการณ์ | แนวโน้มอ้างอิงเสริม | ดำเนินการต่อ ระงับ หรือยกระดับตามกฎที่ได้รับอนุมัติ |
| สิ้นสุดลำดับ | การแก้ไขโปรแกรมและข้อยกเว้นเสร็จสมบูรณ์แล้ว | คุณสมบัติอ้างอิงก่อนการผลิต | ปล่อยตัวทดลองบางส่วนหรือขยายระยะเวลาการสังเกตการณ์ |
| ส่วนแรก | เครื่องมือ ค่าชดเชย วัสดุ และสถานะรอบการทำงาน | คุณลักษณะที่สำคัญในสถานะการสนับสนุนที่ประกาศไว้ | ยอมรับ แก้ไขด้วยอำนาจ หรือระงับไว้ |
| ตรวจสอบภายหลัง | ระยะเวลาการผลิต การเปลี่ยนแปลงสภาพแวดล้อม และเหตุการณ์ของเครื่องมือ | คุณสมบัติที่เลือกเหมือนกัน | ตรวจสอบความเสถียรหรือเปิดแผนใหม่อีกครั้ง |
ตารางนี้ทำให้สามารถตรวจสอบ ขั้นตอนการอุ่นเครื่อง CNC ได้โดยไม่ต้องอ้างว่าตารางเวลาเดียวใช้ได้กับทุกค่าความคลาดเคลื่อน
07:10 — เลือกเอกสารอ้างอิงที่ตอบคำถามเกี่ยวกับการผลิต
ชิ้นงานอ้างอิงสามารถแสดงแนวโน้มของเครื่องจักรได้ แต่ไม่ได้พิสูจน์กระบวนการโดยอัตโนมัติ ชิ้นส่วนแรกนั้นเกี่ยวข้องกับวัสดุ อุปกรณ์จับยึด เครื่องมือ และการตรวจสอบ สำหรับโรงงานที่มีการผลิตสินค้าหลากหลาย การใช้ชิ้นงานอ้างอิงอย่างง่ายอาจให้ผลลัพธ์ที่ทำซ้ำได้มากกว่าการผลิตชิ้นส่วนที่แตกต่างกันทุกเช้า แผนการปล่อยผลิตภัณฑ์สามารถใช้ทั้งสองอย่างได้หากแต่ละอย่างมีวัตถุประสงค์ที่ชัดเจน
ระบุจุดอ้างอิง วิธีการตรวจสอบหรือการวัด สภาพการรองรับ และขีดจำกัดการตัดสินใจที่ยอมรับได้ อย่าปรับค่าชดเชยโดยเงียบๆ จนกว่าค่าที่อ่านได้จะดูดี บันทึกการแก้ไขพร้อมคุณลักษณะ ปริมาณ ผู้มีอำนาจ และเหตุผล เพื่อให้ทีมสามารถแยกแยะการตอบสนองทางความร้อนจากการสึกหรอของเครื่องมือ ความแปรผันของวัสดุ หรือข้อผิดพลาดในการวัดได้
07:20 — เผยแพร่ส่วนแรกพร้อมเงื่อนไขที่แนบมาด้วย
ส่วนแรกที่ได้รับการยอมรับควรมีข้อมูลบริบท ได้แก่ รหัสเครื่องจักร การแก้ไขโปรแกรม สถานะเครื่องมือ อุปกรณ์จับยึด วัสดุ บันทึกการอุ่นเครื่อง อุปกรณ์ตรวจสอบ และเวลา หากวัดชิ้นส่วนนอกเครื่องจักร ให้บันทึกกฎการเคลื่อนย้ายและการตรึงตำแหน่ง ผลลัพธ์ที่ไม่มีข้อมูลบริบทจะยากต่อการเปรียบเทียบในเช้าวันถัดไป หรือเพื่อปรับปรุง ขั้นตอนการอุ่นเครื่อง CNC
เมื่อคุณสมบัติใดๆ ทำงานเกินขีดจำกัด ให้ใช้เส้นทางควบคุมที่กำหนดไว้ ตรวจสอบวิธีการวัด เครื่องมือ ค่าชดเชย การรองรับ และการบำรุงรักษาล่าสุด ก่อนที่จะตัดสินใจว่าการอุ่นเครื่องเพิ่มเติมคือคำตอบ จุดประสงค์คือการค้นหาตัวแปรควบคุม ไม่ใช่การบังคับให้ทุกอาการกลายเป็นเรื่องของอุณหภูมิ
09:00 — ตรวจสอบคุณสมบัติที่คาดว่าจะมีการเปลี่ยนแปลงอีกครั้ง
การวัดในภายหลังจะช่วยแสดงให้เห็นว่าสภาวะการปล่อยยังคงเป็นตัวแทนที่เหมาะสมหรือไม่ เลือกคุณลักษณะที่เกี่ยวข้องกับความเสี่ยง เช่น ตำแหน่งรูเจาะ ความยาว ความสูง ความสัมพันธ์ของความเรียบ หรือการอ้างอิงเครื่องมือ การเลือกที่แน่นอนขึ้นอยู่กับวิศวกรกระบวนการและแบบร่าง
พล็อตค่าที่ได้เทียบกับเวลาที่ผ่านไป สภาพแวดล้อม และเหตุการณ์การผลิต การทดลองหลายๆ ช่วงเช้าอาจเผยให้เห็นรูปแบบที่การทดลองเพียงครั้งเดียวไม่สามารถทำได้ หากแนวโน้มเปลี่ยนแปลงหลังจากการบำรุงรักษา อุปกรณ์ใหม่ พฤติกรรมของสารหล่อเย็นที่แตกต่างกัน หรือการเปลี่ยนแปลงตามฤดูกาล ให้เปิดกราฟแสดงค่าพื้นฐานใหม่แทนที่จะคงค่าแก้ไขที่ล้าสมัยไว้
เปรียบเทียบนโยบายการเริ่มต้นธุรกิจโดยพิจารณาจากความเสี่ยงที่สูญเสียไป ไม่ใช่จำนวนนาที
โรงงานสามแห่งอาจซื้อเครื่องจักรที่คล้ายกัน แต่ต้องการนโยบายการปล่อยผลิตภัณฑ์ที่แตกต่างกัน โรงงานรับจ้างผลิตชิ้นส่วนที่มีความคลาดเคลื่อนต่ำอาจใช้ขั้นตอนการผลิตของผู้ผลิตบวกกับการตรวจสอบชิ้นงานแรกอย่างง่ายๆ ในขณะที่หน่วยการผลิตที่ต้องการความคลาดเคลื่อนต่ำมากอาจต้องการแนวโน้มอ้างอิงและสภาพแวดล้อมการวัดที่ควบคุมได้ หน่วยการผลิตแบบไร้คนควบคุมอาจต้องการการตรวจสอบอัตโนมัติและเส้นทางพักก่อนที่คนจะมาถึง
| บริบทการผลิต | หลักฐานการปล่อยตัวในทางปฏิบัติ | ต้นทุนแฝงที่ต้องนับ | คำถามสำหรับข้อเสนอ |
|---|---|---|---|
| กะเดียว ชิ้นส่วนทั่วไป | อนุมัติการอุ่นเครื่องและการตรวจสอบชิ้นงานแรก | เวลาของผู้ปฏิบัติงานและรอบแรกที่ล่าช้า | เหตุการณ์ใดที่ทำให้ลำดับเริ่มต้นใหม่? |
| งานแบบไม่ต่อเนื่องความเร็วสูง | ลำดับการหมุนของแกนหมุนและสภาพของเครื่องมือที่ได้รับการอนุมัติจากผู้สร้าง | ช่องว่างที่ไม่ได้ใช้งานและข้อกำหนดของเครื่องมือที่สมดุล | กฎเกี่ยวกับแกนหมุน/การกำหนดค่าใดบ้างที่ใช้บังคับ? |
| ความสัมพันธ์ของฟีเจอร์ที่แน่นแฟ้น | แนวโน้มอ้างอิงบวกการวัดชิ้นส่วนที่ควบคุม | การวัด การประเมินสภาพแวดล้อม และการตรวจสอบแก้ไข | ข้อมูลแบบไหนที่บ่งชี้ว่า "เสถียรเพียงพอ"? |
| การทำงานแบบผสมผสาน | บันทึกการใช้งานร่วมกันและการส่งต่อตามบทบาท | การเริ่มต้นที่ไม่สม่ำเสมอและการตรวจสอบซ้ำซ้อน | ใครเป็นผู้รับผิดชอบการปล่อยตัวในแต่ละกะ? |
| การเริ่มต้นระบบอัตโนมัติ | สถานะอัตโนมัติ การวัด และการระงับข้อผิดพลาด | ความพร้อมใช้งานของเซ็นเซอร์ ตรรกะ และการตอบสนอง | จะจัดการกับข้อยกเว้นได้อย่างไร? |
การเปรียบเทียบนี้ไม่ได้กำหนดเวลาหรือค่าความคลาดเคลื่อนที่เป็นมาตรฐานสากล แต่กลับเปลี่ยนการวางแผน ขั้นตอนการอุ่นเครื่อง CNC ให้เป็นการตัดสินใจที่มีความเสี่ยงต่อการผลิต
ทำให้มองเห็นเวลาที่ไม่ได้ใช้งานและเหตุการณ์การรีสตาร์ทได้
การเริ่มต้นใช้งานในแต่ละวันไม่ใช่กรณีเดียวเท่านั้น การหยุดพักรับประทานอาหารกลางวัน วันหยุดสุดสัปดาห์ การหยุดทำงานตามแผน การไฟฟ้าดับ การขนส่ง การซ่อมบำรุงแกนหมุน และงานหล่อลื่น ล้วนสร้างข้อกำหนดที่แตกต่างกันออกไป สร้างเมทริกซ์เหตุการณ์จากเอกสารที่ได้รับ แต่ละแถวควรชี้ไปยังลำดับที่ได้รับการอนุมัติ การตรวจสอบที่จำเป็น และบทบาทที่รับผิดชอบ
อย่าปล่อยให้ผู้ปฏิบัติงานสร้างคำสั่งขึ้นใหม่จากความทรงจำ บันทึกขั้นตอนการทำงานที่ควบคุมไว้ที่เครื่องจักร ป้องกันเวอร์ชันหลัก และบันทึกการเปลี่ยนแปลง การฝึกอบรมควรรวมถึงเหตุผลของเงื่อนไขการหยุดแต่ละครั้ง ไม่ใช่แค่ปุ่มที่ต้องกด การควบคุมการแก้ไขจะช่วยให้ ขั้นตอนการอุ่นเครื่อง CNC มีความสม่ำเสมอในทุกกะการทำงาน
แยกช่วงวอร์มเครื่องออกจากช่วงทดสอบความสามารถและการสอบเทียบ
การตรวจสอบตามขั้นตอนปกติไม่ได้เป็นการรับรองรูปทรงเรขาคณิต ความสามารถของกระบวนการ หรือความสอดคล้องของผลิตภัณฑ์ หลักฐานการสอบเทียบจะตอบคำถามการวัดที่กำหนดไว้ การศึกษาความสามารถของกระบวนการต้องใช้ตัวอย่าง สภาพแวดล้อม และการวิเคราะห์เฉพาะของตนเอง การตรวจสอบชิ้นงานแรกเป็นการอนุมัติงานที่ระบุไว้ภายใต้วิธีการที่ประกาศไว้
ใช้บันทึกข้อมูลที่แตกต่างกันสำหรับวัตถุประสงค์เหล่านี้ และเชื่อมโยงบันทึกเหล่านั้นตามวันที่และการกำหนดค่า ขอบเขตดังกล่าวจะป้องกันไม่ให้การตรวจสอบการเริ่มต้นระบบตามปกติถูกนำมาอ้างอิงในภายหลังเพื่อเป็นหลักฐานยืนยันข้อกำหนดความถูกต้องทุกประการ
นำขั้นตอนการคัดเลือกและการยอมรับเครื่องจักรมาใช้ให้เป็นระบบ
ระหว่างการซื้อ ให้สอบถามว่าแกนหมุน ระบบป้อนข้อมูลแกน ระบบหล่อเย็น ตัวเรือน ระบบตรวจสอบ และฟังก์ชันเสริมที่เกี่ยวข้องกับอุณหภูมิ มีผลต่อการเริ่มต้นใช้งานอย่างไร อย่าคิดเอาเองว่าตัวเลือกใดๆ จะช่วยลดขั้นตอนการอุ่นเครื่องหรือรับประกันความแม่นยำ ขอคู่มือเฉพาะรุ่น ลำดับขั้นตอน และขอบเขตการฝึกอบรม และระบุชื่อเวอร์ชัน ของขั้นตอนการอุ่นเครื่อง CNC ในบันทึกการยอมรับ
การยอมรับอาจรวมถึงการทดสอบการสตาร์ทเครื่องยนต์ขณะเย็นโดยมีผู้สังเกตการณ์ หากมีความสำคัญต่อการผลิต ตกลงเกี่ยวกับสภาวะการทำงานขณะไม่ได้ใช้งานก่อนหน้า จุดอ้างอิง การวัด ระยะเวลา การกระทำของผู้ปฏิบัติงาน และการตัดสินว่าผ่านหรือไม่ผ่าน การสาธิตแต่ละครั้งควรระบุให้ชัดเจนว่าพิสูจน์อะไรและพิสูจน์อะไรไม่ได้
สิบคำถามสำหรับกะเช้า
เครื่อง CNC ควรใช้เวลาในการวอร์มเครื่องนานเท่าใด?
ปฏิบัติตามคำแนะนำปัจจุบันของผู้ผลิตเครื่องจักรที่เลือกและหลักฐานการอนุมัติกระบวนการ ระยะเวลามาตรฐานไม่สามารถคำนึงถึงประเภทของแกนหมุน ระยะเวลาที่ไม่ได้ใช้งาน สภาพแวดล้อม และค่าความคลาดเคลื่อนได้
การอุ่นแกนหมุนเหมือนกับการอุ่นเครื่องจักรหรือไม่?
ไม่ การหมุนของแกนหมุนอาจเป็นเพียงองค์ประกอบหนึ่งเท่านั้น แกน การหล่อลื่น สารหล่อเย็น อุปกรณ์จับยึด สภาพแวดล้อม และการวัด ล้วนส่งผลต่อการตัดสินใจปล่อยผลิตภัณฑ์สู่การผลิตได้
สามารถใช้ส่วนแรกเป็นข้อมูลอ้างอิงได้หรือไม่?
ใช่แล้ว เมื่อวัสดุ อุปกรณ์ เครื่องมือ และการวัดได้รับการควบคุม ชิ้นส่วนแยกต่างหากอาจให้แนวโน้มการทำงานของเครื่องจักรที่ทำซ้ำได้มากขึ้นสำหรับงานที่มีส่วนผสมหลากหลาย
ควรเปลี่ยนค่าชดเชยระหว่างการเริ่มต้นระบบหรือไม่?
เฉพาะภายใต้กฎการแก้ไขที่ได้รับการอนุมัติซึ่งมีระบบตรวจสอบย้อนกลับและอำนาจในการตัดสินใจเท่านั้น ตรวจสอบการวัด เครื่องมือ อุปกรณ์ และเหตุการณ์ล่าสุดก่อน เพื่อไม่ให้สาเหตุอื่นถูกปกปิด
จะเกิดอะไรขึ้นหลังจากปิดทำการช่วงสุดสัปดาห์?
ปฏิบัติตามคำแนะนำเฉพาะของผู้สร้างสำหรับแต่ละกิจกรรม บันทึกระยะเวลาที่ไม่ได้ใช้งาน และการเปลี่ยนแปลงใดๆ ด้านสิ่งแวดล้อม พลังงาน หรือการบำรุงรักษา ที่เปลี่ยนแปลงไปจากขั้นตอนปกติ
การทดสอบด้วยเครื่องมือวัดสามารถใช้แทนการตรวจสอบชิ้นงานแรกได้หรือไม่?
ไม่ใช่โดยอัตโนมัติ หัววัดจะวัดคุณสมบัติที่กำหนดไว้ในสภาพแวดล้อมของเครื่องจักร การอนุมัติผลิตภัณฑ์อาจต้องใช้วิธีการอื่น สถานะการสนับสนุน หรือการตรวจสอบอิสระ
ควรมีการปล่อยสารหล่อเย็นระหว่างกระบวนการหรือไม่?
ปฏิบัติตามขั้นตอนและแผนกระบวนการเฉพาะสำหรับการกำหนดค่าที่ได้รับการอนุมัติ การหมุนเวียนของสารหล่อเย็นอาจส่งผลต่ออุณหภูมิและความพร้อมใช้งาน แต่ไม่มีวิธีการที่ถูกต้องตายตัวสำหรับทุกกรณี
ควรจัดการกับข้อผิดพลาดระหว่างการวอร์มเครื่องอย่างไร?
หยุดรถที่จุดที่กำหนด บันทึกค่าที่วัดได้และอาการผิดปกติ ควบคุมพื้นที่ที่ได้รับผลกระทบ และส่งบันทึกดังกล่าวให้แก่ผู้รับผิดชอบด้านเทคนิคหรือฝ่ายบำรุงรักษา
การรักษาเสถียรภาพในตอนเช้าสามารถนำไปสู่เสถียรภาพตลอดทั้งวันได้หรือไม่?
ไม่ ควรเพิ่มการตรวจสอบในภายหลังเป็นระยะๆ โดยพิจารณาจากความเสี่ยงของกระบวนการ การเปลี่ยนแปลงของสภาพแวดล้อม และเหตุการณ์ที่เกิดขึ้นระหว่างการผลิต ตรวจสอบแนวโน้มในช่วงเวลาที่เทียบเคียงกันได้หลายๆ วัน
ข้อมูลการสตาร์ทเครื่องยนต์ในสภาพอากาศเย็นที่ควรส่งให้ Zhihe CNC มีอะไรบ้าง?
ส่งข้อมูลเวลาการทำงานเป็นกะ ระยะเวลาหยุดทำงาน การใช้งานแกนหมุน คุณสมบัติที่สำคัญ ค่าความคลาดเคลื่อน วิธีการตรวจสอบ ช่วงอุณหภูมิแวดล้อม การสูญเสียกระแสไฟฟ้าขณะเริ่มต้น และหลักฐานการยอมรับที่จำเป็น
ปิดไทม์ไลน์ด้วยเจ้าของรุ่นที่ระบุชื่อไว้
โปรดตรวจสอบ เครื่องจักร CNC ของ Zhihe จากนั้นส่งข้อมูลเงื่อนไขการเริ่มต้นใช้งานจริงผ่านทาง หน้าติดต่อ สอบถาม ขอข้อมูลเกี่ยวกับลำดับขั้นตอนที่ได้รับการอนุมัติ อุปกรณ์ที่จำเป็น และสถานะการหล่อลื่น ตัวเลือกที่เหมาะสม เอกสารการฝึกอบรม และขีดจำกัดการยอมรับการเริ่มต้นใช้งานในสภาวะเย็น
ขั้นตอนการวอร์มเครื่อง CNC ที่ทนทานจะบอกผู้ปฏิบัติงานคนต่อไปว่าเกิดอะไรขึ้นก่อนการผลิตชิ้นส่วนแรก เหตุใดจึงเริ่มการผลิต และเหตุการณ์ใดที่ต้องเก็บรวบรวมหลักฐานอีกครั้ง ซึ่งมีค่ามากกว่าตัวจับเวลาที่ไม่มีการเชื่อมต่อกับชิ้นงาน





