

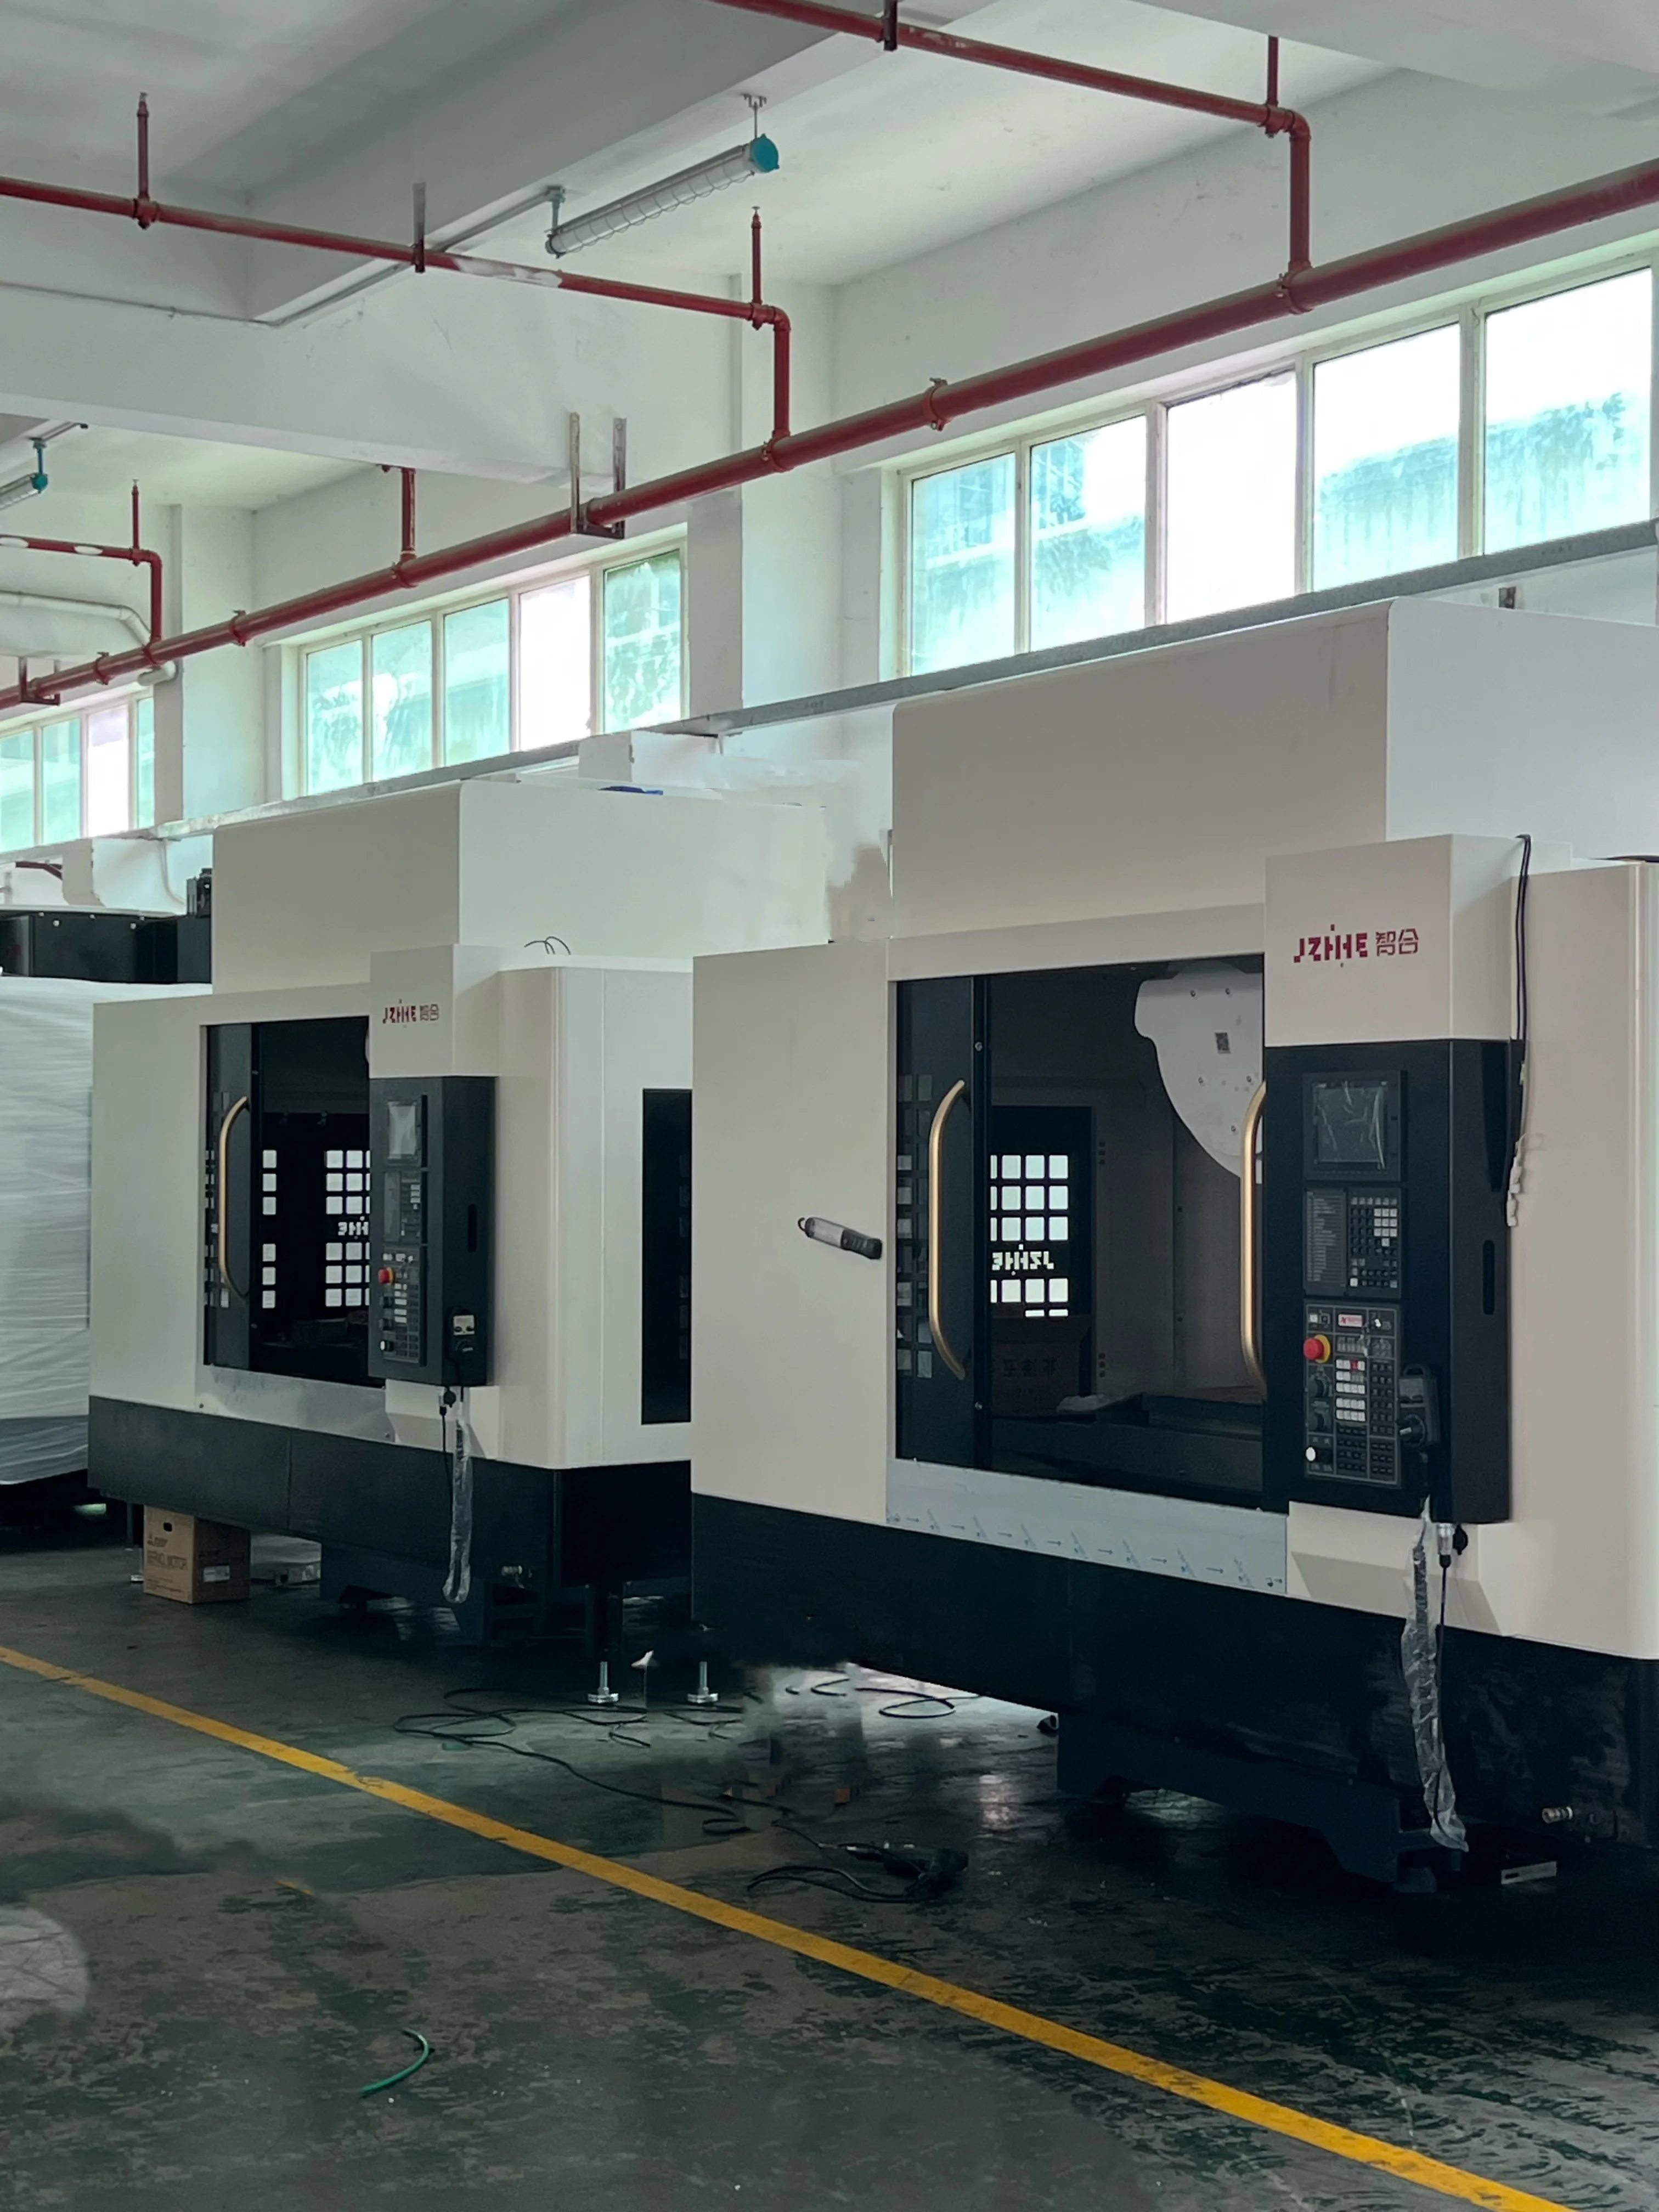
การเลือกตัวควบคุมเครื่องจักร CNC ที่ดีที่สุดควรทดสอบผ่านงานที่สมบูรณ์หนึ่งชิ้น: รับโปรแกรมควบคุม เตรียมเครื่องมือ ตั้งค่าออฟเซ็ตการทำงาน ตรวจสอบเส้นทาง กู้คืนจากการหยุดตามแผน ตรวจสอบชิ้นส่วน ป้องกันข้อมูล และส่งมอบเครื่องจักรให้กับกะถัดไป ตัวควบคุมที่ดูคุ้นเคยในโบรชัวร์อาจสร้างปัญหาเมื่อนำไปใช้กับโปรแกรมเมอร์ ผู้ปฏิบัติงาน ทีมบำรุงรักษา และส่วนต่อประสานระบบอัตโนมัติของโรงงาน
ผู้ซื้อเครื่อง CNC ของ Zhihe ควรเริ่มต้นด้วยบทบาทและหน้าที่เหล่านั้น จากนั้นจึงตรวจสอบว่ามีคอนโทรลเลอร์และฟังก์ชันที่ได้รับอนุญาตใดบ้างในเครื่องที่เสนอขาย ชื่อแบรนด์เพียงอย่างเดียวไม่ได้บ่งบอกถึงหน่วยความจำ รอบการทำงาน การควบคุมแกน การตรวจสอบ การเชื่อมต่อ ความปลอดภัย การสนับสนุน หรือการฝึกอบรม ทุกข้อสรุปจำเป็นต้องแนบข้อมูลการกำหนดค่าฮาร์ดแวร์และซอฟต์แวร์ที่ระบุไว้ด้วย
ส่งเอกสารรายละเอียดงานชุดเดียวกันให้กับทุกข้อเสนอ
ควรใช้ตัวอย่างชิ้นส่วนที่เป็นตัวแทนแทนที่จะใช้โปรแกรมสาธิตที่สมบูรณ์แบบ เอกสารควรประกอบด้วย การแก้ไขแบบร่าง วัสดุ สต็อก ข้อสมมติฐานเกี่ยวกับอุปกรณ์จับยึด รายการเครื่องมือ ซอร์สโค้ดของโปรแกรม ตัวประมวลผลหลังการทำงาน กลยุทธ์การกำหนดพิกัด วิธีการตรวจสอบ ความต้องการด้านระบบอัตโนมัติ และรูปแบบการผลิตที่คาดหวัง ลบข้อมูลที่ละเอียดอ่อนออก หรือใช้ไฟล์ตัวอย่างที่ได้รับอนุมัติเมื่อจำเป็นต้องรักษาความลับ
ขอให้ซัพพลายเออร์แต่ละรายส่งแผนผังงานกลับมา โดยแผนผังควรแสดงให้เห็นถึงสิ่งที่เกิดขึ้นในโหมดออฟไลน์ ที่จุดควบคุม ในซอฟต์แวร์ภายนอก และผ่านทางอินเทอร์เฟซเสริมต่างๆ วิธีนี้จะช่วยให้การเปรียบเทียบยึดโยงกับการทำงานจริง แทนที่จะเป็นเพียงภาพหน้าจออินเทอร์เฟซที่แยกออกมา
ขั้นตอนที่ 1: รับ ระบุ และปกป้องโครงการ
สังเกตวิธีการที่ผู้ปฏิบัติงานระบุไฟล์ เวอร์ชัน และปลายทางของเครื่องที่ถูกต้อง ทดสอบวิธีการถ่ายโอนที่อนุญาต โครงสร้างไดเร็กทอรี ข้อจำกัดในการตั้งชื่อ และการควบคุมเวอร์ชัน บันทึกว่าใครสามารถเขียนทับหรือลบข้อมูลการผลิตได้ และโรงงานป้องกันไม่ให้เวอร์ชันที่ไม่ถูกต้องถูกใช้งานได้อย่างไร
อย่าคิดว่าการเชื่อมต่อเครือข่ายหมายถึงการไหลของข้อมูลที่ได้รับการควบคุมเสมอไป ฝ่ายรักษาความปลอดภัยทางไซเบอร์และฝ่ายไอทีของผู้ซื้อควรตรวจสอบสื่อ บัญชี การเข้าถึงระยะไกล การสำรองข้อมูล และการแบ่งส่วนเครือข่ายสำหรับไซต์ที่ต้องการใช้งาน ความสามารถของตัวควบคุมเป็นเพียงปัจจัยนำเข้าหนึ่งเท่านั้น นโยบายของไซต์จะเป็นตัวกำหนดวิธีการใช้งาน
ขั้นตอนที่ 2: อ่านโปรแกรมก่อนเริ่มกิจกรรม
เปิดโอกาสให้ผู้ปฏิบัติงานได้ค้นหาค่าชดเชยการทำงาน การเรียกใช้เครื่องมือ คำสั่งแกนหมุน ตำแหน่งการหมุน มาโคร และโปรแกรมย่อย ถามว่าหน้าจอควบคุมแสดงอะไรเมื่อตัวเลือกหรือรหัสที่ต้องการไม่พร้อมใช้งาน งานนี้ไม่ใช่การแข่งขันความจำ แต่เป็นการทดสอบว่าทีมงานปัจจุบันสามารถตรวจสอบและอธิบายงานได้อย่างปลอดภัยหรือไม่
หากมีการเสนอการเขียนโปรแกรมแบบสนทนาหรือการสนับสนุนแบบกราฟิก ให้สาธิตบนรูปทรงเรขาคณิตที่เป็นตัวแทน จากนั้นแสดงโปรแกรมพื้นฐาน ข้อมูลที่บันทึกไว้ และเส้นทางการกู้คืน อินเทอร์เฟซที่มีประโยชน์ควรทำให้กระบวนการมองเห็นได้ชัดเจนยิ่งขึ้น ไม่ใช่สร้างแหล่งข้อมูลที่สองที่ไม่ได้รับการบันทึกไว้
ขั้นตอนที่ 3: สร้างเครื่องมือและสถานะออฟเซ็ต
ป้อนหรือนำเข้าข้อมูลเครื่องมือที่จำเป็นสำหรับงาน แสดงความยาว เส้นผ่านศูนย์กลาง การสึกหรอ ฟิลด์การจัดการอายุการใช้งาน เครื่องมือที่เกี่ยวข้อง และความสัมพันธ์ในการตรวจสอบ (ถ้ามี) ระบุเครื่องมือที่ขาดหายไปหรืออยู่นอกเงื่อนไขที่อนุญาตโดยเจตนา เพื่อให้ผู้ซื้อเห็นว่าระบบควบคุมสื่อสารข้อยกเว้นอย่างไร
ฟังก์ชันการทำงานที่แน่นอนขึ้นอยู่กับระบบที่ซื้อและการบูรณาการเครื่องจักร อย่าคาดเดาความพร้อมใช้งานจากชื่อตระกูลของตัวควบคุม ขอภาพหน้าจอหรือการสาธิตการทำงานที่บันทึกไว้ของการกำหนดค่าที่เสนอราคา
เส้นทางเดินที่ 4: พิสูจน์เส้นทางโดยไม่ต้องแยกส่วน
ใช้กราฟิกที่มีอยู่ การควบคุมแบบบล็อกเดี่ยว การป้อน การทำงานที่ปลอดภัย หรือเวิร์กโฟลว์การจำลองตามวิธีการที่ผู้จำหน่ายอนุมัติ บันทึกสิ่งที่หน้าจอแสดงผลและสิ่งที่ไม่ได้จำลอง ตัวจับยึดเครื่องมือ อุปกรณ์จับยึด ขีดจำกัดของเครื่องจักร และระบบอัตโนมัติอาจต้องการข้อมูลเพิ่มเติมจากเส้นทาง NC
วัตถุประสงค์คือการกำหนดวิธีการพิสูจน์ผลลัพธ์ที่ทำซ้ำได้ เส้นทางการเคลื่อนที่ของเครื่องมือที่มีสีสันนั้นมีประโยชน์ แต่ไม่ใช่การรับรองการชนกัน ขั้นตอนสุดท้ายต้องรวมถึงการตรวจสอบการตั้งค่าทางกายภาพ ค่าชดเชย และการอนุมัติอย่างรับผิดชอบก่อนการทำงานอัตโนมัติ
นำข้อมูลการเดินสำรวจหน้างานมาใส่ในบัตรคะแนนการตัดสินใจ
ประเมินจากหลักฐาน ไม่ใช่จากความชอบ ให้น้ำหนักแต่ละงานตามผลผลิตและทักษะของผู้ซื้อ ร้านค้าที่มีทีมเขียนโปรแกรมแบบออฟไลน์ที่เชี่ยวชาญอาจให้ความสำคัญกับความเสถียรของตัวประมวลผลหลังการผลิตและการควบคุมข้อมูล ส่วนเซลล์ที่มีผลิตภัณฑ์หลากหลายอาจให้ความสำคัญกับการตั้งค่า การตรวจสอบ และการนำทางของผู้ปฏิบัติงานมากกว่า
| ช่องทางงาน | การสาธิตเพื่อขอร้อง | หลักฐานที่จะเก็บรักษา | ผู้ซื้อเป็นเจ้าของ |
|---|---|---|---|
| ขั้นตอนการทำงานของโปรแกรม | ถ่ายโอน ระบุ เปิดใช้งาน และปกป้องการแก้ไข | ชื่อไฟล์ วิธีการ สิทธิ์การเข้าถึง และการสำรองข้อมูล | การเขียนโปรแกรม/ไอที |
| การตั้งค่า | เครื่องมือ ค่าชดเชยการทำงาน โพรบ และสถานะของอุปกรณ์จับยึด | แผ่นตั้งค่าและการบันทึกหน้าจอ | การผลิต |
| พิสูจน์ | กราฟิก การเคลื่อนไหวที่ควบคุมได้ และจุดหยุด | ลำดับการทดสอบที่ได้รับการอนุมัติ | วิศวกรรมกระบวนการ |
| การกู้คืน | เริ่มการทำงานใหม่หลังจากหยุดชั่วคราวตามแผน | สัญญาณเตือน สถานะที่คงไว้ และเส้นทางการตัดสินใจ | การดำเนินงาน/การบำรุงรักษา |
| คุณภาพ | ข้อมูลการวัด ค่าชดเชย และการติดตาม | ผลลัพธ์ดิบและบันทึกการเปลี่ยนแปลง | คุณภาพ |
| การส่งมอบ | สถานะกะถัดไปและการดำเนินการที่ยังค้างอยู่ | บันทึกการเปลี่ยนแปลงและการแก้ไขที่ใช้งานอยู่ | หัวหน้าฝ่ายผลิต |
แบบประเมินนี้เปลี่ยน การเลือกตัวควบคุมเครื่องจักร CNC ให้เป็นการตัดสินใจร่วมกันของหลายฝ่าย แทนที่จะเป็นการลงคะแนนตามความนิยมของผู้ปฏิบัติงาน
ขั้นตอนที่ 5: เริ่มการขัดจังหวะที่วางแผนไว้
เลือกการหยุดการทำงานที่ปลอดภัยซึ่งได้รับการอนุมัติจากผู้ผลิต เช่น การหยุดการป้อน การขาดเครื่องมือ หรือการจำลองการรออุปกรณ์ต่อพ่วง อย่าสร้างข้อผิดพลาดที่เป็นอันตราย ขอให้ผู้ปฏิบัติงานระบุสถานะที่หยุดทำงาน เครื่องมือที่ได้รับผลกระทบ และการดำเนินการที่ปลอดภัยถัดไป สังเกตข้อมูลใดที่ยังคงอยู่หลังจากเงื่อนไขการนำทางหรือพลังงานที่ครอบคลุมโดยการสาธิต
คุณภาพของการฟื้นตัวมีความสำคัญ เพราะโรงงานจริง ๆ จะหยุดทำงานระหว่างรอบการทำงานที่สมบูรณ์แบบ บันทึกขอบเขตการเริ่มต้นใหม่ที่ได้รับอนุมัติ จุดที่ต้องตรวจสอบซ้ำ และบุคคลที่ได้รับอนุญาตให้ดำเนินการต่อ รวมถึงระบบอัตโนมัติและอุปกรณ์ปลายทางเมื่อมีการใช้ลำดับเดียวกัน หลักฐานการฟื้นตัวมักจะแยกแยะ ตัวควบคุมเครื่องจักร CNC ที่ใช้งานได้จริงออกจากการสาธิตที่น่าเชื่อถือ
ขั้นตอนที่ 6: ตรวจสอบ แก้ไข และรักษาสาเหตุ
ป้อนผลการวัดที่เป็นตัวแทนและแสดงวิธีการตรวจสอบการแก้ไข แยกการสึกหรอของเครื่องมือ การชดเชยงาน การเปลี่ยนแปลงโปรแกรม และการชดเชยเครื่องจักร การเปลี่ยนแปลงที่แตกต่างกันควรมีอำนาจและการตรวจสอบย้อนกลับที่แตกต่างกัน
หากมีการตรวจสอบหรือการวัดภายนอก ให้ระบุเส้นทางข้อมูล ขีดจำกัดการควบคุม พฤติกรรมการแจ้งเตือน และวิธีการสำรองเมื่ออุปกรณ์ไม่พร้อมใช้งาน คำอธิบายการควบคุมกระบวนการ ของ Renishaw แสดงให้เห็นว่าข้อมูลการวัดสามารถรองรับการอัปเดตค่าชดเชยในระบบที่เข้ากันได้อย่างไร แต่ไม่ได้ระบุว่าฟังก์ชันใดรวมอยู่ในใบเสนอราคาของ Zhihe
ขั้นตอนที่ 7: สำรองข้อมูลที่โรงงานต้องการเพื่อการกู้คืน
ขอให้ผู้จำหน่ายสาธิตขอบเขตการสำรองข้อมูลและกู้คืนข้อมูลที่ได้รับการอนุมัติสำหรับระบบที่เสนอราคา โรงงานอาจต้องการโปรแกรม พารามิเตอร์ ค่าชดเชย มาโคร ข้อมูลเครื่องมือ PLC หรือไฟล์ผู้ผลิตเครื่องจักร บันทึกตัวเลือก และข้อมูลซอฟต์แวร์ภายนอก บางส่วนควรได้รับการจัดการโดยบุคลากรที่ได้รับอนุญาตเท่านั้น
ทดสอบการเรียกค้น การตั้งชื่อ การจัดเก็บ และกรรมสิทธิ์ โดยไม่เขียนทับข้อมูลในเครื่องที่ใช้งานอยู่ การสำรองข้อมูลไม่ได้หมายความว่าไฟล์นั้นมีอยู่จริง ทีมงานต้องการเส้นทางการกู้คืนที่ได้รับอนุญาตและมีเอกสารกำกับไว้ ปกป้องข้อมูลประจำตัวและข้อมูลที่เป็นกรรมสิทธิ์ตามนโยบายของไซต์
เปรียบเทียบตระกูลคอนโทรลเลอร์ภายในขอบเขตการกำหนดค่า
เอกสารสรุปภาพรวมคอนโทรลเลอร์ CNC อย่างเป็นทางการของ FANUC นำเสนอระบบต่างๆ ตั้งแต่ระบบควบคุมการตัดเฉือนมาตรฐานไปจนถึงแพลตฟอร์มประสิทธิภาพสูงแบบหลายเส้นทาง ส่วนเอกสาร สรุปภาพรวม SINUMERIK ของ Siemens อธิบายถึงการเขียนโปรแกรม การจัดการเครื่องมือ ฟังก์ชันการตัดเฉือน และการบูรณาการดิจิทัลในตระกูลคอนโทรลเลอร์ต่างๆ แหล่งข้อมูลเหล่านี้อธิบายถึงผลิตภัณฑ์ของตนเอง แต่ไม่ได้พิสูจน์ว่าระบบใดดีที่สุดสำหรับเครื่องจักร Zhihe หรือผู้ซื้อที่ไม่ระบุชื่อ
| พื้นที่เปรียบเทียบ | คำถามสำหรับแต่ละตัวควบคุมที่อ้างถึง | ช่องว่างหลักฐานทั่วไป |
|---|---|---|
| การบูรณาการเครื่องจักร | แกนหมุน ตัวเปลี่ยนเครื่องมือ และอุปกรณ์ต่อพ่วงใดบ้างที่รวมอยู่ในตัวเดียวกัน? | เอกสารแนะนำตัวควบคุมแยกออกจากพฤติกรรมของเครื่องจักร |
| ฟังก์ชันที่ซื้อมา | รวมรอบการทำงาน หน่วยความจำ เส้นทาง มาโคร และใบอนุญาตใดบ้าง? | ความสามารถของครอบครัวถูกเข้าใจผิดว่าเป็นตัวเลือกที่ติดตั้งไว้ |
| ห่วงโซ่การเขียนโปรแกรม | รองรับ CAM/post เวอร์ชันใดบ้าง และวิธีการจัดเก็บไฟล์แบบใดบ้าง? | โปรแกรมสาธิตไม่ได้แสดงถึงขั้นตอนการทำงานของผู้ซื้อ |
| การวัด | มีการกำหนดค่าฟังก์ชันโพรบ/เกจและกฎการแก้ไขใดบ้าง? | แสดงฮาร์ดแวร์โดยไม่มีซอฟต์แวร์หรือการฝึกอบรม |
| ระบบอัตโนมัติ | สัญญาณ โปรโตคอล ขอบเขตความปลอดภัย และสถานะการกู้คืนใดบ้างที่เกี่ยวข้อง? | ชื่ออินเทอร์เฟซโดยไม่มีการเป็นเจ้าของลำดับ |
| สนับสนุน | ใครบ้างที่ให้การสนับสนุนด้านการควบคุม ตรรกะของเครื่องจักร และการบูรณาการกับระบบของบุคคลที่สาม? | ผู้ขายสามรายที่ไม่มีการระบุชื่อผู้ตอบสนองเหตุฉุกเฉินคนแรก |
| วงจรชีวิต | การสำรองข้อมูล การอัปเดต ชิ้นส่วน และการฝึกอบรมดำเนินการอย่างไร? | เริ่มต้นธุรกิจโดยพิจารณาจากความเป็นไปได้ในการถือครองกรรมสิทธิ์ระยะยาว |
ตารางนี้ไม่ได้กำหนดคะแนนเนื่องจากน้ำหนักคะแนนเป็นของโรงงานผู้ผลิต โดยจะให้คำถามเดียวกันกับผู้สมัครทุกคนที่ได้รับ การคัดเลือกเป็นผู้ควบคุมเครื่องจักร CNC
ขั้นตอนที่ 8: เพิ่มการจับมืออัตโนมัติที่แท้จริง
เมื่อมีการใช้งานหุ่นยนต์ ระบบพาเลท เครื่องวัด หรือเครือข่ายโรงงาน ให้แสดงแผนผังสถานะแทนการระบุรายการโปรโตคอล กำหนดความเป็นเจ้าของสถานะต่างๆ เช่น การร้องขอ การอนุญาต พร้อมใช้งาน เสร็จสมบูรณ์ มีข้อผิดพลาด รีเซ็ต และการกู้คืนด้วยตนเอง แสดงให้เห็นว่าระบบใดมีอำนาจควบคุมในแต่ละสถานะ
ถามว่าเกิดอะไรขึ้นเมื่อข้อความมาช้า ซ้ำซ้อน หรือหายไป การทดสอบควรหยุดอย่างปลอดภัยและแสดงเจ้าของปัญหาที่ยังไม่ได้รับการแก้ไข ความพร้อมในการทำงานอัตโนมัติไม่สามารถอนุมานได้จากพอร์ตอีเธอร์เน็ต
ขั้นตอนที่ 9: นำผู้ควบคุมระบบคนใหม่มาประจำที่หน้าจอ
ให้ผู้ปฏิบัติงานที่ผ่านการฝึกอบรมแต่ไม่ใช่ผู้เชี่ยวชาญ ทำภารกิจต่างๆ ตามที่กำหนดไว้ โดยใช้เอกสารที่เสนอ ได้แก่ ค้นหาโปรแกรมที่ใช้งานอยู่ ตรวจสอบค่าชดเชย ค้นหาประวัติการแจ้งเตือน ป้อนค่าแก้ไขที่ได้รับอนุญาต และสร้างบันทึกการส่งมอบงาน บันทึกว่าจำเป็นต้องมีการฝึกสอนเพิ่มเติมในส่วนใดบ้าง
ขอบเขตการฝึกอบรมควรแบ่งตามบทบาท โปรแกรมเมอร์ ผู้ปฏิบัติงาน ฝ่ายบำรุงรักษา ฝ่ายคุณภาพ และฝ่ายไอที จำเป็นต้องมีทักษะที่แตกต่างกัน ระบุภาษา ข้อกำหนดเบื้องต้น ระยะเวลา วัสดุ แบบฝึกหัด และการทดสอบที่ใช้เพื่อยืนยันการเรียนรู้ อย่าสัญญาว่าความคุ้นเคยเพียงอย่างเดียวจะช่วยขจัดข้อผิดพลาดได้ การฝึกอบรมเป็นส่วนหนึ่งของ การเลือกใช้ตัวควบคุมเครื่องจักร CNC ไม่ใช่สิ่งที่คิดขึ้นมาทีหลัง
ขั้นตอนที่ 10: ติดตามหาเจ้าของเคสช่วยเหลือที่ถูกต้อง
สร้างกรณีสมมติที่เกี่ยวข้องกับการควบคุม ตรรกะของเครื่องจักร และอุปกรณ์ต่อพ่วง ถามว่าใครได้รับรายงานฉบับแรก ข้อมูลใดที่ผู้ซื้อส่งมา การโอนความรับผิดชอบเกิดขึ้นเมื่อใด และบันทึกการแก้ไขปัญหาอย่างไร การซ้อมนี้จะช่วยเปิดเผยช่องว่างด้านการสนับสนุนก่อนการผลิตจริง
แพ็คเกจเชิงพาณิชย์ควรแยกแยะการสนับสนุนจากผู้ผลิตตัวควบคุม การสนับสนุนจากผู้สร้างเครื่องจักร บริการในพื้นที่ และผู้รวมระบบจากภายนอก เวลาตอบสนอง การเข้าถึงระยะไกล การเดินทาง การเปลี่ยนแปลงซอฟต์แวร์ และข้อยกเว้น จำเป็นต้องมีข้อตกลงเป็นลายลักษณ์อักษรสำหรับปลายทาง ควรวางแผนผังความเป็นเจ้าของดังกล่าวไว้ข้างๆ ตารางคะแนน การเลือกตัวควบคุมเครื่องจักร CNC
กำหนดราคาตามทักษะและส่วนต่อประสานผู้ใช้ ไม่ใช่แค่ตัวเลือกการควบคุมเท่านั้น
เปรียบเทียบใบอนุญาต การทำงานของตัวประมวลผลหลังการประมวลผล การจำลอง การบูรณาการเครือข่าย การฝึกอบรม เครื่องมือสำรองข้อมูล การเปลี่ยนแปลงทางวิศวกรรม บริการ และการขยายในอนาคต การควบคุมที่คุ้นเคยอาจช่วยลดความพยายามในการฝึกอบรมลงได้บ้าง แต่ยังคงต้องใช้ขั้นตอนเฉพาะสำหรับเครื่องนั้นๆ ฟังก์ชันที่ซับซ้อนจะไม่มีคุณค่าหากไม่ได้รับใบอนุญาต ไม่ได้บูรณาการ หรือไม่ได้ใช้งาน
ใช้สถานการณ์จำลองสามปีที่สร้างขึ้นจากปริมาณงานและจำนวนพนักงานที่ผู้ซื้อคาดการณ์ไว้ โดยไม่ต้องคำนึงถึงการประหยัดต้นทุนที่สมมติขึ้น บันทึกสมมติฐานต้นทุนและความไวต่อการเปลี่ยนแปลงทุกประการ วิธีนี้จะทำให้ การเลือกตัวควบคุมเครื่องจักร CNC มีความโปร่งใสในเชิงพาณิชย์มากขึ้น
สิบคำถามที่ควรถามที่ Pendant
คอนโทรลเลอร์ที่ทรงพลังที่สุดจะเป็นตัวเลือกที่ดีที่สุดเสมอไปหรือไม่?
ไม่ การเลือกที่ถูกต้องจะสนับสนุนเครื่องจักร งาน ทักษะ นโยบายข้อมูล ระบบอัตโนมัติ และรูปแบบการบริการ โดยไม่ต้องเสียค่าใช้จ่ายสำหรับความซับซ้อนที่ไม่ได้ใช้งาน
ยี่ห้อของคอนโทรลเลอร์กำหนดฟังก์ชันที่มีให้ใช้งานทั้งหมดหรือไม่?
ไม่ ความสามารถในการส่งมอบขึ้นอยู่กับฮาร์ดแวร์ เวอร์ชันซอฟต์แวร์ ตัวเลือกที่ได้รับอนุญาต และการบูรณาการของผู้ผลิตเครื่องจักร โปรดยืนยันการกำหนดค่าที่เสนอราคาไว้
เราควรเลือกวิธีการควบคุมที่ผู้ใช้งานคุ้นเคยอยู่แล้วหรือไม่?
ความคุ้นเคยเป็นสิ่งที่มีค่า แต่ควรทดสอบกับงานจริง การกู้คืน และความต้องการด้านการสนับสนุน นิสัยเดิมๆ อาจซ่อนฟังก์ชันที่ขาดหายไปหรือการควบคุมข้อมูลที่ไม่ดีไว้ได้
ควรตรวจสอบความเข้ากันได้ของ CAM อย่างไร?
เรียกใช้โปรแกรมที่ควบคุมได้จาก CAM และตัวประมวลผลหลังการประมวลผลที่ต้องการ ตรวจสอบผลลัพธ์ พิสูจน์เส้นทาง และบันทึกเวอร์ชันที่รองรับและเจ้าของ
ต้องมีอะไรบ้างในการตรวจสอบ?
ตรวจสอบฮาร์ดแวร์ อินเทอร์เฟซ รอบการใช้งานที่ได้รับอนุญาต วิธีการสอบเทียบ มาโคร การฝึกอบรม รายการอะไหล่ และอำนาจในการแก้ไขอัตโนมัติหรือด้วยตนเอง
พอร์ตเครือข่ายสามารถถือว่าพร้อมใช้งานสำหรับอุตสาหกรรม 4.0 ได้หรือไม่?
ไม่ ให้ระบุข้อมูล โปรโตคอล ความปลอดภัย สิทธิ์การเข้าถึง กรรมสิทธิ์ของระบบ พฤติกรรมเมื่อเกิดข้อผิดพลาด และการใช้งานข้อมูลในเชิงธุรกิจ
ใครเป็นผู้รับผิดชอบความผิดพลาดที่เกิดจากอุปกรณ์ของบุคคลที่สาม?
กำหนดผู้ตอบสนองเบื้องต้นและเส้นทางการส่งต่อในสัญญา เก็บรักษาข้อความแจ้งเตือน สถานะลำดับ การเปลี่ยนแปลง และหลักฐานการวินิจฉัยไว้
ไฟล์สำรองข้อมูลควรประกอบด้วยอะไรบ้าง?
ขอจัดทำดัชนีเฉพาะการกำหนดค่า ซึ่งครอบคลุมข้อมูลการผลิตและข้อมูลผู้ผลิตเครื่องจักรที่ได้รับอนุญาต พร้อมกำหนดความรับผิดชอบในการจัดเก็บ การเข้าถึง การแก้ไข และการกู้คืน
การฝึกอบรมจะได้รับการยอมรับได้อย่างไร?
ใช้ระบบที่จัดเตรียมไว้ให้ โดยกำหนดภารกิจตามบทบาท บันทึกการเข้าเรียน แบบฝึกหัด ช่องว่างด้านความสามารถ วัสดุอุปกรณ์ และความรับผิดชอบในการติดตามผล
อะไรบ้างที่ควรอยู่ในชุดข้อมูลงานของคอนโทรลเลอร์?
โปรดส่งข้อมูลตระกูลชิ้นส่วน โปรแกรมหรือรหัสตัวแทน รายละเอียด CAM/post ทักษะผู้ปฏิบัติงาน ระบบอัตโนมัติ การวัด นโยบายเครือข่าย ภาษา และภูมิภาคที่รองรับ
ปิดท้ายด้วยบันทึกการทำงานและการเดินที่ลงนามแล้ว
ใช้ หน้าติดต่อของ Zhihe CNC เพื่อขอใบเสนอราคาเครื่องจักรและระบบควบคุมโดยอิงจากเอกสารข้อมูล ตัวอย่าง ข้อมูลบริษัท จะให้บริบทการผลิตโดยทั่วไป ส่วนตัวเลือกและการทำงานของระบบควบคุมที่แท้จริงนั้นจะต้องได้รับการยืนยันสำหรับโครงการ
การเลือกตัวควบคุมเครื่องจักร CNC ที่เหมาะสม จะทิ้งบันทึกขั้นตอนการทำงานที่สามารถทำซ้ำได้ รายการการกำหนดค่า แผนการฝึกอบรม เส้นทางสำรอง และผู้รับผิดชอบด้านการสนับสนุน บันทึกเหล่านี้จะเป็นประโยชน์ต่อโรงงานไปอีกนาน แม้ว่าทุกคนจะลืมไปแล้วว่าอินเทอร์เฟซใดดูน่าประทับใจที่สุดในการสาธิตก็ตาม





