

คำตอบจากผู้ซื้อโดยตรง
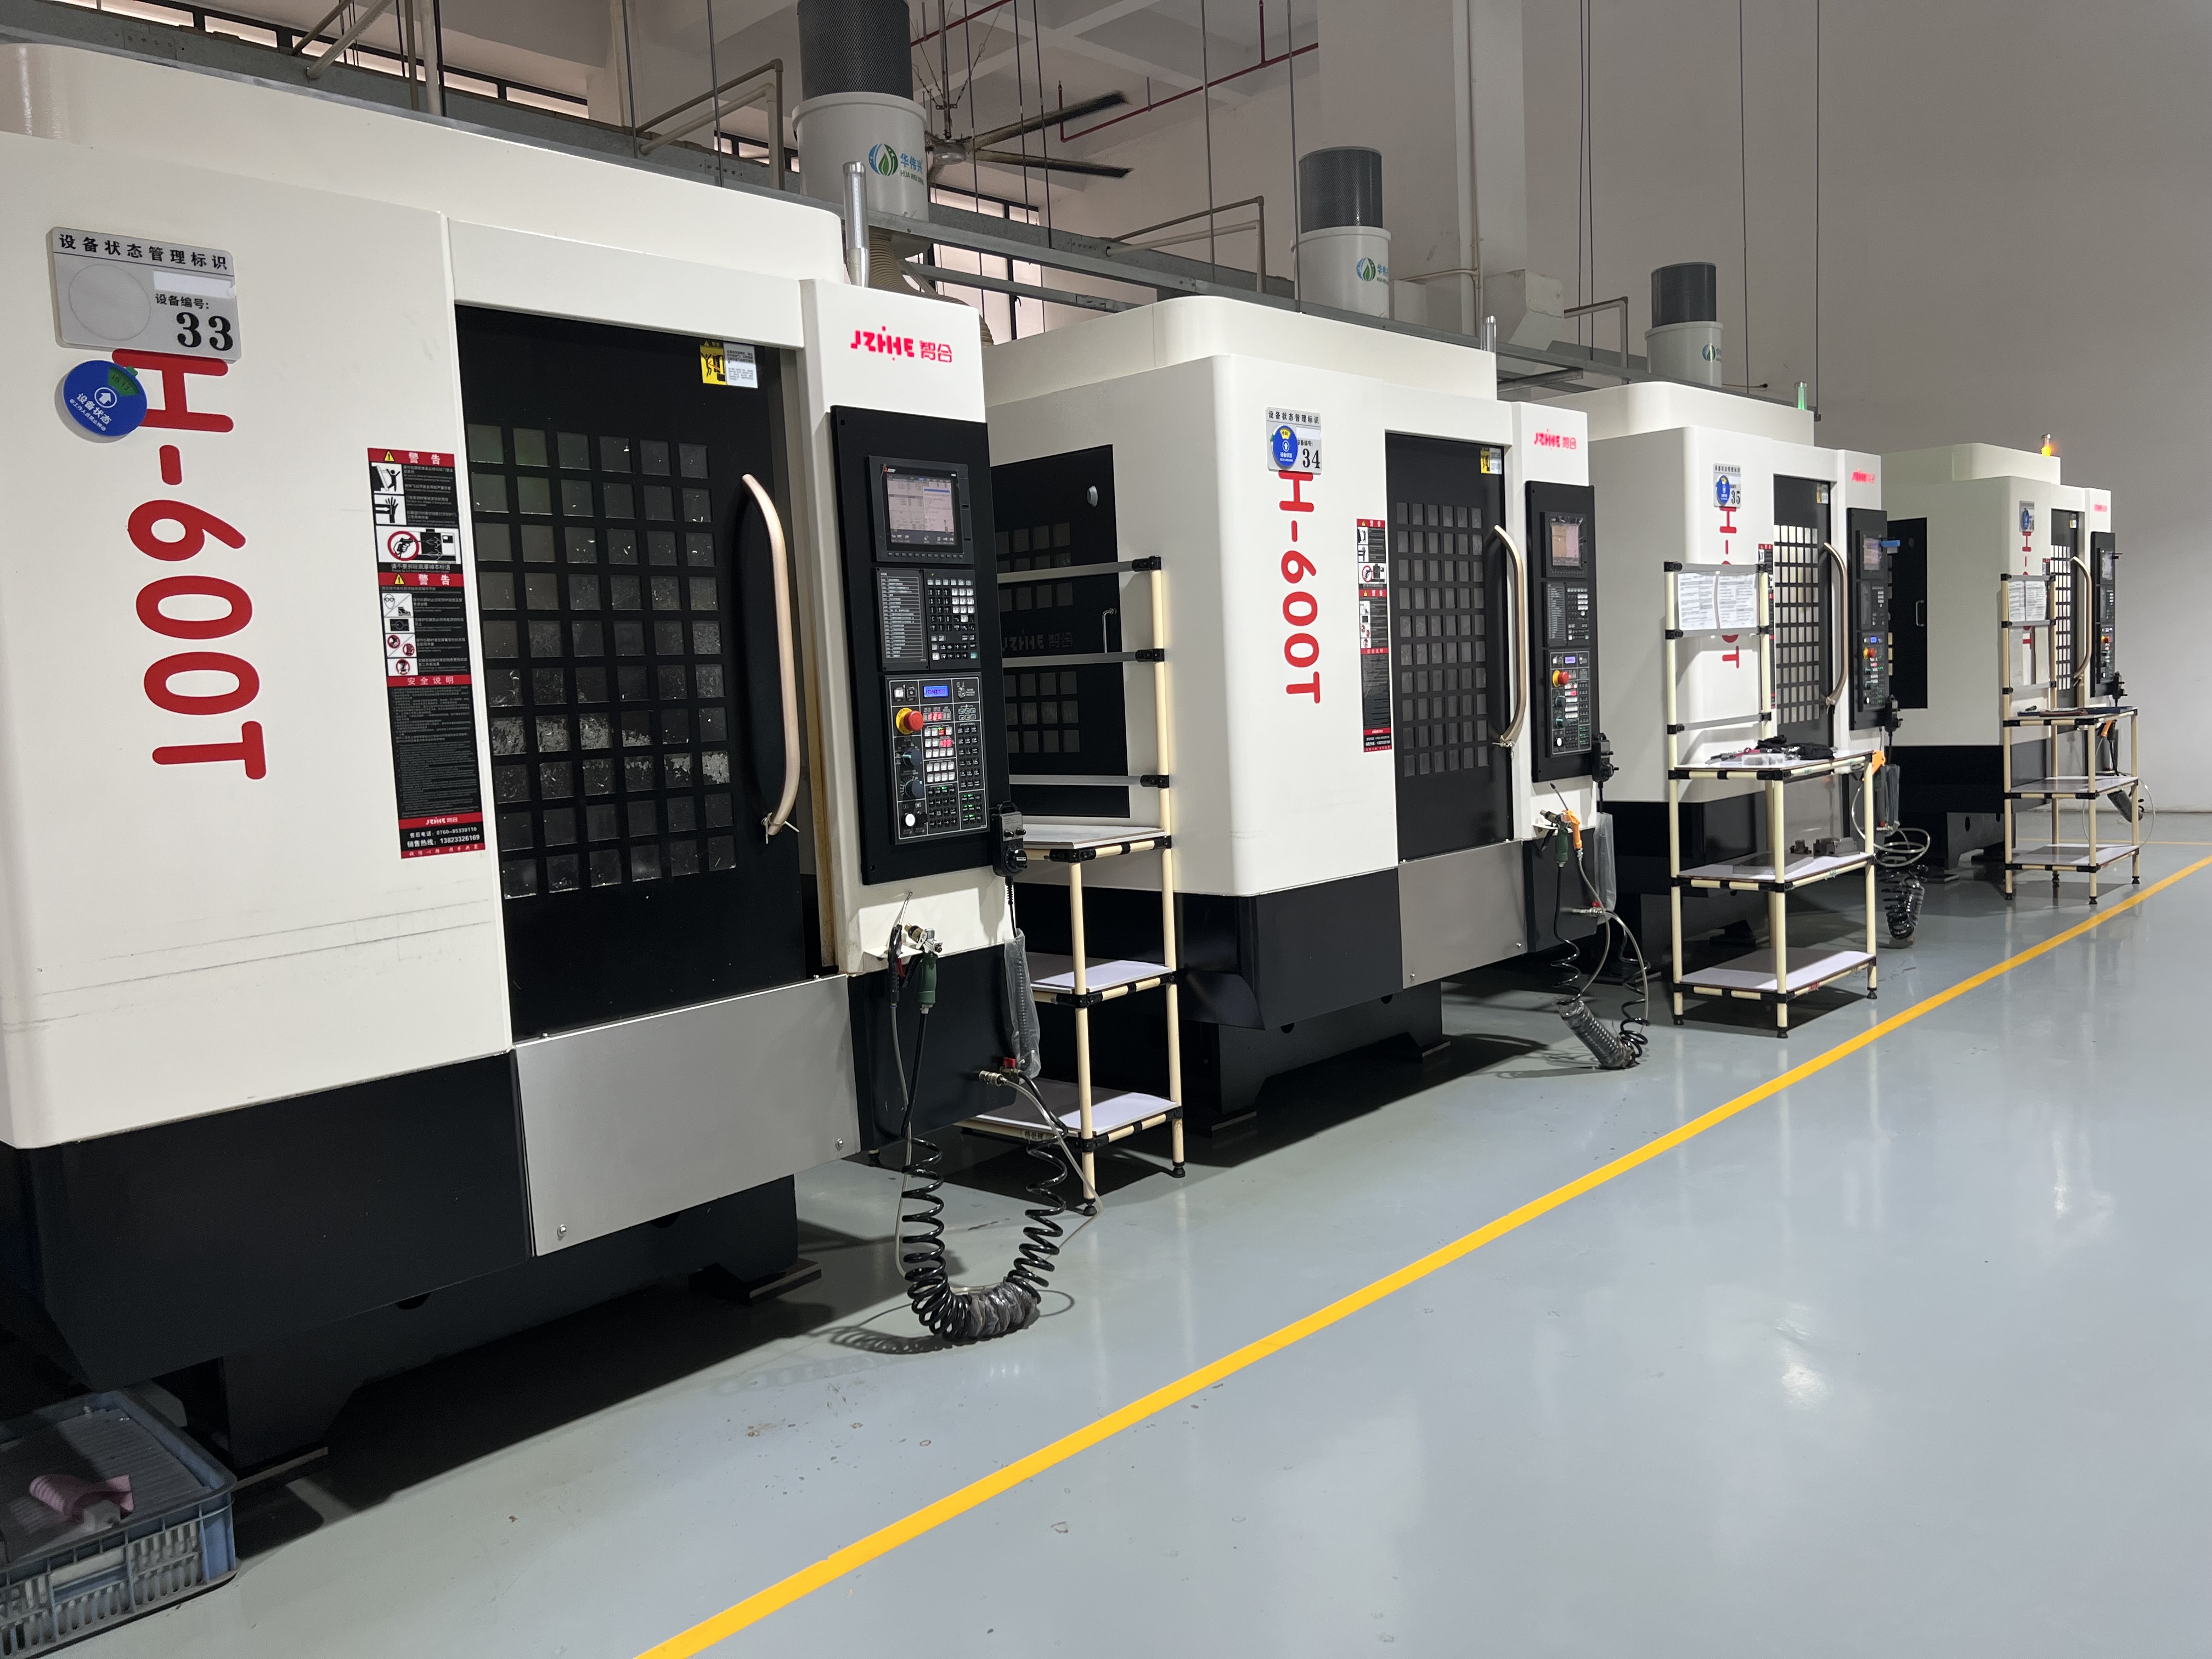
ความเรียบคือระบบ เครื่องจักร CNC ของ Zhihe เชื่อมโยงความเรียบ ความลึกของร่อง พื้นผิวการปิดผนึก การรองรับอุปกรณ์จับยึด การระบายเศษ และการตรวจสอบสำหรับแผ่นแลกเปลี่ยนความร้อน ควรเลือกเครื่องจักร CNC สำหรับแผ่นแลกเปลี่ยนความร้อนจากกลุ่มคุณสมบัติที่ระบุไว้ เส้นทางการรองรับ และหลักฐานการปล่อยผลิตภัณฑ์ มากกว่าจากข้อกำหนดหลักเพียงอย่างเดียว
แผนที่การตัดสินใจ
| ใบหน้าที่ใช้งานได้จริง | ความเรียบ ร่อง รู และขอบเขตการปิดผนึก | แผนที่แสดงคุณสมบัติ |
|---|---|---|
| สนับสนุน | สต็อก, แผ่นรอง, ตัวหนีบ และตัวปล่อย | การทดสอบอุปกรณ์ |
| ความเรียบ | ข้อมูลอ้างอิง ลำดับ อุณหภูมิ และมาตรวัด | การวัดดิบ |
| ช่องต่างๆ | ความลึก ความกว้าง เสี้ยน และเศษ | รายงานพิเศษ |
| การปิดผนึก | ใบหน้า รู พื้นผิว และความสะอาด | การตรวจสอบอินเทอร์เฟซ |
| ความจุ | ครบเวลาและปล่อยแผ่น | บัญชีแยกประเภท |
เริ่มต้นด้วยฟังก์ชันการปิดผนึก
ระบุรายละเอียดเกี่ยวกับพื้นผิวการปิดผนึก รูปทรงของช่องทาง รูปแบบรู ความเรียบ ความขนาน สภาพพื้นผิว และข้อกำหนดใดๆ ที่เกี่ยวข้องกับการทำความสะอาดหรือแรงดันในขั้นตอนถัดไป หลักฐานการกลึงไม่ได้เป็นการรับรองประสิทธิภาพการถ่ายเทความร้อน แรงดัน หรือการรั่วไหลโดยอัตโนมัติ ต้องระบุให้ชัดเจนว่าการยอมรับของผู้ซื้อเริ่มต้นและสิ้นสุดที่ใด
ระบุหน้าตัดที่ทำหน้าที่ควบคุมการปลดปล่อย ควรตรวจสอบเครื่องจักร CNC สำหรับแผ่นแลกเปลี่ยนความร้อนโดยพิจารณาจากความสัมพันธ์ระหว่างหน้าตัด ร่อง และรูที่ชิ้นส่วนประกอบต้องการ ไม่ใช่พิจารณาเพียงแค่ขนาดที่แยกออกมาเท่านั้น
ออกแบบกลยุทธ์การสนับสนุน
บันทึกความหนาของวัสดุ วัสดุรองรับ จุดรองรับ ตัวหนีบ การเข้าถึง การทำความสะอาด และลำดับการคลายตัว แผ่นโลหะขนาดใหญ่สามารถเคลื่อนที่ได้เมื่อมีการนำวัสดุออกหรือเมื่อคลายตัวหนีบ
ทำการตรวจสอบการเข้าและออกของชิ้นงานก่อนการตรวจสอบขั้นสุดท้าย หากความเรียบเปลี่ยนแปลง ให้แยกผลกระทบจากส่วนรองรับ กระบวนการผลิต ความร้อน และการวัด เครื่อง CNC ของ Zhihe จะบันทึกสภาพเริ่มต้นไว้ในไฟล์การยอมรับ
การกำจัดวัสดุสมดุล
แยกขั้นตอนการกลึงหยาบ การกลึงร่อง การกลึงผิวเรียบ การเจาะ การลบคม และการดำเนินการรองอื่นๆ ที่ได้รับอนุญาต ระบุลำดับขั้นตอน ค่าเผื่อ เครื่องมือ สารหล่อเย็น และลักษณะการทำงาน
วัดจุดที่ทำเครื่องหมายไว้หลังจากแต่ละขั้นตอนสำคัญเท่าที่จะทำได้ วิธีนี้ช่วยระบุได้ว่าแผ่นเริ่มเคลื่อนตัวเมื่อใด แทนที่จะโทษการผ่านครั้งสุดท้ายโดยไม่มีหลักฐาน
ปกป้องช่องทางและขอบต่างๆ
กำหนดความลึก ความกว้าง มุม ร่อง รอยตัด การระบายเศษวัสดุ และการทำความสะอาด เศษวัสดุหรือรอยตัดอาจขัดขวางการไหลหรือเปลี่ยนทิศทางการไหลได้
สังเกตวงจรการทำงานอย่างครบถ้วน รวมถึงการทำความสะอาดและการตรวจสอบ บันทึกเวลา ผู้รับผิดชอบ และการเข้าถึงอย่างปลอดภัย ห้ามถือว่าการทำความสะอาดช่องทางเป็นงานบริการฟรี
ความสัมพันธ์ระหว่างรูควบคุมและหน้าสัมผัส
สำหรับการติดตั้งและการปิดผนึกรู ให้บันทึกข้อมูลอ้างอิง การตรวจสอบ สถานะของเครื่องมือ ตำแหน่ง ความลึก และการตรวจสอบ แม้แต่รูปแบบรูที่ถูกต้องก็ยังใช้ไม่ได้ผลหากพื้นผิวการปิดผนึกหรือความสัมพันธ์ของข้อมูลอ้างอิงไม่ถูกต้อง
เก็บรักษาข้อมูลดิบตามหมายเลขแผ่นและเวอร์ชัน ทำการตรวจสอบซ้ำในส่วนที่เกี่ยวข้องหลังจากเปลี่ยนอุปกรณ์จับยึด เครื่องมือ หรือโปรแกรม
ใช้บริบทของอุณหภูมิ
ระบุปัจจัยต่างๆ เช่น การอุ่นเครื่อง สภาพแวดล้อมโดยรอบ สารหล่อเย็น เวลาในการจัดการ และจังหวะเวลาในการวัด ในกรณีที่ความเรียบหรือรูปทรงเรขาคณิตมีความสำคัญ อย่ากำหนดค่าชดเชยขึ้นมาเองโดยปราศจากหลักฐาน
เปรียบเทียบข้อมูลในช่วงแรกและช่วงหลังของเหตุการณ์ที่วางแผนไว้ อธิบายว่าอะไรบ้างที่วัดได้ และอะไรบ้างที่อยู่นอกเหนือขอบเขตการเรียกร้อง
สร้างการตรวจสอบอินเทอร์เฟซ
ตรวจสอบความเรียบ ร่อง รู พื้นผิวการปิดผนึก ครีบ ความสะอาด และความพอดีของส่วนต่อประสาน หรือเส้นทางของเกจวัด ควรระบุการทดสอบแรงดันภายนอกหรือการรั่วไหลแยกต่างหาก
ระบุขั้นตอนการจัดการ การจัดคิว และอำนาจการอนุมัติ หากมีการใช้เครื่องวัดพิกัดสามมิติ (CMM) หรือห้องปฏิบัติการภายนอก การทดสอบการตัดจะไม่สมบูรณ์หากการอนุมัติขึ้นอยู่กับขั้นตอนการวัดที่ไม่มีผู้รับผิดชอบ
ดำเนินการพักงานตามแผน
ใช้คำสั่งหยุดตรวจสอบหรือเหตุการณ์อายุการใช้งานของเครื่องมือโดยให้เครื่องจักรอยู่ในสถานะปลอดภัย บันทึกแผ่นโลหะที่ได้รับผลกระทบ การควบคุม การแก้ไข การทดสอบซ้ำ การจัดการ และการเริ่มต้นใหม่ให้กับเจ้าของเครื่องจักร
ตรวจสอบว่าทีมสามารถกู้คืนระบบได้หรือไม่ โดยใช้เครื่องมือ เอกสาร ตัวชี้วัด และสิทธิ์การเข้าถึงที่จัดเตรียมไว้ให้ ควรแสดงข้อจำกัดต่างๆ ให้เห็นอย่างชัดเจน
คำนวณชั่วโมงการปล่อยแผ่น
นับจำนวนขั้นตอนต่างๆ ได้แก่ การตั้งค่า การรองรับ การตัด การเปลี่ยนเครื่องมือ การทำความสะอาด การลบคม การตรวจสอบ การยึด การบำรุงรักษา และการปล่อยแผ่นโลหะ ระบุชุดการผลิต จำนวนพนักงาน และสมมติฐานเกี่ยวกับเครื่องมือวัด
เปรียบเทียบแผ่นตัวแทนกับแผ่นขอบเขต ระบุคิวที่จำกัดผลผลิตและกำหนดผู้รับผิดชอบ
หยุดการส่งต่อชั่วคราว
การถ่ายโอนแบบร่าง การแก้ไขแผ่นพิมพ์ วิธีการรองรับ โปรแกรม เครื่องมือ ค่าชดเชย การตรวจสอบ การทำความสะอาด การสำรองข้อมูล และหมายเหตุเกี่ยวกับอินเทอร์เฟซปลายทาง
เปิดหลักฐานที่ได้รับผลกระทบอีกครั้งหลังจากมีการเปลี่ยนแปลงความหนา ช่องทาง อุปกรณ์ยึด เครื่องมือ โปรแกรม เกจ หรือสถานที่
ปกป้องส่วนเชื่อมต่อการปิดผนึกหลังการจัดส่ง
เก็บรักษาข้อมูลการแก้ไขแผ่น การรองรับวิธีการ ข้อมูลความเรียบ แผนผังช่องทาง กฎการทำความสะอาด และขอบเขตการทดสอบปลายทางไว้ด้วยกัน เครื่องจักรกลซีเอ็นซีสำหรับแผ่นแลกเปลี่ยนความร้อนจะพร้อมใช้งานก็ต่อเมื่อทีมงานที่รับผิดชอบขั้นตอนต่อไปสามารถสร้างและตรวจสอบส่วนต่อประสานได้
ตรวจสอบข้อมูลพื้นฐานอีกครั้งหลังจากมีการเปลี่ยนแปลงอุปกรณ์จับยึด ความหนา ช่องทาง เครื่องมือ เกจ หรือการวัด ทำซ้ำจุดที่ได้รับผลกระทบ ตั้งชื่อการแก้ไขที่มีผล และเก็บรักษาไฟล์ก่อนหน้าไว้ เพื่อให้สามารถตรวจสอบย้อนกลับหลักฐานการผลิตแผ่นแลกเปลี่ยนความร้อนด้วยเครื่องจักร CNC ได้
การปิดเชิงพาณิชย์
ก่อนที่จะปล่อยคำสั่งซื้อ ให้ประสานงานด้านการจัดซื้อ การใช้งาน คุณภาพ การผลิต การบำรุงรักษา และบริการให้สอดคล้องกับเงื่อนไขที่ทดสอบแล้ว ขั้นตอนการผลิตแผ่นแลกเปลี่ยนความร้อนด้วยเครื่อง CNC ควรแสดงตระกูลชิ้นส่วนที่ยอมรับได้ ช่วงวัสดุหรือสต็อก สถานะการจับยึด ชุดเครื่องมือ วิธีการตรวจสอบ คำจำกัดความของเวลาทั้งหมด และผู้รับผิดชอบการเริ่มต้นใหม่ หากยังมีรายการใดที่ยังไม่เสร็จสมบูรณ์ ให้ระบุว่าเป็นอุปสรรค ข้อจำกัดที่ยอมรับได้ หรือกำหนดส่งมอบ แทนที่จะซ่อนไว้ในหมายเหตุทั่วไป
หลังจากทำการทดสอบล็อตแรกเสร็จสิ้นแล้ว ให้เปรียบเทียบการตั้งค่าจริง งานสนับสนุน เหตุการณ์ของเครื่องมือ คิวการตรวจสอบ งานที่ค้างอยู่ และผลผลิตที่ปล่อยออกมา กับผลการทดลอง เก็บหลักฐานต้นฉบับไว้และเพิ่มการตรวจสอบพร้อมระบุวันที่ บริษัท Zhihe CNC จะใช้การตรวจสอบนี้เพื่อตัดสินใจว่าเครื่องจักร CNC สำหรับแผ่นแลกเปลี่ยนความร้อนพร้อมใช้งานซ้ำหรือไม่ จำเป็นต้องทำการทดสอบซ้ำโดยเน้นเฉพาะจุด หรือควรจำกัดไว้เฉพาะการกำหนดค่าที่ทดสอบแล้ว
การตรวจสอบการดำเนินงาน
ส่งเอกสารสรุปสั้นๆ ให้ทีมผู้รับ โดยระบุเงื่อนไขที่ทดสอบ การตัดสินใจเบื้องต้นที่ต้องทำเมื่อผลการทดสอบเปลี่ยนแปลง บุคคลที่สามารถดูแลงานต่อได้ และหลักฐานที่จำเป็นในการเริ่มต้นใหม่ สิ่งนี้มีความสำคัญอย่างยิ่งเมื่อเครื่องจักร CNC สำหรับผลิตแผ่นแลกเปลี่ยนความร้อนเกี่ยวข้องกับงานด้านต่างๆ เช่น การผลิต คุณภาพ และการบำรุงรักษา การส่งต่อข้อมูลที่มีประสิทธิภาพไม่จำเป็นต้องให้ผู้รับทุกคนต้องมาเรียบเรียงการทดลองจากไฟล์ที่กระจัดกระจาย
ในการตรวจสอบครั้งต่อไป ให้เปรียบเทียบเส้นทางที่ประกาศไว้กับสิ่งที่เกิดขึ้นจริง: เวลาในการตั้งค่า งานสนับสนุน เหตุการณ์เกี่ยวกับเครื่องมือ คิวการตรวจสอบ ปริมาณที่ถูกระงับ การแก้ไขงาน และผลผลิตที่ปล่อยออกมา คงไว้ซึ่งข้อมูลพื้นฐานเดิม อธิบายความแตกต่างที่สำคัญทั้งหมด และกำหนดวันที่สำหรับการปิดงาน วิธีนี้จะช่วยปกป้องผู้ซื้อจากการเปลี่ยนแปลงสมมติฐานโดยไม่แจ้งให้ทราบล่วงหน้า และให้ข้อมูลที่เป็นรูปธรรมแก่ Zhihe CNC สำหรับการปรับปรุงครั้งต่อไป
หมายเหตุการดำเนินการ
แปลงเส้นทางที่ยอมรับแล้วให้เป็นรายการตรวจสอบสั้นๆ สำหรับกะการผลิตแรก: ยืนยันแบบร่างที่ใช้ได้จริง รหัสการตั้งค่า เครื่องมือ โปรแกรม เกจ การทำความสะอาด อำนาจการยึด และผู้ติดต่อสำหรับการแจ้งปัญหา ศูนย์เครื่องจักร CNC สำหรับการตัดสินใจเกี่ยวกับแผ่นแลกเปลี่ยนความร้อนควรปรากฏให้เห็นทั้งที่เครื่องจักรและในไฟล์คุณภาพที่ใช้ร่วมกัน
หลังจากดำเนินการทดลองครั้งแรก ให้ทำเครื่องหมายแต่ละรายการว่าได้รับการยืนยัน จำกัด หรือเปิดอยู่ บันทึกหลักฐาน เจ้าของ และวันที่สำหรับทุกรายการที่ยังเปิดอยู่ การทำเช่นนี้จะช่วยลดช่องว่างระหว่างคู่มือการจัดซื้อและงานที่ทีมดำเนินการ ในขณะเดียวกันก็ให้พื้นฐานที่ชัดเจนแก่ Zhihe CNC สำหรับการติดตามผลอย่างมีประสิทธิภาพ ตรวจสอบล็อตแรกที่ได้รับการยอมรับโดยใช้แผนผังคุณลักษณะ รหัสการตั้งค่า เส้นทางการตรวจสอบ และคำจำกัดความของเวลาแล้วเสร็จเดียวกันกับที่ใช้ระหว่างการทดลอง เก็บรักษาบันทึกต้นฉบับและทำเครื่องหมายเฉพาะสมมติฐานที่เปลี่ยนแปลง หลักฐานที่ได้รับผลกระทบ เจ้าของที่รับผิดชอบ และวันที่ปิด การทำเช่นนี้จะทำให้การตัดสินใจครั้งต่อไปตรวจสอบได้ง่ายขึ้นและป้องกันไม่ให้การเปลี่ยนแปลงการดำเนินงานเล็กน้อยกลายเป็นข้ออ้างความสามารถที่ไม่ได้บันทึกไว้ จดบันทึกสั้น ๆ เกี่ยวกับสิ่งที่ทีมได้เรียนรู้ สิ่งที่ยังไม่ได้รับการตรวจสอบ และกำหนดการตรวจสอบครั้งต่อไป เก็บบันทึกไว้กับไฟล์การเผยแพร่และทีมที่รับผิดชอบ ใช้ภาษาการตรวจสอบเดียวกันในใบเสนอราคา หนังสือเดินทางการตั้งค่า และบันทึกการยอมรับขั้นสุดท้าย เพื่อไม่ให้ทีมใดอ่านพื้นฐานที่แตกต่างกัน เก็บการตรวจสอบที่ลงนามแล้วพร้อมกับการแก้ไขที่มีผลบังคับใช้ เจ้าของที่รับผิดชอบ และตำแหน่งของหลักฐาน เพื่อให้ชุดการผลิตที่วางแผนไว้ครั้งต่อไปเริ่มต้นจากพื้นฐานที่ควบคุมได้เดียวกันสำหรับการตรวจสอบ
สมุดบัญชีหลักฐาน
| เลน | บันทึกขั้นต่ำ | เปิดอีกครั้งเมื่อ |
|---|---|---|
| ส่วนหนึ่ง | คุณลักษณะตัวแทนและขอบเขต | การเปลี่ยนแปลงแบบร่าง วัสดุ หรือส่วนผสม |
| การตั้งค่า | อุปกรณ์จับยึด จุดอ้างอิง เครื่องมือ ค่าชดเชย และโปรแกรม | การเปลี่ยนแปลงอุปกรณ์ยึด ตัวยึด หรือซอฟต์แวร์ |
| คุณภาพ | การวัด การสุ่มตัวอย่าง ข้อมูลดิบ และการจัดการ | การเปลี่ยนแปลงมาตรวัดหรือกฎการยอมรับ |
| เอาต์พุต | เวลาทั้งหมดและปริมาณที่ปล่อยออกมา | ข้อสมมติฐานเกี่ยวกับแรงงาน ชุดการผลิต หรือการสนับสนุนมีการเปลี่ยนแปลง |
คำถามที่พบบ่อยสำหรับผู้ซื้อ: เครื่องจักร CNC สำหรับผลิตแผ่นแลกเปลี่ยนความร้อน
เหตุใดความเรียบจึงเป็นระบบ?
วัสดุที่ใช้ การรองรับ ลำดับขั้นตอน อุณหภูมิ การหนีบ และการวัด ล้วนมีผลต่อพื้นผิวสุดท้าย
การกลึงขึ้นรูปพิสูจน์ประสิทธิภาพการรั่วซึมได้หรือไม่?
ไม่ การเรียกร้องเกี่ยวกับการรั่วไหล แรงดัน และการประกอบชิ้นส่วนปลายทาง จำเป็นต้องมีการทดสอบโดยผู้รับเหมาเฉพาะด้าน
การตรวจสอบช่องทางควรประกอบด้วยอะไรบ้าง?
ความลึก ความกว้าง มุม รอยขรุขระ รอยบิ่น ความสะอาด การสุ่มตัวอย่าง และข้อมูลดิบ
ควรศึกษาการเคลื่อนตัวของแผ่นเปลือกโลกอย่างไร?
วัดขนาดก่อนและหลังการรองรับ ขั้นตอนการถอด การปล่อย และการตรวจสอบ
เหตุใดจึงต้องมีแผ่นกั้นขอบเขต?
มันเปิดเผยข้อจำกัดด้านการสนับสนุน สต็อก ช่องทางการจัดจำหน่าย และการตรวจสอบ
Zhihe CNC นับกำลังการผลิตอย่างไร?
เครื่อง CNC ของ Zhihe มาพร้อมระบบสนับสนุนการทำงานที่สมบูรณ์แบบสำหรับแผ่นโลหะที่หลุดออก
อะไรบ้างที่ควรอยู่ในไฟล์อินเทอร์เฟซ?
พื้นผิว, รู, ร่อง, ความเรียบ, ความสะอาด, มาตรวัดปลายทาง และอำนาจการปล่อย
ควรเปิดการพิจารณาหลักฐานอีกครั้งเมื่อใด?
หลังจากมีการเปลี่ยนแปลงความหนา ช่องทาง การรองรับ อุปกรณ์จับยึด เครื่องมือ โปรแกรม หรือมาตรวัดแล้ว
ความสะอาดที่มองเห็นได้สามารถทำให้จานหลุดออกได้หรือไม่?
เฉพาะเมื่อการยอมรับที่ประกาศไว้นั้นกำหนดวิธีการและผลที่ตามมาเท่านั้น
ผู้ซื้อควรส่งอะไรบ้าง?
ส่งแบบ CAD ของแผ่นโลหะ, ความหนา, ร่อง, ความเรียบ, รู, ปริมาตร, อุปกรณ์ยึด และการทดสอบต่างๆ
นำการตัดสินใจไปที่ Zhihe CNC
ส่งแบบร่างหรือไฟล์ CAD ของเครื่องจักร CNC ของ Zhihe, ข้อมูลวัสดุและสต็อก, คุณสมบัติที่สำคัญ, ปริมาณการผลิตต่อปี, ส่วนผสมของล็อตการผลิต, แนวคิดของอุปกรณ์จับยึด, ข้อจำกัดของเครื่องมือ, เส้นทางการตรวจสอบ, สภาพแวดล้อมของไซต์งาน และพื้นที่ให้บริการ ตรวจสอบ กลุ่มผลิตภัณฑ์ CNC ของ Zhihe , ข้อมูลบริษัทและโรงงาน และ ขั้นตอนการสอบถามทางวิศวกรรม สำหรับเครื่องจักร CNC สำหรับแผ่นแลกเปลี่ยนความร้อน ให้ขอข้อมูลการกำหนดค่าที่มีวันที่, การทดลองใช้งานตัวอย่าง, ขอบเขตการยอมรับ, รายการข้อสมมติฐานที่เปิดกว้าง และชื่อผู้รับผิดชอบด้านการสนับสนุน
ขอบเขตอ้างอิง
เอกสารอ้างอิงศูนย์กลางเครื่องจักรกลของ ISO และ แนวทางการป้องกันเครื่องจักรของ OSHA ให้ข้อมูลเชิงบริบทเท่านั้น เอกสารเหล่านี้ไม่ได้มาแทนที่การยอมรับเฉพาะแบบร่าง การประเมินความเสี่ยงในพื้นที่ การรับรองผลิตภัณฑ์ การอนุมัติตามกฎระเบียบ หรือขั้นตอนการปฏิบัติงานของผู้ซื้อ





