

ผู้ผลิตเครื่องจักร CNC: คู่มือสำหรับผู้ซื้อเพื่อความแม่นยำ ประสิทธิภาพ และต้นทุนรวม
คำถามจากผู้ซื้อ: เราควรเลือกเครื่องจักรกลซีเอ็นซีแบบแนวตั้งหรือแนวนอนสำหรับการผลิตแผ่นโลหะ แม่พิมพ์ และชิ้นส่วนขนาดกลาง?
การเปรียบเทียบ ผู้ผลิตเครื่องจักรกลซีเอ็นซี นั้นต้องพิจารณามากกว่าแค่ความเร็วรอบแกนหมุน ระยะการเคลื่อนที่ของแกน หรือราคาซื้อ ความแม่นยำเป็นสิ่งที่วัดได้ ประสิทธิภาพการผลิตคือผลผลิตที่ยอมรับได้ ไม่ใช่แค่การเคลื่อนที่ตามที่ระบุในโบรชัวร์ และต้นทุนรวมนั้นรวมถึงอุปกรณ์จับยึด เครื่องมือ การติดตั้งใช้งาน การฝึกอบรม การบริการ และชั่วโมงที่สูญเสียไปเมื่อกระบวนการไม่เสถียร การเลือกใช้เครื่องจักรกลซีเอ็นซีแบบแนวตั้งหรือแนวนอนนั้นขึ้นอยู่กับการเข้าถึงชิ้นงาน กลยุทธ์การกำหนดจุดอ้างอิง ระบบจับยึดชิ้นงาน ปริมาณงาน และหลักฐานที่ผู้จำหน่ายสามารถให้ได้
คู่มือผู้ซื้อฉบับนี้ให้กรอบการทำงานร่วมกันแก่ฝ่ายจัดซื้อและวิศวกรฝ่ายผลิต โดยเริ่มต้นด้วยคำตอบโดยตรง จากนั้นอธิบายวิธีการเปรียบเทียบข้ออ้างเรื่องความแม่นยำ การสร้างแบบจำลองประสิทธิภาพการผลิต การเลือกสถาปัตยกรรมแนวตั้งหรือแนวนอนสำหรับตระกูลชิ้นส่วนต่างๆ และการเขียน RFQ ที่ทำให้ข้อเสนอของซัพพลายเออร์สามารถเปรียบเทียบกันได้ ค่าต่างๆ สำหรับรุ่น CNC ของ Zhihe แต่ละรุ่นจะต้องได้รับการยืนยันในเอกสารข้อมูลปัจจุบัน ข้อเสนอทางเทคนิค และแผนการยอมรับ

คำตอบโดยตรง: แนวตั้งหรือแนวนอน?
เลือกใช้เครื่องจักรกลซีเอ็นซีแนวตั้งเมื่อสามารถเข้าถึงส่วนประกอบส่วนใหญ่จากด้านบนได้ ชิ้นส่วนเป็นแผ่นโลหะ แม่พิมพ์ ตัวยึด หรือชิ้นส่วนขนาดเล็กถึงขนาดกลาง งานผลิตมีความหลากหลาย และการจับยึดชิ้นงานที่ยืดหยุ่นและการเข้าถึงของผู้ปฏิบัติงานมีความสำคัญมากกว่าการผลิตแบบอัตโนมัติหลายด้าน การจัดวางแบบแนวตั้งอาจเหมาะสมอย่างยิ่งสำหรับชิ้นส่วนแม่พิมพ์ แผ่นอลูมิเนียม ฮาร์ดแวร์ที่มีความแม่นยำ และการผลิตทั่วไปเมื่อการตั้งค่าหนึ่งหรือสองขั้นตอนเป็นสิ่งที่ยอมรับได้
เลือกใช้เครื่องจักรกลซีเอ็นซีแนวนอนเมื่อชิ้นส่วนมีรูปทรงกล่องหรือมีรายละเอียดสำคัญบนหลายด้าน เมื่อรูเจาะที่ตัดกันหรือโพรงลึกทำให้การจับยึดซ้ำๆ มีความเสี่ยง เมื่อแท่นวางและระบบหมุนกำหนดตำแหน่งสามารถลดแรงงานในการตั้งค่า หรือเมื่อกระบวนการผลิตหลายด้านที่เสถียรมีคุณค่ามากกว่าราคาเริ่มต้นที่ต่ำที่สุด เครื่องจักรแนวนอนไม่ได้แม่นยำกว่าเสมอไป แต่สามารถทำให้กลยุทธ์การตั้งค่าที่ทำซ้ำได้มากขึ้นสำหรับตระกูลชิ้นส่วนเฉพาะนั้นๆ
สำหรับแผ่นโลหะ เครื่องจักรแนวตั้งมักจะมีประสิทธิภาพ เว้นแต่ว่าแผ่นโลหะจะมีส่วนประกอบด้านข้างจำนวนมาก รูเจาะลึก หรือปริมาณการผลิตสูงที่เอื้อต่อการเข้าถึงด้วยพาเลท สำหรับแม่พิมพ์ เครื่องจักรแนวตั้งเป็นที่นิยมใช้กันทั่วไป เนื่องจากสามารถเข้าถึงจากด้านบนและมีเครื่องมือตกแต่งที่ยืดหยุ่น ในขณะที่แม่พิมพ์ขนาดใหญ่อาจต้องการเครื่องจักรแบบโครงหรือแบบห้าแกน สำหรับชิ้นส่วนขนาดกลาง ให้พิจารณาจำนวนหน้าตัด น้ำหนักชิ้นส่วน ความคลาดเคลื่อน และชั่วโมงการทำงานต่อปี การออกแบบและกระบวนการผลิตควรเป็นตัวตัดสิน ไม่ใช่ชื่อเรียกของโครงสร้าง
กำหนดความแม่นยำก่อนที่จะเปรียบเทียบ
ความแม่นยำไม่ได้หมายถึงตัวเลขเพียงตัวเดียว ใบเสนอราคาอาจระบุความแม่นยำในการกำหนดตำแหน่ง ความสามารถในการทำซ้ำ การเบี่ยงเบนของแกนหมุน ความเที่ยงตรงของโต๊ะ หรือความแม่นยำในการประมาณค่า แต่แต่ละรายการอธิบายถึงส่วนต่างๆ ของพฤติกรรมเครื่องจักร คำถามในการจัดซื้อจึงไม่ใช่ “ซัพพลายเออร์รายใดเสนอราคาที่ต่ำที่สุด?” แต่เป็น “ซัพพลายเออร์รายใดกำหนดคุณค่า วัดค่าได้อย่างสม่ำเสมอ และสามารถเชื่อมโยงคุณค่านั้นกับคุณสมบัติที่สำคัญในชิ้นส่วนของเราได้?”
- ความแม่นยำในการกำหนดตำแหน่ง อธิบายถึงวิธีการที่แกนเคลื่อนที่ไปยังตำแหน่งที่กำหนดภายใต้การทดสอบที่กำหนดไว้ โปรดสอบถามเกี่ยวกับมาตรฐาน อุณหภูมิ จุดการเคลื่อนที่ และวิธีการวัด
- ความสามารถในการทำซ้ำได้นั้น อธิบายถึงความคลาดเคลื่อนเมื่อเครื่องจักรกลับสู่ตำแหน่งเดิมภายใต้เงื่อนไขการทดสอบ แต่ไม่ได้เป็นการพิสูจน์รูปทรง ความตั้งฉาก หรือความเสถียรทางความร้อนในระยะยาวโดยตรง
- ความแม่นยำทางเรขาคณิต รวมถึงการจัดแนว ความตรง ความตั้งฉาก ระดับ และความสัมพันธ์ของแกนหมุน ซึ่งมีผลต่อความสัมพันธ์ระหว่างรูเจาะและหน้าตัด
- ความสามารถของกระบวนการ ประกอบด้วย เครื่องจักร อุปกรณ์จับยึด เครื่องมือ วัสดุ โปรแกรม ผู้ปฏิบัติงาน สารหล่อเย็น และการตรวจสอบ ควรตรวจสอบความถูกต้องของความสามารถดังกล่าวในกระบวนการที่เป็นตัวแทน แทนที่จะอนุมานจากการทดสอบเครื่องจักรเปล่า
- พฤติกรรมทางความร้อน อธิบายถึงการเปลี่ยนแปลงเมื่อแกนหมุน แกน การหล่อเย็น และสภาวะห้องเปลี่ยนแปลงไป ลำดับการอุ่นเครื่องและกลยุทธ์การชดเชยอาจเป็นส่วนหนึ่งของกระบวนการที่เสถียร
ISO 230-2 เป็นมาตรฐานอ้างอิงที่มีประโยชน์สำหรับการทดสอบความแม่นยำและความสามารถในการทำซ้ำของการกำหนดตำแหน่งแกน ส่วนมาตรฐาน ISO 10791 กำหนดเงื่อนไขการทดสอบสำหรับเครื่องจักรกลซีเอ็นซี อย่างไรก็ตาม มาตรฐานทั้งสองไม่ได้ยกเว้นความจำเป็นในการศึกษาเฉพาะชิ้นส่วน ผู้ผลิตควรระบุว่าผลลัพธ์ที่โฆษณาเป็นค่าที่ระบุ ค่าทั่วไป หรือค่าที่รับประกัน และจะเกิดอะไรขึ้นหากการทดสอบที่ระบุไว้ไม่เป็นไปตามที่กำหนด
วัดประสิทธิภาพการผลิตโดยวัดจากจำนวนชิ้นส่วนที่ยอมรับได้ต่อชั่วโมง
ความเร็วในการเคลื่อนที่และการเปลี่ยนเครื่องมือเป็นข้อมูลป้อนเข้าที่มีประโยชน์ แต่ประสิทธิภาพการผลิตคือผลผลิตที่ยอมรับได้หารด้วยเวลาและทรัพยากรที่ใช้ในการผลิต เครื่องจักรที่มีความเร็วในการเคลื่อนที่ช้ากว่าอาจทำงานได้ดีกว่าเครื่องจักรที่มีความเร็วในการเคลื่อนที่เร็วกว่า หากช่วยลดการตั้งค่าสองครั้ง ลดรอบการตรวจสอบ รักษาความเสถียรของเครื่องมือ และกลับมาทำงานได้อย่างราบรื่นหลังจากการหยุดชะงัก สร้างการคำนวณโดยอิงจากตารางงานของคุณมากกว่ารอบการทำงานที่เหมาะสมเพียงรอบเดียว
| ปัจจัยด้านผลิตภาพ | คำถามสำหรับผู้ผลิต | เหตุใดผู้ซื้อจึงพลาดสิ่งนี้ |
|---|---|---|
| จำนวนการตั้งค่า | ในแต่ละการตั้งค่า มีการสร้างพื้นผิวและจุดอ้างอิงใดบ้างที่เสร็จสมบูรณ์? | แคตตาล็อกจะอธิบายถึงแกนต่างๆ ไม่ใช่ลำดับการหนีบของคุณ |
| บนพื้นฐานของเวลาวงจร | วัสดุ เครื่องมือ อัตราการป้อน ความเร็ว อัตราการป้อนเร็ว และช่วงหยุดตรวจสอบใดบ้างที่รวมอยู่ด้วย? | รอบการผลิตที่ระบุไว้อาจไม่รวมถึงขั้นตอนการบรรจุและการปลดชิ้นงานชิ้นแรก |
| ความจุของเครื่องมือ | ต้องใช้เครื่องมือจำนวนเท่าใด มีการใช้ร่วมกัน หรือถือเป็นเครื่องมือของพี่น้อง? | จำนวนแม็กกาซีนที่ระบุไว้อาจไม่เท่ากับจำนวนตำแหน่งที่ใช้งานได้จริง |
| การเปลี่ยนถ่าย | อุปกรณ์ติดตั้ง พาเลท โปรแกรม และค่าชดเชยต่างๆ เตรียมอย่างไร? | การผสมผสานที่หลากหลายทำให้เวลาในการตั้งค่าที่ซ่อนอยู่กลายเป็นกำลังการผลิตที่สูญเปล่า |
| การควบคุมชิปและสารหล่อเย็น | จะเกิดอะไรขึ้นเมื่อเจอโพรงยาว รูลึก หรือวัสดุที่เป็นเส้นใย? | การตัดซ้ำและการทำความสะอาดด้วยมือจะไม่ปรากฏในเวลาการทำงานของแกนหมุน |
| การกู้คืน | การชำรุดของเครื่องมือ การกู้คืนระบบเตือนภัย และไฟฟ้าดับ มีการจัดการอย่างไร? | การฟื้นตัวที่ไม่เป็นไปตามแผนอาจทำให้การใช้งานตามที่ระบุไว้หายไปได้ |
ขอเอกสารแสดงเวลาการผลิตโดยละเอียด พร้อมลำดับขั้นตอนต่างๆ รวมถึงการโหลด การตรวจสอบ การตั้งค่าเครื่องมือ การลบคม การตรวจสอบ และการเปลี่ยนพาเลท หากการประมาณการนั้นอิงจากการจำลอง ให้ระบุว่าเป็นค่าประมาณและกำหนดข้อสมมติฐาน อย่าถือว่าการประมาณการของซัพพลายเออร์เป็นการรับประกันการผลิตจนกว่าจะตกลงวิธีการตัดทดสอบและการยอมรับชิ้นงานได้แล้ว
เมื่อเครื่องจักรกลแนวตั้งเป็นการลงทุนที่คุ้มค่ากว่า
แผ่นและชิ้นส่วนที่เข้าถึงจากด้านบน
เครื่องจักรแนวตั้งช่วยให้การเจาะ การเซาะร่อง การขึ้นรูป และการตรวจสอบพื้นผิวด้านบนทำได้ง่ายขึ้น อุปกรณ์จับยึดแผ่นโลหะมักจะเรียบง่าย มองเห็นได้ชัดเจน และเปลี่ยนได้รวดเร็ว หากด้านข้างของแผ่นโลหะมีลักษณะเฉพาะน้อย การตั้งค่าครั้งที่สองอาจมีต้นทุนต่ำกว่าการใช้แท่นวางและฐานรองชิ้นงานแบบแนวนอน เครื่องจักรแนวตั้งยังช่วยเพิ่มความยืดหยุ่นให้กับโรงงานรับจ้างผลิตในการทำงานกับขนาดแผ่นโลหะและประเภทชิ้นส่วนที่แตกต่างกัน ตราบใดที่โต๊ะ ระยะการเคลื่อนที่ และระยะห่างของแกนหมุนยังคงเพียงพอ
ตรวจสอบพื้นที่ใช้งานได้จริงมากกว่าแค่ระยะการเคลื่อนที่ในแกน X, Y และ Z ความสูงของอุปกรณ์จับยึด ความยาวของเกจวัดเครื่องมือ ตัวหัววัด ตัวป้องกันเศษ และระยะห่างระหว่างปลายแกนหมุนกับโต๊ะ อาจทำให้พื้นที่ใช้งานได้จริงลดลง สำหรับแผ่นโลหะบาง ให้สอบถามเกี่ยวกับการรองรับการสั่นสะเทือนและการบิดเบี้ยว สำหรับแผ่นโลหะขนาดใหญ่ ให้ตรวจสอบการรับน้ำหนักของโต๊ะ การเข้าถึงการยก และว่าสามารถรองรับชิ้นงานได้อย่างปลอดภัยโดยไม่กีดขวางเส้นทางการเคลื่อนที่ของเครื่องมือหรือไม่
งานขึ้นรูปและตกแต่งพื้นผิว
การเลือกแม่พิมพ์มักต้องพิจารณาถึงความแข็งแรง ช่วงความเร็วรอบของแกนหมุน การเบี่ยงเบนของเครื่องมือขนาดเล็ก การควบคุมล่วงหน้า การเร่งความเร็ว การปรับผิวเรียบ การจ่ายน้ำหล่อเย็นหรืออากาศ และเสถียรภาพทางความร้อน ความเร็วรอบของแกนหมุนที่สูงอาจช่วยได้สำหรับเครื่องมือตัดขนาดเล็ก แต่ความเร็วสูงไม่ได้เป็นตัวรับประกันว่าจะได้ผิวงานที่ดีเสมอไป เครื่องมือ ตัวจับยึด กลยุทธ์การตั้งโปรแกรม โครงสร้างเครื่องจักร และวัสดุ ล้วนมีส่วนสำคัญ
ขอให้ผู้จำหน่ายตรวจสอบตัวอย่างโพรงหรือชิ้นส่วนแทรกที่ต้องการ ระบุความเรียบของพื้นผิวที่ต้องการ เส้นผ่านศูนย์กลางของเครื่องมือ ระยะการตัด วัสดุที่เหลือสำหรับการตกแต่ง ความคลาดเคลื่อนของพื้นผิวปิด และวิธีการตรวจสอบ หากแม่พิมพ์มีขนาดใหญ่เกินไปหรือพื้นผิวมีความซับซ้อน ให้เปรียบเทียบเครื่องจักรแนวตั้งกับเครื่องจักรแบบโครงสร้างคานหรือแบบห้าแกน เครื่องจักรขนาดเล็กที่มีเส้นทางการเคลื่อนที่ของเครื่องมือที่แข็งแรงและสั้นอาจดีกว่าเครื่องจักรขนาดใหญ่ที่บังคับให้ใช้ส่วนต่อขยายที่ยาว
การผลิตขนาดกลางที่มีความยืดหยุ่น
เครื่องจักรแนวตั้งมักมีประโยชน์เมื่อหมายเลขชิ้นส่วนมีการเปลี่ยนแปลงบ่อย ผู้ปฏิบัติงานสามารถมองเห็นอุปกรณ์จับยึดชิ้นงาน เอื้อมถึงโต๊ะได้ง่าย และปรับแต่งอุปกรณ์จับยึดได้โดยไม่ต้องเปลี่ยนระบบพาเลททั้งหมด ความยืดหยุ่นนี้มีค่าเมื่อความต้องการไม่แน่นอน แบบร่างมีการเปลี่ยนแปลงบ่อย หรือเครื่องจักรต้องรองรับงานบำรุงรักษาและงานต้นแบบควบคู่ไปกับการผลิต
ข้อได้เปรียบนั้นอาจหายไปได้หากแต่ละชิ้นส่วนต้องใช้ฟิกซ์เจอร์ใหม่ การตรวจสอบด้วยมือ และการทดสอบที่ยาวนาน ควรขอแผนการกำหนดมาตรฐาน เช่น รูฟิกซ์เจอร์ทั่วไป การจับยึดแบบโมดูลาร์ คลังเครื่องมือ การตั้งชื่อแบบออฟเซ็ต การควบคุมการแก้ไขโปรแกรม และขั้นตอนการทำงานชิ้นแรกที่ทำซ้ำได้ ประสิทธิภาพการผลิตมาจากระบบโดยรอบเครื่องจักรแนวตั้ง ไม่ใช่แค่แกนหมุนของมันเท่านั้น
เมื่อเครื่องจักรกลแนวนอนได้รับราคาพรีเมียม
ชิ้นส่วนรูปทรงกล่องและคุณสมบัติหลายด้าน
เครื่องจักรแนวนอนได้รับการออกแบบโดยคำนึงถึงการเข้าถึงจากด้านข้าง แท่นวางหรือตัวจัดตำแหน่งแบบหมุนสามารถนำเสนอพื้นผิวหลายด้านโดยไม่ต้องถอดชิ้นงานออกจากอุปกรณ์จับยึด ซึ่งสามารถลดข้อผิดพลาดในการถ่ายโอนจุดอ้างอิง ปรับปรุงการตกของเศษวัสดุจากโพรงลึก และทำให้การกำหนดตารางการผลิตตัวเรือนที่มีรูปแบบซ้ำกันทำได้ง่ายขึ้น ประโยชน์จะเด่นชัดที่สุดเมื่อแบบร่างมีรูเจาะหลายรู ช่องด้านข้าง ทางตัดกัน รูปแบบสลักเกลียว หรือพื้นผิวที่ผ่านการกลึงหลายด้านที่ต้องสัมพันธ์กัน
ตรวจสอบอุปกรณ์จับยึดและแท่นวางชิ้นงานอย่างละเอียดถี่ถ้วนเช่นเดียวกับเครื่องจักร กระบวนการผลิตในแนวนอนอาจต้องใช้แท่นวางชิ้นงาน ท่อไฮดรอลิก ระยะห่างในการจับยึด การวางแนวท่อน้ำหล่อเย็น พื้นที่สำหรับเศษวัสดุ และวิธีการเข้าถึงหัววัดสำหรับแต่ละด้าน ชิ้นส่วนที่พอดีกับโต๊ะอาจยังคงไปรบกวนแท่นวางชิ้นงานหรือปิดกั้นส่วนด้านข้างได้ ขอให้ทำการวิเคราะห์ระยะการเข้าถึงแบบ 3 มิติ หรือภาพร่างกระบวนการที่มีการทำเครื่องหมายไว้เมื่อการเข้าถึงไม่ชัดเจน
ครอบครัวที่มีปริมาณมากและมีการโหลดซ้ำได้
เครื่องจักรกลแนวนอนสามารถรองรับการใช้พาเลทแบบหมุนเวียนและการโหลดซ้ำได้ แต่ระบบอัตโนมัติจะคุ้มค่าก็ต่อเมื่อชุดชิ้นส่วน อุปกรณ์จับยึด โปรแกรม และกฎการตรวจสอบมีความเสถียรเพียงพอ คำนวณจำนวนพาเลทที่ต้องการ เวลาในการเปลี่ยนอุปกรณ์จับยึด นโยบายการจัดเก็บชิ้นงาน เส้นทางการทำงานของผู้ปฏิบัติงาน และการตอบสนองต่อพาเลทที่ติดขัดหรือไม่สมบูรณ์ พาเลทที่สองไม่ได้ทำให้ความจำเป็นในการยึดชิ้นงานและการควบคุมการเยื้องศูนย์ที่เชื่อถือได้หมดไป
ข้อจำกัดที่ต้องยอมรับ
เครื่องจักรแนวนอนมักมีราคาสูงกว่าทั้งในด้านการซื้อ การติดตั้ง และการบำรุงรักษา อาจต้องใช้เครื่องมือจับยึดที่ซับซ้อนกว่า ระบบจัดการพาเลท สายพานลำเลียงเศษวัสดุ แท่นเข้าถึง และการฝึกอบรมผู้ปฏิบัติงาน ชิ้นส่วนขนาดเล็กหรือบางบางอาจไม่เหมาะกับโครงสร้างแบบนี้ หากชิ้นส่วนนั้นส่วนใหญ่เป็นแผ่นหน้าตัด และปริมาณการผลิตต่อปีต่ำ เครื่องจักรแนวตั้งอาจให้ต้นทุนรวมที่ต่ำกว่า โดยมีส่วนประกอบที่ต้องจัดการน้อยกว่า
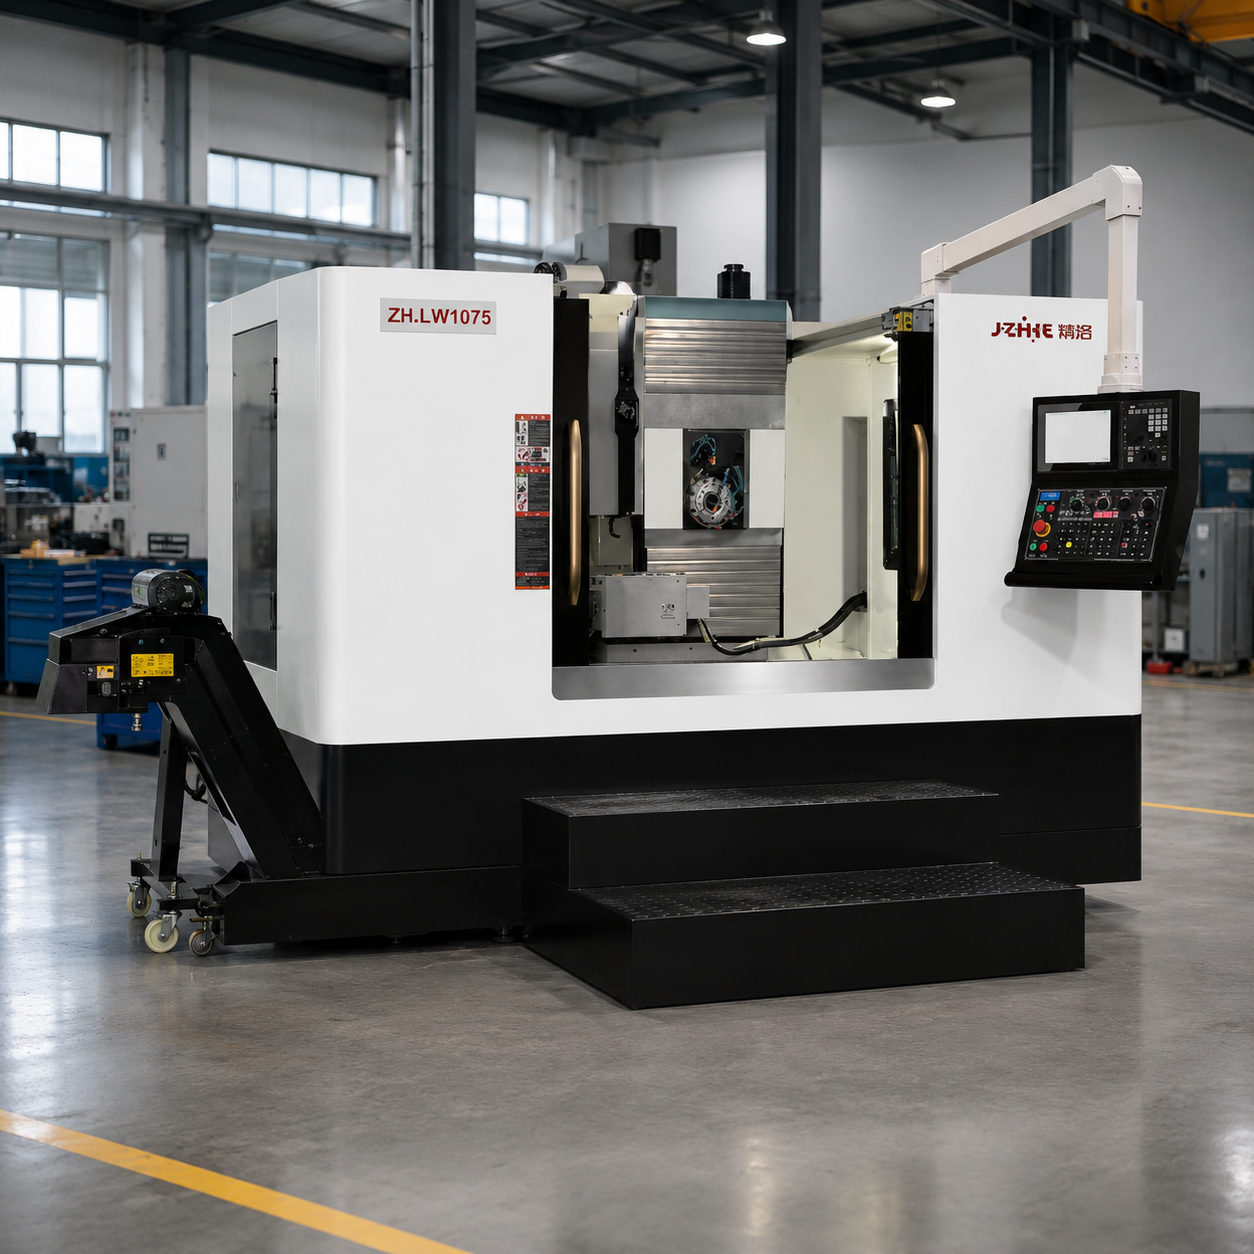
เปรียบเทียบข้อกำหนดที่มีผลต่อกระบวนการของคุณ
ขอเอกสารเฉพาะรุ่นและขอให้ผู้จำหน่ายแยกอุปกรณ์มาตรฐานออกจากอุปกรณ์เสริม เอกสารเปรียบเทียบที่ดีควรมีรายละเอียดดังต่อไปนี้
- ขอบเขตการใช้งาน: ระยะการเคลื่อนที่ของแกน, ระยะห่างจากหัวแกนหมุนถึงโต๊ะ, ขนาดของโต๊ะหรือแท่นวาง, น้ำหนักบรรทุก, ช่วงการหมุน, ความสูงของอุปกรณ์จับยึด และระยะห่างสำหรับการเปลี่ยนเครื่องมือ
- โครงสร้าง: การก่อสร้างฐานและเสา การออกแบบรางนำทาง การรองรับด้วยบอลสกรู การชดเชยความร้อน การปรับระดับ และข้อกำหนดฐานราก
- แกนหมุน: รูปทรงเรียว, ช่วงความเร็ว, กำลังไฟฟ้าที่กำหนดและสูงสุด, แรงบิดที่กำหนดและสูงสุด, ระบบระบายความร้อน, การวัดการเบี่ยงเบน, การยึดเครื่องมือ และการอุ่นเครื่อง
- ระบบป้อนชิ้นงาน: ช่วงการป้อนที่รวดเร็วและแม่นยำ การเร่งความเร็ว พฤติกรรมการป้อนแบบต่อเนื่อง การหล่อลื่น และการป้องกันเศษชิ้นงาน
- การควบคุม: หน่วยความจำโปรแกรม, การคาดการณ์ล่วงหน้า, การปรับให้เรียบ, อินเทอร์เฟซการตรวจสอบ, การจัดการเครื่องมือ, การสำรองข้อมูล, สิทธิ์การเข้าถึงเครือข่าย และนโยบายการสนับสนุนระยะไกล
- การจัดการเครื่องมือ: ความจุของแม็กกาซีน ความยาวและน้ำหนักของเครื่องมือ (ข้อจำกัด) เครื่องมือที่ใช้ร่วมกันได้ การตรวจจับเครื่องมือชำรุด การตั้งค่าล่วงหน้า และการจัดการอายุการใช้งานของเครื่องมือ
- การยึดชิ้นงาน: ขนาดฐานของอุปกรณ์ยึด, ระบบไฮดรอลิกหรือนิวแมติก, ความแม่นยำในการกำหนดตำแหน่ง, ตัวเลือกแบบยึดกับฐานหรือแบบหมุน และการออกแบบตามหลักสรีรศาสตร์ในการโหลดชิ้นงาน
- สารหล่อเย็นและเศษโลหะ: ขนาดถัง, ระบบกรอง, การลำเลียงผ่านแกนหมุน, สายพานลำเลียงเศษโลหะ, การควบคุมละอองน้ำ, การล้างทำความสะอาด และการเข้าถึงเพื่อการบำรุงรักษา
- คุณภาพและการสนับสนุน: บันทึกการสอบเทียบ อุปกรณ์ตรวจสอบ การทดสอบการยอมรับ การติดตั้ง การฝึกอบรม การรับประกัน เส้นทางการตอบสนอง และแผนอะไหล่
ควรระมัดระวังกับคำรับประกันที่ไม่มีหลักฐานสนับสนุน ผู้จำหน่ายอาจระบุว่ารุ่นที่เลือกไว้รองรับความแม่นยำในการกำหนดตำแหน่งได้ถึง +/-0.005 มม. และความสามารถในการทำซ้ำได้ถึง +/-0.003 มม. แต่ค่าดังกล่าวขึ้นอยู่กับรุ่น ระยะการเคลื่อนที่ วิธีการวัด สภาพแวดล้อม และสภาพของเครื่องจักร ควรพิจารณาตัวเลขเหล่านั้นเป็นเพียงจุดเริ่มต้นสำหรับการทดสอบที่มีเอกสารยืนยัน ไม่ใช่คำมั่นสัญญาว่าชิ้นส่วนสำเร็จรูปทุกชิ้นจะมีค่าเดียวกัน
แสดงต้นทุนทั้งหมดให้เห็นชัดเจน
ใช้แบบจำลองต้นทุนห้าปี รวมถึงราคาเครื่องจักร ตัวเลือกเพิ่มเติม ค่าขนส่ง ภาษีอากร ฐานราก พลังงาน อากาศ สารหล่อเย็น การจัดการเศษวัสดุ อุปกรณ์จับยึด เครื่องมือ หัววัด ซอฟต์แวร์ การติดตั้ง การฝึกอบรม การบำรุงรักษา พลังงาน ชิ้นส่วนอะไหล่ เวลาหยุดทำงาน และต้นทุนค่าเสียโอกาสของพื้นที่ แยกต้นทุนครั้งเดียวออกจากต้นทุนที่เกิดขึ้นซ้ำ ขอให้ซัพพลายเออร์เสนอราคาในขอบเขตเดียวกันและระบุสิ่งที่พวกเขาไม่รวมไว้
เปรียบเทียบต้นทุนต่อชิ้นส่วนที่ได้รับการยอมรับ ไม่ใช่แค่ต้นทุนต่อชั่วโมงการทำงานของแกนหมุน เครื่องจักรแนวตั้งที่มีการตั้งค่าสองครั้งอาจทำให้เกิดค่าแรง การตรวจสอบ และความเสี่ยงในการแก้ไขงานเพิ่มขึ้น เครื่องจักรแนวนอนอาจเพิ่มค่าใช้จ่ายเกี่ยวกับพาเลทและอุปกรณ์จับยึด แต่ลดความเสี่ยงในการจัดการและการถ่ายโอนจุดอ้างอิง งานขึ้นรูปแม่พิมพ์อาจเหมาะกับเครื่องจักรแนวตั้งที่มีกระบวนการตกแต่งที่แข็งแกร่ง แม้ว่าเครื่องจักรแนวนอนจะดูมีประสิทธิภาพมากกว่าในตัวอย่างชิ้นส่วนกล่องก็ตาม
ควรคำนึงถึงต้นทุนด้านเวลาของวิศวกรด้วย เครื่องจักรที่ต้องการตัวประมวลผลหลังการผลิตแบบกำหนดเอง มาตรฐานอุปกรณ์จับยึดแบบใหม่ การฝึกอบรมผู้ปฏิบัติงานที่ซับซ้อน หรือเส้นทางการจัดหาอะไหล่ที่ยุ่งยาก อาจทำให้การผลิตล่าช้า ในทางกลับกัน ซัพพลายเออร์ที่ให้การสนับสนุนการตรวจสอบแบบ การทดลองตัด การติดตั้ง และเอกสารประกอบกระบวนการ สามารถลดเวลาตั้งแต่การส่งมอบจนถึงชิ้นส่วนแรกที่ได้รับการยอมรับได้ ควรนำผลลัพธ์เหล่านั้นมาพิจารณาในการเปรียบเทียบเชิงพาณิชย์ แทนที่จะมองว่าเป็นเพียงความสัมพันธ์ที่ดีอย่างไม่เป็นทางการ
ประเมินผู้ผลิตโดยใช้หลักฐาน EEAT
ประสบการณ์จะปรากฏให้เห็นเมื่อผู้ผลิตสอบถามเกี่ยวกับคุณสมบัติที่ซับซ้อนของคุณแทนที่จะอธิบายซ้ำในย่อหน้าของแคตตาล็อก ความเชี่ยวชาญจะปรากฏให้เห็นเมื่อข้อเสนอเชื่อมโยงวัสดุ เครื่องตัด อุปกรณ์จับยึด โครงสร้างเครื่องจักร การควบคุม และการตรวจสอบ ความน่าเชื่อถือได้รับการสนับสนุนจากบันทึกการทดสอบที่ชัดเจน ความรับผิดชอบทางวิศวกรรมที่กำหนดไว้ และโรงงานที่ตรวจสอบย้อนกลับได้ ความไว้วางใจสร้างขึ้นเมื่อมีการเขียนข้อจำกัด ข้อยกเว้น และการตอบสนองต่อความล้มเหลวลงไป
ขอข้อมูลผู้ผลิตที่ถูกต้องตามกฎหมาย สถานที่ตั้งโรงงาน ขอบเขตการผลิต ผู้ติดต่อด้านเทคนิค ข้อมูลจำเพาะปัจจุบัน ตารางตัวเลือก แผนผังฐานราก รายการสาธารณูปโภค และกระบวนการควบคุมคุณภาพ ตรวจสอบให้แน่ใจว่าผู้ที่เสนอราคาเครื่องจักรสามารถขอคำตอบจากทีมออกแบบ ประกอบ ปรับเทียบ และบริการได้ ขอเอกสารอ้างอิงการใช้งานที่ได้รับอนุญาตหากเหมาะสม อย่าพึ่งพาเรื่องราวประสิทธิภาพที่ไม่ระบุชื่อหรือการอ้างอิงผลลัพธ์ของลูกค้าโดยไม่มีเงื่อนไข
Zhihe CNC อธิบายขั้นตอนการคัดเลือกโดยพิจารณาจากวัสดุชิ้นงาน ขนาด ความแม่นยำ และข้อกำหนดในการผลิต ตามด้วยคำแนะนำ ข้อเสนอทางเทคนิค ใบเสนอราคา การทดลองตัด (ถ้ามี) การจัดส่ง การติดตั้ง การฝึกอบรม และบริการหลังการขาย ใช้ขั้นตอนเหล่านี้เป็นโครงร่างที่เป็นประโยชน์ และขอให้ผู้จำหน่ายแปลงแต่ละขั้นตอนให้เป็นเอกสาร การทดสอบ หรือความรับผิดชอบที่มีชื่อเฉพาะ กระบวนการที่สามารถตรวจสอบได้นั้นจัดการได้ง่ายกว่าคำสัญญาที่ขึ้นอยู่กับพนักงานขายเพียงคนเดียว
เขียน RFQ แบบแนวตั้งเทียบกับแบบแนวนอน
เอกสารขอใบเสนอราคา (RFQ) ของคุณควรระบุให้ซัพพลายเออร์ทุกรายตอบคำถามเดียวกันและใช้ชุดชิ้นส่วนเดียวกัน ควรมีตัวอย่างแผ่นหรือแม่พิมพ์อย่างน้อยหนึ่งชิ้น และชิ้นส่วนหลายด้านขนาดกลางอย่างน้อยหนึ่งชิ้น หากทั้งสองอย่างอยู่ในขอบเขตงาน ระบุว่าคุณลักษณะใดมีความสำคัญ จำนวนชิ้นที่คาดว่าจะผลิต ความถี่ในการเปลี่ยนแปลงรุ่น และบันทึกการตรวจสอบใดบ้างที่จำเป็นต้องมี
| หัวข้อ RFQ | คำตอบที่จำเป็น |
|---|---|
| ส่วนประกอบและกระบวนการ | โครงสร้างเครื่องจักรที่เสนอ ลำดับการตั้งค่า จุดอ้างอิง แนวคิดเกี่ยวกับอุปกรณ์จับยึด และการดำเนินงานทั้งหมดนั้นดำเนินการภายในบริษัท |
| ความแม่นยำ | มาตรฐานการทดสอบ เงื่อนไข อุปกรณ์การวัด แผนชิ้นส่วนตัวอย่าง และขีดจำกัดการยอมรับ |
| ผลผลิต | ตารางแสดงเวลาการทำงานต่อรอบโดยละเอียด ซึ่งรวมถึงการโหลด การตรวจสอบ การเปลี่ยนเครื่องมือ การเปลี่ยนพาเลท และการตรวจสอบ |
| แกนหมุนและเครื่องมือ | ข้อสมมติฐานเกี่ยวกับแรงบิดและกำลัง รายการเครื่องมือ ระยะการเข้าถึงของตัวจับยึด การใช้งานแม็กกาซีน กลยุทธ์เกี่ยวกับสารหล่อเย็นและเศษวัสดุ |
| ระบบอัตโนมัติ | ขอบเขตของพาเลท หุ่นยนต์ หรือเครื่องโหลด ขนาดบัฟเฟอร์ มาตรฐานอุปกรณ์จับยึด เส้นทางของผู้ปฏิบัติงาน และขั้นตอนการกู้คืน |
| สถานที่และการจัดส่ง | ฐานราก เส้นทางการยก ระบบสาธารณูปโภค พื้นที่ใช้สอย ลำดับการติดตั้ง และแผนการฝึกอบรม |
| ความเสี่ยงทางการค้า | ตัวเลือก ข้อจำกัด ระยะเวลารอคอย การรับประกัน ชิ้นส่วนอะไหล่ และเวลาตอบสนอง |
| การยอมรับ | การทดสอบเครื่องจักร ชิ้นส่วนทดลอง วิธีการตรวจสอบ เอกสาร และกระบวนการแก้ไข |
ขอให้แสดงบันทึกข้อสมมติฐาน หากการประมาณรอบการทำงานใช้สมมติฐานเกี่ยวกับวัสดุ เครื่องมือ หรืออุปกรณ์จับยึดที่แตกต่างกัน ควรแสดงให้เห็น หากคุณลักษณะการควบคุมเป็นตัวเลือกเสริม ให้แสดงเป็นตัวเลือกนั้น หากความแม่นยำที่ระบุไว้เป็นค่าทั่วไป ไม่ใช่ค่าที่รับประกัน ให้ระบุเช่นนั้น การเสนอราคาที่เปรียบเทียบได้ขึ้นอยู่กับคำจำกัดความที่เปรียบเทียบได้
ใช้การตัดทดลองและการยอมรับเพื่อลดความไม่แน่นอน
การตัดทดลองมีประโยชน์มากที่สุดเมื่อชิ้นส่วนนั้นทำจากวัสดุราคาแพง มีลักษณะที่เข้าถึงยาก มีความสัมพันธ์ของรูเจาะที่แคบ ผนังบางที่ยากต่อการผลิต มีต้นทุนเศษวัสดุสูง หรือเป็นกระบวนการผลิตใหม่ กำหนดรายละเอียดการแก้ไขแบบ วัสดุ ขนาดชิ้นงาน อุปกรณ์จับยึด เครื่องมือ โปรแกรม สารหล่อเย็น การอุ่นเครื่อง อุปกรณ์ตรวจสอบ จำนวนตัวอย่าง และขีดจำกัดการยอมรับ หากผู้ผลิตปฏิเสธการทดลอง ให้สอบถามว่ามีหลักฐานอื่นใดที่จะมาทดแทนได้ และบันทึกช่องว่างนั้นไว้
การตรวจสอบโดยโรงงานควรตรวจสอบเอกลักษณ์ของเครื่องจักร ความสมบูรณ์ ฟังก์ชันด้านความปลอดภัย ระบบสาธารณูปโภค การสอบเทียบ และการทดสอบประสิทธิภาพตามที่ตกลงกันไว้ การตรวจสอบโดยสถานที่ติดตั้งควรตรวจสอบการติดตั้ง การปรับระดับ เวอร์ชันซอฟต์แวร์ การตั้งค่าเครื่องมือและอุปกรณ์ การฝึกอบรม และชิ้นส่วนตัวอย่าง ควรเก็บรักษาบันทึกแยกต่างหากสำหรับรูปทรงเรขาคณิตของเครื่องจักร ผลลัพธ์ของกระบวนการ และการแก้ไขที่ยังไม่เสร็จสิ้น รายงานรูปทรงเรขาคณิตไม่ได้หมายความว่าชิ้นส่วนสำเร็จรูปของคุณได้รับการรับรองโดยอัตโนมัติ และตัวอย่างที่ประสบความสำเร็จไม่ได้หมายความว่าไม่จำเป็นต้องมีการควบคุมการผลิต
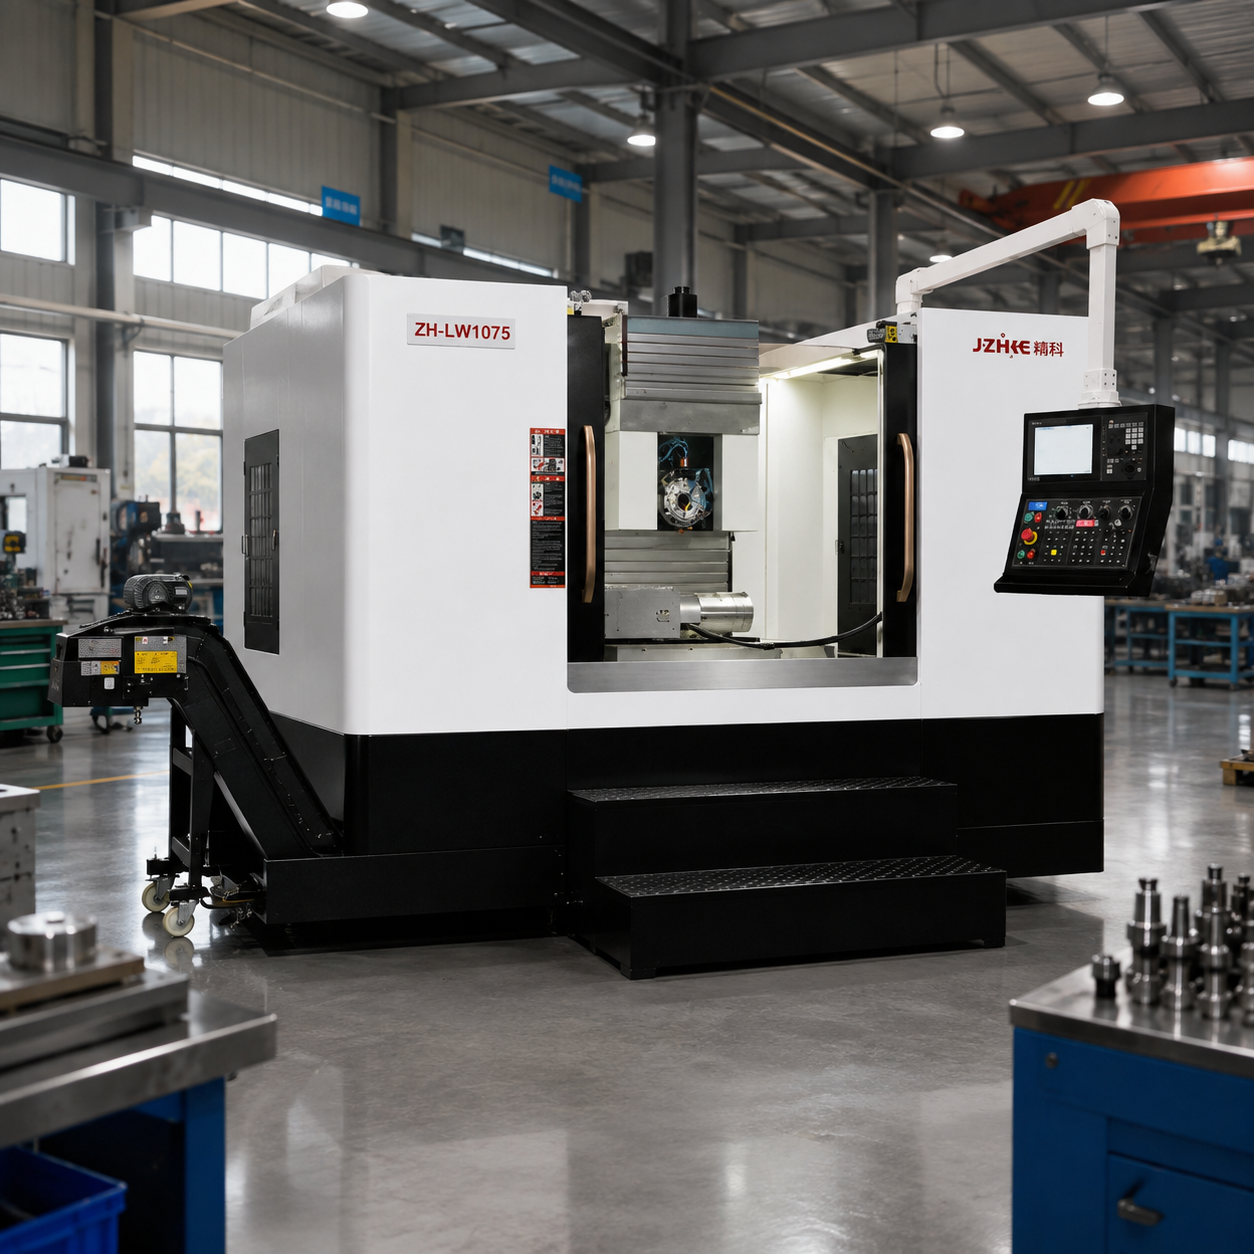
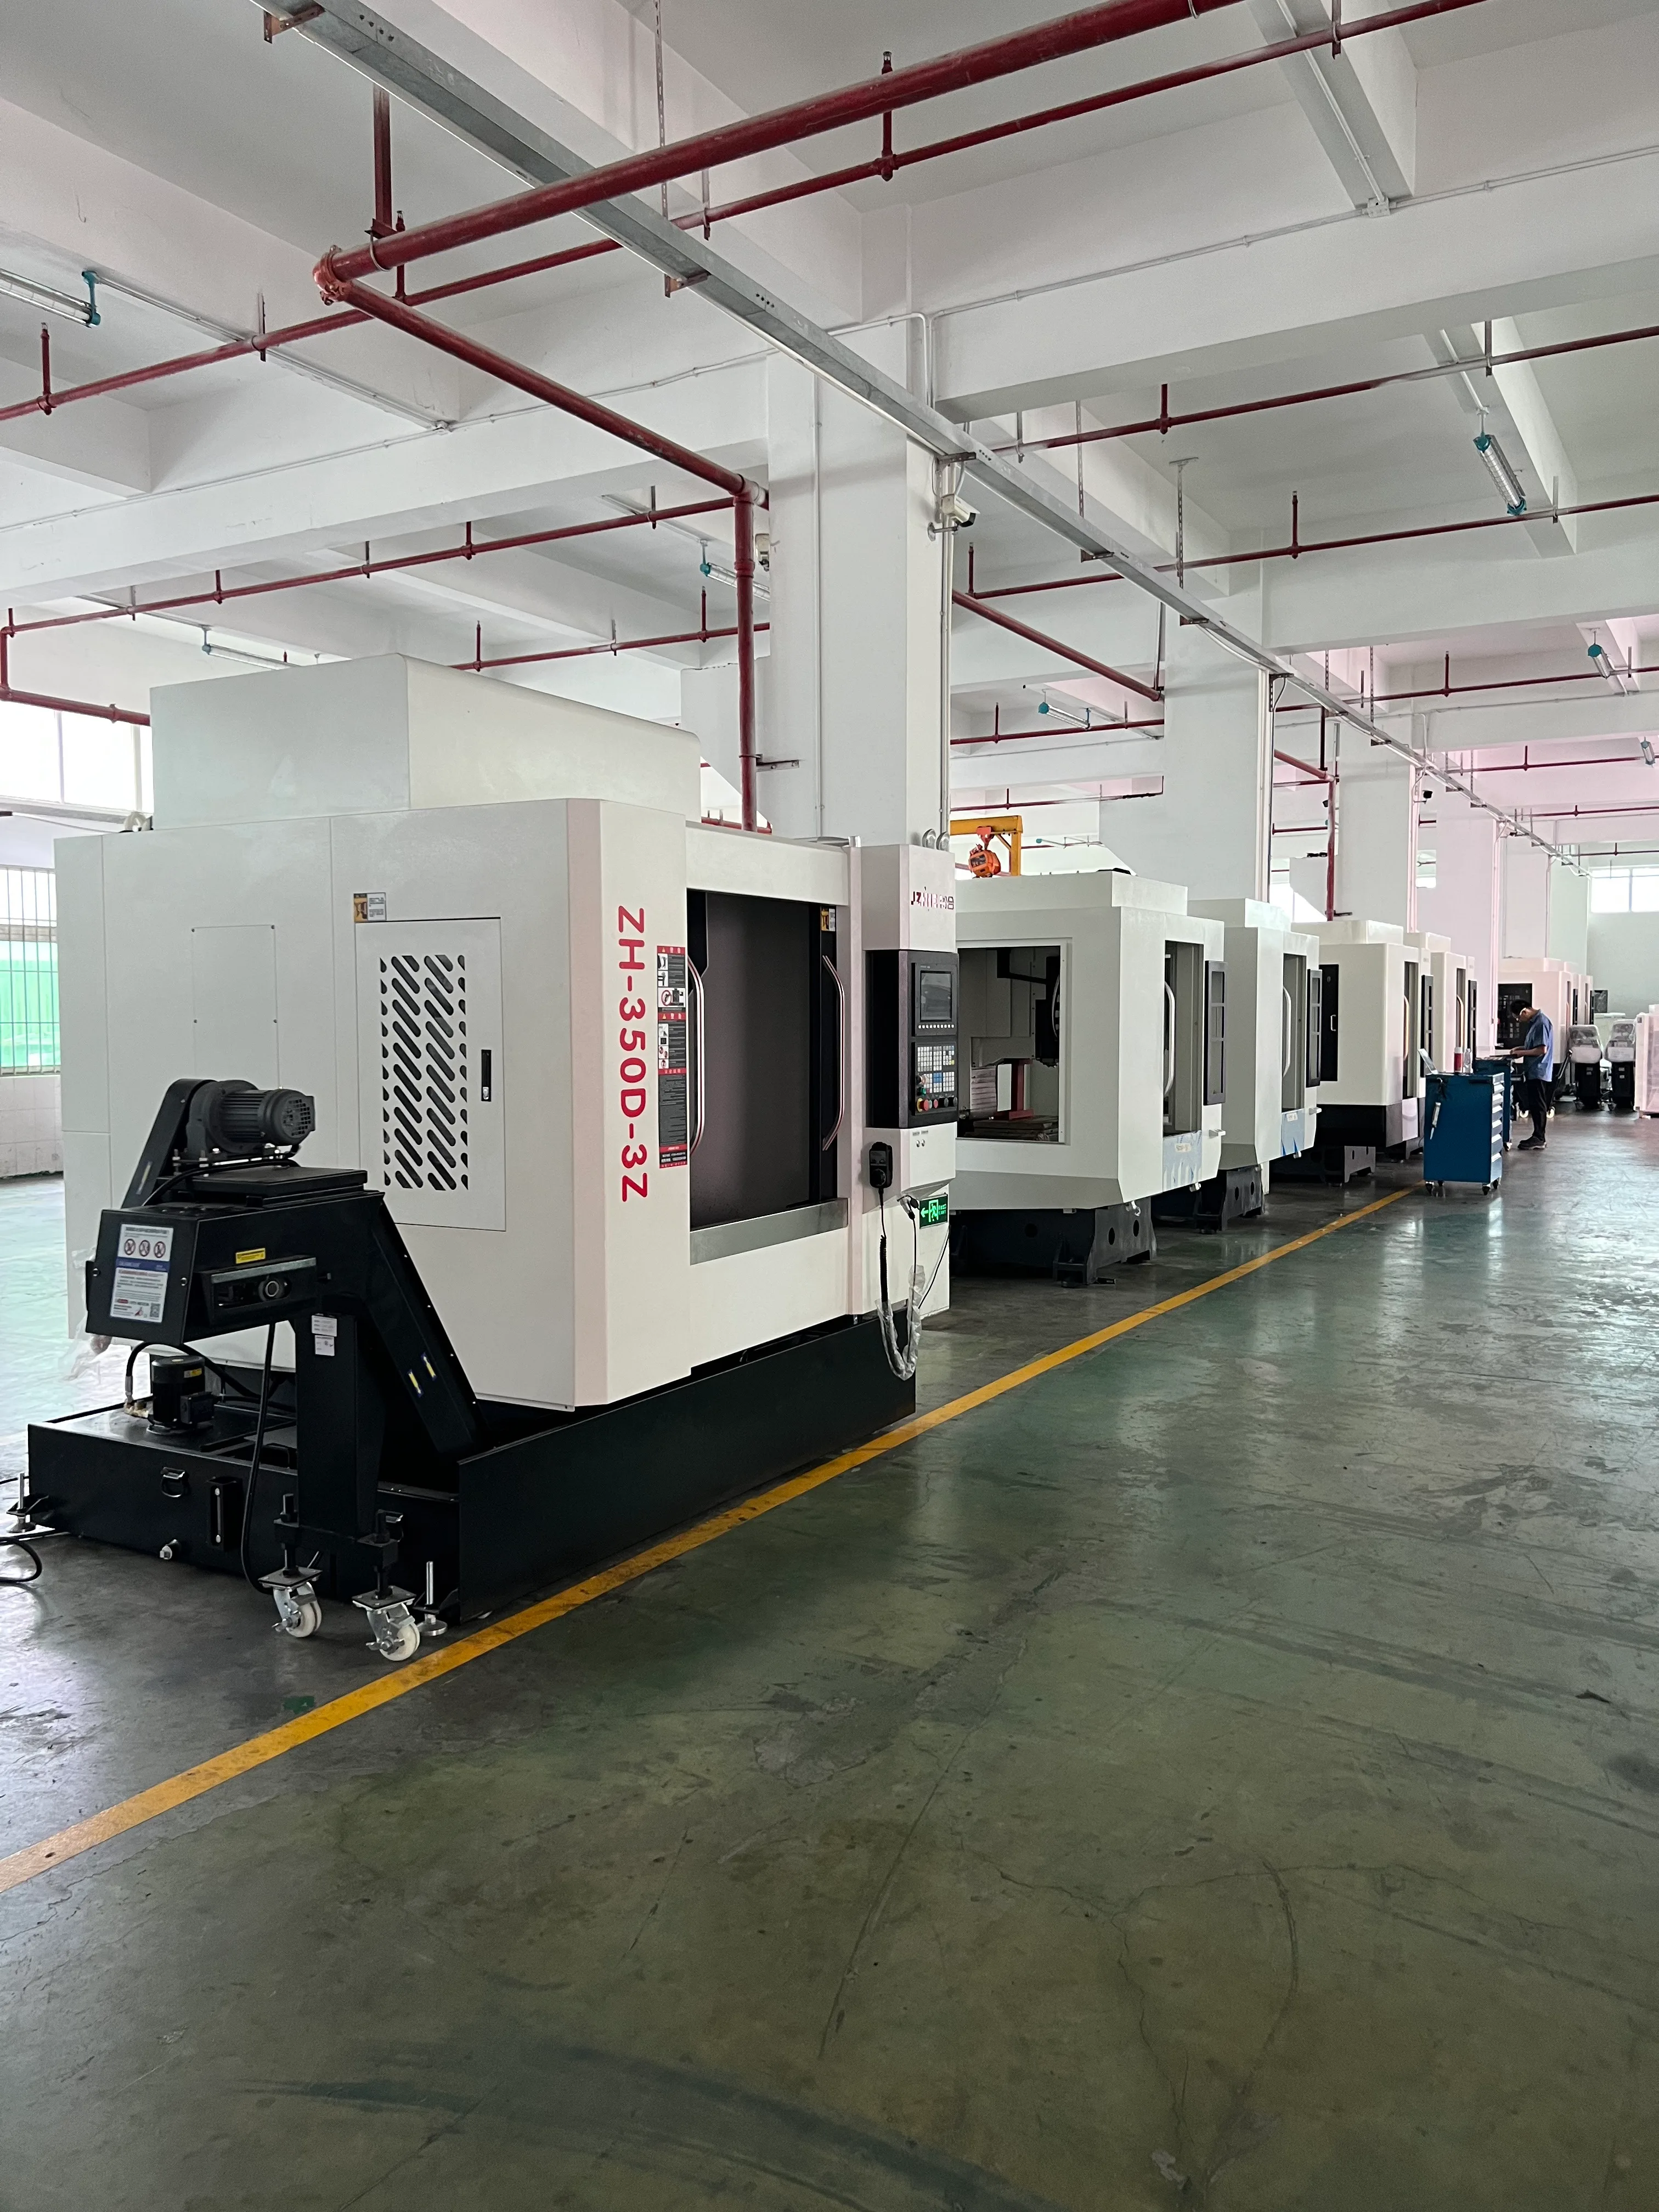
วางแผนผู้ปฏิบัติงาน การบำรุงรักษา และข้อมูล
เครื่องจักรเป็นส่วนหนึ่งของระบบการทำงาน ตรวจสอบว่าใครจะเป็นผู้ตั้งโปรแกรม ตั้งค่าเครื่องมือ ติดตั้งอุปกรณ์จับยึด อนุมัติชิ้นงานแรก ดูแลระบบหล่อเย็น ทำความสะอาดเศษวัสดุ สำรองโปรแกรม และตอบสนองต่อสัญญาณเตือนภัย ขอข้อมูลเกี่ยวกับโมดูลการฝึกอบรมและช่วงเวลาการบำรุงรักษา เครื่องจักรที่มีสเปคสูงที่ใช้งานโดยไม่มีการตั้งค่าออฟเซ็ตที่มั่นคง อายุการใช้งานของเครื่องมือ และขั้นตอนการสำรองข้อมูล อาจให้ผลลัพธ์ที่ไม่น่าเชื่อถือเท่ากับเครื่องจักรที่เรียบง่ายกว่าซึ่งมีการดูแลจัดการอย่างมีระเบียบวินัย
ชี้แจงสิทธิ์ในข้อมูลและการสนับสนุน สอบถามเกี่ยวกับการสำรองข้อมูลโปรแกรมและพารามิเตอร์ การวินิจฉัยระยะไกลต้องได้รับการอนุมัติหรือไม่ การบันทึกการเปลี่ยนแปลงซอฟต์แวร์ทำอย่างไร และชิ้นส่วนอะไหล่ใดที่แนะนำสำหรับสองปีแรก สำหรับการผลิตแนวนอน ให้รวมการระบุพาเลทและการควบคุมการแก้ไขอุปกรณ์จับยึด สำหรับการผลิตแนวตั้ง ให้รวมมาตรฐานอุปกรณ์จับยึดแบบโมดูลาร์และวิธีการที่ชัดเจนสำหรับการกำหนดค่าชดเชยการทำงานใหม่หลังจากการเปลี่ยนการผลิต
แบบประเมินผลการตัดสินใจสำหรับทีมจัดซื้อ
สร้างคะแนนถ่วงน้ำหนักโดยแบ่งตามหมวดหมู่ ได้แก่ การเข้าถึงชิ้นส่วน บรรจุภัณฑ์ ความแข็งแกร่ง หลักฐานความถูกต้อง ผลผลิต การลดเวลาการตั้งค่า เครื่องมือ ระบบอัตโนมัติ การสนับสนุน และต้นทุนรวม ให้คะแนนการอ้างสิทธิ์ที่ยังไม่ได้รับการตรวจสอบเป็น “เปิด” ไม่ใช่คะแนนห้า ใช้แถวแยกต่างหากสำหรับแผ่น แม่พิมพ์ และชิ้นส่วนขนาดกลาง หากมีการผสมผสานที่หลากหลาย เพื่อป้องกันไม่ให้ตัวอย่างที่ดูดีเพียงชิ้นเดียวบดบังความไม่เหมาะสมของส่วนที่เหลือของตารางงาน
จัดให้มีการตรวจสอบทางเทคนิคก่อนการเจรจาเชิงพาณิชย์ เชิญฝ่ายวิศวกรรมการผลิต ฝ่ายคุณภาพ ฝ่ายบำรุงรักษา ฝ่ายปฏิบัติการ และฝ่ายจัดซื้อเข้าร่วม ขอให้ผู้ตรวจสอบแต่ละคนระบุข้อสมมติฐานที่น่าจะผิดพลาดมากที่สุด จากนั้นขอให้ผู้จำหน่ายหาข้อสรุปที่ยืนยันข้อสมมติฐานเหล่านั้นด้วยแบบร่าง การคำนวณ การทดลองตัด รายงานการทดสอบ หรือข้อกำหนดในสัญญา เครื่องจักรที่ดีที่สุดคือเครื่องจักรที่ผ่านการตรวจสอบนี้โดยมีข้อจำกัดที่ไม่สามารถอธิบายได้น้อยที่สุด
โปรดตรวจสอบ หน้าหลักของ Zhihe CNC เพื่อดูภาพรวมของตระกูลเครื่องจักรทั้งหมด หน้าเครื่องจักรศูนย์กลางการตัดเฉือนแนวตั้ง สำหรับแผ่นโลหะ แม่พิมพ์ และการผลิตแบบยืดหยุ่น และ หน้าเครื่องจักรศูนย์กลางการตัดเฉือนแนวนอน สำหรับงานหลายด้านและงานประเภทกล่อง ใช้หน้าเหล่านั้นเพื่อเริ่มต้นการสนทนา จากนั้นขอข้อเสนอเฉพาะรุ่น
อัปเดตและนำบันทึกไปใช้ใหม่
อัปเดตคู่มือนี้เมื่อมีการเปลี่ยนแปลงซีรี่ส์เครื่องจักร ตัวควบคุม มาตรฐานเครื่องมือ ข้อกำหนดการตรวจสอบ หรือปริมาณการผลิต ตารางเปรียบเทียบสามารถใช้เป็นแม่แบบสำหรับคำขอใบเสนอราคา ส่วนต้นทุนสามารถใช้เป็นแบบฟอร์มขออนุมัติงบประมาณ และแบบประเมินผลสามารถใช้เป็นบันทึกการประเมินผู้จำหน่าย โปรดรักษาความถูกต้องของวันที่แก้ไขและลิงก์แหล่งที่มา เพื่อให้บทความนี้ยังคงมีประโยชน์สำหรับผู้ซื้อที่กลับมาดูอีกครั้งในโครงการถัดไป
แหล่งข้อมูลและเอกสารอ้างอิงที่น่าเชื่อถือ
- ISO 230-2 สำหรับการทดสอบความแม่นยำในการกำหนดตำแหน่งและความสามารถในการทำซ้ำของเครื่องมือกลควบคุมด้วยระบบตัวเลข
- มาตรฐาน ISO 10791 ซีรีส์ สำหรับเงื่อนไขการทดสอบเครื่องจักรกลซีเอ็นซี และการพิจารณาการยอมรับที่เกี่ยวข้อง
- ASME Y14.5 สำหรับภาษาการกำหนดขนาดและค่าความคลาดเคลื่อนที่มีผลต่อการวางแผนจุดอ้างอิง
- มาตรฐานการจัดการคุณภาพ ISO 9001 สำหรับคำถามเกี่ยวกับกระบวนการควบคุมคุณภาพ การรับรองมาตรฐานนี้ไม่สามารถใช้ทดแทนหลักฐานเฉพาะของเครื่องจักรได้
- ดูรายละเอียดข้อมูลจำเพาะ บทวิจารณ์ทางเทคนิค และขอบเขตการสนับสนุนได้ ที่หน้าติดต่อของ Zhihe CNC
คำถามที่พบบ่อยสำหรับผู้ซื้อที่กำลังเปรียบเทียบผู้ผลิตเครื่องจักรกลซีเอ็นซี
เครื่องจักรกลแนวตั้งเหมาะสำหรับงานแม่พิมพ์มากกว่าหรือไม่?
โดยทั่วไปแล้ว การใช้เครื่องจักรแบบแกนหมุนเป็นทางเลือกที่เหมาะสมสำหรับแม่พิมพ์และโพรงแม่พิมพ์ เนื่องจากสามารถเข้าถึงจากด้านบนได้ การจับยึดที่ยืดหยุ่น และการเข้าถึงเครื่องมือตกแต่งนั้นมีประโยชน์ อย่างไรก็ตาม การตัดสินใจยังคงขึ้นอยู่กับขนาดของแม่พิมพ์ ข้อกำหนดของพื้นผิว ระยะการเข้าถึงของเครื่องมือ พฤติกรรมทางความร้อน การตั้งโปรแกรม และการตรวจสอบ แม่พิมพ์ขนาดใหญ่หรือซับซ้อนอาจต้องใช้เครื่องจักรแบบแกนหมุนหรือแบบห้าแกน
เมื่อใดที่เครื่องจักรกลซีเอ็นซีแนวนอนจึงคุ้มค่ากับราคาที่สูงกว่า?
การลงทุนเพิ่มอาจคุ้มค่าเมื่อต้องทำงานกับชิ้นงานหลายด้าน รูเจาะตัดกัน โพรงลึก หรือชิ้นงานขนาดใหญ่ที่บรรจุบนพาเลท ซึ่งทำให้การหนีบชิ้นงานซ้ำๆ มีค่าใช้จ่ายสูงหรือมีความเสี่ยง ลองเปรียบเทียบต้นทุนของอุปกรณ์จับยึดและพาเลท กับต้นทุนด้านแรงงาน การตรวจสอบ และการถ่ายโอนจุดอ้างอิงที่กระบวนการผลิตแนวนอนช่วยลดลงได้
ฉันควรเปรียบเทียบความแม่นยำจากเครื่องจักร CNC สองผู้ผลิตอย่างไร?
ปรับค่ามาตรฐาน อุณหภูมิ สถานะเครื่องจักร ตำแหน่งการเคลื่อนที่ น้ำหนักบรรทุก อุปกรณ์วัด และรายงานให้เป็นมาตรฐานเดียวกัน จากนั้นกำหนดให้มีการทดสอบการตัดหรือตรวจสอบความถูกต้องของกระบวนการที่เป็นตัวแทนสำหรับคุณสมบัติที่สำคัญของคุณ อย่าเปรียบเทียบตัวเลขที่แยกออกมาซึ่งมีเงื่อนไขแตกต่างกัน
ตัวเลขประสิทธิภาพการผลิตใดที่ควรปรากฏในเอกสารขอเสนอราคา (RFQ)?
สอบถามจำนวนชิ้นส่วนที่ยอมรับได้ต่อชั่วโมงการทำงานที่มีอยู่ และลำดับขั้นตอนทั้งหมดที่อยู่เบื้องหลัง รวมถึงการโหลด การตรวจสอบ การเปลี่ยนเครื่องมือ การเปลี่ยนอุปกรณ์จับยึดหรือแท่นวาง การตรวจสอบ การกำจัดเศษ การเปลี่ยนงาน และการกู้คืน รอบการทำงานเฉพาะแกนหมุนอย่างเดียวไม่ถือเป็นอัตราการผลิต
ควรทำการกลึงแผ่นโลหะในแนวนอนหรือไม่?
โดยปกติแล้ว เครื่องจักรแนวตั้งจะสร้างประโยชน์ที่วัดได้ก็ต่อเมื่อมีการเข้าถึงด้านข้าง คุณสมบัติขวางที่ลึก พื้นผิวหลายด้าน หรือการไหลของพาเลทปริมาณมาก สำหรับงานส่วนใหญ่เป็นการทำงานจากด้านบน เครื่องจักรแนวตั้งอาจใช้ฟิกซ์เจอร์ที่เรียบง่ายกว่าและให้ต้นทุนรวมที่ต่ำกว่า
ผู้จำหน่ายควรแสดงหลักฐานอะไรบ้างก่อนทำการซื้อขาย?
ขอเอกสารข้อมูลจำเพาะปัจจุบัน รายการตัวเลือก ข้อเสนอขั้นตอนการทำงาน ระยะเวลาดำเนินการ การตรวจสอบแบบร่าง แผนการสอบเทียบและการยอมรับ ข้อกำหนดของสถานที่ ขอบเขตการบริการ แผนอะไหล่ และรายงานการทดสอบการตัดที่ตกลงกันไว้ ขอให้ผู้จำหน่ายระบุข้อจำกัดและข้อยกเว้น
Zhihe CNC สามารถแนะนำการติดตั้งแบบแนวตั้งหรือแนวนอนตามแบบแปลนได้หรือไม่?
ใช่ การตรวจสอบโดยใช้แบบร่างสามารถเปรียบเทียบวัสดุชิ้นงาน ขนาด ความแม่นยำ การเข้าถึงคุณสมบัติ และความต้องการในการผลิตกับเครื่องจักรตระกูลที่เกี่ยวข้องได้ ข้อแนะนำสุดท้ายควรได้รับการยืนยันด้วยเอกสารข้อมูลจำเพาะของรุ่น แนวคิดของอุปกรณ์จับยึด และการทดสอบที่ตกลงกันไว้





