

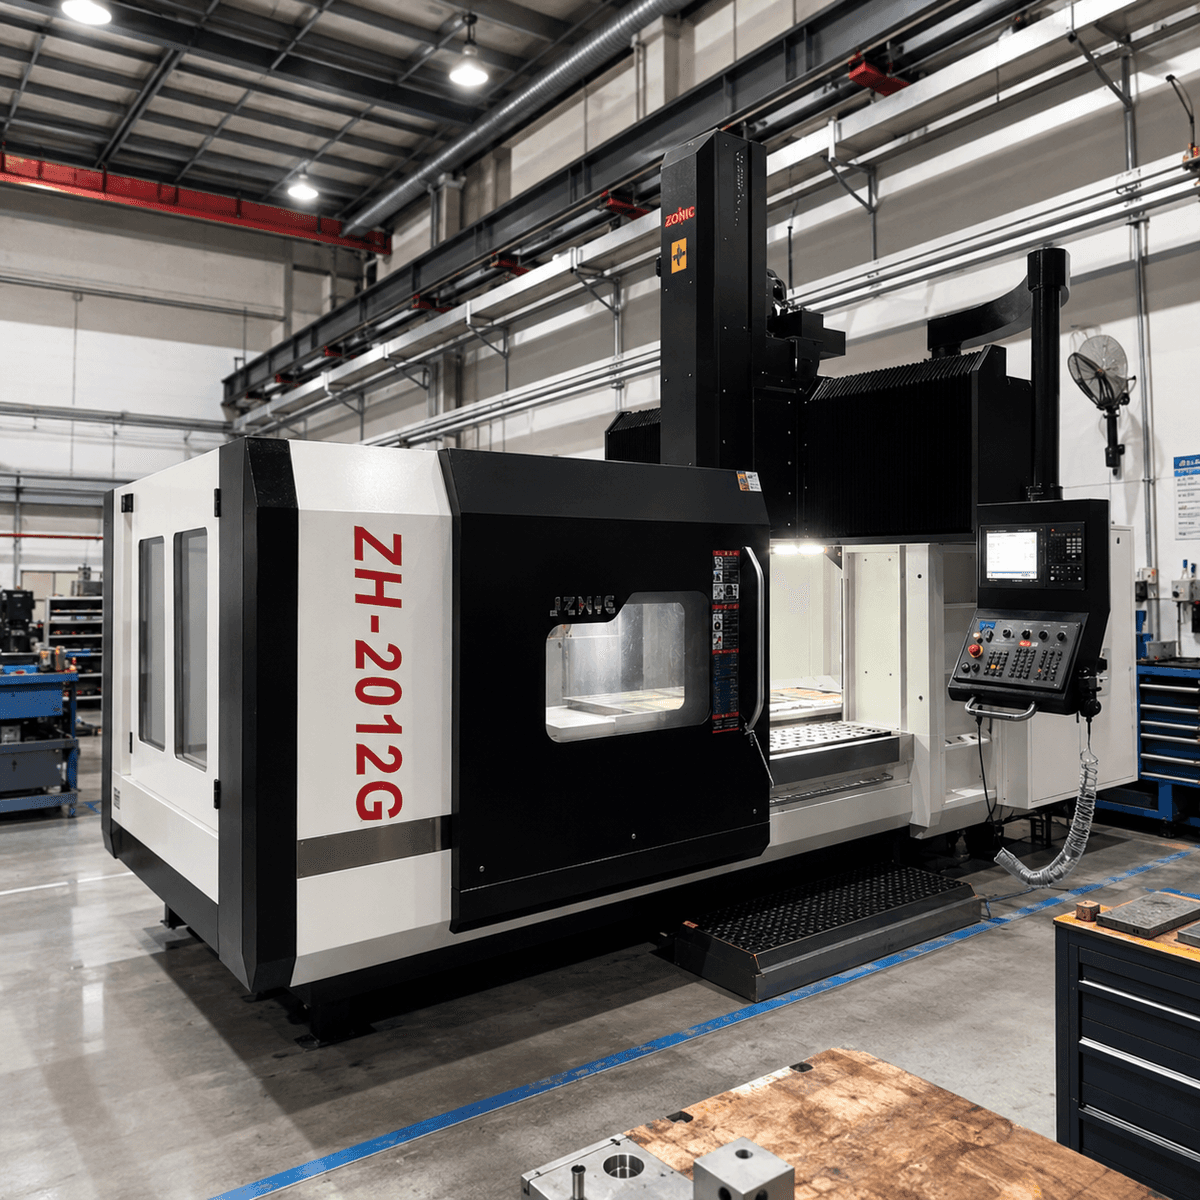
การลดระยะเวลาการตั้งค่าเครื่องจักร CNC เริ่มต้นด้วยการวัดเวลาที่ใช้ระหว่างชิ้นงานที่ยอมรับได้ชิ้นสุดท้ายจากงานหนึ่งกับชิ้นงานที่ยอมรับได้ชิ้นแรกจากงานถัดไป ขอบเขตเวลานี้รวมถึงการค้นหา การเตรียมงาน การเปลี่ยนอุปกรณ์จับยึด การตั้งค่าจุดอ้างอิง การทดลองตัด และการตรวจสอบที่จำเป็นก่อนปล่อยการผลิต การจับเวลาเฉพาะการเปลี่ยนอุปกรณ์จับยึดที่มองเห็นได้นั้น ทำให้ปัญหาหลายอย่างอยู่นอกเหนือการควบคุมด้วยนาฬิกาจับเวลา
ก่อนที่จะซื้อเครื่องจักรที่เร็วขึ้นหรืออุปกรณ์เสริมอื่นๆ จาก Zhihe CNC โปรดตรวจสอบว่ากิจกรรมใดที่ขัดขวางการผลิตจริงๆ ตัวเลือกเครื่องจักรอาจแก้ไขข้อจำกัดทางกายภาพได้ แต่ไม่สามารถแก้ไขปัญหาอุปกรณ์จับยึดที่ไม่ทราบที่มาหรือโปรแกรมที่ยังไม่ได้รับการอนุมัติได้ แนวทางการวินิจฉัยนี้จะช่วยให้ผู้ซื้อแยกแยะสถานการณ์ทั้งสองได้
ช่วงเปลี่ยนผ่านหกสิบนาทีที่ดูเหมือนจะนานถึงสิบนาที
ลองพิจารณาข้อสังเกตสมมติฐานนี้ดู ผู้ปฏิบัติงานเปลี่ยนอุปกรณ์จับยึดในสิบนาที การสนทนาที่มุ่งเน้นไปที่กิจกรรมนั้นอาจเปลี่ยนไปเป็นการจัดเรียงการจับยึดแบบใหม่ทันที แต่เวลาที่ใช้ทั้งหมดคือหกสิบนาที เพราะผู้ปฏิบัติงานยังต้องค้นหาอุปกรณ์จับยึดที่ถูกต้อง ประกอบเครื่องมือ กำหนดจุดอ้างอิง และปล่อยชิ้นส่วนแรกด้วย
ตัวอย่างนี้เป็นแบบฝึกหัดการวางแผน ไม่ใช่การติดตั้งเครื่อง CNC ของ Zhihe ที่วัดผลได้จริง หรือการปรับปรุงที่สัญญาไว้ มันแสดงให้เห็นว่าเหตุใดขอบเขตการวัดผลจึงส่งผลต่อการตัดสินใจซื้อ
| กิจกรรมที่สังเกตได้ในตัวอย่าง | นาทีที่เครื่องหยุดทำงาน | คำถามแรกที่ต้องตรวจสอบ |
|---|---|---|
| ค้นหาอุปกรณ์ติดตั้งที่ได้รับการอนุมัติ | 8 | สามารถระบุและเตรียมการได้ก่อนที่งานก่อนหน้านี้จะเสร็จสิ้นหรือไม่? |
| รวบรวมและเตรียมเครื่องมือต่อไปนี้ | 16 | การเตรียมการใดบ้างที่สามารถทำได้นอกเครื่อง? |
| ถอดและติดตั้งอุปกรณ์ใหม่ | 10 | อินเทอร์เฟซทางกายภาพเป็นข้อจำกัดที่แท้จริงหรือไม่? |
| ตรวจสอบและยืนยันข้อมูลอ้างอิง | 9 | ต้องใช้ข้อมูลและการวัดอะไรบ้าง? |
| ดำเนินการทดลองส่วนแรก | 10 | ต้องตรวจสอบอะไรบ้างเพื่อให้ใช้งานครั้งแรกได้อย่างปลอดภัยและถูกต้อง? |
| วัดและปล่อยชิ้นส่วน | 7 | มีเครื่องมือวัดและผู้ตรวจสอบที่จำเป็นพร้อมใช้งานหรือไม่? |
| ระยะเวลาการเปลี่ยนผ่านทั้งหมด | 60 | สาเหตุใดบ้างที่ควรพิจารณาการเปลี่ยนแปลงกระบวนการหรือการเลือกใช้เครื่องมือ? |
หากเวลาค้นหาทั้งแปดนาทีและเวลาเตรียมการสิบหกนาทีสามารถเกิดขึ้นได้เร็วกว่านี้อย่างปลอดภัย การคำนวณจะเหลือเวลาที่หยุดชะงัก 36 นาที นั่นเป็นสถานการณ์ที่เป็นไปได้มากที่สุดภายใต้สมมติฐานของตัวอย่าง ไม่ใช่ผลลัพธ์ที่เกิดขึ้นจริง การเตรียมการจากภายนอกยังคงใช้เวลาของใครบางคนและอาจต้องใช้อุปกรณ์ ข้อมูล หรือพื้นที่
ดังนั้น การทดลองครั้งแรกควรเป็นการเตรียมการเปลี่ยนผ่านที่ดีกว่า ไม่ใช่การอ้างว่าได้ผลผลิตเพิ่มขึ้นถึงสี่สิบเปอร์เซ็นต์ในทันที ควรวัดกระบวนการทั้งหมดอีกครั้งหลังจากเปลี่ยนผ่านแล้ว
วิเคราะห์สาเหตุของความล่าช้าก่อนที่จะระบุวิธีแก้ไข
“เรายังคงมองหาสิ่งต่างๆ ต่อไป”
เริ่มต้นด้วยการระบุและจัดเตรียมชิ้นงาน กำหนดให้ชิ้นงาน อุปกรณ์ เครื่องมือ เกจวัด และเอกสารที่ได้รับอนุมัติมีรหัสงานที่สอดคล้องกัน ตรวจสอบวัสดุและการแก้ไขแบบร่างก่อนที่ชิ้นส่วนสุดท้ายจะเสร็จสมบูรณ์ ข้อมูลที่ขาดหายหรือขัดแย้งกันจะทำให้เกิดความล่าช้า แม้ว่าฮาร์ดแวร์จะเหมาะสมก็ตาม
ทางออกที่เหมาะสมอาจเป็นการจัดหาชุดอุปกรณ์สำหรับงานและตัดสินใจเป็นเจ้าของเอง นี่อาจดูไม่หรูหรา แต่สามารถช่วยให้เห็นว่าเครื่องจักรราคาแพงนั้นแก้ปัญหาที่ต้นเหตุที่แท้จริงได้หรือไม่ ควรบันทึกความพยายามในการเตรียมงานและความพร้อมใช้งานของเครื่องจักร เพื่อไม่ให้งานถูกโยกย้ายไปแผนกอื่นโดยไม่ให้ใครเห็น
“เรารู้ว่าจะใช้อะไร แต่การติดตั้งใช้เวลานานเกินไป”
ต่อไปให้ตรวจสอบอินเทอร์เฟซของอุปกรณ์จับยึด เปรียบเทียบการเข้าถึง คุณสมบัติในการระบุตำแหน่ง ลำดับการหนีบ ความสะอาด การรองรับชิ้นส่วน และการตรวจสอบที่จำเป็นหลังการติดตั้ง สอบถามผู้เชี่ยวชาญด้านอุปกรณ์จับยึดและผู้จำหน่ายเครื่องจักรว่าอินเทอร์เฟซใดบ้างที่เข้ากันได้กับงานนั้นๆ
อย่าตัดขั้นตอนการตรวจสอบออกเพียงเพราะว่ามันใช้เวลานาน การติดตั้งที่รวดเร็วขึ้นแต่ทำให้ชิ้นส่วนอยู่ในตำแหน่งที่ไม่ถูกต้องไม่ได้ช่วยลดเวลาในการได้ชิ้นส่วนที่ยอมรับได้ชิ้นแรก จำเป็นต้องตรวจสอบอุปกรณ์จับยึด โต๊ะเครื่องจักร ชิ้นงาน และขั้นตอนที่ได้รับการอนุมัติร่วมกัน
“ส่วนแรกต้องแก้ไขซ้ำหลายครั้ง”
แยกแยะข้อมูลอ้างอิงที่ไม่แน่นอน ข้อมูลเครื่องมือที่ไม่ได้เตรียมไว้ ปัญหาของโปรแกรม และความแปรปรวนของวัสดุ แต่ละอย่างมีผู้รับผิดชอบที่แตกต่างกัน เก็บรักษาผลลัพธ์เริ่มต้นและการแก้ไขไว้ เพื่อให้การตรวจสอบครั้งต่อไปสามารถแยกแยะวิธีการที่ทำซ้ำได้จากการปรับแต่งที่ไม่ได้รับการบันทึกไว้ของผู้ปฏิบัติงาน
ภาพรวมการวัดด้วยหัววัดของเครื่องมือกล ของ Renishaw แยกการวัดด้วยเครื่องมือออกจากการวัดด้วยชิ้นงาน ฟังก์ชันเหล่านั้นสามารถรองรับการตั้งค่าที่เตรียมไว้ได้ แต่ผู้ซื้อยังคงต้องกำหนดว่าอะไรคือสิ่งที่วัด วิธีการใช้ผลลัพธ์ และการตรวจสอบใดบ้างที่ยังคงเป็นอิสระ
เปรียบเทียบวิธีการลดระยะเวลาการตั้งค่าเครื่องจักร CNC สี่วิธี
จุดประสงค์ของการลดขั้นตอนการตั้งค่าเครื่องจักร CNC ไม่ใช่การเลือกวิธีการตอบสนองอัตโนมัติที่สุดทุกครั้ง แต่เป็นการเลือกวิธีการตอบสนองที่ช่วยขจัดสาเหตุที่พิสูจน์ได้ ในขณะเดียวกันก็รักษาคุณภาพและความปลอดภัยตามที่กำหนดไว้
| คำตอบที่เสนอ | ความล่าช้าที่ตั้งใจจะแก้ไข | ข้อจำกัดในการทดสอบ |
|---|---|---|
| ชุดอุปกรณ์และเตรียมการภายนอก | การค้นหา เอกสารหาย และการเตรียมเครื่องมือล่าช้า | ทีมเตรียมการต้องการเวลา พื้นที่ และข้อมูลที่ควบคุมได้ |
| อินเทอร์เฟซฟิกซ์เจอร์ที่ทำซ้ำได้ | งานติดตั้งและกำหนดตำแหน่งทางกายภาพซ้ำๆ | ความเข้ากันได้ การรองรับ และการตรวจสอบยังคงต้องได้รับการตรวจสอบเพิ่มเติม |
| ตัวเลือกการวัดเครื่องมือหรือชิ้นงาน | กิจกรรมการตั้งค่าและการตรวจสอบที่กำหนดไว้ | ต้องรวมถึงการบูรณาการ การปรับเทียบ โปรแกรม และการฝึกอบรมด้วย |
| ระบบการขนถ่ายพาเลทหรือระบบอัตโนมัติ | การโหลดซ้ำและการเปลี่ยนอุปกรณ์จับยึดในงานที่เหมาะสม | การผสมส่วนประกอบ การเข้าถึง การกู้คืน และการเตรียมการแบบออฟไลน์อาจยังคงมีข้อจำกัดอยู่ |
ควรใช้กลุ่มชิ้นส่วนและกรอบเวลาเดียวกันสำหรับข้อเสนอทุกฉบับ มิเช่นนั้น ใบเสนอราคาฉบับหนึ่งอาจอธิบายถึงการผลิตที่เตรียมการอย่างรอบคอบ ในขณะที่อีกฉบับหนึ่งรวมถึงความไม่แน่นอนทั้งหมดในงานแรก ซึ่งจะไม่สามารถเปรียบเทียบกันได้
ข้อกำหนดสำหรับการหารือเกี่ยวกับการกำหนดค่าครั้งต่อไป
นำหลักฐานการขัดข้องมาประกอบการสอบถามเกี่ยวกับเครื่อง CNC ของ Zhihe ตารางด้านล่างนี้อธิบายถึงข้อกำหนดด้านข้อมูลมากกว่าการอ้างว่าตัวเลือกใดตัวเลือกหนึ่งมีอยู่ในทุกรุ่น
| หมวดหมู่ข้อมูลจำเพาะ | ข้อมูลผู้ซื้อ | คำตอบที่ร้องขอจากซัพพลายเออร์ |
|---|---|---|
| ส่วนหนึ่งของครอบครัว | ภาพวาดตัวอย่าง วัสดุ และส่วนผสมของแต่ละชุด | วิธีการเลือกเครื่องจักรและอุปกรณ์ที่เหมาะสม |
| การตั้งค่าทางกายภาพ | อินเทอร์เฟซของอุปกรณ์ยึดที่มีอยู่ มวล และขอบเขตการทำงาน | ความเข้ากันได้เฉพาะการกำหนดค่าและการยืนยันการเข้าถึง |
| เครื่องมือ | รายการประกอบ วิธีการเตรียม และชิ้นส่วนที่ต้องเปลี่ยน | ตัวเลือกนิตยสาร การวัด และตัวควบคุมที่ต้องนำมาพิจารณา |
| เอกสารอ้างอิง | แผนผังข้อมูลและการตรวจสอบส่วนแรก | วิธีการกำหนดและหน้าที่ที่เสนอ |
| เป้าหมายการผลิต | บันทึกการเปลี่ยนกะและตารางการปฏิบัติงานที่สังเกตได้ | การสาธิตแบบจำกัดขอบเขตโดยใช้กรอบเวลาเดียวกัน |
| หลักฐานคุณภาพ | ขนาด ความหนา และอำนาจการอนุมัติที่ต้องการ | รูปแบบการรายงาน เงื่อนไขการยอมรับ และข้อยกเว้น |
สภาพของวัสดุและชิ้นงานควรนำมาพิจารณาในการสนทนาด้วย การเปลี่ยนวัสดุจากอะลูมิเนียมเป็นเหล็กอาจต้องใช้เครื่องมือหรือขั้นตอนการเตรียมงานที่แตกต่างกัน อุปกรณ์จับยึดที่ออกแบบมาสำหรับชิ้นงานสภาพหนึ่งไม่ควรนำไปใช้กับชิ้นงานอีกสภาพหนึ่งโดยไม่ได้คิดอะไร ควรปรึกษาผู้เชี่ยวชาญด้านกระบวนการและเครื่องมือเพื่อหาคำตอบที่ดีที่สุดก่อนทำการทดสอบเวลา
ดำเนินการทดลองที่สามารถใช้งานได้ต่อเนื่องตลอดกะการทำงานถัดไป
เตรียมงานต่อไปโดยใช้วิธีการที่เสนอ จากนั้นสังเกตการเปลี่ยนผ่านจากจุดเริ่มต้นเดียวกันไปยังจุดปล่อยงานเดียวกัน บันทึกว่าใครเป็นผู้ปฏิบัติงานและข้อมูลใดบ้างที่มีอยู่ บันทึกการหยุดชะงักทั้งหมดไว้แทนที่จะตัดออกเพื่อให้การทดลองดูน่าสนใจยิ่งขึ้น
ทำซ้ำลำดับขั้นตอนที่เกี่ยวข้องกับชิ้นส่วนรูปแบบอื่นหรือผู้ปฏิบัติงานที่ได้รับการฝึกฝน เมื่อการเปลี่ยนแปลงนั้นสะท้อนถึงการผลิตตามปกติ วัตถุประสงค์คือเพื่อเปิดเผยการพึ่งพาความรู้ที่ไม่ได้รับการบันทึกไว้ ตกลงขอบเขตและปริมาณกับฝ่ายที่เกี่ยวข้อง บทความนี้ไม่ได้กำหนดตัวอย่างการตรวจสอบความถูกต้องที่เป็นสากล
การอภิปรายเกี่ยวกับวงจรชีวิตของเครื่องจักร จาก Renishaw นั้น จัดให้การติดตั้งใช้งานและการสนับสนุนระยะยาวอยู่ในวงจรชีวิตของอุปกรณ์เดียวกัน ลองนำมุมมองนี้ไปใช้กับการปรับปรุงการตั้งค่าดู: วิธีการนั้นควรสามารถสอนและให้การสนับสนุนได้แม้หลังจากทีมสาธิตของผู้จำหน่ายจากไปแล้ว
ตรวจสอบใบเสนอราคาสำหรับงานที่ย้ายไปทำที่อื่นแล้ว
ข้อเสนอสำหรับการลดขั้นตอนการตั้งค่าเครื่องจักร CNC ควรระบุถึงอุปกรณ์จับยึด เครื่องมือ อุปกรณ์วัด ฟังก์ชันของตัวควบคุม การเขียนโปรแกรม และการฝึกอบรม ระบุสิ่งที่ผู้ซื้อต้องจัดหาให้ หากงานตั้งค่าถูกย้ายไปยังสถานีภายนอก ให้รวมการเตรียมการและกำลังการผลิตของสถานีนั้นไว้ในการตรวจสอบด้วย
ข้อมูลบริษัท Zhihe CNC อธิบายถึงโซลูชัน CNC แบบกำหนดเองและการวางแผนงานตามโครงการ ขอแผนการกำหนดค่าและการส่งมอบที่เชื่อมโยงกับขอบเขตที่ตกลงกันไว้ อย่าคิดว่าอุปกรณ์จับยึดแบบกำหนดเองหรืองานบูรณาการจะมีวันส่งมอบเดียวกับเครื่องจักรมาตรฐานทั่วไป
ขอเอกสารและใบรับรองคุณภาพที่จำเป็นแยกต่างหากจากการสาธิตเรื่องเวลา การเปลี่ยนงานที่ใช้เวลาน้อยลงไม่ใช่ใบรับรองความสามารถด้านมิติหรือการปฏิบัติตามข้อกำหนดปลายทาง ในทำนองเดียวกัน ควรควบคุมการเปลี่ยนแปลงทางวิศวกรรมให้ดี อุปกรณ์หรือโปรแกรมที่เปลี่ยนแปลงไปอาจต้องมีการตรวจสอบใหม่แม้ว่าจะดูเหมือนช่วยประหยัดเวลาได้ก็ตาม
คำถามจากทีมผลิตและทีมจัดซื้อ
เวลาในการเตรียมการควรนับรวมด้วยอะไรบ้าง?
สำหรับการวิเคราะห์นี้ ให้ใช้ส่วนที่ยอมรับได้ส่วนสุดท้ายของงานเดิมมาเทียบกับส่วนที่ยอมรับได้ส่วนแรกของงานใหม่ บันทึกมาตรวัดที่แคบกว่าแยกต่างหากหากมาตรวัดเหล่านั้นตอบคำถามอื่น และระบุข้อจำกัดของมาตรวัดเหล่านั้นด้วย
การเตรียมการภายนอกถือเป็นเวลาว่างหรือไม่?
ไม่เลย มันใช้แรงงาน พื้นที่ และบางครั้งก็ต้องใช้อุปกรณ์เพิ่มเติม ประโยชน์ของมันคือสามารถทำงานที่เหมาะสมให้เสร็จได้โดยไม่ต้องหยุดเครื่องจักร ไม่ใช่ว่างานนั้นจะหายไป
งานทุกงานควรใช้เครื่องมือจับยึดแบบเดียวกันหรือไม่?
ไม่ อินเทอร์เฟซทั่วไปอาจมีประโยชน์ แต่ชิ้นส่วนจริง การรองรับ การเข้าถึง และข้อกำหนดด้านคุณภาพต่างหากที่เป็นตัวกำหนดความเหมาะสม แนวคิดของอุปกรณ์ยึดที่ใช้ร่วมกันควรได้รับการตรวจสอบความถูกต้องสำหรับกลุ่มผลิตภัณฑ์ที่ต้องการใช้งาน
การตรวจสอบด้วยหัววัดจะช่วยขจัดปัญหาการตรวจสอบชิ้นส่วนแรกทั้งหมดหรือไม่?
อย่าคิดไปเองแบบนั้น ให้กำหนดฟังก์ชันการตรวจสอบและการตรวจสอบอิสระที่จำเป็นตามแผนคุณภาพ การบูรณาการการวัดไม่ได้เปลี่ยนแปลงข้อกำหนดการอนุมัติของผู้ซื้อโดยอัตโนมัติ
สามารถเตรียมเครื่องมือให้พร้อมก่อนที่งานก่อนหน้าจะเสร็จสิ้นได้หรือไม่?
บางครั้ง หากมีอุปกรณ์ ข้อมูล และบุคลากรที่จำเป็นครบถ้วนแล้ว ให้ตรวจสอบว่าเครื่องมือต่างๆ ถูกใช้ร่วมกับงานที่กำลังดำเนินการอยู่หรือไม่ และวิธีการเตรียมงานจากภายนอกได้รับการอนุมัติหรือไม่
การลดระยะเวลาการตั้งค่าเครื่องจักร CNC จำเป็นต้องใช้เครื่องจักรใหม่หรือไม่?
ขั้นแรกให้ตรวจสอบว่าความล่าช้าเกิดจากข้อจำกัดของเครื่องจักรหรือจากการเตรียมการและการไหลเวียนของข้อมูล การเปลี่ยนเครื่องเป็นเรื่องสำคัญและควรพิจารณาจากหลักฐานที่แสดงถึงข้อจำกัดที่แท้จริง
การผลิตในปริมาณน้อยส่งผลต่อการตัดสินใจอย่างไร?
การเปลี่ยนกระบวนการผลิตบ่อยครั้งทำให้ระยะเวลาที่ใช้ไปนั้นเห็นได้ชัดเจนยิ่งขึ้นในตารางการผลิต ควรใช้ส่วนผสมของวัตถุดิบจริงในการผลิตแต่ละครั้ง แทนที่จะประเมินกระบวนการเฉพาะในช่วงการผลิตชิ้นส่วนที่เหมือนกันจำนวนมากในระยะยาวเท่านั้น
ควรวัดค่าการลดเวลาการตั้งค่าของเครื่องจักร CNC อย่างไร?
ใช้คำจำกัดความจุดเริ่มต้นและจุดสิ้นสุดเดียวกัน งานที่เทียบเคียงกันได้ และเงื่อนไขการทำงานที่บันทึกไว้ รวมทั้งการกักเก็บคุณภาพและความพยายามในการเตรียมการ เพื่อไม่ให้การประหยัดที่เห็นได้ชัดเกิดจากการเปลี่ยนแปลงขอบเขต
ใครควรเข้าร่วมการพิจารณาคดี?
รวมถึงบุคคลที่เตรียมเครื่องมือ ติดตั้งอุปกรณ์ ควบคุมคุณภาพ และให้การสนับสนุนอุปกรณ์ ฝ่ายจัดซื้อก็ต้องการขอบเขตงานที่ตกลงกันไว้และข้อยกเว้นเพื่อเปรียบเทียบข้อเสนอทางการค้าอย่างเป็นธรรมด้วย
ฉันควรส่งอะไรไปให้ Zhihe CNC คะ?
ส่งแบบร่างตัวอย่าง รายละเอียดวัสดุ ข้อมูลอุปกรณ์และเครื่องมือ บันทึกการเปลี่ยนกะงานปัจจุบัน และตารางการทำงานที่ต้องการ ระบุระยะเวลาล่าช้าที่คุณต้องการให้เครื่องมือที่เสนอมานี้ช่วยลดลง
นำสถิติเวลามาด้วย ไม่ใช่แค่เป้าหมาย
คำถามที่มีประโยชน์ที่สุดสำหรับการลดระยะเวลาการตั้งค่าเครื่องจักร CNC คือคำถามที่มีปัญหาเกิดขึ้นอย่างเฉพาะเจาะจงและมีหลักฐานสนับสนุน คำถามนี้จะช่วยให้ผู้จำหน่ายมีข้อมูลที่ชัดเจนในการประเมิน และช่วยให้ผู้ซื้อมีพื้นฐานในการยอมรับหรือปฏิเสธข้อเสนอ
แชร์ข้อมูลบันทึกนั้นผ่าน หน้าติดต่อของ Zhihe CNC ขอให้ตอบกลับโดยแยกแยะรายละเอียดการเปลี่ยนแปลงในการเตรียมการ ตัวเลือกเครื่องจักร และงานตรวจสอบความถูกต้อง นั่นคือวิธีที่การสังเกตด้วยนาฬิกาจับเวลาจะช่วยให้ตัดสินใจเลือกอุปกรณ์ได้ดียิ่งขึ้น





