

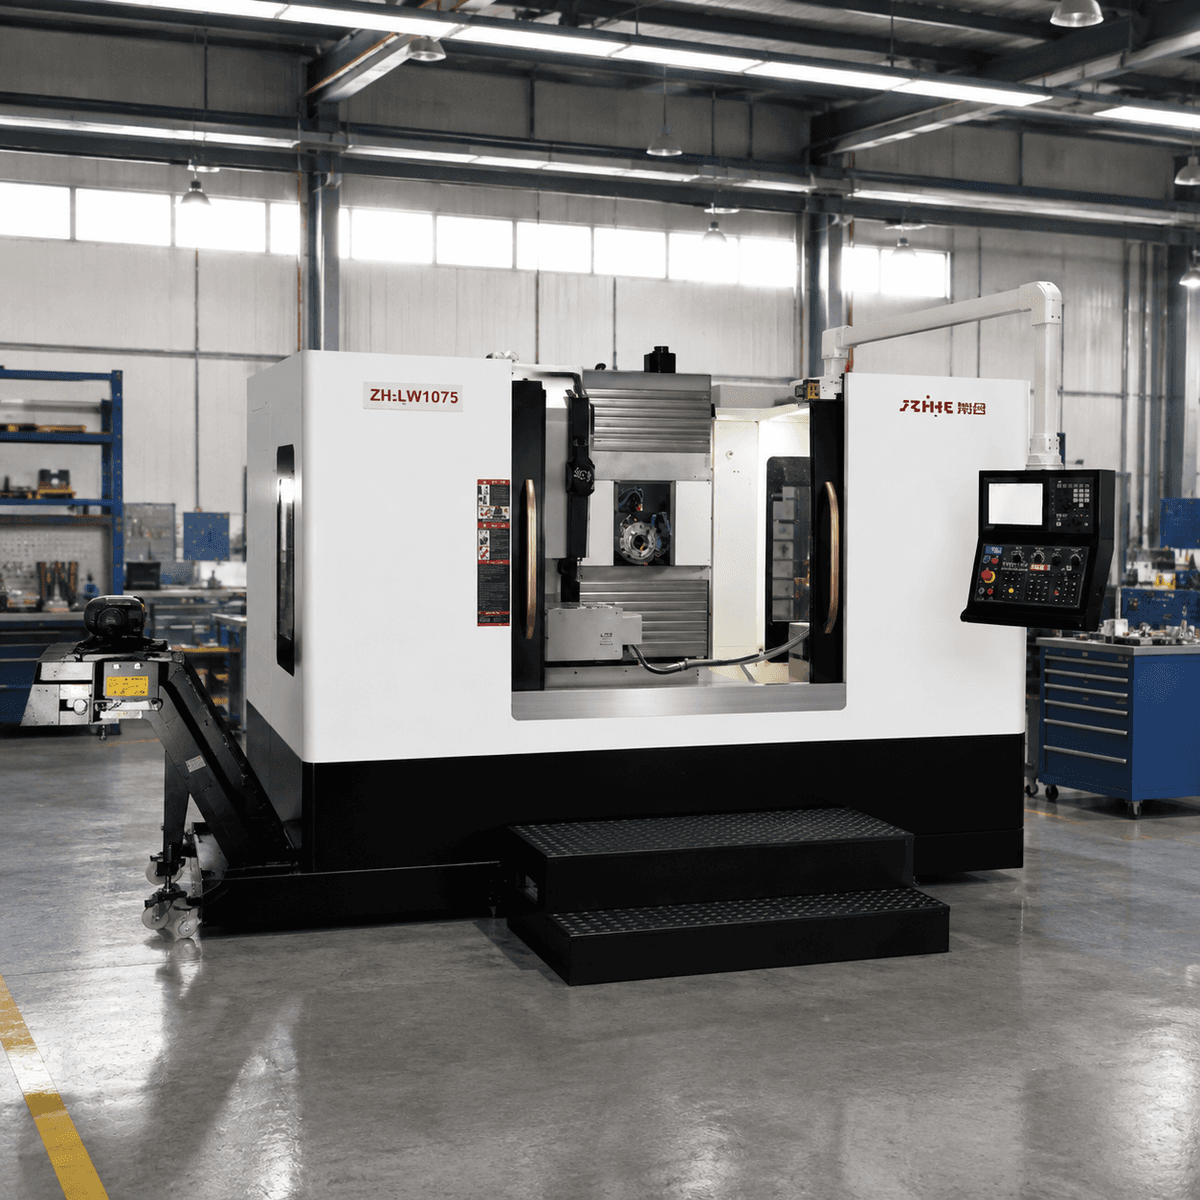
ควรวางแผนกำลังการทำงานของเครื่องจักร CNC โดยพิจารณาจากชุดเครื่องมือที่จำเป็นสำหรับตารางการผลิต ไม่ใช่จากจำนวนใบมีดในรายการจัดซื้อ ใบมีดบางชิ้นอาจต้องการตัวจับยึดที่สองสำหรับระยะการทำงานที่แตกต่างกัน เครื่องมือที่ใช้บ่อยอาจต้องมีเครื่องมือสำรองเตรียมไว้ในแม็กกาซีน และเครื่องมืออีกชิ้นอาจอยู่ในกลุ่มวัสดุที่แตกต่างกันและไม่ควรนำมาใช้แทนกันได้
สำหรับโรงงานที่มีงานหลากหลายและกำลังเปรียบเทียบเครื่อง CNC ของ Zhihe คำถามสำคัญจึงไม่ใช่แค่ “มีช่องสำหรับเครื่องกี่ช่อง?” แต่เป็น “งานใดบ้างที่สามารถรอได้โดยไม่รบกวนงานถัดไป?” วิธีการด้านล่างนี้จะเปลี่ยนคำถามนั้นให้เป็นรายการเครื่องมือ การคำนวณ และการตัดสินใจซื้อ
เริ่มต้นด้วยงานประจำสามงาน ไม่ใช่จำนวนงานที่มากที่สุด
เลือกงานประจำ งานที่ใช้เครื่องมือมาก และงานที่เปลี่ยนวัสดุหรือการจัดวางชิ้นงาน รวมถึงชิ้นส่วนที่ใช้เครื่องจักรเดียวกันด้วย รายการที่ครอบคลุมทุกส่วนประกอบที่บริษัทเคยผลิตมา อาจทำให้ความต้องการชิ้นส่วนมีขนาดใหญ่เกินความจำเป็น ซึ่งตารางงานประจำสัปดาห์ไม่เคยได้ใช้เลย
บันทึกรายละเอียดของชุดเครื่องมือแต่ละชุดอย่างครบถ้วน กำหนดรหัสประจำตัวที่ประกอบด้วยใบมีด ตัวจับยึด ระยะการทำงานที่เกี่ยวข้อง และการใช้งานที่ต้องการ เครื่องมือสองชิ้นที่มีเส้นผ่านศูนย์กลางการตัดเท่ากันไม่จำเป็นต้องทำงานเหมือนกันเสมอไป ความแตกต่างนี้มีความสำคัญเมื่อต้องใช้งานกับสิ่งที่ติดขัดหรือพื้นผิวที่แตกต่างกัน
ถัดไป ให้ทำเครื่องหมายว่าชิ้นส่วนประกอบใดบ้างที่สามารถใช้ร่วมกันได้อย่างแท้จริง ให้เจ้าของกระบวนการตรวจสอบยืนยันการตัดสินใจเหล่านั้น แทนที่จะสันนิษฐานว่าชื่อที่คล้ายกันหมายถึงเครื่องมือที่สามารถใช้แทนกันได้ นี่คือจุดที่การตรวจสอบความสามารถของเครื่องมือเครื่องจักร CNC มักมีประโยชน์: มันเปิดเผยข้อสันนิษฐานของกระบวนการที่การนับจำนวนช่องเจาะไม่สามารถแสดงได้
คำนวณความสามารถในการรับน้ำหนักของเครื่องมือเครื่องจักร CNC สำหรับงานสองชิ้น
ลองพิจารณาตารางงานสมมติที่มีงาน A และงาน B งาน A ใช้ชิ้นส่วนประกอบที่ไม่ซ้ำกัน 12 ชิ้น งาน B ใช้ 10 ชิ้น การตรวจสอบทางวิศวกรรมยืนยันว่ามีชิ้นส่วนประกอบที่เหมือนกัน 6 ชิ้น และสามารถคงการใช้งานสำหรับทั้งสองงานได้
ความต้องการเครื่องมือตัดโดยรวมคือ 12 + 10 − 6 = 16 ชุดประกอบ สมมติว่าผู้ซื้อวางแผนชุดประกอบสำรองอีก 4 ชุดสำหรับเครื่องมือที่ใช้งานบ่อย และหัววัดแกนหมุนอีก 1 อันที่เก็บไว้ในแม็กกาซีน จำนวนตำแหน่งที่ใช้งานทั้งหมดจึงกลายเป็น 21 ตำแหน่ง ก่อนที่จะพิจารณาข้อจำกัดเฉพาะการจัดเรียงใดๆ
สมมติว่าการกำหนดค่าและการจัดวางเครื่องมือที่เสนอมานั้นต้องการตำแหน่งเพิ่มเติมอีก 3 ตำแหน่งที่ไม่สามารถใช้งานได้ ดังนั้นความต้องการในการวางแผนจึงกลายเป็น 24 ตำแหน่ง เงื่อนไขสุดท้ายนี้เป็นเพียงตัวอย่างสมมติฐาน ไม่ใช่ข้อความเกี่ยวกับแบบจำลองของ Zhihe หรือกฎสากลสำหรับเครื่องมือขนาดใหญ่ โปรดขอให้ผู้จำหน่ายตรวจสอบการจัดเก็บและการแลกเปลี่ยนที่แท้จริง
| ตัวอย่างรายการวางแผน | ตำแหน่งต่างๆ ในตัวอย่างนี้ | เหตุใดจึงนับรวม |
|---|---|---|
| งานประกอบ A | 12 | อุปกรณ์ครบชุดที่จำเป็นสำหรับงานแรก |
| การประกอบงาน B เพิ่มเติม | 4 | สิบชุดประกอบ ลบด้วยหกเครื่องมือที่ใช้ร่วมกันที่ได้รับการยืนยันแล้ว |
| ชุดประกอบสำเร็จรูป | 4 | ข้อกำหนดการเปลี่ยนสินค้าที่ผู้ซื้อเลือก |
| หัววัดแกนหมุนที่จัดเก็บไว้ | 1 | สันนิษฐานว่ามีการจัดเรียงหัววัดแบบใช้แม็กกาซีน |
| ตำแหน่งงานว่าง | 3 | การกำหนดค่าสมมุติและข้อจำกัดการเว้นระยะห่าง |
| ความต้องการการวางแผนทั้งหมด | 24 | ข้อกำหนดในการตรวจสอบความถูกต้องกับเครื่องจริง |
โปรดสังเกตว่าจำนวนรวมนั้นไม่ได้รวมถึงคำสัญญาว่านิตยสารที่มี 24 ตำแหน่งจะเป็นการซื้อที่คุ้มค่า เพราะภายใต้สมมติฐานเหล่านี้จะไม่มีพื้นที่เหลือเผื่อไว้เลย และตัวอย่างนี้ก็ไม่ได้พิสูจน์ว่าจำนวนตำแหน่งที่มากขึ้นจะแก้ปัญหาการหยุดชะงักได้ทุกครั้ง สภาพของเครื่องมือ การระบุ การวัด และการเตรียมโปรแกรมยังคงมีความสำคัญอยู่
แปลงผลการคำนวณทางคณิตศาสตร์ให้เป็นคำขอข้อมูลจำเพาะ
สอบถามข้อจำกัดที่ใช้กับเครื่องจักรและอุปกรณ์เปลี่ยนเครื่องมือที่เสนอราคา หลีกเลี่ยงการนำค่าจากเครื่องจักรของผู้ผลิตรายอื่นมาใช้ แม้ว่าเครื่องจักรทั้งสองจะใช้แกนหมุนแบบเดียวกันก็ตาม
| ข้อกำหนดเพื่อยืนยัน | ข้อมูลที่จะส่ง | คำถามสำหรับใบเสนอราคา |
|---|---|---|
| ตำแหน่งที่ระบุและตำแหน่งที่ใช้งานได้ | รายการเครื่องมือประกอบปัจจุบัน | ตำแหน่งใดบ้างที่สามารถใช้ได้กับรูปแบบการจัดเรียงนี้? |
| ขนาดและมวลของเครื่องมือ | แบบร่างหรือข้อมูลจากผู้จำหน่ายสำหรับชิ้นส่วนประกอบทั้งหมด | มีข้อจำกัดด้านการจัดเก็บ การแลกเปลี่ยน และแกนหมุนอะไรบ้าง? |
| การระบุเครื่องมือ | หมายเลขเครื่องมือและกลุ่มงานที่เสนอ | มีการบริหารจัดการเครื่องมือและตำแหน่งงานที่ได้รับมอบหมายอย่างไร? |
| การวัดและการเปลี่ยนทดแทน | ขั้นตอนการตั้งค่าล่วงหน้าและการตรวจสอบเครื่องมือ | ฟังก์ชันและฮาร์ดแวร์ใดบ้างที่รวมอยู่ด้วย? |
| กลุ่มวัสดุ | ข้อจำกัดเกี่ยวกับวัสดุชิ้นงาน เครื่องมือ และสารหล่อเย็น | การประชุมใดบ้างที่สามารถใช้ร่วมกันได้ตลอดตารางการประชุม? |
| การเติบโตในอนาคต | งานที่ทราบแน่ชัดในอนาคต ไม่ใช่เปอร์เซ็นต์ที่กำหนดขึ้นโดยพลการ | ในทางเทคนิคแล้ว มีเส้นทางการอัปเกรดใดบ้าง? |
Haas เผยแพร่ข้อมูลการใช้งานเฉพาะเครื่องจักรผ่าน ทางคู่มืออย่างเป็นทางการ นี่เป็นตัวอย่างที่มีประโยชน์ว่าทำไมเอกสารประกอบเครื่องจักรที่ถูกต้องจึงมีความสำคัญ อย่างไรก็ตาม ข้อมูลนี้ไม่ใช่แหล่งข้อมูลเกี่ยวกับข้อมูลจำเพาะด้านกำลังการผลิตสำหรับเครื่อง CNC ของ Zhihe สำหรับเครื่องจักรที่จะซื้อ โปรดขอข้อมูลจำเพาะและคำแนะนำที่ได้รับการอนุมัติที่เกี่ยวข้อง
การใช้แม็กกาซีนขนาดใหญ่ขึ้นเป็นเพียงทางเลือกหนึ่ง ไม่ใช่แผนทั้งหมด
มีสี่แนวทางที่สามารถแก้ไขปัญหาการขาดแคลนได้ ประโยชน์ของแต่ละแนวทางขึ้นอยู่กับว่าการหยุดชะงักเกิดขึ้นที่จุดใด
| การกำหนดค่าหรือเวิร์กโฟลว์ | เมื่อมันอาจเหมาะสมกับร้านค้า | คำถามที่ควรหาคำตอบก่อนซื้อ |
|---|---|---|
| นิตยสารฉบับปัจจุบันพร้อมการเปลี่ยนแปลงเครื่องมือตามแผน | ผลิตในปริมาณน้อย โดยมีผู้ปฏิบัติงานเข้าเวรตามเวลาที่คาดการณ์ได้ | สามารถเตรียมเครื่องมือให้พร้อมก่อนที่เครื่องจักรจะหยุดทำงานได้หรือไม่? |
| ตัวเลือกแม็กกาซีนขนาดใหญ่กว่า | การประกอบชิ้นส่วนที่ได้รับการยืนยันจำนวนมากจะต้องเตรียมพร้อมอยู่เสมอ | ขนาด มวล และข้อจำกัดด้านการแลกเปลี่ยนเป็นที่ยอมรับได้หรือไม่? |
| ชุดเครื่องมือขนาดเล็กทั่วไป | งานหลายอย่างสามารถใช้ชิ้นส่วนประกอบที่เข้ากันได้อย่างแท้จริง | เครื่องมือที่ใช้ร่วมกันนั้นส่งผลกระทบต่อการทำงานหรือพื้นผิวหรือไม่? |
| การเตรียมการภายนอกและการเปลี่ยนผ่านอย่างเป็นระเบียบ | มีเครื่องมือให้ใช้งาน แต่การค้นหาและการตั้งค่าต้องใช้เวลา | ตัวระบุ การวัด และชุดอุปกรณ์สำหรับงานต่างๆ นั้นเชื่อถือได้หรือไม่? |
สำหรับการพิจารณาความจุของเครื่องมือสำหรับเครื่องจักรกลซีเอ็นซี โซลูชันที่ถูกที่สุดอาจทำให้เกิดการเตรียมงานด้วยมือซ้ำซ้อน ในขณะที่โซลูชันที่ใหญ่ที่สุดอาจรองรับชิ้นส่วนประกอบที่โรงงานแทบไม่ได้ใช้ ควรเปรียบเทียบแต่ละตัวเลือกกับตารางงานและรายการเครื่องมือเดียวกัน เพื่อให้การพิจารณาเป็นไปอย่างมีเหตุผล
ควรแยกการวัดออกจากการจัดเก็บ
เครื่องมือที่บรรจุแล้วไม่ได้หมายความว่าพร้อมใช้งานเสมอไป กระบวนการยังคงต้องการการระบุที่ถูกต้อง การตั้งค่าชดเชยที่เกี่ยวข้อง และวิธีการตรวจสอบสภาพที่ตกลงกันไว้ แผนการจัดเก็บที่ละเลยขั้นตอนเหล่านี้อาจทำให้เครื่องจักรดูเหมือนพร้อมใช้งาน ในขณะที่ผู้ปฏิบัติงานต้องเผชิญกับความไม่แน่นอนด้วยตนเอง
ภาพรวมการตรวจสอบและวัดค่าด้วยเครื่องมือกล ของ Renishaw อธิบายว่าการวัดเครื่องมือและการวัดชิ้นงานเป็นแอปพลิเคชันที่แตกต่างกัน สำหรับผู้ซื้อ คำถามที่สำคัญคือการตรวจสอบแต่ละครั้งควรเกิดขึ้นที่ใดและให้ข้อมูลอะไรบ้าง อย่าคิดว่าการซื้อโพรบจะกำหนดขั้นตอนการทำงานทั้งหมดโดยอัตโนมัติ
ควรรวมผู้ที่เตรียมเครื่องมือไว้ในการเปรียบเทียบด้วย ขอให้พวกเขาติดตามขั้นตอนการประกอบตั้งแต่ห้องเครื่องมือไปจนถึงเครื่องจักร ผ่านขั้นตอนการเปลี่ยนชิ้นส่วน และกลับไปยังที่เก็บ การไม่มีป้ายกำกับ การระบุเจ้าของที่ไม่ชัดเจน และเอกสารงานที่ไม่สอดคล้องกัน ล้วนเป็นข้อมูลเกี่ยวกับการจัดซื้อ ไม่ใช่เพียงแค่ความไม่สะดวกของผู้ปฏิบัติงานเท่านั้น
วัสดุและเครื่องมือที่ซ้ำกันมีการเปลี่ยนแปลงอย่างไรบ้าง
การเปลี่ยนแปลงวัสดุอาจส่งผลต่อชนิดของเครื่องตัด รูปทรง หรือวิธีการทำงานที่ต้องการ ควรตรวจสอบตัวเลือกเหล่านั้นกับผู้เชี่ยวชาญด้านเครื่องมือและกระบวนการผลิต การประหยัดค่าใช้จ่ายโดยการใช้ชิ้นส่วนประกอบที่ไม่เหมาะสมร่วมกันนั้นไม่ใช่การประหยัดที่คุ้มค่า ในทางกลับกัน การสร้างชิ้นส่วนประกอบแยกต่างหากสำหรับทุกงานโดยไม่ตรวจสอบความเหมือนกันอาจทำให้ความต้องการเพิ่มขึ้นโดยไม่จำเป็น
เครื่องมือที่ซ้ำกันก็ต้องมีเหตุผลเช่นกัน ระบุชื่อกระบวนการที่เครื่องมือเหล่านั้นปกป้องและระยะเวลาการผลิตที่คาดไว้ ถามถึงวิธีการเลือกเครื่องมือทดแทน วิธีการกำหนดค่าชดเชยที่ถูกต้อง และอะไรจะหยุดกระบวนการหากเครื่องมือทดแทนไม่พร้อม ระบุฟังก์ชันที่ต้องการอย่างชัดเจน แทนที่จะสันนิษฐานว่ามันเป็นฟังก์ชันมาตรฐานในคอนโทรลเลอร์ทุกตัว
นี่เป็นคำถามเกี่ยวกับการตั้งค่าและกระบวนการทำงาน ไม่ใช่คำสั่งให้เปลี่ยนแปลงพารามิเตอร์ของระบบเปลี่ยนเครื่องมือหรือข้ามข้อจำกัดของเครื่องจักร การโหลด การดึงชิ้นงานกลับ และการบำรุงรักษาต้องปฏิบัติตามเอกสารประกอบเครื่องจักรที่จัดส่งมา และดำเนินการโดยบุคลากรที่ได้รับการฝึกอบรมอย่างเหมาะสม
นำแผนดังกล่าวไปประกอบในใบเสนอราคาของ Zhihe CNC
ข้อมูลบริษัท Zhihe CNC อธิบายถึงโซลูชันเครื่องจักรแบบกำหนดเองและการวางแผนการผลิตตามโครงการ ใช้รายการเครื่องมือประกอบเพื่อสอบถามว่าการกำหนดค่าใดเหมาะสมกับงานที่ต้องการ ระบุตัวเลือกแม็กกาซีน อุปกรณ์วัด ฟังก์ชันควบคุม และการฝึกอบรมเป็นรายการในใบเสนอราคาได้
สอบถามเกี่ยวกับผลกระทบต่อการส่งมอบก่อนที่จะพิจารณาว่าตัวเลือกนั้นเป็นเพียงอุปกรณ์เสริม นอกจากนี้ ควรแยกราคาเครื่องจักรออกจากตัวยึด อุปกรณ์ตั้งค่าเบื้องต้น เครื่องมือ การติดตั้ง และการฝึกอบรม หากผู้จำหน่ายเสนอการกำหนดค่าที่แตกต่างออกไป ให้เปรียบเทียบกับรายการเครื่องมือและสมมติฐานการผลิตเดียวกัน
เพื่อให้ได้เอกสารที่มีคุณภาพ โปรดระบุการตรวจสอบหรือการสาธิตที่คุณต้องการ ขอทำการทดลองโดยใช้ชิ้นส่วนประกอบที่เป็นตัวแทน รวมถึงชิ้นส่วนประกอบที่ยากที่สุด ภายในขอบเขตที่ได้รับอนุมัติ ขอใบรับรองที่เกี่ยวข้องแยกต่างหากหากจำเป็น การสาธิตการเปลี่ยนเครื่องมือที่ประสบความสำเร็จไม่ได้หมายความว่าได้รับการรับรองในสาขาอื่นแล้ว
สิบประเด็นการตัดสินใจที่มักถูกหยิบยกขึ้นมาพิจารณาในการทบทวน
จำนวนกระเป๋าที่ระบุไว้ควรเท่ากับจำนวนกระเป๋าที่คำนวณได้ตามความต้องการหรือไม่?
ไม่ใช่โดยอัตโนมัติ ตรวจสอบตำแหน่งที่ใช้งานได้ การจัดเรียงการประกอบจริง และงานที่จะเกิดขึ้นในอนาคตที่ทราบแล้ว การคำนวณที่ใช้ทุกตำแหน่งภายใต้สมมติฐานในอุดมคติอาจไม่แม่นยำเพียงพอสำหรับตารางเวลาที่ตั้งใจไว้
งานสองงานสามารถใช้เครื่องมือที่มีเส้นผ่านศูนย์กลางเท่ากันได้หรือไม่?
หลังจากยืนยันข้อกำหนดการประกอบและกระบวนการทั้งหมดแล้วเท่านั้น ระยะการเข้าถึง ตัวยึด รูปทรงการตัด วัสดุ และสภาวะที่ต้องการอาจแตกต่างกันไป แม้ว่าเส้นผ่านศูนย์กลางที่ระบุจะตรงกันก็ตาม
เครื่องมือทุกชิ้นจำเป็นต้องมีสำเนาหรือไม่?
ไม่ ให้เลือกรายการที่ซ้ำกันโดยอิงจากขั้นตอนการดำเนินงานและช่วงเวลาการผลิตที่เหมาะสม บันทึกเหตุผลไว้เพื่อไม่ให้ข้อกำหนดดังกล่าวกลายเป็นค่าเผื่อแบบเหมาจ่ายที่ไม่มีคำอธิบาย
หัววัดแกนหมุนต้องอยู่ในตำแหน่งของแม็กกาซีนเสมอหรือไม่?
คำตอบขึ้นอยู่กับการจัดวางที่ติดตั้งไว้ นับวิธีการจัดเก็บจริงที่ระบุไว้สำหรับเครื่องที่เสนอ การคำนวณข้างต้นสมมติอย่างชัดเจนว่าเป็นหัววัดที่เก็บไว้ในแม็กกาซีน
ข้อมูลเกี่ยวกับความยาวเครื่องมือสูงสุดเพียงพอหรือไม่?
ไม่ ให้สอบถามเกี่ยวกับรายละเอียดการจัดเก็บ การแลกเปลี่ยน และการทำงานทั้งหมด รวมถึงข้อจำกัดด้านมวลและขนาดที่เกี่ยวข้อง การประกอบและการติดตั้งจริงต้องสอดคล้องกับการกำหนดค่าที่ได้รับการอนุมัติ
สามารถอัปเกรดนิตยสารเครื่องมือในภายหลังได้เสมอหรือไม่?
อย่าคิดไปเอง ควรขอคำตอบที่เฉพาะเจาะจงสำหรับแต่ละรุ่น โดยครอบคลุมถึงกลไก การควบคุม การติดตั้ง ระยะเวลาหยุดทำงาน และการสนับสนุน ไม่ควรคิดว่าตัวเลือกในอนาคตนั้นพร้อมใช้งานจนกว่าจะได้รับการยืนยัน
ร้านควรประเมินกำลังการผลิตเครื่องมือของเครื่องจักร CNC ในอนาคตอย่างไร?
ใช้กลุ่มชิ้นส่วนที่ทราบแล้วและตารางเวลาที่เป็นไปได้ แยกงานที่คาดการณ์ไว้ต่างหาก วิธีนี้จะทำให้เห็นเหตุผลของการเพิ่มกำลังการผลิตได้ชัดเจน โดยไม่ต้องแสร้งทำว่างานในอนาคตที่เป็นไปได้ทั้งหมดนั้นแน่นอน
การเพิ่มกำลังการผลิตเครื่องมือของเครื่องจักร CNC จะช่วยลดเวลาในการตั้งค่าหรือไม่?
วิธีนี้สามารถแก้ไขปัญหาการโหลดชิ้นส่วนประกอบซ้ำๆ ได้ แต่ไม่สามารถแก้ไขปัญหาข้อมูลงานที่ขาดหายไปหรือเครื่องมือที่ไม่พร้อมใช้งานได้ ควรวัดระยะเวลาล่าช้าที่เกิดขึ้นจริงก่อนเลือกวิธีการปรับปรุง
การทดสอบความสามารถของเครื่องมือควรมีอะไรบ้าง?
ใช้รายการเครื่องมือที่ตกลงกันไว้ งานตัวอย่าง และเหตุการณ์การเปลี่ยนชิ้นส่วนที่เกี่ยวข้อง ตรวจสอบการระบุตัวตนและการเตรียมการ รวมถึงการจัดเก็บทางกายภาพ ปฏิบัติตามขั้นตอนการปฏิบัติงานและความปลอดภัยที่ผู้จำหน่ายอนุมัติ
ฉันควรส่งอะไรไปบ้างพร้อมกับคำถาม?
ส่งข้อมูลกลุ่มงาน รายการประกอบที่สมบูรณ์ การตัดสินใจเกี่ยวกับเครื่องมือที่ใช้ร่วมกัน กลุ่มวัสดุ และระยะเวลาการผลิตที่ต้องการ รวมทั้งแบบร่างการประกอบที่ซับซ้อน และฟังก์ชันการตรวจสอบหรือการเปลี่ยนชิ้นส่วนที่วางแผนไว้ด้วย
จดบันทึกตำแหน่งที่ไม่แน่นอนลงบนกระดาษ
ก่อนที่จะขอเครื่องจักรขนาดใหญ่ขึ้น ให้วงกลมตำแหน่งทั้งหมดในการคำนวณกำลังการทำงานของเครื่องมือเครื่องจักร CNC ที่ตั้งอยู่บนสมมติฐาน วงกลมเหล่านั้นคือคำถามที่มีประโยชน์ที่สุดสำหรับการอภิปรายทางวิศวกรรม
ใช้ หน้าสอบถามข้อมูลของ Zhihe CNC เพื่อขอใบเสนอราคาตามรายการดังกล่าว คำตอบที่ชัดเจนเกี่ยวกับกำลังการผลิตที่ใช้งานได้ ฟังก์ชันที่รวมอยู่ และความรับผิดชอบในการเตรียมการนั้นมีค่ามากกว่าการพิจารณาเพียงแค่จำนวนเงินลงทุนเพียงอย่างเดียว





