

แฟ้มคดี: จุดเริ่มต้นของรอยขีดข่วนแรก
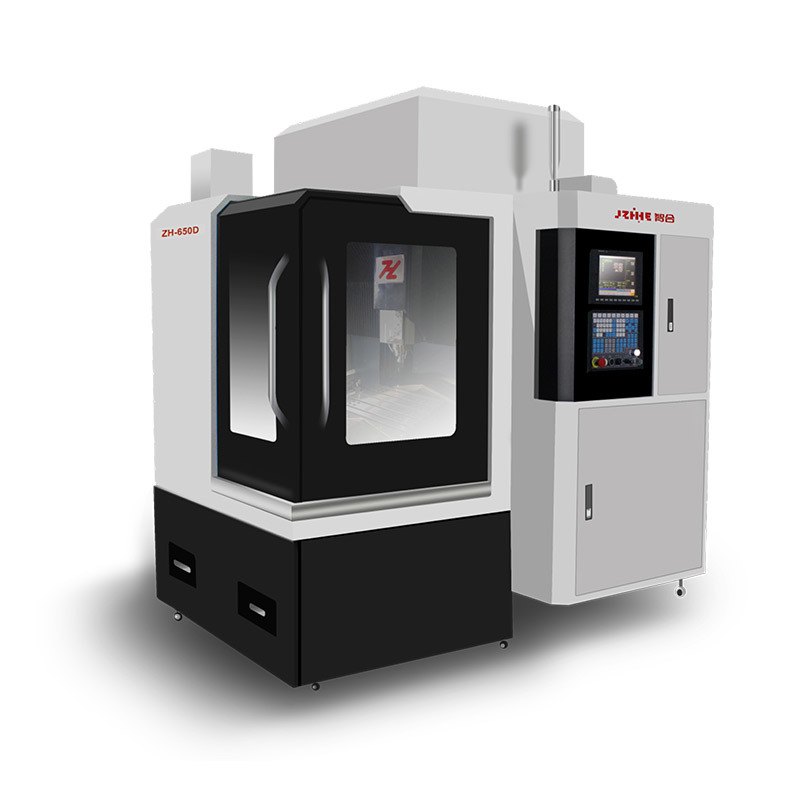
เครื่อง CNC ของ Zhihe ตรวจสอบรอยขีดข่วน รอยบิ่น รอยขรุขระ สภาพของเครื่องมือ การจัดการ และการตรวจสอบชิ้นส่วนทองแดงผ่านบัญชีรายรับรายจ่ายบนพื้นผิว การตัดสินใจเลือกใช้เครื่องกัด CNC สำหรับชิ้นส่วนทองแดงควรเชื่อมโยงกลุ่มชิ้นส่วนที่ระบุไว้กับการตั้งค่า เครื่องมือ งานสนับสนุน การตรวจสอบ การกู้คืน และขอบเขตทางการค้าที่ระบุไว้ หลักฐานที่แข็งแกร่งที่สุดจะต้องสามารถทำซ้ำได้โดยทีมผู้รับและมีความโปร่งใสเกี่ยวกับสิ่งที่ยังไม่ได้ทดสอบ
บัญชีหนี้พื้นผิว
| แหล่งที่มาของหนี้สิน | คำถามควบคุม | หลักฐานการปล่อยตัว |
|---|---|---|
| คลังสินค้า | มีการควบคุมเกรดและสภาพพื้นผิวของทองแดงหรือไม่? | วัสดุและบันทึกการรับ |
| เครื่องมือ | สามารถตรวจสอบสภาพขอบก่อนการตกแต่งได้หรือไม่? | ข้อมูลระบุตัวตนของเครื่องมือ ค่าที่ตั้งไว้ล่วงหน้า และหมายเหตุเกี่ยวกับการสึกหรอ |
| ชิป | สามารถทิ้งชิปได้โดยไม่ต้องหั่นซ้ำหรือไม่? | การสังเกตหน้าต่างการผลิต |
| การจัดการ | พื้นผิวที่ตกแต่งเสร็จแล้วได้รับการปกป้องระหว่างขั้นตอนหรือไม่? | กฎเกี่ยวกับถาด การทำความสะอาด และการส่งต่อ |
| การตรวจสอบ | รูปลักษณ์ภายนอกนั้นเกี่ยวข้องกับวิธีการที่กำหนดไว้หรือไม่? | เขตพื้นที่ที่ทำเครื่องหมายไว้และการจัดวาง |
เปิดบัญชีหนี้สินพื้นผิว
ระบุทุกขั้นตอนที่อาจก่อให้เกิดรอยขีดข่วน รอยบุบ รอยขรุขระ คราบ หรือเศษโลหะฝังแน่น ได้แก่ การรับสินค้า การจัดเก็บ การจับยึด การตัด การทำความสะอาด การตรวจสอบ และการเคลื่อนย้าย กำหนดผู้รับผิดชอบความเสี่ยงและกฎการยกเว้นความเสี่ยงให้กับแต่ละความเสี่ยง Zhihe CNC ใช้บัญชีรายชื่อนี้เนื่องจากแม้แต่รอบการตัดเฉือนที่สะอาดหมดจดก็อาจยังทำให้ชิ้นส่วนทองแดงเสียหายได้หากการจัดการไม่ได้รับการควบคุม
ควรตรวจสอบเครื่องกัด CNC สำหรับชิ้นส่วนทองแดงโดยพิจารณาจากเส้นทางการกัดทั้งหมด ไม่ใช่เพียงแค่การกัดครั้งสุดท้ายเท่านั้น ควรทำเครื่องหมายบริเวณที่ใช้งานได้จริง บริเวณเพื่อความสวยงาม และบริเวณที่ไม่สำคัญบนแบบ เพื่อให้ผู้ปฏิบัติงานและผู้ตรวจสอบใช้มาตรฐานเดียวกัน
เกรดและสถานะสต็อกของทองแดงแช่แข็ง
บันทึกเกรด ความแข็ง หรือสภาพที่ระบุ รูปทรงของวัสดุ ฟิล์มป้องกัน รอยบนพื้นผิว ความเรียบ และค่าเผื่อ อย่านำข้อมูลจากวัสดุสองสภาพมาผสมกันโดยไม่ติดป้ายกำกับ เกรดหรือล็อตของผู้จำหน่ายที่เปลี่ยนแปลงไปอาจส่งผลต่อพฤติกรรมของเศษวัสดุ การขึ้นรูปขอบ และความไวต่อการจัดการ
ส่งหลักฐานการแก้ไขโปรแกรมและบันทึกอุปกรณ์อย่างต่อเนื่อง หากพื้นผิวชิ้นงานถูกทำเครื่องหมายไว้แล้ว ให้ถ่ายภาพหรือบันทึกไว้ก่อนทำการหนีบ เพื่อป้องกันไม่ให้ทีมงานฝ่ายกลึงถูกกล่าวหาว่ามีข้อบกพร่องตั้งแต่แรก
ออกแบบมาให้จับยึดชิ้นงานได้อย่างนุ่มนวลแต่มั่นคง
กำหนดการรองรับ วัสดุสัมผัส ลำดับการหนีบ สมมติฐานเรื่องแรง การทำความสะอาดจุดอ้างอิง และการเข้าถึง ปากจับแบบอ่อนหรือชั้นป้องกันจะมีประโยชน์ก็ต่อเมื่อการวางตำแหน่งและการทำซ้ำยังคงควบคุมได้ ทดลองการขนถ่ายและการบรรจุใหม่ด้วยวัสดุตัวอย่าง
วัดขนาดจุดอ้างอิงก่อนที่จะสรุปว่าผลลัพธ์ของพื้นผิวเกิดจากการตัด เศษวัสดุที่ติดอยู่หรือการรองรับที่ไม่สม่ำเสมออาจเปลี่ยนแปลงทั้งรูปทรงและลักษณะที่ปรากฏ รักษาเงื่อนไขการจับยึดชิ้นงานที่ยอมรับได้ไว้เป็นหลักฐานการตั้งค่า
อย่าให้เศษชิ้นส่วนกระเด็นไปโดนพื้นผิวที่ขัดเสร็จแล้ว
กำหนดทิศทางการตัดเฉือนสำหรับช่อง ร่อง รู และงานพื้นผิว บันทึกปริมาณน้ำหล่อเย็น ปริมาณลมที่ใช้ การล้าง การกรอง และการทำความสะอาดอย่างปลอดภัย เศษทองแดงอาจเลอะหรือถูกตัดซ้ำได้หากตกค้างอยู่ระหว่างเครื่องมือ ชิ้นส่วน หรือพื้นผิวของอุปกรณ์จับยึด
สังเกตช่วงเวลาการผลิตทั้งหมด แทนที่จะดูแค่การสาธิตการทำความสะอาดสั้นๆ นับเวลาในการทำความสะอาดและระบุจุดที่เศษวัสดุสะสมอยู่ เครื่อง CNC ของ Zhihe จะรวมงานนี้ไว้ในผลลัพธ์ที่ยอมรับได้ แทนที่จะซ่อนไว้ภายนอกเวลาการทำงานของเครื่อง
กำหนดสัญญาขอบและหนาม
จำแนกขอบตามหน้าที่ การแตกหักที่อนุญาต ขีดจำกัดของครีบ และวิธีการตรวจสอบ แยกการลบคมที่ตั้งโปรแกรมไว้จากการลบคมด้วยมือที่อนุญาต บันทึกเครื่องมือ ลำดับ การทำความสะอาด และเจ้าของสำหรับขั้นตอนการทำงานรองใดๆ
ตรวจสอบขอบที่ทำเครื่องหมายไว้เดิมทั้งก่อนและหลังการทำความสะอาด เครื่องกัด CNC สำหรับชิ้นส่วนทองแดงควรแสดงให้เห็นว่าร่องรอยการเกิดครีบนั้นสามารถทำซ้ำได้ตลอดช่วงอายุการใช้งานของเครื่องมือ ไม่ใช่แค่เฉพาะชิ้นส่วนแรกเท่านั้น
ติดตามเครื่องมือตกแต่งขั้นสุดท้ายในฐานะสินทรัพย์
บันทึกข้อมูลการตัด, ตัวยึด, การฉายภาพ, การตั้งค่าล่วงหน้า, การเบี่ยงเบน, ชุดงาน, การทำงาน, สารหล่อเย็น, การสังเกตการสึกหรอ และตัวกระตุ้นการเปลี่ยนชิ้นส่วน ป้องกันเครื่องมือตกแต่งจากการเสียหายจากการทำงานหยาบหรือการนำกลับมาใช้ซ้ำโดยไม่ตั้งใจในงานอื่น
รวมการเปลี่ยนชิ้นส่วนที่วางแผนไว้หนึ่งชิ้นไว้ในการทดลอง เปรียบเทียบพื้นที่ผิวที่ทำเครื่องหมายไว้และขนาดก่อนและหลังเหตุการณ์ รักษาให้มองเห็นสถานะเครื่องมือเดิมและสถานะที่แก้ไขแล้ว
บัญชีหลักฐานพื้นผิว
| เลน | บันทึกขั้นต่ำ | เปิดอีกครั้งเมื่อ |
|---|---|---|
| ส่วนหนึ่ง | คุณลักษณะตัวแทนและขอบเขต | การเปลี่ยนแปลงแบบร่าง วัสดุ หรือส่วนผสม |
| การตั้งค่า | อุปกรณ์จับยึด จุดอ้างอิง เครื่องมือ ค่าชดเชย และโปรแกรม | การเปลี่ยนแปลงอุปกรณ์ยึด ตัวยึด หรือซอฟต์แวร์ |
| คุณภาพ | การวัด การสุ่มตัวอย่าง ข้อมูลดิบ และการจัดการ | การเปลี่ยนแปลงมาตรวัดหรือกฎการยอมรับ |
| เอาต์พุต | เวลาทั้งหมดและปริมาณที่ปล่อยออกมา | ข้อสมมติฐานเกี่ยวกับแรงงาน ชุดการผลิต หรือการสนับสนุนมีการเปลี่ยนแปลง |
สี่การสืบสวนปิดคดี
ต้นทุนการป้องกันพื้นผิวในกระบวนการผลิต
สร้างบัญชีต้นทุนสำหรับการจัดการวัสดุป้องกัน การสัมผัสแบบอ่อน การแยกเครื่องมือ การทำความสะอาดเศษวัสดุ การลบคม ถาดตรวจสอบ ตัวคั่น และบรรจุภัณฑ์ อย่าสร้างต้นทุนประหยัดขึ้นมาเอง ใช้ข้อมูลชุดการผลิต โซนพื้นผิว และสมมติฐานด้านแรงงานของผู้ซื้อ เพื่อเปรียบเทียบเส้นทางการผลิตสองเส้นทางบนชิ้นส่วนที่ได้รับการอนุมัติ แทนที่จะเปรียบเทียบเป็นจำนวนนาทีในการตัด
ตรวจสอบว่าอุปกรณ์ป้องกันใดบ้างที่มาพร้อมกับเครื่องจักร อุปกรณ์ใดบ้างที่อยู่ในชุดอุปกรณ์ติดตั้ง และอุปกรณ์ใดบ้างที่เป็นความรับผิดชอบของผู้ซื้อ เชื่อมโยงอุปกรณ์แต่ละชิ้นเข้ากับความเสี่ยงบนพื้นผิว เส้นทางการจัดหา และหลักฐานการตรวจสอบที่ระบุไว้
ตรวจสอบช่วงอายุการใช้งานของเครื่องมือครั้งแรก
ติดตามกระบวนการผลิตชิ้นงานตั้งแต่เครื่องมือใหม่เอี่ยมจนถึงการเปลี่ยนเครื่องมือตามแผน บันทึกบริเวณพื้นผิว สภาพขอบ รอยบิ่น การเบี่ยงเบน ผลการทำความสะอาดและการตรวจสอบ เก็บรักษาชิ้นส่วนก่อนและหลังการดำเนินการ เพื่อให้หลักฐานเกี่ยวกับเครื่องกัด CNC สำหรับชิ้นส่วนทองแดงยังคงเชื่อมโยงกับสภาพของเครื่องมือจริง
หากผลลัพธ์เปลี่ยนแปลง ให้แยกส่วนคมตัดของเครื่องมือ การเบี่ยงเบน ตัวจับยึด เศษวัสดุ การสัมผัสของอุปกรณ์จับยึด การทำความสะอาด และการวัด ก่อนที่จะเปลี่ยนโปรแกรม บันทึกการแก้ไขที่ยอมรับได้และเงื่อนไขที่จำเป็นต้องทำการทดลองใหม่
ทดสอบบรรจุภัณฑ์ก่อนวางจำหน่าย
บรรจุชิ้นส่วนที่ได้รับการยอมรับหนึ่งชิ้นโดยใช้ถาด ตัวคั่น ฝาปิด และป้ายระบุชิ้นส่วนตามที่เสนอ แกะชิ้นส่วนออกเมื่อถึงขั้นตอนการตรวจสอบหรือการดำเนินการครั้งต่อไป และตรวจสอบพื้นผิวที่ได้รับการปกป้อง การทดลองง่ายๆ นี้สามารถเปิดเผยจุดสัมผัสที่หลักฐานจากการผลิตเพียงอย่างเดียวไม่สามารถมองเห็นได้
บันทึกทิศทางการจัดเก็บ ขีดจำกัดการวางซ้อน สถานะการทำความสะอาด และบุคคลที่ปล่อยบรรจุภัณฑ์ แยกข้อกำหนดบรรจุภัณฑ์สำหรับการส่งออกหรือลูกค้าออกจากเส้นทางการขนส่งชั่วคราวระหว่างกระบวนการผลิต
เขียนบันทึกอนุมัติชิ้นส่วนทองแดง
สรุปข้อมูลวัสดุ การป้องกันชิ้นงาน อุปกรณ์จับยึด เครื่องมือ พื้นที่ผิว เส้นทางการเกิดเสี้ยน การทำความสะอาด การตรวจสอบ ผลผลิตที่ยอมรับได้ และข้อจำกัดที่ยังเปิดอยู่ เชื่อมโยงข้อสรุปแต่ละข้อกับบันทึกที่มีวันที่ระบุไว้ แทนที่จะเป็นการกล่าวอ้างแบบกว้างๆ
ระบุการเปลี่ยนแปลงแรกที่ทำให้หลักฐานกลับมาตรวจสอบอีกครั้ง และระบุชื่อหน่วยงานที่อนุมัติ บันทึกนี้ให้ข้อสรุปที่กระชับแก่ฝ่ายจัดซื้อ ในขณะที่ยังคงรักษาบัญชีหนี้สินโดยละเอียดไว้เบื้องหลัง
สร้างการส่งต่อแบบไม่ต้องสัมผัส
กำหนดขั้นตอนการเคลื่อนย้ายชิ้นงานสำเร็จรูปจากเครื่องจักรไปยังขั้นตอนการทำความสะอาด การตรวจสอบ และการบรรจุภัณฑ์ ระบุการใช้ถุงมือหรือเครื่องมือช่วยจับชิ้นงานตามความจำเป็น การสัมผัสถาด ตัวคั่น วัสดุทำความสะอาด และการระบุตัวตน หลีกเลี่ยงการกล่าวอ้างเรื่องความสะอาดที่ไม่มีหลักฐานสนับสนุน
เดินตรวจสอบชิ้นส่วนทีละชิ้นตามเส้นทาง และบันทึกการสัมผัสทุกครั้ง หากผู้ตรวจสอบจำเป็นต้องวางชิ้นส่วนลงบนพื้นผิว ให้กำหนดพื้นผิวที่ได้รับการปกป้องและกฎการทำความสะอาด การส่งมอบงานควรสามารถทำซ้ำได้โดยกะถัดไป
เปลี่ยนรูปลักษณ์ให้เป็นหลักฐาน
ระบุแสงสว่าง ระยะการมองเห็น ตัวอย่างอ้างอิง พื้นที่ที่ทำเครื่องหมาย หรือวิธีการกำหนดพื้นผิวเชิงตัวเลขตามความเหมาะสม แยกข้อสังเกตด้านความสวยงามออกจากข้อกำหนดด้านขนาดหรือการใช้งาน จัดเก็บภาพถ่ายไว้เพื่อเป็นข้อมูลประกอบเท่านั้น ไม่ใช่ใช้แทนวิธีการปล่อยภาพที่ตกลงกันไว้
เก็บรักษาชิ้นส่วนที่ยอมรับ ชิ้นส่วนที่เก็บไว้ ชิ้นส่วนที่แก้ไข และชิ้นส่วนที่ถูกทิ้งให้สามารถระบุได้ เมื่อแก้ไขปัญหาด้านรูปลักษณ์แล้ว ให้บันทึกว่าสาเหตุเกิดจากวัสดุ อุปกรณ์ เครื่องมือ เศษวัสดุ การทำความสะอาด การจัดการ หรือการตรวจสอบ
คำนวณชั่วโมงการปล่อยชิ้นส่วนทองแดง
นับจำนวนชิ้นส่วนที่รับเข้า ตั้งค่า การตัด การใช้เครื่องมือ การทำงานกับเศษวัสดุ การลบคม การทำความสะอาด การตรวจสอบ การพัก การแก้ไข การบำรุงรักษา และชิ้นส่วนที่ปล่อยออก ระบุขนาดของชุดการผลิต ความครอบคลุมของผู้ปฏิบัติงาน และข้อสมมติฐานในการตรวจสอบ
เปรียบเทียบชิ้นส่วนที่เป็นตัวแทนกับชิ้นส่วนขอบเขตที่ไวต่อพื้นผิว บัญชีควรระบุว่าคิวใดควบคุมผลผลิตและใครเป็นเจ้าของการปรับปรุงครั้งต่อไป
ปิดการตรวจสอบหนี้สินพื้นผิว
เมื่อถึงขั้นตอนการปล่อยผลิตภัณฑ์ ฝ่ายจัดซื้อจะยืนยันขอบเขตงาน ฝ่ายวิศวกรรมจะยืนยันคุณสมบัติและการติดตั้ง ฝ่ายคุณภาพจะยืนยันรูปลักษณ์และขนาด ฝ่ายผลิตจะยืนยันแรงงาน และฝ่ายบำรุงรักษาจะยืนยันงานทำความสะอาดและงานสนับสนุน ระบุรายการที่ยังไม่เสร็จสมบูรณ์ทุกรายการว่าเป็นอุปสรรค ข้อจำกัดที่ยอมรับได้ หรือกำหนดส่งมอบตามวันที่กำหนด
เปิดการตรวจสอบหลักฐานที่ได้รับผลกระทบอีกครั้งหลังจากมีการเปลี่ยนแปลงเกรดทองแดง การป้องกันวัสดุ อุปกรณ์จับยึด เครื่องมือ สารหล่อเย็น การทำความสะอาด เกจวัด หรือการจัดการ เก็บรักษาเอกสารการตรวจสอบที่ลงนามแล้วพร้อมการแก้ไขที่มีผลบังคับใช้และสถานที่ตั้งของหลักฐาน
การทบทวนการดำเนินการ
แปลงขั้นตอนการผลิตชิ้นส่วนทองแดงด้วยเครื่องกัด CNC ที่ได้รับการอนุมัติแล้ว ให้เป็นรายการตรวจสอบสั้นๆ สำหรับกะแรก ยืนยันการแก้ไขแบบร่าง วัสดุหรือสต็อก รหัสการตั้งค่า เครื่องมือ โปรแกรม เกจ เส้นทางการทำความสะอาดหรือการตัดเศษ อำนาจการถือครอง และผู้ติดต่อสำหรับการแจ้งปัญหา เก็บรายการตรวจสอบไว้ที่เครื่องจักรและในไฟล์คุณภาพที่ใช้ร่วมกัน เพื่อให้ผู้ปฏิบัติงานที่ได้รับการฝึกอบรมสามารถปฏิบัติตามตรรกะการอนุมัติได้โดยไม่ต้องสร้างการทดลองขึ้นใหม่จากข้อความที่กระจัดกระจาย
หลังจากผลิตชิ้นงานตัวอย่างชุดแรกแล้ว ให้เปรียบเทียบการตั้งค่าจริง งานสนับสนุน เหตุการณ์เกี่ยวกับเครื่องมือ คิวการตรวจสอบ ปริมาณที่เก็บไว้ การแก้ไขงาน และผลผลิตที่ปล่อยออกมา กับเส้นทางการผลิตที่ยอมรับได้ เก็บรักษาบันทึกต้นฉบับไว้ และทำเครื่องหมายความแตกต่างแต่ละจุดพร้อมหลักฐาน เจ้าของ และวันที่ เพื่อป้องกันไม่ให้การปรับปรุงในทางปฏิบัติกลายเป็นการอ้างสิทธิ์ความสามารถที่ไม่ได้รับการบันทึก และเพื่อให้ Zhihe CNC มีพื้นฐานที่ชัดเจนสำหรับการติดตามผล
นำหลักฐานประกอบลงในใบสั่งซื้อ
แนบรายละเอียดการกำหนดค่าที่เสนอ เงื่อนไขชิ้นส่วนตัวแทนและขอบเขต ข้อสมมติฐานเกี่ยวกับอุปกรณ์จับยึด ชุดประกอบเครื่องมือที่สำคัญ เส้นทางการตรวจสอบ การกำหนดระยะเวลาที่ยอมรับได้ การฝึกอบรม ชิ้นส่วนอะไหล่ ผู้ติดต่อบริการ และข้อยกเว้น เชื่อมโยงหลักชัยการชำระเงินหรือการยอมรับกับหลักฐานที่ระบุชื่อ แทนที่จะใช้เพียงวันที่ในปฏิทิน สำหรับการตัดสินใจเกี่ยวกับเครื่องกัด CNC สำหรับชิ้นส่วนทองแดง ให้แสดงอินเทอร์เฟซที่ยังไม่ได้รับการแก้ไขทั้งหมดให้เห็นเป็นอุปสรรค ข้อจำกัดที่ยอมรับได้ หรือสิ่งที่ต้องส่งมอบตามวันที่ พร้อมผู้รับผิดชอบในการอนุมัติ
กำหนดตารางการตรวจสอบหลังการติดตั้ง ชิ้นส่วนแรกที่ได้รับการยอมรับ เหตุการณ์การใช้งานตามปกติของเครื่องมือ และช่วงเวลาการผลิตที่เป็นตัวแทนครั้งแรก เปรียบเทียบการตั้งค่า การเข้าถึง เศษวัสดุหรือการทำความสะอาด เกจวัด การบำรุงรักษา งานที่ค้างอยู่ และผลผลิตที่ปล่อยออกมากับไฟล์การสั่งซื้อ ปิดความแตกต่างแต่ละรายการด้วยหลักฐานที่ยืนยันซ้ำ ข้อจำกัดการใช้งานที่ยอมรับได้ หรือการดำเนินการที่มีวันที่ระบุไว้ เก็บรักษาการแก้ไขครั้งก่อนไว้เพื่อให้การปรับปรุงในภายหลังสามารถตรวจสอบย้อนกลับได้ และไม่มีทีมใดเปลี่ยนแปลงขอบเขตทางการค้าโดยไม่แจ้งให้ทราบล่วงหน้า
คำถามที่พบบ่อยสำหรับผู้ซื้อชิ้นส่วนทองแดง: เครื่องกัด CNC สำหรับชิ้นส่วนทองแดง
เหตุใดการจัดการพื้นผิวทองแดงจึงมีความสำคัญ?
พื้นผิวที่อ่อนนุ่มอาจเกิดรอยขีดข่วนได้จากเศษชิ้นส่วน อุปกรณ์ติดตั้ง ถาด การทำความสะอาด หรือการสัมผัสเพื่อตรวจสอบ
อะไรบ้างที่ควรอยู่ในสมุดบัญชีหนี้สินพื้นผิว?
บันทึกข้อมูลสินค้าคงคลัง อุปกรณ์ เครื่องมือ เศษวัสดุ การทำความสะอาด การจัดการ การตรวจสอบ เจ้าของ และกฎการปล่อยสินค้า
ควรควบคุมหนามแหลมอย่างไร?
จำแนกขอบ กำหนดการทำงานแบบตั้งโปรแกรมหรือแบบแมนนวล ตรวจสอบตำแหน่งที่ทำเครื่องหมายไว้ และบันทึกสถานะของเครื่องมือ
การตรวจสอบด้วยสายตาอย่างเดียวเพียงพอหรือไม่?
เฉพาะเมื่อข้อตกลงยอมรับได้กำหนดแสงสว่าง ระยะทาง จุดอ้างอิง หรือโซนที่ทำเครื่องหมายไว้เท่านั้น
เหตุใดจึงต้องรวมการเปลี่ยนเครื่องมือตามแผน?
แสดงให้เห็นว่าค่าที่ตั้งไว้ล่วงหน้า ค่าชดเชย และการปลดปล่อยพื้นผิว สามารถกลับคืนสู่สภาพเดิมได้หรือไม่ในระหว่างการผลิตตามปกติ
Zhihe CNC คำนวณกำลังการผลิตอย่างไร?
Zhihe CNC นับรวมงานสนับสนุนที่เสร็จสมบูรณ์เข้ากับชิ้นส่วนทองแดงที่ปล่อยออกมาภายใต้เงื่อนไขที่ระบุไว้
การส่งต่อแบบไม่ต้องสัมผัสควรประกอบด้วยอะไรบ้าง?
รวมถึงหน้าสัมผัสที่ได้รับการป้องกัน ถาด ตัวคั่น การทำความสะอาด การระบุ และการตรวจสอบ
ควรเปิดให้มีการให้บริการขั้นพื้นฐานอีกครั้งเมื่อใด?
หลังจากมีการเปลี่ยนแปลงวัสดุ การป้องกัน อุปกรณ์ยึด เครื่องมือ สารหล่อเย็น การทำความสะอาด เกจวัด หรือการจัดการ
ตัวอย่างเพียงชิ้นเดียวสามารถพิสูจน์เกรดทองแดงทั้งหมดได้หรือไม่?
ไม่ ระบุเกรดที่ทดสอบ วัสดุ เครื่องมือ บริเวณพื้นผิว และขอบเขตการตรวจสอบ
ผู้ซื้อควรส่งอะไรมาก่อน?
ส่งแบบร่าง เกรดทองแดง ข้อกำหนดพื้นผิว สภาพสินค้าคงคลัง ปริมาณ และวิธีการตรวจสอบ
รักษาหลักฐานการอนุมัติขั้นสุดท้ายให้สามารถตรวจสอบได้
ก่อนวางจำหน่ายเชิงพาณิชย์ ให้สอบถามฝ่ายจัดซื้อ ฝ่ายวิศวกรรม ฝ่ายผลิต ฝ่ายคุณภาพ และฝ่ายบำรุงรักษา เพื่อยืนยันตำแหน่งของหลักฐานและข้อกังวลที่ยังคงอยู่ บันทึกผู้ตรวจสอบขั้นสุดท้าย หน่วยงานอนุมัติ การแก้ไขที่มีผลบังคับใช้ และวันที่ตรวจสอบครั้งต่อไป บันทึกการอนุมัติสั้นๆ นี้จะช่วยให้เส้นทางทางเทคนิคยังคงใช้งานได้หลังจากสิ้นสุดการประชุมจัดหาแหล่งผลิตครั้งแรก
หากการเปลี่ยนแปลงในภายหลังส่งผลกระทบต่อคุณลักษณะ อินเทอร์เฟซ หรือสมมติฐานการสนับสนุนเพียงอย่างเดียว ให้ทำการทดสอบซ้ำในส่วนที่เล็กที่สุดที่มีหลักฐานเพียงพอ และเก็บรักษาผลลัพธ์ที่ไม่ได้รับผลกระทบไว้ อย่าเขียนทับไฟล์ต้นฉบับ เส้นทางการเปลี่ยนแปลงแบบสัดส่วนจะช่วยลดการทดสอบซ้ำที่ไม่จำเป็น ในขณะเดียวกันก็ปกป้องเงื่อนไขที่อยู่เบื้องหลังการตัดสินใจเกี่ยวกับเครื่องจักรและกระบวนการที่ได้รับการยอมรับ
นำการตัดสินใจไปที่ Zhihe CNC
ส่งแบบร่างหรือไฟล์ CAD ของเครื่องจักรควบคุม CNC ของ Zhihe, ข้อมูลวัสดุและสต็อก, คุณสมบัติที่สำคัญ, ปริมาณการผลิตต่อปี, ส่วนผสมของล็อตการผลิต, แนวคิดเกี่ยวกับอุปกรณ์จับยึด, ข้อจำกัดของเครื่องมือ, วิธีการตรวจสอบ, สภาพแวดล้อมในสถานที่ และพื้นที่ให้บริการ ตรวจสอบ กลุ่มผลิตภัณฑ์ CNC ของ Zhihe , ข้อมูลบริษัทและโรงงาน และ ขั้นตอนการสอบถามทางวิศวกรรม สำหรับเครื่องกัด CNC สำหรับชิ้นส่วนทองแดง โปรดระบุการกำหนดค่าที่มีวันที่, การทดลองใช้งานตัวอย่าง, ขอบเขตการยอมรับ, รายการข้อสมมติฐานที่เปิดกว้าง และชื่อผู้รับผิดชอบด้านการสนับสนุน
ขอบเขตอ้างอิง
เอกสารอ้างอิงเครื่องจักรกลมาตรฐาน ISO และ แนวทางการป้องกันอันตรายจากเครื่องจักรของ OSHA ให้บริบทสำหรับการทดสอบหรือการป้องกันอันตราย แต่ไม่ได้แทนที่การยอมรับตามแบบร่างเฉพาะ การประเมินความเสี่ยงในพื้นที่ การรับรองผลิตภัณฑ์ การอนุมัติตามกฎระเบียบ หรือขั้นตอนการปฏิบัติงานของผู้ซื้อ





