

ทะเบียนความเสี่ยง: ฝุ่นละออง, ขอบ, จุดอ้างอิง, การส่งต่อ
Zhihe CNC สร้างแผนการกัดขึ้นรูปอิเล็กโทรดกราไฟต์โดยคำนึงถึงการควบคุมฝุ่น ขอบที่เปราะบาง การรักษารูปทรงเรขาคณิต การดูดฝุ่น และการส่งมอบงานอย่างสะอาด เครื่องกัด CNC ที่เหมาะสมสำหรับกระบวนการผลิตอิเล็กโทรดกราไฟต์คือห้องควบคุมที่ออกแบบมาเพื่อรักษารูปทรงเรขาคณิตที่เปราะบาง ดูดฝุ่น และป้องกันความเสียหายในขั้นตอนถัดไป ตารางด้านล่างแสดงให้เห็นถึงความเสี่ยงแต่ละอย่างได้อย่างชัดเจน
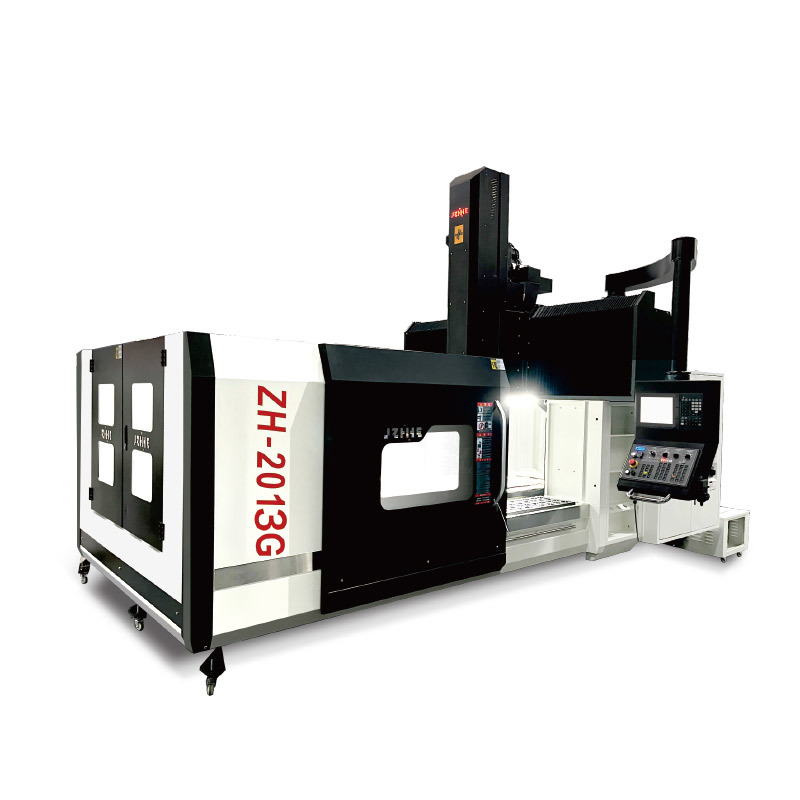
เครื่องบันทึกการควบคุมฝุ่น
| ช่องทางควบคุมฝุ่น | ถามก่อนตัด | หลักฐาน |
|---|---|---|
| วัสดุ | มีการระบุเกรด พันธุ์ไม้ และสภาพของสินค้าหรือไม่? | การรับและบันทึกว่างเปล่า |
| การตัด | มีการควบคุมแรงกดของเครื่องมือ คมตัด และเศษวัสดุหรือไม่? | บันทึกอายุการใช้งานของเครื่องมือ |
| การสกัด | ฝุ่นละอองไปอยู่ที่ไหน และใครเป็นผู้ดูแลรักษา? | ตรวจสอบการไหลเวียนของอากาศและการทำความสะอาด |
| ความเปราะบาง | ส่วนใดบ้าง เช่น ซี่โครง มุม และผนังบางๆ ที่อาจแตกหักได้? | แผนที่แสดงข้อบกพร่องที่ทำเครื่องหมายไว้ |
| การส่งมอบ | อะไรช่วยปกป้องอิเล็กโทรดหลังจากกระบวนการกัด? | แฟ้มบรรจุภัณฑ์และการตรวจสอบ |
บัตรควบคุม A — วัสดุและการตัดเย็บ
กำหนดหน้าที่ของอิเล็กโทรด
เครื่องกัด CNC สำหรับอิเล็กโทรดกราไฟต์ไม่ได้ถูกเลือกโดยพิจารณาจากความเร็วเพียงอย่างเดียว ต้องระบุโซนโพรง มุมแหลม สันนูน ความลาดเอียง ผนังบาง แผ่นอ้างอิง และการส่งต่อไปยังกระบวนการ EDM หรือการขึ้นรูปในขั้นตอนถัดไป เครื่อง CNC ของ Zhihe เชื่อมโยงเส้นทางการทำงานเข้ากับรูปทรงเรขาคณิตที่ควบคุมการยอมรับชิ้นงาน
ทำเครื่องหมายพื้นผิวที่เปราะบางและไม่สำคัญไว้ในแบบเดียวกัน การกำหนด "คุณภาพพื้นผิว" ในวงกว้างนั้นมีประโยชน์น้อยกว่าการกำหนดกฎเกณฑ์การตรวจสอบขอบ รอยแตก และรอยบิ่นแบบเฉพาะเจาะจงในแต่ละโซน
ควบคุมเกรดและทิศทางของเนื้อไม้
บันทึกเกรดกราไฟต์ โครงสร้างเม็ดกราไฟต์หรือโครงสร้างที่ระบุ ขนาดชิ้นงาน ล็อต สภาพพื้นผิว และค่าเผื่อ วัสดุที่แตกต่างกันอาจส่งผลต่อการบิ่นของคมตัด พฤติกรรมของฝุ่น และการสึกหรอของเครื่องมือ
ใช้แผ่นว่างแบบปกติและแบบกำหนดขอบเขต เก็บภาพถ่ายหรือบันทึกการตรวจสอบที่ได้รับมาพร้อมกับการแก้ไขโปรแกรม เพื่อป้องกันไม่ให้เกิดความสับสนระหว่างเศษชิ้นส่วนที่เกิดขึ้นที่เครื่องจักรกับรอยที่เกิดขึ้นก่อนหน้านี้
แยกงานหยาบออกจากงานตกแต่งที่บอบบาง
กำหนดรายละเอียดการกลึงหยาบ การกลึงกึ่งละเอียด การกลึงละเอียด การทำงานมุม การตกแต่งด้วยมือที่อนุญาต และชุดเครื่องมือ ระบุการทำงาน ความเร็ว อัตราการป้อน การเบี่ยงเบน การยื่น และตัวกระตุ้นการเปลี่ยน
รวมขั้นตอนการวางแผนการใช้เครื่องมือไว้ด้วย เปรียบเทียบมุมและร่องที่ทำเครื่องหมายไว้ก่อนและหลังการเปลี่ยน โดยคงสภาพเครื่องมือเดิมที่ได้รับการอนุมัติไว้
ขั้นตอนการใช้งานระบบการสกัด
- ตรวจสอบความปิดล้อมและเส้นทางการดึงข้อมูล
- ตรวจสอบสถานะตัวกรองและระบบทำความสะอาด
- ทำการตัดชิ้นงานตัวอย่าง
- ตรวจสอบฝุ่นละอองบริเวณจุดอ้างอิง อุปกรณ์ติดตั้ง และพื้นที่ที่เสร็จสมบูรณ์แล้ว
- การบำรุงรักษาบันทึกและการเปิดเผยความเป็นเจ้าของ
เมทริกซ์ปลดปล่อยอิเล็กโทรด
| สถานะ | ตรวจสอบ | เจ้าของ |
|---|---|---|
| ว่างเปล่า | เกรด, เมล็ด, ขนาด และค่าเผื่อ | การรับ |
| การตัด | เครื่องมือ เส้นทาง การแยก และสถานะขอบ | การผลิต |
| การทำความสะอาด | ฝุ่นละออง ข้อมูล และพื้นผิวที่ได้รับการปกป้อง | เจ้าของเซลล์ |
| การส่งมอบ | การตรวจสอบ การบรรจุภัณฑ์ และขอบเขตปลายทาง | คุณภาพ |
การ์ดควบคุม B — เซลล์, เอดจ์ และการส่งต่อ
การออกแบบการสกัดรอบบริเวณที่ตัด
แผนผังแสดงขอบเขตของเครื่องจักร จุดดูดฝุ่นหรือจุดสกัด ตัวกรอง การไหลของอากาศ ฝุ่นที่ตกค้าง การทำความสะอาด การเข้าถึงของผู้ปฏิบัติงาน และการบำรุงรักษา การควบคุมฝุ่นเป็นความรับผิดชอบของทีมงาน ไม่ใช่คำสัญญาที่ซ่อนอยู่ภายในข้อกำหนดของเครื่องตัด
สังเกตหน้าต่างการผลิตทั้งหมดและบันทึกงานกรองหรือการทำความสะอาด เส้นทางควรระบุว่าใครสามารถให้บริการระบบดูดอากาศได้ และวิธีการปกป้องงานที่ค้างอยู่
ปกป้องซี่โครงและมุมเล็กๆ
ระบุขนาดเส้นผ่านศูนย์กลางของเครื่องมือ รัศมีมุม ระยะการจับยึด ทิศทางการเคลื่อนที่ การรองรับ และการตรวจสอบสำหรับแต่ละบริเวณที่เปราะบาง พื้นผิวที่กว้างและใช้งานได้ดีไม่ได้หมายความว่าคุณสมบัติของอิเล็กโทรดจะคมเสมอไป
ใช้แผนที่แสดงจุดบกพร่องที่ทำเครื่องหมายไว้สำหรับเศษโลหะ การหลุดลอก ฝุ่นที่เปื้อน และความเสียหายที่ขอบ ทำการตรวจสอบซ้ำอีกครั้งหลังจากใช้งานเครื่องมือตามปกติ
ป้องกันฝุ่นละอองไม่ให้เข้าไปในจุดอ้างอิง
กำหนดขั้นตอนการสัมผัสชิ้นงาน การทำความสะอาดจุดอ้างอิง ลำดับการดูดฝุ่น การหนีบ การโหลดซ้ำ และการตรวจสอบ ฝุ่นที่ตกค้างอาจเปลี่ยนตำแหน่งการวางชิ้นงานหรือปกปิดข้อบกพร่องเล็กๆ ได้
ทดลองใส่และถอดอิเล็กโทรดเปล่าและอิเล็กโทรดที่เสร็จแล้ว บันทึกจุดสัมผัส อุปกรณ์ทำความสะอาด และบุคคลที่ปล่อยข้อมูลก่อนทำการวัด
ระบุรายละเอียดเกี่ยวกับการทำความสะอาดให้ชัดเจน
ระบุสิ่งที่ตรวจสอบในกระบวนการกลึง: เศษชิ้นงานที่มองเห็นได้ เศษคล้ายครีบ การกำจัดฝุ่น พื้นผิวที่ได้รับการปกป้อง และสภาพบรรจุภัณฑ์ แยกข้อกำหนดเกี่ยวกับอนุภาค สารเคมี หรือห้องปลอดเชื้อของลูกค้าไว้ในช่องทางการยอมรับที่แตกต่างกัน
เครื่องกัด CNC สำหรับอิเล็กโทรดกราไฟต์ควรแสดงวิธีการทำความสะอาดและระยะเวลาที่ใช้จริง หลีกเลี่ยงการสัญญาเรื่องระดับความสะอาดที่ยังไม่ได้ทดสอบ
ทำการหยุดฝุ่นแบบควบคุม
ใช้สัญญาณเตือนการดูดอากาศตามแผน การเปลี่ยนไส้กรอง การหยุดตรวจสอบ หรือเหตุการณ์ขอบบิ่น บันทึกสถานะของเครื่องจักร รหัสชิ้นส่วน ปริมาณที่ได้รับผลกระทบ การควบคุม การแก้ไข และการทดสอบซ้ำ
สาธิตการกู้คืนอย่างปลอดภัยด้วยการคืนสถานะการสกัดและการใช้โปรแกรม เครื่องมือ และสถานะการตรวจสอบที่ถูกต้อง เก็บอิเล็กโทรดที่ถือไว้แยกจากชิ้นงานที่ปล่อยแล้ว
บรรจุภัณฑ์สำหรับการส่งต่ออิเล็กโทรด
ถ่ายโอนแผนที่ข้อมูล, บันทึกรูปทรงเรขาคณิต, บันทึกเกี่ยวกับฝุ่นหรือการทำความสะอาด, พื้นผิวที่ได้รับการป้องกัน, บรรจุภัณฑ์, ผลการตรวจสอบ, โปรแกรม, เครื่องมือ และข้อจำกัดที่เปิดอยู่ไปยังผู้ใช้ปลายทาง
สอบถามเจ้าของเครื่อง EDM หรือเครื่องขึ้นรูปเพื่อยืนยันว่าพื้นผิวและขนาดใดควบคุมกระบวนการถัดไป บันทึกขอบเขตการแก้ไขใดๆ ก่อนส่งต่อ
คำนวณชั่วโมงการทำความสะอาดและปล่อยคืนสู่สภาพเดิม
นับจำนวนการตรวจสอบชิ้นงานเปล่า การตั้งค่า การตรวจสอบการสกัด การตัด การทำงานของเครื่องมือ การทำความสะอาด การตรวจสอบ การพักชิ้นงาน การบรรจุหีบห่อ และการปล่อยอิเล็กโทรด ระบุจำนวนพนักงาน สมมติฐานเกี่ยวกับชุดการผลิตและตัวกรอง
เปรียบเทียบอิเล็กโทรดโพรงมาตรฐานกับอิเล็กโทรดขอบเขตที่เปราะบาง เครื่องจักร CNC ของ Zhihe ใช้เอาต์พุตที่ปลดปล่อยอย่างสะอาดแทนที่จะใช้ตัวเลขการตัดแห้งในอุดมคติ
ตรวจสอบความสม่ำเสมอของการทำงานของอิเล็กโทรด
สำหรับเครื่องกัด CNC สำหรับอิเล็กโทรดกราไฟต์ ให้ทำซ้ำจุดอ้างอิง โซนโพรง ตัวอย่างขอบ และเส้นทางการตรวจสอบเดียวกันกับชิ้นงานมากกว่าหนึ่งชิ้น บันทึกสถานะของเครื่องมือ สภาพการถอด การทำความสะอาด การบรรจุ และการส่งต่อไปยังขั้นตอนต่อไป
เปรียบเทียบค่าอิเล็กโทรดที่ปล่อยออกมาตัวแรก ตัวกลาง และตัวสุดท้ายภายในช่วงเวลาที่กำหนด หากผลลัพธ์คลาดเคลื่อน ให้แยกวัสดุ ตัวรองรับ เครื่องมือ ฝุ่น การวัด หรือการจัดการออกก่อนที่จะเปลี่ยนกระบวนการ
ตรวจสอบการเปลี่ยนระบบ
เมื่อมีการเปลี่ยนแปลงตระกูลอิเล็กโทรด เกรดกราไฟต์ อุปกรณ์จับยึด ชุดเครื่องมือ ตัวกรอง โปรแกรม หรือการส่งต่อในขั้นตอนถัดไป ให้ทำการตรวจสอบผลกระทบแบบสั้นๆ รักษาข้อมูลพื้นฐานก่อนหน้าไว้ และระบุว่าหลักฐานใดบ้างที่ต้องทำซ้ำ
ระบุผู้ตรวจสอบการเปลี่ยนแปลง วันที่มีผลบังคับใช้ และขอบเขตการเผยแพร่ เครื่องกัด CNC สำหรับอิเล็กโทรดกราไฟต์ควรสร้างกะการทำงานใหม่ที่ปลอดภัยและคาดการณ์ได้เช่นเดียวกับการทดสอบครั้งแรก
คำถามที่พบบ่อยสำหรับผู้ซื้ออิเล็กโทรดกราไฟต์: เครื่องกัด CNC สำหรับอิเล็กโทรดกราไฟต์
อะไรทำให้การกัดขึ้นรูปอิเล็กโทรดกราไฟต์แตกต่างออกไป?
ฝุ่นละออง ขอบที่เปราะบาง ลวดลายของเนื้อวัสดุ การสึกหรอของเครื่องมือ และความสะอาดในขั้นตอนถัดไป ล้วนมีปฏิสัมพันธ์กับรูปทรงเรขาคณิต
ความเร็วสูงเพียงพอหรือไม่?
ไม่ การสกัด สภาพเครื่องมือ การรองรับ การตรวจสอบ และการส่งมอบ ล้วนควบคุมผลลัพธ์เช่นกัน
เหตุใดจึงต้องกำหนดเขตพื้นที่เปราะบาง?
ซี่โครง มุม และผนังบางๆ อาจเกิดความเสียหายได้ ในขณะที่พื้นผิวที่กว้างดูเหมือนจะไม่มีปัญหา
ควรประเมินกระบวนการสกัดอย่างไร?
ตรวจสอบโครงสร้าง การไหลเวียนของอากาศ ตัวกรอง ฝุ่นละอองที่ตกค้าง การทำความสะอาด การบำรุงรักษา และการเข้าถึงอย่างปลอดภัย
การกลึงชิ้นงานพิสูจน์ความเหมาะสมของห้องปลอดเชื้อได้หรือไม่?
ไม่ค่ะ ข้อกำหนดของลูกค้าเกี่ยวกับอนุภาคหรือสารเคมีจำเป็นต้องมีหลักฐานแยกต่างหาก
Zhihe CNC นับกำลังการผลิตอย่างไร?
Zhihe CNC ประกอบด้วยการตรวจสอบการสกัด การทำความสะอาด การตรวจสอบ การบรรจุภัณฑ์ และการปล่อยอิเล็กโทรด
อะไรควรอยู่ในช่องเก็บฝุ่น?
สถานะของเครื่องจักร, รหัสชิ้นส่วน, ปริมาณที่ได้รับผลกระทบ, การควบคุม, การแก้ไข, การทดสอบซ้ำ และเจ้าของ
เหตุใดจึงต้องทดสอบการเปลี่ยนเครื่องมือ?
เป็นการแสดงให้เห็นว่าขอบ การเบี่ยงเบน ฝุ่น และการตรวจสอบยังคงได้รับการควบคุมตลอดกระบวนการผลิตตามปกติหรือไม่
ควรเปิดสนามกราไฟต์อีกครั้งเมื่อใด?
หลังจากมีการเปลี่ยนแปลงเกรด เมล็ดพืช ชิ้นงาน อุปกรณ์จับยึด เครื่องมือ การสกัด โปรแกรม หรือบรรจุภัณฑ์
ผู้ซื้อควรส่งอะไรบ้าง?
ส่งไฟล์ CAD ของอิเล็กโทรด เกรด โซนเปราะบาง ค่าความคลาดเคลื่อน ปริมาตร ความต้องการในการสกัด และกฎการส่งต่อข้อมูล
เปลี่ยนรีวิวให้เป็นการตัดสินใจเลือกใช้เครื่อง CNC ของ Zhihe
ส่งแบบร่างหรือไฟล์ CAD ที่ควบคุมได้ วัสดุและสต็อก คุณสมบัติที่สำคัญ ปริมาณการผลิตต่อปี ส่วนผสมของล็อต แนวคิดของตัวจับยึด ข้อจำกัดของเครื่องมือ วิธีการตรวจสอบ สภาพแวดล้อมในสถานที่ และพื้นที่ให้บริการ ให้กับ Zhihe CNC ตรวจสอบ กลุ่มผลิตภัณฑ์ของ Zhihe CNC ข้อมูลบริษัทและโรงงาน และ ขั้นตอนการสอบถามทางวิศวกรรม สำหรับเครื่องกัด CNC สำหรับอิเล็กโทรดกราไฟต์ ให้ขอข้อมูลการกำหนดค่าที่มีวันที่กำกับ การทดลองใช้งานที่เป็นตัวแทน ขอบเขตการยอมรับ ข้อสมมติฐานที่เปิดกว้าง และชื่อผู้รับผิดชอบการสนับสนุน
ขอบเขตอ้างอิงและการใช้งานอย่างรับผิดชอบ
เอกสารอ้างอิงฉบับแรก และ ฉบับที่สอง เสนอวิธีการ บริบทด้านความปลอดภัยหรือคุณภาพ เอกสารเหล่านี้ไม่ได้มาแทนที่การยอมรับเฉพาะแบบร่าง การประเมินความเสี่ยงในพื้นที่ การรับรองผลิตภัณฑ์ การอนุมัติตามกฎระเบียบ ข้อกำหนดของลูกค้า หรือขั้นตอนการปฏิบัติงานของผู้ซื้อ





