

คำตอบของ Pallet-Hour
ควรเปรียบเทียบเครื่องจักรกลึงแนวนอนโดยใช้จำนวนชั่วโมงต่อพาเลทที่ยอมรับได้: เวลาที่ใช้ในการโหลด กำหนดตำแหน่ง ตัด จัดการเครื่องมือและเศษวัสดุ ตรวจสอบ กู้คืน และปล่อยพาเลทที่กำหนดไว้ Zhihe CNC เริ่มต้นด้วยตระกูลชิ้นส่วน พื้นผิว จุดอ้างอิง ความสัมพันธ์ของรูเจาะ ความหนาแน่นของอุปกรณ์จับยึด ส่วนผสมของชุดการผลิต และคุณสมบัติการปล่อยชิ้นงาน จำนวนนาทีการหมุนของแกนหมุนเพียงอย่างเดียวไม่สามารถแสดงให้เห็นได้ว่าการเข้าถึงหลายพื้นผิวจะกลายเป็นกระบวนการผลิตที่เสถียรหรือไม่
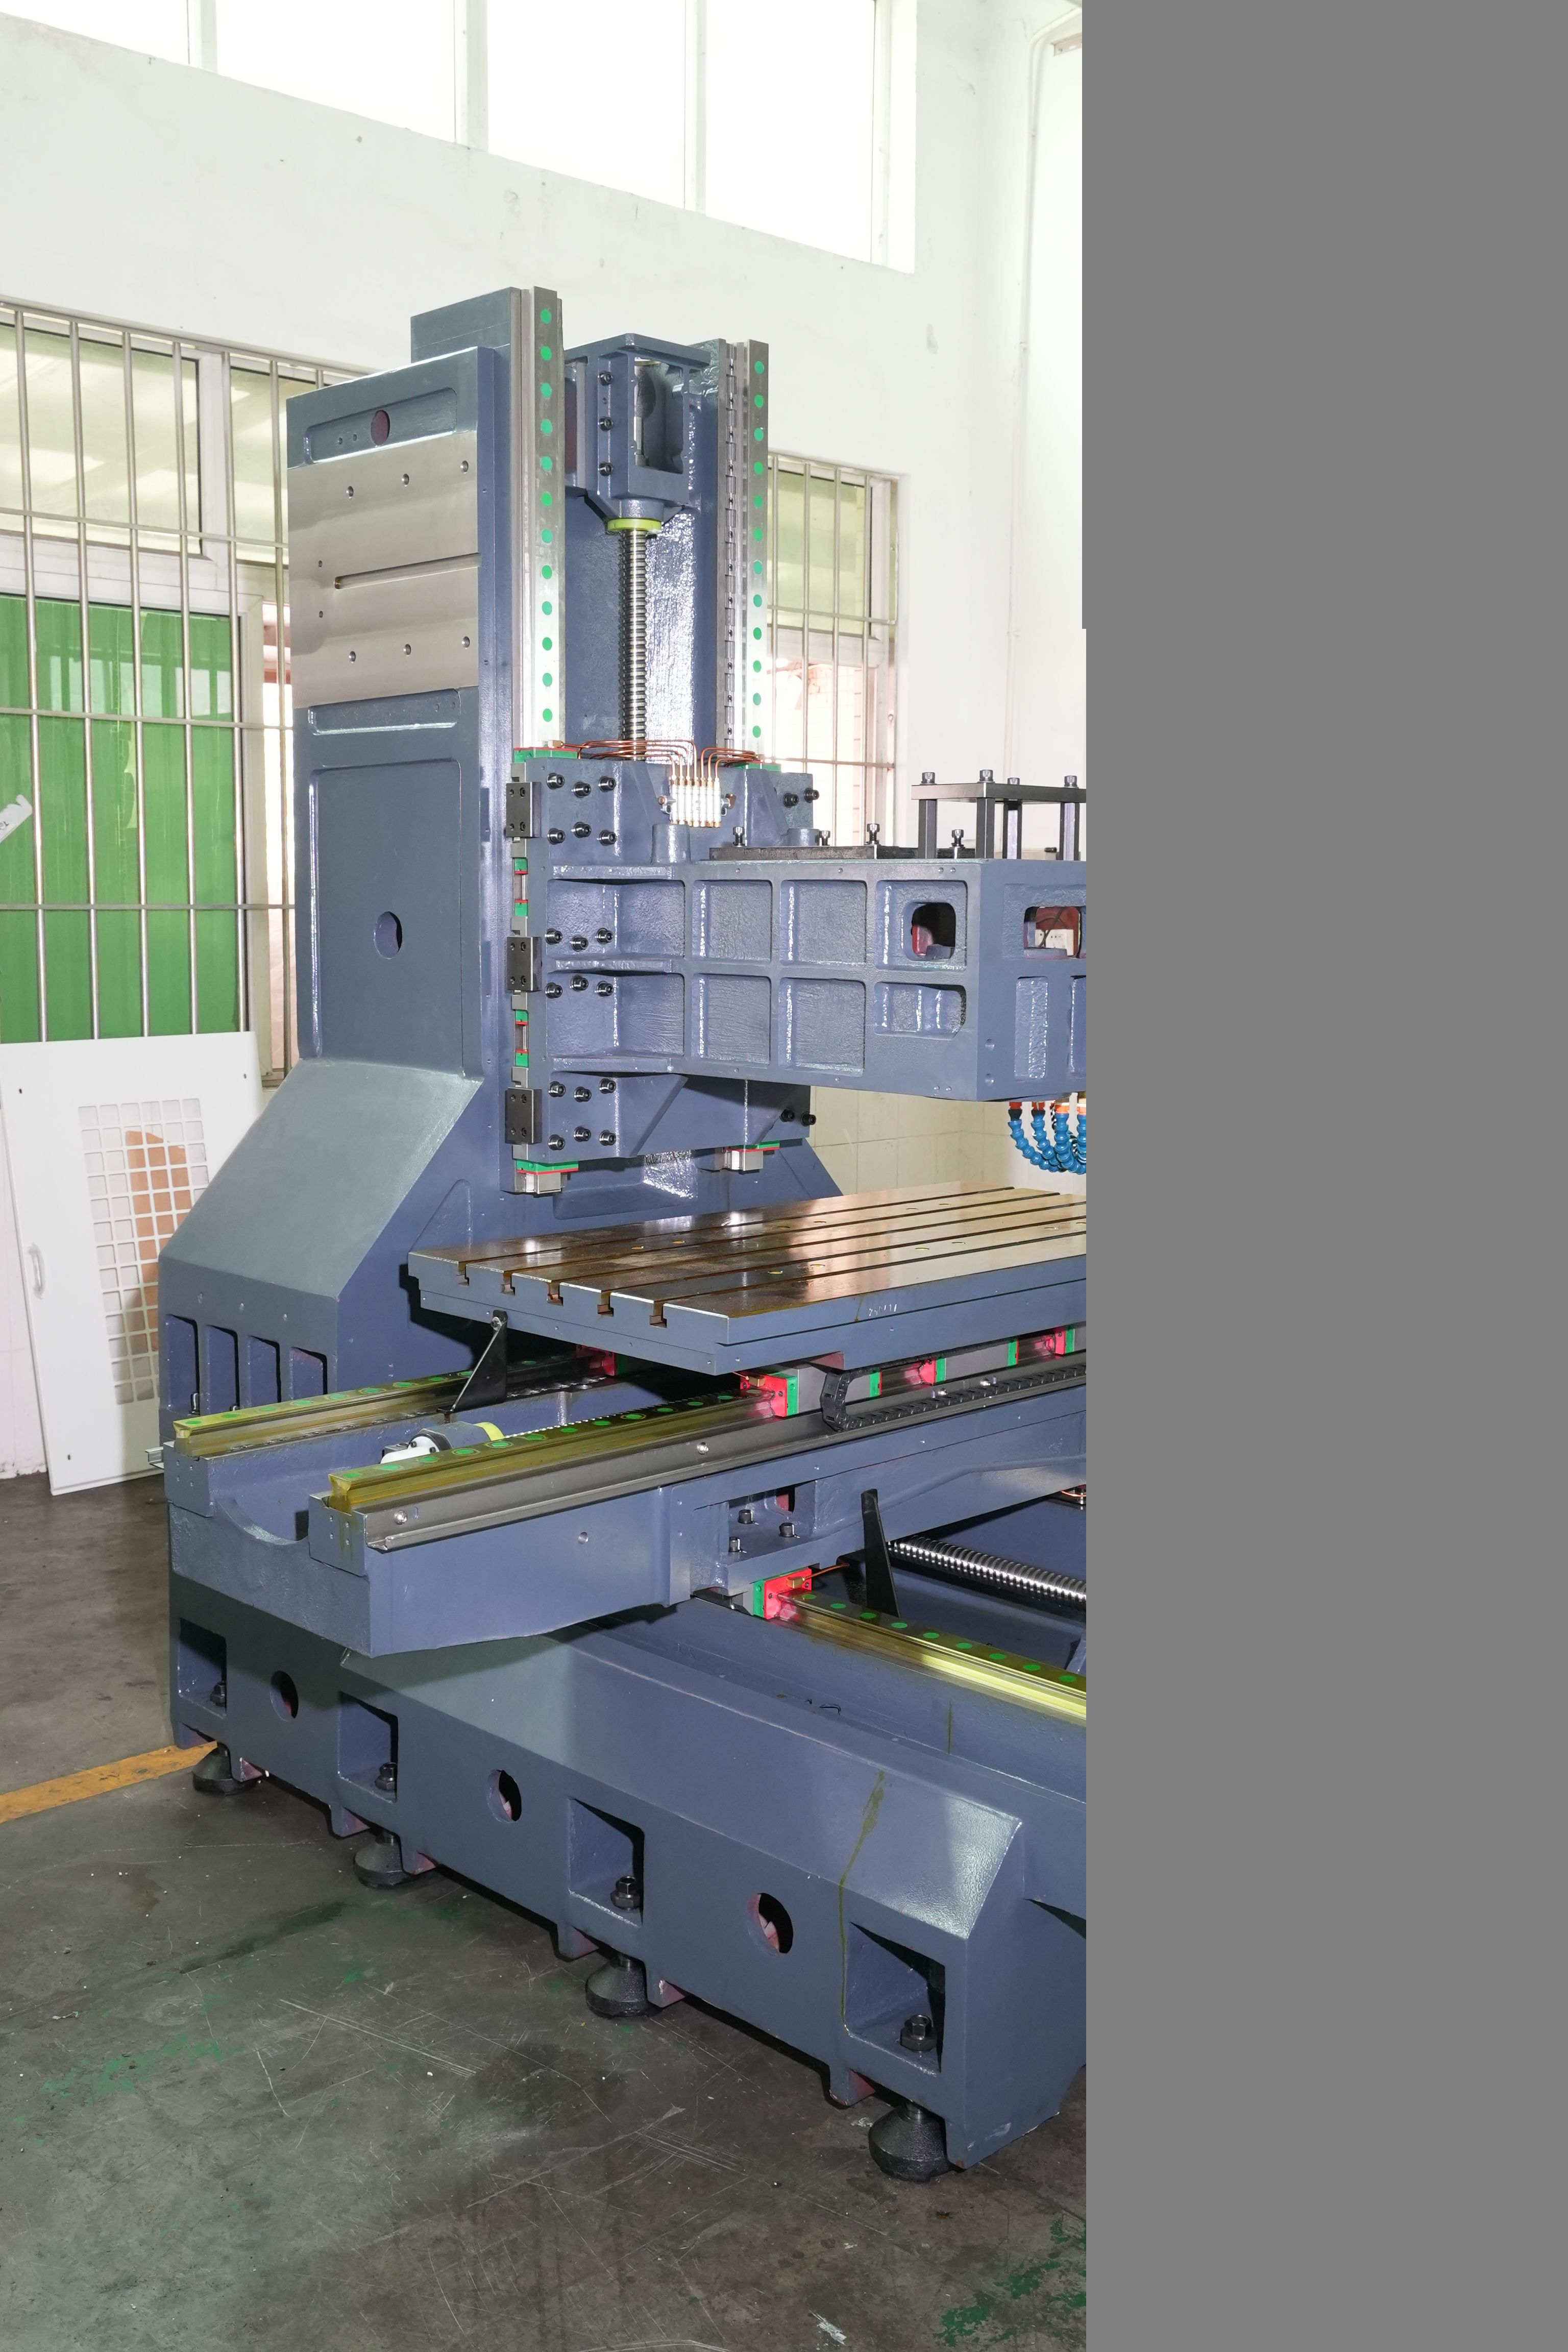
สมุดบัญชีชั่วโมงพาเลท
| ส่วนบัญชีแยกประเภท | บันทึก | คำถามการปล่อยตัว |
|---|---|---|
| การตระเตรียม | การทำความสะอาดอุปกรณ์ เครื่องมือ วัสดุ และโปรแกรม | พาเลทพร้อมหรือยัง? |
| กำลังโหลด | จุดอ้างอิง, แคลมป์, ตัวรองรับ และการระบุ | ระบบนี้ถูกควบคุมหรือไม่? |
| การกลึง | ใบหน้า เครื่องมือ ชิป สารหล่อเย็น และเหตุการณ์ | เส้นทางยังคงเสถียรอยู่หรือไม่? |
| การตรวจสอบ | เกจวัด, การสุ่มตัวอย่าง, ข้อมูลดิบ และการคงค่า | สามารถปล่อยพาเลทได้หรือไม่? |
| การกู้คืน | สัญญาณเตือน, เครื่องมือ, การแก้ไข และการเริ่มต้นใหม่ | มีการปกป้องการตรวจสอบย้อนกลับหรือไม่? |
| การส่งมอบ | จำนวนที่ยอมรับ ปัญหาที่ยังค้างอยู่ และเจ้าของคนต่อไป | คนต่อไปสามารถเข้าไปได้หรือไม่? |
กำหนดเอกลักษณ์ของพาเลท
บันทึกข้อมูลเกี่ยวกับพาเลท การแก้ไขอุปกรณ์จับยึด ตำแหน่งชิ้นส่วน ล็อตวัสดุ จุดอ้างอิง ลำดับการจับยึด โปรแกรมเครื่องมือ และสถานะการทำงาน ต้องระบุชิ้นส่วนที่รับและชิ้นส่วนที่ถูกเก็บไว้ให้ชัดเจนตามตำแหน่ง เครื่องจักรกลแนวนอนสามารถยกชิ้นส่วนหรือพื้นผิวหลายชิ้นพร้อมกันได้ ดังนั้นรหัสประจำพาเลทต้องคงอยู่แม้หลังจากการขนถ่าย การตรวจสอบ และการแก้ไข
การเปลี่ยนหน้าแผนที่และระบบพิกัดอ้างอิง
จัดกลุ่มรูเจาะ ระนาบ ช่อง รู และเกลียวตามทิศทางและความสัมพันธ์ในการปล่อยชิ้นงาน ทำเครื่องหมายว่าคุณลักษณะใดใช้จุดอ้างอิงร่วมกัน และคุณลักษณะใดที่ต้องทำการตรวจสอบหรือตรวจสอบก่อนที่จะดำเนินการกับพื้นผิวถัดไป เครื่อง CNC ของ Zhihe ใช้แผนที่พื้นผิวเพื่อทดสอบว่าการตั้งค่าที่ลดลงนั้นช่วยปกป้องความสัมพันธ์ในแบบร่างที่สำคัญได้จริงหรือไม่
การเปรียบเทียบเส้นทางโดยใช้พาเลท
| เส้นทาง | ศักยภาพความแข็งแกร่ง | จำเป็นต้องมีหลักฐาน |
|---|---|---|
| เส้นทางแนวตั้งด้านเดียว | อุปกรณ์ติดตั้งเรียบง่ายและเข้าถึงได้โดยตรง | จำนวนการตั้งค่า การถ่ายโอนข้อมูล และเวลาที่ปล่อย |
| เส้นทางแนวนอนหลายด้าน | ลดขั้นตอนการส่งต่อข้อมูลและเข้าถึงใบหน้าได้ดีขึ้น | ความสัมพันธ์ระหว่างป้ายหลุมศพ ดัชนี เศษ และรูเจาะ |
| เส้นทางผสม | กำหนดคุณสมบัติให้กับกระบวนการที่ดีที่สุด | การส่งมอบงานตามคิว การระบุตัวตน และการตรวจสอบ |
อย่าคิดว่ารูปแบบเดียวจะเหมาะกับทุกกรณี ให้เปรียบเทียบเส้นทางการผลิตที่เผยแพร่ทั้งหมดภายใต้ส่วนผสมของชิ้นส่วนและคำจำกัดความการตรวจสอบที่เหมือนกัน
ออกแบบป้ายหลุมศพในฐานะระบบการผลิต
บันทึกการสัมผัสฐาน การรองรับ แรงกดของแคลมป์ ระยะห่างของชิ้นส่วน ระยะห่างของเครื่องมือ การเข้าถึงของหัววัด เศษวัสดุ น้ำหล่อเย็น และการยก ทดลองขนถ่ายและบรรจุใหม่ ความหนาแน่นของอุปกรณ์จับยึดจะมีประโยชน์ก็ต่อเมื่อทุกตำแหน่งยังคงสามารถเข้าถึง ระบุ และตรวจสอบได้ การบรรทุกพาเลทเกินพิกัดอาจเพิ่มความเสี่ยงต่อการชน การเกิดเศษวัสดุ และคุณภาพ
ปกป้องความสัมพันธ์ที่น่าเบื่อ
สำหรับรูเจาะแบบแกนร่วมหรือรูเจาะที่เกี่ยวข้อง ให้บันทึกข้อมูลอ้างอิง ตำแหน่งดัชนี สถานะของอุปกรณ์จับยึด ชุดเครื่องมือ อุณหภูมิ และการจัดแนวการตรวจสอบ เก็บรักษาข้อมูลดิบตามตำแหน่งของแท่นวาง เครื่องจักรกลซีเอ็นซีแนวนอนสามารถลดการส่งต่อข้อมูลอ้างอิงได้ แต่ผลลัพธ์ยังคงขึ้นอยู่กับการควบคุมการหมุน อุปกรณ์จับยึด เครื่องมือ และการวัด
นาฬิกาชิปผ่านทุกดัชนี
สังเกตการสะสมของเศษโลหะบนพื้นผิว ร่อง ขอบยึดชิ้นงาน จุดสัมผัส และพื้นที่ทำงานของเครื่องจักร กำหนดระบบการจ่ายน้ำหล่อเย็น การล้าง การกรอง การทำความสะอาด และการเข้าถึงอย่างปลอดภัย เศษโลหะอาจเปลี่ยนแปลงการติดตั้ง เครื่องมือ สภาพพื้นผิว และแรงงานได้ เครื่องจักร CNC ของ Zhihe รวมงานที่เกี่ยวข้องกับเศษโลหะไว้ในบันทึกชั่วโมงการทำงานของพาเลท แทนที่จะซ่อนไว้ภายนอกเวลาการทำงานของเครื่องจักร
วัดกำลังการผลิตของเครื่องมือเทียบกับส่วนผสมของชิ้นส่วน
ระบุรายการเครื่องมือตามลักษณะ คุณสมบัติ ตัวยึด การฉายภาพ ค่าที่ตั้งไว้ล่วงหน้า อายุการใช้งาน และตัวกระตุ้นการเปลี่ยน รวมถึงเครื่องมือที่เกี่ยวข้องและการตรวจสอบในกรณีที่ใช้ แม็กกาซีนขนาดใหญ่จะมีประโยชน์ก็ต่อเมื่อส่วนผสม เส้นทางการเปลี่ยนผ่าน และการบำรุงรักษาที่ได้รับการอนุมัติสามารถใช้งานได้ บันทึกเครื่องมือที่ไม่พร้อมใช้งานหรือเครื่องมือที่ใช้ร่วมกันซึ่งอาจทำให้เกิดเวลารอคิว
แยกเวลาการทำงานของเครื่องจักรออกจากเวลาการรอคิว
ระบบติดตามการเตรียมพาเลท การรอ การโหลด การตัด การตรวจสอบ การทบทวนงานที่ระงับไว้ และการส่งต่อไปยังขั้นตอนถัดไป เครื่องเปลี่ยนพาเลทสามารถลดเวลาว่างได้ ในขณะที่คิวอื่นยังคงจำกัดผลผลิตที่ปล่อยออกมา ระบบ CNC ของ Zhihe จะถามว่าคิวใดเป็นเจ้าของความล่าช้าแต่ละครั้ง และจำนวนพนักงาน เครื่องวัด อุปกรณ์จับยึด หรือการตัดสินใจต่างๆ รวมอยู่ในแบบจำลองกำลังการผลิตเชิงพาณิชย์หรือไม่
เรียกใช้การขัดจังหวะปกติ
ใช้เหตุการณ์ที่วางแผนไว้เกี่ยวกับอายุการใช้งานของเครื่องมือ การหยุดเพื่อตรวจสอบ หรือการหยุดที่ตั้งโปรแกรมไว้ บันทึกสถานะของพาเลท ตำแหน่งที่ได้รับผลกระทบ การควบคุม การแก้ไข การตรวจสอบ และการเริ่มต้นใหม่ให้กับเจ้าของ อย่าสร้างสภาวะที่ไม่ปลอดภัย วัตถุประสงค์คือเพื่อแสดงให้เห็นว่าเส้นทางดังกล่าวปกป้องงานที่กำลังดำเนินการและข้อมูลอย่างไรเมื่อลำดับที่เหมาะสมถูกขัดจังหวะ
ใช้หน้าต่างรับสินค้าแบบสองพาเลท
เมื่อเหมาะสม ให้สังเกตการเตรียมและการตัดอย่างน้อยสองรอบพาเลทหรือลำดับที่กำหนดไว้เทียบเท่า บันทึกการทำความสะอาดอุปกรณ์ การโหลดซ้ำ ดัชนี เครื่องมือ เศษวัสดุ การตรวจสอบ และปริมาณที่ปล่อยออกมา สิ่งนี้จะแสดงให้เห็นว่าประสิทธิภาพขึ้นอยู่กับพาเลทที่เตรียมไว้อย่างระมัดระวังเพียงพาเลทเดียวหรือไม่ หรือขึ้นอยู่กับจังหวะการทำงานที่ตั้งใจไว้
คำนวณจำนวนชั่วโมงที่ยอมรับได้ของพาเลท
ชั่วโมงการทำงานของพาเลทที่ยอมรับได้นั้นรวมถึงเวลาทั้งหมดที่ระบุไว้ตั้งแต่การเตรียมการจนถึงการส่งมอบงาน ระบุส่วนผสมของชุดการผลิต การใช้งานอุปกรณ์จับยึด การครอบคลุมของผู้ปฏิบัติงาน การสุ่มตัวอย่าง การบำรุงรักษาตามแผน และความล่าช้าในการแก้ไขปัญหา อย่าแสดงเวลาการทำงานของแกนหมุนเป็นกำลังการผลิตของโรงงาน สำหรับเครื่องจักรกลแนวนอน บัญชีควรอธิบายทั้งผลผลิตและงานที่จำเป็นในการป้องกันผลผลิตนั้น
วางแผนการบำรุงรักษาบริเวณเส้นทางขนส่งพาเลท
กำหนดความหมายของสารหล่อลื่น สารหล่อเย็น เศษวัสดุ พาเลท การตรวจสอบแบบหมุน อุปกรณ์จับยึด หัววัด นิตยสารเครื่องมือ การสำรองข้อมูล และการดูแลรักษาความสะอาด กำหนดความถี่ หลักฐาน และการยกระดับปัญหา สาธิตงานที่เลือกไว้ด้วยสิทธิ์การเข้าถึงที่ได้รับ เวลาในการบำรุงรักษาและความพร้อมใช้งานควรอยู่ในแบบจำลองความเป็นเจ้าของ แม้ว่าจะไม่ได้เป็นส่วนหนึ่งของทุกรอบการทำงานของพาเลทก็ตาม
โอนย้ายฐานพาเลท
ส่งต่อข้อมูลประจำตัวพาเลท อุปกรณ์จับยึด เครื่องมือ โปรแกรม ค่าชดเชย ขั้นตอนการตรวจสอบ การตรวจสอบ การบำรุงรักษา การสำรองข้อมูล กฎการทำงานที่ถูกระงับ และข้อมูลติดต่อบริการ เก็บรักษาเวอร์ชันที่ถูกแทนที่ เปิดหลักฐานที่ได้รับผลกระทบอีกครั้งหลังจากมีการเปลี่ยนแปลงชิ้นส่วน วัสดุ อุปกรณ์จับยึด เครื่องมือ โปรแกรม เกจ พาเลท สถานที่ หรือการบำรุงรักษา
เขียนขอบเขตเชิงพาณิชย์
ระบุสิ่งที่รวมอยู่ในพาเลท อุปกรณ์จับยึด เครื่องมือ การตรวจสอบ เกจวัด ระบบชิป การฝึกอบรม บริการ และการยอมรับ การรับรองผลิตภัณฑ์ ความล้า ประสิทธิภาพแรงดัน และการประกอบขั้นปลายน้ำยังคงแยกจากกัน เว้นแต่จะมีการทำสัญญาและทดสอบไว้ ขอบเขตที่ชัดเจนช่วยให้คำมั่นสัญญาด้านกำลังการผลิตเชื่อมโยงกับเส้นทางที่แสดงให้เห็นแล้ว
คำถามที่พบบ่อยสำหรับผู้ซื้อ: เครื่องจักรกลซีเอ็นซีแนวนอน
ชั่วโมงการผลิตพาเลทที่ยอมรับได้คือเท่าไร?
ระยะเวลาดังกล่าวนับตั้งแต่ขั้นตอนการเตรียมงานจนถึงการส่งมอบงาน รวมถึงกิจกรรมสนับสนุนและการระงับงานต่างๆ
ทำไมไม่ลองเปรียบเทียบเวลาการหมุนของแกนหมุนดูล่ะ?
เวลาการทำงานของแกนหมุนไม่รวมเวลาในการโหลด การติดตั้งอุปกรณ์ การใช้เครื่องมือ เศษวัสดุ การตรวจสอบ การบำรุงรักษา การหยุดการทำงาน และการฟื้นตัว
การจัดวางแบบแนวนอนมีประโยชน์เมื่อใด?
วิธีนี้จะมีประโยชน์เมื่อการเข้าถึงหลายด้านและการส่งต่อข้อมูลแบบลดขั้นตอนช่วยแก้ปัญหาตระกูลชิ้นส่วนที่กำหนดไว้ได้
การพิจารณาคดีเกี่ยวกับป้ายหลุมศพควรมีอะไรบ้าง?
รวมถึงการรองรับ ลำดับการหนีบ การระบุตำแหน่ง การเข้าถึงเครื่องมือ เศษวัสดุ การตรวจสอบ การโหลดซ้ำ และการตรวจสอบ
ควรตรวจสอบรูที่เกี่ยวข้องอย่างไร?
บันทึกข้อมูลอ้างอิง ดัชนี อุปกรณ์จับยึด เครื่องมือ อุณหภูมิ การจัดแนว ข้อมูลดิบ และตำแหน่งของพาเลท
เหตุใดจึงต้องหมุนพาเลทสองครั้ง?
เป็นการทดสอบการเตรียมการซ้ำ การโหลด ชิ้นส่วน เครื่องมือ การตรวจสอบ และจังหวะการทำงานที่ตั้งใจไว้
ข้อมูลใดบ้างที่ควรบันทึกไว้ในเอกสารการพักสินค้าบนพาเลท?
บันทึกข้อมูลพาเลทและตำแหน่งที่ระบุ, จำนวน, สถานะ, ผลลัพธ์, การควบคุม, การแก้ไข, การทดสอบซ้ำ และเจ้าของ
Zhihe CNC มีกำลังการผลิตอย่างไรเมื่อเทียบกับเครื่องอื่น?
Zhihe CNC เปรียบเทียบผลผลิตที่ปล่อยออกมาและชั่วโมงการทำงานต่อพาเลทที่สมบูรณ์ภายใต้ส่วนผสมชิ้นส่วนที่ระบุไว้
ควรเปิดการสำรวจพื้นฐานอีกครั้งเมื่อใด?
เปิดหลักฐานที่ได้รับผลกระทบอีกครั้งหลังจากมีการเปลี่ยนแปลงชิ้นส่วน วัสดุ อุปกรณ์ เครื่องมือ โปรแกรม เกจ พาเลท สถานที่ หรือการบำรุงรักษา
ผู้ซื้อควรส่งอะไรมาก่อน?
ส่งข้อมูลเกี่ยวกับกลุ่มชิ้นส่วน, หน้าตัด, จุดอ้างอิง, ปริมาตร, อุปกรณ์จับยึด, เครื่องมือ, การตรวจสอบ, สถานที่ และข้อกำหนดด้านการบริการ
วางเครื่องจักรไว้ภายในพื้นที่การผลิต
จัดทำแผนผังแสดงตำแหน่งของวัตถุดิบ พาเลท แท่นวางชิ้นงาน อุปกรณ์จับยึด การตั้งค่าเบื้องต้น เครื่องมือ การโหลดเครื่องจักร เศษวัสดุ น้ำหล่อเย็น การตรวจสอบ พื้นที่ชิ้นงานที่ถูกพักไว้ และการเคลื่อนย้ายชิ้นส่วนสำเร็จรูป บันทึกการเดิน การรอ และการจัดการแยกต่างหากจากการตัด เครื่องจักรกลซีเอ็นซีแนวนอนสามารถลดเวลาว่างของแกนหมุนได้ ในขณะที่เซลล์ยังคงถูกจำกัดด้วยการเตรียมอุปกรณ์จับยึด การเข้าถึงเครื่องมือวัด หรือการตัดสินใจในขั้นตอนถัดไป แผนผังเซลล์แสดงให้เห็นว่าพาเลทอยู่ที่ตำแหน่งใดกันแน่
รวมถึงงานด้านผู้ปฏิบัติงาน การบำรุงรักษา คุณภาพ และโลจิสติกส์ พร้อมการเข้าถึงที่สมจริง หากมีการเสนอระบบอัตโนมัติ ให้ระบุการนำเสนอวัสดุ การตรวจจับ การระบุ การจัดการข้อผิดพลาด สถานะที่ปลอดภัย และการกู้คืนด้วยตนเอง Zhihe CNC ยึดถือข้อเรียกร้องเกี่ยวกับระบบอัตโนมัติกับอินเทอร์เฟซที่ส่งมอบและลำดับที่ผ่านการทดสอบแล้ว ระบบหุ่นยนต์หรือระบบพาเลทไม่ได้หมายความว่าจะเป็นเส้นทางการทำงานที่สมบูรณ์เสมอไป
ทดสอบความเสถียรของผลิตภัณฑ์
สร้างพอร์ตโฟลิโอโดยระบุขนาดชิ้นส่วน วัสดุ พื้นผิว จุดอ้างอิง ขนาดชุดการผลิต ตำแหน่งจับยึด เครื่องมือ คุณสมบัติการตรวจสอบและการปล่อยชิ้นงาน เลือกชิ้นส่วนที่ใช้งานบ่อย ชิ้นส่วนขอบเขต และชิ้นส่วนที่มีการเปลี่ยนถ่ายบ่อย เปรียบเทียบการเตรียมพาเลท เวลาเครื่องจักร ความจุของเครื่องมือ งานตัดเฉือน ความต้องการเกจวัด และระยะเวลาการยึดชิ้นงาน ชิ้นส่วนที่ใหญ่ที่สุดอาจควบคุมความพอดีทางกายภาพ ในขณะที่ชิ้นส่วนอื่นควบคุมแรงงานหรือความพร้อมของเครื่องมือ
ดำเนินการตามลำดับที่กำหนดไว้ ซึ่งรวมถึงการเปลี่ยนชิ้นงาน การทดสอบอายุการใช้งานของเครื่องมือ หรือการหยุดตรวจสอบอย่างน้อยหนึ่งครั้ง บันทึกชั่วโมงการทำงานของพาเลทที่ยอมรับได้ และข้อสมมติฐานที่เปิดอยู่ สำหรับเครื่องจักรกลซีเอ็นซีแนวนอน การทดสอบความเครียดนี้จะแสดงให้เห็นว่าเซลล์ที่เสนอรองรับส่วนผสมที่คาดหวังไว้หรือไม่ แทนที่จะเป็นเพียงส่วนประกอบที่เตรียมไว้เพียงอย่างเดียว เปิดหลักฐานที่ได้รับผลกระทบอีกครั้งเมื่อส่วนผสม บุคลากร เกจวัด เครื่องมือ อุปกรณ์จับยึด หรือเงื่อนไขการบริการเปลี่ยนแปลง
ปิดไฟล์การยอมรับเซลล์
ไฟล์สุดท้ายควรประกอบด้วย การกำหนดค่าเครื่องจักร แท่นวางชิ้นงาน อุปกรณ์จับยึด เครื่องมือ โปรแกรม ค่าชดเชย ขั้นตอนการตรวจสอบ แผนการจัดการเศษโลหะและน้ำหล่อเย็น เกจวัด ข้อมูลดิบ ชั่วโมงการใช้งานแท่นวางชิ้นงานที่ยอมรับได้ การฝึกอบรม การบำรุงรักษา การสำรองข้อมูล ชิ้นส่วนอะไหล่ และข้อมูลติดต่อบริการ เครื่องจักรกลซีเอ็นซีแนวนอนจะพร้อมใช้งานก็ต่อเมื่อเซลล์สามารถทำซ้ำเส้นทางการปล่อยชิ้นงานที่กำหนดไว้ได้ ไม่ใช่เพียงแค่เมื่อแกนทุกแกนเคลื่อนที่ได้เท่านั้น
ระบุปัญหาที่ยังไม่ได้รับการแก้ไขโดยจำแนกตามพาเลท ตำแหน่ง หรือส่วนต่อประสานเซลล์ หากเป็นไปได้ ระบุชื่อการกักเก็บ หลักฐาน เจ้าของ วันครบกำหนด และหน่วยงานที่อนุมัติ ตรวจสอบไฟล์อีกครั้งหลังจากการเปลี่ยนงานตามปกติครั้งแรกและเหตุการณ์อายุการใช้งานของเครื่องมือ เพื่อยืนยันว่าการระบุ การตรวจสอบ และการกู้คืนยังคงสมบูรณ์หลังจากลำดับการยอมรับที่เตรียมไว้
ตรวจสอบไฟล์เซลล์ที่ได้รับการยอมรับร่วมกับฝ่ายผลิต ฝ่ายคุณภาพ และฝ่ายบำรุงรักษา หลังจากการผลิตชุดตัวอย่างครั้งแรก บันทึกความแตกต่างใดๆ ในการเตรียมพาเลท ความพร้อมใช้งานของเครื่องมือ เศษวัสดุ คิวการวัด แรงงาน หรือการกู้คืน ปิดความแตกต่างด้วยหลักฐาน ข้อจำกัดที่ยอมรับได้ หรือผู้รับผิดชอบการดำเนินการที่มีวันที่ระบุไว้ การตรวจสอบสั้นๆ นี้จะช่วยปกป้องสมมติฐานกำลังการผลิตเดิมเมื่อการทำงานประจำวันเข้ามาแทนที่ลำดับการยอมรับที่เตรียมไว้
นำการตัดสินใจไปที่ Zhihe CNC
ส่งแบบร่างหรือไฟล์ CAD ของเครื่องจักรควบคุม CNC ของ Zhihe, ข้อมูลวัสดุและสต็อก, คุณสมบัติที่สำคัญ, ปริมาณการผลิตต่อปี, ส่วนผสมของล็อตการผลิต, แนวคิดเกี่ยวกับอุปกรณ์จับยึด, ข้อจำกัดของเครื่องมือ, วิธีการตรวจสอบ, สภาพแวดล้อมในสถานที่ และพื้นที่ให้บริการ ตรวจสอบ กลุ่มผลิตภัณฑ์ CNC ของ Zhihe , ข้อมูลบริษัทและโรงงาน และ ขั้นตอนการสอบถามทางวิศวกรรม สำหรับเครื่องจักรกลึงแนวนอน ให้ขอข้อมูลการกำหนดค่าที่มีวันที่, การทดลองใช้งานที่เป็นตัวแทน, ขอบเขตการยอมรับ, รายการข้อสมมติฐานที่เปิดกว้าง และชื่อผู้รับผิดชอบด้านการสนับสนุน
ขอบเขตอ้างอิง
เอกสารอ้างอิง ISO 10791 เกี่ยวกับเครื่องจักรกลซีเอ็น ซี และ แนวทางการป้องกันอันตรายจากเครื่องจักรของ OSHA ให้บริบทเกี่ยวกับการทดสอบเครื่องจักรหรือการป้องกันอันตราย แต่ไม่ได้แทนที่การยอมรับตามแบบร่างเฉพาะ การประเมินความเสี่ยงในพื้นที่ การรับรองผลิตภัณฑ์ การอนุมัติตามกฎระเบียบ หรือขั้นตอนการปฏิบัติงานของผู้ซื้อ





