

คำตอบจากผู้ซื้อโดยตรง
การผลิต ในปริมาณน้อยเผยให้เห็นงานสนับสนุนที่ซ่อนอยู่ทั้งหมด เครื่องจักรกลซีเอ็นซีแนวตั้งสำหรับการผลิตในปริมาณน้อยควรได้รับการประเมินจากงานที่หลากหลายตลอดทั้งสัปดาห์ ไม่ใช่จากรอบการทำงานเดียวที่ไม่หยุดชะงัก Zhihe CNC แนะนำให้จัดทำบันทึกประจำสัปดาห์ที่แสดงการตั้งค่า การอนุมัติชิ้นงานแรก การเปลี่ยนเครื่องมือ การเตรียมเครื่องมือ การตรวจสอบ การทำความสะอาด งานที่ค้างอยู่ และการฟื้นตัว ควบคู่ไปกับเวลาการทำงานของแกนหมุน
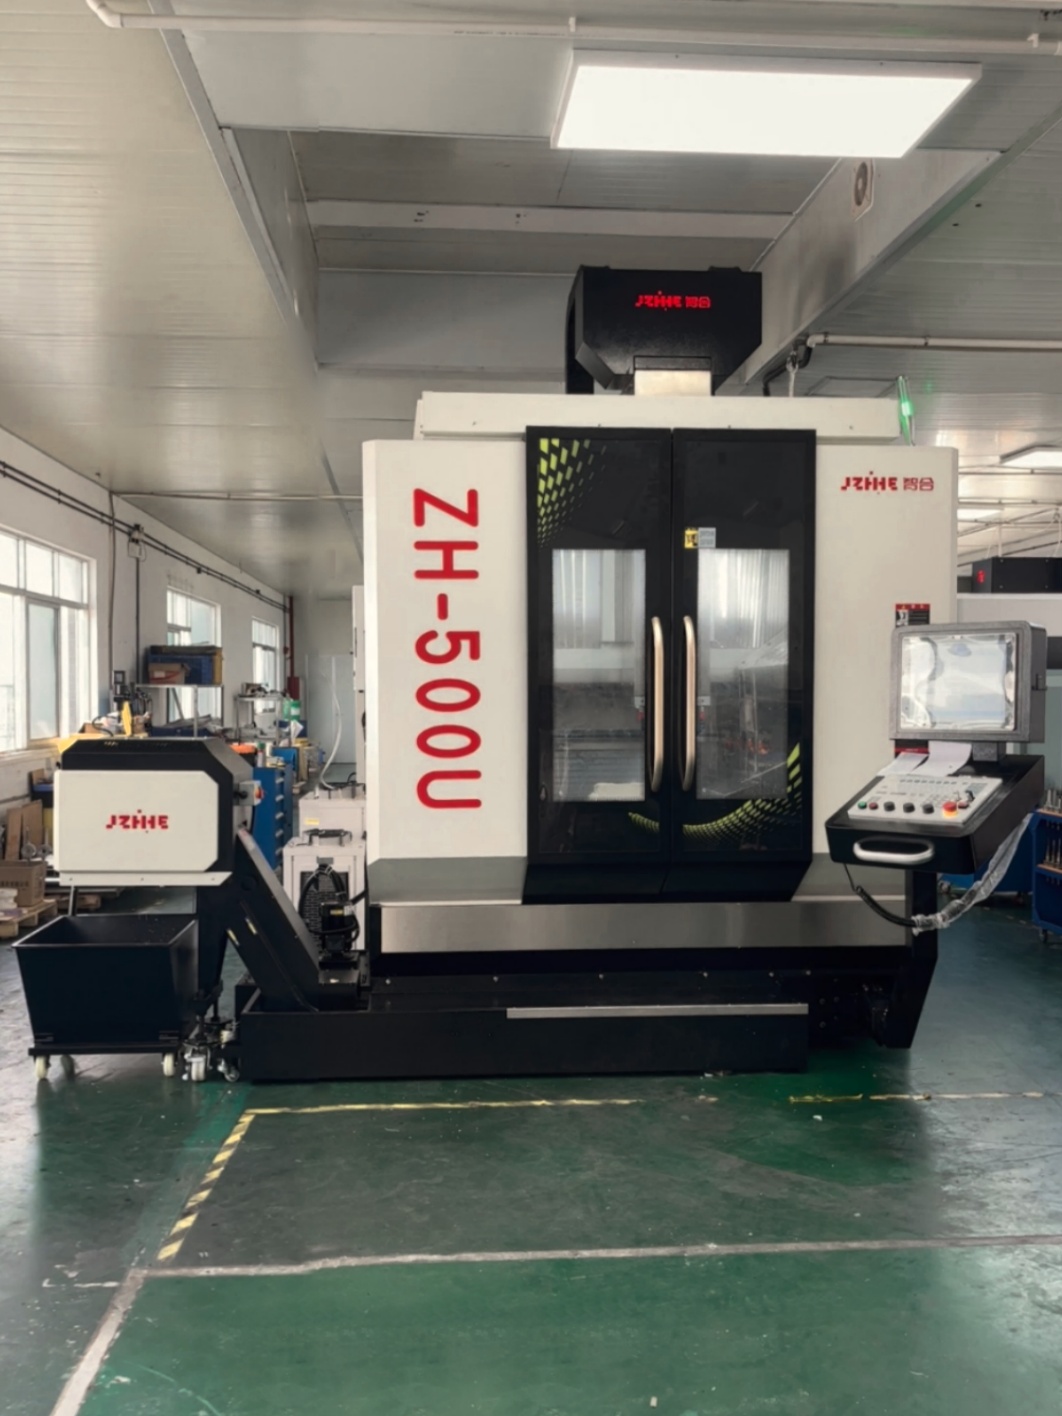
หนึ่งสัปดาห์ในสายงานการผลิต: แผนการทำงาน
| ช่วงเวลาของสัปดาห์ | การตัดสินใจ | บันทึก |
|---|---|---|
| แผนวันจันทร์ | งานและลำดับความสำคัญแบบไหนคือเรื่องจริง? | คิวที่ปล่อยออกมาและข้อสมมติฐาน |
| การตั้งค่าครั้งแรก | สามารถสร้างข้อมูลอ้างอิงและเครื่องมือขึ้นมาใหม่ได้หรือไม่? | ตั้งค่าข้อมูลหนังสือเดินทางและข้อมูลชิ้นแรก |
| การเปลี่ยนถ่าย | อะไรที่ยังขาดหายไปหรือกำลังรออยู่? | เวลาที่ใช้ไปตามงานและผู้รับผิดชอบ |
| กิจกรรมกลางสัปดาห์ | เซลล์จะฟื้นตัวได้อย่างไร? | เครื่องมือหรือบันทึกเหตุการณ์ |
| รีวิววันศุกร์ | สิ่งที่ถูกปล่อยออกมาจริง ๆ คืออะไร? | ผลลัพธ์ที่ยอมรับแล้วและประเด็นที่ยังเปิดอยู่ |
ตั้งค่าคิวงานแบบผสม
แสดงรายการกลุ่มชิ้นส่วน ปริมาณ วันครบกำหนด วัสดุ อุปกรณ์จับยึด เครื่องมือ โปรแกรม เกจวัด และคุณสมบัติการปล่อยผลิตภัณฑ์ แยกงานเร่งด่วนออกจากงานที่สามารถจัดกลุ่มได้ หน่วยการผลิตขนาดเล็กมักถูกจำกัดด้วยการเตรียมการและการตัดสินใจ ดังนั้นคิวควรแสดงความสัมพันธ์เหล่านั้นก่อนที่จะเลือกเครื่องจักร
ควรใช้สัปดาห์ที่เป็นตัวแทนแทนที่จะใช้ลำดับที่เหมาะสมที่สุด ควรรวมถึงช่วงเปลี่ยนผ่านที่ยากลำบากและงานที่มีการตรวจสอบจากภายนอกด้วย ระบบ CNC ของ Zhihe ช่วยให้เห็นส่วนผสมที่แจ้งไว้ได้อย่างชัดเจน เพื่อไม่ให้กำลังการผลิตขึ้นอยู่กับชิ้นส่วนที่มีประสิทธิภาพสูงเป็นพิเศษเพียงชิ้นเดียว
วันจันทร์: พิสูจน์การตั้งค่าครั้งแรก
บันทึกข้อมูลเกี่ยวกับอุปกรณ์จับยึด จุดอ้างอิง ตัวหนีบ ชุดเครื่องมือ ค่าที่ตั้งไว้ล่วงหน้า ผลรวมตรวจสอบโปรแกรม สารหล่อเย็น การตรวจสอบ และเส้นทางการผลิตชิ้นงานแรก บันทึกเวลาตั้งแต่การรับวัสดุจนถึงการส่งมอบชิ้นงานแรก นี่คือตัวเลขกำลังการผลิตแรกที่สำคัญสำหรับงานผลิตจำนวนน้อย
แยกเวลารอคอยทางวิศวกรรมออกจากเวลาทำงานของเครื่องจักร หากคำถามเกี่ยวกับแบบร่างทำให้การปล่อยงานล่าช้า ให้กำหนดผู้รับผิดชอบและแสดงเวลาที่ใช้ให้เห็นชัดเจน เครื่องจักรกลแนวตั้งสำหรับการผลิตจำนวนน้อยควรแสดงผู้รับผิดชอบคิวแทนที่จะคิดค่าใช้จ่ายทุกครั้งที่เกิดความล่าช้าไปที่แกนหมุน
วันอังคาร: วัดแรงเสียดทานในการเปลี่ยนถ่าย
บันทึกการขนถ่าย การทำความสะอาด การเปลี่ยนอุปกรณ์จับยึด การเตรียมเครื่องมือ การเลือกโปรแกรม การตรวจสอบ การตรวจสอบค่าชดเชย และการตรวจสอบชิ้นงานแรก บันทึกการเดินและการรอแยกกัน การผลิตในปริมาณน้อยอาจเสียเวลาในขั้นตอนเหล่านี้มากกว่าเวลาในการตัด
เปรียบเทียบแผนการเปลี่ยนงานกับผลลัพธ์ที่เกิดขึ้นจริง ระบุงานที่ต้องการมาตรฐานการจัดวางอุปกรณ์ รายการที่กำหนดไว้ล่วงหน้า การจัดเก็บที่ดีขึ้น หรือกฎการอนุมัติที่ชัดเจนยิ่งขึ้น อย่าคิดว่าระบบอัตโนมัติเป็นคำตอบแรกจนกว่าจะเข้าใจลำดับขั้นตอนการทำงาน
วันพุธ: จัดกิจกรรมเกี่ยวกับเครื่องมือ
ใช้กลไกการกระตุ้นตามอายุการใช้งานของเครื่องมือหรือการหยุดตรวจสอบตามแผน บันทึกข้อมูลประจำตัวของเครื่องมือ การสึกหรอ การเปลี่ยน การตั้งค่าล่วงหน้า ค่าชดเชย งานที่ได้รับผลกระทบ การควบคุม และการทดสอบซ้ำ เป้าหมายคือการแสดงให้เห็นถึงเส้นทางการกู้คืนตามปกติโดยไม่ก่อให้เกิดสภาวะที่ไม่ปลอดภัย
รักษางานที่ถูกระงับไว้ให้สามารถระบุได้ และกำหนดผู้รับผิดชอบในการเริ่มต้นใหม่ หากชิ้นส่วนที่เปลี่ยนใหม่มีการเปลี่ยนแปลงพื้นผิวหรือขนาด ให้ทำการวัดซ้ำในส่วนที่ได้รับผลกระทบ Zhihe CNC ถือว่าการกู้คืนเป็นส่วนหนึ่งของการเตรียมความพร้อมสำหรับการผลิตจำนวนน้อย ไม่ใช่ข้อยกเว้นนอกเหนือจากกรณีทางธุรกิจ
วันพฤหัสบดี: เน้นย้ำเรื่องคิวตรวจสอบ
ตรวจสอบความพร้อมใช้งานของเครื่องมือวัดแผนที่, CMM หรือการตรวจสอบภายนอก, การสุ่มตัวอย่าง, ข้อมูลดิบ, การตัดสินใจแก้ไข และการถ่ายโอนข้อมูล เครื่องจักรสามารถตัดได้อย่างรวดเร็วในขณะที่ผลผลิตที่ปล่อยออกมาจะรอการตรวจสอบด้วยเครื่องมือวัดหรือผู้ตรวจสอบที่ได้รับอนุญาต
วัดเวลาตั้งแต่การตัดครั้งสุดท้ายจนถึงการส่งมอบ หากมีการตรวจสอบร่วมกัน ให้ระบุลำดับคิวและระดับการแก้ไขปัญหา รวมถึงการจัดการและการทำความสะอาดในกรณีที่ชิ้นส่วนขนาดใหญ่หรือชิ้นส่วนที่บอบบางต้องการการดูแลเป็นพิเศษ
วันศุกร์: ปิดผลลัพธ์ที่ยอมรับแล้ว
นับจำนวนชิ้นงานที่ปล่อยใช้งาน ชิ้นงานที่เก็บไว้ ชิ้นงานที่แก้ไข และชิ้นงานที่ทิ้งแล้ว แยกตามงาน ตรวจสอบความถูกต้องของวัสดุ เครื่องมือ อุปกรณ์ การตรวจสอบ และการบำรุงรักษา นำเวลาทำงานที่แจ้งไว้ทั้งหมดมาหารด้วยจำนวนชิ้นงานที่ปล่อยใช้งาน แล้วแสดงผลลัพธ์เพื่อให้การเปรียบเทียบในสัปดาห์อื่นเป็นไปอย่างยุติธรรม
ตรวจสอบว่าข้อสมมติฐานใดบ้างที่ผิดพลาด: การจัดหาบุคลากร ความพร้อมของเครื่องมือ ความชัดเจนของแบบร่าง การเข้าถึงอุปกรณ์ การส่งต่อหรือการบริการในขั้นตอนถัดไป กำหนดผู้รับผิดชอบ หลักฐาน และกำหนดวันครบกำหนดสำหรับแต่ละประเด็น บัญชีรายสัปดาห์จะมีประโยชน์เมื่อนำไปใช้ในการกำหนดขั้นตอนต่อไป
สร้างไลบรารีการตั้งค่าพาสปอร์ต
สำหรับงานที่ทำซ้ำๆ ให้เก็บรักษาภาพถ่ายหรือแบบร่างของอุปกรณ์จับยึด ข้อมูลอ้างอิง รายการเครื่องมือ ค่าชดเชย การตรวจสอบ การแก้ไขโปรแกรม จุดตรวจสอบ และข้อควรระวังที่ทราบไว้ จัดทำเอกสารบันทึกการทำงานพร้อมกับแบบร่าง วิธีนี้จะช่วยลดภาระการจดจำ แต่ไม่ได้ขจัดความจำเป็นในการอนุมัติชิ้นงานแรกหลังจากมีการเปลี่ยนแปลง
ระบุงานที่สามารถมอบหมายให้ผู้อื่นทำได้ และงานที่ต้องอาศัยวิศวกรหรือผู้เชี่ยวชาญด้านคุณภาพ เครื่องจักรกลซีเอ็นซีแนวตั้งสำหรับการผลิตจำนวนน้อยจะมีความยืดหยุ่นมากขึ้นเมื่อสามารถมองเห็นและควบคุมการตั้งค่าได้
ปกป้องเครื่องมือการผลิตจำนวนน้อย
ระบุรายการตัวยึดทั่วไป ใบมีดตัด หัววัด อุปกรณ์ตั้งค่าล่วงหน้า เครื่องมือที่คล้ายกัน ที่จัดเก็บ ตัวกระตุ้นการสั่งซื้อซ้ำ และกรรมสิทธิ์ เครื่องมือที่ใช้ร่วมกันสามารถกลายเป็นคิวที่ซ่อนอยู่ได้ เชื่อมโยงเครื่องมือที่สำคัญทุกชิ้นเข้ากับกลุ่มงานและกฎการเปลี่ยนทดแทน
ตรวจสอบความพร้อมของเครื่องมือก่อนรับงานเร่งด่วน หากการขาดแคลนเครื่องมือทำให้เส้นทางการทำงานเปลี่ยนไป ให้บันทึกสภาพที่แก้ไขแล้วและผลกระทบต่อคุณภาพและเวลา Zhihe CNC จะเก็บข้อมูลสมมติฐานเกี่ยวกับเครื่องมือไว้ในไฟล์เดียวกับข้อมูลกำลังการผลิต
รักษาความปลอดภัยและให้สามารถสังเกตเซลล์ได้
กำหนดรายละเอียดเกี่ยวกับอุปกรณ์ป้องกัน การจัดการเศษวัสดุ การทำความสะอาด การล็อกอุปกรณ์ การยกของ การเข้าถึงของผู้ปฏิบัติงาน และสถานะที่ปลอดภัย แรงกดดันในการผลิตไม่ควรลบล้างอำนาจในการหยุดงาน หรือส่งเสริมการทำงานด้วยมือโดยไม่ได้รับการบันทึกไว้ แนวทางของ OSHA และการประเมินความเสี่ยงในท้องถิ่นยังคงเป็นส่วนหนึ่งของเอกสารฉบับนี้
สังเกตการทำความสะอาดและการฟื้นฟูโดยใช้สิทธิ์การเข้าถึงที่ได้รับ บันทึกว่าใครเป็นผู้รับผิดชอบการดูแลประจำวัน การบำรุงรักษาตามกำหนดเวลา และการแจ้งปัญหา พื้นที่พร้อมใช้งานเมื่อสามารถปฏิบัติงานตามปกติได้อย่างปลอดภัยและสม่ำเสมอ
ทบทวนทั้งเดือน ไม่ใช่แค่รายสัปดาห์
หลังจากผ่านไปหลายสัปดาห์ ให้เปรียบเทียบผลผลิตที่ยอมรับได้ ส่วนผสม การเปลี่ยนงาน เหตุการณ์เกี่ยวกับเครื่องมือ การหยุดงาน และกรณีการซ่อมบำรุง อย่านำตัวอย่างเล็กๆ มาใช้เป็นข้อมูลพยากรณ์โดยรวม ใช้ข้อมูลเพื่อเลือกอุปกรณ์จับยึด เครื่องวัด การฝึกอบรม หรือการกำหนดตารางเวลาครั้งต่อไป
เปิดไฟล์ข้อมูลพื้นฐานอีกครั้งหลังจากมีการเปลี่ยนแปลงชิ้นส่วน วัสดุ บุคลากร เครื่องมือ อุปกรณ์จับยึด โปรแกรม เกจวัด หรือสถานที่ทำงาน เก็บไฟล์รายสัปดาห์ต้นฉบับไว้เพื่อให้สามารถตรวจสอบย้อนกลับการปรับปรุงได้
สมุดบัญชีหลักฐาน
| เส้นบัญชีแยกประเภท | รวม | ทำไมเรื่องนี้ถึงสำคัญ |
|---|---|---|
| การตั้งค่า | ขนถ่าย, อุปกรณ์จับยึด, เครื่องมือ, หัววัด, ชิ้นแรก | แสดงวิธีการเตรียมในปริมาณน้อย |
| การเปลี่ยนถ่าย | การทำความสะอาด, การจัดเก็บ, โปรแกรม, ค่าชดเชย, การอนุมัติ | เปิดเผยต้นทุนความยืดหยุ่น |
| สนับสนุน | การตรวจสอบ ชิป การบำรุงรักษา การเก็บรักษา | เชื่อมต่อการตัดกับการปล่อย |
| เอาต์พุต | เผยแพร่, ระงับ, ปรับปรุงใหม่, ยกเลิก | ป้องกันข้อเรียกร้องเกี่ยวกับวงจรในอุดมคติ |
เปลี่ยนสัปดาห์ให้เป็นมาตรฐาน
หลังจากสัปดาห์ที่กำหนดไว้ ให้เลือกการปรับปรุงหนึ่งอย่างที่ช่วยลดคิวงานที่เกิดขึ้นซ้ำๆ และเลือกการควบคุมหนึ่งอย่างที่ช่วยปกป้องคุณภาพ ตัวอย่างเช่น รถเข็นสำหรับจัดเตรียมอุปกรณ์ รายการที่กำหนดไว้ล่วงหน้า มาตรฐานการติดตั้ง การกำหนดกฎการจองเครื่องมือวัด หรือการกำหนดระยะเวลาหยุดงานทางวิศวกรรมที่ชัดเจนยิ่งขึ้น มอบหมายการเปลี่ยนแปลงนั้นให้กับทีมใดทีมหนึ่ง และวัดผลในสัปดาห์ที่เทียบเคียงได้ถัดไป
อย่าลบสมุดบัญชีต้นฉบับเมื่อผลลัพธ์ดีขึ้น ให้เก็บทั้งสองเวอร์ชันไว้เพื่อให้ผู้บริหารเห็นว่าสมมติฐานใดเปลี่ยนแปลงไป หน่วยงานผลิตขนาดเล็กจะมีความยืดหยุ่นมากขึ้นเมื่อมีการบันทึกบทเรียนที่ได้รับ และการดำเนินการครั้งต่อไปสามารถมองเห็นได้ชัดเจนสำหรับผู้ที่ปฏิบัติงาน
ทำให้ฝ่ายจัดซื้อเห็นถึงความยืดหยุ่นอย่างชัดเจน
แผนการผลิตชิ้นงานแนวตั้งขนาดเล็กควรแสดงให้เห็นว่าความยืดหยุ่นส่วนใดขึ้นอยู่กับสภาพทางกายภาพ และส่วนใดขึ้นอยู่กับคน เครื่องมือ หรือการตัดสินใจ ระบุตำแหน่งการจับยึด ตัวยึดทั่วไป ความพร้อมในการตั้งค่าล่วงหน้า การเข้าถึงเครื่องมือวัด และขั้นตอนการอนุมัติที่ทำให้การทำงานในแต่ละสัปดาห์เป็นไปได้ Zhihe CNC แนะนำให้แนบรายการนี้ไปกับการตรวจสอบเชิงพาณิชย์ เพื่อให้ผู้ซื้อไม่เปรียบเทียบชุดการผลิตที่เตรียมพร้อมอย่างสมบูรณ์กับข้อเสนอเฉพาะเครื่องจักรเท่านั้น
หลังจากผ่านไปหนึ่งเดือน ให้กลับมาทบทวนบัญชีการผลิตชิ้นส่วนขนาดเล็กด้วยเครื่องจักรแนวตั้ง โดยพิจารณาถึงการผลิต คุณภาพ และการบำรุงรักษา เปรียบเทียบสัดส่วนที่ยอมรับได้กับสัดส่วนที่วางแผนไว้ จากนั้นทำเครื่องหมายความแตกต่างแต่ละรายการว่าเป็นปัญหาด้านการจัดตารางเวลา ปัญหาด้านเครื่องมือ คิวการตรวจสอบ ช่องว่างในการฝึกอบรม หรือข้อจำกัดของเครื่องจักร ปิดความแตกต่างด้วยหลักฐานหรือผู้รับผิดชอบที่มีวันที่ระบุไว้ แทนที่จะเปลี่ยนแปลงสมมติฐานเกี่ยวกับกำลังการผลิตโดยไม่แจ้งให้ทราบล่วงหน้า
ใช้สมุดบัญชีเป็นช่องทางส่งต่อข้อมูล
บัญชีการผลิตชิ้นงานแนวตั้งจำนวนน้อยควรส่งต่อจากแอปพลิเคชันไปยังการผลิตจริง โดยระบุส่วนผสมที่ยอมรับได้ เอกสารการตั้งค่า สมมติฐานเกี่ยวกับเครื่องมือ คิวการวัด และการดำเนินการที่ยังไม่เสร็จสิ้น กระบวนการผลิตชิ้นงานแนวตั้งจำนวนน้อยจะมีความยืดหยุ่นก็ต่อเมื่อผู้ปฏิบัติงานที่ได้รับการฝึกฝนคนอื่นสามารถทำซ้ำการตัดสินใจได้โดยไม่ต้องพึ่งพาตารางข้อมูลส่วนตัวหรือความจำ
ตรวจสอบหลักฐานการตัดเฉือนแนวตั้งแบบชุดเล็กหลังจากการเปลี่ยนงานจริงและการหยุดงานตามปกติ หากเส้นทางขึ้นอยู่กับบุคคล เครื่องมือ หรือมาตรวัดภายนอกใด ๆ ให้บันทึกความสัมพันธ์นั้นและเจ้าของก่อนที่จะเสนอราคาสำหรับชุดถัดไป
คำถามที่พบบ่อยสำหรับผู้ซื้อ: การตัดเฉือนแนวตั้งแบบชุดเล็ก
เหตุใดจึงต้องใช้สมุดบัญชีรายสัปดาห์?
สิ่งนี้เผยให้เห็นงานผสมผสานหลายอย่าง เช่น การตั้งค่า การเปลี่ยนงาน การตรวจสอบ และการกู้คืน ซึ่งถูกซ่อนไว้ด้วยรอบการทำงานเดียว
หนังสือเดินทางแบบตั้งค่าคืออะไร?
บันทึกที่เป็นระบบเกี่ยวกับอุปกรณ์จับยึด จุดอ้างอิง เครื่องมือ ค่าชดเชย โปรแกรม การตรวจสอบ และข้อควรระวัง
ควรวัดเวลาในการเปลี่ยนผ่านอย่างไร?
แยกขั้นตอนการทำความสะอาด การเปลี่ยนอุปกรณ์ การใช้เครื่องมือ การตรวจสอบ การอนุมัติ การเดิน และการรอคอย
แกนหมุนที่เร็วขึ้นช่วยแก้ปัญหาการผลิตในปริมาณน้อยได้หรือไม่?
ไม่ใช่เมื่อการเตรียมการ การวัด การตัดสินใจ หรือการควบคุมความพร้อมใช้งานของเครื่องมือได้ปล่อยผลลัพธ์ออกมาแล้ว
เหตุใดจึงต้องจัดงานสัมมนาเกี่ยวกับเครื่องมือที่วางแผนไว้ล่วงหน้า?
ฟังก์ชันนี้จะทดสอบการกู้คืนตามปกติ การเปลี่ยน การตั้งค่าล่วงหน้า ค่าชดเชย การทดสอบซ้ำ และการควบคุมการทำงานที่หยุดไว้
การทบทวนในวันศุกร์ควรประกอบด้วยอะไรบ้าง?
งานที่เผยแพร่ ระงับ ปรับปรุง และยกเลิก รวมถึงวัสดุ เครื่องมือ การบำรุงรักษา และประเด็นที่ยังไม่ได้รับการแก้ไข
Zhihe CNC ปกป้องความยืดหยุ่นได้อย่างไร?
โปรแกรม CNC เวอร์ชันของ Zhihe จะตั้งค่าหนังสือเดินทางและเชื่อมโยงเครื่องมือ การตรวจสอบ และสมมติฐานการกำหนดตารางเวลาเข้าด้วยกัน
ควรเปิดฐานปฏิบัติการอีกครั้งเมื่อใด?
หลังจากมีการเปลี่ยนแปลงชิ้นส่วน วัสดุ อุปกรณ์จับยึด โปรแกรม เครื่องมือ เกจวัด บุคลากร หรือสถานที่ปฏิบัติงาน
ควรจัดการกับมาตรวัดที่ใช้ร่วมกันอย่างไร?
บันทึกคิว การกำหนดเวลา ข้อมูลดิบ การแจ้งเตือน และหน่วยงานที่อนุมัติการปล่อยข้อมูล
ผู้ซื้อควรส่งอะไรบ้าง?
ส่งข้อมูลส่วนผสมรายสัปดาห์ ขนาดล็อต อุปกรณ์ เครื่องมือ วันครบกำหนด การตรวจสอบ และข้อสันนิษฐานเกี่ยวกับจำนวนบุคลากร
นำการตัดสินใจไปที่ Zhihe CNC
ส่งแบบร่างหรือไฟล์ CAD ที่ควบคุมแล้ว วัสดุและสต็อก คุณสมบัติที่สำคัญ ปริมาณการผลิตต่อปี ส่วนผสมของล็อต แนวคิดของฟิกซ์เจอร์ ข้อจำกัดของเครื่องมือ เส้นทางการตรวจสอบ สภาพแวดล้อมของไซต์งาน และพื้นที่ให้บริการ ไปยัง Zhihe CNC ตรวจสอบ กลุ่มผลิตภัณฑ์ของ Zhihe CNC ข้อมูลบริษัทและโรงงาน และ ขั้นตอนการสอบถามทางวิศวกรรม สำหรับงานกลึงแนวตั้งล็อตเล็ก ให้ขอการกำหนดค่าที่มีวันที่ การทดลองที่เป็นตัวแทน ขอบเขตการยอมรับ รายการข้อสมมติฐานที่เปิดกว้าง และชื่อผู้รับผิดชอบการสนับสนุน
ขอบเขตอ้างอิง
เอกสารอ้างอิงศูนย์กลางเครื่องจักรกลของ ISO และ แนวทางการป้องกันเครื่องจักรของ OSHA ให้บริบทเกี่ยวกับการทดสอบเครื่องจักรหรือการป้องกันอันตราย เอกสารเหล่านี้ไม่ได้มาแทนที่การยอมรับตามแบบร่างเฉพาะ การประเมินความเสี่ยงในพื้นที่ การรับรองผลิตภัณฑ์ การอนุมัติตามกฎระเบียบ หรือขั้นตอนการปฏิบัติงานของผู้ซื้อ





