

Bắt đầu từ vị trí mà cỗ máy sẽ đặt
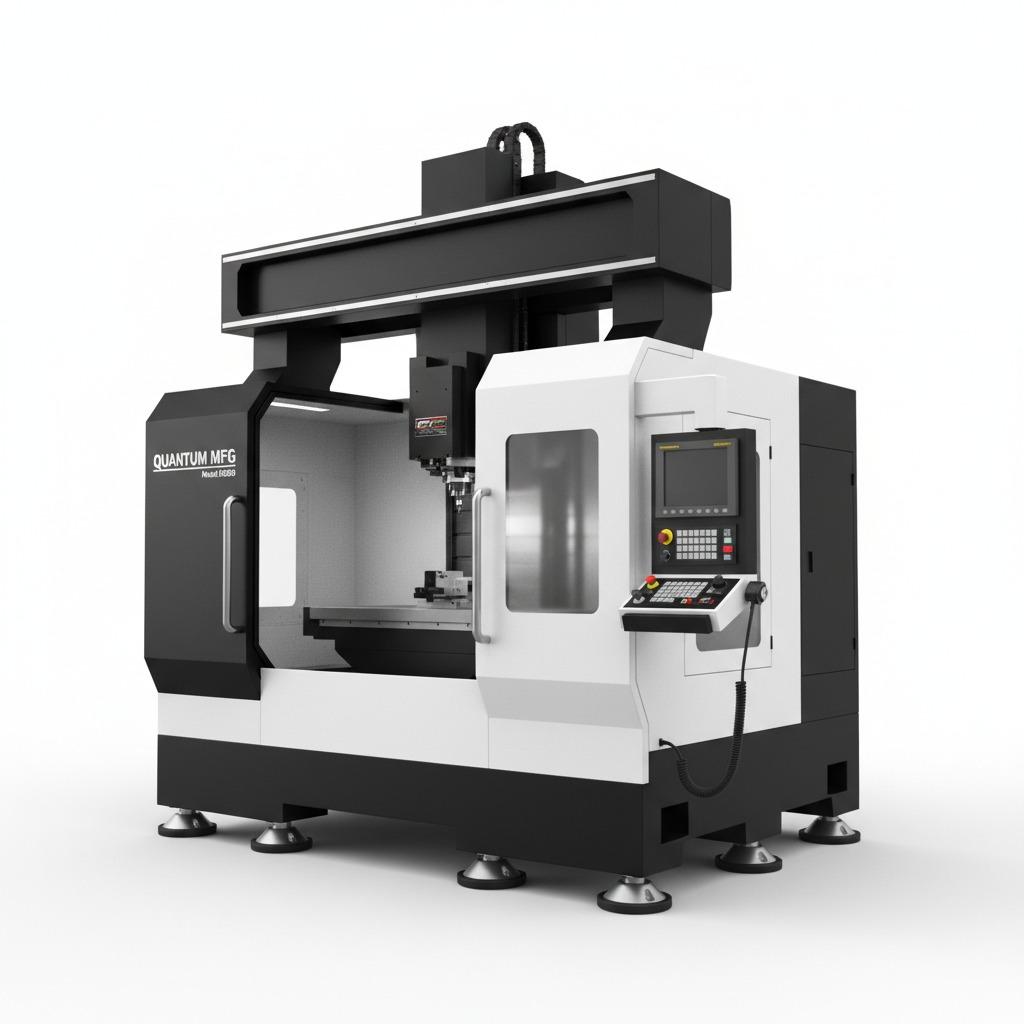
Việc lựa chọn trung tâm gia công kiểu khung giàn cần được thực hiện từ khâu thiết kế tổng thể: vị trí lắp đặt, hậu cần, phôi gia công, nhiệm vụ cắt gọt, kiểm tra, bảo trì và dịch vụ phải tạo thành một quy trình tương thích. Zhihe CNC yêu cầu người mua xác định các bộ phận tiêu biểu và giới hạn trước khi so sánh kích thước hoặc công suất trục chính. Toàn bộ hệ thống bao gồm phôi, đồ gá, giá đỡ, kẹp, dụng cụ, giá đỡ, thiết bị nâng hạ, tấm chắn bảo vệ, phoi và lối đi cho người vận hành.
Bước 1: Xác minh Bản tóm tắt của Tổ chức
Ghi lại tải trọng sàn, thiết kế móng, neo, san lấp mặt bằng, hệ thống thoát nước, bối cảnh rung động, tiện ích, môi trường và quyền sở hữu kỹ thuật. Xác nhận dữ liệu nhà cung cấp cung cấp và các phép tính mà người mua hoặc kỹ sư địa phương phải phê duyệt. Một vấn đề về móng phát sinh muộn có thể làm thay đổi tiến độ, công việc căn chỉnh và chi phí lắp đặt ngay cả khi cấu hình máy móc không thay đổi.
Lộ trình từ sàn nhà máy đến sản xuất
| Điểm dừng trên tuyến đường | Bằng chứng trước khi công bố | Người sở hữu |
|---|---|---|
| Địa điểm | Nền móng, tiện ích, môi trường và khả năng tiếp cận | Tiện ích dành cho người mua |
| Vận chuyển | Đóng gói, vận chuyển, nâng hạ, đặt vị trí và kiểm tra. | Đội ngũ hậu cần |
| Phong bì | Chi tiết, đồ gá, tải trọng, tầm với và khoảng cách | Kỹ thuật ứng dụng |
| Quá trình | Công suất trục chính, dụng cụ, phoi và chất làm mát | Kỹ thuật sản xuất |
| Chất lượng | Căn chỉnh, thước đo, dữ liệu thô và chấp nhận | Đội ngũ chất lượng |
| Ủng hộ | Bảo trì, phụ tùng, đào tạo và xử lý sự cố | Nhà cung cấp và người mua |
Điểm dừng 2: Theo dõi lộ trình giao hàng
Kiểm tra kích thước đóng gói, giới hạn vận chuyển, giấy phép, chuyển giao rủi ro, bảo hiểm, dỡ hàng, sức nâng của cần cẩu, khoảng cách cửa ra vào và lối đi, vị trí đặt, không gian lắp ráp và xử lý chất thải. Đi bộ khảo sát tuyến đường nếu có thể. Zhihe CNC coi hậu cần là một phần của quá trình chuẩn bị máy móc vì việc thang máy bị kẹt hoặc cửa ra vào không thể tiếp cận có thể làm gián đoạn việc lắp đặt trước khi bắt đầu nghiệm thu kỹ thuật.
Bước 3: Tạo mô hình cho phôi đã được gắn trên giá đỡ
Đặt các chi tiết đại diện và tối đa cùng với các giá đỡ, đồ gá, kẹp, vị trí tiếp cận điểm chuẩn, tầm với của dụng cụ và khoảng không bảo dưỡng. Đánh dấu trọng tâm, điểm nâng và hướng tải. Đối với trung tâm gia công kiểu giàn, kích thước bàn và hành trình trục danh nghĩa không mô tả khả năng tiếp cận hữu ích khi đồ gá, giá đỡ dài hoặc hình dạng cầu trục đi vào đường đi.
Hội đồng rủi ro phong bì
| Rủi ro | Câu hỏi | Bằng chứng xét xử |
|---|---|---|
| Nhịp và chiều cao | Bộ phận được lắp đặt có vừa khít với cấu trúc không? | Kiểm tra mô hình và tải trọng được kiểm soát |
| Phạm vi công cụ | Liệu có thể đạt được các đặc điểm quan trọng mà không cần sử dụng phép chiếu không ổn định? | Giá đỡ, đường dẫn và kết quả bề mặt |
| Ủng hộ | Việc kẹp giữ có bảo vệ được điểm chuẩn và hình học không? | So sánh tải lại và kiểm tra |
| Chip và chất làm mát | Liệu tuyến đường có thể giữ được sự sạch sẽ và dễ quan sát? | Bản ghi cửa sổ sản xuất |
| Truy cập | Liệu các nhân viên vận hành và đội ngũ dịch vụ có thể thực hiện các nhiệm vụ được giao không? | Khảo sát thực địa và trình diễn công việc |
Điểm dừng 4: Mô tả nhiệm vụ cắt thực tế
Liệt kê vật liệu, tình trạng vật liệu, vùng gia công, đường kính dụng cụ, độ ăn khớp, tốc độ, mô-men xoắn cần thiết, chiều dài dụng cụ, độ hoàn thiện và chu trình gia công. Tránh sử dụng nhãn đơn lẻ “công suất lớn” hoặc “tốc độ cao”. Zhihe CNC kết nối trục chính, kết cấu, dụng cụ, chất làm mát và phôi vụn với lộ trình gia công đã khai báo và nêu rõ điểm kết thúc của quá trình này.
Bước 5: Lập kế hoạch dụng cụ và gia công phôi
Các yếu tố cần lưu ý bao gồm: giá đỡ dụng cụ, dao cắt, đầu cắt góc (nếu có), đo độ sâu, thiết lập trước, tiếp cận đồ gá, cung cấp chất làm mát, lọc, hút phoi và khoảng thời gian làm sạch. Quan sát các hốc sâu, bề mặt dài và các góc khó. Quản lý dụng cụ và phoi có thể kiểm soát kết quả bề mặt, nhân công và thời gian hoàn thiện sản phẩm ngay cả khi thông số hành trình và trục chính có vẻ đáp ứng đủ yêu cầu.
Bước 6: Xây dựng mô hình chấp nhận hai cửa sổ
Sử dụng một khoảng thời gian ngắn để xác nhận hình học, chương trình, công cụ và phép đo, sau đó sử dụng một khoảng thời gian sản xuất để quan sát nhiệt độ, tải trọng, phôi vụn, kiểm tra, sự cố công cụ, bảo trì và phục hồi. Giữ cho các chi tiết được chấp nhận và giữ lại có thể nhận dạng được. Các tài liệu tham khảo ISO cung cấp bối cảnh thử nghiệm, nhưng người mua vẫn cần một tập tin chấp nhận cụ thể theo bản vẽ.
Điểm dừng số 7: Điều chỉnh lộ trình kiểm tra
Ghi rõ thông tin nhận dạng thiết bị đo, trạng thái hiệu chuẩn, căn chỉnh, điểm chuẩn, lấy mẫu, vị trí dữ liệu thô, quy tắc hiệu chỉnh và thẩm quyền phê duyệt. Việc kiểm tra các chi tiết lớn có thể đòi hỏi thời gian, không gian và thao tác chuyên biệt thuộc về mô hình năng lực. Thử nghiệm tại trung tâm gia công giàn không hoàn chỉnh nếu phép đo không thể tái tạo quyết định chấp nhận đã được công bố.
Điểm dừng 8: Trình bày cách tiếp cận để bảo trì
Hiển thị các công việc bôi trơn định kỳ, làm mát, xử lý phoi, trục chính, nắp đậy, bộ lọc, đầu dò, sao lưu và kiểm tra với quyền truy cập được cung cấp. Ghi lại các yêu cầu nâng hạ đặc biệt, khóa an toàn hoặc hỗ trợ từ nhà cung cấp. Zhihe CNC bao gồm công việc bảo trì sẵn sàng vì một máy móc có khả năng kỹ thuật cao vẫn có thể gây ra thời gian ngừng hoạt động không cần thiết khi việc bảo trì hàng ngày khó khăn hoặc không được thực hiện thường xuyên.
Bước 9: Tạo giao diện trang web (Site Interface Register)
Ghi chép đầy đủ thông tin về giao diện, yêu cầu, bản vẽ hoặc bằng chứng, người chịu trách nhiệm, hạn chót, trạng thái và quy trình leo thang vấn đề vào cùng một sổ đăng ký. Tách riêng các vấn đề gây cản trở, các hạn chế đã chấp nhận và các sản phẩm bàn giao sau khi cài đặt. Xem xét lại sổ đăng ký tại thời điểm chốt cấu hình, vận chuyển, lắp đặt, nghiệm thu và cửa sổ sản xuất đầu tiên để đảm bảo các giả định chưa được giải quyết vẫn được hiển thị rõ ràng.
Bước 10: Chuyển giao dữ liệu vận hành cơ bản
Cấu hình bàn giao, hồ sơ công trường, căn chỉnh, đồ gá, dụng cụ, chương trình, độ lệch, kiểm tra, bảo trì, sao lưu, phụ tùng thay thế, đào tạo và liên hệ dịch vụ. Bảo lưu các phiên bản đã được thay thế. Mở lại bằng chứng bị ảnh hưởng sau khi có thay đổi về bộ phận, đồ gá, trục chính, dụng cụ, phần mềm, thước đo, nền móng, môi trường hoặc bảo trì.
Đánh giá sự sẵn sàng, chứ không phải sự thành công.
Việc giao hàng vật lý là một cột mốc. Sự sẵn sàng lắp đặt có nghĩa là các tiện ích đã được khai báo, cấu hình máy móc, gói quy trình, tuyến đường kiểm tra, nhân lực và tài liệu có thể vận hành theo kế hoạch nghiệm thu. Zhihe CNC khuyến nghị nên tiến hành xem xét lại các vấn đề còn tồn đọng và chỉ định người chịu trách nhiệm khởi động lại trước khi đưa vào sản xuất hoặc đạt được cột mốc thương mại cuối cùng.
Xác định ranh giới của sơ đồ khu vực
Quy trình này không chứng nhận mọi chi tiết, vật liệu, sản phẩm, điều kiện an toàn địa phương hoặc yêu cầu quy định. Ghi lại các điều kiện và giới hạn đã được kiểm tra. Sử dụng kỹ thuật cụ thể tại công trường và đánh giá rủi ro khi cần thiết. Ranh giới rõ ràng cho phép các nhóm tái sử dụng bằng chứng hợp lệ mà không biến một lần lắp đặt thành một tuyên bố chung không có cơ sở.
Câu hỏi thường gặp của người mua: Trung tâm gia công kiểu giàn
Cần kiểm tra những gì trước khi đưa ra thông số kỹ thuật máy móc?
Kiểm tra vị trí, nền móng, tuyến đường vận chuyển và toàn bộ phạm vi bao phủ của chi tiết đã được lắp đặt.
Tại sao kích thước bảng lại không đủ?
Các phụ kiện, giá đỡ, kẹp, dụng cụ, giá giữ, tấm chắn, mảnh vụn và lối tiếp cận làm giảm không gian sử dụng hữu ích.
Bản tóm tắt của quỹ nên bao gồm những gì?
Bao gồm tải trọng, neo, san lấp mặt bằng, hệ thống thoát nước, bối cảnh rung động, tiện ích, môi trường và quyền sở hữu được phê duyệt.
Tại sao phải đi bộ trên tuyến đường giao hàng?
Các hạn chế về vận chuyển, cần cẩu, cửa ra vào, lối đi và lắp ráp có thể ngăn cản việc lắp đặt ngay cả khi máy móc đã sẵn sàng.
Nên định nghĩa chu kỳ hoạt động của trục chính như thế nào?
Liên kết các yếu tố như vật liệu, hàng tồn kho, sự tham gia, công cụ, tốc độ, mô-men xoắn, tầm với, khâu hoàn thiện và hỗn hợp với tuyến đường mục tiêu.
Chấp nhận hai cửa sổ là gì?
Khoảng thời gian ngắn xác nhận lộ trình; khoảng thời gian sản xuất cho thấy nhiệt độ, phôi vụn, sự cố dụng cụ, kiểm tra và phục hồi.
Việc kiểm tra quyền truy cập bảo trì nên được thực hiện như thế nào?
Trình bày rõ ràng các nhiệm vụ đã hoàn thành hàng ngày và theo lịch trình, bao gồm không gian làm việc thực tế, công cụ, quyền hạn và quy trình xử lý khi cần thiết.
Zhihe CNC quản lý các giao diện như thế nào?
Zhihe CNC ghi lại các yêu cầu, chủ sở hữu, bằng chứng, ngày tháng, giới hạn và quy trình leo thang trong một sổ đăng ký chung.
Máy móc sẽ sẵn sàng để lắp đặt khi nào?
Khi địa điểm, cấu hình, quy trình, kiểm tra, con người và tài liệu có thể tuân thủ lộ trình chấp nhận đã được công bố.
Người mua nên gửi gì trước tiên?
Gửi thông tin về bao bì phôi, vật liệu, đồ gá, nhiệm vụ, khối lượng, địa điểm, hậu cần, kiểm tra và nhu cầu dịch vụ.
Diễn tập lắp đặt trước khi giao hàng
Tổ chức cuộc họp chuẩn bị sẵn sàng có ghi chép đầy đủ, sử dụng kế hoạch đóng gói cuối cùng, tuyến đường giao hàng, phương pháp nâng hạ, bản vẽ móng, tiện ích, trình tự lắp ráp, dụng cụ căn chỉnh, thông tin liên hệ tại công trường và kế hoạch xử lý chất thải. Đi bộ kiểm tra từng bước trong ngày đến công trường theo trình tự thời gian. Xác định điều kiện đầu tiên có thể cản trở việc dỡ hàng, đặt vị trí, lắp ráp hoặc cấp điện. Chỉ định bằng chứng và ngày hoàn thành thay vì chỉ dựa vào tuyên bố chung chung rằng công trường đã sẵn sàng.
Cần bao gồm các phương án dự phòng cho các trường hợp như tắc nghẽn đường đi, sự sẵn có của cần cẩu, bao bì bị hư hỏng, thiếu tiện ích, ảnh hưởng của thời tiết (nếu có) và sự chậm trễ hỗ trợ tại địa phương. Một dự án trung tâm gia công giàn không cần một sổ đăng ký rủi ro quá mức, nhưng cần có các quyết định cụ thể cho các giao diện có tác động lớn. Zhihe CNC khuyến nghị cố định kế hoạch tiếp nhận với cấu hình hiện tại để việc thay đổi máy móc hoặc địa điểm vào phút cuối không bị bỏ sót.
Đánh giá tháng sản xuất đầu tiên
Lên lịch kiểm tra sau khi căn chỉnh, kiểm tra sản phẩm đầu tiên được chấp nhận, kiểm tra sự kiện đầu tiên trong vòng đời hoạt động bình thường của dụng cụ và kiểm tra thời gian sản xuất đã được công bố. So sánh tải trọng thực tế, quá trình cắt, phoi, kiểm tra, bảo trì, tạm dừng, liên hệ dịch vụ và việc sử dụng tài liệu với lộ trình đã được chấp nhận. Ghi lại những nơi sơ đồ vị trí hoạt động hiệu quả và những nơi quyền sở hữu hoặc quyền truy cập không rõ ràng. Mục đích là để cải thiện cơ sở hoạt động mà không cần viết lại bằng chứng từ quá trình cài đặt.
Đóng mỗi vấn đề lại với tư cách là một sự điều chỉnh, hạn chế đã chấp nhận, nhu cầu đào tạo, yêu cầu phụ tùng hoặc cải tiến trong tương lai. Ghi rõ tên nhóm chịu trách nhiệm, bằng chứng, ngày đến hạn và thẩm quyền phê duyệt. Lưu giữ các mục còn tồn đọng vào cuối tháng. Điều này giúp bộ phận mua hàng và vận hành có cái nhìn chung về mức độ sẵn sàng sau khi nhóm dự án rời đi và tránh nhầm lẫn giữa việc lắp đặt thực tế với việc sản xuất ổn định.
Sử dụng điểm đánh giá mức độ sẵn sàng kèm theo bằng chứng.
Chỉ chấm điểm vị trí, giao hàng, phong bì, quy trình, chất lượng, bảo trì, đào tạo và dịch vụ sau khi đính kèm tài liệu hoặc ghi nhận. Trung tâm gia công giàn không nên được đánh giá là sẵn sàng hoạt động chỉ vì hầu hết các nhóm cảm thấy thoải mái. Một vấn đề chưa được giải quyết về nền móng, nâng hạ, tiện ích hoặc giao diện kiểm tra vẫn có thể cản trở lộ trình nghiệm thu theo kế hoạch. Các vấn đề về trọng lượng cần được xem xét dựa trên hậu quả và trách nhiệm, chứ không phải dựa trên thời gian thảo luận gần đây.
Tại cuộc họp triển khai, hãy phân biệt giữa trở ngại, hạn chế đã được chấp nhận và hành động sau khi cài đặt. Ghi lại người phê duyệt, bằng chứng, ngày đến hạn và quy trình leo thang. Theo dõi điểm số cùng với quá trình cài đặt và đánh giá tháng đầu tiên để đảm bảo việc cải tiến được theo dõi và người mua có thể thấy những giả định nào đã thực sự được loại bỏ.
Đưa ra quyết định cho Zhihe CNC
Gửi bản vẽ hoặc CAD điều khiển CNC của Zhihe, thông tin về vật liệu và hàng tồn kho, các tính năng quan trọng, sản lượng hàng năm, thành phần lô sản phẩm, ý tưởng đồ gá, hạn chế về dụng cụ, phương pháp kiểm tra, điều kiện tại công trường và khu vực dịch vụ. Xem xét danh mục sản phẩm CNC của Zhihe , hồ sơ công ty và nhà máy , và lộ trình yêu cầu kỹ thuật . Đối với trung tâm gia công kiểu khung giàn, hãy yêu cầu cấu hình theo ngày tháng, thử nghiệm tiêu biểu, giới hạn nghiệm thu, danh sách giả định mở và người phụ trách hỗ trợ được chỉ định.
Ranh giới tham chiếu
Tiêu chuẩn định vị ISO 230-2 và hướng dẫn bảo vệ máy móc của OSHA cung cấp bối cảnh thử nghiệm máy móc hoặc bảo vệ máy móc. Chúng không thay thế việc chấp nhận bản vẽ cụ thể, đánh giá rủi ro tại địa phương, chứng nhận sản phẩm, phê duyệt theo quy định hoặc quy trình vận hành của người mua.





