

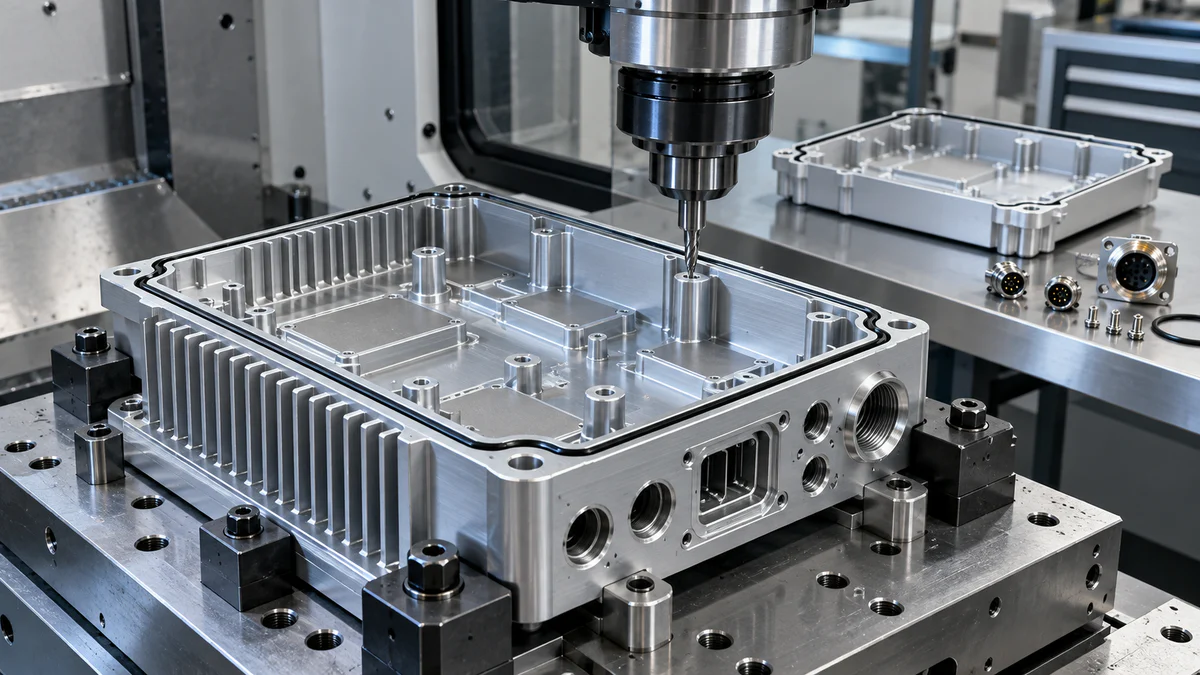
Eine CNC-Maschine für Bauteile von Kommunikationsgeräten sollte vom fertigen Gehäuse ausgehend bewertet werden. Ein Gehäuse kann die Maßprüfung bestehen und dennoch Probleme verursachen, wenn der Stecker nicht richtig sitzt, die Dichtung an Kompression verliert, eine Wärmeleitfläche wackelt oder eine beschichtete Verbindung den vorgesehenen Kontakt nicht mehr herstellt. Der Bearbeitungsprozess muss die für die Endmontage relevanten Verbindungen erhalten.
Dieser Leitfaden richtet sich an Gehäusekonstrukteure, Verfahrenstechniker, Qualitätssicherungsteams und Maschineneinkäufer, die mit Funk-, Netzwerk-, Antennen-, Edge-Computing- oder verwandter Hardware arbeiten. Die Bearbeitungsqualität unterstützt die Montage und die Konstruktionsvorgaben, gewährleistet aber allein weder elektromagnetische Verträglichkeit, Funkzulassung, Umgebungsdichtigkeit noch die Einhaltung gesetzlicher Vorschriften.
Öffnen Sie zuerst die fertige Baugruppe.
Vor der Überprüfung von Maschinenverfahrwegen oder Spindelleistung prüfen Sie das montierte Produktmodell und die Montagereihenfolge. Markieren Sie die Schnittstellen, die die mechanischen, thermischen, elektrischen und umweltbedingten Pfade schließen. Typische Beispiele hierfür sind Steckverbinderflächen, Dichtungsflächen, Deckelverbindungen, Wärmeleitpads, Schirmkontakte, Montageflächen, Antennenelemente und Kabelausgänge.
Ermitteln Sie anschließend, welche Bearbeitungsmerkmale zwei oder mehr Schnittstellen steuern. Eine Steckverbinderbohrung kann mit einer Leiterplattenhalterung, einer externen Aussparung und einer Dichtfläche in Verbindung stehen. Ein Abdeckungsschritt kann den Deckel positionieren und gleichzeitig die Dichtungskompression einstellen. Diese Zusammenhänge verdienen im Prozessplan Priorität.
Die Auswahl der Bauteile für die CNC-Maschine zur Bearbeitung von Kommunikationsgeräten sollte dieser Beziehungsmatrix folgen. Der nominelle Achsverfahrweg allein sagt wenig darüber aus, ob die kritischen Flächen in einer Bezugskette liegen können.
Montagerisiken in Bearbeitungseigenschaften übersetzen
Vermeiden Sie es, jeder Dimension das gleiche Gewicht beizumessen. Erstellen Sie eine kurze Merkmalsliste, die die Zeichnung mit einem relevanten Fehler verknüpft.
| Montagefunktion | Bearbeitete Charakteristik zur Steuerung | Nachgelagerte Beweise |
|---|---|---|
| Ausrichtung der Steckverbinder | Bohrungs- oder Ausschnittsposition zu Leiterplatten- und Gehäusebezugspunkten | Passungsprüfung und Maßbericht |
| Dichtung | Ebenheit des Geländes, Breite, Oberflächenbeschaffenheit, Stufentiefe | Überprüfung der Kompressionskonstruktion und Plan für einen Dichtheitstest |
| Wärmeübertragung | Planheit der Auflagefläche, Koplanarität, Oberflächenbeschaffenheit, Verhältnis der Befestigungselemente | Schnittstellenpassung und thermische Validierung |
| Schirm- oder Erdungskontakt | Gelenkgeometrie und geschützte Kontaktfläche | Plan für Montageprüfung und EMV-Validierung |
| Abdeckungsmontage | Lochmuster, Senktiefe, Positionierschritt | Anzugsreihenfolge und Passungsprüfung |
| Außenentwässerung | Neigung, Taschenboden, Ablaufvorrichtung und Ausrichtung | Überprüfung des Wassermanagements |
Der Maschinenversuch sollte die Bearbeitungseigenschaften messen. Der Produktqualifizierungsplan sollte die nachgelagerte Funktion testen. Diese Ansprüche sind getrennt zu halten.
Entwerfen Sie eine Datenkette, die bis zur Leiterplatte reicht.
Kommunikationsgehäuse enthalten oft mehrere Koordinatensysteme: Guss- oder Strangpressmaterial, bearbeitete Gehäusebezugspunkte, Leiterplattenbefestigungspunkte, Steckergehäuse, Deckelgeometrie und externe Rack- oder Mastbefestigungen. Zeichnen Sie die Verbindungen zwischen diesen Systemen.
Wird eine Anschlussbohrung in einer zweiten Aufspannung gefertigt, muss definiert werden, wie ihre Beziehung zu den Leiterplatten-Ansätzen wiederhergestellt wird. Werden Abdeckbohrungen von einer optischen Kante aus positioniert, während die Dichtungsfläche einen anderen Bezugspunkt verwendet, können sich Toleranzen über die Verbindungsstelle summieren. Nutzen Sie, wo immer möglich, gemeinsame Funktionsbezugspunkte und prüfen Sie die Beziehung, die durch die Baugruppe entsteht.
Die Messtasterung unterstützt zwar die Einrichtungskontrolle, kann aber weder Rohlingsverzerrungen noch ungleichmäßige Auflageflächen beseitigen. Die Anleitung zum Messtastersystem hilft dabei, festzulegen, wann ein Messbezugswert einen Offset aktualisieren darf und wann der Prozess abgebrochen werden muss.
Beschichtung und Oberflächenbehandlung in die CAD-Überprüfung einbeziehen
Anodisieren, Konversionsbeschichtung, Lackieren, Galvanisieren, Strahlen und Abkleben können Passgenauigkeit, Kantenbeschaffenheit, elektrischen Kontakt, Aussehen oder Messinterpretation verändern. Sperr- und Kontaktbereiche müssen deutlich gekennzeichnet werden. Legen Sie fest, ob die Maße vor oder nach der Behandlung gelten und wer die abgeklebten Bereiche überprüft.
Gewinde, Senkbohrungen, Anschlusssitze, Dichtungsflächen, Wärmeleitpads und Erdungsstellen erfordern möglicherweise unterschiedliche Behandlungsregeln. Eine allgemeine Anweisung wie „nach der Bearbeitung anodisieren“ sollte nicht alle diese Anforderungen abdecken.
Führen Sie die Pilotprobe durch den vorgesehenen Bearbeitungsprozess, wenn die Oberflächenbearbeitung die Montage beeinflusst. Eine Probe im bearbeiteten Zustand kann Fragen, die durch Beschichtungsablagerungen oder Abweichungen bei der Maskierung entstanden sind, nicht beantworten.
Dichtungsgeometrie vor Spänen und Graten schützen
Ein kleiner Grat an einer Dichtungsnut kann schwerwiegender sein als eine kosmetische Werkzeugspur an anderer Stelle. Definieren Sie die zu schützenden Oberflächen während der Bearbeitung, Reinigung, Handhabung, des Entgratens und der Prüfung. Legen Sie fest, wie Querbohrungen, sich kreuzende Anschlüsse, Gewinde und Taschenränder auf Spänereste oder scharfe Kanten geprüft werden.
Die Späneabfuhr erfordert in tiefen Gehäusen und gerippten Aussparungen besondere Aufmerksamkeit. Kühlmittelzufuhr, Werkzeugweg, Vorrichtungsausrichtung und Reinigungszugang sollten gemeinsam bewertet werden. Beachten Sie bei Fragen zur Systemebene den Leitfaden zur Auswahl von CNC-Kühlmitteln und überprüfen Sie anschließend die tatsächliche Gehäusegeometrie.
Bei einem CNC-Maschinentest für Bauteile von Kommunikationsgeräten sollte die vollständige Reinigung und das Entgraten durchgeführt werden. Manuelle Nachbearbeitung, die in der Zyklusberechnung nicht berücksichtigt wird, kann bei der Serienproduktion die größte Fehlerquelle darstellen.
Planen Sie das Schneiden dünnwandiger Teile um die gelöste Form herum
Große Aussparungen und dünne Rippen können Materialspannungen abbauen, die Steifigkeit verringern und sich nach dem Entspannen bewegen. Dokumentieren Sie den Bearbeitungsablauf, die Schruppbearbeitung, den Restmaterialbestand, die Vorrichtungsunterstützung, die Spannreihenfolge, gegebenenfalls Ruhezeiten, die Schlichtbearbeitung und den Zustand der Endbearbeitungsprüfung.
Messen Sie sowohl lokale Merkmale als auch globale Zusammenhänge. Eine Wand kann die Dicke erreichen, während sich die Anschlussfläche relativ zur Leiterplattenhalterung verschiebt. Falls eine Vakuum-, Weichbacken- oder Spreizvorrichtung vorgesehen ist, prüfen Sie, wie sich deren Kraft beim Schruppen verändert und ob sie Späne oder den Messzugang behindert.
Der Verfahrenstechniker sollte angeben, welche Abweichungen durch die maschinelle Bearbeitung kontrolliert werden und welche eine Entscheidung hinsichtlich Konstruktion, Material oder Rohlingsbearbeitung erfordern.
Wärmeleitpads als Schnittstellen und nicht als isolierte Flächen behandeln
Ein bearbeitetes Pad kann mit einem Wärmeverteiler, Modul oder Schnittstellenmaterial in Kontakt kommen. Seine Funktionsfähigkeit hängt von Ebenheit, Koplanarität, Oberflächenbeschaffenheit, Sauberkeit, benachbarten Befestigungselementen und dem Lastpfad der Montage ab. Ein niedriger Rauheitswert allein lässt keine Rückschlüsse auf die Wärmeleistung zu.
Prüfen Sie, ob mehrere Pads auf einer Ebene liegen müssen und ob die Befestigung von Abdeckung oder Platine das Gehäuse verformt. Kontrollieren Sie die Oberfläche durch Nachbearbeitung und Reinigung. Validieren Sie das Wärmesystem unter den tatsächlichen Konstruktions- und Betriebsbedingungen des Produkts.
Behaupten Sie nicht, dass die CNC-Maschine die Einhaltung von Vorschriften oder thermischen Standards gewährleistet. Sie erzeugt ein wiederholbares geometrisches Eingangssignal, das vom Produktteam validiert werden kann.
EMV-Ansprüche sind beim Produktqualifizierungsteam einzureichen.
Gefräste Verbindungen, Kontaktflächen, Öffnungen, die Geometrie des Gehäusedeckels und die Positionierung der Steckverbinder können das elektromagnetische Verhalten eines Gehäuses beeinflussen. Das Ergebnis hängt jedoch auch von der Elektronik, den Frequenzen, den Kabeln, den Befestigungselementen, den Beschichtungen, den Dichtungen, der Firmware, der Erdung und der gesamten Montage ab.
Die Datenbank der FCC zur Gerätegenehmigung dient als Informationsquelle für Richtlinien zur US-amerikanischen Gerätegenehmigung. Die darin enthaltenen Registrierungsdaten der Genehmigungsinhaber sind Referenzdaten und kein Nachweis für die Zulassung eines Gehäuses oder eines fertigen Produkts. Die Anforderungen variieren je nach Produkt und Markt; qualifizierte Fachleute für die Einhaltung der Vorschriften sollten den jeweils anwendbaren Weg ermitteln.
Im Bearbeitungsprotokoll sollten Geometrie und Oberflächenbeschaffenheit des hergestellten Produkts aufgeführt sein. Die Konformitätsdokumentation sollte die geprüfte Konfiguration des Endprodukts dokumentieren. Eine klare Abgrenzung verhindert, dass ein präzise gefertigtes Gehäuse fälschlicherweise als Konformitätsnachweis vermarktet wird.
Architektur aus den Beziehungseinstellungen auswählen
Ein vertikales Bearbeitungszentrum eignet sich für offene Gehäuse, Platten, Kühlkörper und gut zugängliche prismatische Werkstücke. Eine Vier-Achs-Anordnung ermöglicht die Berücksichtigung von Beziehungen über mehrere Seiten hinweg. Eine Fünf-Achs-Maschine kann den Zugang verbessern oder die Werkzeuglänge für komplexe Winkelbearbeitungen verkürzen. Die optimale Architektur hängt vom Werkstück, der Vorrichtung, der Werkzeugreichweite, dem Produktionsmix und der Prüfstrategie ab.
Vergleichen Sie den nutzbaren Arbeitsbereich nach Berücksichtigung von Vorrichtungen, Drehteilen, Werkzeughaltern, Messtastern und Schutzeinrichtungen. Verwenden Sie den Arbeitsbereich des vertikalen Bearbeitungszentrums , den Arbeitsbereich des 5-Achs-Bearbeitungszentrums und den erweiterten Arbeitsbereich des Fräsbearbeitungszentrums als Ausgangspunkt und fordern Sie anschließend modellspezifische Daten an.
Erstellen Sie ein Assembly-First-Pilotprojekt
Wählen Sie ein repräsentatives Gehäuse und berücksichtigen Sie den tatsächlichen Deckel, die Platine oder den Bezugssimulator, die Anschlusskörper, die von der Konstruktionsabteilung definierte Dichtung oder Ersatzdichtung sowie die erforderlichen Befestigungselemente. Führen Sie die Bearbeitung, das Entgraten, die Reinigung, die Endbearbeitung, die Maßprüfung und die Montage in der vorgesehenen Reihenfolge durch.
Erfassen Sie Einrichtungsreferenzen, Werkzeugkonfigurationen, Zyklusunterbrechungen, manuelle Arbeiten, Prüfergebnisse, Beschichtungszustand und Montageergebnisse. Wiederholen Sie die Beladung ausreichend oft, um Abweichungen bei der Auflage und Handhabung zu erkennen. Wenn sich ein Merkmal nach der Endbearbeitung oder Montage ändert, sichern Sie die Vorher-Nachher-Belege.
Bei der Bewertung von CNC-Maschinen für Bauteile von Kommunikationsgeräten sollte die Abschlussprüfung sowohl einen Maßbericht als auch einen Schnittstellenbericht umfassen. Der eine kann den anderen nicht ersetzen.
Verwenden Sie ein Prozessgatter für jede Schnittstellenfamilie
Da die verschiedenen Schnittstellen in unterschiedlichen Phasen geschlossen werden, ist eine abschließende Inspektion ineffizient.
| Tor | Jetzt überprüfen | Noch nicht beanspruchen |
|---|---|---|
| Nach dem Grobschleifen | Lagerbestand, Verzerrungstrend, Stabilität der Vorrichtungen | Endgültige Schnittstellengeometrie |
| Nach Abschluss der Bearbeitung | Bezugsbeziehungen, Pads, Flächen, Löcher, Burr-Zustand | Beschichtungspassung oder Produktkonformität |
| Nach der Oberflächenbehandlung | Abkleben, anpassungsempfindliche Passformen, Kontaktbereiche | Vollständige Abdichtung oder EMV-Ergebnis |
| Nach der Montage | Passgenauigkeit des Steckers, Deckelsitz, Zugang zu den Befestigungselementen, Dichtungsweg | Umwelt- oder Funkzulassung ohne Prüfung |
| Nach der Qualifikation | Definierte Produkttests an kontrollierter Konfiguration | Leistung bei ungetesteten Varianten |
Ordnen Sie jedem Gate eine Zeichnungsrevision, eine Teilebezeichnung, eine Methode, ein Ergebnis und den Verantwortlichen zu. Dadurch wird die Rückverfolgbarkeit gewährleistet, wenn sich das Gehäuse, die Leiterplatte, der Stecker oder die Oberfläche ändert.
Erstellen Sie eine Fehlereskalationskarte
Fehler sollten nicht nur nach Bearbeitungsschritten, sondern nach Schnittstellen gruppiert werden. Eine verschobene Steckverbinderaussparung sollte eine Überprüfung der Bezugsübertragung, des Vorrichtungssitzes, der Rohlingstoleranzen, der Leiterplattenposition und der Messmethode nach sich ziehen. Eine undichte Lötstelle sollte eine Überprüfung der Lötpadgeometrie, von Graten, Beschichtung, Dichtung, Befestigungselementen, Montagereihenfolge und des Prüfaufbaus erforderlich machen.
Weisen Sie den Bedienern klare Abbruchbedingungen zu und sichern Sie fehlerhafte Teile vor der Nachbearbeitung. Nachbearbeitung kann die notwendigen Beweise zur Unterscheidung von Bearbeitungs-, Oberflächen- und Montageursachen vernichten.
Verwenden Sie die Serien- oder Chargenrückverfolgbarkeit für das Maschinenprogramm, die Vorrichtungsrevision, den Werkzeugzustand, die Material- oder Rohlingscharge, die Oberflächenbehandlungscharge und die Montagekonfiguration, wenn das Risiko dies rechtfertigt.
Erstellen Sie die Angebotsanfrage anhand der Schnittstellenübersicht
Senden Sie den zusammengebauten CAD-Kontext, die Zeichnung des kontrollierten Teils, den Rohling, die Material-, Oberflächen- und Maskierungshinweise, die Jahresmischung, die Liste der kritischen Schnittstellen, die Vorrichtungsbeschränkungen, den Prüfplan und die angestrebte Abnahmereihenfolge. Geben Sie an, welche Testkomponenten der Käufer bereitstellt.
Bitten Sie den Lieferanten um einen Vorschlag für die Maschinenkonfiguration, die Einrichtung und den Bezugsweg, das Spannkonzept, die Werkzeugzugänglichkeit, die Prozessgrenzen, den Messplan, die manuellen Arbeitsschritte, die Testmethode und die Ausschlusskriterien. Ein Angebot für eine CNC-Maschine zur Fertigung von Bauteilen für Kommunikationsgeräte ist nur dann sinnvoll, wenn die zugrunde liegenden Annahmen mit der Endmontage übereinstimmen. Behalten Sie diese Montagereferenz bei späteren Konstruktionsänderungen bei, damit die Planung der CNC-Maschine für die Bauteile für Kommunikationsgeräte nicht vom Produktziel abweicht.
Fragen der Gehegeteams
Welche Funktionen sollten zuerst als kritisch behandelt werden?
Beginnen Sie mit Merkmalen, die mehrere Montagefunktionen miteinander verbinden: Position des Steckverbinders auf der Platine, Dichtungsflächen, gemeinsame Wärmeleitflächen, Deckelverbindungen, Erdungskontakte und Montageflächen.
Gewährleistet Bearbeitungsgenauigkeit die EMV-Leistung?
Nein. Die maschinelle Bearbeitung liefert geometrische und Oberflächenparameter. Die EMV-Leistung hängt vom gesamten Produkt ab und muss gemäß den geltenden Prüf- und Zulassungsverfahren validiert werden.
Soll die Beschichtungsdicke in die Abmessungen einbezogen werden?
Die Zeichnung und der Prozessplan sollten angeben, ob ein Maß vor oder nach der Behandlung gilt und welche Bereiche abgedeckt oder berührt werden. Die Antwort hängt von der Konstruktionsabsicht und dem Oberflächenbearbeitungsverfahren ab.
Wie lässt sich die Bewegung dünner Wände reduzieren?
Prüfen Sie die Spannungen im Rohling, die Materialverteilung, die Schruppbearbeitungsreihenfolge, die Unterstützung, die Einspannung, den Werkzeugweg, die Wärmebehandlung, die Zwischenkonditionierung und die Prüfung des gelösten Zustands. Die optimale Kombination ist bauteilspezifisch.
Ist eine Fünf-Achs-Maschine für ein Gehäuse immer besser geeignet?
Nein. Es mag den Zugang verbessern oder die Rüstzeiten verkürzen, aber die Komplexität der Vorrichtung, der Bauraum, die Programmierung, die Inspektion und der Produktionsmix spielen eine Rolle. Wählen Sie die Architektur anhand der erforderlichen Funktionsbeziehungen.
Was sollte der Pilot neben dem bearbeiteten Gehäuse noch berücksichtigen?
Berücksichtigen Sie relevante Abdeckungen, Platinen oder Simulatoren, Steckverbinder, Dichtungsstrategie, Befestigungselemente, Oberflächenbehandlung, Reinigung, Inspektion und die geplante Montagereihenfolge.
Wie sollten Dichtungsnuten geprüft werden?
Beachten Sie die Zeichnung und die Dichtungskonstruktion. Typische Kontrollkriterien sind Geometrie, Breite, Ebenheit, Oberflächenbeschaffenheit, Unterbrechungen, Grate, Beschichtung, Sauberkeit und die Lagebeziehung zu Befestigungselementen.
Kann die Messung Guss- oder Extrusionsabweichungen korrigieren?
Es kann definierte Referenzpunkte messen und kontrollierte Abweichungen unterstützen. Es kann jedoch unzureichendes Material, verzogene Rohlinge, instabile Auflageflächen, verdeckte Fehler oder eine ungültige Bezugsstrategie nicht beheben.
Welche Nachweise gehören zur Oberflächenbehandlung?
Bei empfindlichen Passungen sollten die Behandlungsspezifikation, die Definition der Maskierung, die Chargenrückverfolgbarkeit (sofern erforderlich), visuelle und dimensionale Kontrollen, geschützte Kontaktbereiche sowie Vorher-Nachher-Ergebnisse dokumentiert werden.
Was sollte einen Produktionsstopp auslösen?
Definieren Sie Grenzwerte für Bezugssitz, fehlendes Material, Grat- oder Spänebildung, kritische Abmessungen, Oberflächenbeschädigungen, Werkzeugzustand, Vorrichtungszustand und alle Schnittstellenergebnisse, die nicht innerhalb des genehmigten Prozesses korrigiert werden können.
Den Kreislauf an der Montagebank schließen
Um eine CNC-Maschine für die Fertigung von Bauteilen für Kommunikationsgeräte zu prüfen, senden Sie Zhihe CNC bitte die Gehäuse- und Montageinformationen, die Schnittstellenübersicht, die Zeichnungen, die Material- und Zuschnittplanung, die Oberflächenbearbeitungshinweise, die Prüfmethode, den Fertigungsmix und die Pilotbauteile. Nutzen Sie das Produktportfolio , um eine Vorauswahl an Architekturen zu treffen, und kontaktieren Sie anschließend Zhihe CNC für eine Konfigurations- und Testbesprechung, die sich auf die fertige Baugruppe und nicht auf ein einzelnes Metallteil bezieht.





