

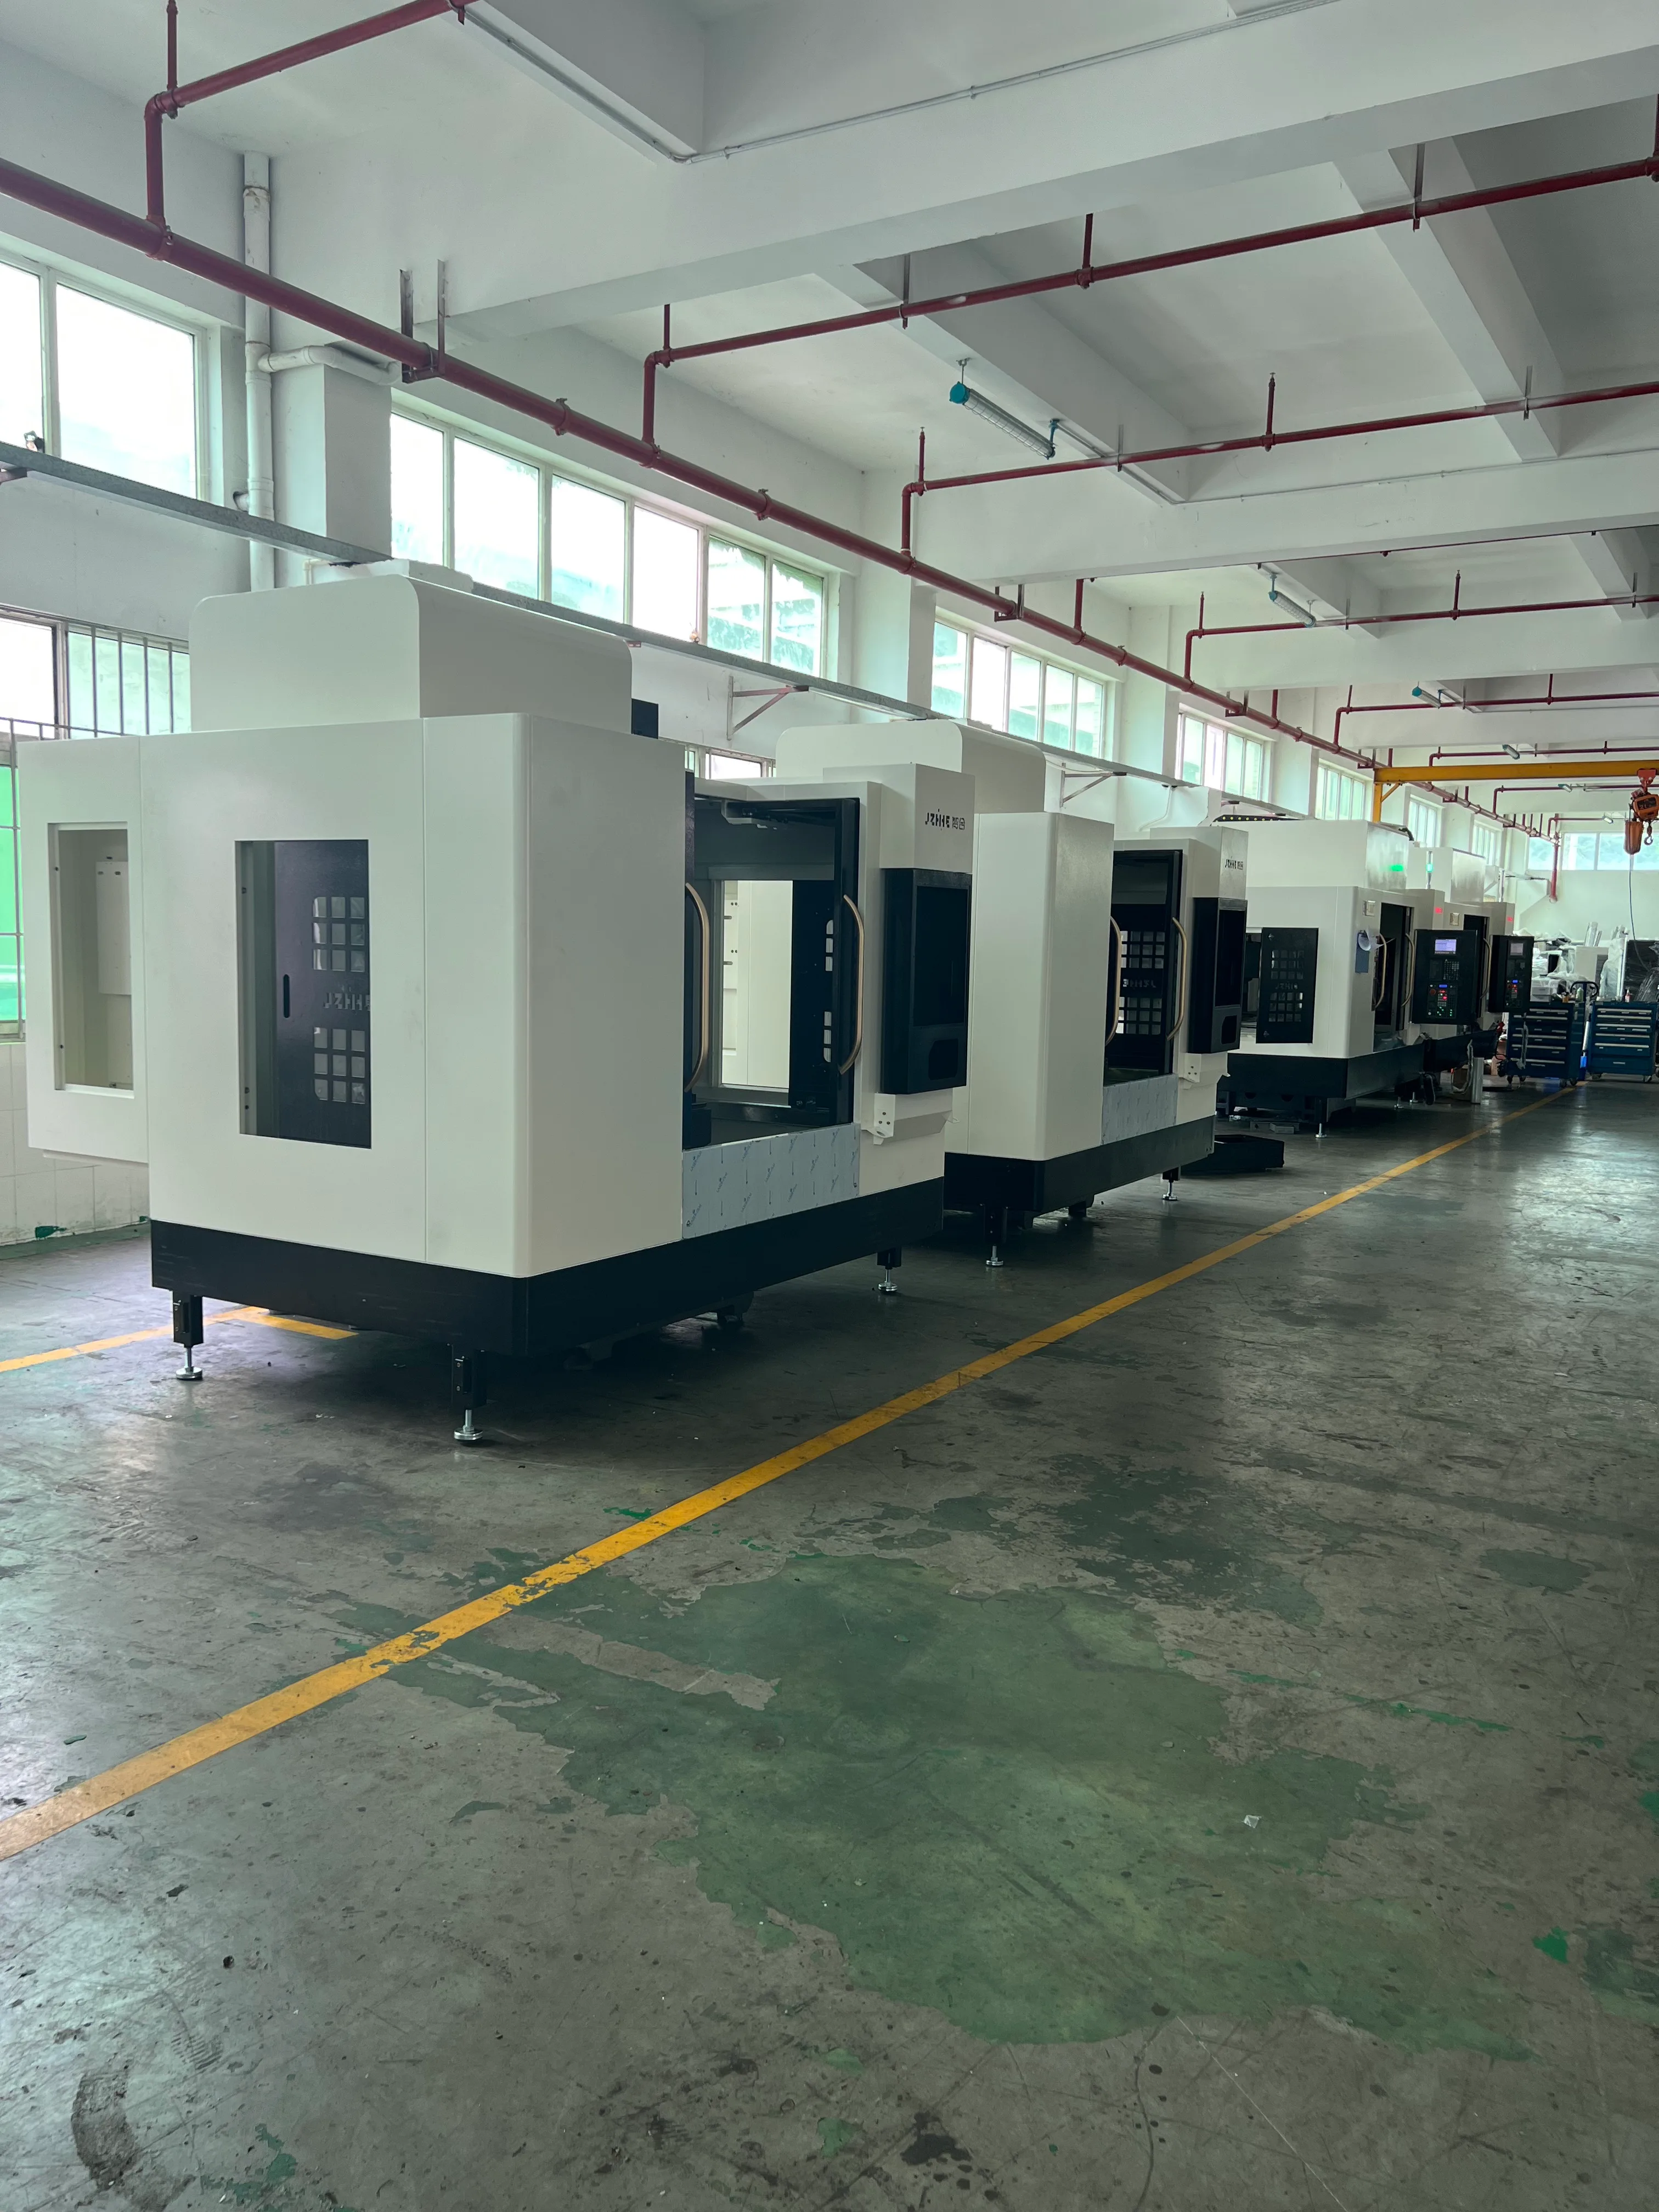
Die Auswahl des Drehtisches für ein CNC-Bearbeitungszentrum sollte mit den Flächen, Bohrungen, Winkeln und Prüfreferenzen beginnen, die das Werkstück tatsächlich benötigt. Eine Drehachse ist nicht automatisch vorteilhaft, nur weil sie eine weitere Kennzahl in die Maschinenspezifikationen einbringt. Entscheidend ist vielmehr, ob ihre Bewegung eine Rüstzeit einspart, eine Bezugsbeziehung sichert, den Werkzeugzugang verbessert oder die Steuerung des Produktionsablaufs erleichtert.
Dieser Leitfaden richtet sich an Fertigungsingenieure, Kalkulatoren, Produktionsleiter und Einkäufer, die eine Teilmaschine, eine vierte Achse, eine Schwenkvorrichtung oder eine vollständige Fünf-Achs-Bearbeitungsanlage vergleichen. Er konzentriert sich auf die erforderlichen Unterlagen für ein Angebot. Die endgültige Entscheidung hängt weiterhin von der bestellten Maschine, der Werkstückspannung, den Werkzeugen, den Teilen, der Schutzausrüstung und der technischen Prüfung vor Ort ab.
Lesen Sie diesen Abschnitt, bevor Sie die Broschüre lesen.
Erstellen Sie eine Merkmalsorientierungskarte für ein repräsentatives Bauteil. Markieren Sie alle zu bearbeitenden Flächen, alle Lochmuster, die mit anderen Merkmalen in Beziehung stehen, die zu prüfenden Oberflächen und die Bereiche, die nach dem Einspannen nicht mehr zugänglich sind. Fügen Sie das größte Rohling, die kleinste Variante und das Bauteil mit dem schwierigsten Anfahrwinkel hinzu.
Markieren Sie anschließend die Bearbeitungsvorgänge, die derzeit eine zweite Aufspannung erfordern. Eine Drehachse kann dann sinnvoll sein, wenn sie ein Bohrungsmuster in einem Koordinatenverhältnis hält, mehrere Seiten indexiert, ohne das Werkstück zu entnehmen, oder es einem Werkzeug ermöglicht, ein Merkmal mit einer kürzeren und steiferen Baugruppe anzufahren. Sie bietet hingegen wenig Mehrwert, wenn jedes Merkmal bereits aus einer Richtung zugänglich ist oder wenn die Werkstückspannung die Flächen verdeckt, die die Achse eigentlich freilegen soll.
Drei Bewegungsaufgaben, die unterschiedliche Lösungen erfordern.
Nicht jede Drehbearbeitung erfordert eine simultane Fünf-Achs-Bearbeitung. Trennen Sie die einzelnen Arbeitsschritte, bevor Sie die Geräte vergleichen.
| Bewegungsjob | Typischer Grund, dies in Betracht zu ziehen | Nachweise, die der Käufer anfordern sollte |
|---|---|---|
| Indizierung | Mehrere feste Flächen oder Lochgruppen in wiederholbaren Winkeln bearbeiten | Indexpositionen, Klemm- oder Bremsmethode, Nullstellung und Zugang an jeder Station |
| 3+2-Positionierung | Neigen Sie das Werkzeug oder das Werkstück und schneiden Sie dann mit den Linearachsen. | Kinematische Grenzen, Nachbearbeitungsverfahren, Kollisionsprüfung und Bezugsstrategie |
| Gleichzeitige Konturierung | Die Werkzeugausrichtung muss sich während eines Oberflächen- oder Kantenbearbeitungsvorgangs ändern. | Drehzahl, Interpolationsverhalten, Werkzeugmittelpunktsteuerung und repräsentative Testdaten |
Diese Trennung verhindert, dass der Käufer für eine kontinuierliche Bewegung zahlt, wenn die Indexierung das eigentliche Problem löst. Außerdem wird so vermieden, dass ein einfacher Teilapparat als Beweis dafür angeführt wird, dass eine komplexe Oberfläche in einer Aufspannung bearbeitet werden kann. Die Auswahl des Drehtisches für CNC-Bearbeitungszentren wird übersichtlicher, wenn die erforderliche Bewegung als Arbeitsgang und nicht als bevorzugte Maschinenbezeichnung angegeben wird.
Erstellen Sie ein Rotationsoperationsblatt
Für jedes schwierige Merkmal sind der Ausgangsbezugspunkt, der Drehwinkel, die Werkzeugrichtung, der Anfahrweg, der Rückzugsweg, der erforderliche Spannkontakt und der Prüfbezugspunkt zu erfassen. Zusätzlich sind die Werkzeugbaugruppenlänge und die zu schützende Oberfläche anzugeben. Ein kompaktes Arbeitsblatt ermöglicht es dem Lieferanten, einen realen Auftrag zu prüfen, anstatt anhand der Außenmaße des Bauteils Schätzungen abgeben zu müssen.
Beziehen Sie folgende Fragen mit ein:
- Dreht sich das Werkstück oder neigt sich der Spindelkopf, und welche der beiden Varianten gewährleistet einen stabilen Lastpfad?
- Benötigt die Operation eine Bremse, eine kontinuierliche Interpolation oder nur einen wiederholbaren Index?
- Kann die Sonde den Referenzpunkt erreichen, nachdem das Bauteil gedreht wurde?
- Wohin gelangen Späne und Kühlmittel an den oberen und unteren Positionen?
- In welchem Zustand befindet sich das Teil bei der Entnahme aus der Maschine und wird dort geprüft?
Notieren Sie die Antwort für jedes kritische Merkmal. Falls die Antwort unbekannt ist, kennzeichnen Sie es als Testpunkt, anstatt die Diskussion mit einer allgemeinen Formulierung wie „vierachsig fähig“ abzuschließen.
Der Käufer sollte in seinem Auswahlprotokoll für den Drehtisch des CNC-Bearbeitungszentrums diese Arbeitsblätter zusammen mit der Teilerevision aufbewahren, da eine Änderung des Lochmusters oder der Vorrichtungshöhe die Bewegungsentscheidung beeinflussen kann.
Drehmoment, Trägheit und Unterstützung gemeinsam prüfen
Der Drehtisch trägt mehr als nur das Werkstück. Seine Berechnung umfasst die Vorrichtung, die Positionierelemente, die Erhöhungen, die Klemmen, die Palettenschnittstelle und jegliche Abweichungen von der Drehachse. Ein schmales Werkstück mit einer großen, exzentrischen Vorrichtung kann anspruchsvollere Bedingungen schaffen als ein schwereres Werkstück, das nahe der Achse zentriert ist.
Fragen Sie nach der zulässigen Last, dem zulässigen Moment, der Brems- bzw. Klemmkraft, der Drehzahl und den Annahmen, die den einzelnen Werten zugrunde liegen. Leiten Sie die sichere Last nicht allein aus dem Tischdurchmesser ab. Klären Sie, wie der Lieferant die Lastrichtung definiert und ob sich die Tragfähigkeit bei horizontalem, vertikalem oder geneigtem Betrieb ändert.
Skizzieren Sie für eine neue Vorrichtung den Kraftpfad von der Schnittzone durch das Werkstück, die Positionierer, die Spannvorrichtungen, den Tisch und die Maschinenstruktur. Die NIST-Diskussion über flexible Spannsysteme bietet einen hilfreichen Kontext, um Kontaktkraft und Verformung als zusammenhängende Fragestellungen zu betrachten. Sie stellt keine Konstruktionsgenehmigung für eine bestimmte Vorrichtung dar.
Bei der Auswahl des Drehtisches für CNC-Bearbeitungszentren sollte auch die Trägheit beim Beschleunigen und Abbremsen berücksichtigt werden. Ein Tisch, der eine statische Last tragen kann, kann dennoch einen instabilen Zyklus erzeugen, wenn eine hohe Vorrichtung zu abrupt anfährt und abbremst. Dokumentieren Sie das zu erwartende Drehprofil und fragen Sie nach, wie die vorgeschlagene Steuerung und Bremse dieses kompensieren.
Zeichnen Sie die vollständige Interferenzhüllkurve.
Verwenden Sie in einem Modell den größten Rohling, den höchsten Positionierer, das längste Werkzeug, den Messtaster, die Kühlmitteldüsen, Türen, Fenster, Späne und die größte geplante Variante. Drehen Sie die Baugruppe durch alle erforderlichen Positionen. Prüfen Sie Werkzeughalter, Spindelnase, Kopf, Tischkante, Vorrichtungskörper und Werkstück gegeneinander, anstatt nur die Schneide zu prüfen.
Führen Sie ein kurzes Kollisionsregister. Notieren Sie für jedes Risiko den Winkel, das bewegliche Element, die Auswirkung, die Erkennungsmethode und die Konstruktionsmaßnahme. Eine Maßnahme könnte beispielsweise eine kürzere Vorrichtung, ein anderer Positionierer, eine langsamere Indexierung, eine geschützte Bewegung oder die Entscheidung für eine andere Maschinenarchitektur sein.
Ordnen Sie die Tabelle der Maschinenarchitektur zu.
Ein vertikales Bearbeitungszentrum bietet eine einfache Top-Loading-Lösung für prismatische Teile, Platten und Formen. Ein horizontales Bearbeitungszentrum ermöglicht die effizientere Bearbeitung von mehreren Seiten und einen optimierten Palettenfluss, wenn das Werkstück seitlich zugänglich ist und außerhalb der Maschine beladen werden kann. Ein Fünf-Achs-Bearbeitungszentrum reduziert das Umspannen bei komplexen Ausrichtungen, bietet aber einen größeren Drehbereich und erfordert eine aufwändigere Nachbearbeitung.
Vergleichen Sie den nutzbaren Verfahrweg nach der Montage von Tisch und Vorrichtung. Berücksichtigen Sie dabei die Werkstückgröße, die Werkzeuglänge, die Reichweite des Messtasters, die Höhe des Drehzentrums und den für die Belastung benötigten Freiraum. Entscheidend ist nicht, ob die nominalen X-, Y- und Z-Werte hoch erscheinen, sondern ob die bestellte Konfiguration ausreichend Platz für den tatsächlichen Bewegungspfad lässt.
Nutzen Sie den Bereich der 5-Achs-Bearbeitungszentren , den Bereich der horizontalen Bearbeitungszentren und den Bereich der vertikalen Bearbeitungszentren als Ausgangspunkt für den Architekturvergleich. Fordern Sie vor der Auftragserteilung aktuelle modellspezifische Layouts und Spezifikationen an.
Klemmen und Sondieren als ein System behandeln
Die Tabelle kann eine fehlerhafte Positionierung nicht korrigieren. Definieren Sie, welche Kontakte die Schnittkraft aufnehmen, welche die Bezugsfläche festlegen und welche Klemmen ein Anheben oder Verdrehen verhindern. Wird das Werkstück in einem neuen Winkel neu eingespannt, dokumentieren Sie, was fixiert bleibt und was neu eingestellt wird.
Die Messung mit einem Messtaster kann einen Bezugspunkt bestätigen oder eine kontrollierte Offset-Strategie unterstützen, jedoch keine Wackelkontakte, blockierte Anfahrten, verzogene Werkstücke oder unter einem Positionierer eingeschlossene Späne beheben. Der Leitfaden für Messtastersysteme in CNC-Bearbeitungszentren kann die Messdiskussion strukturieren. Der Käufer sollte dennoch festlegen, welches Messergebnis den Prozess beeinflussen darf und welches ihn stoppen muss.
Geben Sie dem Bediener eine eindeutige Bestätigung des korrekten Sitzes. Dies kann eine Tastprüfung, ein Anschlag, ein Druckbereich oder eine Sichtprüfung sein, muss aber reproduzierbar sein. Wenn die Werkstückspannung von einem manuellen Eingriff abhängt, berücksichtigen Sie diesen Eingriff in der Probe- und Zykluszeitberechnung.
Überprüfen Sie den Kontroll- und Wiederherstellungspfad
Die Drehfähigkeit ist auch eine Entscheidung des Steuerungssystems. Fragen Sie nach, wie die Maschine Koordinatentransformationen, Werkzeugmittelpunktsteuerung, Nullpunktrückführung, Parametersicherung, Vorrichtungskorrekturen und die Wiederherstellung nach einem unterbrochenen Zyklus handhabt. Eine Bewegung, die sich zwar leicht programmieren, aber schwer wiederherstellen lässt, kann ein Produktionsrisiko darstellen.
Prüfen Sie, ob der Postprozessor die vorgegebene Kinematik, die Grenzwerte und die Position des Drehzentrums korrekt wiedergibt. Klären Sie, welche Simulationen verfügbar sind und wer die Revision verwaltet, wenn sich die Vorrichtung ändert. Eine generische Postprozessordatei oder ein Demonstrationsschnitt auf einem anderen Tisch reichen nicht aus, um die vorgeschlagene Konfiguration zu belegen.
Erstellen Sie eine Wiederherstellungssequenz für Stromausfall, Alarm, Werkzeugbruch, Indexfehler und Bedienerunterbrechung. Beschreiben Sie den sicheren Zustand für ein eingespanntes Werkstück und die Schritte zur Überprüfung der aktuellen Drehposition vor Wiederaufnahme der Bewegung. Die OSHA -Einführung zur Maschinensicherheit erinnert daran, dass Schutzvorrichtungen und Steuerungen unter Einbeziehung des Bedieners überprüft werden müssen; ein Drehtisch ersetzt nicht die Sicherheitsfunktionen der Maschine.
Nutzen Sie einen Prozess, der die Entscheidung erzwingt.
Wählen Sie vor dem Lieferantenversuch drei Merkmale aus, die unterschiedliche Bewegungsanforderungen repräsentieren: einen Index mit festem Winkel, eine Mehrflächenbeziehung und den anspruchsvollsten Anfahrweg bzw. die anspruchsvollste Oberflächenführung. Führen Sie die eigentliche Werkstückspannung, die Werkzeuganordnung, die Messroutine und die Prüfmethode durch. Erfassen Sie den Drehwinkel, die Werkzeugnummer, die Korrekturwerte, die Zyklusunterbrechungen, das Oberflächenergebnis und die Messwerte des freigegebenen Teils.
Beurteilen Sie den Test nicht allein anhand des ersten akzeptablen Musters. Wiederholen Sie den Lade- und Indexierungsvorgang so oft, bis Sie Passungsabweichungen erkennen. Integrieren Sie einen Werkzeugwechsel, einen Reinigungsschritt, einen unterbrochenen Zyklus und einen Neustart. Wenn die Maschine für den unbeaufsichtigten Betrieb vorgesehen ist, testen Sie die relevanten Wiederherstellungsbedingungen während dieser Betriebszeiten.
Bei der Auswahl des Drehtisches für ein CNC-Bearbeitungszentrum sollte jede offene Frage mit einem von vier Ergebnissen beantwortet werden: im angegebenen Bereich demonstriert, durch eine dokumentierte Einstellung kontrolliert, als Einschränkung akzeptiert oder eine Konfigurationsänderung erforderlich. Diese Terminologie ist aussagekräftiger als die allgemeine Aussage, dass die Maschine das Werkstück „bearbeiten kann“.
Optionen mit einer Käuferbewertung vergleichen
Bewerten Sie die Optionen erst, nachdem die Merkmalskarte und die Testgrenze festgelegt wurden. Eine Bewertung ohne Anmerkung ist kein Nachweis.
| Kriterium | Frage zur Beantwortung | Beweise, die aufbewahrt werden müssen |
|---|---|---|
| Bewegungsanpassung | Führt der Tisch die erforderlichen Index-, Neigungs- oder simultanen Pfadoperationen aus? | Programm-, Simulations- und Versuchsprotokoll |
| Lastanpassung | Bleiben die gesamte Vorrichtung und das Bauteil innerhalb der zulässigen Last-, Moment- und Trägheitsgrenzen? | Berechnungs- und Konfigurationsannahmen des Lieferanten |
| Access fit | Können Werkzeuge, Sonden, Kühlmittel, Späne und Bediener die erforderlichen Bereiche erreichen? | Hüllmodell und Rundgang durch die Werkstatt |
| Datum fit | Erhalten die Routen die Beziehungen der kritischen Merkmale? | Arbeitsblatt, Prüfplan und Inspektionsbericht |
| Erholungsfit | Kann das Team nach einer Unterbrechung sicher neu starten? | Alarm- und Wiederherstellungsverfahren |
| Eigentumsverhältnisse | Wer pflegt die Angaben zu Beitrag, Vorrichtung, Parametern und Abnahmebasislinie? | Benannte Eigentümer und Versionskontrollen |
Die Kriterien sollten entsprechend der Bauteilfamilie gewichtet werden. Eine Prototypenfertigung legt möglicherweise Wert auf schnelle Umrüstbarkeit. Eine stabile Produktionslinie hingegen legt möglicherweise mehr Wert auf Wiederholgenauigkeit, Bremsverhalten und automatische Wiederherstellung. Die Bewertung sollte diesen Zielkonflikt transparent machen, anstatt ihn in einer einzigen Gesamtsumme zu verbergen.
Nutzen Sie diese Auswahlsmatrix für Drehtische von CNC-Bearbeitungszentren während der Lieferantenbewertung und fügen Sie anschließend die Belege für jede Bewertung bei, anstatt eine Tabelle mit unerklärten Rangfolgen zu verteilen.
Ein kleines Beispiel: Sechs Seiten, zwei mögliche Wege
Stellen Sie sich ein Ventilgehäuse mit sechs bearbeiteten Seiten, zwei sich kreuzenden Bohrungen und einer Dichtfläche vor, die nach der Freigabe geprüft werden muss. Ein Vier-Achs-Indexierer kann die Seitenbohrungen freilegen und manuelle Nachpositionierungen reduzieren. Da die sich kreuzenden Bohrungen ohne ein langes Werkzeug nicht im erforderlichen Winkel erreicht werden können, ist für den Prozess weiterhin eine zweite Aufspannung notwendig.
Eine Fünf-Achs-Bearbeitung ermöglicht zwar die Ausrichtung der Bohrungen in einer Aufspannung, jedoch ist die Vorrichtung höher, der Kollisionsbereich enger und der Postprozessor benötigt ein kontrolliertes kinematisches Modell. Die richtige Entscheidung lautet nicht einfach „fünf Achsen sind besser“. Das Team sollte vielmehr die Teilefreigabe, die gesamte Rüstzeit, das Inspektionsrisiko, die Tischbelastung und die Rückgewinnungsmethode für beide Bearbeitungswege vergleichen.
Fragen, die Käufer vor der Genehmigung stellen
Ist eine Indexiermaschine dasselbe wie eine Fünf-Achs-Maschine?
Nein. Ein Teilapparat kann sich in eine feste Position drehen, während die Linearachsen schneiden. Eine Fünf-Achs-Anordnung kann je nach Kinematik und Steuerung eine Position einnehmen oder die Drehbewegung kontinuierlich koordinieren. Bestätigen Sie die erforderliche Bewegung mit einem repräsentativen Programm und einem Testlauf.
Was muss die Auswahl des Drehtisches für ein CNC-Bearbeitungszentrum beweisen?
Es muss nachgewiesen werden, dass die erforderliche Bewegung, die Tragfähigkeit, die Bezugsbeziehung, das Spiel, die Inspektion und der Rückführungspfad am repräsentativen Bauteil optimal zusammenwirken. Eine nominale Spezifikation der Drehachse ist lediglich ein Ausgangspunkt.
Wie viel Tischkapazität ist ausreichend?
Berechnen Sie den gesamten Belastungszustand: Werkstück, Vorrichtung, Spannvorrichtungen, Erhöhungen, Palette, Versatz, Trägheitsmoment und zu erwartende Beschleunigung. Vergleichen Sie diesen Wert mit den modellspezifischen Last- und Momentengrenzen des Herstellers. Der Tischdurchmesser allein reicht für die Tragfähigkeitsberechnung nicht aus.
Kann die Tasttechnik eine mangelhafte Drehvorrichtung ausgleichen?
Die Messung mittels Antastverfahren ermöglicht eine definierte Referenz und eine kontrollierte Korrektur. Sie kann jedoch keine instabilen Kontakte, Verformungen, blockierten Werkzeugzugang, unsichere Spannvorrichtungen oder fehlerhafte Kinematik beheben. Die Korrekturgrenzen müssen vor Produktionsbeginn festgelegt werden.
Soll die Drehachse innerhalb oder außerhalb des Maschinentisches liegen?
Das hängt von Belastung, Verfahrweg, Freiraum, Bauteilgröße, Automatisierungsgrad, Steifigkeit und der erforderlichen Bewegung ab. Vergleichen Sie die Einbaugröße und die Verfahrwege, anstatt eine allgemeine Vorgabe zu wählen.
Was sollte zur Überprüfung eingesandt werden?
Senden Sie kontrollierte Zeichnungen und CAD-Daten, Teilevarianten, Material- und Rohlingsbedingungen, Merkmalsorientierungskarte, aktuelle Aufspannungen, Werkzeugbaugruppen, Vorrichtungskonzept, Prüfplan, gewünschte Ausgabemenge und die vorgeschlagene Maschinenkonfiguration.
Die Bewegungskarte in eine Angebotsanfrage-Überprüfung umwandeln
Für die Auswahl des passenden Drehtisches für Ihr CNC-Bearbeitungszentrum senden Sie Zhihe CNC bitte die Merkmalsübersicht, repräsentative Modelle, Zeichnungsrevisionen, Annahmen zur Werkstückspannung, Werkzeugliste, Prüfmethode, Fertigungsmix und offene Testaufträge. Fordern Sie ein modellspezifisches Drehtisch-Layout, eine Überprüfung von Last und Moment, kinematische Annahmen, die Grenzen des Postprozessors, den Abnahmetest und Ausschlusskriterien für das Angebot an. Nutzen Sie die Produktpalette von Zhihe CNC , um Architekturen zu vergleichen, und kontaktieren Sie anschließend das Entwicklungsteam mit den vollständigen Unterlagen, anstatt sich nur auf den Maschinennamen zu verlassen.





