

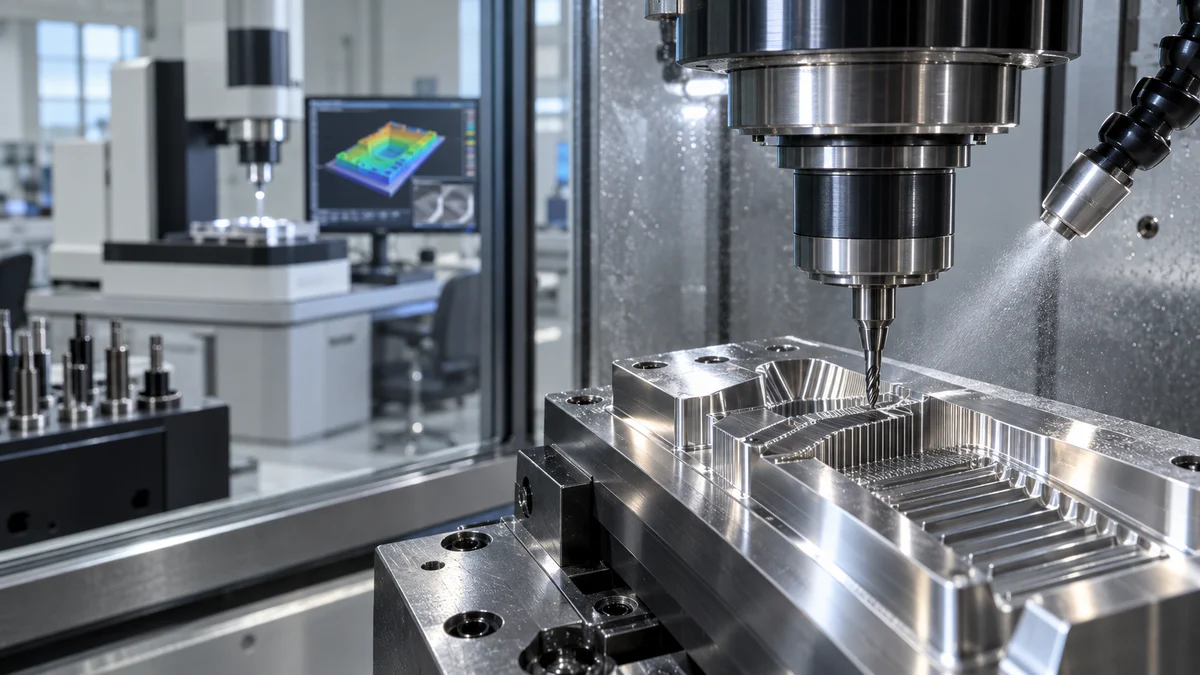
Eine Präzisionsgravurfräsmaschine sollte anhand eines bereits vorhandenen Messplans neben der Zeichnung ausgewählt werden. Kleine Schriftzüge, schmale Rippen, optische Übergänge, Elektrodendetails und feine Kanäle können unter Werkstattbeleuchtung scharf erscheinen, aber ihre funktionale Funktion beeinträchtigen. Die Kaufentscheidung wird fundierter, wenn das Team die Abweichung vom Bezugspunkt über den Werkzeugweg bis zum endgültigen Messwert einkalkuliert, anstatt sich lediglich zu fragen, ob eine Maschine „hochpräzise“ ist.
Dieser Leitfaden richtet sich an Teams aus den Bereichen Formenbau, Elektrodenentwicklung, Elektronik, Medizintechnik und Feinbearbeitung, die einen Maschinenversuch oder eine Angebotsanfrage planen. Er bietet einen messtechnischen Rahmen, jedoch keine garantierten Leistungsdaten. Die Ergebnisse hängen von der bestellten Maschine, dem Prozess, der Umgebung, den Werkzeugen, der Werkstückspannung, dem Material, der Geometrie und der Prüfmethode ab.
Die funktionale Eigenschaft in den Mittelpunkt stellen
Beginnen Sie mit dem Mikromerkmal, das zur Ablehnung des Bauteils führen kann. Dies kann beispielsweise die Kanalbreite in einer bestimmten Tiefe, die Kantenposition relativ zu einem Bezugspunkt, die lokale Oberflächenstruktur, die Eckform, die Wandstärke, der Übergang bei Entformungsschrägen oder ein graviertes Zeichen sein, das nach der Beschichtung lesbar bleiben muss.
Beschreiben Sie, warum das Merkmal relevant ist. Ein Kanal kann den Materialfluss steuern, eine Elektrodenecke das spätere Ergebnis der Funkenerosion beeinflussen und ein Übergang an einem Formeinsatz die Entformung oder das Erscheinungsbild beeinträchtigen. Diese Funktion bestimmt, wo gemessen wird, wie die Daten gefiltert werden und ob ein Mittelwert einen lokalen Defekt verschleiert.
Bei der Bewertung einer Präzisionsgravurfräsmaschine sollte die Definition der Merkmale unabhängig von der vom Anbieter bevorzugten Vorführung erfolgen. Der Test sollte die tatsächlichen Anforderungen des Käufers berücksichtigen und nicht nur ein attraktives Muster reproduzieren.
Erstellen Sie ein Messbudget vor einem Maschinenbudget
Listen Sie jeden Schritt zwischen Zeichnung und Messwert auf: Festlegung des Bezugspunktes, Zustand des Rohlings, Einsetzen der Vorrichtung, Werkzeugmessung, Maschinenbewegung, thermischer Zustand, Schnittkraft, Gratbildung, Reinigung, Teilefreigabe, Vorrichtung für die Prüfung, Verhalten des Messgeräts, Probenahme, Filterung und Ergebnisberechnung.
Weisen Sie keine erfundenen Zahlen zu, wenn keine Belege vorliegen. Kennzeichnen Sie jeden Beitragsfaktor als geschätzt, gemessen, vom Lieferanten angegeben oder unbekannt. Identifizieren Sie anschließend die wenigen Beitragsfaktoren, die voraussichtlich den größten Teil des Toleranz- oder Unsicherheitsbudgets beanspruchen.
Das Oberflächen- und Grenzflächenmesstechnikprogramm des NIST verdeutlicht, warum Messskala, Instrumentierung und Oberflächendefinition von Bedeutung sind. Auch ein Maschinenversuch erfordert eine Methode, die speziell auf das jeweilige Merkmal zugeschnitten ist.
Ordnen Sie das Instrument der Frage zu.
Unterschiedliche Messgeräte beantworten unterschiedliche Fragen. Ein Tastsensor kann zwar ein robustes Bezugselement erfassen, aber ein empfindliches, schmales Merkmal übersehen. Optische Systeme erfassen zwar viele Daten, reagieren aber dennoch empfindlich auf Reflexionsvermögen, Kanteninterpretation, Fokussierung und Filterung. Oberflächenmessgeräte erfassen die Textur entlang einer definierten Spur oder Fläche, ohne jedoch die genaue Position des Merkmals zu bestimmen.
| Feature-Frage | Möglicher Messansatz | Details zur Methode zum Sperren |
|---|---|---|
| Position vom Bezugspunkt | CMM, Bildverarbeitung oder qualifizierte In-Prozess-Messung | Datumssimulation, Tastschnitt oder optisches Kantenlineal |
| Schmale Kanalbreite | Kalibriertes Seh- oder optisches Profilometer | Tiefenebene, Schwellenwert, Beleuchtung, Abtastpositionen |
| Lokale Oberflächentextur | Kontakt- oder optische Oberflächenmesstechnik | Grenzfrequenz, Filter, Richtung, Auswertungslänge oder -bereich |
| Eck- oder Radiusform | Profilscan, Replikat, Mikroskopie oder Schnittmethode | Anpassungsregel, Vergrößerung, Vorbereitung, Unsicherheit |
| Lesbarkeit der Gravur | Definierte Sichtprüfung plus Maßprüfung | Betrachtungsbedingungen, minimale Strichanzahl, Nachbearbeitungszustand |
| Dünnwandbeziehung | Koordinatenmessgerät, Scanner oder speziell angefertigtes Messgerät | Klemmkraft, gelöster Zustand, Temperatur |
Wählen Sie das Vorgehen vor dem Zuschnitt in Absprache mit dem Qualitäts- oder Messtechnikteam. Wenn Lieferant und Käufer unterschiedliche Kantendefinitionen verwenden, können beide trotz sorgfältiger Messung zu unterschiedlichen Ergebnissen kommen.
Bezugspunkte festlegen, ohne Verzerrungen zu verbergen
Ein kleines Detail kann zwar in Bezug auf die lokale Schnittfläche korrekt sein, jedoch in Bezug auf das funktionale Bezugselement des Bauteils falsch positioniert sein. Das Bezugselementschema der Zeichnung sollte nach Möglichkeit in Fertigung und Prüfung beibehalten werden. Geben Sie an, wann ein alternativer Bezugspunkt erforderlich ist und wie sich dies auf die Interpretation auswirkt.
Prüfen Sie, was passiert, nachdem das Teil die Vorrichtung verlassen hat. Ein dünner Einsatz, eine folienartige Wand oder ein unter Spannung stehender Rohling können sich beim Entnehmen bewegen. Dokumentieren Sie, ob die Messungen im eingespannten, gelagerten, freien Zustand oder nach einer Konditionierungsphase durchgeführt wurden.
Der Leitfaden für das Messtastersystem von CNC-Bearbeitungszentren hilft bei der Klärung von Bezugs- und Offsetfragen. Das Antasten ist nur dann sinnvoll, wenn Tastkopf, Referenzpunkt, Aktualisierungsregel und Anschlag definiert sind.
Gestalten Sie den Testcoupon unter Berücksichtigung möglicher Fehlermodi.
Ein guter Coupon ist kein Logo. Er sollte Merkmale enthalten, die Werkzeugrundlauf, Interpolation, Kantenqualität, Tiefenkontrolle, Eckenverhalten, Werkzeugzugänglichkeit, Spanabfuhr und thermische Abfolge aufzeigen. Wiederholte Merkmale sollten an verschiedenen Tischpositionen platziert werden, wenn das Verhalten im Arbeitsbereich wichtig ist.
Verwenden Sie das vorgesehene Material und eine repräsentative Rohlingspräparation. Integrieren Sie mindestens ein Merkmal in der Nähe der geforderten Größe oder des geforderten Seitenverhältnisses, vermeiden Sie jedoch einen Coupon, der nicht zuverlässig geprüft werden kann. Die Messbarkeit sollte in das Coupon-Design integriert sein.
Für den Vergleich von Präzisionsgravurfräsmaschinen sollten bei allen Kandidaten dieselben kontrollierten Geometrien, Werkstücke, Werkzeugtypen, Prüfmethoden und Entscheidungsregeln verwendet werden. Herstellerspezifische Vorschübe und Drehzahlen können variieren; jede Abweichung sollte jedoch zusammen mit dem Ergebnis dokumentiert werden.
Behandeln Sie das Schneidwerkzeug als Messkomponente
Im Mikrobereich reicht der Nenndurchmesser des Werkzeugs nicht aus. Dokumentieren Sie die Werkzeugidentität, den gemessenen Rundlauf, den Zustand der Schneide, die Messlänge, den Halter, die Beschichtung, die Schneidengeometrie und die Methode zur Bestimmung von Größe oder Länge. Vermerken Sie, ob das Werkzeug neu, konditioniert oder wiederverwendet war.
Werkzeugdurchbiegung und -verschleiß können Breite, Verjüngung, Oberflächenbeschaffenheit und Kantenform entlang des Bearbeitungswegs verändern. Planen Sie Zwischenprüfungen risikobasiert, anstatt für den gesamten Prüfkörper einen einheitlichen Werkzeugzustand anzunehmen. Eine gebrochene oder beschädigte Schneide kann zwar eine lokal plausible Oberfläche hinterlassen, gleichzeitig aber die funktionale Geometrie verändern.
Bewahren Sie Bilder der Werkzeuginspektion mit Maßstab, Lichtverhältnissen und Position der Merkmale auf. Unbeschriftete Makroaufnahmen sind zwar für Diskussionen hilfreich, eignen sich aber nicht als Nachweis für die Freigabe.
Temperatur, Chips und Sauberkeit als Messgrößen steuern
Maschinenaufwärmzeit, Spindelverhalten, Kühlmittelzustand, Raumtemperatur, Materialtemperatur, Schnittfolge und Verweilzeit können das Ergebnis im Detail beeinflussen. Dokumentieren Sie die relevanten Versuchsbedingungen und wiederholen Sie diese beim Vergleich von Durchläufen.
Feine Späne können Oberflächen nachbearbeiten oder enge Kanäle verstopfen. Kühlmittel- oder Luftzufuhr kann die Abfuhr verbessern, aber auch kleine Werkzeuge ablenken oder den thermischen Zustand beeinflussen. Der Leitfaden zur Auswahl von CNC-Kühlsystemen behandelt allgemeinere Prozessfragen; der Test muss die Kühlleistung für das jeweilige Gehäuse, Werkzeug und die Geometrie bestätigen.
Reinigen Sie das Bauteil vor der Prüfung mit einem zugelassenen Verfahren. Aggressives Bürsten, Sandstrahlen oder manuelles Entgraten können die zu messende Kante verändern. Dokumentieren Sie den Prüfzustand: ungeschnitten, gereinigt, entgratet, beschichtet oder montiert.
Maschinenverhalten vom Prozessverhalten trennen
Wenn ein Ergebnis nicht zufriedenstellend ist, sollten die Indizien ausgewertet werden, bevor die Parameter angepasst werden. Maschinengeometrie, Spindelverhalten, Servoreaktion, Zustand des Werkzeughalters, Schnittparameter, Werkzeugverschleiß, Nachgiebigkeit der Vorrichtung, Werkstückspannung, Temperatur und Messmethode können ähnliche Symptome hervorrufen.
Um die Einflussfaktoren zu identifizieren, sollten diagnostische Schnitte und wiederholte Messungen durchgeführt werden. Ein Kalibrierungsprotokoll der Maschine ist zwar hilfreich, ermöglicht aber keine automatische Vorhersage bestimmter Mikrostrukturen. Umgekehrt sollte die Wahl eines ungeeigneten Werkzeugs nicht zu einem Schluss über die gesamte Maschine führen.
Die Veröffentlichung des NIST zur Dimensionsmesstechnik für die Mikro- und Mesoskalenfertigung bietet einen nützlichen technischen Kontext zu den skalenabhängigen Messherausforderungen.
Definieren Sie eine Inspektionssequenz, die andere wiederholen können.
Beschreiben Sie den Ablauf so, als ob ein anderes Labor ihn reproduzieren würde. Berücksichtigen Sie dabei Reinigung, Konditionierung, Vorrichtung, Bezugsausrichtung, Geräteeinrichtung, Kalibrierungs- oder Verifizierungsstatus, Merkmalspositionen, Scan- oder Punktmuster, Filtereinstellungen, Anpassungsregel, Wiederholungsanzahl und Berichtsformat.
Das bloße Sammeln von mehr Punkten garantiert kein besseres Ergebnis. Die Punkte müssen das Merkmal repräsentieren und ungültige Bereiche vermeiden. Rohdaten und verarbeitete Ergebnisse sollten gespeichert werden, um die Filter- oder Anpassungsauswahl später überprüfen zu können.
Bei der Pilotierung einer Präzisionsgravurfräsmaschine sollten ausgewählte Merkmale mehrfach gemessen werden, idealerweise mit Aus- und Einbau, wenn die Wiederholgenauigkeit der Vorrichtung wichtig ist. Falls praktikabel, sollte eine Teilmenge mit einer zweiten Messmethode verglichen werden, um systematische Abweichungen aufzudecken.
Verwenden Sie eine Freigabematrix anstelle eines einzelnen Gut/Schlecht-Stempels.
Eine einzelne grüne Zelle kann eine schwache Messkette verbergen. Funktion, Geometrie, Oberfläche, Kante, Wiederholgenauigkeit, Prozessstabilität und Prüfbarkeit müssen getrennt betrachtet werden.
| Freigabedimension | Zu prüfende Belege | Mögliche Entscheidung |
|---|---|---|
| Funktionale Geometrie | Bezugsbezogene Abmessungen an repräsentativen Merkmalen | Akzeptieren, Prozess anpassen, Route neu gestalten |
| Lokale Form | Profile, Ecken, Verjüngungen, Kanalböden | Werkzeug-/Pfadproblem akzeptieren oder isolieren |
| Oberflächenbeschaffenheit | Definierte Texturdaten und Fehlerkarte | Nach Funktion akzeptieren oder Endbearbeitung überarbeiten |
| Kantenintegrität | Grat, Absplitterung, Überrollung, Nachbearbeitungseffekt | Werkzeug, Pfad, Handhabung oder Entgraten ändern |
| Wiederholbarkeit | Wiederholte Belastungen, Schnitte und Messungen | Testphase erweitern oder Sitzplätze/Temperatur regeln |
| Messsicherheit | Methodenübereinstimmung, Unsicherheit, Rohdatenprüfung | Methode akzeptieren oder Metrologiestudie eskalieren |
Geben Sie an, ob ein Ergebnis konform, lediglich informativ oder ungeklärt ist. Diese Kennzeichnung verhindert, dass ein exploratives Mikroskopbild zu einem formalen Akzeptanznachweis wird.
Überprüfung des Produktionsmessaufwands
Eine Labormethode kann für die Produktion zu langsam, zu aufwendig oder zu teuer sein. Legen Sie fest, welche Merkmale eine vollständige Inspektion, Probenahme, Prozesskontrolle, ein Funktionsmessgerät oder eine regelmäßige Laborprüfung erfordern. Berücksichtigen Sie bei der Planung die Zeit für Reinigung, Vorrichtungen, Programmierung, Analyse und Berichterstellung.
Stellen Sie sicher, dass das Produktionsteam Zugriff auf alle erforderlichen Dokumente hat: Masterprogramm, Geräterezeptur, kalibrierte Standards, Musterbilder, Akzeptanzgrenzen und Eskalationsablauf. Ein Präzisionsgravur- und Fräsprozess ist nicht für die Serienfertigung geeignet, wenn nur ein Spezialist das Ergebnis versteht.
Verfassen Sie die Angebotsanfrage um die Nachweispakete herum
Senden Sie kontrollierte CAD-Zeichnungen, Material- und Rohlingsdetails, eine Liste kritischer Merkmale, das Bezugssystem, den angestrebten Oberflächenzustand, das geplante Messgerät, Annahmen zum Ausgabewert, Werkzeugbeschränkungen und die Probenmenge. Bitten Sie den Lieferanten, die Maschinenkonfiguration, die Prozessverantwortung, die Testumgebung, die Messmethode, Ausschlusskriterien und die gelieferten Rohdaten anzugeben.
Nutzen Sie den Bereich des Fräsbearbeitungszentrums und den Bereich des Vertikalbearbeitungszentrums zum Architekturvergleich erst dann, wenn die Anforderungen an die Merkmale und die Inspektion klar definiert sind.
Fragen an die Teams für Messtechnik und Verfahrenstechnik
Was soll ein Probelauf einer Präzisionsgravurfräsmaschine beweisen?
Es sollte die definierten Merkmalsbeziehungen, den Oberflächen- und Kantenzustand, das Wiederholungsverhalten, die Prozesseingaben und die Messsicherheit für eine repräsentative Konfiguration und ein repräsentatives Material aufzeigen.
Ist visuelle Schärfe ein gültiges Akzeptanzkriterium?
Es kann ein definiertes Kriterium für Aussehen oder Lesbarkeit sein, sollte aber Beleuchtung, Vergrößerung, Betrachtungsabstand, Referenzmuster und Fehlergrenzen festlegen. Es ersetzt nicht den Nachweis der Abmessungen.
Wie klein kann das Detail sein, das die Maschine schneiden kann?
Es gibt keine allgemeingültige Antwort. Die Leistungsfähigkeit hängt von Geometrie, Material, Werkzeug, Rundlaufgenauigkeit, Zugänglichkeit, Schnittbedingungen, thermischem Zustand, Maschinenkonfiguration und der Art der Ergebnismessung ab.
Warum weichen die Ergebnisse von optischen Messungen und Kontaktlinsen voneinander ab?
Sie verwenden möglicherweise unterschiedliche Definitionen für Kanten, Filter, Anpassung, Kraft, Abtastung oder Oberflächenantwort. Überprüfen Sie die Rohdaten und die Methode, bevor Sie eine der Zahlen als endgültig betrachten.
Sollen die Messungen an der Vorrichtung vorgenommen werden?
Messen Sie im Zustand, der für die Funktion und die Zeichnungsanforderungen relevant ist. Bei verformungsempfindlichen Teilen kann ein Vergleich des eingespannten und des gelösten Zustands erforderlich sein, um die Bewegung zu erklären.
Kann eine Maschinensonde Mikrostrukturen untersuchen?
Nur wenn das Tastsystem, der Tastkopf, die Zugänglichkeit, die Messunsicherheit und die Geometrie des Merkmals die Aufgabe zulassen. Oft eignet es sich besser für robuste Bezugspunkte oder Prozessprüfungen als für kleinste Merkmale.
Wie sollte der Werkzeugverschleiß berücksichtigt werden?
Definieren Sie das Prüfintervall, den Verschleißindikator, die Korrekturregel, die Austauschgrenze und die betroffenen Merkmale. Dokumentieren Sie den Werkzeugzustand mit jedem Messergebnis.
Welche Umweltdaten sollten erfasst werden?
Erfassen Sie die Bedingungen, die die Entscheidung beeinflussen könnten, wie z. B. Maschinenaufwärmzeit, Raum- und Teiletemperatur, Kühlmittelzustand, Spindelhistorie und Zeit zwischen Schneiden und Messen.
Wie viele Messwiederholungen sind ausreichend?
Wählen Sie Wiederholungen basierend auf Risiko, Methodenabweichungen, Teilewert und der zu treffenden Entscheidung. Berücksichtigen Sie Ausbau und Austausch, wenn die Vorrichtung Unsicherheit verursacht.
Was gehört in das endgültige Messpaket?
Fügen Sie Zeichnungsrevisionen, Merkmalsdefinitionen, Bezugsmethoden, Instrumente und Status, Programme oder Rezepturen, Rohdaten, Verarbeitungseinstellungen, Ergebnisse, Bilder mit Maßstab, Bedingungen, Abweichungen und Genehmigungen hinzu.
Messen Sie die Maschinenentscheidung
Bei der Überprüfung einer Präzisionsgravurfräsmaschine mit Zhihe CNC benötigen wir folgende Informationen: Mikrostrukturkarte, Geometrie, Material, Werkzeugbeschränkungen, Bezugslogik, Oberflächenbeschaffenheit, Prüfmethode und geplante Produktionsrate. Informieren Sie sich über das Produktportfolio von Zhihe CNC und kontaktieren Sie anschließend unser Entwicklungsteam, um einen Testlauf zu definieren, dessen Daten einer technischen Prüfung standhalten. Ziel ist eine präzise Messung der Prozessgrenzen, nicht eine unbegründete Präzisionsangabe.





