

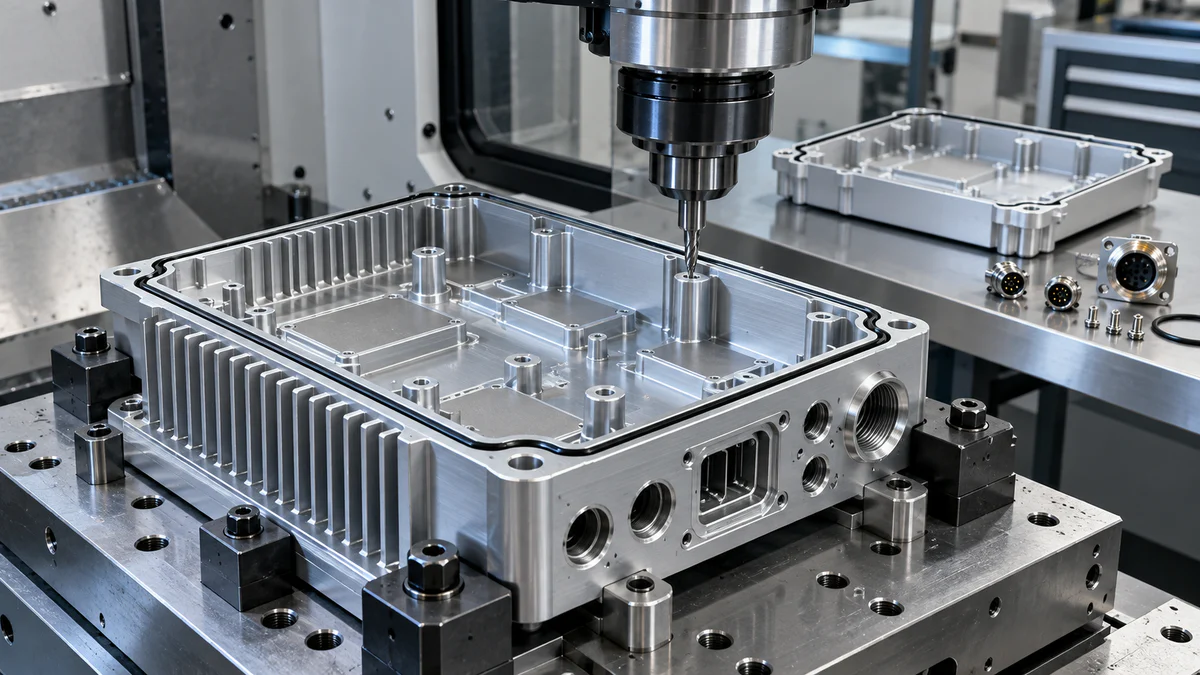
Una máquina CNC para componentes de equipos de comunicación debe evaluarse desde la carcasa terminada hacia atrás. Una carcasa puede pasar la inspección dimensional y aun así presentar problemas si el conector no encaja correctamente, la junta pierde compresión, la interfaz de disipación de calor se tambalea o una junta recubierta ya no proporciona el contacto previsto. El proceso de mecanizado debe preservar las relaciones que utiliza el ensamblaje final.
Esta guía está dirigida a diseñadores de carcasas, ingenieros de procesos, equipos de calidad y compradores de maquinaria que trabajan con hardware de radio, redes, antenas, computación perimetral o afines. La calidad del mecanizado respalda el ensamblaje y el diseño previsto, pero no garantiza por sí sola la compatibilidad electromagnética, la homologación de radio, el sellado ambiental ni el cumplimiento normativo.
Abra primero el conjunto terminado.
Antes de revisar el recorrido de la máquina o la potencia del husillo, inspeccione el modelo del producto ensamblado y la secuencia de montaje. Marque las interfaces que cierran los circuitos mecánicos, térmicos, eléctricos y ambientales. Algunos ejemplos típicos incluyen las caras de los conectores, las superficies de las juntas, las uniones de las cubiertas, las almohadillas de la fuente de calor, los contactos de protección, los puntos de referencia de montaje, las características de la antena y las salidas de los cables.
A continuación, identifique qué características mecanizadas controlan dos o más interfaces. Un orificio para conector puede estar relacionado con un soporte de PCB, un recorte externo y una superficie de sellado. Un paso de la tapa puede ubicar la tapa al tiempo que ajusta la compresión de la junta. Estas relaciones merecen prioridad en el plan de proceso.
La máquina CNC para la selección de piezas de equipos de comunicación debe seguir ese diagrama de relaciones. El recorrido nominal del eje por sí solo no indica si las caras críticas pueden permanecer en una misma cadena de referencia.
Traducir el riesgo de ensamblaje en características de mecanizado.
Evite dar la misma importancia a todas las dimensiones. Elabore una breve lista de características que vincule el dibujo con un fallo relevante.
| Función de ensamblaje | Característica mecanizada para controlar | Evidencia posterior |
|---|---|---|
| Alineación del conector | Posición del orificio o recorte con respecto a los puntos de referencia de la placa de circuito impreso y la carcasa. | Verificación de acoplamiento e informe dimensional |
| Junta de sellado | Planitud del terreno, anchura, estado de la superficie, profundidad del escalón | Revisión del diseño de compresión y plan de prueba de fugas |
| Transferencia térmica | Planitud de la almohadilla, coplanaridad, acabado, relación de los sujetadores | Ajuste de la interfaz y validación térmica |
| Escudo o contacto con tierra | Geometría de la junta y área de contacto protegida | Plan de inspección de ensamblaje y validación de compatibilidad electromagnética (CEM). |
| Instalación de la cubierta | Patrón de agujeros, profundidad del avellanado, paso de posicionamiento | Secuencia de apriete y comprobación del ajuste |
| Drenaje exterior | Pendiente, piso de bolsillo, característica de drenaje y orientación | Revisión de la gestión del agua |
La prueba de la máquina debe medir las características de mecanizado. El plan de cualificación del producto debe evaluar la función posterior. Mantenga estas afirmaciones separadas.
Diseñar una cadena de referencia que llegue hasta la placa de circuito impreso (PCB).
Las cajas de comunicación suelen contener varios sistemas de coordenadas: material fundido o extruido, referencias de la carcasa mecanizada, puntos de montaje de la placa de circuito impreso, cuerpos de conectores, geometría de la cubierta y soportes externos para bastidor o poste. Dibuja cómo se conectan.
Si se mecaniza un orificio para conector en una segunda configuración, defina qué restablece su relación con los salientes de la PCB. Si los orificios de la tapa se ubican a partir de un borde estético, mientras que la superficie de apoyo de la junta utiliza otro punto de referencia, puede acumularse tolerancia en la unión. Utilice referencias funcionales compartidas cuando el diseño lo permita e inspeccione la relación que se produce durante el ensamblaje.
El sondeo puede ayudar a controlar la configuración, pero no puede eliminar la distorsión del blanco ni el asentamiento inconsistente. La guía del sistema de sondeo puede ayudar a definir cuándo un dato medido puede actualizar un desfase y cuándo debe detenerse el proceso.
Incluir el recubrimiento y el tratamiento de superficies en la revisión CAD.
El anodizado, el recubrimiento de conversión, la pintura, el galvanizado, el granallado y el enmascaramiento pueden alterar el ajuste, el estado de los bordes, el contacto eléctrico, la apariencia o la interpretación de las mediciones. Marque claramente las zonas de exclusión y de contacto. Decida si las dimensiones se aplican antes o después del tratamiento y quién verifica las áreas enmascaradas.
Las roscas, los avellanados, los asientos de los conectores, las zonas de las juntas, las almohadillas de transferencia de calor y los puntos de conexión a tierra pueden requerir tratamientos diferentes. No permita que una nota general como «anodizar después del mecanizado» abarque toda la información necesaria.
Si el acabado afecta al ensamblaje, siga el proceso piloto siguiendo la ruta prevista. Una muestra tal como se mecanizó no puede resolver un problema derivado de la acumulación de recubrimiento o de variaciones en el enmascaramiento.
Proteja la geometría de sellado de astillas y rebabas.
Una pequeña rebaba en la superficie de una junta puede ser más importante que una marca de herramienta superficial en otro lugar. Defina las superficies protegidas durante el mecanizado, la limpieza, la manipulación, el desbarbado y la inspección. Especifique cómo se comprueban los orificios transversales, los puertos de intersección, las roscas y los bordes de las cavidades para detectar virutas retenidas o proyecciones afiladas.
La evacuación de virutas requiere especial atención en carcasas profundas y cavidades acanaladas. El suministro de refrigerante, la trayectoria de la herramienta, la orientación del dispositivo de fijación y el acceso para la limpieza deben evaluarse conjuntamente. Consulte la guía de selección de sistemas de refrigeración CNC para resolver dudas sobre el sistema y, a continuación, valide la geometría real de la carcasa.
Una máquina CNC para pruebas de piezas de equipos de comunicación debe incluir el método completo de limpieza y desbarbado. El acabado manual, que no se contempla en la estimación del ciclo, puede convertirse en la principal fuente de variación en la producción en serie.
Planifique el corte de pared delgada alrededor de la forma liberada.
Las cavidades grandes y las aletas delgadas pueden liberar la tensión del material, reducir la rigidez y permitir el movimiento tras la liberación de la sujeción. Registre la ruta de la pieza en bruto, la secuencia de desbaste, el material restante, el soporte de la fijación, el orden de sujeción, los periodos de descanso (si se utilizan), la secuencia de acabado y el estado de inspección de la pieza liberada.
Mida tanto las características locales como las relaciones globales. Una pared puede alcanzar un espesor determinado mientras que la cara del conector se desplaza con respecto al soporte de la placa. Si se propone utilizar un dispositivo de vacío, de mordaza flexible o expansible, compruebe cómo varía su fuerza durante el desbaste y si obstruye el acceso a las virutas o a las mediciones.
El ingeniero de procesos debe indicar qué variaciones se controlan mediante el mecanizado y cuáles requieren una decisión de diseño, material o ruta de fabricación de la pieza en bruto.
Trate las almohadillas térmicas como interfaces, no como superficies planas aisladas.
Una almohadilla mecanizada puede entrar en contacto con un disipador de calor, un módulo o un material de interfaz. Su buen estado depende de la planitud, la coplanaridad, el acabado, la limpieza, los elementos de fijación adyacentes y la trayectoria de carga del conjunto. Un valor de rugosidad bajo por sí solo no garantiza un buen rendimiento térmico.
Determinar si varias almohadillas deben compartir un plano y si la fijación de la cubierta o la placa deforma la carcasa. Controlar la superficie mediante el acabado y la limpieza. Validar el sistema térmico bajo las condiciones reales de diseño y funcionamiento del producto.
No afirme que la máquina CNC garantiza el cumplimiento normativo o térmico. Genera una entrada geométrica repetible que el equipo de producto puede validar.
Mantenga las reclamaciones de compatibilidad electromagnética (CEM) en manos del equipo de cualificación del producto.
Las uniones mecanizadas, las superficies de contacto, las aberturas, la geometría de la cubierta y la ubicación de los conectores pueden influir en el comportamiento electromagnético de una carcasa. Sin embargo, el resultado también depende de la electrónica, las frecuencias, los cables, los elementos de fijación, los recubrimientos, las juntas, el firmware, la conexión a tierra y el conjunto completo.
La base de datos de la FCC sobre autorización de equipos sirve como guía para la autorización en Estados Unidos. Los datos de registro de los titulares de la autorización de equipos son un conjunto de datos de referencia, no una prueba de que una carcasa mecanizada o un producto terminado esté aprobado. Los requisitos varían según el producto y el mercado, y los profesionales de cumplimiento normativo cualificados deben determinar el procedimiento aplicable.
El registro de mecanizado debe indicar la geometría y el estado de la superficie producidas. El archivo de conformidad debe indicar la configuración del producto final que se probó. Mantener los límites claros evita que una carcasa precisa se comercialice como prueba de conformidad.
Seleccione la arquitectura en Configurar relaciones
Un centro de mecanizado vertical puede ser adecuado para carcasas abiertas, placas, disipadores de calor y piezas prismáticas accesibles. Una configuración de cuatro ejes permite mantener la coherencia entre varias caras. Una máquina de cinco ejes puede mejorar el acceso o acortar las herramientas para trabajar con características angulares complejas. La arquitectura correcta depende de la pieza, el dispositivo de sujeción, el alcance de la herramienta, la combinación de producción y la estrategia de inspección.
Compare el área de trabajo útil una vez incluidos los accesorios, el equipo rotatorio, los portaherramientas, las sondas y las protecciones. Utilice como puntos de partida el rango de centros de mecanizado vertical , el rango de centros de mecanizado de cinco ejes y el rango más amplio de centros de mecanizado de fresado , y luego solicite datos específicos del modelo.
Construir un piloto con enfoque en el ensamblaje.
Seleccione una carcasa representativa e incluya la tapa real, la placa o el simulador de referencia, los cuerpos de los conectores, la junta o el sustituto definidos por el departamento de ingeniería y los elementos de fijación necesarios. Realice el mecanizado, el desbarbado, la limpieza, el acabado, la inspección dimensional y el ensamblaje en el orden previsto.
Registre las referencias de configuración, los conjuntos de herramientas, las interrupciones del ciclo, el trabajo manual, los resultados de la inspección, el estado del recubrimiento y los hallazgos del ensamblaje. Repita la carga suficientes veces para detectar variaciones en el asentamiento y la manipulación. Si una característica cambia después del acabado o el ensamblaje, conserve la evidencia del antes y el después.
Para la evaluación de piezas de equipos de comunicación mediante máquinas CNC, la revisión final debe incluir tanto un informe dimensional como un informe de interfaz. Uno no puede sustituir al otro.
Utilice una puerta de proceso para cada familia de interfaces.
Las diferentes interfaces se cierran en distintas etapas, por lo que una inspección final resulta ineficiente.
| Puerta | Verificar ahora | No lo reclame todavía |
|---|---|---|
| Después de la precariedad | Stock, tendencia de distorsión, estabilidad de los accesorios | Geometría de la interfaz final |
| Después de terminar el mecanizado | Relaciones de referencia, almohadillas, tierras, agujeros, estado de rebaba | Ajuste recubierto o cumplimiento del producto |
| Después del tratamiento de la superficie | Enmascaramiento, ajustes sensibles a la acumulación, zonas de contacto | Sellado completo o resultado EMC |
| Después del montaje | Ajuste del conector, asiento de la cubierta, acceso al sujetador, recorrido de la junta | Homologación medioambiental o radioeléctrica sin prueba |
| Tras la cualificación | Pruebas de producto definidas en configuración controlada | Rendimiento para variantes no probadas |
Asocie cada puerta a una revisión del plano, la identificación de la pieza, el método, el resultado y el responsable. Esto permite la trazabilidad cuando se modifican la carcasa, la placa, el conector o el acabado.
Prepare un mapa de escalamiento de defectos.
Agrupe los defectos por interfaz, no solo por operación de mecanizado. Un recorte de conector desplazado debe dar lugar a una revisión de la transferencia de datos, el asentamiento de la fijación, la variación de la pieza en bruto, la ubicación de la placa y el método de medición. Una junta con fugas debe dar lugar a una revisión de la geometría de la conexión, las rebabas, el recubrimiento, la junta, los sujetadores, la secuencia de ensamblaje y la configuración de la prueba.
Proporcione a los operarios instrucciones claras para detener el proceso y conserve las piezas defectuosas antes de su reprocesamiento. El reprocesamiento puede eliminar la evidencia necesaria para distinguir las causas del mecanizado, el acabado y el ensamblaje.
Utilice la trazabilidad por número de serie o por lote para el programa de la máquina, la revisión del accesorio, el estado de la herramienta, el lote de material o de la pieza en bruto, el lote de tratamiento de superficie y la configuración del ensamblaje cuando el riesgo lo justifique.
Escriba la solicitud de cotización (RFQ) desde el mapa de interfaz.
Envíe el contexto CAD ensamblado, el plano de la pieza controlada, la ruta de corte, el material, las notas de acabado y enmascaramiento, la mezcla anual, la lista de interfaces críticas, las restricciones de los dispositivos de fijación, el plan de inspección y la secuencia de aceptación prevista. Indique qué componentes de prueba proporcionará el comprador.
Solicite al proveedor que le envíe una propuesta de configuración de la máquina, ruta de montaje y referencia, concepto de sujeción de piezas, revisión del acceso a las herramientas, límites del proceso, plan de medición, operaciones manuales, método de prueba y exclusiones de la cotización. Una cotización de una máquina CNC para piezas de equipos de comunicación solo es útil si sus supuestos coinciden con el ensamblaje final. Conserve esa referencia de ensamblaje para los cambios de ingeniería posteriores, de modo que el plan de la máquina CNC para piezas de equipos de comunicación no se desvíe de la intención del producto.
Preguntas que hacen los equipos de anexos
¿Qué características deben considerarse críticas en primer lugar?
Comience con las características que conectan múltiples funciones de ensamblaje: ubicación del conector en la placa, superficies de contacto de las juntas, planos térmicos compartidos, juntas de la cubierta, contactos de puesta a tierra y referencias de montaje.
¿La precisión del mecanizado garantiza el rendimiento EMC?
No. El mecanizado proporciona datos geométricos y superficiales. El rendimiento de la compatibilidad electromagnética (CEM) depende del producto controlado en su totalidad y debe validarse según el procedimiento de ensayo y autorización aplicable.
¿Debe incluirse el espesor del recubrimiento en las dimensiones?
El plano y el plan de proceso deben indicar si una dimensión se aplica antes o después del tratamiento y qué áreas se enmascaran o se contactan. La respuesta depende de la intención del diseño y del proceso de acabado.
¿Cómo se puede reducir el movimiento de las paredes delgadas?
Analice las tensiones en bruto, la distribución del material, la secuencia de desbaste, el soporte, la sujeción, la trayectoria de la herramienta, el calor, el acondicionamiento intermedio y la inspección del estado liberado. La combinación más eficaz depende de cada pieza.
¿Una máquina de cinco ejes siempre es mejor para una carcasa?
No. Puede mejorar el acceso o reducir las configuraciones, pero la complejidad del dispositivo, el tamaño, la programación, la inspección y la combinación de producción son factores importantes. Elija la arquitectura según las relaciones de características requeridas.
¿Qué más debería incluir el piloto además de la carcasa mecanizada?
Incluya las cubiertas pertinentes, la placa o los simuladores, los conectores, la estrategia de juntas, los elementos de fijación, el tratamiento de la superficie, la limpieza, la inspección y la secuencia de montaje prevista.
¿Cómo se deben inspeccionar las juntas de estanqueidad?
Siga el diseño del plano y del sellado. Los controles típicos pueden incluir geometría, ancho, planitud, estado de la superficie, interrupciones, rebabas, recubrimiento, limpieza y relación con los sujetadores.
¿Puede el sondeo corregir las variaciones de fundición o extrusión?
Puede medir referencias definidas y admitir compensaciones controladas. No puede eliminar la falta de existencias, las piezas en bruto deformadas, el asentamiento inestable, los defectos ocultos ni una estrategia de referencia no válida.
¿Qué tipo de evidencia se relaciona con el tratamiento de superficie?
Mantenga la especificación del tratamiento, la definición del enmascaramiento, la trazabilidad del lote cuando sea necesario, las comprobaciones visuales y dimensionales, las áreas de contacto protegidas y los resultados antes y después para ajustes delicados.
¿Qué debería provocar una parada durante la producción?
Defina los límites para el asentamiento de referencia, la falta de material, el estado de rebabas o astillas, las dimensiones críticas, los daños en el acabado, el estado de la herramienta, el estado del accesorio y cualquier resultado de interfaz que no pueda corregirse dentro del proceso aprobado.
Cierre el ciclo en el banco de montaje.
Para evaluar una máquina CNC para la fabricación de componentes de equipos de comunicación, envíe a Zhihe CNC el contexto de la carcasa y el ensamblaje, el mapa de interfaz, los planos de control, la ruta de materiales y piezas en bruto, las notas de acabado, el método de inspección, la combinación de producción y los componentes piloto. Utilice el catálogo de productos para preseleccionar las arquitecturas y, a continuación, póngase en contacto con Zhihe CNC para una configuración y una prueba basadas en el ensamblaje final, en lugar de una pieza metálica aislada.





