

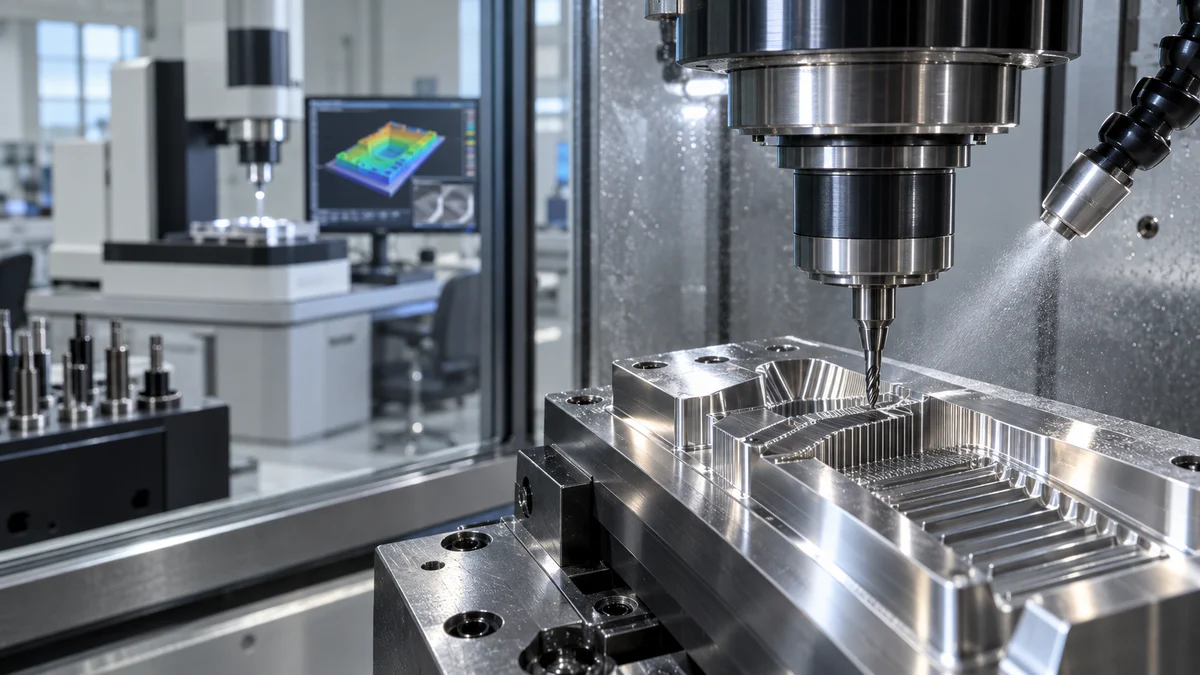
Se debe elegir una fresadora de grabado de precisión con un plano de medición ya definido junto al dibujo. Textos pequeños, nervaduras estrechas, transiciones ópticas, detalles de electrodos y canales finos pueden parecer nítidos bajo la iluminación del taller, pero no cumplir con su función. La decisión de compra se aclara cuando el equipo considera el margen de error desde el punto de referencia hasta la trayectoria de la herramienta y la medición final, en lugar de preguntarse simplemente si una máquina es de "alta precisión".
Esta guía está dirigida a equipos de moldeo, electrodos, electrónica, componentes médicos y equipos de precisión que planifican una prueba de máquina o una solicitud de cotización. Ofrece un marco de metrología, pero no cifras de capacidad garantizadas. Los resultados dependen de la máquina solicitada, el proceso, el entorno, las herramientas, la sujeción de la pieza, el material, la geometría y el método de inspección.
Coloca la característica funcional en el centro.
Comience con la microcaracterística que puede provocar el rechazo de la pieza. Puede tratarse del ancho del canal a una profundidad específica, la posición del borde con respecto a un punto de referencia, la textura superficial local, la forma de la esquina, el espesor de la pared, la transición de desmoldeo o un carácter grabado que debe permanecer legible después del recubrimiento.
Describe por qué es importante esta característica. Un canal puede controlar el flujo, la esquina de un electrodo puede influir en el resultado posterior del mecanizado por descarga eléctrica (EDM) y la transición de un inserto de molde puede afectar la liberación o la apariencia. Esta función determina dónde medir, cómo filtrar los datos y si un promedio oculta un defecto local.
Para evaluar una fresadora de grabado de precisión, mantenga la definición de las características independiente de la demostración preferida del proveedor. La prueba debe poner a prueba la relación real del comprador, no solo reproducir una muestra atractiva.
Elabore un presupuesto de medición antes que un presupuesto de maquinaria.
Enumere cada paso entre el dibujo y el valor informado: establecimiento del punto de referencia, estado de la pieza en bruto, colocación del dispositivo de sujeción, medición de la herramienta, movimiento de la máquina, estado térmico, fuerza de corte, formación de rebabas, limpieza, liberación de la pieza, sujeción para la inspección, comportamiento del instrumento, muestreo, filtrado y cálculo del resultado.
No asigne cifras inventadas cuando no haya evidencia que las respalde. Marque cada contribuyente como estimado, medido, declarado por el proveedor o desconocido. Luego, identifique los pocos contribuyentes que probablemente consuman la mayor parte del margen de tolerancia o incertidumbre.
El programa de metrología de superficies e interfaces del NIST ilustra por qué la escala de medición, la instrumentación y la definición de la superficie son importantes. Una prueba de máquina aún requiere un método diseñado para la característica específica.
Relaciona el instrumento con la pregunta.
Los distintos instrumentos responden a distintas preguntas. Una sonda táctil puede localizar un punto de referencia robusto, pero pasar por alto una característica estrecha y frágil. Los sistemas ópticos pueden recopilar datos densos, pero siguen siendo sensibles a la reflectividad, la interpretación de los bordes, el enfoque y el filtrado. Los instrumentos de superficie pueden informar sobre la textura en un trazado o área definida sin determinar la posición de las características.
| Pregunta de la función | Posible enfoque de medición | Detalle del método para bloquear |
|---|---|---|
| Posición desde el datum | Máquina de medición por coordenadas (CMM), visión artificial o sondeo en proceso cualificado. | Simulación de referencia, regla de borde óptico o de palpador |
| Ancho de canal estrecho | Perfilador óptico o de visión calibrado | Plano de profundidad, umbral, iluminación, ubicaciones de muestreo |
| Textura superficial local | Metrología de superficies por contacto u óptica | Corte, filtro, dirección, longitud o área de evaluación |
| Forma de esquina o de radio | Método de escaneo de perfil, réplica, microscopía o sección | Regla de ajuste, aumento, preparación, incertidumbre |
| Legibilidad del grabado | Prueba visual definida más comprobaciones dimensionales | Condiciones de visualización, trazos mínimos, estado del posprocesamiento |
| relación de pared delgada | Máquina de medición por coordenadas (CMM), escáner o medidor diseñado específicamente para este fin. | Fuerza de sujeción, estado liberado, temperatura |
Antes de comenzar el corte, defina el método con el equipo de calidad o metrología. Si el proveedor y el comprador utilizan definiciones de borde diferentes, ambos pueden medir con precisión y aun así no llegar a un acuerdo.
Establecer datos sin ocultar distorsiones
Un detalle pequeño puede ser preciso con respecto a la superficie de corte local, pero estar mal ubicado con respecto al punto de referencia funcional de la pieza. Reproduzca el esquema de referencia del dibujo en la fabricación y la inspección siempre que sea posible. Indique cuándo es necesario un punto de referencia alternativo y cómo afecta a la interpretación.
Compruebe qué sucede después de que la pieza se retira del soporte. Un inserto delgado, una pared tipo lámina o una pieza en bruto sometida a tensión pueden moverse al liberarse. Registre si los resultados se miden con la pieza sujeta, apoyada, en estado libre o después de un período de acondicionamiento.
La guía del sistema de palpado del centro de mecanizado CNC puede ayudar a resolver dudas sobre el punto de referencia y el desplazamiento. El palpado solo es útil cuando se han definido la sonda, la referencia, la regla de actualización y el límite de parada.
Diseñar el cupón de prueba teniendo en cuenta los modos de fallo.
Un buen cupón no es un logotipo. Incluya características que muestren la excentricidad de la herramienta, la interpolación, la calidad del borde, el control de profundidad, el comportamiento de las esquinas, el acceso de la herramienta, la evacuación de virutas y la secuencia térmica. Coloque las características repetidas en diferentes posiciones de la mesa si el comportamiento del área de trabajo es importante.
Utilice el material previsto y una preparación representativa de la muestra en bruto. Incluya al menos una característica cercana al tamaño o la relación de aspecto requeridos, pero evite una muestra que sea imposible de inspeccionar de forma fiable. El acceso para la medición debe estar incluido en el diseño de la muestra.
Para comparar fresadoras de grabado de precisión, utilice la misma geometría controlada, el mismo material en bruto, el mismo tipo de herramienta, el mismo método de inspección y las mismas reglas de decisión para todas las candidatas. Las velocidades de avance y de corte pueden variar según el proveedor, pero cada diferencia debe registrarse junto con el resultado.
Trate la herramienta de corte como un componente medido.
A escala de microcaracterísticas, el diámetro nominal de la herramienta no es suficiente. Registre la identificación de la herramienta, la excentricidad medida, el estado del filo, la longitud de calibración, el portaherramientas, el recubrimiento, la geometría de la ranura y el método utilizado para determinar el tamaño o la longitud. Indique si la herramienta era nueva, reacondicionada o reutilizada.
La deflexión y el desgaste de la herramienta pueden modificar el ancho, la conicidad, el acabado del piso y la forma del borde a lo largo de la trayectoria. Planifique verificaciones intermedias en función del riesgo, en lugar de asumir un único estado de la herramienta para toda la muestra. Un borde roto o dañado puede dejar una superficie localmente plausible, aunque altere la geometría funcional.
Conserve las imágenes de inspección de herramientas con la escala, las condiciones de iluminación y la ubicación de las características. Las macrofotografías sin etiquetar son útiles para el debate, pero no constituyen una prueba fehaciente de su liberación.
Controlar el calor, las virutas y la limpieza como parámetros de medición.
El calentamiento de la máquina, el comportamiento del husillo, el estado del refrigerante, la temperatura ambiente, la temperatura del material, la secuencia de corte y el tiempo de espera pueden alterar el resultado final. Registre las condiciones relevantes para la prueba y repítalas al comparar las series de pruebas.
Las virutas finas pueden volver a cortar una superficie o obstruir un canal estrecho. El suministro de refrigerante o aire puede mejorar la evacuación, pero también puede desviar una herramienta pequeña o influir en el estado térmico. La guía de selección del sistema de refrigeración CNC aborda cuestiones de proceso más generales; la prueba debe confirmar el suministro para la carcasa, la herramienta y la geometría específicas.
Limpie la pieza con un método aprobado antes de la inspección. El cepillado agresivo, el granallado o el desbarbado manual pueden alterar el borde que se está midiendo. Registre el estado de la inspección: recién cortada, limpia, desbarbada, recubierta o ensamblada.
Separar el comportamiento de la máquina del comportamiento del proceso.
Cuando no se obtiene un resultado satisfactorio, clasifique las evidencias antes de ajustar los parámetros. La geometría de la máquina, el comportamiento del husillo, la respuesta del servomotor, el estado del portaherramientas, los parámetros de corte, el desgaste de la herramienta, la conformidad del dispositivo de sujeción, la tensión en la pieza en bruto, la temperatura y el método de medición pueden generar síntomas similares.
Utilice cortes de diagnóstico y mediciones repetidas para identificar los factores contribuyentes. Un registro de calibración de la máquina es valioso, pero no predice automáticamente una microcaracterística específica. Del mismo modo, una mala elección de herramienta no debe ser motivo para concluir que la máquina en su conjunto es deficiente.
El documento del NIST sobre metrología dimensional para la fabricación a micro y mesoescala proporciona un contexto técnico útil sobre los desafíos de medición que dependen de la escala.
Defina una secuencia de inspección que otros puedan repetir.
Escriba la secuencia como si otro laboratorio fuera a reproducirla. Incluya limpieza, acondicionamiento, fijación, alineación de datos, configuración del instrumento, estado de calibración o verificación, ubicación de las características, patrón de escaneo o puntos, configuración del filtro, regla de ajuste, número de repeticiones y formato de informe.
Recopilar puntos a ciegas no garantiza una mejor respuesta. Los puntos deben representar la característica y evitar regiones no válidas. Conserve los datos brutos y el resultado procesado para poder revisar posteriormente el filtro o la opción de ajuste.
Para el control de una fresadora de grabado de precisión, mida las características seleccionadas más de una vez, preferiblemente desmontándolas y volviéndolas a montar cuando la repetibilidad de la sujeción sea importante. Si es posible, compare un subconjunto mediante un segundo método para detectar discrepancias sistemáticas.
Utilice una matriz de liberación en lugar de un único sello de aprobado/reprobado.
Una sola celda verde puede ocultar una cadena de medición deficiente. Separe la función, la geometría, la superficie, el borde, la repetibilidad, la estabilidad del proceso y la inspeccionabilidad.
| Dimensión de liberación | Evidencia para revisar | Posible decisión |
|---|---|---|
| Geometría funcional | Dimensiones relacionadas con el datum en características representativas | Aceptar, ajustar el proceso, rediseñar la ruta |
| Forma local | Perfiles, esquinas, conicidades, pisos acanalados | Aceptar o aislar el problema de la herramienta/ruta |
| Condición de la superficie | Mapa de datos de textura y defectos definidos | Aceptar por función o revisar el acabado |
| Integridad del borde | Rebabas, astillamiento, vuelco, efecto de postprocesamiento | Modificar la herramienta, la trayectoria, el manejo o desbarbar. |
| Repetibilidad | Cargas, cortes y mediciones repetidas | Ampliar la prueba o controlar la temperatura/el asiento |
| Confianza en la medición | Acuerdo sobre el método, incertidumbre, revisión de datos brutos | Aceptar el método o intensificar el estudio de metrología. |
Indique si el resultado es conforme, meramente informativo o no concluyente. Esta etiqueta impide que una imagen microscópica exploratoria se convierta en evidencia de aceptación formal.
Auditar la carga de medición de la producción
Un método de laboratorio puede resultar demasiado lento, delicado o costoso para la producción. Decida qué características requieren inspección completa, muestreo, control en proceso, un medidor funcional o verificación periódica en laboratorio. Incluya en el plan el tiempo necesario para la limpieza, la preparación de los dispositivos, la programación, el análisis y la elaboración de informes.
Confirme que el equipo de producción tenga acceso a los recursos necesarios: programa maestro, receta del instrumento, estándares calibrados, imágenes de muestra, límites de aceptación y protocolo de escalamiento. Un proceso de fresado de precisión no está listo para su uso rutinario si solo un especialista comprende el resultado.
Redacte la solicitud de cotización en torno a los paquetes de evidencia.
Envíe los planos y diseños CAD controlados, los detalles del material y de las piezas en bruto, la lista de características críticas, el esquema de referencia, el estado superficial previsto, el instrumento planificado, las suposiciones de salida, las limitaciones de la herramienta y la cantidad de muestras. Solicite al proveedor que identifique la configuración de la máquina, la responsabilidad del proceso, el entorno de prueba, el método de medición, las exclusiones y la evidencia bruta entregada.
Utilice la gama de centros de mecanizado de fresado y la gama de centros de mecanizado vertical para comparar la arquitectura solo después de que se hayan definido claramente las características y las necesidades de inspección.
Preguntas que se hacen los equipos de metrología y procesos.
¿Qué debería demostrar una prueba con una fresadora de grabado de precisión?
Debe demostrar las relaciones entre las características definidas, el estado de la superficie y los bordes, el comportamiento repetitivo, los parámetros de entrada del proceso y la fiabilidad de la medición para una configuración y un material representativos.
¿Es la nitidez visual un criterio de aceptación válido?
Puede tratarse de un criterio definido para la apariencia o la legibilidad, pero debe especificar la iluminación, el aumento, la distancia de visualización, la muestra de referencia y los límites de los defectos. No sustituye la evidencia dimensional.
¿Qué tamaño mínimo puede tener la máquina para cortar detalles?
No existe una respuesta universal y responsable. La capacidad depende de la geometría, el material, la herramienta, la excentricidad, el acceso, las condiciones de corte, el estado térmico, la configuración de la máquina y la forma en que se mide el resultado.
¿Por qué no coinciden los resultados ópticos y de contacto?
Pueden utilizar definiciones diferentes de bordes, filtros, ajustes, fuerzas, muestreo o respuestas de superficie. Revise los datos brutos y el método antes de considerar cualquiera de los valores como verdaderos.
¿Deben tomarse medidas en el accesorio?
Realice las mediciones en el estado que corresponda a la función y a los requisitos del plano. Para piezas sensibles a la deformación, puede ser necesario comparar los estados de sujeción y liberación para explicar el movimiento.
¿Puede una sonda de máquina inspeccionar microestructuras?
Solo cuando el sistema de sonda, el palpador, el acceso, la incertidumbre y la geometría de la característica lo permiten. A menudo, es más adecuado para datos de referencia robustos o verificaciones de proceso que para las características más pequeñas.
¿Cómo se debe incluir el desgaste de las herramientas?
Defina el intervalo de inspección, el indicador de desgaste, la regla de corrección, el límite de reemplazo y las características afectadas. Mantenga el estado de la herramienta con cada resultado de medición.
¿Qué datos ambientales deben registrarse?
Registre las condiciones que podrían afectar la decisión, como el calentamiento de la máquina, la temperatura ambiente y de la pieza, el estado del refrigerante, el historial del husillo y el tiempo transcurrido entre el corte y la medición.
¿Cuántas mediciones repetidas son suficientes?
Seleccione las repeticiones en función del riesgo, la variación del método, el valor de la pieza y la decisión que se esté tomando. Incluya la extracción y el reemplazo cuando la fijación genere incertidumbre.
¿Qué debe incluirse en el paquete de medición final?
Incluya la revisión del dibujo, las definiciones de las características, el método de referencia, el instrumento y su estado, el programa o la receta, los datos brutos, la configuración del procesamiento, los resultados, las imágenes con escala, las condiciones, las desviaciones y las aprobaciones.
Integrar la medición en la decisión de la máquina.
Al evaluar una fresadora de grabado de precisión con control CNC de Zhihe, proporcione el mapa de microcaracterísticas, la geometría controlada, el material, las restricciones de la herramienta, la lógica de referencia, el estado de la superficie, el método de inspección y la tasa de producción prevista. Explore el catálogo de productos de Zhihe CNC y, a continuación, póngase en contacto con el equipo de ingeniería para definir una prueba cuyos datos superen la revisión técnica. El resultado deseado es un límite de proceso medido, no una etiqueta de precisión sin respaldo.





