

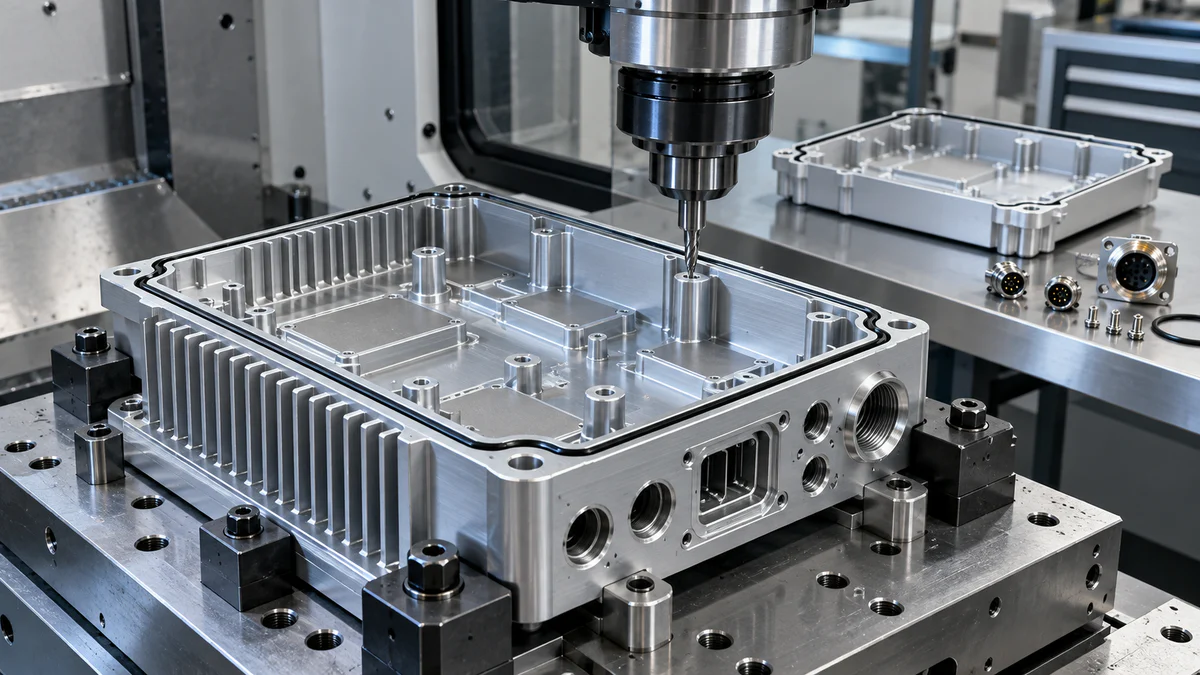
L'évaluation d'une machine CNC pour la fabrication de pièces d'équipements de communication doit se faire en partant du boîtier fini et en remontant vers l'intérieur. Un boîtier peut passer le contrôle dimensionnel et pourtant poser problème : connecteur mal positionné, joint détendu, interface de dissipation thermique instable ou joint revêtu non conforme. Le parcours d'usinage doit préserver les relations utilisées par l'assemblage final.
Ce guide s'adresse aux concepteurs d'armoires électroniques, aux ingénieurs de procédés, aux équipes qualité et aux acheteurs de machines travaillant avec des équipements radio, réseau, d'antennes, d'informatique de périphérie ou connexes. La qualité d'usinage contribue à la conformité de l'assemblage et de la conception, mais ne garantit pas à elle seule la compatibilité électromagnétique, l'homologation radio, l'étanchéité environnementale ni la conformité réglementaire.
Ouvrez d'abord l'assemblage terminé
Avant d'examiner la course de la machine ou la puissance de la broche, inspectez le modèle du produit assemblé et la séquence de fabrication. Repérez les interfaces qui assurent la continuité des flux mécaniques, thermiques, électriques et environnementaux. Il peut s'agir, par exemple, des faces des connecteurs, des surfaces d'étanchéité des joints, des joints de couvercle, des plots de chauffe, des contacts de blindage, des points de fixation, des éléments d'antenne et des sorties de câbles.
Identifiez ensuite les éléments usinés qui contrôlent au moins deux interfaces. Un alésage de connecteur peut être lié à un support de circuit imprimé, à une découpe externe et à une surface d'étanchéité. Une étape de pose du couvercle peut permettre de positionner ce dernier tout en ajustant la compression du joint. Ces relations doivent être prioritaires dans le plan de processus.
Le choix de la machine CNC pour les pièces d'équipements de communication doit respecter ce schéma de relations. La course nominale des axes, à elle seule, ne renseigne pas suffisamment sur la possibilité de maintenir les faces critiques dans une même chaîne de référence.
Traduire le risque d'assemblage en caractéristiques d'usinage
Évitez d'accorder la même importance à chaque dimension. Établissez une liste concise de caractéristiques reliant le dessin à une défaillance significative.
| Fonction d'assemblage | Caractéristique usinée pour contrôler | Preuves en aval |
|---|---|---|
| Alignement des connecteurs | Position de perçage ou de découpe par rapport aux références du circuit imprimé et du boîtier | Contrôle d'accouplement et rapport dimensionnel |
| Joint d'étanchéité | Planéité du terrain, largeur, état de la surface, profondeur des marches | plan d'examen de la conception de la compression et d'essai d'étanchéité |
| transfert thermique | Planéité du coussinet, coplanarité, finition, relation avec la fixation | Ajustement de l'interface et validation thermique |
| contact bouclier ou sol | Géométrie articulaire et zone de contact protégée | plan d'inspection d'assemblage et de validation CEM |
| Installation du couvercle | Configuration des trous, profondeur du lamage, étape de positionnement | Séquence de serrage et vérification de l'ajustement |
| Drainage extérieur | Pente, fond de poche, dispositif de drainage et orientation | Examen de la gestion de l'eau |
L'essai machine doit mesurer les caractéristiques d'usinage. Le plan de qualification du produit doit tester la fonction en aval. Ces exigences doivent être clairement dissociées.
Concevoir une chaîne de référence qui atteint le circuit imprimé
Les boîtiers de communication comportent souvent plusieurs systèmes de coordonnées : pièces moulées ou extrudées, références d’usinage du boîtier, points de fixation du circuit imprimé, corps des connecteurs, géométrie du couvercle et supports externes pour rack ou poteau. Représentez schématiquement leurs connexions.
Si un trou de connecteur est usiné lors d'une seconde étape, définissez ce qui rétablit sa relation avec les bossages du circuit imprimé. Si les trous de recouvrement sont positionnés par rapport à un bord esthétique tandis que la surface d'étanchéité du joint utilise une autre référence, des tolérances peuvent s'accumuler au niveau de la jonction. Utilisez des références fonctionnelles partagées lorsque la conception le permet et vérifiez la relation qu'elles consomment lors de l'assemblage.
Le palpage peut faciliter le contrôle de la configuration, mais il ne peut corriger les distorsions dues à l'ébauche ni les défauts d'insertion. Le guide du système de palpage permet de déterminer quand une mesure peut mettre à jour un décalage et quand le processus doit s'arrêter.
Intégrez le revêtement et le traitement de surface dans la revue CAO
L'anodisation, le traitement de conversion, la peinture, le plaquage, le sablage et le masquage peuvent modifier l'ajustement, l'état des bords, le contact électrique, l'aspect ou l'interprétation des mesures. Marquez clairement les zones interdites et les zones de contact. Déterminez si les dimensions s'appliquent avant ou après traitement et qui vérifie les zones masquées.
Les filetages, les lamages, les logements de connecteurs, les surfaces d'étanchéité des joints, les plots de transfert thermique et les points de mise à la terre peuvent nécessiter des traitements spécifiques. Une remarque générale telle que « anodiser après usinage » ne saurait être interprétée de manière univoque.
Faites passer le prototype par le circuit de finition prévu lorsque la finition influe sur l'assemblage. Un échantillon brut d'usinage ne permet pas de résoudre un problème lié à l'accumulation de revêtement ou aux variations de masquage.
Protéger la géométrie d'étanchéité contre les éclats et les bavures
Une petite bavure sur une surface d'étanchéité d'un joint peut avoir plus d'incidence qu'une marque d'outil superficielle ailleurs. Définissez les surfaces à protéger lors de l'usinage, du nettoyage, de la manipulation, de l'ébavurage et du contrôle. Précisez comment les trous transversaux, les orifices d'intersection, les filetages et les bords des poches sont contrôlés afin de détecter la présence de copeaux retenus ou de saillies acérées.
L'évacuation des copeaux requiert une attention particulière dans les boîtiers profonds et les cavités nervurées. L'alimentation en liquide de refroidissement, la trajectoire de l'outil, l'orientation du montage et l'accès pour le nettoyage doivent être évalués conjointement. Consultez le guide de sélection des systèmes de refroidissement CNC pour les questions relatives au système, puis validez la géométrie réelle du boîtier.
Un essai de machine CNC pour pièces d'équipements de communication doit inclure une procédure complète de nettoyage et d'ébavurage. L'absence de finition manuelle dans l'estimation du cycle peut devenir la principale source de variation en production de masse.
Planifiez la découpe à paroi mince autour de la forme libérée
Les larges cavités et les ailettes fines permettent de relâcher les contraintes dans le matériau, de réduire sa rigidité et de se dilater après le desserrage. Consignez le parcours de la pièce brute, la séquence d'ébauche, la matière restante, le support de montage, l'ordre de serrage, les temps de repos (le cas échéant), la séquence de finition et l'état de la pièce démoulée.
Mesurez les caractéristiques locales et les relations globales. Une paroi peut présenter une épaisseur variable tandis que la face du connecteur se déplace par rapport au support de la carte. Si un dispositif de serrage à vide, à mâchoires souples ou extensible est prévu, vérifiez l'évolution de sa force pendant l'ébauche et assurez-vous qu'il ne bloque pas les puces ou l'accès aux mesures.
L'ingénieur de procédés doit indiquer quelles variations sont contrôlées par l'usinage et lesquelles nécessitent une décision en matière de conception, de matériau ou de routage de l'ébauche.
Considérez les pads thermiques comme des interfaces, et non comme des surfaces planes isolées.
Une pastille usinée peut être en contact avec un dissipateur thermique, un module ou un matériau d'interface. Son bon fonctionnement dépend de sa planéité, de sa coplanarité, de son état de finition, de sa propreté, des fixations voisines et du chemin de charge de l'ensemble. Une faible rugosité ne suffit pas à garantir les performances thermiques.
Déterminer si plusieurs pastilles doivent partager un même plan et si la fixation du couvercle ou du panneau déforme le boîtier. Contrôler la surface par finition et nettoyage. Valider le système thermique dans les conditions réelles de conception et d'utilisation du produit.
N’affirmez pas que la machine CNC garantit la conformité réglementaire ou thermique. Elle produit une pièce géométrique reproductible que l’équipe produit peut valider.
Conservez les déclarations CEM auprès de l'équipe de qualification des produits
Les joints usinés, les surfaces de contact, les ouvertures, la géométrie du couvercle et l'emplacement des connecteurs peuvent influencer le comportement électromagnétique d'un boîtier. Cependant, le résultat dépend également de l'électronique, des fréquences, des câbles, des fixations, des revêtements, des joints d'étanchéité, du micrologiciel, de la mise à la terre et de l'assemblage complet.
La base de données de la FCC relative à l'autorisation des équipements est une source d'information sur les procédures d'autorisation aux États-Unis. Les données d'enregistrement des titulaires d'autorisation d'équipement constituent un ensemble de données de référence et ne prouvent pas qu'un boîtier usiné ou un produit fini est approuvé. Les exigences varient selon le produit et le marché ; il appartient donc à des professionnels qualifiés en matière de conformité de déterminer la procédure applicable.
Le rapport d'usinage doit indiquer la géométrie et l'état de surface obtenus. Le dossier de conformité doit préciser la configuration du produit fini testée. L'absence d'ambiguïté sur les limites du produit empêche de commercialiser un boîtier conforme aux spécifications comme preuve de conformité.
Sélectionnez l'architecture dans la configuration des relations
Un centre d'usinage vertical peut convenir à la fabrication de boîtiers ouverts, de plaques, de dissipateurs thermiques et de pièces prismatiques accessibles. Une configuration à quatre axes permet de préserver les relations entre plusieurs faces. Une machine à cinq axes peut améliorer l'accès ou réduire la longueur des outils pour les formes angulaires complexes. L'architecture appropriée dépend de la pièce, du dispositif de fixation, de la portée de l'outil, du type de production et de la stratégie de contrôle.
Comparez le volume utile après l'ajout des dispositifs de fixation, des équipements rotatifs, des porte-outils, des palpeurs et des protections. Utilisez comme point de départ les plages de valeurs des centres d'usinage verticaux , des centres d'usinage 5 axes et des centres d'usinage de fraisage , puis demandez des données spécifiques au modèle.
Construire un prototype à assemblage préalable
Sélectionnez un boîtier représentatif et incluez le couvercle réel, la carte ou le simulateur de référence, les corps de connecteurs, le joint ou le substitut défini par le bureau d'études, ainsi que les fixations nécessaires. Procédez à l'usinage, à l'ébavurage, au nettoyage, à la finition, au contrôle dimensionnel et à l'assemblage dans l'ordre prévu.
Consignez les références de configuration, les assemblages d'outils, les interruptions de cycle, les travaux manuels, les résultats d'inspection, l'état du revêtement et les résultats d'assemblage. Répétez le chargement suffisamment de fois pour mettre en évidence les variations de positionnement et de manipulation. Si une caractéristique change après la finition ou l'assemblage, conservez les preuves avant et après.
Pour l'évaluation des pièces de machines CNC destinées aux équipements de communication, l'examen final doit comprendre un rapport dimensionnel et un rapport d'interface. L'un ne peut se substituer à l'autre.
Utilisez une porte de processus pour chaque famille d'interfaces
Les différentes interfaces se ferment à différentes étapes, une inspection finale unique est donc inefficace.
| Grille | Vérifier maintenant | Ne réclamez pas encore |
|---|---|---|
| Après le camping sauvage | Stock, tendance à la distorsion, stabilité des fixations | Géométrie d'interface finale |
| Après usinage terminé | Relations de référence, blocs, terrains, trous, état de la bardane | Ajustement enduit ou conformité du produit |
| Après traitement de surface | Masquage, ajustements sensibles à l'accumulation, zones de contact | Étanchéité complète ou résultat CEM |
| Après assemblage | Ajustement du connecteur, positionnement du couvercle, accès aux fixations, chemin du joint | Approbation environnementale ou radio sans test |
| Après la qualification | Tests de produits définis sur une configuration contrôlée | Performances pour les variantes non testées |
Associez chaque étape à une révision de dessin, à l'identifiant de la pièce, à la méthode, au résultat et au responsable. Cela assure la traçabilité en cas de modification du boîtier, de la carte, du connecteur ou de la finition.
Élaborer un schéma d'escalade des anomalies
Regroupez les défauts par interface, et non uniquement par opération d'usinage. Un décalage au niveau de la découpe du connecteur doit entraîner une vérification du transfert de référence, du positionnement du dispositif de fixation, des variations de l'ébauche, de l'emplacement sur la carte et de la méthode de mesure. Une fuite au niveau d'une soudure doit entraîner une vérification de la géométrie des plots, des bavures, du revêtement, du joint, des fixations, de la séquence d'assemblage et du dispositif de test.
Indiquez clairement aux opérateurs les conditions d'arrêt et conservez les pièces défectueuses avant toute reprise. Les reprises peuvent effacer les preuves nécessaires pour distinguer les causes des problèmes d'usinage, de finition et d'assemblage.
Utilisez la traçabilité sérielle ou par lot pour le programme machine, la révision du dispositif de fixation, l'état de l'outil, le lot de matériaux ou d'ébauches, le lot de traitement de surface et la configuration d'assemblage lorsque le risque le justifie.
Rédiger la demande de devis à partir de la carte d'interface
Veuillez envoyer le contexte CAO assemblé, le dessin de la pièce contrôlée, la gamme d'ébauches, les notes de matériau, de finition et de masquage, la composition annuelle, la liste des interfaces critiques, les contraintes de montage, le plan d'inspection et la séquence d'acceptation cible. Indiquez les composants de test que l'acheteur fournira.
Demandez au fournisseur de vous soumettre une proposition de configuration machine, un plan de réglage et de référence, un concept de bridage, une analyse de l'accès aux outils, les limites du processus, un plan de mesure, les opérations manuelles, la méthode d'essai et les exclusions du devis. Un devis pour une machine CNC destinée à la fabrication de pièces d'équipements de communication n'est pertinent que si ses hypothèses correspondent à l'assemblage final. Conservez cette référence d'assemblage pour toute modification technique ultérieure, afin que le plan de fabrication de la machine CNC pour les pièces d'équipements de communication reste conforme à l'objectif du produit.
Questions que les équipes d'enceinte posent
Quelles fonctionnalités doivent être considérées comme critiques en premier ?
Commencez par les éléments qui relient plusieurs fonctions d'assemblage : emplacement du connecteur sur la carte, surfaces d'appui du joint, plans thermiques partagés, joints du couvercle, contacts de mise à la terre et points de référence de montage.
La précision d'usinage garantit-elle les performances CEM ?
Non. L'usinage fournit les données géométriques et surfaciques. Les performances CEM dépendent du produit fini et doivent être validées selon la procédure d'essai et d'autorisation applicable.
L'épaisseur du revêtement doit-elle être incluse dans les dimensions ?
Le plan de dessin et de processus doit préciser si une dimension s'applique avant ou après traitement et quelles zones sont masquées ou mises en contact. La réponse dépend du design et du procédé de finition.
Comment réduire les mouvements des parois minces ?
Examinez les contraintes sur l'ébauche, la répartition de la matière brute, la séquence d'ébauche, le support, le bridage, la trajectoire d'outil, la chaleur, le conditionnement intermédiaire et le contrôle après démoulage. La combinaison optimale dépend de la pièce.
Une machine à cinq axes est-elle toujours meilleure pour un boîtier ?
Non. Cela peut améliorer l'accès ou réduire les temps de réglage, mais la complexité du dispositif, l'encombrement, la programmation, l'inspection et la diversité de la production restent des facteurs importants. Choisissez l'architecture en fonction des relations entre les fonctionnalités requises.
Que doit comprendre le pilote outre le boîtier usiné ?
Inclure les couvercles, cartes ou simulateurs, connecteurs, stratégie de joint, fixations, traitement de surface, nettoyage, inspection et la séquence d'assemblage prévue.
Comment inspecter les surfaces d'appui des joints ?
Respectez le plan et les consignes d'étanchéité. Les points à contrôler comprennent généralement la géométrie, la largeur, la planéité, l'état de surface, les interruptions, les bavures, le revêtement, la propreté et la relation avec les fixations.
Le sondage peut-il corriger les variations de moulage ou d'extrusion ?
Il peut mesurer des références définies et prendre en charge les décalages contrôlés. Il ne peut pas éliminer les surépaisseurs insuffisantes, les ébauches déformées, les positionnements instables, les défauts cachés ou une stratégie de référence invalide.
Quelles preuves accompagnent le traitement de surface ?
Conserver les spécifications du traitement, la définition du masquage, la traçabilité des lots le cas échéant, les contrôles visuels et dimensionnels, les zones de contact protégées et les résultats avant et après pour les ajustements sensibles.
Qu'est-ce qui devrait déclencher un arrêt en cours de production ?
Définir les limites pour l'ajustement des données de référence, les manques de matière, l'état des bavures ou des copeaux, les dimensions critiques, les dommages à la finition, l'état de l'outil, l'état du dispositif de fixation et tout résultat d'interface qui ne peut être corrigé dans le cadre du processus approuvé.
Boucler la boucle à l'établi d'assemblage
Pour évaluer une machine CNC destinée à la fabrication de pièces d'équipements de communication, veuillez transmettre à Zhihe CNC le contexte de l'enceinte et de l'assemblage, le schéma d'interface, les plans de contrôle, les gammes de matériaux et d'ébauches, les spécifications de finition, la méthode de contrôle, le mix de production et les composants pilotes. Utilisez le catalogue de produits pour présélectionner les architectures, puis contactez Zhihe CNC pour discuter de la configuration et des essais, en vous basant sur l'assemblage final plutôt que sur une pièce métallique isolée.





