

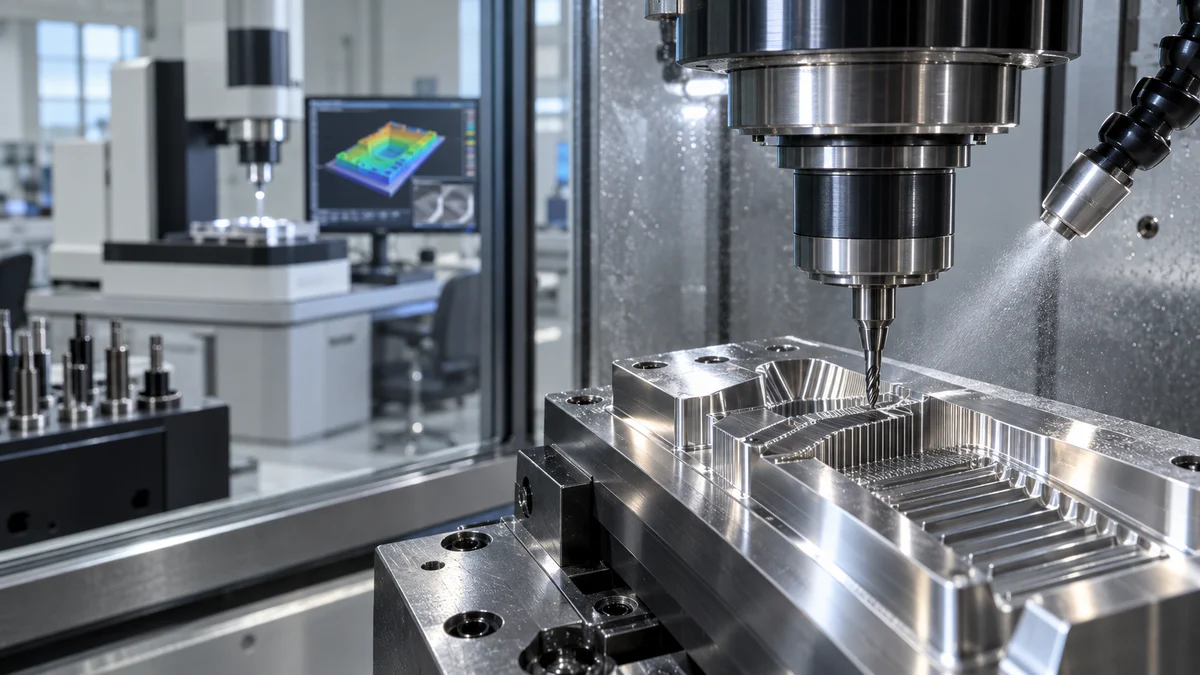
Le choix d'une fraiseuse-graveuse de précision doit s'accompagner d'un plan de mesure. Les petits caractères, les nervures étroites, les transitions optiques, les détails des électrodes et les rainures fines peuvent paraître nets sous l'éclairage de l'atelier, mais présenter des problèmes fonctionnels. La décision d'achat est plus judicieuse lorsque l'équipe évalue la marge d'erreur entre la référence, la trajectoire d'outil et la mesure finale, au lieu de se contenter de vérifier la « haute précision » de la machine.
Ce guide s'adresse aux équipes spécialisées dans les moules, les électrodes, l'électronique, les composants médicaux et les pièces de précision, qui prévoient un essai machine ou une demande de devis. Il propose un cadre métrologique, mais ne garantit pas les performances. Les résultats dépendent de la machine commandée, du procédé, de l'environnement, de l'outillage, du bridage, du matériau, de la géométrie et de la méthode d'inspection.
Placez la fonction au centre.
Commencez par identifier le micro-défaut susceptible de rendre la pièce non conforme. Il peut s'agir de la largeur d'un canal à une profondeur donnée, de la position d'un bord par rapport à une référence, de la texture locale de la surface, de la forme d'un angle, de l'épaisseur de paroi, d'une transition de dépouille ou d'un caractère gravé qui doit rester lisible après revêtement.
Expliquez l'importance de cette caractéristique. Un canal peut contrôler le flux, un angle d'électrode peut influencer le résultat d'un traitement EDM ultérieur, et une transition d'insert de moule peut affecter le démoulage ou l'aspect. Cette fonction détermine où effectuer les mesures, comment filtrer les données et si une moyenne masque un défaut local.
Pour un test de fraiseuse-gravure de précision, il est essentiel de définir les caractéristiques indépendamment de la démonstration du fournisseur. Le test doit refléter les besoins réels de l'acheteur et non se contenter de reproduire un prototype attrayant.
Établir un budget de mesure avant un budget machine
Énumérez chaque étape entre le dessin et la valeur rapportée : établissement des données de référence, état de l’ébauche, mise en place du dispositif de fixation, mesure de l’outil, mouvement de la machine, état thermique, force de coupe, formation de bavures, nettoyage, libération de la pièce, fixation pour inspection, comportement de l’instrument, échantillonnage, filtrage et calcul du résultat.
N’attribuez pas de valeurs arbitraires en l’absence de preuves. Indiquez pour chaque contributeur s’il s’agit d’une estimation, d’une mesure, d’une déclaration du fournisseur ou d’une valeur inconnue. Identifiez ensuite les quelques contributeurs susceptibles d’absorber la plus grande partie de la marge de tolérance ou d’incertitude.
Le programme de métrologie des surfaces et des interfaces du NIST illustre l'importance de l'échelle de mesure, de l'instrumentation et de la définition de la surface. Un essai machine nécessite néanmoins une méthode adaptée à la caractéristique spécifique étudiée.
Associez l'instrument à la question
Différents instruments répondent à différentes questions. Une sonde tactile peut localiser un point précis mais ne pas détecter un détail fin et fragile. Les systèmes optiques peuvent collecter des données denses tout en restant sensibles à la réflectivité, à l'interprétation des contours, à la mise au point et au filtrage. Les instruments de surface peuvent indiquer la texture sur une trace ou une zone définie sans pour autant préciser la position du détail.
| Question sur les fonctionnalités | Approche de mesure possible | Détails de la méthode pour verrouiller |
|---|---|---|
| Position par rapport au point de référence | CMM, vision ou palpage en cours de processus qualifié | Simulation de données, stylet ou règle de bord optique |
| largeur de canal étroite | Profilage optique ou vision calibrée | Plan de profondeur, seuil, éclairage, emplacements d'échantillonnage |
| texture de surface locale | métrologie de surface par contact ou optique | Seuil, filtre, direction, longueur ou zone d'évaluation |
| Forme d'angle ou de rayon | Méthode de numérisation de profil, de réplique, de microscopie ou de sectionnement | Règle d'ajustement, grossissement, préparation, incertitude |
| lisibilité de la gravure | Test visuel défini et contrôles dimensionnels | Conditions d'affichage, nombre minimal de traits, état de post-traitement |
| relation de paroi mince | Machine à mesurer tridimensionnelle (MMT), scanner ou jauge conçue à cet effet | Force de serrage, état relâché, température |
Avant la découpe, choisissez la méthode à adopter avec l'équipe qualité ou métrologie. Si le fournisseur et l'acheteur utilisent des définitions de bord différentes, même des mesures précises peuvent aboutir à des résultats différents.
Établir des références sans masquer les distorsions
Un détail mineur peut être précis par rapport à la surface de coupe locale, mais mal positionné par rapport au repère fonctionnel de la pièce. Reproduisez le système de repères du dessin lors de la fabrication et du contrôle, dans la mesure du possible. Indiquez quand une référence de substitution est nécessaire et son incidence sur l'interprétation.
Vérifiez ce qui se passe une fois la pièce retirée du dispositif de fixation. Un insert mince, une paroi en feuille métallique ou une ébauche sous contrainte peuvent se déplacer lors de leur libération. Notez si les mesures sont effectuées sous fixation, support, à l'état libre ou après une période de conditionnement.
Le guide du système de palpage des centres d'usinage CNC peut aider à définir les références et les décalages. Le palpage n'est utile que si la sonde, la référence, la règle de mise à jour et la butée sont définies.
Concevoir le coupon d'essai en fonction des modes de défaillance
Un bon coupon n'est pas un logo. Il doit inclure des fonctionnalités permettant de visualiser le faux-rond de l'outil, l'interpolation, la qualité des arêtes, le contrôle de la profondeur, le comportement dans les angles, l'accès à l'outil, l'évacuation des copeaux et la séquence thermique. Si le comportement de la zone de travail est important, placez les fonctionnalités répétées à différents endroits sur la table.
Utilisez le matériau prévu et une éprouvette vierge représentative. Incluez au moins un élément proche de la dimension ou du rapport d'aspect requis, mais évitez une éprouvette impossible à contrôler de manière fiable. L'accès pour les mesures doit être intégré à la conception de l'éprouvette.
Pour comparer des fraiseuses de gravure de précision, utilisez la même géométrie contrôlée, le même matériau brut, le même type d'outil, la même méthode d'inspection et les mêmes règles de décision pour toutes les machines candidates. Les vitesses d'avance et de rotation peuvent varier d'un fournisseur à l'autre, mais toute différence doit être consignée avec le résultat.
Considérez l'outil de coupe comme un composant mesuré
À l'échelle micrométrique, le diamètre nominal de l'outil est insuffisant. Il convient de consigner l'identité de l'outil, le faux-rond mesuré, l'état d'arête, la longueur de référence, le porte-outil, le revêtement, la géométrie de la goujure et la méthode utilisée pour déterminer la taille ou la longueur. Préciser si l'outil était neuf, rectifié ou réutilisé.
La déformation et l'usure de l'outil peuvent modifier la largeur, la conicité, la finition de surface et la forme du bord tout au long du parcours. Il est recommandé de planifier des contrôles intermédiaires en fonction des risques plutôt que de supposer un seul état de l'outil pour l'ensemble de l'éprouvette. Un bord cassé ou endommagé peut laisser une surface localement acceptable tout en modifiant la géométrie fonctionnelle.
Conservez les images d'inspection des outils avec l'échelle, les conditions d'éclairage et l'emplacement des éléments. Les macrophotographies non légendées sont utiles pour la discussion, mais constituent une preuve insuffisante pour la libération des outils.
Contrôle de la chaleur, des copeaux et de la propreté en tant qu'entrées de mesure
Le temps de chauffe de la machine, le comportement de la broche, l'état du liquide de refroidissement, la température ambiante, la température du matériau, la séquence de coupe et le temps d'arrêt peuvent influencer considérablement le résultat. Il est essentiel de consigner les conditions pertinentes pour l'essai et de les reproduire lors de la comparaison des résultats.
Les copeaux fins peuvent refaire une surface ou obstruer un canal étroit. L'arrosage par liquide ou par air peut améliorer l'évacuation, mais risque aussi de dévier un petit outil ou d'influencer l'état thermique. Le guide de sélection des systèmes d'arrosage pour machines CNC aborde des questions de processus plus générales ; un essai est indispensable pour confirmer le bon fonctionnement du système dans l'enceinte, avec l'outil et la géométrie concernés.
Nettoyez la pièce selon une méthode approuvée avant l'inspection. Un brossage agressif, un sablage ou un ébavurage manuel peuvent altérer l'arête mesurée. Consignez l'état de la pièce lors de l'inspection : brute de coupe, nettoyée, ébavurée, revêtue ou assemblée.
Distinguer le comportement de la machine du comportement du processus
En cas de résultat insatisfaisant, examinez les preuves avant de modifier les paramètres. La géométrie de la machine, le comportement de la broche, la réponse du servomoteur, l'état du porte-outil, les paramètres de coupe, l'usure de l'outil, la compliance du dispositif de fixation, les contraintes sur la pièce brute, la température et la méthode de mesure peuvent engendrer des symptômes similaires.
Utilisez des coupes diagnostiques et des mesures répétées pour identifier les facteurs contributifs. Un rapport d'étalonnage machine est précieux, mais ne permet pas de prédire automatiquement une micro-caractéristique particulière. Inversement, un mauvais choix d'outil ne doit pas être interprété comme une conclusion générale concernant la machine entière.
Le document du NIST sur la métrologie dimensionnelle pour la fabrication à l'échelle micro et méso fournit un contexte technique utile sur les défis de mesure dépendant de l'échelle.
Définir une séquence d'inspection que d'autres peuvent répéter
Décrivez la séquence comme si un autre laboratoire devait la reproduire. Incluez le nettoyage, le conditionnement, la mise en place des dispositifs de fixation, l'alignement des données de référence, la configuration de l'instrument, l'état d'étalonnage ou de vérification, l'emplacement des éléments, le motif de balayage ou de points, les paramètres de filtrage, la règle d'ajustement, le nombre de répétitions et le format du rapport.
Accumuler un grand nombre de points sans discernement ne garantit pas une meilleure réponse. Les points doivent être représentatifs de la caractéristique et exclure les zones invalides. Conservez les données brutes et les résultats du traitement afin de pouvoir réexaminer ultérieurement le choix du filtre ou de l'ajustement.
Pour piloter une fraiseuse-gravure de précision, mesurez les caractéristiques sélectionnées à plusieurs reprises, de préférence en démontant et en remontant la pièce lorsque la répétabilité du montage est importante. Si possible, comparez un sous-ensemble par une seconde méthode afin de déceler d'éventuels écarts systématiques.
Utilisez une matrice de validation au lieu d'un seul tampon réussite/échec.
Une seule cellule verte peut masquer une chaîne de mesure défaillante. Il convient de distinguer la fonction, la géométrie, la surface, le bord, la répétabilité, la stabilité du processus et l'inspectabilité.
| Dimension de libération | Éléments à examiner | Décision possible |
|---|---|---|
| Géométrie fonctionnelle | Dimensions liées au système de données sur les éléments représentatifs | Accepter, ajuster le processus, repenser l'itinéraire |
| Forme locale | Profilés, angles, conicités, planchers à rainure et languette | Accepter ou isoler le problème d'outil/chemin |
| État de surface | Données de texture définies et carte des défauts | Accepter par fonction ou réviser la finition |
| Intégrité des bords | Bavures, ébréchures, retournement, effet de post-traitement | Modifier l'outil, la trajectoire, la manipulation ou ébavurer |
| Répétabilité | Charges, coupes et mesures répétées | Étendre l'essai ou contrôler les sièges/la température |
| confiance de mesure | Accord méthodologique, incertitude, analyse des données brutes | Accepter la méthode ou intensifier l'étude métrologique |
Indiquez si un résultat est conforme, informatif seulement ou non résolu. Cette mention empêche qu'une image microscopique exploratoire ne devienne une preuve d'acceptation formelle.
Auditer la charge de mesure de la production
Une méthode de laboratoire peut s'avérer trop lente, délicate ou coûteuse pour la production. Déterminez les caractéristiques qui nécessitent une inspection complète, un échantillonnage, un contrôle en cours de fabrication, un instrument de mesure fonctionnel ou une vérification périodique en laboratoire. Intégrez dans le planning les temps de nettoyage, de montage, de programmation, d'analyse et de rédaction du rapport.
Vérifiez que l'équipe de production a accès aux éléments nécessaires : programme maître, fiche technique, étalons, images d'exemple, limites d'acceptation et procédure d'escalade. Un processus de fraisage et de gravure de précision n'est pas prêt pour une production en série si un seul spécialiste en comprend le résultat.
Rédiger la demande de prix en fonction des dossiers de preuves
Veuillez fournir les fichiers CAO et les dessins techniques, les détails des matériaux et des ébauches, la liste des caractéristiques critiques, le schéma de référence, l'état de surface souhaité, l'instrument prévu, les hypothèses de sortie, les contraintes d'outillage et la quantité d'échantillons. Demandez au fournisseur de préciser la configuration de la machine, la responsabilité du processus, l'environnement de test, la méthode de mesure, les exclusions et les données brutes fournies.
N'utilisez la gamme de centres d'usinage de fraisage et la gamme de centres d'usinage verticaux pour comparer l'architecture qu'une fois les besoins en matière de fonctionnalités et d'inspection clairement définis.
Questions que se posent les équipes de métrologie et de procédés
Que devrait prouver un essai de machine de fraisage et de gravure de précision ?
Il doit démontrer les relations entre les caractéristiques définies, l'état de surface et de bord, le comportement répétitif, les entrées de processus et la fiabilité des mesures pour une configuration et un matériau représentatifs.
La netteté visuelle est-elle un critère d'acceptation valable ?
Il peut s'agir d'un critère précis d'apparence ou de lisibilité, mais il doit spécifier l'éclairage, le grossissement, la distance d'observation, l'échantillon de référence et les limites du défaut. Il ne remplace pas les mesures dimensionnelles.
Quelle est la plus petite dimension que la machine peut découper ?
Il n'existe pas de réponse universelle et fiable. La capacité dépend de la géométrie, du matériau, de l'outil, du faux-rond, de l'accessibilité, des conditions de coupe, de l'état thermique, de la configuration de la machine et de la méthode de mesure du résultat.
Pourquoi les résultats des examens optiques et des tests de contact sont-ils différents ?
Ils peuvent utiliser différentes définitions de seuil, de filtre, d'ajustement, de force, d'échantillonnage ou de réponse de surface. Examinez les données brutes et la méthode avant de considérer l'une ou l'autre valeur comme une vérité absolue.
Les mesures doivent-elles être prises sur le dispositif ?
Mesurer dans l'état pertinent au regard des exigences fonctionnelles et du dessin. Pour les pièces sensibles à la déformation, il peut être nécessaire de comparer les états serré et relâché afin d'expliquer le mouvement.
Une sonde mécanique peut-elle inspecter des micro-caractéristiques ?
Uniquement lorsque le système de palpage, le stylet, l'accès, l'incertitude et la géométrie de l'élément le permettent. Souvent, il est plus adapté aux références robustes ou aux contrôles de processus qu'à la mesure des plus petits détails.
Comment l'usure des outils doit-elle être prise en compte ?
Définissez l'intervalle d'inspection, l'indicateur d'usure, la règle de correction, la limite de remplacement et les caractéristiques concernées. Enregistrez l'état de l'outil à chaque mesure.
Quelles données environnementales doivent être enregistrées ?
Consignez les conditions susceptibles d'influencer la décision, telles que le temps de préchauffage de la machine, la température ambiante et celle de la pièce, l'état du liquide de refroidissement, l'historique de la broche et le temps écoulé entre la coupe et la mesure.
Combien de mesures répétées sont nécessaires ?
Choisissez les répétitions en fonction du risque, de la variation de la méthode, de la valeur de la pièce et de la décision prise. Prévoyez le retrait et le remplacement lorsque le montage contribue à l'incertitude.
Que doit contenir le dossier de mesures final ?
Inclure la révision du dessin, les définitions des caractéristiques, la méthode de référence, l'instrument et son état, le programme ou la recette, les données brutes, les paramètres de traitement, les résultats, les images à l'échelle, les conditions, les écarts et les approbations.
Intégrez la mesure dans le processus de décision de la machine.
Lors de l'évaluation d'une fraiseuse-gravure de précision avec Zhihe CNC, veuillez fournir la cartographie des micro-caractéristiques, la géométrie contrôlée, le matériau, les contraintes d'outillage, la logique de référence, l'état de surface, la méthode d'inspection et la cadence de production prévue. Explorez la gamme de produits Zhihe CNC , puis contactez l'équipe d'ingénierie pour définir un essai dont les données pourront être validées par un examen technique. L'objectif est de définir des limites de processus mesurables, et non de se contenter d'une étiquette de précision non justifiée.





