

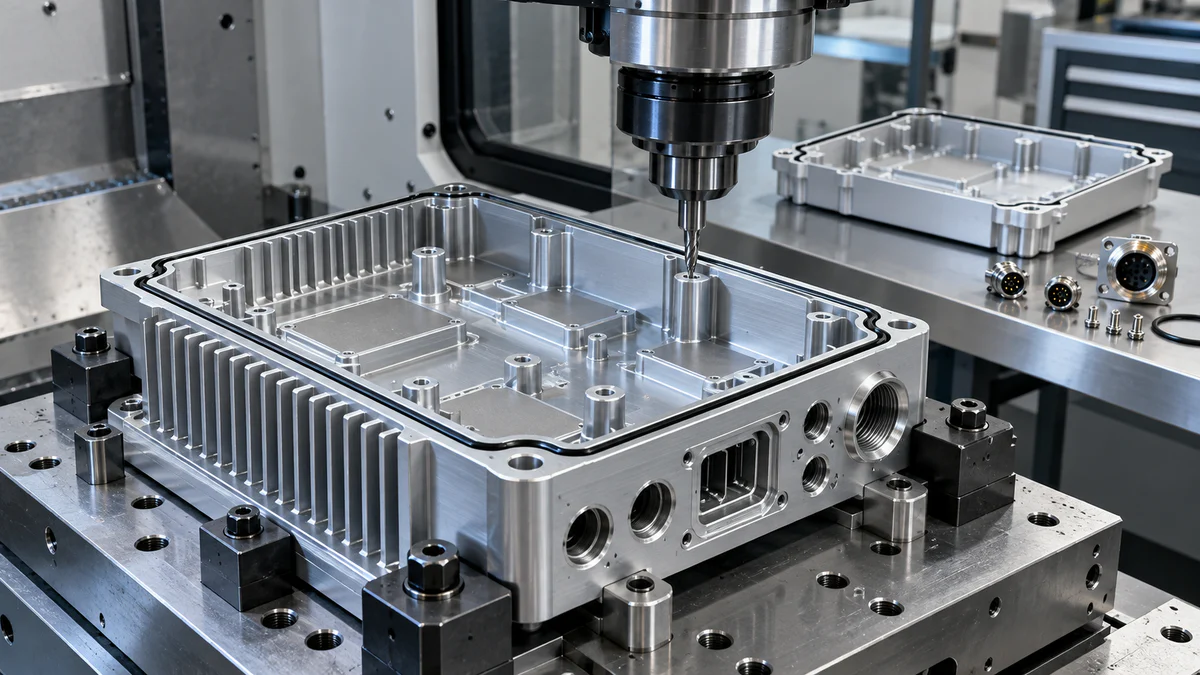
Una macchina CNC per la lavorazione di componenti di apparecchiature di comunicazione dovrebbe essere valutata partendo dall'involucro completo e procedendo a ritroso. Un alloggiamento può superare il controllo dimensionale e comunque causare problemi se il connettore non si innesta correttamente, la guarnizione perde compressione, un'interfaccia di dissipazione del calore oscilla o una giunzione rivestita non fornisce più il contatto previsto. Il percorso di lavorazione deve preservare le relazioni che l'assemblaggio finale effettivamente utilizza.
Questa guida è destinata a progettisti di involucri, ingegneri di processo, team di controllo qualità e acquirenti di macchinari che lavorano con hardware per radio, reti, antenne, edge computing o settori correlati. La qualità della lavorazione supporta l'assemblaggio e l'intento progettuale, ma non garantisce di per sé la compatibilità elettromagnetica, l'omologazione radio, la tenuta ambientale o la conformità alle normative.
Aprire prima il gruppo finito
Prima di esaminare la corsa della macchina o la potenza del mandrino, ispezionare il modello del prodotto assemblato e la sequenza di costruzione. Contrassegnare le interfacce che chiudono i percorsi meccanici, termici, elettrici e ambientali. Esempi tipici includono le superfici dei connettori, le superfici delle guarnizioni, i giunti del coperchio, i pad delle sorgenti di calore, i contatti di schermatura, i riferimenti di montaggio, gli elementi dell'antenna e le uscite dei cavi.
Successivamente, identifica quali elementi lavorati controllano due o più interfacce. Un foro per connettore può essere correlato a un supporto per PCB, a un'apertura esterna e a una superficie di tenuta. Un gradino di copertura può posizionare il coperchio e al contempo regolare la compressione della guarnizione. Queste relazioni meritano priorità nella pianificazione del processo.
La macchina CNC per la selezione dei componenti delle apparecchiature di comunicazione dovrebbe seguire tale mappa di relazioni. La sola corsa nominale degli assi dice poco sulla possibilità che le superfici critiche rimangano all'interno di una catena di riferimento.
Tradurre il rischio di assemblaggio in caratteristiche di lavorazione.
Evitate di attribuire lo stesso peso a ogni dimensione. Create un breve elenco di caratteristiche che colleghi il disegno a un guasto rilevante.
| Funzione di assemblaggio | Caratteristica lavorata per controllare | Prove a valle |
|---|---|---|
| Allineamento del connettore | Posizione del foro o dell'intaglio rispetto ai riferimenti del PCB e dell'alloggiamento | Verifica dell'accoppiamento e rapporto dimensionale |
| Guarnizione di tenuta | planarità del terreno, larghezza, condizioni della superficie, profondità del gradino | Revisione del progetto di compressione e piano di prova di tenuta |
| Trasferimento termico | Planarità del tampone, complanarità, finitura, relazione tra i dispositivi di fissaggio | Validazione termica e adattamento dell'interfaccia |
| Contatto di schermatura o di terra | Geometria del giunto e area di contatto protetta | Piano di ispezione dell'assemblaggio e di convalida EMC |
| Installazione della copertura | Schema dei fori, profondità della svasatura, gradino di posizionamento | Sequenza di serraggio e verifica del montaggio |
| Drenaggio esterno | Pendenza, pavimento a tasca, elemento di drenaggio e orientamento | revisione della gestione delle risorse idriche |
La prova della macchina dovrebbe misurare le caratteristiche di lavorazione. Il piano di qualificazione del prodotto dovrebbe testare la funzione a valle. Mantenete separate queste affermazioni.
Progettare una catena di dati che raggiunga il PCB
Gli involucri per apparecchiature di comunicazione spesso contengono diversi sistemi di coordinate: materiale di fusione o estrusione, riferimenti di lavorazione dell'involucro, punti di montaggio del PCB, corpi dei connettori, geometria del coperchio e supporti esterni per rack o pali. Disegna come sono collegati.
Se un foro per connettore viene lavorato in una seconda fase di lavorazione, definire cosa ne ristabilisce la relazione con i supporti del PCB. Se i fori del coperchio sono posizionati rispetto a un bordo estetico mentre la sede della guarnizione utilizza un altro riferimento, la tolleranza può accumularsi lungo la giunzione. Utilizzare riferimenti funzionali condivisi laddove il progetto lo consenta e verificare la relazione che l'assemblaggio comporta.
La misurazione può supportare il controllo dell'assetto, ma non può eliminare la distorsione del grezzo o l'inserimento incoerente. La guida del sistema di misurazione può aiutare a definire quando un dato misurato può aggiornare un offset e quando il processo deve essere interrotto.
Inserire i rivestimenti e i trattamenti superficiali nella revisione CAD
Anodizzazione, rivestimento di conversione, verniciatura, placcatura, sabbiatura e mascheratura possono modificare l'adattamento, la condizione dei bordi, il contatto elettrico, l'aspetto o l'interpretazione delle misure. Contrassegnare esplicitamente le aree di esclusione e di contatto. Decidere se le dimensioni si applicano prima o dopo il trattamento e chi verifica le aree mascherate.
Filettature, svasature, sedi dei connettori, superfici di tenuta delle guarnizioni, pad di trasferimento termico e punti di messa a terra potrebbero richiedere regole di trattamento diverse. Non lasciare che una nota generica come "anodizzare dopo la lavorazione" implichi tutto ciò.
Eseguire il prototipo seguendo il percorso di finitura previsto quando quest'ultima influisce sull'assemblaggio. Un campione lavorato non può risolvere un problema derivante da accumulo di rivestimento o variazioni di mascheratura.
Proteggere la geometria di tenuta da schegge e bave
Una piccola bava sulla superficie di una guarnizione può essere più importante di un segno di lavorazione superficiale in un altro punto. Definire le superfici protette durante la lavorazione, la pulizia, la manipolazione, la sbavatura e l'ispezione. Specificare come vengono controllati i fori trasversali, le porte di intersezione, le filettature e i bordi delle tasche per verificare la presenza di trucioli residui o sporgenze taglienti.
L'evacuazione dei trucioli richiede particolare attenzione negli alloggiamenti profondi e nelle cavità nervate. L'erogazione del refrigerante, il percorso dell'utensile, l'orientamento del dispositivo di fissaggio e l'accesso per la pulizia devono essere valutati congiuntamente. Consultare la guida alla selezione del sistema di raffreddamento CNC per le domande a livello di sistema, quindi verificare la geometria effettiva dell'involucro.
Una macchina CNC per la prova di componenti di apparecchiature di comunicazione dovrebbe includere un metodo completo di pulizia e sbavatura. La finitura manuale, se non considerata nella stima del ciclo, può diventare la principale fonte di variabilità nella produzione di massa.
Pianificare il taglio a parete sottile attorno alla forma rilasciata
Le tasche ampie e le alette sottili possono rilasciare le tensioni del materiale, ridurre la rigidità e muoversi dopo lo smontaggio. Registrare il percorso del grezzo, la sequenza di sgrossatura, il materiale rimanente, il supporto del dispositivo di fissaggio, l'ordine di serraggio, i periodi di riposo se utilizzati, la sequenza di finitura e lo stato di ispezione del pezzo sganciato.
Misurare sia le caratteristiche locali che le relazioni globali. Una parete può raggiungere lo spessore desiderato mentre la superficie del connettore si sposta rispetto al supporto della scheda. Se si prevede l'utilizzo di un dispositivo di aspirazione, di una pinza a ganasce morbide o di un dispositivo di fissaggio espandibile, verificare come cambia la sua forza durante la sgrossatura e se blocca i trucioli o l'accesso per le misurazioni.
L'ingegnere di processo deve specificare quali variazioni sono controllate dalla lavorazione meccanica e quali richiedono una decisione in merito alla progettazione, al materiale o alla realizzazione di un nuovo ciclo di lavorazione.
Trattare i pad termici come interfacce, non come superfici piane isolate.
Un pad lavorato meccanicamente può entrare in contatto con un dissipatore di calore, un modulo o un materiale di interfaccia. La sua condizione utile dipende da planarità, coplanarità, finitura, pulizia, elementi di fissaggio adiacenti e percorso di carico assemblato. Un basso valore di rugosità da solo non è sufficiente a dimostrare le prestazioni termiche.
Verificare se più pad devono condividere un piano e se il fissaggio del coperchio o della scheda deforma l'alloggiamento. Controllare la superficie mediante finitura e pulizia. Convalidare il sistema termico nelle effettive condizioni di progettazione e di funzionamento del prodotto.
Non affermate che la macchina CNC garantisca la conformità normativa o termica. Essa genera un input geometrico ripetibile che il team di prodotto può validare.
Gestire le segnalazioni di compatibilità elettromagnetica (EMC) con il team di qualificazione del prodotto.
Giunzioni lavorate, superfici di contatto, aperture, geometria del coperchio e posizionamento dei connettori possono influenzare il comportamento elettromagnetico di un contenitore. Tuttavia, il risultato dipende anche dall'elettronica, dalle frequenze, dai cavi, dagli elementi di fissaggio, dai rivestimenti, dalle guarnizioni, dal firmware, dalla messa a terra e dall'assemblaggio complessivo.
Il database di conoscenze sull'autorizzazione delle apparecchiature della FCC è una fonte di linee guida per l'autorizzazione negli Stati Uniti. I dati di registrazione dei titolari di autorizzazione delle apparecchiature presenti in tale database sono un set di dati di riferimento e non una prova che un involucro lavorato o un prodotto finito sia approvato. I requisiti variano a seconda del prodotto e del mercato, e professionisti qualificati in materia di conformità dovrebbero determinare la procedura applicabile.
La documentazione relativa alla lavorazione deve indicare la geometria e la condizione superficiale ottenute. Il fascicolo di conformità deve specificare la configurazione del prodotto finito testato. Mantenere una chiara distinzione tra le due procedure impedisce che un alloggiamento conforme venga commercializzato come prova di conformità.
Seleziona l'architettura dalle impostazioni delle relazioni
Un centro di lavoro verticale può essere adatto per lavorazioni con carter aperti, piastre, dissipatori di calore e pezzi prismatici accessibili. Una configurazione a quattro assi può preservare le relazioni tra i pezzi su più lati. Una macchina a cinque assi può migliorare l'accesso o ridurre la lunghezza degli utensili per elementi angolari complessi. L'architettura corretta dipende dal pezzo, dal dispositivo di fissaggio, dalla portata degli utensili, dal mix di produzione e dalla strategia di controllo qualità.
Confronta l'area di lavoro utilizzabile dopo aver incluso dispositivi di fissaggio, attrezzature rotanti, portautensili, sonde e protezioni. Utilizza come punti di partenza la gamma del centro di lavoro verticale , la gamma del centro di lavoro a cinque assi e la gamma più ampia del centro di fresatura , quindi richiedi dati specifici per il modello.
Realizzare un progetto pilota basato sull'approccio Assembly-First.
Selezionare un alloggiamento rappresentativo e includere il coperchio reale, il simulatore di scheda o di riferimento, i corpi dei connettori, la guarnizione o il surrogato definiti dall'ingegneria e gli elementi di fissaggio necessari. Eseguire la lavorazione, la sbavatura, la pulizia, la finitura, il controllo dimensionale e l'assemblaggio nell'ordine previsto.
Registrare i riferimenti di configurazione, gli assemblaggi degli utensili, le interruzioni del ciclo, il lavoro manuale, i risultati dell'ispezione, lo stato del rivestimento e i risultati dell'assemblaggio. Ripetere il caricamento un numero sufficiente di volte per evidenziare le variazioni di posizionamento e movimentazione. Se una caratteristica cambia dopo la finitura o l'assemblaggio, conservare le prove del prima e del dopo.
Per la valutazione delle macchine CNC per la produzione di componenti per apparecchiature di comunicazione, la revisione finale deve includere sia un rapporto dimensionale che un rapporto di interfaccia. L'uno non può sostituire l'altro.
Utilizzare un Process Gate per ogni famiglia di interfacce
Le diverse interfacce si chiudono in fasi diverse, quindi un'unica ispezione finale risulta inefficiente.
| Cancello | Verifica ora | Non presentare ancora la richiesta |
|---|---|---|
| Dopo aver arrancato | Stock, andamento della distorsione, stabilità del fissaggio | Geometria finale dell'interfaccia |
| Dopo la lavorazione finale | Relazioni di riferimento, piazzole, terreni, fori, stato di bava | Vestibilità rivestita o conformità del prodotto |
| Dopo il trattamento superficiale | Mascheramento, vestibilità sensibile all'accumulo, zone di contatto | Sigillatura completa o risultato EMC |
| Dopo il montaggio | Montaggio del connettore, sede del coperchio, accesso al fissaggio, percorso della guarnizione | Approvazione ambientale o radio senza test |
| Dopo la qualificazione | Test di prodotto definiti su configurazione controllata | Prestazioni per varianti non testate |
Ogni passaggio va associato a una revisione del disegno, all'identità del componente, al metodo, al risultato e al responsabile. Ciò garantisce la tracciabilità in caso di modifiche all'involucro, alla scheda, al connettore o alla finitura.
Preparare una mappa di escalation dei difetti
Raggruppare i difetti per interfaccia, non solo per operazione di lavorazione. Un intaglio del connettore spostato dovrebbe innescare una revisione del trasferimento dei dati, del posizionamento del dispositivo di fissaggio, della variazione del grezzo, della posizione della scheda e del metodo di misurazione. Una giunzione che perde dovrebbe innescare una revisione della geometria delle piazzole, delle bave, del rivestimento, della guarnizione, degli elementi di fissaggio, della sequenza di assemblaggio e della configurazione di prova.
Fornire agli operatori chiare condizioni di arresto e conservare i pezzi difettosi prima di procedere alla rilavorazione. La rilavorazione può eliminare le prove necessarie per distinguere le cause di lavorazione, finitura e assemblaggio.
Utilizzare la tracciabilità seriale o di lotto per il programma macchina, la revisione dell'attrezzatura, lo stato dell'utensile, il lotto di materiale o grezzo, il lotto di trattamento superficiale e la configurazione di assemblaggio quando il rischio lo giustifica.
Scrivi la richiesta di offerta (RFQ) dalla mappa dell'interfaccia.
Inviare il contesto CAD assemblato, il disegno del pezzo controllato, il percorso del grezzo, le note su materiale, finitura e mascheratura, il mix annuale, l'elenco delle interfacce critiche, i vincoli di fissaggio, il piano di ispezione e la sequenza di accettazione prevista. Specificare quali componenti di prova saranno forniti dall'acquirente.
Richiedete al fornitore di presentare una proposta di configurazione della macchina, impostazione e percorso di riferimento, concetto di bloccaggio del pezzo, revisione dell'accesso agli utensili, limiti del processo, piano di misurazione, operazioni manuali, metodo di prova ed esclusioni dal preventivo. Un preventivo per una macchina CNC per componenti di apparecchiature di comunicazione è utile solo se le sue ipotesi corrispondono all'assemblaggio finale. Mantenete tale riferimento di assemblaggio anche in caso di successive modifiche ingegneristiche, in modo che il piano della macchina CNC per componenti di apparecchiature di comunicazione non si discosti dall'intento del prodotto.
Domande che i team addetti alla recinzione si pongono
Quali caratteristiche dovrebbero essere considerate critiche per prime?
Iniziate con le caratteristiche che collegano più funzioni di assemblaggio: posizione del connettore sulla scheda, superfici di tenuta delle guarnizioni, piani termici condivisi, giunzioni del coperchio, contatti di messa a terra e punti di riferimento di montaggio.
La precisione della lavorazione garantisce le prestazioni EMC?
No. La lavorazione meccanica fornisce input geometrici e di superficie. Le prestazioni EMC dipendono dal prodotto completo controllato e devono essere validate secondo il percorso di prova e autorizzazione applicabile.
Lo spessore del rivestimento deve essere incluso nelle dimensioni?
Il disegno e il piano di processo devono specificare se una dimensione si applica prima o dopo il trattamento e quali aree vengono mascherate o trattate. La risposta dipende dall'intento progettuale e dal processo di finitura.
Come si può ridurre il movimento delle pareti sottili?
Esaminare le sollecitazioni sul grezzo, la distribuzione del materiale, la sequenza di sgrossatura, il supporto, il serraggio, il percorso utensile, il calore, il condizionamento intermedio e l'ispezione allo stato rilasciato. La combinazione efficace è specifica per il pezzo.
Una macchina a cinque assi è sempre la scelta migliore per un involucro?
No. Può migliorare l'accesso o ridurre i tempi di installazione, ma la complessità dell'apparecchiatura, l'ingombro, la programmazione, l'ispezione e il mix di produzione sono fattori importanti. Scegliere l'architettura in base alle relazioni tra le funzionalità richieste.
Oltre all'alloggiamento lavorato, cos'altro dovrebbe includere il progetto pilota?
Includere coperture pertinenti, schede o simulatori, connettori, strategia di guarnizione, elementi di fissaggio, trattamento superficiale, pulizia, ispezione e la sequenza di assemblaggio pianificata.
Come si devono ispezionare le sedi delle guarnizioni?
Attenersi al disegno e al progetto di sigillatura. I controlli tipici possono includere geometria, larghezza, planarità, condizioni della superficie, interruzioni, bave, rivestimento, pulizia e rapporto con gli elementi di fissaggio.
È possibile correggere le variazioni di fusione o estrusione tramite sonda?
Può misurare riferimenti definiti e supportare offset controllati. Non può eliminare scorte insufficienti, pezzi grezzi deformati, sedi instabili, difetti nascosti o una strategia di riferimento non valida.
Quali prove si possono riscontrare nel trattamento superficiale?
Conservare le specifiche del trattamento, la definizione della mascheratura, la tracciabilità del lotto ove richiesto, i controlli visivi e dimensionali, le aree di contatto protette e i risultati prima e dopo per gli adattamenti sensibili.
Quali fattori dovrebbero far scattare l'interruzione della produzione?
Definire i limiti per l'alloggiamento del riferimento, la mancanza di materiale, la presenza di bave o scheggiature, le dimensioni critiche, i danni alla finitura, lo stato dell'utensile, le condizioni del dispositivo di fissaggio e qualsiasi risultato dell'interfaccia che non può essere corretto all'interno del processo approvato.
Chiudere il cerchio al banco di assemblaggio
Per valutare una macchina CNC per la produzione di componenti per apparecchiature di comunicazione, inviare a Zhihe CNC il contesto di assemblaggio e di lavorazione, la mappa delle interfacce, i disegni controllati, il materiale e il percorso di lavorazione del grezzo, le note di finitura, il metodo di ispezione, il mix di produzione e i componenti pilota. Utilizzare il catalogo prodotti per selezionare le architetture più adatte, quindi contattare Zhihe CNC per una discussione sulla configurazione e la prova, basata sull'assemblaggio finale piuttosto che su un singolo componente metallico.





