

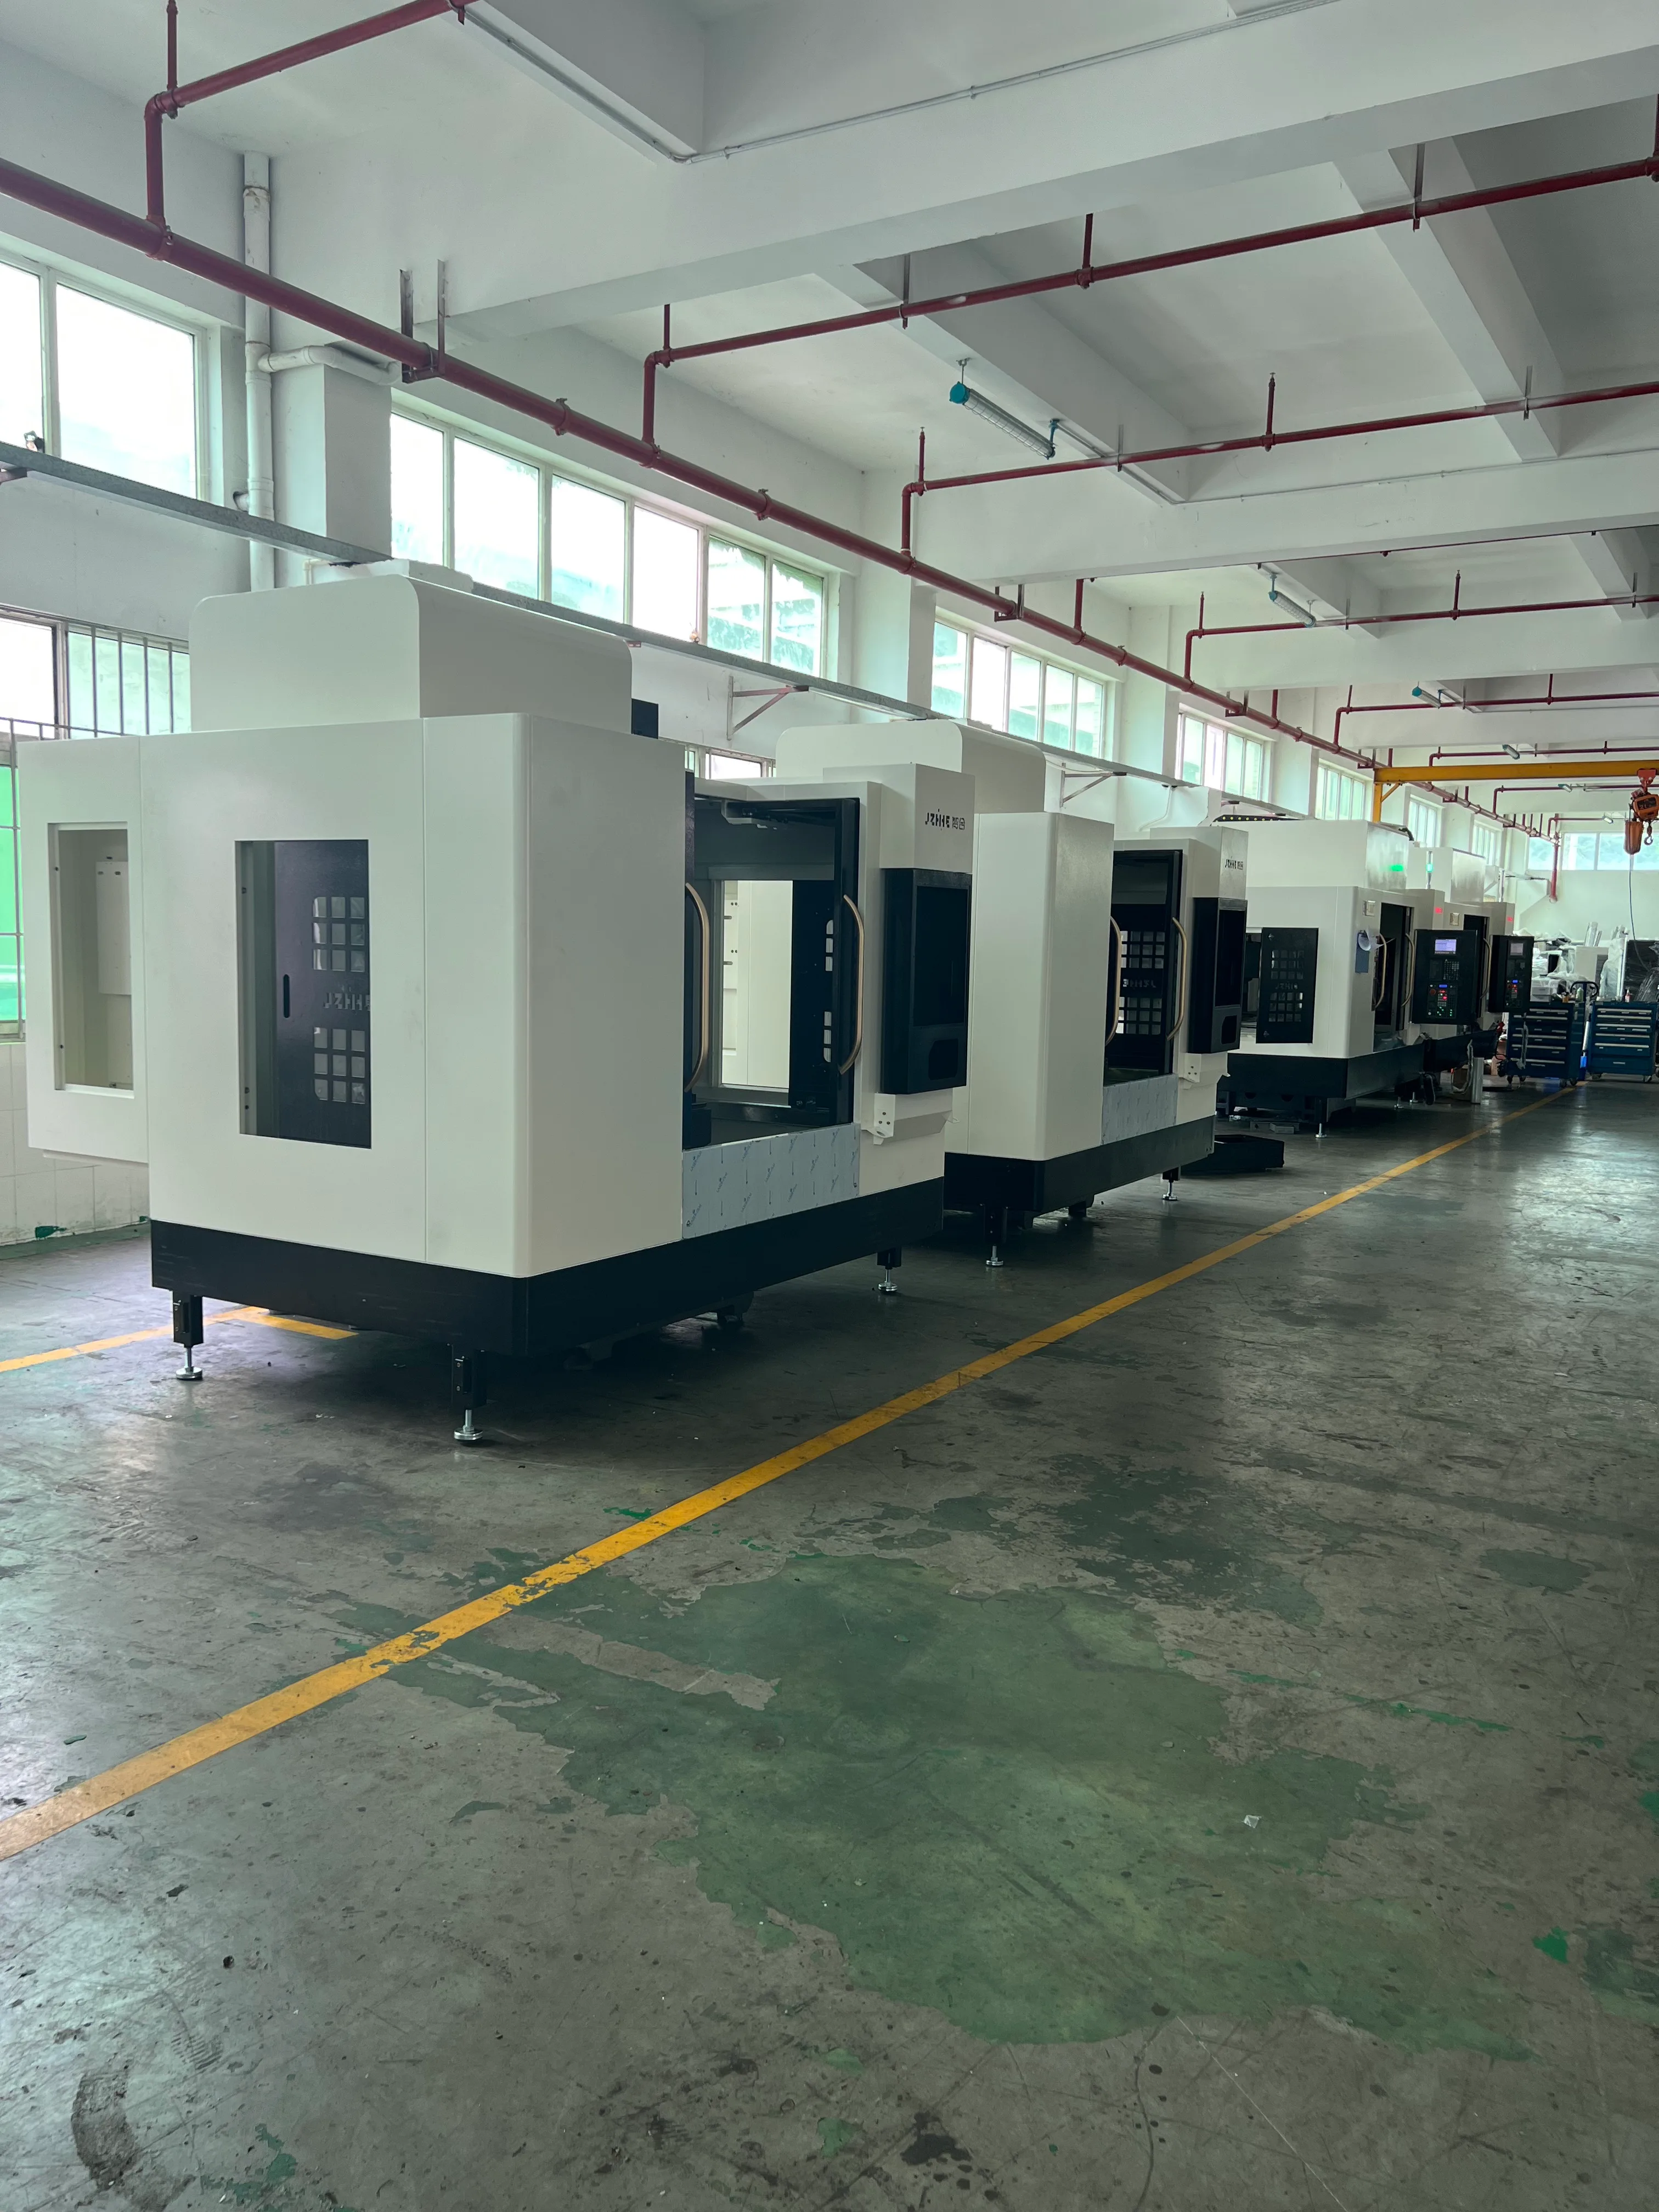
La scelta della tavola rotante per un centro di lavoro CNC dovrebbe partire dalle superfici, dai fori, dagli angoli e dai riferimenti di ispezione effettivamente necessari per il pezzo. Un asse rotante non è automaticamente vantaggioso solo perché aggiunge un altro valore alle specifiche della macchina. La domanda utile è se il suo movimento elimina un'operazione di setup, protegge un riferimento, migliora l'accesso all'utensile o semplifica il controllo del percorso di produzione.
Questa guida è destinata a ingegneri di produzione, addetti alla preventivazione, supervisori di produzione e acquirenti che devono confrontare un indicizzatore, un quarto asse, un supporto a perno o una configurazione completa a cinque assi. Si concentra sulla documentazione che dovrebbe accompagnare un preventivo. La scelta finale dipende comunque dalla macchina ordinata, dal sistema di bloccaggio del pezzo, dagli utensili, dai componenti, dalle protezioni e dalla revisione tecnica locale.
Leggere la parte precedente prima di leggere l'opuscolo.
Realizzate una mappa di orientamento delle caratteristiche per un pezzo rappresentativo. Segnate ogni faccia che deve essere lavorata, ogni schema di fori correlato ad un'altra caratteristica, le superfici utilizzate per l'ispezione e le aree che diventano inaccessibili dopo il bloccaggio. Aggiungete il grezzo più grande, la variante più piccola e il pezzo che crea l'angolo di approccio più difficile.
Contrassegnare quindi le operazioni che attualmente richiedono una seconda impostazione. Un asse rotante può essere giustificato quando mantiene un modello di foratura in una relazione di coordinate, indicizza più lati senza rimuovere il pezzo o consente a un utensile di avvicinarsi a una caratteristica con un gruppo più corto e rigido. Potrebbe aggiungere poco valore quando ogni caratteristica è già accessibile da una direzione o quando il sistema di bloccaggio del pezzo nasconde proprio le superfici che l'asse avrebbe dovuto esporre.
Tre lavori di movimento che richiedono risposte diverse
Non tutte le esigenze di rotazione richiedono un'azionamento simultaneo a cinque assi. È necessario suddividere il lavoro prima di confrontare le attrezzature.
| Lavoro di movimento | Motivo tipico per considerarlo | Prove che l'acquirente dovrebbe richiedere |
|---|---|---|
| Indicizzazione | Lavorare diverse superfici fisse o gruppi di fori con angoli ripetibili | Posizioni di indicizzazione, metodo di bloccaggio o frenatura, ritorno a zero e accesso in ogni stazione |
| Posizionamento 3+2 | Inclina l'utensile o il pezzo, quindi taglia con gli assi lineari | Limiti cinematici, metodo di post-elaborazione, analisi delle collisioni e strategia di riferimento |
| Contornatura simultanea | Mantenere l'orientamento dell'utensile variabile durante un percorso su superficie o bordo | Velocità di rotazione, comportamento di interpolazione, controllo del punto centrale dell'utensile e dati di prova rappresentativi |
Questa separazione impedisce all'acquirente di pagare per un movimento continuo quando l'indicizzazione risolve effettivamente il problema. Impedisce inoltre che un semplice indicizzatore venga presentato come prova che una superficie complessa può essere rifinita in un'unica impostazione. La scelta della tavola rotante per centri di lavoro CNC diventa più chiara quando il movimento richiesto viene descritto come un'operazione piuttosto che come un'etichetta di macchina preferita.
Creare un foglio operativo rotativo
Per ogni elemento complesso, registrare il punto di riferimento iniziale, l'angolo di rotazione, la direzione dell'utensile, il percorso di avvicinamento, il percorso di allontanamento, il contatto di bloccaggio del pezzo richiesto e il riferimento di ispezione. Aggiungere la lunghezza del gruppo utensile e la superficie che deve rimanere protetta. Una scheda operativa compatta consente al fornitore di esaminare un lavoro reale anziché fare stime basandosi sulle dimensioni esterne del pezzo.
Includi le seguenti domande:
- Il pezzo ruota o la testa del mandrino si inclina? E quale delle due opzioni garantisce la stabilità del percorso di carico?
- L'operazione necessita di un freno, di un'interpolazione continua o solo di un indice ripetibile?
- La sonda riesce a raggiungere il riferimento dopo la rotazione del pezzo?
- Dove vanno posizionati i chip e il liquido di raffreddamento nelle posizioni alta e bassa?
- Qual è lo stato di rilascio del componente quando viene ispezionato fuori dalla macchina?
Annotate la risposta per ogni caratteristica critica. Se la risposta è sconosciuta, indicatela come elemento di prova anziché chiudere la discussione con una frase generica come "capace di lavorazione a quattro assi".
Il responsabile dell'acquisto della tavola rotante per centro di lavoro CNC dovrebbe conservare queste schede operative insieme alla revisione del pezzo, poiché una modifica del modello di foratura o dell'altezza del dispositivo di fissaggio può cambiare la decisione di movimento.
Verificare insieme coppia, inerzia e supporto.
La tavola rotante supporta ben più del semplice pezzo. Il suo calcolo include il dispositivo di fissaggio, i dispositivi di posizionamento, i rialzi, i morsetti, l'interfaccia con il pallet e qualsiasi disallineamento rispetto all'asse di rotazione. Un pezzo stretto con un dispositivo di fissaggio eccentrico di grandi dimensioni può creare condizioni più impegnative rispetto a un pezzo più pesante centrato vicino all'asse.
Richiedete informazioni sul carico consentito, sul momento ammissibile, sulla capacità di frenatura o serraggio, sulla velocità di rotazione e sulle ipotesi alla base di ciascun valore. Non deducete un carico sicuro dal solo diametro del piano di lavoro. Verificate come il fornitore definisce la direzione del carico e se la portata cambia per il funzionamento in posizione orizzontale, verticale o inclinata.
Per un nuovo dispositivo di fissaggio, si deve disegnare il percorso della forza dalla zona di taglio attraverso il pezzo in lavorazione, i dispositivi di posizionamento, i morsetti, il piano di lavoro e la struttura della macchina. La discussione del NIST su un sistema di fissaggio flessibile fornisce un utile contesto per trattare la forza di contatto e la deformazione come questioni interconnesse. Non costituisce un'approvazione progettuale per un dispositivo di fissaggio specifico.
Nella scelta della tavola rotante per un centro di lavoro CNC, è necessario tenere conto anche dell'inerzia durante l'accelerazione e la decelerazione. Una tavola in grado di sopportare un carico statico potrebbe comunque generare un ciclo instabile se un dispositivo di fissaggio alto si avvia e si arresta in modo troppo brusco. È importante registrare il profilo di rotazione previsto e valutare come il sistema di controllo e frenatura proposto lo gestisce.
Disegna l'inviluppo completo dell'interferenza
Utilizzare il grezzo massimo, il localizzatore più alto, l'utensile più lungo, la sonda, gli ugelli del refrigerante, le porte, le finestre, i trucioli e la variante pianificata più grande in un unico modello. Ruotare il gruppo attraverso tutte le posizioni richieste. Verificare il portautensili, la punta del mandrino, la testa, il bordo del tavolo, il corpo del dispositivo di fissaggio e il pezzo l'uno rispetto all'altro, anziché controllare solo la punta di taglio.
Tenete un breve registro delle collisioni. Per ogni rischio, annotate l'angolo, l'elemento mobile, la conseguenza, il metodo di rilevamento e la risposta progettuale. Una risposta potrebbe essere un dispositivo di fissaggio più corto, un localizzatore diverso, un indice più lento, un movimento protetto o la decisione di utilizzare un'architettura di macchina diversa.
Abbina la tabella all'architettura della macchina
Un centro di lavoro verticale può offrire un percorso di carico dall'alto semplice per pezzi prismatici, piastre e stampi. Un centro di lavoro orizzontale può rendere più pratiche le lavorazioni su più facce e il flusso dei pallet quando il pezzo beneficia dell'accesso laterale e del carico fuori macchina. Un centro di lavoro a cinque assi può ridurre il riposizionamento per orientamenti complessi, ma comporta un ingombro di rotazione maggiore e una revisione post-elaborazione più complessa.
Confrontate la corsa utile dopo l'installazione del tavolo e del dispositivo di fissaggio. Considerate l'ingombro del pezzo, la lunghezza dell'utensile, la portata della sonda, l'altezza del centro rotante e lo spazio libero necessario per il carico. La questione rilevante non è se i valori nominali di X, Y e Z sembrino elevati, ma se la configurazione ordinata lasci spazio sufficiente per il percorso di movimento effettivo.
Utilizzate come punti di partenza per il confronto delle architetture la gamma di lavoro dei centri di lavoro a cinque assi , la gamma di lavoro dei centri di lavoro orizzontali e la gamma di lavoro dei centri di lavoro verticali . Richiedete i layout e le specifiche aggiornate del modello prima di emettere un ordine di acquisto.
Trattare il serraggio e la sonda come un unico sistema
La tabella non può correggere uno schema di posizionamento debole. Definire quali contatti sopportano il carico di taglio, quali contatti stabiliscono il riferimento e quali morsetti impediscono il sollevamento o la rotazione. Se il pezzo viene ribloccato con una nuova angolazione, annotare cosa rimane fisso e cosa viene ristabilito.
La misurazione con sonda può confermare un dato o supportare una strategia di offset controllato, ma non può eliminare un contatto allentato, un'ostruzione, una lastra grezza deformata o trucioli intrappolati sotto un localizzatore. La guida al sistema di misurazione con sonda per centri di lavoro CNC può aiutare a inquadrare la discussione sulla misurazione. L'acquirente deve comunque definire il risultato della misurazione che può modificare il processo e il risultato che deve interromperlo.
Fornire all'operatore una chiara conferma del corretto posizionamento. Può trattarsi di un controllo tramite sonda, di un arresto brusco, di una finestra di pressione o di una verifica visiva, ma deve essere ripetibile. Se il bloccaggio del pezzo dipende da un'azione manuale, includere tale azione nella prova e nella stima del tempo di ciclo.
Esaminare il percorso di controllo e ripristino
Anche la capacità di rotazione è una questione di sistema di controllo. È importante valutare come la macchina gestisce la trasformazione delle coordinate, il controllo del punto centrale dell'utensile, il ritorno allo zero rotativo, il backup dei parametri, gli offset delle attrezzature e il ripristino dopo un ciclo interrotto. Un movimento facile da programmare ma difficile da ripristinare può rappresentare un rischio per la produzione.
Verificare che il post-processore rappresenti la cinematica ordinata, i limiti e la posizione del centro di rotazione. Confermare quali simulazioni sono disponibili e chi è responsabile della revisione in caso di modifiche all'attrezzatura. Un file post-processore generico o una prova di taglio su un altro tavolo non costituiscono una prova valida della configurazione proposta.
Scrivere una sequenza di ripristino per interruzione di corrente, allarme, rottura dell'utensile, indicizzazione mancata e interruzione dell'operatore. Includere lo stato di sicurezza per un pezzo bloccato e i passaggi per verificare la posizione di rotazione corrente prima della ripresa del movimento. L'introduzione dell'OSHA sulla protezione delle macchine è un utile promemoria del fatto che le protezioni e i comandi devono essere esaminati con il coinvolgimento dell'operatore; una tavola rotante non sostituisce le funzioni di sicurezza della macchina.
Utilizzare una prova che imponga la decisione
Prima della prova con il fornitore, selezionare tre caratteristiche che rappresentino diverse esigenze di movimento: un indice ad angolo fisso, una relazione multifaccia e l'approccio o il percorso di superficie più difficile. Eseguire l'effettiva procedura di bloccaggio del pezzo, gli assemblaggi degli utensili, la routine di tastatura e il metodo di ispezione. Registrare l'angolo di rotazione, il numero dell'utensile, gli offset, le interruzioni del ciclo, il risultato della superficie e le misurazioni del pezzo rilasciato.
Non valutare la prova basandoti solo sul primo campione accettabile. Ripeti la sequenza di carico e indicizzazione un numero sufficiente di volte per evidenziare le variazioni di posizionamento. Includi un cambio utensile, una fase di pulizia, un ciclo interrotto e un riavvio. Se la macchina è destinata al funzionamento senza supervisione, testa le condizioni di recupero rilevanti durante le ore di inattività.
Nella selezione delle tavole rotanti per centri di lavoro CNC, ogni voce aperta va chiusa con uno dei quattro seguenti esiti: rientra nell'intervallo specificato, è controllata da un'impostazione documentata, è accettata come limitazione o richiede una configurazione rivista. Questa terminologia è più utile di una generica affermazione secondo cui la macchina "può gestire" il pezzo.
Confronta le opzioni utilizzando una scheda di valutazione dell'acquirente.
Valuta le opzioni solo dopo aver definito la mappa delle caratteristiche e il confine del percorso di prova. Un punteggio senza nota non costituisce prova.
| Criterio | Domanda a cui rispondere | Prove da conservare |
|---|---|---|
| Motion fit | La tabella esegue l'indicizzazione, l'inclinazione o il percorso simultaneo richiesti? | Programma, simulazione e verbale di prova |
| Adatto al carico | L'intero dispositivo e il relativo componente rientrano nei limiti di carico, momento e inerzia? | Ipotesi di calcolo e configurazione del fornitore |
| Accesso adatto | Strumenti, sonde, liquido di raffreddamento, chip e operatori possono raggiungere le aree richieste? | Modello a busta e visita guidata in officina. |
| I dati corrispondono | Il percorso preserva le relazioni tra gli elementi critici? | Scheda operativa, piano di sondaggio e rapporto di ispezione |
| Ripresa | Il team può riprendere le attività in sicurezza dopo un'interruzione? | Procedura di allarme e ripristino |
| Adeguatezza della proprietà | Chi si occupa della manutenzione del post, dell'allestimento, dei parametri e della base di riferimento per l'accettazione? | Proprietari nominati e controlli delle revisioni |
Valutare i criteri in base alla famiglia di componenti. Un'officina di prototipazione potrebbe dare maggiore importanza alla riconfigurazione rapida. Una linea di produzione stabile potrebbe invece privilegiare la ripetibilità, il comportamento in frenata e il ripristino automatico. La scheda di valutazione dovrebbe rendere visibile questo compromesso, anziché nasconderlo all'interno di un singolo totale.
Utilizzate questa scheda di valutazione per la selezione delle tavole rotanti dei centri di lavoro CNC durante la valutazione dei fornitori, allegando poi le prove a supporto di ciascun punteggio anziché diffondere un foglio di calcolo con classifiche non motivate.
Un piccolo esempio: sei lati, due possibili percorsi
Immaginate un corpo valvola con sei lati lavorati, due fori intersecanti e una superficie di tenuta che deve essere ispezionata dopo il rilascio. Un indicizzatore a quattro assi può esporre i fori laterali e ridurre il riposizionamento manuale. Tuttavia, non può raggiungere i fori intersecanti con l'angolazione richiesta senza un utensile lungo, quindi il processo necessita comunque di una seconda impostazione.
Un percorso a cinque assi può mantenere i fori correlati in un'unica configurazione, ma l'attrezzatura è più alta, l'area di collisione è più ristretta e il post-processore necessita di un modello cinematico controllato. La decisione giusta non è "cinque assi sono migliori". Il team dovrebbe confrontare la relazione tra i pezzi rilasciati, il tempo totale di configurazione, il rischio di ispezione, il carico sul tavolo e il metodo di recupero per entrambi i percorsi.
Domande che gli acquirenti pongono prima dell'approvazione
Un indicizzatore è la stessa cosa di una macchina a cinque assi?
No. Un indicizzatore può ruotare in una posizione fissa mentre gli assi lineari tagliano. Una configurazione a cinque assi può posizionare o coordinare continuamente il movimento rotatorio, a seconda della sua cinematica e del suo controllo. Confermare il movimento richiesto con un programma rappresentativo ed eseguire una prova.
Quali caratteristiche deve dimostrare la scelta di una tavola rotante per centro di lavoro CNC?
È necessario dimostrare che il movimento richiesto, la capacità di carico, la relazione di riferimento, il gioco, l'ispezione e il percorso di recupero funzionino in modo coordinato sulla parte rappresentativa. Una specifica nominale dell'asse rotante è solo un punto di partenza.
Di quanta capacità di tavoli si ha bisogno?
Calcolare il carico totale: pezzo in lavorazione, dispositivo di fissaggio, morsetti, rialzi, pallet, offset, inerzia e accelerazione prevista. Confrontarlo con i limiti di carico e momento specifici del modello forniti dal produttore. Il diametro del piano di lavoro da solo non è sufficiente per il calcolo della capacità.
È possibile compensare una configurazione rotativa non ottimale con una sonda?
La misurazione con sonda può misurare un riferimento definito e consentire una correzione controllata. Non può correggere contatti instabili, distorsioni, accesso bloccato agli utensili, serraggi non sicuri o cinematica errata. Definire i limiti della correzione prima della produzione.
L'asse rotante deve trovarsi all'interno o all'esterno del piano della macchina?
Dipende dal carico, dalla corsa, dallo spazio libero, dalle dimensioni del pezzo, dall'automazione, dalla rigidità e dal movimento richiesto. Confronta l'ingombro a terra e il percorso di servizio anziché scegliere in base a una preferenza generica.
Cosa bisogna inviare per la revisione?
Inviare disegni controllati e CAD, varianti dei pezzi, condizioni del materiale e del grezzo, mappa di orientamento delle caratteristiche, impostazioni attuali, gruppi utensili, concetto di attrezzatura, piano di ispezione, output desiderato e configurazione della macchina proposta.
Trasforma la mappa di movimento in una revisione della richiesta di offerta (RFQ).
Per la selezione di tavole rotanti per centri di lavoro CNC, inviate a Zhihe CNC la mappa delle caratteristiche, i modelli rappresentativi, le revisioni dei disegni, le ipotesi di bloccaggio del pezzo, l'elenco degli utensili, il metodo di ispezione, il mix di produzione e gli elementi di prova aperti. Richiedete un layout di rotazione specifico per il modello, un'analisi dei carichi e dei momenti, le ipotesi cinematiche, i limiti del post-processore, il test di accettazione e le esclusioni dal preventivo. Utilizzate la gamma di prodotti Zhihe CNC per confrontare le architetture, quindi contattate il team di ingegneria con la documentazione completa anziché solo con il nome della macchina.





