

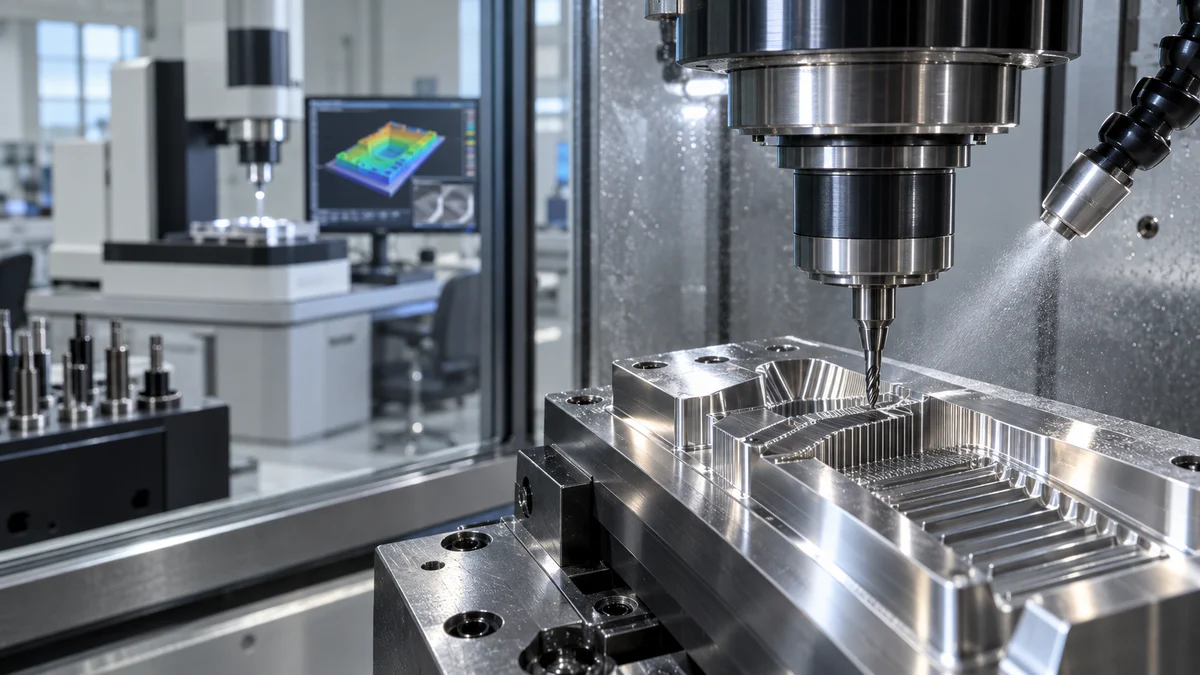
Una fresatrice per incisione di precisione dovrebbe essere scelta avendo già a disposizione un piano di misurazione accanto al disegno. Testi di piccole dimensioni, nervature strette, transizioni ottiche, dettagli degli elettrodi e canali sottili possono apparire nitidi sotto l'illuminazione dell'officina, ma non risultare funzionali. La decisione di acquisto diventa più chiara quando il team calcola l'errore dal punto di riferimento al percorso utensile fino alla misurazione finale, invece di chiedersi semplicemente se una macchina è "di alta precisione".
Questa guida è destinata ai team che si occupano di stampi, elettrodi, elettronica, componenti medicali e lavorazione di precisione, in fase di pianificazione di una prova macchina o di una richiesta di offerta (RFQ). Offre un quadro di riferimento metrologico, non dati garantiti sulle capacità operative. I risultati dipendono dalla macchina ordinata, dal processo, dall'ambiente, dagli utensili, dal sistema di fissaggio, dal materiale, dalla geometria e dal metodo di ispezione.
Metti al centro la funzionalità
Iniziate con la micro-caratteristica che può causare il rifiuto del pezzo. Potrebbe trattarsi della larghezza del canale a una profondità specificata, della posizione del bordo rispetto a un riferimento, della texture superficiale locale, della forma dell'angolo, dello spessore della parete, della transizione di sformo o di un carattere inciso che deve rimanere leggibile dopo la verniciatura.
Descrivi perché la caratteristica è importante. Un canale può controllare il flusso, un angolo dell'elettrodo può influenzare un successivo risultato di elettroerosione e una transizione dell'inserto dello stampo può influire sul distacco o sull'aspetto. Tale funzione determina dove misurare, come filtrare i dati e se una media nasconde un difetto locale.
Per una recensione di una fresatrice per incisione di precisione, è fondamentale definire le caratteristiche in modo indipendente dalla dimostrazione preferita dal fornitore. Il test dovrebbe mettere alla prova le reali esigenze dell'acquirente, non limitarsi a riprodurre un esempio accattivante.
Definisci un budget per le misurazioni prima di definire un budget per le macchine.
Elenca ogni passaggio tra il disegno e il valore riportato: definizione del riferimento, condizioni del grezzo, posizionamento del dispositivo di fissaggio, misurazione dell'utensile, movimento della macchina, stato termico, forza di taglio, formazione di bave, pulizia, rilascio del pezzo, fissaggio per l'ispezione, comportamento dello strumento, campionamento, filtraggio e calcolo del risultato.
Non assegnare valori inventati in assenza di prove. Classifica ciascun fattore come stimato, misurato, dichiarato dal fornitore o sconosciuto. Quindi identifica i pochi fattori che probabilmente assorbiranno la maggior parte del margine di tolleranza o di incertezza.
Il programma di metrologia di superfici e interfacce del NIST illustra perché la scala di misura, la strumentazione e la definizione della superficie siano importanti. Una prova su una macchina richiede comunque un metodo progettato per la specifica caratteristica.
Abbina lo strumento alla domanda
Strumenti diversi rispondono a domande diverse. Una sonda a contatto può individuare un punto di riferimento robusto ma non rilevare una caratteristica sottile e fragile. I sistemi ottici possono raccogliere dati densi pur rimanendo sensibili alla riflettività, all'interpretazione dei bordi, alla messa a fuoco e al filtraggio. Gli strumenti di superficie possono segnalare la tessitura su una traccia o area definita senza però dimostrare la posizione della caratteristica.
| Domanda sulla funzionalità | Possibile approccio di misurazione | Dettagli del metodo per bloccare |
|---|---|---|
| Posizione rispetto al punto di riferimento | CMM, visione o sonda in-process qualificata | Simulazione del punto di riferimento, stilo o righello ottico |
| Larghezza ridotta del canale | Sistema di visione calibrato o profilatore ottico | Piano di profondità, soglia, illuminazione, punti di campionamento |
| tessitura superficiale locale | Metrologia di superficie a contatto o ottica | Taglio, filtro, direzione, lunghezza o area di valutazione |
| Forma ad angolo o a raggio | Scansione del profilo, replica, microscopia o metodo di sezione | Regola di adattamento, ingrandimento, preparazione, incertezza |
| Leggibilità dell'incisione | Test visivo definito più controlli dimensionali | Condizioni di visualizzazione, tratti minimi, stato di post-elaborazione |
| Relazione della parete sottile | CMM, scanner o calibro appositamente costruito | Forza di serraggio, stato di rilascio, temperatura |
Prima di procedere al taglio, concordate l'approccio da adottare con il team di controllo qualità o di metrologia. Se fornitore e acquirente utilizzano definizioni di bordo diverse, anche misurando attentamente, i risultati potrebbero comunque non essere in accordo.
Stabilire punti di riferimento senza nascondere le distorsioni
Un piccolo dettaglio può essere preciso rispetto alla superficie di taglio locale, ma posizionato in modo errato rispetto al riferimento funzionale del pezzo. Riprodurre lo schema di riferimento del disegno in fase di produzione e controllo qualità, ove possibile. Indicare quando è necessario un riferimento sostitutivo e come questo influisce sull'interpretazione.
Verificare cosa accade dopo che il pezzo lascia il dispositivo di fissaggio. Un inserto sottile, una parete simile a un foglio o un pezzo grezzo sottoposto a sollecitazioni possono muoversi al momento del rilascio. Annotare se i risultati sono stati misurati con il pezzo bloccato, supportato, libero o dopo un periodo di condizionamento.
La guida al sistema di tastatura per centri di lavoro CNC può aiutare a chiarire dubbi su punti di riferimento e offset. La tastatura è utile solo quando sono definiti la sonda, il riferimento, la regola di aggiornamento e il limite di arresto.
Progettare il coupon di prova in base alle modalità di guasto
Un buon coupon non è un logo. Includete caratteristiche che mettano in evidenza l'eccentricità dell'utensile, l'interpolazione, la qualità del bordo, il controllo della profondità, il comportamento degli angoli, l'accesso all'utensile, l'evacuazione dei trucioli e la sequenza termica. Posizionate le caratteristiche ripetute in diverse posizioni del piano di lavoro se il comportamento nell'area di lavoro è rilevante.
Utilizzare il materiale previsto e una preparazione del campione rappresentativa. Includere almeno una caratteristica vicina alle dimensioni o al rapporto d'aspetto richiesti, ma evitare un campione impossibile da ispezionare in modo affidabile. L'accesso per le misurazioni deve essere previsto nella progettazione del campione.
Per confrontare le fresatrici per incisione di precisione, utilizzare la stessa geometria controllata, lo stesso materiale, lo stesso tipo di utensile, lo stesso metodo di ispezione e le stesse regole decisionali per tutti i modelli candidati. Le velocità di avanzamento e di rotazione specifiche del fornitore possono variare, ma ogni differenza deve essere registrata insieme al risultato.
Trattare l'utensile da taglio come un componente misurato
A livello di micro-dettagli, il diametro nominale dell'utensile non è sufficiente. Registrare l'identità dell'utensile, l'eccentricità misurata, le condizioni del tagliente, la lunghezza di riferimento, il portautensili, il rivestimento, la geometria della scanalatura e il metodo utilizzato per stabilire la dimensione o la lunghezza. Annotare se l'utensile era nuovo, ricondizionato o riutilizzato.
La flessione e l'usura dell'utensile possono modificare la larghezza, la conicità, la finitura superficiale e la forma del bordo lungo il percorso. Pianificare controlli intermedi in base al rischio, anziché presumere un unico stato dell'utensile per l'intero campione. Un bordo rotto o danneggiato può lasciare una superficie localmente accettabile, pur modificandone la geometria funzionale.
Conservare le immagini dell'ispezione degli utensili con scala, condizioni di illuminazione e posizione delle caratteristiche. Le macrofotografie senza etichette sono utili per la discussione ma non costituiscono una prova valida per il rilascio.
Controllo di calore, trucioli e pulizia come parametri di misurazione
Il riscaldamento della macchina, il comportamento del mandrino, lo stato del liquido di raffreddamento, la temperatura ambiente, la temperatura del materiale, la sequenza di taglio e il tempo di sosta possono influenzare il risultato di una lavorazione di precisione. Registrare le condizioni rilevanti per la prova e ripeterle durante il confronto dei risultati.
I trucioli fini possono essere utilizzati per rimodellare una superficie o per riempire canali stretti. L'erogazione di refrigerante o aria compressa può migliorare l'evacuazione, ma può anche deviare un piccolo utensile o influenzare lo stato termico. La guida alla selezione del sistema di raffreddamento CNC fornisce quesiti più generali sul processo; la prova deve confermare l'erogazione per l'involucro, l'utensile e la geometria effettivi.
Prima dell'ispezione, pulire l'elemento con un metodo approvato. Una spazzolatura aggressiva, la sabbiatura o la sbavatura manuale possono alterare il bordo stesso che viene misurato. Registrare lo stato dell'ispezione: come tagliato, pulito, sbavato, rivestito o assemblato.
Separare il comportamento della macchina dal comportamento del processo
Quando un risultato non corrisponde, analizzare le prove prima di regolare i parametri. La geometria della macchina, il comportamento del mandrino, la risposta del servomotore, le condizioni del portautensili, i parametri di taglio, l'usura dell'utensile, la conformità del dispositivo di fissaggio, la tensione del grezzo, la temperatura e il metodo di misurazione possono generare sintomi simili.
Utilizzare sezioni diagnostiche e misurazioni ripetute per isolare i fattori che contribuiscono al problema. La registrazione della calibrazione di una macchina è preziosa, ma non predice automaticamente una particolare micro-caratteristica. Viceversa, una scelta errata di un utensile non dovrebbe essere interpretata come una conclusione che riguarda l'intera macchina.
Il documento del NIST sulla metrologia dimensionale per la produzione su scala micro e mesoscopica fornisce un utile contesto tecnico sulle sfide di misurazione dipendenti dalla scala.
Definisci una sequenza di ispezione che altri possano ripetere
Descrivi la sequenza come se dovesse essere riprodotta da un altro laboratorio. Includi pulizia, condizionamento, fissaggio, allineamento dei riferimenti, configurazione dello strumento, stato di calibrazione o verifica, posizione delle caratteristiche, schema di scansione o di punti, impostazioni del filtro, regola di adattamento, numero di ripetizioni e formato del report.
Raccogliere ciecamente più punti non garantisce una risposta migliore. I punti devono rappresentare la caratteristica ed evitare regioni non valide. Conserva i dati grezzi e l'output elaborato in modo da poter rivedere in seguito una scelta di filtro o di adattamento.
Per la realizzazione di un prototipo di fresatrice per incisione di precisione, misurare le caratteristiche selezionate più di una volta, preferibilmente con rimozione e riposizionamento quando la ripetibilità del fissaggio è fondamentale. Se possibile, confrontare un sottoinsieme con un secondo metodo per individuare eventuali discrepanze sistematiche.
Utilizzare una matrice di rilascio anziché un singolo timbro di superamento/fallimento.
Una singola cella verde può nascondere una catena di misurazione debole. Funzione, geometria, superficie, bordo, ripetibilità, stabilità del processo e ispezionabilità separate.
| Dimensioni di rilascio | Prove da esaminare | Possibile decisione |
|---|---|---|
| Geometria funzionale | Dimensioni relative ai dati su elementi rappresentativi | Accettare, adattare il processo, riprogettare il percorso |
| Forma locale | Profili, angoli, rastremature, pavimenti a canale | Accettare o isolare il problema relativo allo strumento/percorso |
| Condizioni superficiali | Dati di texture definiti e mappa dei difetti | Accettare per funzione o rivedere la finitura |
| integrità del bordo | Bava, scheggiatura, rotolamento, effetto post-elaborazione | Modificare l'utensile, il percorso, la gestione o la sbavatura |
| Ripetibilità | Carichi, tagli e misurazioni ripetuti. | Espandere la prova o controllare i posti a sedere/la temperatura |
| affidabilità della misurazione | Accordo sui metodi, incertezza, revisione dei dati grezzi | Accettare il metodo o inoltrare lo studio metrologico |
Indicare se un risultato è conforme, solo informativo o irrisolto. Tale etichetta impedisce che un'immagine microscopica esplorativa diventi prova di accettazione formale.
Verifica l'onere della misurazione della produzione
Un metodo di laboratorio potrebbe risultare troppo lento, delicato o costoso per la produzione. È necessario stabilire quali caratteristiche richiedono un'ispezione completa, il campionamento, il controllo in corso di processo, un calibro funzionale o una verifica periodica in laboratorio. Nel piano è necessario includere i tempi di pulizia, fissaggio, programmazione, analisi e reportistica.
Verificare che il team di produzione possa accedere agli artefatti necessari: programma principale, ricetta dello strumento, campioni calibrati, immagini di esempio, limiti di accettazione e procedura di escalation. Un processo di fresatura per incisione di precisione non è pronto per il rilascio di routine se solo uno specialista ne comprende il risultato.
Redigere la richiesta di offerta (RFQ) attorno ai pacchetti di documentazione probatoria.
Inviare disegni CAD e schemi controllati, dettagli sui materiali e sui semilavorati, elenco delle caratteristiche critiche, schema di riferimento, stato superficiale previsto, strumento pianificato, ipotesi di output, vincoli degli utensili e quantità del campione. Chiedere al fornitore di identificare la configurazione della macchina, la responsabilità del processo, l'ambiente di prova, il metodo di misurazione, le esclusioni e la documentazione grezza fornita.
Utilizzare la gamma di centri di lavoro per fresatura e la gamma di centri di lavoro verticali per confrontare le architetture solo dopo aver chiarito le esigenze relative alle caratteristiche e all'ispezione.
Domande poste dai team di metrologia e di processo
Che cosa dovrebbe dimostrare una prova su una fresatrice per incisione di precisione?
Dovrebbe dimostrare le relazioni tra le caratteristiche definite, le condizioni della superficie e dei bordi, il comportamento ripetitivo, gli input di processo e l'affidabilità della misurazione per una configurazione e un materiale rappresentativi.
La nitidezza visiva è un criterio di accettazione valido?
Può trattarsi di un criterio definito per l'aspetto o la leggibilità, ma deve specificare illuminazione, ingrandimento, distanza di osservazione, campione di riferimento e limiti di difetto. Non sostituisce le prove dimensionali.
Quanto è piccola la struttura che la macchina può tagliare?
Non esiste una risposta universale e affidabile. La capacità di lavorazione dipende da geometria, materiale, utensile, eccentricità, accessibilità, condizioni di taglio, stato termico, configurazione della macchina e modalità di misurazione del risultato.
Perché i risultati ottenuti con la microscopia ottica e con la microscopia a contatto non concordano?
Potrebbero utilizzare definizioni diverse per bordi, filtri, adattamenti, forze, campionamento o risposta superficiale. Esamina i dati grezzi e il metodo prima di considerare uno dei due valori come vero.
Le misurazioni devono essere effettuate all'interno dell'apparecchio?
Eseguire la misurazione nello stato rilevante per la funzione e i requisiti di disegno. Per i componenti sensibili alla deformazione, potrebbe essere necessario confrontare lo stato di bloccaggio e quello di rilascio per spiegare il movimento.
Una sonda meccanica può ispezionare le micro-caratteristiche?
Solo quando il sistema di sonda, lo stilo, l'accesso, l'incertezza e la geometria delle caratteristiche supportano l'attività. Spesso è più adatto a riferimenti robusti o a verifiche di processo che alle caratteristiche più piccole.
Come si dovrebbe includere l'usura degli utensili?
Definisci l'intervallo di ispezione, l'indicatore di usura, la regola di correzione, il limite di sostituzione e le caratteristiche interessate. Mantieni aggiornato lo stato dell'utensile con ogni risultato misurato.
Quali dati ambientali dovrebbero essere registrati?
Registrare le condizioni che potrebbero influenzare la decisione, come il riscaldamento della macchina, la temperatura ambiente e del pezzo, lo stato del liquido di raffreddamento, la storia del mandrino e il tempo intercorso tra il taglio e la misurazione.
Quante misurazioni ripetute sono sufficienti?
Scegliere le ripetizioni in base al rischio, alla variabilità del metodo, al valore del pezzo e alla decisione da prendere. Includere la rimozione e la sostituzione quando l'attrezzatura di fissaggio introduce incertezza.
Cosa deve essere incluso nel pacchetto di misurazione finale?
Includere la revisione del disegno, le definizioni delle caratteristiche, il metodo di riferimento, lo strumento e il suo stato, il programma o la ricetta, i dati grezzi, le impostazioni di elaborazione, i risultati, le immagini con scala, le condizioni, le deviazioni e le approvazioni.
Integrare la misurazione nel processo decisionale relativo alla macchina
Quando si valuta una fresatrice per incisione di precisione con controllo numerico Zhihe, è necessario fornire la mappa delle micro-caratteristiche, la geometria controllata, il materiale, i vincoli dell'utensile, la logica di riferimento, lo stato della superficie, il metodo di ispezione e la velocità di produzione prevista. Esplorate il portfolio prodotti Zhihe CNC , quindi contattate il team di ingegneri per definire una prova i cui dati possano superare la verifica tecnica. Il risultato ideale è un limite di processo misurato, non un'etichetta di precisione non supportata.





