

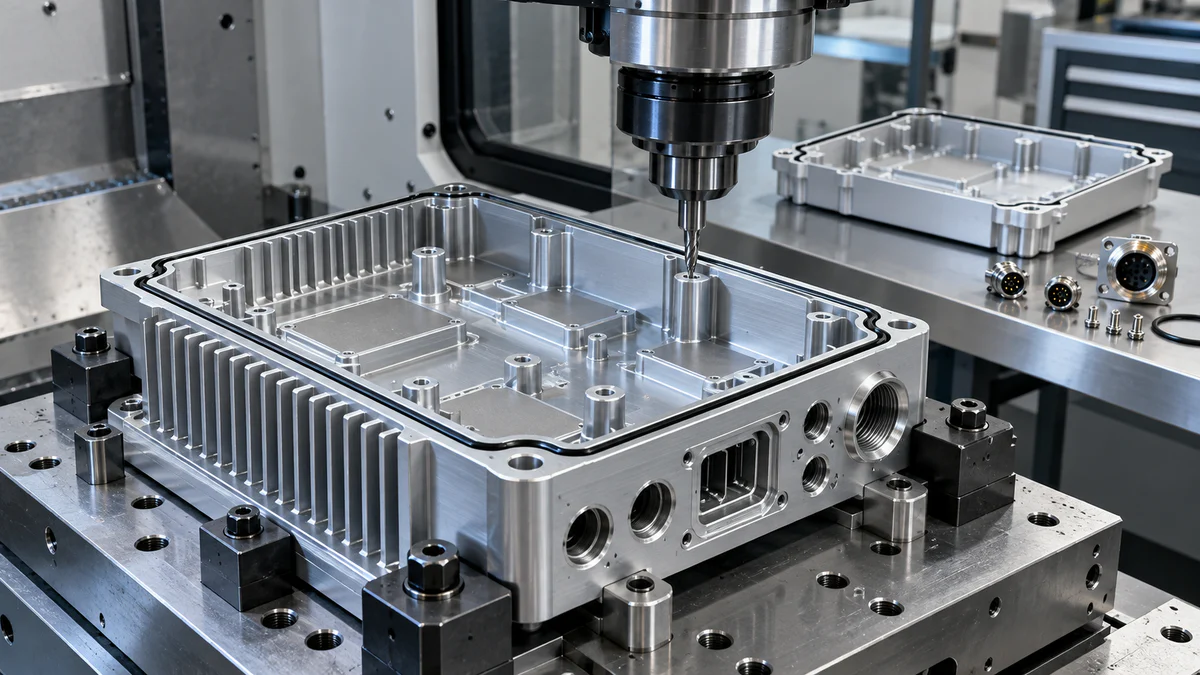
Uma máquina CNC para peças de equipamentos de comunicação deve ser avaliada partindo da estrutura completa e indo em direção à peça final. Uma carcaça pode passar na inspeção dimensional e ainda assim apresentar problemas quando o conector não encaixa, a junta perde a compressão, uma interface de dissipação de calor se desloca ou uma junta revestida deixa de fornecer o contato esperado. O processo de usinagem deve preservar as relações que a montagem final realmente utiliza.
Este guia destina-se a projetistas de gabinetes, engenheiros de processo, equipes de qualidade e compradores de máquinas que trabalham com rádio, redes, antenas, computação de borda ou hardware relacionado. A qualidade da usinagem contribui para a montagem e o projeto, mas não garante, por si só, compatibilidade eletromagnética, aprovação de rádio, vedação ambiental ou conformidade regulatória.
Abra primeiro a embalagem já montada.
Antes de verificar o curso da máquina ou a potência do fuso, inspecione o modelo do produto montado e a sequência de construção. Marque as interfaces que fecham os caminhos mecânicos, térmicos, elétricos e ambientais. Exemplos típicos incluem faces de conectores, áreas de vedação, juntas de cobertura, pontos de contato da fonte de calor, contatos de blindagem, pontos de referência de montagem, elementos da antena e saídas de cabos.
Em seguida, identifique quais características usinadas controlam duas ou mais interfaces. Um furo de conector pode estar relacionado a uma montagem em placa de circuito impresso, um recorte externo e uma superfície de vedação. Um degrau de cobertura pode posicionar a tampa e, ao mesmo tempo, ajustar a compressão da junta. Essas relações merecem prioridade no planejamento do processo.
A seleção de peças para máquinas CNC de equipamentos de comunicação deve seguir esse mapa de relações. O curso nominal do eixo, por si só, pouco indica se as faces críticas podem permanecer em uma mesma cadeia de referência.
Traduzir o risco de montagem em características de usinagem
Evite atribuir o mesmo peso a todas as dimensões. Elabore uma lista concisa de características que conecte o desenho a uma falha relevante.
| Função de montagem | Característica usinada para controle | Evidências a jusante |
|---|---|---|
| Alinhamento do conector | Posição do furo ou recorte em relação aos pontos de referência da placa de circuito impresso e da carcaça. | Relatório de verificação de acasalamento e dimensões |
| Vedação de junta | Planicidade do terreno, largura, condição da superfície, profundidade do degrau | Revisão do projeto de compressão e plano de teste de vazamento |
| Transferência térmica | Planicidade da almofada, coplanaridade, acabamento, relação do fixador | Ajuste da interface e validação térmica |
| Contato com blindagem ou terra | Geometria da junta e área de contato protegida | Plano de inspeção de montagem e validação EMC |
| Instalação da tampa | Padrão de furos, profundidade do rebaixo, etapa de localização | Sequência de torque e verificação de encaixe |
| Drenagem externa | Inclinação, piso rebaixado, sistema de drenagem e orientação. | Revisão da gestão da água |
O teste na máquina deve medir as características de usinagem. O plano de qualificação do produto deve testar a função subsequente. Mantenha essas alegações separadas.
Projete uma cadeia de referência que alcance a placa de circuito impresso.
Os gabinetes de comunicação geralmente contêm vários sistemas de coordenadas: material fundido ou extrudado, pontos de referência usinados para a carcaça, pontos de montagem da placa de circuito impresso, corpos dos conectores, geometria da tampa e suportes externos para rack ou poste. Desenhe como eles se conectam.
Se um furo de conector for usinado em uma segunda configuração, defina o que restabelece sua relação com os pontos de contato da placa de circuito impresso. Se os furos de cobertura forem localizados a partir de uma borda estética, enquanto a área de contato da junta usar outra referência, a tolerância pode se acumular ao longo da junta. Use referências funcionais compartilhadas sempre que o projeto permitir e inspecione a relação que a montagem consome.
A sondagem pode auxiliar no controle de posicionamento, mas não elimina a distorção da peça bruta nem o assentamento inconsistente. O guia do sistema de sondagem pode ajudar a definir quando uma medida de referência pode atualizar um deslocamento e quando o processo deve ser interrompido.
Inclua revestimentos e tratamentos de superfície na revisão CAD.
Anodização, revestimento de conversão, pintura, galvanoplastia, jateamento e mascaramento podem alterar o encaixe, a condição das bordas, o contato elétrico, a aparência ou a interpretação das medidas. Marque explicitamente as áreas de exclusão e de contato. Defina se as dimensões são válidas antes ou depois do tratamento e quem verifica as áreas mascaradas.
Roscas, rebaixos, assentos de conectores, áreas de contato com juntas, pontos de transferência de calor e locais de aterramento podem exigir regras de tratamento diferentes. Não deixe que uma observação genérica como "anodizar após a usinagem" transmita todas essas instruções.
Execute o piloto pelo processo de acabamento planejado quando o acabamento afetar a montagem. Uma amostra usinada não pode solucionar uma questão criada pelo acúmulo de revestimento ou variação na máscara.
Proteja a geometria da vedação contra lascas e rebarbas.
Uma pequena rebarba na área de contato da junta pode ser mais importante do que uma marca de ferramenta superficial em outra parte da peça. Defina as superfícies protegidas durante o processo de usinagem, limpeza, manuseio, rebarbação e inspeção. Especifique como furos transversais, conexões que se cruzam, roscas e bordas de cavidades devem ser verificados quanto à presença de cavacos retidos ou saliências pontiagudas.
A evacuação de cavacos requer atenção especial em cavidades profundas e cavidades com nervuras. O fornecimento de fluido de corte, o percurso da ferramenta, a orientação da fixação e o acesso para limpeza devem ser avaliados em conjunto. Consulte o guia de seleção de sistemas de refrigeração CNC para questões relacionadas ao sistema e, em seguida, valide a geometria real da cavidade.
O teste de uma máquina CNC para peças de equipamentos de comunicação deve incluir o método completo de limpeza e rebarbação. O acabamento manual, que não é considerado na estimativa do ciclo, pode se tornar a maior fonte de variação no volume de produção.
Planeje o corte de paredes finas ao redor da forma liberada.
Bolsões grandes e aletas finas podem aliviar a tensão do material, reduzir a rigidez e permitir movimentação após a remoção da peça fixada. Registre o percurso da peça bruta, a sequência de desbaste, o material restante, o suporte da fixação, a ordem de fixação, os períodos de repouso (se houver), a sequência de acabamento e o estado de inspeção da peça liberada.
Analise tanto as características locais quanto as relações globais. Uma parede pode apresentar espessura variável enquanto a face do conector se desloca em relação à montagem na placa. Se for proposto o uso de um dispositivo de fixação a vácuo, com mordentes flexíveis ou expansível, verifique como a força aplicada se altera durante o desbaste e se ele bloqueia cavacos ou dificulta o acesso para medição.
O engenheiro de processos deve especificar quais variações são controladas pela usinagem e quais exigem uma decisão de projeto, material ou rota de produção.
Trate as almofadas térmicas como interfaces, não como superfícies planas isoladas.
Uma área usinada pode entrar em contato com um dissipador de calor, módulo ou material de interface. Sua condição útil depende de planicidade, coplanaridade, acabamento, limpeza, fixadores adjacentes e do caminho de carga da montagem. Um baixo valor de rugosidade, por si só, não demonstra desempenho térmico.
Identificar se várias almofadas térmicas devem compartilhar o mesmo plano e se a fixação da tampa ou da placa distorce a estrutura. Controlar a superfície por meio de acabamento e limpeza. Validar o sistema térmico nas condições reais de projeto e operação do produto.
Não afirme que a máquina CNC garante conformidade com normas regulamentares ou térmicas. Ela gera uma entrada geométrica repetível que a equipe de produto pode validar.
Mantenha as alegações de EMC em contato com a equipe de qualificação de produtos.
As juntas usinadas, as áreas de contato, as aberturas, a geometria da tampa e o posicionamento dos conectores podem influenciar o comportamento eletromagnético de um invólucro. No entanto, o resultado também depende da eletrônica, das frequências, dos cabos, dos fixadores, dos revestimentos, das juntas, do firmware, do aterramento e da montagem completa.
O banco de dados de conhecimento sobre autorização de equipamentos da FCC é uma fonte de orientação para autorização nos EUA. Os dados de registro de detentores de autorização de equipamentos são um conjunto de dados de referência, não uma prova de que um invólucro usinado ou produto acabado esteja aprovado. Os requisitos variam de acordo com o produto e o mercado, e profissionais qualificados em conformidade devem determinar o caminho aplicável.
O registro de usinagem deve especificar a geometria e a condição da superfície produzidas. O arquivo de conformidade deve especificar qual configuração do produto final foi testada. Manter os limites claros impede que uma carcaça precisa seja comercializada como prova de conformidade.
Selecione a arquitetura a partir da configuração de relações.
Um centro de usinagem vertical pode ser adequado para carcaças abertas, placas, dissipadores de calor e peças prismáticas acessíveis. Um arranjo de quatro eixos pode preservar as relações entre vários lados. Uma máquina de cinco eixos pode melhorar o acesso ou reduzir o comprimento das ferramentas para recursos angulares complexos. A arquitetura correta depende da peça, da fixação, do alcance da ferramenta, do mix de produção e da estratégia de inspeção.
Compare a área de trabalho útil após a inclusão de dispositivos de fixação, equipamentos rotativos, porta-ferramentas, apalpadores e proteções. Utilize a gama de centros de usinagem vertical , a gama de centros de usinagem de cinco eixos e a gama mais ampla de centros de usinagem de fresamento como pontos de partida e, em seguida, solicite dados específicos do modelo.
Construa um projeto piloto com foco na montagem.
Selecione uma carcaça representativa e inclua a tampa real, a placa ou simulador de referência, os corpos dos conectores, a junta ou substituto definido pela engenharia e os fixadores necessários. Execute as etapas de usinagem, rebarbação, limpeza, acabamento, inspeção dimensional e montagem na ordem pretendida.
Registre as referências de configuração, montagens de ferramentas, interrupções de ciclo, trabalho manual, resultados de inspeção, estado do revestimento e observações de montagem. Repita o carregamento vezes suficientes para expor variações de assentamento e manuseio. Se alguma característica mudar após o acabamento ou a montagem, preserve as evidências do antes e do depois.
Para a avaliação de peças de máquinas CNC para equipamentos de comunicação, a revisão final deve incluir tanto um relatório dimensional quanto um relatório de interface. Um não substitui o outro.
Utilize um Process Gate para cada família de interfaces.
Diferentes interfaces são fechadas em estágios diferentes, portanto, uma inspeção final é ineficiente.
| Portão | Verifique agora | Não faça a reclamação ainda. |
|---|---|---|
| Após o desbaste | Estoque, tendência de distorção, estabilidade da fixação | Geometria final da interface |
| Após a usinagem final | Relações de datum, pads, lands, holes, burr state | Ajuste revestido ou conformidade do produto |
| Após o tratamento de superfície | Mascaramento, ajustes sensíveis ao acúmulo de material, regiões de contato | Vedação completa ou resultado EMC |
| Após a montagem | Ajuste do conector, encaixe da tampa, acesso do fixador, caminho da junta | Aprovação ambiental ou de rádio sem teste |
| Após a qualificação | Testes de produto definidos em configuração controlada | Desempenho para variantes não testadas |
Associe cada etapa a uma revisão de desenho, identificação da peça, método, resultado e responsável. Isso cria rastreabilidade quando o invólucro, a placa, o conector ou o acabamento forem alterados.
Prepare um Mapa de Escalada de Defeitos
Agrupe os defeitos por interface, não apenas por operação de usinagem. Um recorte de conector deslocado deve levar à revisão da transferência de referência, posicionamento do dispositivo de fixação, variação da peça bruta, localização na placa e método de medição. Uma junta com vazamento deve levar à revisão da geometria da área de contato, rebarbas, revestimento, junta, fixadores, sequência de montagem e configuração do teste.
Forneça aos operadores condições de parada claras e preserve as peças defeituosas antes do retrabalho. O retrabalho pode eliminar as evidências necessárias para distinguir as causas de usinagem, acabamento e montagem.
Utilize rastreabilidade serial ou de lote para o programa da máquina, revisão do dispositivo de fixação, estado da ferramenta, lote de material ou de peça bruta, lote de tratamento de superfície e configuração de montagem quando o risco justificar.
Redija a solicitação de cotação a partir do mapa de interfaces.
Envie o contexto CAD completo, o desenho da peça controlada, o roteiro de produção, o material, as notas de acabamento e mascaramento, a composição anual, a lista de interfaces críticas, as restrições de fixação, o plano de inspeção e a sequência de aceitação prevista. Informe quais componentes de teste o comprador deverá fornecer.
Solicite ao fornecedor uma proposta de configuração da máquina, incluindo o planejamento e a rota de referência, o conceito de fixação da peça, a análise de acesso às ferramentas, os limites do processo, o plano de medição, as operações manuais, o método de teste e as exclusões do orçamento. Um orçamento para uma máquina CNC para peças de equipamentos de comunicação só é útil quando suas premissas correspondem à montagem final. Mantenha essa referência de montagem para eventuais alterações de engenharia, para que o projeto da máquina CNC para peças de equipamentos de comunicação não se desvie da intenção do produto.
Perguntas frequentes das equipes de instalação de cercas
Quais características devem ser tratadas como críticas em primeiro lugar?
Comece com características que conectam múltiplas funções de montagem: localização do conector na placa, áreas de contato da junta, planos térmicos compartilhados, juntas da tampa, contatos de aterramento e pontos de referência para montagem.
A precisão da usinagem garante o desempenho de EMC?
Não. A usinagem fornece entradas geométricas e de superfície. O desempenho de EMC depende do produto totalmente controlado e deve ser validado de acordo com os procedimentos de teste e autorização aplicáveis.
A espessura do revestimento deve ser incluída nas dimensões?
O desenho e o plano de processo devem indicar se uma dimensão se aplica antes ou depois do tratamento e quais áreas são mascaradas ou em contato com elas. A resposta depende da intenção do projeto e do processo de acabamento.
Como reduzir o movimento de paredes finas?
Analise a tensão na peça bruta, a distribuição do material, a sequência de desbaste, o suporte, a fixação, o percurso da ferramenta, o aquecimento, o condicionamento intermediário e a inspeção da peça finalizada. A combinação ideal depende da peça específica.
Uma máquina de cinco eixos é sempre melhor para uma cabine fechada?
Não. Pode melhorar o acesso ou reduzir as configurações, mas a complexidade dos dispositivos, o envelope, a programação, a inspeção e a combinação de produção são importantes. Escolha a arquitetura com base nas relações de recursos necessárias.
O que mais o piloto deve incluir além da carcaça usinada?
Inclua as tampas, placas ou simuladores relevantes, conectores, estratégia de vedação, fixadores, tratamento de superfície, limpeza, inspeção e a sequência de montagem planejada.
Como devem ser inspecionadas as áreas de contato da junta?
Siga o desenho e o projeto de vedação. Os controles típicos podem incluir geometria, largura, planicidade, condição da superfície, interrupções, rebarbas, revestimento, limpeza e relação com os fixadores.
É possível detectar variações na fundição ou extrusão por meio de sondagem?
Ele pode medir referências definidas e suportar offsets controlados. No entanto, não consegue eliminar estoque insuficiente, peças brutas distorcidas, assentamento instável, defeitos ocultos ou uma estratégia de datum inválida.
Que tipo de evidência está relacionada ao tratamento de superfície?
Mantenha as especificações do tratamento, a definição da máscara, a rastreabilidade do lote quando necessário, as verificações visuais e dimensionais, as áreas de contato protegidas e os resultados de antes e depois para ajustes sensíveis.
O que deve desencadear uma interrupção durante a produção?
Defina os limites para o assentamento do datum, falta de material, rebarbas ou cavacos, dimensões críticas, danos no acabamento, estado da ferramenta, condição do dispositivo de fixação e qualquer resultado de interface que não possa ser corrigido dentro do processo aprovado.
Feche o ciclo na bancada de montagem.
Para analisar uma máquina CNC para aplicação em peças de equipamentos de comunicação, envie à Zhihe CNC o contexto da caixa e da montagem, o mapa de interfaces, os desenhos de controle, o roteiro de materiais e peças brutas, as notas de acabamento, o método de inspeção, o mix de produção e os componentes piloto. Use o portfólio de produtos para selecionar as arquiteturas mais adequadas e, em seguida, entre em contato com a Zhihe CNC para uma discussão sobre configuração e testes, com foco na montagem final e não em uma peça metálica isolada.





