

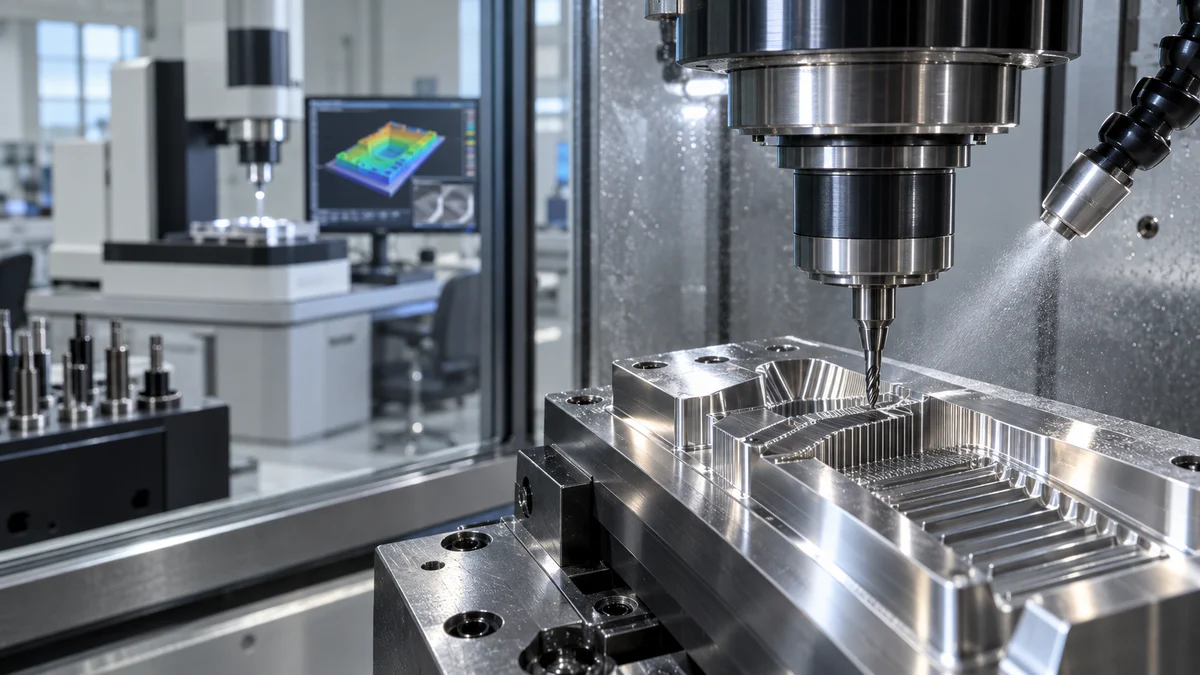
Uma fresadora de gravação de precisão deve ser escolhida com um plano de medição já definido em relação ao desenho. Textos pequenos, nervuras estreitas, transições ópticas, detalhes de eletrodos e canais finos podem parecer nítidos sob a iluminação da oficina, mas não corresponderem à sua função prática. A decisão de compra torna-se mais clara quando a equipe avalia o erro desde a referência até a trajetória da ferramenta e a medição final, em vez de simplesmente questionar se uma máquina é de "alta precisão".
Este guia destina-se a equipes de moldes, eletrodos, eletrônica, componentes médicos e de precisão que planejam um teste de máquina ou uma solicitação de cotação (RFQ). Ele oferece uma estrutura metrológica, não números de capacidade garantidos. Os resultados dependem da máquina, do processo, do ambiente, das ferramentas, da fixação da peça, do material, da geometria e do método de inspeção solicitados.
Coloque a funcionalidade no centro das atenções.
Comece pela microcaracterística que pode levar à rejeição da peça. Pode ser a largura do canal em uma profundidade específica, a posição da borda em relação a uma referência, a textura superficial local, o formato do canto, a espessura da parede, a transição de ângulo de saída ou um caractere gravado que deve permanecer legível após a aplicação do revestimento.
Descreva por que essa característica é importante. Um canal pode controlar o fluxo, um canto do eletrodo pode influenciar o resultado posterior da eletroerosão e uma transição de inserto de molde pode afetar a desmoldagem ou a aparência. Essa função determina onde medir, como filtrar os dados e se uma média oculta um defeito local.
Para uma avaliação de uma fresadora de gravação de precisão, mantenha a definição das funcionalidades independente da demonstração preferida do fornecedor. O teste deve confrontar a realidade do comprador, e não apenas reproduzir um exemplo atraente.
Elabore um orçamento de medição antes de um orçamento de máquina.
Liste cada etapa entre o desenho e o valor relatado: estabelecimento da referência, condição da peça bruta, posicionamento do dispositivo de fixação, medição da ferramenta, movimento da máquina, estado térmico, força de corte, formação de rebarbas, limpeza, liberação da peça, fixação para inspeção, comportamento do instrumento, amostragem, filtragem e cálculo do resultado.
Não atribua números inventados onde não há evidências. Marque cada fator contribuinte como estimado, medido, declarado pelo fornecedor ou desconhecido. Em seguida, identifique os poucos fatores que provavelmente consomem a maior parte da tolerância ou do orçamento de incerteza.
O programa de metrologia de superfícies e interfaces do NIST ilustra por que a escala de medição, a instrumentação e a definição da superfície são importantes. Um teste em máquina ainda requer um método projetado especificamente para a característica em questão.
Associe o instrumento à pergunta.
Instrumentos diferentes respondem a perguntas diferentes. Uma sonda de contato pode localizar um ponto de referência robusto, mas não detectar uma característica estreita e frágil. Sistemas ópticos podem coletar dados densos, mantendo-se sensíveis à refletividade, interpretação de bordas, foco e filtragem. Instrumentos de superfície podem indicar a textura em um traço ou área definida sem comprovar a posição da característica.
| Pergunta principal | Possível abordagem de medição | Detalhes do método para bloquear |
|---|---|---|
| Posição a partir do datum | CMM, visão ou sondagem qualificada em processo | Simulação de datum, caneta ou régua de borda óptica |
| largura estreita do canal | visão calibrada ou perfilador óptico | Plano de profundidade, limiar, iluminação, locais de amostragem |
| Textura superficial local | Metrologia de superfície por contato ou óptica | Corte, filtro, direção, comprimento ou área de avaliação |
| Forma de canto ou raio | Método de digitalização de perfil, réplica, microscopia ou secção | Régua de ajuste, ampliação, preparação, incerteza |
| Legibilidade da gravação | Teste visual definido mais verificações dimensionais | Condições de visualização, número mínimo de traços, estado de pós-processamento |
| relação de parede fina | CMM, digitalização ou instrumento de medição específico. | Força de fixação, estado liberado, temperatura |
Escolha a abordagem com a equipe de qualidade ou metrologia antes do corte. Se o fornecedor e o comprador usarem definições de borda diferentes, ambos podem medir cuidadosamente e ainda assim discordar.
Estabelecer planos de referência sem ocultar distorções
Um pequeno detalhe pode ser preciso em relação à superfície de corte local, mas estar mal posicionado em relação à referência funcional da peça. Reproduza o esquema de referência do desenho na fabricação e inspeção sempre que possível. Indique quando uma referência substituta for necessária e como isso afeta a interpretação.
Verifique o que acontece depois que a peça sai do dispositivo de fixação. Um inserto fino, uma parede semelhante a uma folha metálica ou uma peça bruta tensionada podem se mover ao serem liberados. Registre se os resultados foram medidos com a peça fixada, apoiada, em estado livre ou após um período de condicionamento.
O guia do sistema de apalpamento para centros de usinagem CNC pode auxiliar na definição de parâmetros de referência e deslocamento. O apalpamento é útil somente quando a sonda, a referência, a regra de atualização e o limite de parada estão definidos.
Projete o cupom de teste levando em consideração os modos de falha.
Um bom cupom não é um logotipo. Inclua recursos que exponham a excentricidade da ferramenta, interpolação, qualidade da aresta, controle de profundidade, comportamento nos cantos, acesso à ferramenta, evacuação de cavacos e sequência térmica. Posicione recursos repetidos em diferentes posições da mesa se o comportamento da área de trabalho for importante.
Utilize o material pretendido e um molde em branco representativo. Inclua pelo menos um elemento próximo ao tamanho ou proporção exigidos, mas evite um molde que seja impossível de inspecionar de forma confiável. O acesso para medição deve estar previsto no projeto do molde.
Para comparar fresadoras de gravação de precisão, utilize a mesma geometria controlada, material, tipo de ferramenta, método de inspeção e regras de decisão para todos os candidatos. As taxas de avanço e velocidades específicas de cada fornecedor podem variar, mas todas as diferenças devem ser registradas juntamente com o resultado.
Considere a ferramenta de corte como um componente mensurável.
Em escala micrométrica, o diâmetro nominal da ferramenta não é suficiente. Registre a identidade da ferramenta, a excentricidade medida, a condição da aresta de corte, o comprimento de referência, o suporte, o revestimento, a geometria da aresta de corte e o método utilizado para determinar a dimensão ou o comprimento. Anote se a ferramenta era nova, recondicionada ou reutilizada.
A deflexão e o desgaste da ferramenta podem alterar a largura, o afilamento, o acabamento da superfície e o formato da aresta ao longo do percurso. Planeje verificações intermediárias com base no risco, em vez de assumir um único estado da ferramenta para toda a peça. Uma aresta quebrada ou danificada pode deixar uma superfície localmente plausível, ao mesmo tempo que altera a geometria funcional.
Mantenha as imagens de inspeção das ferramentas com escala, condições de iluminação e localização das características. Macrofotografias sem legenda são úteis para discussão, mas insuficientes como prova para liberação.
Controle o calor, os cavacos e a limpeza como entradas de medição.
O aquecimento da máquina, o comportamento do fuso, o estado do fluido de corte, a temperatura ambiente, a temperatura do material, a sequência de corte e o tempo de permanência podem alterar detalhes importantes no resultado final. Registre as condições relevantes para o teste e repita-as ao comparar as execuções.
Aparas finas podem recortar uma superfície ou preencher um canal estreito. O fornecimento de fluido refrigerante ou ar comprimido pode melhorar a evacuação, mas também pode desviar uma ferramenta pequena ou influenciar o estado térmico. O guia de seleção do sistema de refrigeração CNC aborda questões mais amplas sobre o processo; o teste deve confirmar o fornecimento de fluido refrigerante para a configuração, ferramenta e geometria reais do equipamento.
Limpe a peça com um método aprovado antes da inspeção. Escovação agressiva, jateamento ou rebarbação manual podem alterar a própria borda que está sendo medida. Registre o estado da inspeção: como cortada, limpa, rebarbada, revestida ou montada.
Separar o comportamento da máquina do comportamento do processo
Quando um resultado estiver incorreto, analise as evidências antes de ajustar os parâmetros. Geometria da máquina, comportamento do fuso, resposta do servo, condição do porta-ferramentas, parâmetros de corte, desgaste da ferramenta, flexibilidade da fixação, tensão na chapa, temperatura e método de medição podem gerar sintomas semelhantes.
Utilize cortes diagnósticos e medições repetidas para isolar os fatores contribuintes. Um registro de calibração da máquina é valioso, mas não prevê automaticamente uma determinada microcaracterística. Por outro lado, uma escolha inadequada de ferramenta não deve ser levada a concluir sobre toda a máquina.
O artigo do NIST sobre metrologia dimensional para fabricação em micro e mesoescala fornece um contexto técnico útil sobre os desafios de medição dependentes da escala.
Defina uma sequência de inspeção que outros possam repetir.
Descreva a sequência como se outro laboratório fosse reproduzi-la. Inclua limpeza, condicionamento, fixação, alinhamento de referência, configuração do instrumento, status de calibração ou verificação, localização das características, padrão de varredura ou ponto, configurações de filtro, regra de ajuste, contagem de repetições e formato do relatório.
Acumular mais pontos indiscriminadamente não garante uma resposta melhor. Os pontos devem representar a característica e evitar regiões inválidas. Mantenha os dados brutos e a saída processada para que a escolha do filtro ou do ajuste possa ser revisada posteriormente.
Para um projeto piloto de fresadora de gravação de precisão, meça as características selecionadas mais de uma vez, de preferência removendo e recolocando a peça quando a repetibilidade da fixação for importante. Se possível, compare um subconjunto por um segundo método para revelar discrepâncias sistemáticas.
Utilize uma matriz de lançamento em vez de um único carimbo de aprovação/reprovação.
Uma única célula verde pode ocultar uma cadeia de medição frágil. É preciso separar função, geometria, superfície, borda, repetibilidade, estabilidade do processo e inspecionabilidade.
| Dimensão de liberação | Evidências a serem analisadas | Possível decisão |
|---|---|---|
| Geometria funcional | Dimensões relacionadas a dados em características representativas | Aceitar, ajustar o processo, redesenhar a rota |
| Formulário local | Perfis, cantos, afunilamentos, pisos em canaleta | Aceitar ou isolar problema de ferramenta/caminho |
| Condições da superfície | Dados de textura definidos e mapa de defeitos | Aceitar por função ou revisar o acabamento |
| Integridade da borda | Rebarba, lascamento, ondulação, efeito de pós-processamento | Modificar ferramenta, trajetória, manuseio ou rebarbação. |
| Repetibilidade | Cargas, cortes e medições repetidas | Ampliar o período de teste ou controlar os assentos/temperatura |
| Confiança da medição | Concordância metodológica, incerteza, revisão de dados brutos | Aceitar o método ou intensificar o estudo metrológico |
Indique se um resultado é conforme, apenas informativo ou inconclusivo. Essa classificação impede que uma imagem exploratória obtida por microscopia se torne uma evidência formal de aceitação.
Auditar a carga de medição da produção
Um método laboratorial pode ser muito lento, delicado ou caro para a produção. Decida quais características precisam de inspeção completa, amostragem, controle em processo, um medidor funcional ou verificação laboratorial periódica. Inclua no planejamento o tempo gasto com limpeza, fixação, programação, análise e elaboração de relatórios.
Confirme se a equipe de produção tem acesso aos artefatos necessários: programa mestre, receita do instrumento, padrões calibrados, imagens de amostra, limites de aceitação e rota de escalonamento. Um processo de fresagem de gravação de precisão não está pronto para liberação de rotina se apenas um especialista compreender o resultado.
Redija a solicitação de cotação com base nos pacotes de evidências.
Envie arquivos CAD e desenhos controlados, detalhes de materiais e peças brutas, lista de características críticas, esquema de referência, estado de superfície pretendido, instrumento planejado, premissas de saída, restrições de ferramentas e quantidade de amostras. Solicite ao fornecedor que identifique a configuração da máquina, o responsável pelo processo, o ambiente de teste, o método de medição, as exclusões e as evidências brutas entregues.
Utilize a gama de centros de usinagem de fresamento e a gama de centros de usinagem vertical para comparar a arquitetura somente após as necessidades de funcionalidade e inspeção estarem claras.
Perguntas frequentes das equipes de metrologia e processos
O que um teste com uma fresadora de gravação de precisão deve comprovar?
Deve demonstrar as relações entre as características definidas, as condições da superfície e das bordas, o comportamento de repetição, as entradas do processo e a confiabilidade da medição para uma configuração e material representativos.
A nitidez visual é um critério de aceitação válido?
Pode ser um critério definido para aparência ou legibilidade, mas deve especificar iluminação, ampliação, distância de visualização, amostra de referência e limites de defeito. Não substitui a evidência dimensional.
Qual o menor detalhe que a máquina consegue cortar?
Não existe uma resposta universal confiável. A capacidade depende da geometria, do material, da ferramenta, da excentricidade, do acesso, das condições de corte, do estado térmico, da configuração da máquina e de como o resultado é medido.
Por que os resultados obtidos com óculos e lentes de contato divergem?
Podem ser utilizadas definições diferentes para bordas, filtros, ajustes, forças, amostragem ou respostas de superfície. Analise os dados brutos e o método antes de considerar qualquer um dos números como verdadeiro.
As medições devem ser feitas no dispositivo de fixação?
Meça no estado relevante para a função e os requisitos de desenho. Para peças sensíveis à distorção, comparar os estados fixado e liberado pode ser necessário para explicar o movimento.
Uma sonda mecânica consegue inspecionar microcaracterísticas?
Somente quando o sistema de sondagem, a ponta de prova, o acesso, a incerteza e a geometria da característica forem adequados para a tarefa. Frequentemente, é mais apropriado para referências robustas ou verificações de processo do que para a menor característica.
Como o desgaste da ferramenta deve ser incluído?
Defina o intervalo de inspeção, o indicador de desgaste, a regra de correção, o limite de substituição e as características afetadas. Registre o estado da ferramenta a cada resultado de medição.
Que dados ambientais devem ser registrados?
Registre as condições que podem afetar a decisão, como o aquecimento da máquina, a temperatura ambiente e da peça, o estado do fluido de refrigeração, o histórico do fuso e o tempo entre o corte e a medição.
Quantas medições repetidas são suficientes?
Selecione as repetições com base no risco, na variação do método, no valor da peça e na decisão a ser tomada. Inclua a remoção e a substituição quando a fixação contribuir para a incerteza.
O que deve constar no pacote final de medições?
Inclui revisão do desenho, definições de recursos, método de referência, instrumento e status, programa ou receita, dados brutos, configurações de processamento, resultados, imagens com escala, condições, desvios e aprovações.
Inclua a medição na decisão de compra da máquina.
Ao analisar uma fresadora de gravação de precisão com CNC da Zhihe, forneça o mapa de microcaracterísticas, a geometria controlada, o material, as restrições da ferramenta, a lógica de referência, o estado da superfície, o método de inspeção e a taxa de produção pretendida. Explore o portfólio de produtos CNC da Zhihe e, em seguida, entre em contato com a equipe de engenharia para definir um teste cujos dados possam ser aprovados pela análise técnica. O resultado ideal é um limite de processo mensurável, e não um rótulo de precisão sem comprovação.





