

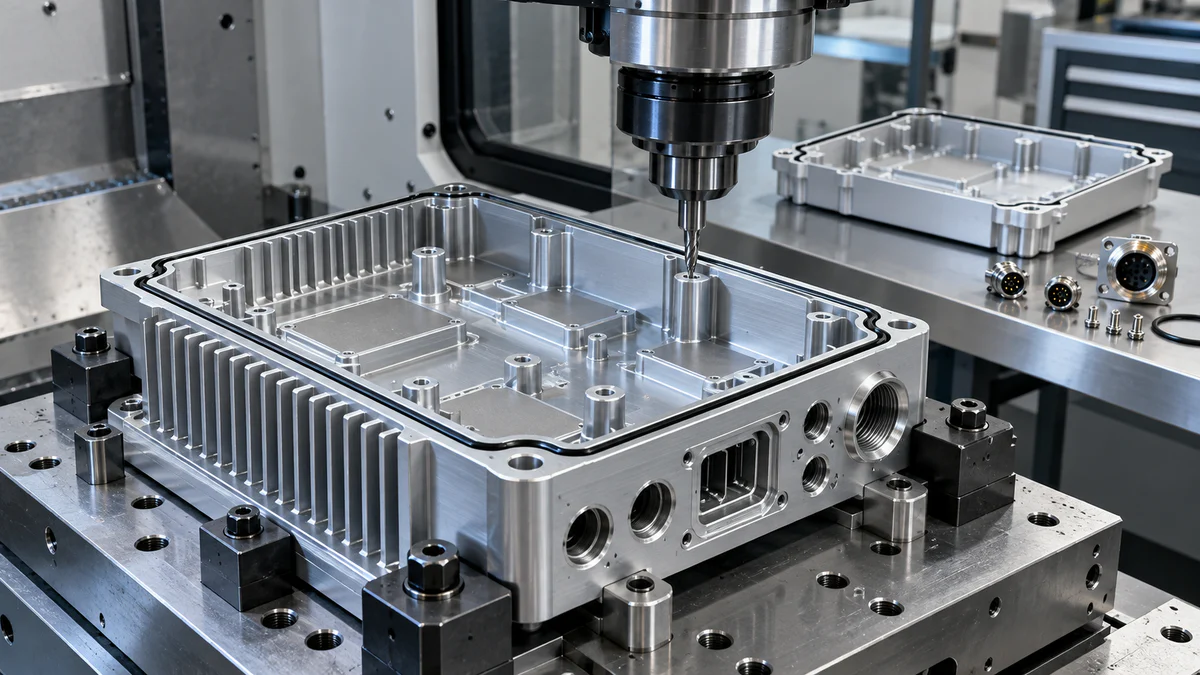
При обработке деталей коммуникационного оборудования на станке с ЧПУ следует оценивать его состояние, начиная с готового корпуса и заканчивая конечным изделием. Корпус может пройти проверку размеров, но при этом создавать проблемы, если разъем не устанавливается, прокладка теряет герметичность, теплораспределительный слой смещается или покрытие перестает обеспечивать необходимый контакт. Технологический процесс обработки должен сохранять те соотношения, которые фактически используются в конечном изделии.
Данное руководство предназначено для проектировщиков корпусов, инженеров-технологов, специалистов по контролю качества и закупщиков оборудования, работающих с радиооборудованием, сетями, антеннами, периферийными вычислениями или аналогичным оборудованием. Качество обработки материалов подтверждает правильность сборки и проектных решений, но само по себе не гарантирует электромагнитную совместимость, соответствие требованиям радиосвязи, герметичность и соответствие нормативным требованиям.
Сначала откройте собранную деталь.
Перед проверкой перемещения станка или мощности шпинделя осмотрите собранную модель изделия и последовательность сборки. Отметьте соединения, замыкающие механические, тепловые, электрические и экологические цепи. Типичные примеры включают поверхности разъемов, контактные площадки для прокладок, стыки крышек, тепловые площадки, контакты экрана, монтажные точки, элементы антенны и выходы кабелей.
Затем определите, какие обработанные элементы управляют двумя или более интерфейсами. Отверстие для разъема может быть связано с креплением печатной платы, внешним вырезом и уплотнительной поверхностью. Ступенька крышки может использоваться для позиционирования крышки при установке степени сжатия прокладки. Эти взаимосвязи заслуживают приоритета в плане технологического процесса.
При выборе деталей для станка с ЧПУ для коммуникационного оборудования следует руководствоваться этой схемой взаимосвязей. Один лишь номинальный ход оси мало что говорит о том, смогут ли критически важные поверхности оставаться в одной базовой цепи.
Преобразование рисков сборки в характеристики обработки.
Избегайте придания всем параметрам одинакового веса. Составьте краткий список характеристик, связывающий чертеж с существенным недостатком.
| Функция сборки | Обработанные характеристики для управления | доказательства, полученные в результате анализа нижестоящих течений |
|---|---|---|
| Выравнивание разъема | Расположение отверстия или выреза относительно базовых точек печатной платы и корпуса. | Проверка совместимости и отчет о размерах |
| Уплотнение прокладки | Ровность местности, ширина, состояние поверхности, глубина ступеней | Анализ конструкции компрессора и план испытаний на герметичность. |
| Теплопередача | Плоскостность подушки, соосность, качество отделки, расположение крепежных элементов. | Проверка соответствия интерфейса и термическая проверка. |
| Экран или контакт заземления | Геометрия соединения и защищаемая зона контакта | План проверки сборки и подтверждения электромагнитной совместимости |
| Установка покрытия | Схема расположения отверстий, глубина зенковки, шаг позиционирования. | Проверка последовательности затяжки и посадки. |
| Наружный дренаж | Уклон, дно кармана, дренажная система и ориентация | Обзор управления водными ресурсами |
В ходе испытаний станка следует измерить характеристики обработки. План квалификации продукции должен проверять последующие функциональные возможности. Эти утверждения следует рассматривать отдельно.
Разработайте цепочку базовых элементов, которая доходит до печатной платы.
Корпуса коммуникационных устройств часто содержат несколько систем координат: литой или экструзионный материал, обработанные базовые элементы корпуса, точки крепления печатной платы, корпуса разъемов, геометрию крышки и внешние крепления для установки в стойку или на стойку. Нарисуйте схему их соединения.
Если отверстие для разъема обрабатывается во второй конфигурации, определите, что восстанавливает его связь с выступами на печатной плате. Если отверстия для крышек расположены относительно декоративного края, а контактная площадка для прокладки использует другую базовую точку, то в месте соединения может накапливаться допуск. Используйте общие функциональные ссылки там, где это позволяет конструкция, и проверьте взаимосвязь, которую использует сборка.
Измерения с помощью зонда могут помочь в управлении настройкой, но они не могут устранить искажения, вызванные зазором, или неравномерную посадку. Руководство по системе измерения может помочь определить, когда измеренные данные могут обновлять смещение, а когда процесс необходимо остановить.
Включите вопросы нанесения покрытий и обработки поверхности в процесс CAD-анализа.
Анодирование, конверсионное покрытие, покраска, гальваническое покрытие, пескоструйная обработка и маскирование могут изменить посадку, состояние кромок, электрический контакт, внешний вид или интерпретацию измерений. Четко обозначьте зоны, которые нельзя трогать и с которыми нельзя контактировать. Определите, применяются ли размеры до или после обработки, и кто проверяет замаскированные участки.
Для резьбы, зенковки, посадочных мест разъемов, уплотнительных площадок, теплопередающих площадок и мест заземления могут потребоваться разные правила обработки. Не следует ограничиваться общим указанием типа «анодирование после механической обработки».
Если финишная обработка влияет на сборку, проведите пилотный образец по запланированному маршруту финишной обработки. Образец, полученный в процессе механической обработки, не может решить проблему, возникшую из-за накопления покрытия или отклонений, связанных с маскированием.
Защитите геометрию уплотнения от сколов и заусенцев.
Небольшой заусенец на посадочном месте прокладки может иметь большее значение, чем косметический след от инструмента в другом месте. Определите, какие поверхности следует защищать во время механической обработки, очистки, транспортировки, удаления заусенцев и контроля. Укажите, как проверяются поперечные отверстия, пересекающиеся порты, резьба и кромки карманов на наличие стружки или острых выступов.
В глубоких корпусах и ребристых углублениях особое внимание следует уделить удалению стружки. Необходимо комплексно оценить подачу охлаждающей жидкости, траекторию движения инструмента, ориентацию зажимного приспособления и доступ для очистки. Для решения вопросов системного уровня ознакомьтесь с руководством по выбору системы охлаждения для станков с ЧПУ , а затем проверьте фактическую геометрию корпуса.
При испытании деталей коммуникационного оборудования на станке с ЧПУ необходимо использовать полный метод очистки и удаления заусенцев. Ручная финишная обработка, не предусмотренная в расчете цикла, может стать основным источником отклонений при серийном производстве.
Планирование тонкостенной резки вокруг полученной формы
Большие выемки и тонкие ребра могут снимать напряжение в материале, снижать жесткость и смещаться после снятия зажима. Запишите схему обработки заготовки, последовательность черновой обработки, оставшийся заготовок, опору зажима, порядок зажима, периоды отдыха (если используются), последовательность чистовой обработки и состояние проверки после снятия детали.
Измеряйте как локальные особенности, так и глобальные взаимосвязи. Толщина стенки может соответствовать требуемой, в то время как поверхность разъема смещается относительно крепления платы. Если предполагается использование вакуумного, мягкого зажимного или расширяющегося приспособления, проверьте, как изменяется его усилие во время черновой обработки и не блокирует ли оно стружку или доступ для измерений.
Инженер-технолог должен указать, какие отклонения контролируются механической обработкой, а какие требуют принятия решения, связанного с конструкцией, материалом или технологическим процессом изготовления заготовки.
Рассматривайте термопрокладки как интерфейсные элементы, а не как изолированные плоские поверхности.
Обработанная на станке площадка может контактировать с теплоотводящим элементом, модулем или интерфейсным материалом. Ее работоспособность зависит от плоскостности, соосности, качества обработки поверхности, чистоты, соседних крепежных элементов и пути передачи нагрузки при сборке. Низкое значение шероховатости само по себе не может свидетельствовать о высокой тепловой эффективности.
Определите, должны ли несколько пластин располагаться в одной плоскости и деформирует ли крепление крышки или пластины корпус. Контролируйте поверхность на этапах финишной обработки и очистки. Проверьте работу системы теплоотвода в условиях, соответствующих проектным требованиям и условиям эксплуатации изделия.
Не следует утверждать, что станок с ЧПУ обеспечивает соответствие нормативным требованиям или тепловым параметрам. Он создает повторяемые геометрические параметры, которые команда разработчиков может проверить.
Все претензии по электромагнитной совместимости следует направлять в группу по квалификации продукции.
Обработанные на станке соединения, контактные площадки, отверстия, геометрия крышки и расположение разъемов могут влиять на электромагнитные характеристики корпуса. Однако результат также зависит от электроники, частот, кабелей, крепежных элементов, покрытий, прокладок, программного обеспечения, заземления и всей сборки в целом.
База данных FCC по вопросам авторизации оборудования является источником рекомендаций по авторизации в США. Данные о регистрации получателей разрешений на авторизацию оборудования представляют собой справочный набор данных, а не доказательство того, что обработанный корпус или готовое изделие одобрены. Требования различаются в зависимости от продукта и рынка, и квалифицированные специалисты по соблюдению нормативных требований должны определить подходящий путь.
В протоколе обработки должно быть указано, какая геометрия и состояние поверхности были получены. В файле соответствия должно быть указано, какая конфигурация готового изделия была протестирована. Четкое разграничение границ предотвращает продажу корпуса, соответствующего требованиям, в качестве доказательства соответствия.
Выберите архитектуру в настройках связей.
Вертикальный обрабатывающий центр может подходить для обработки открытых корпусов, пластин, радиаторов и доступных призматических деталей. Четвертая ось обработки позволяет сохранить пропорции по нескольким сторонам. Пятиосевой станок может улучшить доступ или сократить длину инструмента для обработки сложных угловых элементов. Правильная архитектура зависит от детали, приспособления, вылета инструмента, технологического процесса и стратегии контроля качества.
Сравните рабочую зону после установки зажимных приспособлений, вращающегося оборудования, держателей инструмента, измерительных щупов и защитных ограждений. Используйте диапазон вертикальных обрабатывающих центров , диапазон пятиосевых обрабатывающих центров и более широкий диапазон фрезерных обрабатывающих центров в качестве отправных точек, а затем запросите данные, специфичные для конкретной модели.
Создайте пилотный проект, основанный на принципе "сначала сборка".
Выберите типовой корпус и включите в него реальную крышку, плату или имитатор базовой линии, корпуса разъемов, прокладку или ее заменитель, определенные инженерами, а также необходимые крепежные элементы. Выполните механическую обработку, снятие заусенцев, очистку, финишную обработку, контроль размеров и сборку в указанной последовательности.
Зафиксируйте параметры настройки, узлы инструмента, прерывания цикла, ручную работу, результаты проверки, состояние покрытия и результаты сборки. Повторите процесс загрузки достаточное количество раз, чтобы выявить изменения при посадке и обращении. Если какой-либо элемент изменяется после отделки или сборки, сохраните данные до и после.
При оценке деталей, изготовленных на станках с ЧПУ для коммуникационного оборудования, заключительная проверка должна включать как отчет о размерах, так и отчет о сопряжении. Один отчет не может заменить другой.
Используйте шлюз обработки для каждого семейства интерфейсов.
Различные интерфейсы закрываются на разных этапах, поэтому единая окончательная проверка неэффективна.
| Ворота | Проверьте сейчас | Пока не подавайте заявку |
|---|---|---|
| После грубой обработки | Запасы, тенденция искажений, стабильность крепления | Окончательная геометрия интерфейса |
| После завершения обработки | Взаимосвязи опорных точек, площадки, выступы, отверстия, состояние заусенцев | Покрытие, соответствующее требованиям или требованиям к качеству продукции. |
| После обработки поверхности | Маскировка, плотная посадка, зоны контакта | Полная герметизация или результат ЭМС |
| После сборки | Посадка разъема, установка крышки, доступ к крепежным элементам, путь для прокладки | Экологическое или радиобезопасное одобрение без испытаний. |
| После получения квалификации | Определенные тесты продукта на контролируемой конфигурации | Результаты для непротестированных вариантов |
Привяжите к каждой затворной группе версию чертежа, идентификатор детали, метод, результат и владельца. Это обеспечит отслеживаемость при изменении корпуса, платы, разъема или отделки.
Подготовьте карту эскалации дефектов.
Группируйте дефекты по типу контакта, а не только по операции обработки. Смещение выреза разъема должно стать поводом для проверки переноса базовых точек, посадки зажимного приспособления, отклонений заготовки, расположения платы и метода измерения. Протекающее соединение должно стать поводом для проверки геометрии контактных площадок, заусенцев, покрытия, прокладки, крепежных элементов, последовательности сборки и схемы испытаний.
Обеспечьте операторам четкие условия остановки и сохраните неисправные детали перед доработкой. Доработка может устранить улики, необходимые для различения причин поломки, связанных с механической обработкой, отделкой и сборкой.
Используйте серийную или партийную отслеживаемость для программы станка, версии приспособления, состояния инструмента, партии материала или заготовки, партии обработки поверхности и конфигурации сборки, если это оправдано с точки зрения риска.
Составьте запрос на коммерческое предложение (RFQ) на основе карты интерфейсов.
Отправьте собранный контекст САПР, управляемый чертеж детали, пустой маршрут, информацию о материалах, отделке и маскировании, годовой ассортимент, список критически важных интерфейсов, ограничения по оснастке, план контроля качества и целевую последовательность приемки. Укажите, какие тестовые компоненты предоставит покупатель.
Попросите поставщика предоставить предлагаемую конфигурацию станка, схему установки и базовую трассу, концепцию крепления заготовки, обзор доступа к инструменту, границы процесса, план измерений, ручные операции, метод пробного запуска и исключения из коммерческого предложения. Коммерческое предложение на станок с ЧПУ для изготовления деталей коммуникационного оборудования полезно только в том случае, если его предположения соответствуют окончательной сборке. Сохраняйте эту ссылку на сборку при последующих изменениях в проекте, чтобы план изготовления деталей коммуникационного оборудования на станке с ЧПУ не отклонялся от первоначального замысла.
Вопросы, которые задают группы специалистов по монтажу ограждений
Какие функции следует рассматривать как критически важные в первую очередь?
Начните с элементов, которые связывают несколько функций сборки: расположение разъема относительно платы, контактные площадки для прокладок, общие тепловые плоскости, стыки крышек, контакты заземления и монтажные точки.
Гарантирует ли точность обработки электромагнитную совместимость?
Нет. Механическая обработка обеспечивает подачу геометрических и поверхностных данных. Электромагнитная совместимость зависит от всего контролируемого продукта и должна быть подтверждена в соответствии с применимым протоколом испытаний и авторизации.
Следует ли включать толщину покрытия в габариты?
На чертеже и технологической схеме должно быть указано, относится ли тот или иной размер к периоду до или после обработки, а также какие участки замаскированы или контактируют с обрабатываемой поверхностью. Ответ зависит от проектного замысла и процесса финишной обработки.
Как можно уменьшить подвижность тонких стенок?
Проанализируйте напряжения в заготовке, распределение припуска, последовательность черновой обработки, опоры, зажим, траекторию движения инструмента, нагрев, промежуточную обработку и контроль в разложенном состоянии. Эффективное сочетание параметров зависит от конкретной детали.
Всегда ли пятиосевой станок лучше подходит для установки в защитный кожух?
Нет. Это может улучшить доступ или сократить количество настроек, но сложность приспособлений, габариты, программирование, контроль качества и структура производства имеют значение. Выбирайте архитектуру, исходя из необходимых взаимосвязей характеристик.
Что еще, помимо обработанного корпуса, должен включить в комплект пилот?
Включите в описание соответствующие крышки, платы или имитаторы, разъемы, стратегию установки прокладок, крепежные элементы, обработку поверхности, очистку, осмотр и запланированную последовательность сборки.
Как следует проверять канавки прокладки?
Следуйте чертежу и проекту герметизации. Типичные параметры контроля могут включать геометрию, ширину, плоскостность, состояние поверхности, наличие дефектов, заусенцы, покрытие, чистоту и расположение относительно крепежных элементов.
Можно ли с помощью зондирования исправить отклонения в отливках или экструзии?
Она может измерять заданные опорные точки и поддерживать контролируемые смещения. Однако она не может исключить недостаток материала, деформированные заготовки, нестабильную посадку, скрытые дефекты или неверную стратегию базовых точек.
Какие доказательства относятся к обработке поверхности?
Необходимо соблюдать спецификацию обработки, определение маскировки, отслеживаемость партии (при необходимости), визуальный и размерный контроль, защиту контактных зон, а также результаты до и после обработки для деликатных моделей.
Что должно инициировать остановку производства?
Определите предельные значения для параметров посадки базовой детали, отсутствия материала, образования заусенцев или сколов, критических размеров, повреждения покрытия, состояния инструмента, состояния приспособления и любых результатов взаимодействия, которые не могут быть исправлены в рамках утвержденного процесса.
Замкнуть цикл на сборочном стенде
Для проверки станка с ЧПУ, предназначенного для изготовления деталей коммуникационного оборудования, отправьте в компанию Zhihe CNC информацию о корпусе и сборке, схему интерфейсов, чертежи, используемые материалы и технологию изготовления заготовок, примечания по отделке, метод контроля качества, производственный процесс и пилотные компоненты. Используйте портфолио продукции для отбора подходящих архитектур, а затем свяжитесь с Zhihe CNC для обсуждения конфигурации и пробного запуска, основанных на готовой сборке, а не на отдельной металлической детали.





