

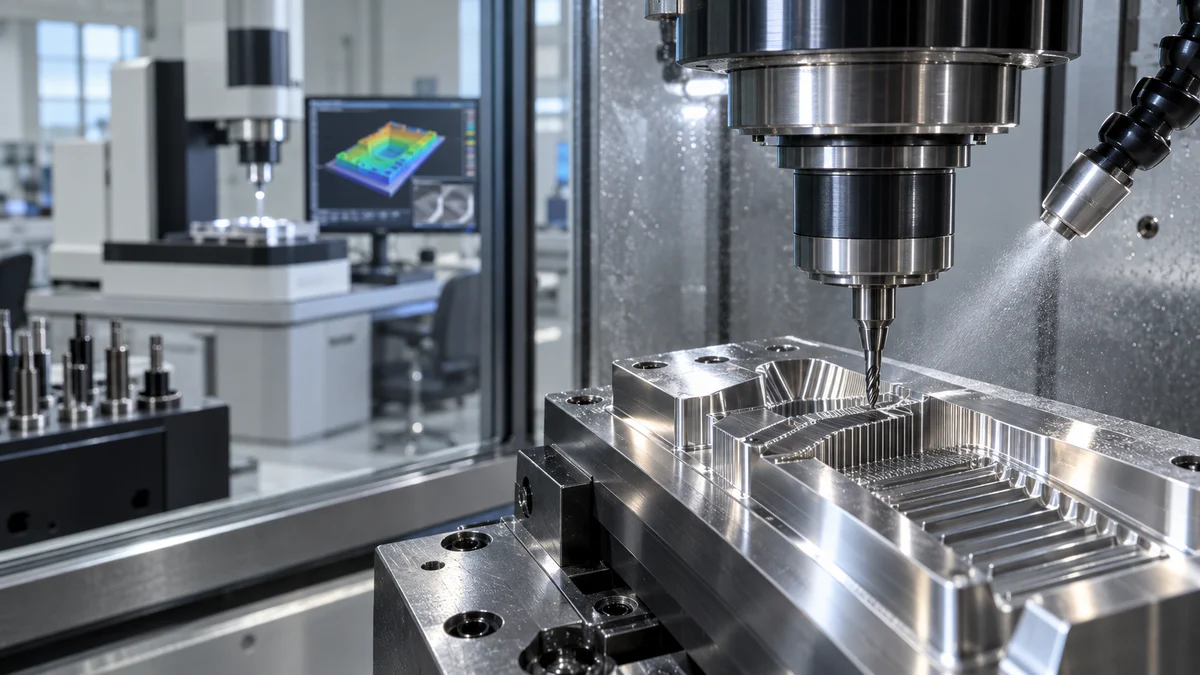
Выбор высокоточного гравировального фрезерного станка следует осуществлять, имея под рукой чертеж с планом измерений. Мелкий текст, узкие ребра, оптические переходы, детали электродов и тонкие каналы могут выглядеть четко при заводском освещении, но при этом не соответствовать своему функциональному назначению. Решение о покупке становится более понятным, когда команда учитывает погрешность от базовой точки до траектории движения инструмента и выпущенных измерений, вместо того чтобы задаваться вопросом, является ли станок просто «высокоточным».
Данное руководство предназначено для групп специалистов по пресс-формам, электродам, электронике, медицинским компонентам и тонкой детализации, планирующих испытания оборудования или запрос предложений. Оно предлагает метрологическую основу, но не гарантирует достижение целевых показателей. Результаты зависят от заказанного оборудования, процесса, условий окружающей среды, оснастки, зажимных приспособлений, материала, геометрии и метода контроля.
Разместите функциональные особенности в центре внимания.
Начните с микроэлемента, который может привести к отбраковке детали. Это может быть ширина канала на заданной глубине, положение кромки относительно базовой точки, локальная текстура поверхности, форма угла, толщина стенки, переход уклона или выгравированный символ, который должен оставаться читаемым после нанесения покрытия.
Опишите, почему эта функция важна. Канал может контролировать поток, угол электрода может влиять на последующие результаты электроэрозионной обработки, а переход вставки пресс-формы может влиять на извлечение изделия или его внешний вид. Эта функция определяет, где проводить измерения, как фильтровать данные и скрывает ли среднее значение локальный дефект.
При обзоре высокоточного гравировального фрезерного станка следует сохранять независимое описание характеристик от предпочтительной демонстрации поставщика. Тест должен проверять реальные потребности покупателя, а не просто воспроизводить привлекательный образец.
Составьте бюджет измерений до составления бюджета оборудования.
Перечислите все этапы между чертежом и указанием значения: определение базовой точки, состояние заготовки, установка зажимного приспособления, измерение инструмента, перемещение станка, тепловое состояние, сила резания, образование заусенцев, очистка, извлечение детали, установка зажимного приспособления для контроля, работа прибора, отбор проб, фильтрация и расчет результатов.
Не присваивайте вымышленные числа там, где отсутствуют доказательства. Отметьте каждый фактор как оценочный, измеренный, заявленный поставщиком или неизвестный. Затем определите несколько факторов, которые, вероятно, поглотят большую часть бюджета допусков или неопределенности.
Программа метрологии поверхностей и границ раздела фаз NIST наглядно демонстрирует, почему важны масштаб измерений, измерительные приборы и качество поверхности. Для проведения машинных испытаний по-прежнему необходим метод, разработанный специально для конкретной характеристики.
Сопоставьте инструмент с вопросом.
Разные приборы отвечают на разные вопросы. Контактный щуп может определить надежную опорную точку, но пропустить хрупкий узкий элемент. Оптические системы могут собирать плотные данные, оставаясь при этом чувствительными к отражательной способности, интерпретации краев, фокусировке и фильтрации. Приборы для измерения поверхности могут сообщать о текстуре на определенной траектории или области, не подтверждая положение элемента.
| Вопрос о характеристиках | Возможный подход к измерению | Детали метода блокировки |
|---|---|---|
| Положение относительно базовой точки | КИМ, системы машинного зрения или квалифицированные внутрипроцессные измерительные приборы. | Моделирование опорной точки, щуп или оптическая линейка |
| Узкая ширина канала | Калиброванный прибор для визуального контроля или оптический профилировщик | Плоскость глубины, пороговое значение, освещение, места отбора проб |
| Локальная текстура поверхности | Метрология контактных или оптических поверхностей | Порог среза, фильтр, направление, длина или область оценки |
| Форма угла или радиуса | Метод профильного сканирования, репликации, микроскопии или среза | Линейка для подбора размера, увеличение, подготовка, неопределенность |
| Читаемость гравировки | Определенный визуальный тест плюс проверка размеров. | Условия просмотра, минимальное количество мазков, состояние постобработки. |
| Взаимосвязь тонких стенок | Координатно-измерительная машина, сканирующий измерительный прибор или специально разработанный измерительный инструмент. | Сила зажима, состояние после снятия зажима, температура |
Перед началом резки согласуйте подход с командой контроля качества или метрологической командой. Если поставщик и покупатель используют разные определения кромок, обе стороны могут тщательно произвести измерения и все равно прийти к расхождениям.
Установите исходные данные, не скрывая искажений.
Небольшая деталь может быть точно расположена относительно локальной поверхности среза, но смещена относительно функциональной базовой точки детали. Воспроизводите схему базовых точек чертежа при производстве и контроле качества везде, где это практически возможно. Укажите, когда необходима замена базовой точки и как это влияет на интерпретацию.
Проверьте, что происходит после того, как деталь покидает приспособление. Тонкая вставка, фольгообразная стенка или напряженная заготовка могут сместиться при освобождении. Запишите, были ли результаты измерены в зажатом состоянии, в состоянии с опорой, в свободном состоянии или после периода подготовки.
Руководство по системе измерения на обрабатывающих центрах с ЧПУ может помочь в формулировании вопросов, касающихся базовых элементов и смещений. Измерение полезно только тогда, когда определены датчик, опорная точка, правило обновления и предел остановки.
Разработайте пробный купон, исходя из типов отказов.
Хороший купон — это не логотип. Включите в него информацию о биении инструмента, интерполяции, качестве кромки, контроле глубины, поведении в углах, доступе к инструменту, удалении стружки и последовательности нагрева. Размещайте повторяющиеся элементы в разных положениях стола, если важны характеристики рабочей зоны.
Используйте предполагаемый материал и репрезентативную заготовку. Включите хотя бы один элемент, близкий к требуемому размеру или соотношению сторон, но избегайте образца, который невозможно надежно проверить. Доступ для измерения должен быть предусмотрен в дизайне образца.
Для сравнения прецизионных гравировальных и фрезерных станков используйте одинаковую контролируемую геометрию, заготовку, тип инструмента, метод контроля и правила принятия решений для всех рассматриваемых вариантов. Параметры подачи и скорости, специфичные для каждого поставщика, могут отличаться, но каждое различие должно быть зафиксировано вместе с результатом.
Рассматривайте режущий инструмент как измеряемую деталь.
На микроуровне недостаточно номинального диаметра инструмента. Запишите идентификатор инструмента, измеренное биение, состояние кромки, длину измерительного участка, держатель, покрытие, геометрию канавок и метод, использованный для определения размера или длины. Отметьте, был ли инструмент новым, прошедшим предварительную обработку или использованным повторно.
Изгиб и износ инструмента могут изменять ширину, конусность, качество обработки поверхности и форму кромки на протяжении всего процесса. Планируйте промежуточные проверки, исходя из степени риска, а не предполагайте одно и то же состояние инструмента для всего образца. Сломанная или поврежденная кромка может оставить локально правдоподобную поверхность, изменяя при этом функциональную геометрию.
Сохраняйте фотографии осмотра инструмента с указанием масштаба, условий освещения и расположения элементов. Макроснимки без подписей полезны для обсуждения, но являются слабым доказательством в случае отказа от права собственности.
Контроль температуры, качества стружки и чистоты в качестве входных параметров измерения.
На прогрев станка, работу шпинделя, состояние охлаждающей жидкости, температуру в помещении, температуру материала, последовательность резки и выдержку могут повлиять на результат, даже при обработке мелких деталей. Запишите условия, имеющие значение для эксперимента, и повторите их при сравнении результатов.
Мелкая стружка может повторно обрабатывать поверхность или забивать узкий канал. Подача охлаждающей жидкости или воздуха может улучшить отвод воздуха, но также может отклонять небольшой инструмент или влиять на тепловое состояние. Руководство по выбору системы охлаждения для станков с ЧПУ содержит более общие вопросы, касающиеся процесса; испытание должно подтвердить подачу для фактического корпуса, инструмента и геометрии.
Перед проверкой очистите деталь утвержденным методом. Интенсивная обработка щеткой, пескоструйная обработка или ручная зачистка могут повредить измеряемую кромку. Зафиксируйте состояние детали при проверке: после резки, очищенная, с удаленными заусенцами, с покрытием или в собранном виде.
Разделение поведения машины и поведения процесса
Если результат неудовлетворительный, необходимо проанализировать имеющиеся данные, прежде чем корректировать параметры. Геометрия станка, поведение шпинделя, отклик сервопривода, состояние держателя инструмента, параметры резания, износ инструмента, податливость приспособления, напряжение заготовки, температура и метод измерения могут вызывать схожие симптомы.
Используйте диагностические разрезы и повторные измерения для выявления причин. Запись калибровки станка ценна, но она не позволяет автоматически предсказать конкретную микрохарактеристику. И наоборот, неудачный выбор инструмента не должен становиться выводом о состоянии всего станка.
В статье NIST, посвященной метрологии размеров для микро- и мезомасштабного производства, содержится полезная техническая информация о проблемах измерения, зависящих от масштаба.
Определите последовательность проверок, которую смогут повторить другие.
Опишите последовательность действий так, как если бы её воспроизвела другая лаборатория. Включите этапы очистки, подготовки, закрепления, выравнивания базовой точки, настройки прибора, состояния калибровки или проверки, расположения элементов, схемы сканирования или точек, настроек фильтра, правила подгонки, количества повторений и формата отчёта.
Слепой сбор большего количества точек не гарантирует лучшего результата. Точки должны представлять собой исследуемый объект и избегать недопустимых областей. Сохраняйте исходные данные и обработанные результаты, чтобы позже можно было проверить выбор фильтра или параметров подгонки.
При пилотном измерении параметров прецизионного гравировального фрезерного станка, следует проводить измерения выбранных элементов несколько раз, предпочтительно с их снятием и повторной установкой, если важна повторяемость фиксации. По возможности, сравните подмножество параметров вторым методом, чтобы выявить систематические расхождения.
Используйте матрицу подтверждения вместо одной отметки «пройдено/не пройдено»
Одна-единственная зелёная ячейка может скрывать слабую цепочку измерений. Разделяйте функциональность, геометрию, поверхность, кромку, повторяемость, стабильность процесса и возможность контроля.
| Размер выпуска | Доказательства для рассмотрения | Возможное решение |
|---|---|---|
| Функциональная геометрия | Размеры, связанные с базой данных, на репрезентативных элементах | Принять, скорректировать процесс, перепроектировать маршрут |
| Локальная форма | Профили, углы, сужения, днища каналов | Принять или изолировать проблему с инструментом/путем |
| Состояние поверхности | Заданные текстурные данные и карта дефектов | Принять по назначению или изменить отделку |
| целостность кромок | Заусенцы, сколы, перегибы, эффект постобработки | Изменить инструмент, траекторию, способ обработки или снять заусенцы. |
| Повторяемость | Повторяющиеся нагрузки, разрезы и измерения | Расширить эксперимент или контролировать положение сидений/температуру. |
| Достоверность измерений | Согласованность методов, неопределенность, анализ исходных данных. | Принять метод или передать исследование на более высокий уровень. |
Укажите, является ли результат соответствующим требованиям, информативным или неразрешенным. Эта пометка не позволяет использовать микроскопическое изображение, полученное в ходе предварительного исследования, в качестве официального подтверждения соответствия.
Аудит бремени измерения производства
Лабораторный метод может оказаться слишком медленным, сложным или дорогостоящим для серийного производства. Определите, какие характеристики требуют полной проверки, отбора проб, контроля в процессе производства, функционального измерительного прибора или периодической лабораторной проверки. Включите в план время, затраченное на очистку, оснастку, программирование, анализ и составление отчетов.
Убедитесь, что производственная группа имеет доступ к необходимым артефактам: основной программе, алгоритму работы прибора, калибровочным стандартам, образцам изображений, допустимым пределам и порядку действий в случае возникновения проблем. Процесс прецизионной гравировки на фрезерном станке не готов к серийному выпуску, если только один специалист понимает результат.
Составьте запрос предложений, исходя из комплекта подтверждающих документов.
Предоставьте контролируемые CAD-модели и чертежи, сведения о материалах и заготовках, список критически важных характеристик, базовую схему, предполагаемое состояние поверхности, планируемый инструмент, предположения относительно выходных параметров, ограничения инструмента и количество образцов. Попросите поставщика указать конфигурацию станка, ответственного за процесс, условия тестирования, метод измерения, исключения и предоставленные исходные данные.
Используйте диапазон размеров фрезерных и вертикальных обрабатывающих центров для сравнения архитектурных решений только после того, как станут ясны потребности в характеристиках и контроле качества.
Вопросы, которые задают группы метрологии и технологических процессов.
Что должны доказать испытания на прецизионном гравировально-фрезерном станке?
В нем должны быть продемонстрированы заданные взаимосвязи характеристик, состояние поверхности и кромок, повторяемость процесса, параметры процесса и достоверность измерений для репрезентативной конфигурации и материала.
Является ли визуальная четкость допустимым критерием?
Это может быть один из определенных критериев внешнего вида или разборчивости, но он должен указывать освещение, увеличение, расстояние до объекта наблюдения, эталонный образец и пределы дефектов. Он не заменяет данные о размерах.
Насколько мелкий элемент может вырезать станок?
Универсального и ответственного ответа не существует. Возможности зависят от геометрии, материала, инструмента, биения, доступа, условий резки, теплового состояния, конфигурации станка и способа измерения результата.
Почему результаты оптического и контактного тестирования не совпадают?
Они могут использовать различные определения границ, фильтров, подгонки, сил, выборки или отклика поверхности. Перед тем как считать какое-либо из этих чисел истинным, следует проверить исходные данные и метод.
Следует ли проводить замеры непосредственно в приспособлении?
Измерения проводятся в состоянии, соответствующем функциональным требованиям и чертежу. Для деталей, чувствительных к деформации, для объяснения движения может потребоваться сравнение зажатого и разжатого состояний.
Может ли механический зонд исследовать микроскопические объекты?
Только когда система зондирования, щуп, доступ, неопределенность и геометрия элемента позволяют выполнить задачу. Часто она лучше подходит для надежных базовых точек или проверок процесса, чем для самых мелких элементов.
Как следует учитывать износ инструмента?
Определите интервал проверки, индикатор износа, правило коррекции, предел замены и затронутые элементы. Сохраняйте состояние инструмента с каждым измеренным результатом.
Какие данные об окружающей среде следует регистрировать?
Зафиксируйте условия, которые могут повлиять на принятие решения, такие как прогрев станка, температура в помещении и обрабатываемой детали, состояние охлаждающей жидкости, история работы шпинделя и время между резкой и измерением.
Сколько повторных измерений достаточно?
Выбирайте повторные операции, исходя из риска, вариативности метода, стоимости детали и принимаемого решения. Включайте демонтаж и замену, если крепление вносит неопределенность.
Что должно входить в окончательный пакет измерительных материалов?
Включите в документ информацию о внесенных изменениях в чертеж, определениях элементов, методе базовой точки, инструменте и его состоянии, программе или рецепте, исходных данных, настройках обработки, результатах, изображениях с масштабом, условиях, отклонениях и согласованиях.
Включите измерения в процесс принятия решений о работе оборудования.
При оценке прецизионного гравировального фрезерного станка с ЧПУ Zhihe необходимо предоставить карту микроэлементов, управляемую геометрию, материал, ограничения инструмента, логику базовых параметров, состояние поверхности, метод контроля и предполагаемую производительность. Изучите ассортимент продукции Zhihe CNC , а затем свяжитесь с инженерной командой , чтобы определить параметры пробного запуска, данные которого выдержат техническую проверку. Правильный результат — это измеренные границы процесса, а не неподтвержденная точность.





