

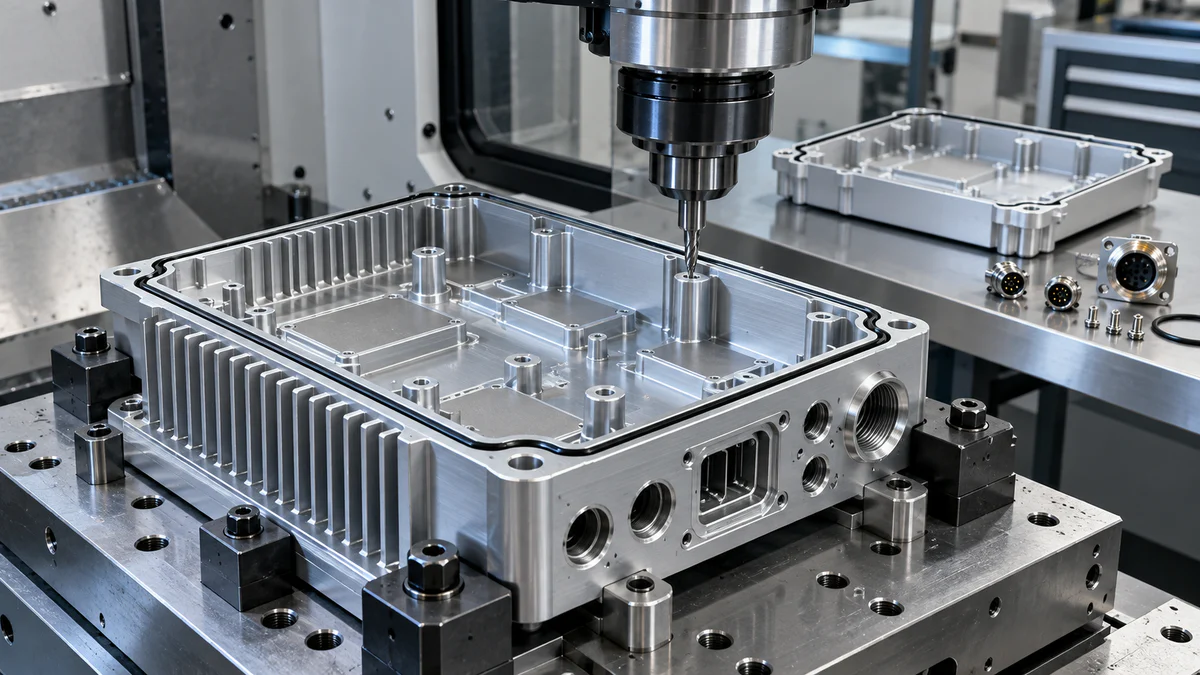
เครื่องจักร CNC สำหรับชิ้นส่วนอุปกรณ์สื่อสาร ควรได้รับการประเมินโดยเริ่มจากตัวเรือนที่ประกอบเสร็จแล้วย้อนกลับไป ตัวเรือนอาจผ่านการตรวจสอบขนาดแล้ว แต่ยังคงสร้างปัญหาได้เมื่อขั้วต่อไม่เข้าที่ ปะเก็นเสียรูปทรง พื้นผิวระบายความร้อนโยก หรือข้อต่อเคลือบไม่สามารถสัมผัสได้ตามที่ต้องการอีกต่อไป เส้นทางการตัดเฉือนต้องรักษาความสัมพันธ์ที่การประกอบขั้นสุดท้ายใช้จริงไว้
คู่มือนี้จัดทำขึ้นสำหรับนักออกแบบตู้ควบคุม วิศวกรกระบวนการ ทีมควบคุมคุณภาพ และผู้จัดซื้อเครื่องจักรที่ทำงานเกี่ยวกับวิทยุ เครือข่าย เสาอากาศ การประมวลผลแบบเอดจ์ หรือฮาร์ดแวร์ที่เกี่ยวข้อง คุณภาพการผลิตชิ้นส่วนด้วยเครื่องจักรช่วยสนับสนุนการประกอบและการออกแบบ แต่ไม่ได้เป็นตัวกำหนดความเข้ากันได้ทางแม่เหล็กไฟฟ้า การอนุมัติวิทยุ การปิดผนึกป้องกันสิ่งแวดล้อม หรือการปฏิบัติตามกฎระเบียบโดยตัวมันเอง
เปิดชิ้นส่วนที่ประกอบเสร็จแล้วก่อน
ก่อนตรวจสอบระยะการเคลื่อนที่ของเครื่องจักรหรือกำลังของแกนหมุน ให้ตรวจสอบแบบจำลองผลิตภัณฑ์ที่ประกอบเสร็จแล้วและลำดับการประกอบ ทำเครื่องหมายจุดเชื่อมต่อที่ปิดเส้นทางทางกล ความร้อน ไฟฟ้า และสิ่งแวดล้อม ตัวอย่างทั่วไป ได้แก่ หน้าสัมผัสของตัวเชื่อมต่อ พื้นที่รองรับปะเก็น ข้อต่อฝาครอบ แผ่นรองรับแหล่งความร้อน หน้าสัมผัสของฉนวน จุดอ้างอิงการติดตั้ง คุณลักษณะของเสาอากาศ และทางออกของสายเคเบิล
จากนั้นให้ระบุว่าชิ้นส่วนที่ผ่านการกลึงชิ้นใดควบคุมอินเทอร์เฟซตั้งแต่สองส่วนขึ้นไป รูของตัวเชื่อมต่ออาจเกี่ยวข้องกับการติดตั้งบนแผงวงจรพิมพ์ (PCB) ช่องเจาะภายนอก และพื้นผิวการปิดผนึก ขั้นตอนการปิดอาจกำหนดตำแหน่งของฝาปิดในขณะที่ตั้งค่าการบีบอัดของปะเก็น ความสัมพันธ์เหล่านี้ควรได้รับความสำคัญในแผนกระบวนการ
เครื่อง CNC สำหรับการเลือกชิ้นส่วนอุปกรณ์สื่อสารควรปฏิบัติตามแผนผังความสัมพันธ์นั้น การเคลื่อนที่ของแกนที่ระบุไว้เพียงอย่างเดียวไม่ได้บอกอะไรมากนักเกี่ยวกับว่าพื้นผิวที่สำคัญสามารถคงอยู่ในห่วงโซ่จุดอ้างอิงเดียวกันได้หรือไม่
แปลงความเสี่ยงในการประกอบให้เป็นคุณลักษณะการกลึง
หลีกเลี่ยงการให้ความสำคัญกับทุกมิติเท่ากัน สร้างรายการลักษณะเฉพาะสั้นๆ ที่เชื่อมโยงภาพวาดกับความล้มเหลวที่สำคัญ
| ฟังก์ชันการประกอบ | ลักษณะเฉพาะของเครื่องจักรเพื่อการควบคุม | หลักฐานปลายน้ำ |
|---|---|---|
| การจัดตำแหน่งตัวเชื่อมต่อ | ตำแหน่งรูเจาะหรือรอยตัดเทียบกับแผ่นวงจรพิมพ์ (PCB) และตัวเรือน | รายงานการตรวจสอบการจับคู่และขนาด |
| การซีลปะเก็น | ความราบเรียบของพื้นดิน ความกว้าง สภาพพื้นผิว ความลึกของขั้นบันได | การตรวจสอบการออกแบบการอัดและแผนการทดสอบการรั่วไหล |
| การถ่ายเทความร้อน | ความเรียบของแผ่นรอง, ความเรียบเสมอกันของพื้นผิว, การตกแต่ง, ความสัมพันธ์ของตัวยึด | ความพอดีของอินเทอร์เฟซและการตรวจสอบความร้อน |
| โล่หรือการสัมผัสพื้นดิน | รูปทรงข้อต่อและพื้นที่สัมผัสที่ได้รับการปกป้อง | แผนการตรวจสอบการประกอบและการตรวจสอบความถูกต้องทาง EMC |
| การติดตั้งฝาครอบ | รูปแบบรู, ความลึกของรูคว้าน, ขั้นตอนการกำหนดตำแหน่ง | ลำดับการขันน็อตและการตรวจสอบความพอดี |
| ระบบระบายน้ำกลางแจ้ง | ความลาดชัน พื้นที่เป็นโพรง ลักษณะการระบายน้ำ และทิศทาง | การทบทวนการจัดการน้ำ |
การทดสอบเครื่องจักรควรวัดคุณลักษณะการตัดเฉือน แผนการรับรองผลิตภัณฑ์ควรทดสอบฟังก์ชันการทำงานในขั้นตอนถัดไป ควรแยกการกล่าวอ้างเหล่านั้นออกจากกัน
ออกแบบห่วงโซ่อ้างอิงที่เชื่อมต่อกับแผงวงจรพิมพ์ (PCB)
ตู้ควบคุมการสื่อสารมักประกอบด้วยระบบพิกัดหลายระบบ ได้แก่ ชิ้นส่วนหล่อหรือขึ้นรูป จุดอ้างอิงของตัวเรือนที่ผ่านการกลึง จุดยึดแผงวงจรพิมพ์ ตัวเชื่อมต่อ รูปทรงของฝาครอบ และจุดยึดกับแร็คหรือเสาภายนอก วาดภาพแสดงวิธีการเชื่อมต่อของระบบเหล่านี้
หากรูสำหรับตัวเชื่อมต่อถูกกลึงในขั้นตอนที่สอง ให้กำหนดสิ่งที่สร้างความสัมพันธ์ใหม่กับส่วนยื่นของแผงวงจรพิมพ์ (PCB) หากตำแหน่งของรูฝาครอบอยู่ที่ขอบด้านความสวยงาม ในขณะที่ตำแหน่งของปะเก็นใช้จุดอ้างอิงอื่น ความคลาดเคลื่อนอาจสะสมขึ้นตลอดรอยต่อ ใช้จุดอ้างอิงการทำงานร่วมกันในกรณีที่การออกแบบอนุญาต และตรวจสอบความสัมพันธ์ที่การประกอบใช้
การตรวจสอบด้วยหัววัดอาจช่วยในการควบคุมการตั้งค่าได้ แต่ไม่สามารถขจัดความผิดเพี้ยนของช่องว่างหรือการติดตั้งที่ไม่สม่ำเสมอได้ คู่มือระบบการตรวจสอบด้วยหัววัด สามารถช่วยกำหนดได้ว่าเมื่อใดที่ข้อมูลที่วัดได้สามารถอัปเดตค่าชดเชยได้ และเมื่อใดที่กระบวนการต้องหยุดลง
รวมการเคลือบและการปรับสภาพพื้นผิวเข้ากับการตรวจสอบ CAD
การชุบอะโนไดซ์ การเคลือบแบบแปลงสภาพ การทาสี การชุบ การพ่นทราย และการปิดบัง อาจส่งผลต่อความพอดี สภาพขอบ การสัมผัสทางไฟฟ้า รูปลักษณ์ หรือการตีความการวัด ควรทำเครื่องหมายบริเวณที่ห้ามเข้าใกล้และบริเวณที่สัมผัสอย่างชัดเจน ตัดสินใจว่าขนาดที่ใช้ควรเป็นขนาดก่อนหรือหลังการบำบัด และใครจะเป็นผู้ตรวจสอบพื้นที่ที่ถูกปิดบัง
เกลียว รูคว้าน ที่นั่งตัวเชื่อมต่อ บริเวณปะเก็น แผ่นถ่ายเทความร้อน และจุดต่อลงดิน อาจต้องใช้กฎการบำบัดที่แตกต่างกัน อย่าให้ข้อความทั่วไป เช่น "ชุบอะโนไดซ์หลังการกลึง" สื่อความหมายทั้งหมดนั้น
เมื่อการตกแต่งมีผลต่อการประกอบ ให้ทำการทดสอบชิ้นงานนำร่องด้วยกระบวนการตกแต่งขั้นสุดท้ายตามที่กำหนด ชิ้นงานที่ผ่านการกลึงแล้วไม่สามารถตอบคำถามที่เกิดจากการสะสมของสารเคลือบหรือความแปรผันของการปิดบังได้
ปกป้องรูปทรงการปิดผนึกจากเศษและเสี้ยน
รอยขรุขระเล็กๆ บนผิวปะเก็นอาจมีความสำคัญมากกว่ารอยเครื่องมือทั่วไปในส่วนอื่นๆ จึงควรกำหนดพื้นผิวที่ได้รับการปกป้องระหว่างการกลึง การทำความสะอาด การจัดการ การลบคม และการตรวจสอบ ระบุวิธีการตรวจสอบรูเจาะ ช่องตัดกัน เกลียว และขอบช่องต่างๆ เพื่อหาเศษวัสดุที่ตกค้างหรือส่วนที่ยื่นออกมาแหลมคม
การระบายเศษวัสดุต้องได้รับการดูแลเป็นพิเศษในตัวเรือนที่มีความลึกและช่องที่มีร่อง การส่งน้ำหล่อเย็น เส้นทางการเคลื่อนที่ของเครื่องมือ การวางแนวของอุปกรณ์จับยึด และการเข้าถึงเพื่อทำความสะอาดควรได้รับการประเมินร่วมกัน ตรวจสอบ คู่มือการเลือกใช้ระบบน้ำหล่อเย็น CNC สำหรับคำถามในระดับระบบ จากนั้นตรวจสอบความถูกต้องของรูปทรงเรขาคณิตของตัวเรือนจริง
การทดสอบชิ้นส่วนอุปกรณ์สื่อสารด้วยเครื่อง CNC ควรประกอบด้วยกระบวนการทำความสะอาดและลบคมอย่างครบถ้วน การตกแต่งด้วยมือที่ไม่ได้รวมอยู่ในประมาณการรอบการผลิตอาจกลายเป็นแหล่งที่มาของความแปรปรวนที่ใหญ่ที่สุดในปริมาณการผลิต
วางแผนการตัดผนังบางรอบรูปทรงที่แยกออกมา
ช่องขนาดใหญ่และครีบที่บางสามารถช่วยลดความเครียดของวัสดุ ลดความแข็ง และเคลื่อนที่ได้หลังจากคลายแคลมป์ บันทึกเส้นทางการขึ้นรูปชิ้นงาน การลำดับการขึ้นรูปหยาบ วัสดุที่เหลือ การรองรับอุปกรณ์จับยึด ลำดับการหนีบ ระยะเวลาพัก (ถ้ามี) การลำดับการขึ้นรูปละเอียด และสถานะการตรวจสอบชิ้นงานหลังคลายแคลมป์
วัดทั้งคุณลักษณะเฉพาะที่และความสัมพันธ์โดยรวม ผนังอาจมีความหนาเท่ากัน ในขณะที่หน้าสัมผัสของตัวเชื่อมต่ออาจเลื่อนไปเมื่อเทียบกับการติดตั้งบนแผงวงจร หากมีการเสนอให้ใช้เครื่องดูดสุญญากาศ ขากรรไกรอ่อน หรืออุปกรณ์จับยึดแบบขยายได้ ให้ตรวจสอบว่าแรงของอุปกรณ์เหล่านั้นเปลี่ยนแปลงอย่างไรในระหว่างการขึ้นรูปหยาบ และตรวจสอบว่ามันกีดขวางเศษวัสดุหรือการเข้าถึงการวัดหรือไม่
วิศวกรกระบวนการควรระบุว่าความแปรผันใดที่ควบคุมได้ด้วยการตัดเฉือน และความแปรผันใดที่ต้องอาศัยการตัดสินใจด้านการออกแบบ วัสดุ หรือขั้นตอนการขึ้นรูปชิ้นงาน
ควรพิจารณาแผ่นระบายความร้อนเป็นเหมือนส่วนเชื่อมต่อ ไม่ใช่พื้นผิวเรียบที่แยกออกจากกัน
แผ่นรองที่ผ่านการกลึงอาจสัมผัสกับแผ่นกระจายความร้อน โมดูล หรือวัสดุเชื่อมต่อ สภาพการใช้งานที่เหมาะสมขึ้นอยู่กับความเรียบ ความเสมอภาคของระนาบ การตกแต่ง ความสะอาด ตัวยึดที่อยู่ใกล้เคียง และเส้นทางรับน้ำหนักที่ประกอบแล้ว ค่าความหยาบต่ำเพียงอย่างเดียวไม่สามารถบ่งบอกถึงประสิทธิภาพทางความร้อนได้
ตรวจสอบว่าแผ่นรองหลายแผ่นต้องใช้ระนาบเดียวกันหรือไม่ และการยึดฝาครอบหรือแผงวงจรทำให้ตัวเรือนเสียรูปทรงหรือไม่ ควบคุมพื้นผิวผ่านการตกแต่งและการทำความสะอาด ตรวจสอบระบบระบายความร้อนภายใต้การออกแบบและสภาวะการทำงานจริงของผลิตภัณฑ์
อย่าอ้างว่าเครื่อง CNC สร้างชิ้นงานที่ตรงตามข้อกำหนดด้านกฎระเบียบหรือด้านความร้อน แต่เครื่องจะสร้างชิ้นงานที่มีรูปทรงเรขาคณิตที่ทำซ้ำได้ ซึ่งทีมพัฒนาผลิตภัณฑ์สามารถตรวจสอบความถูกต้องได้
โปรดส่งเรื่องการเรียกร้องค่าสินไหมทดแทนของ EMC ให้กับทีมตรวจสอบคุณสมบัติผลิตภัณฑ์
รอยต่อที่ผ่านการกลึง การสัมผัสพื้นผิว ช่องเปิด รูปทรงของฝาครอบ และตำแหน่งของตัวเชื่อมต่อ สามารถส่งผลต่อพฤติกรรมทางแม่เหล็กไฟฟ้าของกล่องหุ้มได้ อย่างไรก็ตาม ผลลัพธ์ยังขึ้นอยู่กับอุปกรณ์อิเล็กทรอนิกส์ ความถี่ สายเคเบิล ตัวยึด สารเคลือบ ปะเก็น เฟิร์มแวร์ การต่อสายดิน และการประกอบโดยรวมทั้งหมดด้วย
ฐานข้อมูลความรู้เกี่ยวกับการอนุญาตอุปกรณ์ ของ FCC เป็นแหล่งข้อมูลสำหรับคำแนะนำเกี่ยวกับการอนุญาตในสหรัฐอเมริกา ข้อมูลการลงทะเบียนผู้ได้รับอนุญาตอุปกรณ์ ของ FCC เป็นเพียงชุดข้อมูลอ้างอิง ไม่ใช่หลักฐานยืนยันว่าตัวเรือนที่ผ่านการกลึงหรือผลิตภัณฑ์สำเร็จรูปได้รับการอนุมัติแล้ว ข้อกำหนดแตกต่างกันไปตามผลิตภัณฑ์และตลาด และผู้เชี่ยวชาญด้านการปฏิบัติตามกฎระเบียบที่มีคุณสมบัติเหมาะสมควรเป็นผู้กำหนดเส้นทางที่เหมาะสม
บันทึกการผลิตควรระบุรูปทรงเรขาคณิตและสภาพพื้นผิวที่ผลิตได้ ไฟล์การปฏิบัติตามข้อกำหนดควรระบุการกำหนดค่าผลิตภัณฑ์สำเร็จรูปที่ได้รับการทดสอบ การรักษาขอบเขตให้ชัดเจนจะป้องกันไม่ให้ตัวเรือนที่มีความแม่นยำสูงถูกนำไปทำการตลาดเพื่อเป็นหลักฐานการปฏิบัติตามข้อกำหนด
เลือกสถาปัตยกรรมจาก การตั้งค่าความสัมพันธ์
เครื่องจักรกลซีเอ็นซีแนวตั้งอาจเหมาะสำหรับชิ้นงานที่มีโครงสร้างเปิด แผ่นโลหะ แผ่นระบายความร้อน และชิ้นงานทรงปริซึมที่เข้าถึงได้ง่าย การจัดเรียงแบบสี่แกนสามารถรักษาความสัมพันธ์ระหว่างด้านต่างๆ ได้หลายด้าน เครื่องจักรห้าแกนอาจช่วยเพิ่มการเข้าถึงหรือลดความยาวของเครื่องมือสำหรับชิ้นงานที่มีมุมซับซ้อน สถาปัตยกรรมที่เหมาะสมขึ้นอยู่กับชิ้นงาน อุปกรณ์จับยึด ระยะการเข้าถึงของเครื่องมือ ส่วนผสมของการผลิต และกลยุทธ์การตรวจสอบ
เปรียบเทียบพื้นที่การทำงานที่ใช้งานได้หลังจากรวมอุปกรณ์จับยึด อุปกรณ์หมุน ตัวจับยึดเครื่องมือ หัววัด และอุปกรณ์ป้องกันแล้ว ใช้ ช่วงเครื่องจักรกลึงแนวตั้ง ช่วงเครื่องจักรกลึงห้าแกน และ ช่วงเครื่องจักรกลึงกัด แบบกว้างเป็นจุดเริ่มต้น จากนั้นขอข้อมูลเฉพาะรุ่น
สร้างโครงการนำร่องแบบประกอบก่อน
เลือกตัวเรือนตัวอย่างและรวมฝาครอบจริง แผงวงจรหรือตัวจำลองอ้างอิง ตัวเชื่อมต่อ ปะเก็นหรือวัสดุทดแทนที่กำหนดโดยฝ่ายวิศวกรรม และตัวยึดที่จำเป็น ดำเนินการกลึง ลบคม ทำความสะอาด ตกแต่ง ตรวจสอบขนาด และประกอบตามลำดับที่กำหนด
บันทึกข้อมูลอ้างอิงการตั้งค่า ชุดเครื่องมือ การหยุดชะงักของรอบการทำงาน งานด้วยมือ ผลการตรวจสอบ สภาพการเคลือบ และข้อค้นพบในการประกอบ ทำการโหลดซ้ำหลายๆ ครั้งเพื่อให้เห็นความแปรผันของการวางตำแหน่งและการจัดการ หากคุณลักษณะใดเปลี่ยนแปลงหลังจากเสร็จสิ้นหรือประกอบเสร็จแล้ว ให้เก็บหลักฐานก่อนและหลังไว้
สำหรับการประเมินชิ้นส่วนอุปกรณ์สื่อสารด้วยเครื่อง CNC การตรวจสอบขั้นสุดท้ายควรประกอบด้วยรายงานด้านมิติและรายงานด้านการเชื่อมต่อ รายงานอย่างใดอย่างหนึ่งไม่สามารถใช้แทนกันได้
ใช้ Process Gate สำหรับ Interface Family ทุกแบบ
อินเทอร์เฟซต่างๆ ปิดการทำงานในขั้นตอนที่แตกต่างกัน ดังนั้นการตรวจสอบขั้นสุดท้ายเพียงครั้งเดียวจึงไม่มีประสิทธิภาพ
| ประตู | ยืนยันตอนนี้ | อย่าเพิ่งอ้างสิทธิ์ |
|---|---|---|
| หลังจากผ่านความยากลำบากมาแล้ว | หุ้น, แนวโน้มการบิดเบือน, ความเสถียรของอุปกรณ์ | รูปทรงเรขาคณิตของอินเทอร์เฟซสุดท้าย |
| หลังจากเสร็จสิ้นกระบวนการกลึง | ความสัมพันธ์ของจุดอ้างอิง, แผ่นรอง, ที่ดิน, หลุม, สภาพของหนาม | ความพอดีของวัสดุเคลือบหรือการปฏิบัติตามข้อกำหนดของผลิตภัณฑ์ |
| หลังจากการปรับสภาพพื้นผิว | การปกปิด, ความพอดีที่ไวต่อการสะสม, บริเวณสัมผัส | การปิดผนึกอย่างสมบูรณ์หรือผลลัพธ์ EMC |
| หลังจากประกอบเสร็จ | ความพอดีของตัวเชื่อมต่อ, การปิดฝาครอบ, การเข้าถึงตัวยึด, เส้นทางของปะเก็น | การอนุมัติด้านสิ่งแวดล้อมหรือคลื่นวิทยุโดยไม่ต้องทดสอบ |
| หลังจากผ่านคุณสมบัติแล้ว | การทดสอบผลิตภัณฑ์ที่กำหนดไว้ภายใต้การกำหนดค่าที่ควบคุมได้ | ประสิทธิภาพสำหรับเวอร์ชันที่ยังไม่ได้ทดสอบ |
เชื่อมโยงแต่ละประตูเข้ากับการแก้ไขแบบร่าง รหัสชิ้นส่วน วิธีการ ผลลัพธ์ และผู้รับผิดชอบ เพื่อสร้างความสามารถในการตรวจสอบย้อนกลับเมื่อมีการเปลี่ยนแปลงตัวเรือน แผงวงจร ตัวเชื่อมต่อ หรือพื้นผิว
จัดทำแผนผังการแก้ไขปัญหาข้อบกพร่อง
ควรจัดกลุ่มข้อบกพร่องตามลักษณะการเชื่อมต่อ ไม่ใช่แค่ตามกระบวนการผลิต การที่ช่องตัดของตัวเชื่อมต่อเลื่อนไปจากตำแหน่งเดิม ควรทำให้ตรวจสอบการถ่ายโอนจุดอ้างอิง การวางตำแหน่งของอุปกรณ์จับยึด ความแปรปรวนของชิ้นงาน ตำแหน่งของแผ่นวงจร และวิธีการวัด ส่วนการรั่วซึมของข้อต่อ ควรทำให้ตรวจสอบรูปทรงของพื้นผิวสัมผัส ครีบ การเคลือบผิว ปะเก็น ตัวยึด ลำดับการประกอบ และการตั้งค่าการทดสอบ
กำหนดเงื่อนไขการหยุดงานที่ชัดเจนให้กับผู้ปฏิบัติงาน และเก็บรักษาชิ้นส่วนที่ชำรุดไว้ก่อนทำการแก้ไขใหม่ การแก้ไขใหม่สามารถลบหลักฐานที่จำเป็นในการแยกแยะสาเหตุที่เกิดจากกระบวนการกลึง การตกแต่ง และการประกอบได้
ควรใช้ระบบตรวจสอบย้อนกลับแบบหมายเลขซีเรียลหรือหมายเลขล็อตสำหรับโปรแกรมเครื่องจักร การแก้ไขอุปกรณ์จับยึด สถานะของเครื่องมือ วัสดุหรือชุดชิ้นงาน ชุดการรักษาพื้นผิว และการกำหนดค่าการประกอบ เมื่อความเสี่ยงมีความเหมาะสม
เขียน RFQ จากแผนผังอินเทอร์เฟซ
ส่งเอกสาร CAD ที่ประกอบเสร็จแล้ว, แบบร่างชิ้นส่วนที่ควบคุมได้, เส้นทางการผลิตชิ้นงานเปล่า, วัสดุ, รายละเอียดการตกแต่งและการปิดบัง, ส่วนผสมประจำปี, รายการอินเทอร์เฟซที่สำคัญ, ข้อจำกัดของอุปกรณ์จับยึด, แผนการตรวจสอบ และลำดับการยอมรับเป้าหมาย ระบุส่วนประกอบการทดสอบที่ผู้ซื้อจะจัดหาให้
ขอให้ผู้จำหน่ายส่งข้อมูลการกำหนดค่าเครื่องจักรที่เสนอ การตั้งค่าและเส้นทางอ้างอิง แนวคิดการจับยึดชิ้นงาน การตรวจสอบการเข้าถึงเครื่องมือ ขอบเขตกระบวนการ แผนการวัด การทำงานด้วยตนเอง วิธีการทดลอง และข้อยกเว้นในใบเสนอราคา ใบเสนอราคาเครื่องจักร CNC สำหรับชิ้นส่วนอุปกรณ์สื่อสารจะมีประโยชน์ก็ต่อเมื่อสมมติฐานตรงกับการประกอบขั้นสุดท้ายเท่านั้น เก็บรักษาข้อมูลอ้างอิงการประกอบนั้นไว้สำหรับการเปลี่ยนแปลงทางวิศวกรรมในภายหลัง เพื่อให้แผนเครื่องจักร CNC สำหรับชิ้นส่วนอุปกรณ์สื่อสารไม่เบี่ยงเบนไปจากเจตนารมณ์ของผลิตภัณฑ์
คำถามที่ทีมสร้างรั้วถาม
ควรพิจารณาคุณลักษณะใดเป็นสิ่งสำคัญอันดับแรก?
เริ่มต้นด้วยคุณสมบัติที่เชื่อมโยงฟังก์ชันการประกอบหลายอย่างเข้าด้วยกัน ได้แก่ ตำแหน่งตัวเชื่อมต่อบนแผงวงจร พื้นที่สำหรับปะเก็น ระนาบความร้อนร่วม ข้อต่อฝาครอบ จุดสัมผัสกราวด์ และจุดอ้างอิงสำหรับการติดตั้ง
ความแม่นยำในการกลึงรับประกันประสิทธิภาพ EMC หรือไม่?
ไม่ การกลึงขึ้นรูปให้ข้อมูลทางเรขาคณิตและพื้นผิว ส่วนประสิทธิภาพ EMC ขึ้นอยู่กับผลิตภัณฑ์ที่ได้รับการควบคุมอย่างสมบูรณ์ และต้องได้รับการตรวจสอบภายใต้ขั้นตอนการทดสอบและการอนุญาตที่เกี่ยวข้อง
ควรนำความหนาของสารเคลือบมาพิจารณาในการกำหนดขนาดหรือไม่?
แบบร่างและแผนงานควรระบุว่าขนาดดังกล่าวใช้ก่อนหรือหลังการตกแต่ง และพื้นที่ใดบ้างที่ถูกปิดบังหรือสัมผัส คำตอบขึ้นอยู่กับเจตนาในการออกแบบและกระบวนการตกแต่งขั้นสุดท้าย
จะลดการเคลื่อนตัวของผนังบางได้อย่างไร?
ตรวจสอบความเค้นของชิ้นงานเปล่า การกระจายตัวของวัสดุ ลำดับการกัดหยาบ การรองรับ การจับยึด เส้นทางการเคลื่อนที่ของเครื่องมือ ความร้อน การปรับสภาพชิ้นงานระหว่างขั้นตอน และการตรวจสอบชิ้นงานหลังการปล่อย การผสมผสานที่มีประสิทธิภาพนั้นขึ้นอยู่กับชิ้นงานแต่ละชิ้น
เครื่องจักรห้าแกนดีกว่าเสมอหรือไม่สำหรับการใช้งานในกล่องหุ้ม?
ไม่ อาจช่วยให้เข้าถึงได้ง่ายขึ้นหรือลดขั้นตอนการติดตั้ง แต่ความซับซ้อนของอุปกรณ์ การจัดวาง การเขียนโปรแกรม การตรวจสอบ และส่วนผสมของการผลิตล้วนมีความสำคัญ ควรเลือกสถาปัตยกรรมจากความสัมพันธ์ของฟีเจอร์ที่จำเป็น
นอกจากตัวเรือนที่ผ่านการกลึงแล้ว นักบินควรเพิ่มอะไรเข้าไปอีกบ้าง?
รวมถึงรายละเอียดที่เกี่ยวข้อง เช่น ฝาครอบ แผงวงจรหรืออุปกรณ์จำลอง ตัวเชื่อมต่อ กลยุทธ์การใช้ปะเก็น ตัวยึด การรักษาพื้นผิว การทำความสะอาด การตรวจสอบ และลำดับการประกอบที่วางแผนไว้
ควรตรวจสอบร่องปะเก็นอย่างไร?
ปฏิบัติตามแบบร่างและการออกแบบการปิดผนึก การควบคุมทั่วไปอาจรวมถึงรูปทรงเรขาคณิต ความกว้าง ความเรียบ สภาพพื้นผิว การหยุดชะงัก รอยขรุขระ การเคลือบผิว ความสะอาด และความสัมพันธ์กับตัวยึด
การตรวจสอบด้วยหัววัดสามารถแก้ไขความคลาดเคลื่อนในการหล่อหรือการอัดขึ้นรูปได้หรือไม่?
เครื่องมือนี้สามารถวัดค่าอ้างอิงที่กำหนดไว้และรองรับค่าชดเชยที่ควบคุมได้ แต่ไม่สามารถแก้ไขปัญหาที่เกิดจากวัสดุไม่เพียงพอ ชิ้นงานบิดเบี้ยว การติดตั้งที่ไม่มั่นคง ข้อบกพร่องที่ซ่อนอยู่ หรือกลยุทธ์การอ้างอิงที่ไม่ถูกต้องได้
หลักฐานใดบ้างที่เกี่ยวข้องกับการรักษาพื้นผิว?
ต้องเก็บรักษาข้อมูลจำเพาะของการรักษา คำจำกัดความของการปกปิด การตรวจสอบย้อนกลับของล็อตสินค้า (หากจำเป็น) การตรวจสอบด้วยสายตาและขนาด พื้นที่สัมผัสที่ได้รับการปกป้อง และผลลัพธ์ก่อนและหลังการรักษา สำหรับอุปกรณ์ที่มีความละเอียดอ่อน
อะไรควรเป็นสาเหตุให้ต้องหยุดการผลิต?
กำหนดขีดจำกัดสำหรับตำแหน่งการวางชิ้นงาน การขาดหายของวัสดุ รอยบิ่นหรือเศษโลหะ ขนาดที่สำคัญ ความเสียหายของผิวงาน สภาพของเครื่องมือ สภาพของอุปกรณ์จับยึด และผลลัพธ์ใดๆ ที่เกิดขึ้นบริเวณรอยต่อซึ่งไม่สามารถแก้ไขได้ภายในกระบวนการที่ได้รับอนุมัติ
ปิดวงจรที่โต๊ะประกอบ
หากต้องการตรวจสอบเครื่อง CNC สำหรับการใช้งานชิ้นส่วนอุปกรณ์สื่อสาร โปรดส่งข้อมูลเกี่ยวกับตัวเรือนและชุดประกอบ แผนผังการเชื่อมต่อ แบบร่างควบคุม วัสดุและเส้นทางการตัดเฉือน หมายเหตุเกี่ยวกับการตกแต่ง วิธีการตรวจสอบ ส่วนผสมในการผลิต และชิ้นส่วนนำร่อง ให้กับ Zhihe CNC ใช้ กลุ่มผลิตภัณฑ์ เพื่อคัดเลือกสถาปัตยกรรม จากนั้น ติดต่อ Zhihe CNC เพื่อหารือเกี่ยวกับการกำหนดค่าและการทดลองใช้งาน โดยพิจารณาจากชุดประกอบที่เสร็จสมบูรณ์แล้ว แทนที่จะเป็นเพียงชิ้นส่วนโลหะชิ้นเดียว





