

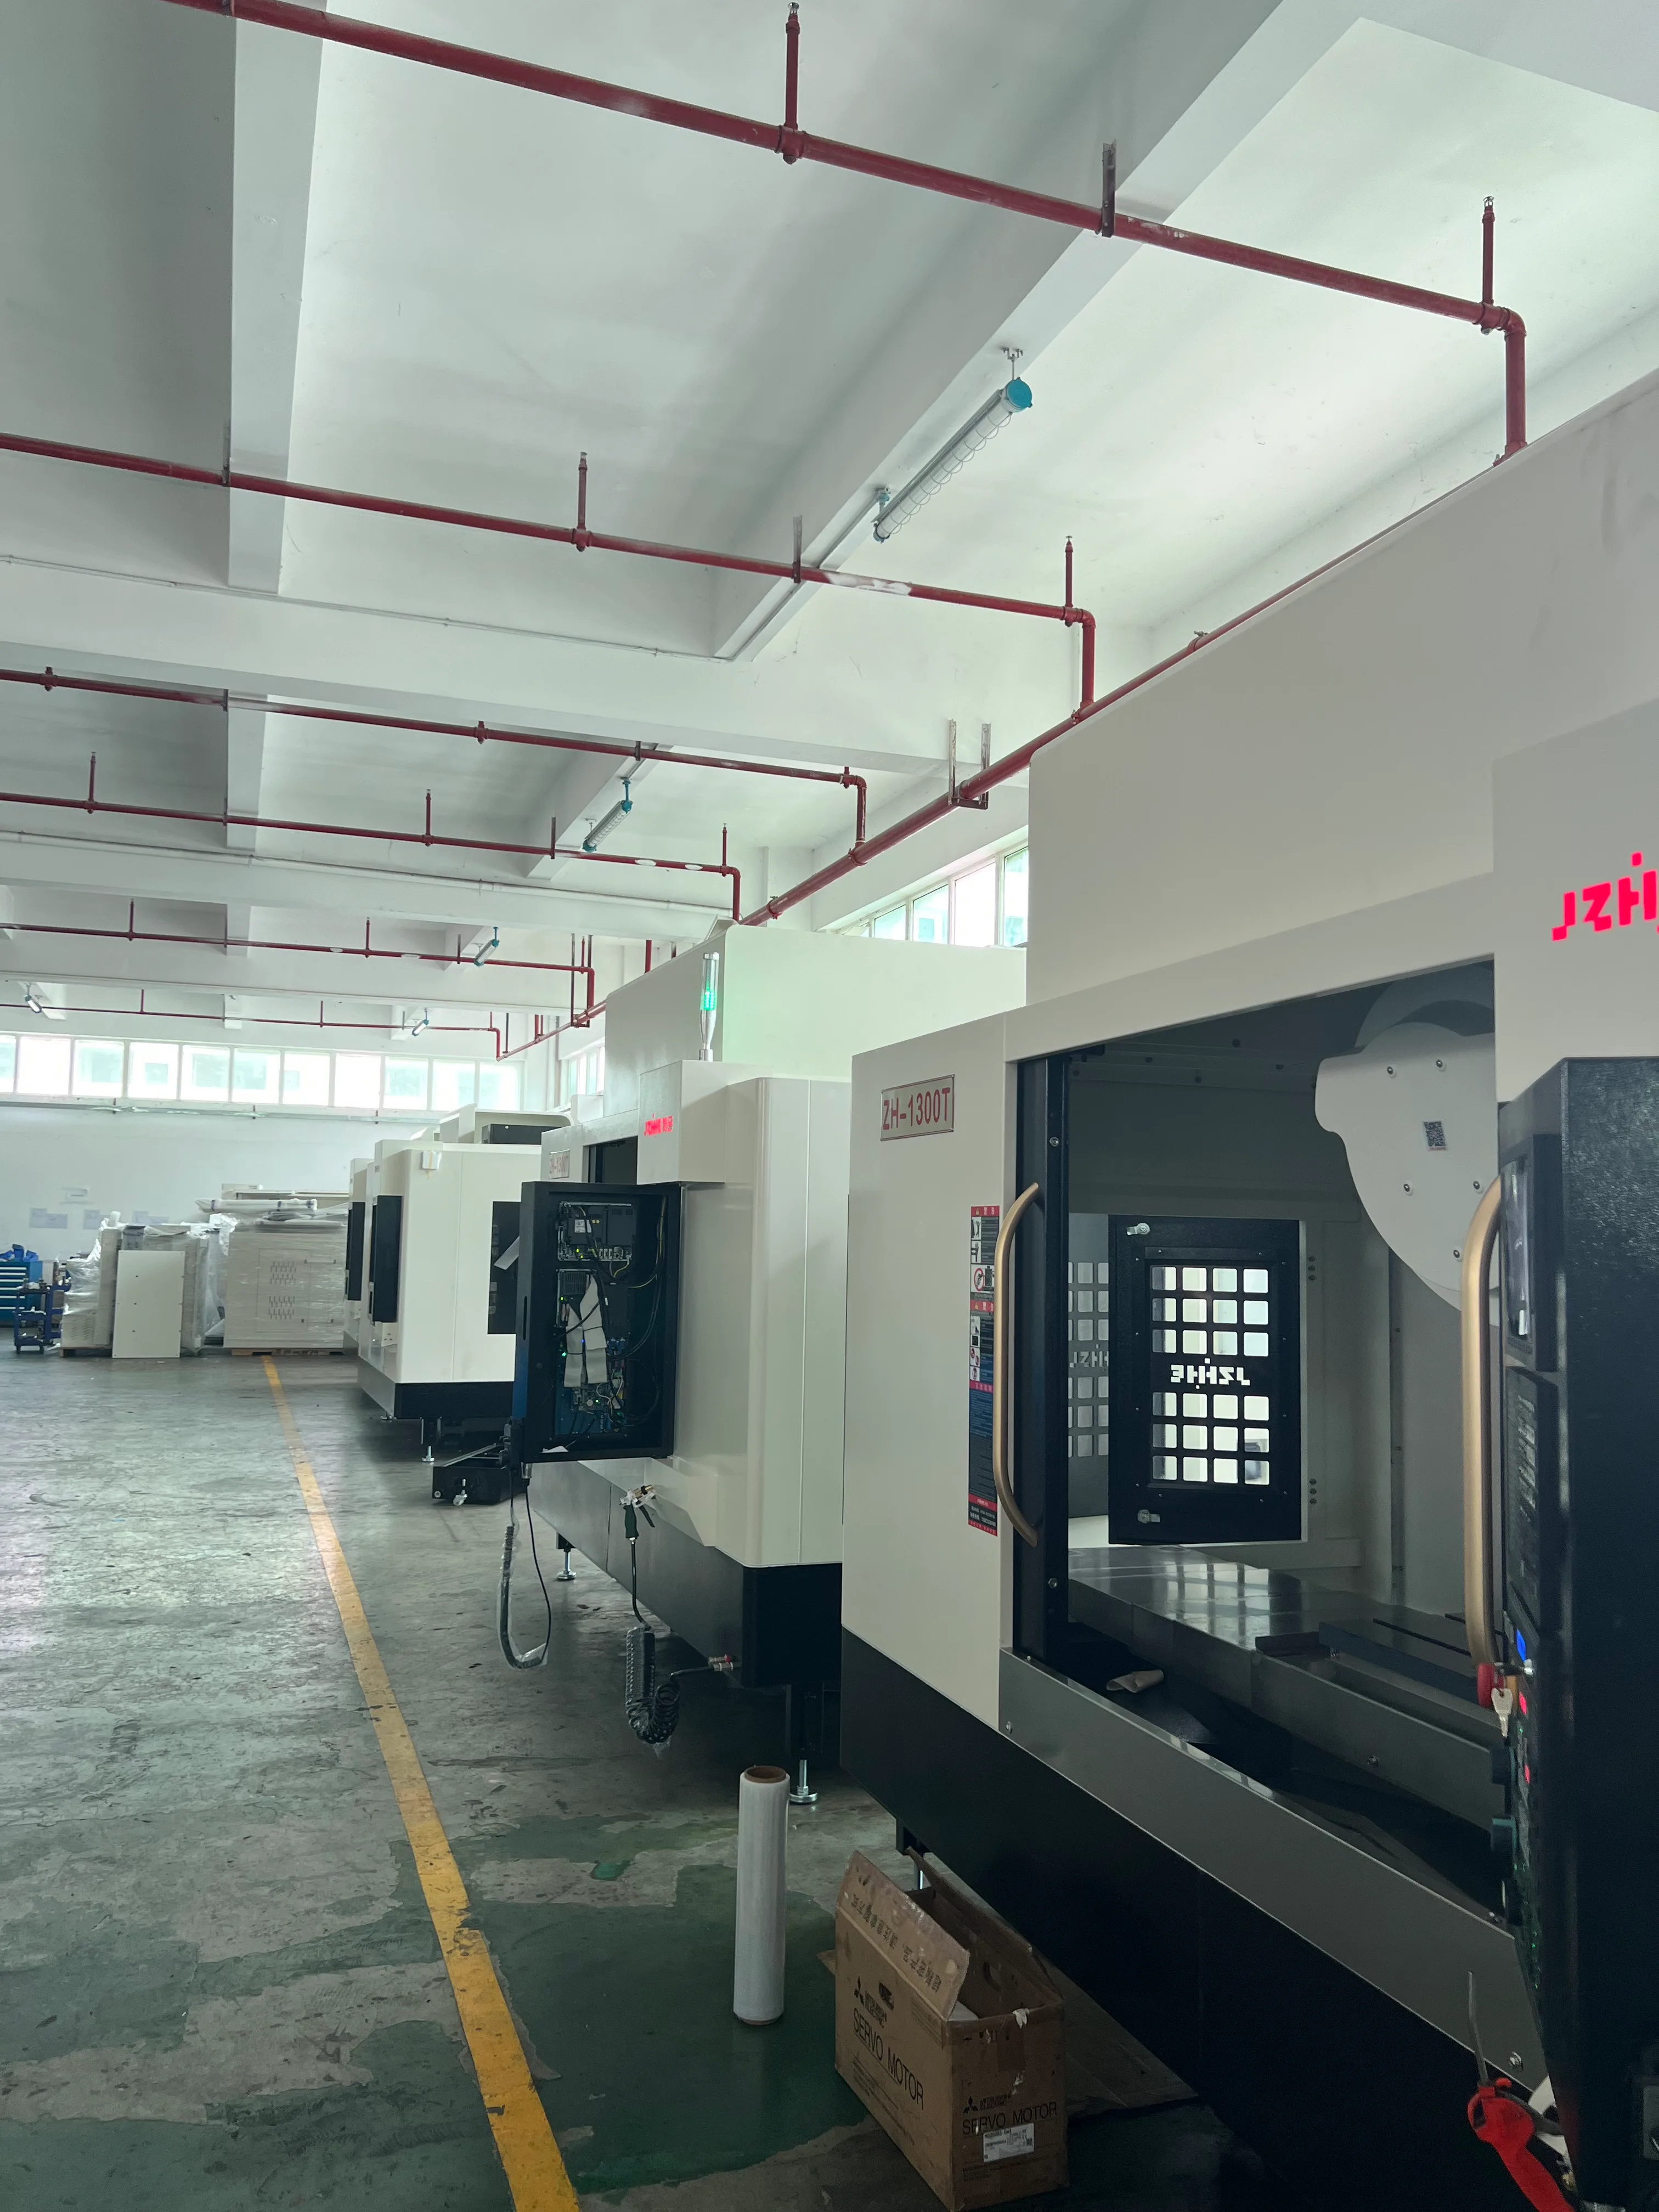
جودة الخيوط المركزية في عمليات الحفر والتثقيب باستخدام الحاسوب (CNC) هي نتاج عملية متكاملة، وليست مجرد رقم مطبوع على عبوة أداة التثقيب. يعتمد جودة الخيط على عدة عوامل، منها: نوع المادة، وتحضير الثقب، وهندسة الأداة، والتزامن، وسائل التبريد، وإزالة الرايش، والتثبيت، وطريقة الفحص، والقرار المتخذ عند وجود خلل في القطعة الأولى. ينبغي على المشترين وفرق الإنتاج الاتفاق على هذه العوامل قبل مقارنة زمن دورة الإنتاج.
هذا الدليل مُعدٌّ لمهندسي العمليات، ومهندسي الجودة، ومشرفي الإنتاج، والمشترين الذين يُقيّمون مركزًا للحفر والتثقيب لتصنيع أجزاء ملولبة متكررة. وهو يُقدّم نهجًا لخطة التحكم، وليس مجرد جدول عام لمعايير القطع. يجب التحقق من صحة السرعات النهائية، ومعدلات التغذية، والأدوات، ومواد التشحيم، وأنظمة الحماية، وحدود الفحص، بما يتوافق مع متطلبات المواد، والرسومات، والآلة، والوجهة النهائية.
حدد الخيط كشرط تحرير
ابدأ بالرسم وفصل المتطلبات التي غالبًا ما تُجمع تحت مسمى "جودة الخيط". سجّل معيار الخيط، وحجمه، وخطوته، وفئته أو تفاوتاته، وعمقه، وبدل الخيط غير المكتمل، وحالة الدخول، وشكل قاعدته، ومعالجة سطحه، والجزء الوظيفي الذي سيتصل به. يتطلب الخيط التجميلي والخيط ذو حدود الضغط أدلة مختلفة.
أضف حالة الفحص. هل تم فحص السن اللولبي في الماكينة، باستخدام مقياس القابس، أو باستخدام أداة تثبيت متوافقة، أو عن طريق القياس، أو عن طريق اختبار تسرب أو تجميع لاحق؟ لاحظ ما إذا تم فحص القطعة وهي مثبتة، أو دافئة، أو مغسولة، أو مُزالة النتوءات، أو مفكوكة تمامًا. يصعب تفسير النتيجة عندما تتغير حالة القطعة بين التشغيل والفحص.
يجب أن يُحدد سجل جودة خيوط مركز الحفر والتثقيب باستخدام الحاسوب (CNC) الشخصَ المُخوّل بإصدار الميزة والشخصَ المُخوّل بتغيير العملية. غالبًا ما تختلف هذه الأدوار، وترك الحدود غامضة يجعل احتواء عيب صغير أكثر صعوبة.
بالنسبة لجودة خيوط مركزية في عمليات الحفر والتثقيب باستخدام الحاسوب، فإن السؤال الأول الذي يجب طرحه ليس "هل وصل المثقب إلى العمق المطلوب؟" بل هو "هل يقبل الخيط المتحكم به الفحص الوظيفي المقصود دون تلف أو تلوث أو تعديل غير مسجل؟"
حوّل الرسم إلى بطاقة تحكم في الخيط
أنشئ صفًا واحدًا لكل عائلة خيوط حرجة. اجعل البطاقة قصيرة بما يكفي ليستخدمها المشغل ومفصلة بما يكفي ليتمكن فريق الهندسة من تتبعها.
| حقل بطاقة التحكم | ما الذي يجب تسجيله؟ | لماذا يُعد ذلك مهماً؟ |
|---|---|---|
| هوية الخيط | المعيار، الحجم، الميل، الفئة، العمق، ومراجعة الرسم | يمنع تطبيق العملية الصحيحة على الميزة الخاطئة |
| تحضير الثقوب | الحفر، والتجويف، والشطف، والتوجيه، وحالة العمق | يتحكم في المواد المتبقية للصنبور وأضرار الدخول |
| حالة الأداة | نوع الصنبور، والطلاء، والحامل، وحد التآكل، وقاعدة الاستبدال | يفصل تدهور الأداة عن تأثيرات الآلة أو المادة |
| حركة الآلة | التزامن، وضع المغزل، علاقة التغذية، وسلوك الانعكاس | يربط شكل الخيط بالتحكم الفعلي ومسار الأداة |
| السوائل والرقائق | سائل التبريد أو مادة التشحيم، اتجاه التوصيل، التركيز، والتفريغ | يقلل من الحرارة، والتكتل، والتآكل، والأعطال الوهمية. |
| تقتيش | المقياس، الجزء المتوافق، نقطة القياس، التردد، وقاعدة القبول | يجعل عملية الإصدار قابلة للتكرار عبر مختلف الورديات والمشغلين. |
| إجابة | إيقاف، تنظيف، إعادة فحص، تغيير الأدوات، مراجعة الإزاحة، أو تصعيد هندسي | يمنع التعديلات المحلية من إخفاء الانحراف المنهجي |
استخدم البطاقة في مراجعة عرض الأسعار وكذلك في أرضية المصنع. يجب أن يعرف المورد أي خصائص الخيوط نموذجية، وأيها صعبة، وأيها تحتاج إلى تجربة مع مواد الإنتاج.
أدخل بطاقة جودة الخيط المركزي للحفر والتثقيب باستخدام الحاسوب في مقارنة الآلات، لأن الدورة السريعة التي لا يمكنها إنتاج خيط قابل للتتبع ليست ميزة إنتاجية مفيدة.
ابدأ بالثقب، وليس بالصنبور
لا يمكن استخدام أداة اللولبة لإصلاح ثقب غير متناسق. تحقق من قطر المثقاب، واستقامة الثقب، وشطفة المدخل، والعمق، وحالة النتوءات، والعلاقة بين محور الثقب ونقطة مرجع القطعة. الثقب الصغير جدًا يزيد من عزم الدوران وقد يُتلف أداة اللولبة. أما الثقب الكبير جدًا فقد يُنتج سنًا ضعيفًا أو غير مكتمل. قد يؤدي تلف مدخل اللولبة إلى فشل أداة القياس حتى لو كان شكلها الداخلي مقبولًا.
بالنسبة للثقوب المغلقة، تأكد من العمق القابل للاستخدام بعد مراعاة رأس المثقاب، ومسافة الرايش، وخطوة الصنبور، وطول السن اللولبي الكامل المطلوب. قد يبدو العمق الاسمي كافيًا على الرسم، ولكنه لا يترك هامش أمان للرايش أو الجزء غير القاطع من الصنبور. سجّل حالة القاع وافحصها عندما يعتمد التطبيق على التثبيت الكامل.
يجب دراسة اختلاف المواد في نفس المراجعة. فالألومنيوم والفولاذ المقاوم للصدأ والحديد الزهر والسبائك الصعبة لا تُظهر نفس سلوك القطع. يمكن أن تؤدي البقع الصلبة، أو الطبقة الخارجية المصبوبة، أو المادة الملطخة، أو الإجهاد المتبقي إلى تغيير النتيجة من قطعة خام إلى أخرى. افصل بين خصائص المادة وخصائص الماكينة قبل تغيير الإزاحات.
تُعدّ مناقشة المعهد الوطني للمعايير والتكنولوجيا (NIST) لنظام التثبيت المرن مرجعًا مفيدًا عندما يكون من المحتمل أن يتحرك غلاف رقيق أو قطعة خام غير مركزية تحت تأثير التثبيت. ولا تُغني هذه المناقشة عن إجراء تجربة على الجزء المقترح.
مطابقة هندسة الأداة مع المهمة
اختر مجموعة أدوات الثقب والحفر والحامل وأداة الشطف. راجع شكل الأخاديد، ونوع الرأس، والطلاء، والتفريغ، والمدى، ونظام التبريد، وما إذا كانت أداة الثقب مخصصة للثقوب النافذة أو المغلقة. قد تصل الأداة الطويلة إلى الجزء المطلوب ولكنها تفقد صلابتها أو يزيد انحرافها. قد تواجه الأداة الممتازة في سبيكة سهلة القطع صعوبةً عند تصلب المادة.
حدد قاعدة عمر الأداة التي يمكن للمشغل مراعاتها. قد تكون هذه القاعدة عزم دوران مقياس الخيط، أو اتجاه قياس الميزة، أو الحد الأقصى لعدد الثقوب، أو تلف الحواف، أو مزيج من هذه العوامل. لا تنتظر حتى ينكسر لولب التثبيت لتُعلن انتهاء عمر الأداة. يُعد دليل صيانة حامل أدوات ماكينة CNC تذكيرًا مفيدًا بأن حالة الحامل، والانحراف، وأسطح التثبيت جزء لا يتجزأ من نظام القطع.
تتحسن جودة عمليات الحفر والتثقيب باستخدام الحاسوب (CNC) عندما يتم تغيير الأدوات بناءً على أدلة بدلاً من عبارة غامضة مثل "استبدل الأداة عندما تبدو النتيجة النهائية رديئة". احتفظ ببيانات التفعيل والقيمة الملاحظة والشخص المسؤول عن القرار على بطاقة التحكم.
التحقق من التزامن وإخلاء الشريحة
تعتمد عملية التثبيت الصلب على العلاقة بين دوران المغزل والتغذية المحورية. راجع وضع التحكم، وحساب الخطوة، واستجابة المغزل، وعكس الدوران، وأي إعدادات تُغير سلوك العملية في قاع الثقب. يجب على مُورّد الآلة تأكيد التكوين المطلوب ووظائف التحكم المستخدمة في البرنامج المقترح.
ثم راجع مسار الرايش. قد يتراكم الرايش في ثقب مغلق، أو يلتف حول أداة، أو يعيق تدفق سائل التبريد، أو يخدش السن اللولبي أثناء سحبه. يجب تضمين عمق الثقب الفعلي، والمادة المصنوع منها، ونوع الصنبور، واتجاه سائل التبريد، وأي طريقة لتفتيت الرايش أو كسره في التجربة. العينة التي تبدو نظيفة، والتي تم تحضيرها بخطوة تنظيف يدوية غير معتادة، لا تُعد دليلاً كافياً.
استخدم مجموعة منتجات مركز تشغيل الحفر ودليل بوابة التحرير لعمليات الحفر والتثقيب باستخدام الحاسوب كنقاط انطلاق لطرح أسئلة حول الماكينة والعملية. استفسر عن الوظائف القياسية، والوظائف الاختيارية، والوظائف التي تعتمد على مجموعة التحكم والمغزل المختارة.
التحكم في سائل التبريد والتشحيم كمدخلات
سجّل نوع السائل، وتركيزه، وإعدادات تدفقه، وضغطه، وموضع الفوهة، ودرجة حرارته، وطريقة ترشيحه، وطريقة إعادة تعبئته. قد لا يصل السائل الذي يصل إلى أعلى القطعة إلى السن اللولبي المغلق. وقد لا يكون التركيز المناسب للحفر مناسبًا للصنبور، أو المادة، أو مانع التسرب، أو عملية الغسيل اللاحقة.
يمكن أن يساعد دليل اختيار نظام تبريد ماكينة CNC في تنظيم مناقشة واجهة المستخدم. يجب أن تكون بطاقة التحكم في الخيوط خاصة بالعملية. وتتمثل الأدلة المهمة في حالة السائل عند الأداة، وسلوك الرايش، وتأثير ذلك على الشكل النهائي.
الفحص باستخدام مقياس وظيفي وإشارة عملية
اختر طريقة الفحص الأساسية وفقًا لمستوى المخاطر. قد يُظهر مقياس القبول الوظيفي سلامة التركيب، ولكنه قد لا يُفسر أي اتجاه. قد يُظهر نظام القياس الخطوة أو القطر، ولكنه قد لا يُحاكي عملية التجميع. قد يُظهر الجزء المُطابق مدى التوافق، ولكنه قد يُخفي أيضًا أي تلف أو تلوث. استخدم أكثر من طريقة فحص عندما يكون السن اللولبي بالغ الأهمية للسلامة، أو لمنع التسرب، أو عندما تكون تكلفة إصلاحه باهظة.
حدد حالة المقياس، وطريقة التنظيف، وقوة الإدخال، وقاعدة الدوران، ودرجة حرارة الفحص، وما يحدث بعد العطل. يُعد دليل اختبار قبول ماكينة CNC مفيدًا لفصل فحوصات التكوين، ووظائف السلامة، وأدلة التشغيل التمثيلية. يجب أن يكون قبول الخيط جزءًا من هذه الأدلة عندما تكون الميزات الملولبة أساسية في العمل.
تتبّع النتائج حسب الأداة، والمحطة، ودفعة المواد، وإعدادات المشغل، وترتيب التشغيل. يشير العطل المفاجئ بعد تغيير الأداة إلى ضرورة إجراء تحقيق مختلف عن الزيادة التدريجية في عزم الدوران عبر الدفعة. لا تُشخّص البيانات السبب تلقائيًا، ولكنها تُرشد الفريق إلى موضع البحث أولًا.
إشارات منفصلة للآلة والأداة والمادة والطريقة
عند فشل أحد الخيوط، تجنب التفسير الأسرع. استخدم مراجعة من أربعة أعمدة:
| إشارة | الأسئلة التي يجب طرحها أولاً | تأكيد مفيد |
|---|---|---|
| آلة | هل طرأ أي تغيير على التزامن، أو استجابة المغزل، أو نقطة العودة الصفرية، أو معدل دوران القرص؟ | أداة ومواد مرجعية معروفة بجودتها على نفس الجهاز |
| أداة | هل الصنبور مهترئ، أو متشقق، أو محمل، أو تم تحديده بشكل خاطئ، أو مثبت بشكل غير صحيح؟ | مقارنة الأدوات الجديدة وفحص الحامل/الانحراف |
| مادة | هل تغيرت الصلابة، أو طبقة الجلد المصبوبة، أو درجة الحرارة، أو رقم الدفعة، أو حالة الفراغ؟ | سجل المواد وعينة مراقبة من دفعة أخرى |
| طريقة | هل تغير حجم الثقب، أو الشطف، أو سائل التبريد، أو العمق، أو البرنامج، أو خطوة التنظيف؟ | مراجعة المراجعة ودورة متكررة مع تغيير واحد مُتحكم فيه |
هذا أكثر موثوقية من زيادة سرعة دوران المغزل أو معدل التغذية مع كل عطل. قد يُحسّن التغيير عينة واحدة بينما يُبعد العملية عن نطاق الاستقرار. اختتم التحقيق بتوثيق السبب والتصحيح وإعادة التحقق.
تنفيذ خطة القطعة الأولى وخطة القطع المتكررة
لكل مرحلة، سجل ما يلي:
- هوية الخيط، دفعة المواد، الأداة، الحامل، مراجعة البرنامج، وتكوين الآلة.
- تحضير الثقب والصنبور، وحالة السائل، وطريقة إزالة الرقائق.
- نتيجة القياس، ونتيجة الجزء المتزاوج عند الاقتضاء، وأي اتجاه تم قياسه.
- القرار بإصدار الأداة أو تعليقها أو إعادة صياغتها أو تغييرها أو تصعيد الأمر.
لضمان جودة لولبة مركزية عالية في عمليات الحفر والتثقيب باستخدام الحاسوب، يجب أن تتضمن خطة تكرار القطع أسوأ لولبة نموذجية، وليس فقط أسهلها. إذا كانت العملية مُصممة للإنتاج الآلي، فيجب اختبار أنظمة الإنذار، وتغيير الأدوات، وفقدان القطع، وظروف الاستعادة المهمة عندما لا يكون هناك مهندس بجانب الآلة.
حماية المشغل والآلة
قد تتسبب أعطال الخيوط في تكوّن رقائق حادة، وكسر الأدوات، وهدر الطاقة، والحاجة إلى عمليات تنظيف يدوية. يجب أن تحدد إجراءات الاستجابة متى يتم إيقاف الآلة وعزلها وفحصها. لا تطلب من المشغل الوصول إلى منطقة محمية لاستعادة صنبور مكسور أو تنظيف ثقب مسدود.
تتناول متطلبات إدارة السلامة والصحة المهنية (OSHA) لحماية الآلات مخاطر نقطة التشغيل، وإجراءات الحماية، والتحكم في الوصول. يجب تطبيق القوانين ومتطلبات الشخص المؤهل في السوق المستهدف. لا تُغني خطة التحكم في الخيوط عن حماية الآلات، أو إجراءات العزل، أو التدريب، أو تقييم المخاطر.
مثال: خيط جيد واحد يخفي انحرافًا
لنفترض وجود غلاف من الألومنيوم يحتوي على اثني عشر ثقبًا ملولبًا مغلقًا. يجتاز الجزء الأول اختبار الاختراق. بعد بضعة عشرات من الأجزاء، يبدأ ثقبان في إظهار عزم إدخال أعلى. يؤدي تغيير بسيط في الإزاحة إلى اجتياز الجزء التالي للاختبار، لكن النمط يعود للظهور.
يفحص الفريق السجل حسب الأداة ويجد أن الثقوب ذات عزم الدوران العالي تقع في نفس المحطة. بدأ مثقاب الثقب بالتآكل، وصغرت شطفة الدخول، وتراكمت الرقائق في الأسفل بسبب تحرك فوهة سائل التبريد أثناء التنظيف. لا يقتصر الأمر على مشكلة الصنبور فقط. يُعيد المسار المُصحح تجهيز الثقب، ويُعيد وضع الفوهة، ويُفعّل آلية استبدال المثقاب، ويفصل آثار الصنبور عن آثار الثقب.
أسئلة من فرق الإنتاج والجودة
هل يمكن لمقياس جودة الخيط أن يثبت أنه مقبول؟
يمكن أن يوفر ذلك أدلة وظيفية مفيدة، ولكنه قد لا يغطي جميع المتطلبات. تأكد من الرسم، وفئة المقياس، وطريقة التنظيف، وقاعدة الإدخال، وأي اختبار تجميع أو تسريب. استخدم قياسات إضافية عند الضرورة.
هل يجب تغيير نقطة التقاء الخيوط كلما فشل أحد الخيوط؟
ليس تلقائيًا. أمسك القطع المتأثرة، وتحقق من قياسها وحالة الثقب، وراجع البرنامج والمزامنة، وافحص الأداة وحاملها. استبدل الأداة وفقًا لقاعدة مبنية على الأدلة، ثم أعد التحقق باستخدام مادة نموذجية.
لماذا قد تفشل الخيوط بعد أن يبدو الحفر طبيعياً؟
تُضيف عملية التخريز متغيراتٍ تتعلق بعزم الدوران، والتزامن، والرقائق، والتشحيم، وحالة الأداة. قد يبدو الثقب مقبولاً ظاهرياً بينما يكون صغيراً جداً، أو غير محاذٍ، أو خشناً، أو مليئاً بالرقائق، أو مشطوفاً بشكل غير صحيح بالنسبة للصنبور.
هل التثبيت الصلب مطلوب دائمًا؟
تعتمد الطريقة الصحيحة على نظام التحكم في الماكينة، والمغزل، والأداة، والخيط، والمادة، والنتيجة المطلوبة. اطلب من المورد تأكيد التكوين المطلوب وإثبات الميزة التمثيلية بدلاً من افتراض نمط معين من اسم الماكينة.
كم عدد الأجزاء التي يجب تضمينها في التجربة؟
يكفي هذا لكشف التباين ذي الصلة بالقرار، بما في ذلك أصعب مسار وتسلسل الإعداد المعتاد. يُعدّ جزء العرض التوضيحي الواحد دليلاً على الإمكانية، وليس برهاناً على استقرار الإنتاج.
ما الذي تتضمنه جودة خيط مركز الحفر والتثقيب باستخدام الحاسوب (CNC) بالإضافة إلى ملاءمة القياس؟
يشمل ذلك متطلبات الرسم، وإعداد الثقوب، وحالة الأدوات والحامل، والتزامن، وسلوك سائل التبريد والرقائق، وحالة الفحص، ودلائل الاتجاه، والاستجابة الموثقة لعطل في أحد المكونات. يُعدّ توافق القياس إشارة تحرير واحدة، وليس خطة التحكم الكاملة.
ما الذي يجب إرساله لمراجعة جودة الخيوط؟
أرسل الرسومات المتحكم بها، ومعايير الخيوط، وحالة المواد والقطع الخام، وتفاصيل الثقوب والشطف، وبيانات الصنابير والحوامل، ومعلومات سائل التبريد، وطريقة الفحص، وحجم الإنتاج، وتاريخ العيوب، وتكوين الآلة والتحكم المقترح.
أرسل إلى شركة Zhihe CNC حزمة أدلة الخيوط
لضمان جودة خيوط مركزية عالية في عمليات الحفر والتثقيب باستخدام الحاسوب (CNC)، يُرجى إرسال بطاقة التحكم بالخيوط، ونماذج من الأجزاء، وتعديلات الرسومات، وسجلات المواد، وخطة الأدوات وحاملها، وظروف سائل التبريد، وطريقة القياس، ومزيج الإنتاج، وأي أسئلة تجريبية مفتوحة إلى شركة Zhihe CNC. اطلب مراجعة خاصة بكل طراز لوظائف المغزل والتحكم، وإمكانية الوصول إلى الأدوات، وإزالة الرقائق، وواجهات سائل التبريد، وعينات القبول، والاستثناءات من عرض الأسعار. استخدم مجموعة منتجات Zhihe CNC لمقارنة تصميمات الآلات، ثم تواصل مع الفريق الهندسي مع إرفاق حزمة الأدلة.





