

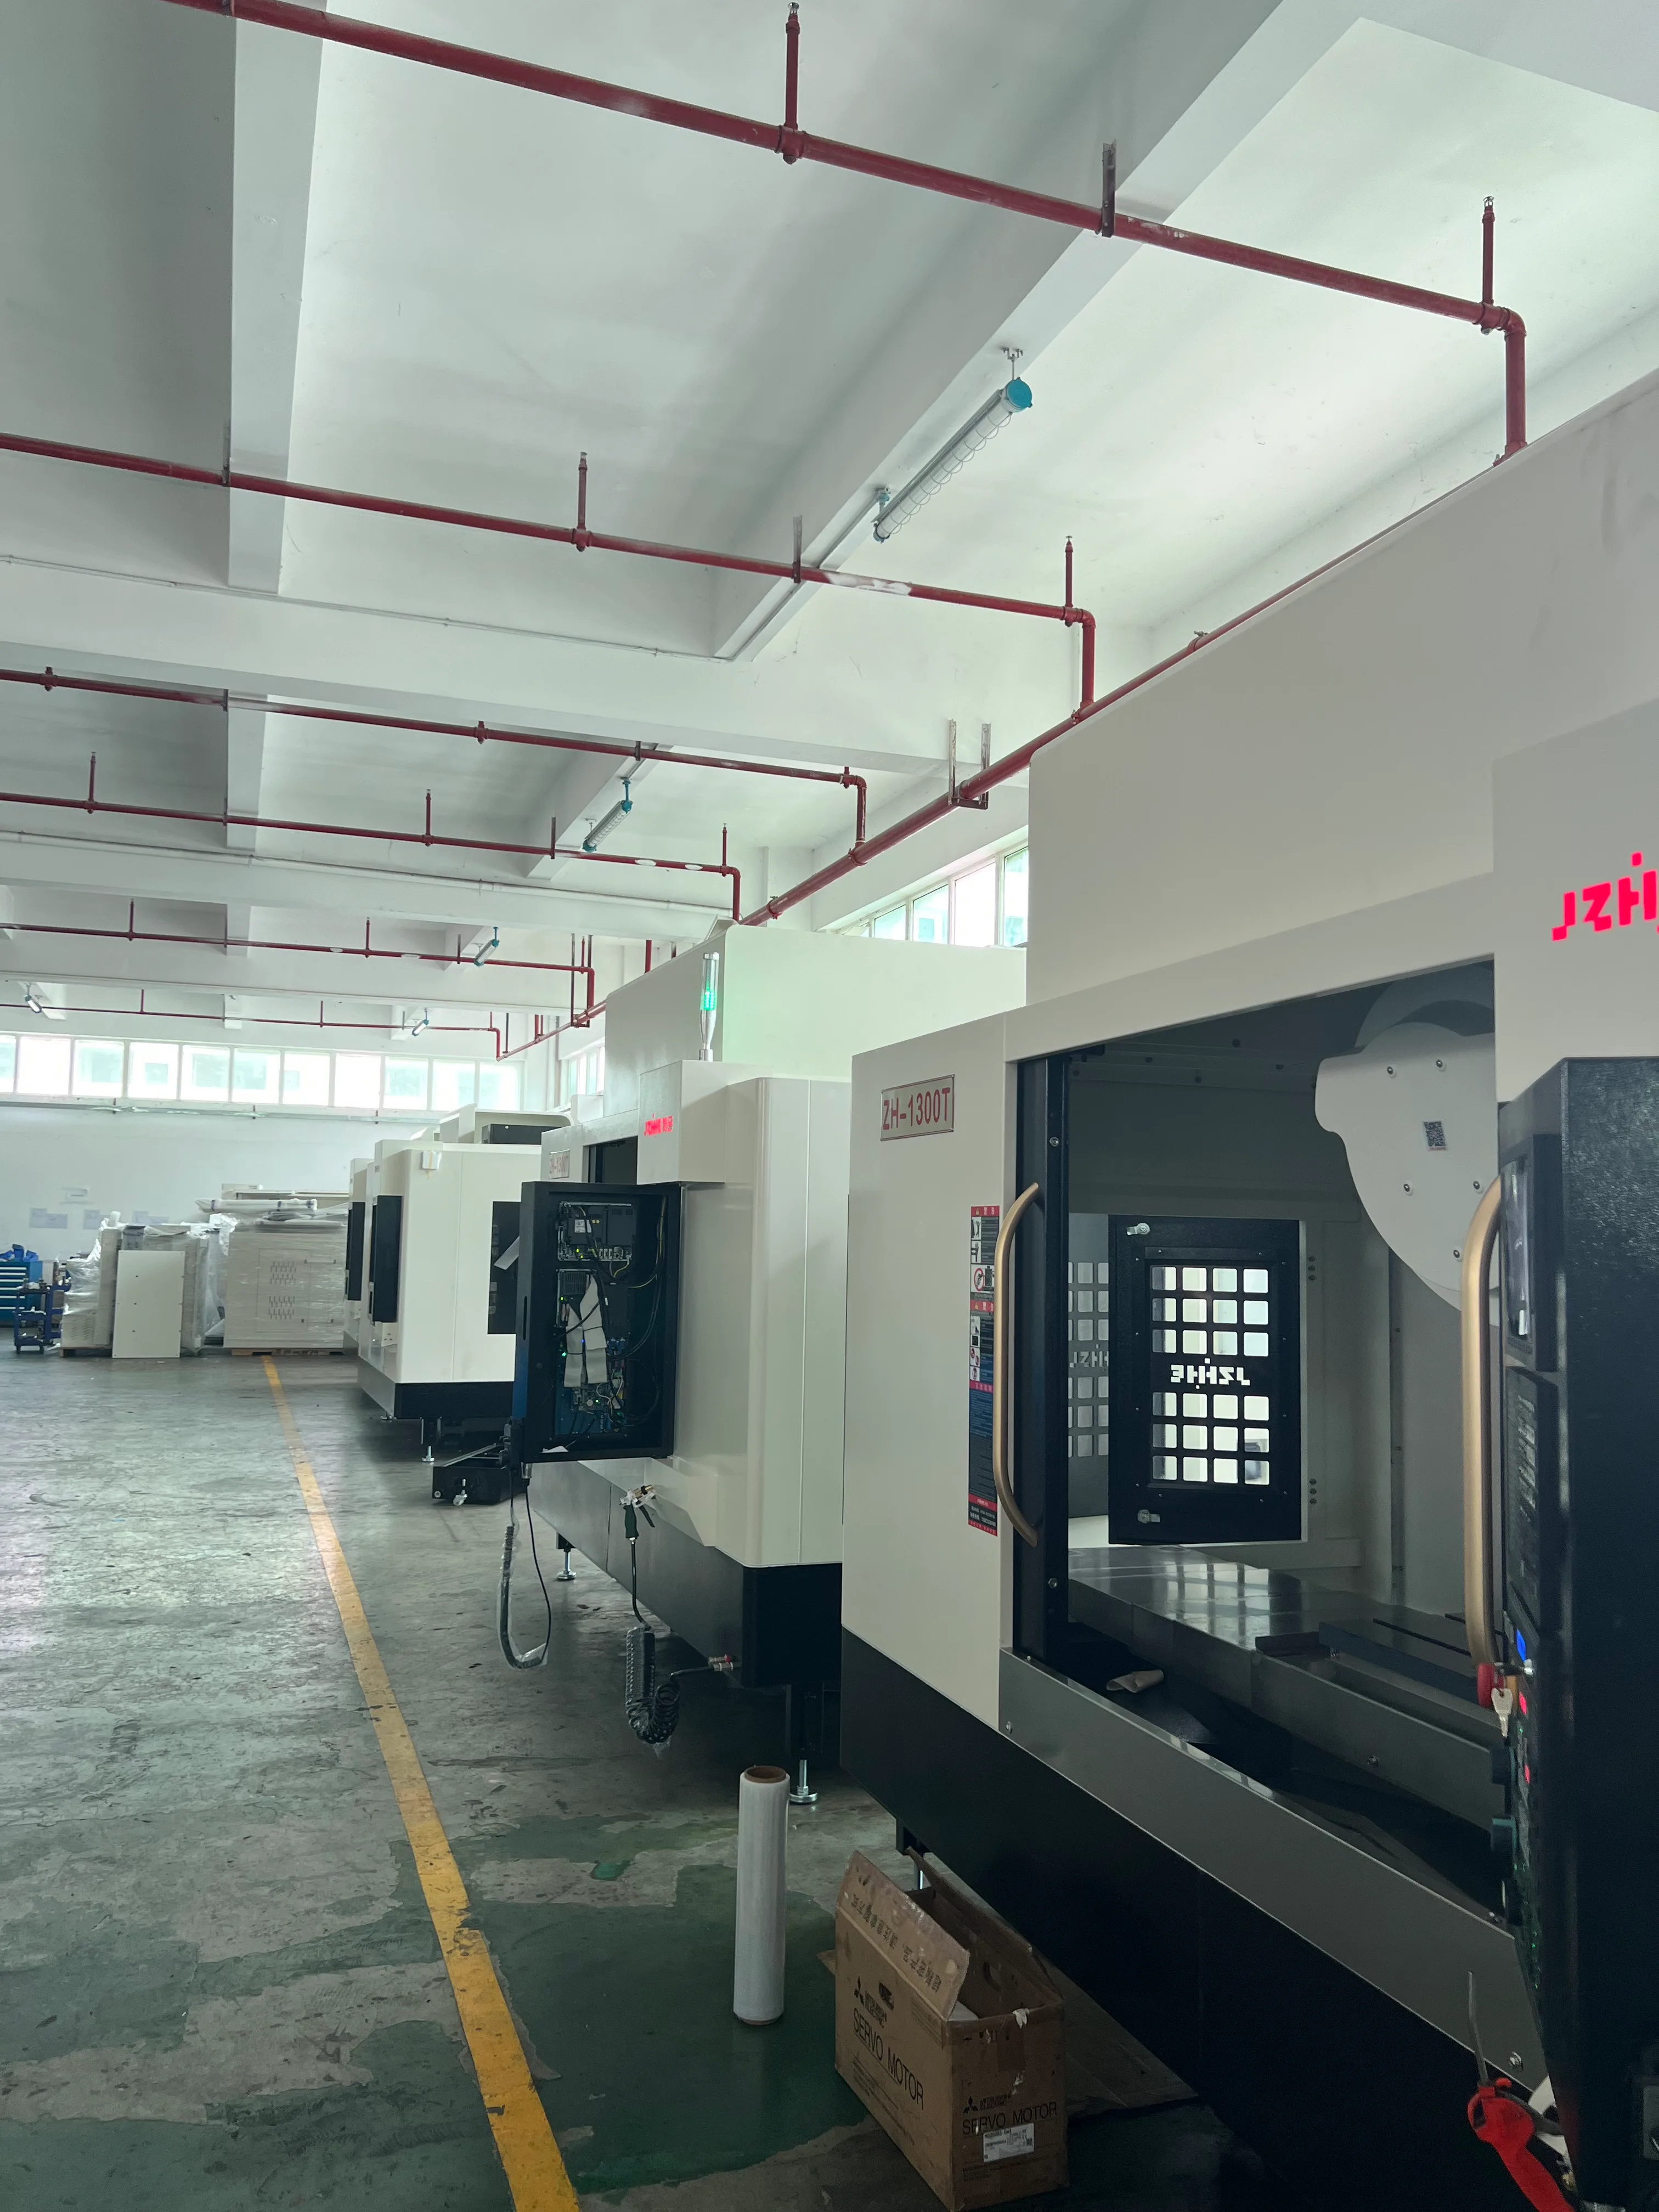
Die Qualität des Zentriergewindes beim CNC-Bohren und -Gewindeschneiden ist ein Prozessergebnis, keine auf der Gewindebohrerverpackung aufgedruckte Zahl. Ein gutes Gewinde hängt vom Material, der Bohrlochvorbereitung, der Werkzeuggeometrie, der Synchronisation, dem Kühlmittel, der Späneabfuhr, der Spannvorrichtung, der Prüfmethode und der Entscheidung ab, die bei einem fehlerhaften ersten Werkstück getroffen wird. Käufer und Produktionsteams sollten sich auf diese Prozesskette einigen, bevor sie die Zykluszeiten vergleichen.
Dieser Leitfaden richtet sich an Verfahrenstechniker, Qualitätsingenieure, Produktionsleiter und Einkäufer, die ein Bohr- und Gewindeschneidzentrum für wiederholte Gewindebearbeitungen bewerten. Er beschreibt einen Kontrollplan und ist kein universelles Datenblatt mit Schnittparametern. Die endgültigen Schnittgeschwindigkeiten, Vorschübe, Werkzeuge, Schmierstoffe, Schutzeinrichtungen und Prüfgrenzen müssen für das jeweilige Material, die Zeichnung, die Maschine und die Anforderungen des Bestimmungsortes validiert werden.
Definiere den Thread als Freigabebedingung
Beginnen Sie mit der Zeichnung und trennen Sie die Anforderungen, die oft unter „Gewindequalität“ zusammengefasst werden. Dokumentieren Sie Gewindenorm, Größe, Steigung, Klasse bzw. Toleranz, Tiefe, Gewindezugabe, Eintrittszustand, Grundform, Oberflächenbehandlung und das zugehörige Bauteil. Ein kosmetisches Gewinde und ein druckfestes Gewinde erfordern unterschiedliche Nachweise.
Ergänzen Sie den Prüfstatus. Wird das Gewinde in der Maschine, mit einer Gewindelehre, mit einem Gegenstück, durch Messung oder durch eine spätere Dichtheits- oder Montageprüfung geprüft? Vermerken Sie, ob das Teil eingespannt, warm, gewaschen, entgratet oder vollständig gelöst geprüft wird. Ein Ergebnis ist schwer zu interpretieren, wenn sich der Zustand des Teils zwischen Bearbeitung und Prüfung ändert.
Die Dokumentation zur Gewindequalität beim CNC-Bohr- und Gewindeschneiden sollte die Person benennen, die das Merkmal freigeben kann, und die Person, die den Prozess ändern kann. Diese Rollen sind oft unterschiedlich, und eine unklare Abgrenzung erschwert die Behebung kleinerer Fehler.
Bei der Qualität des Zentriergewindes beim CNC-Bohren und Gewindeschneiden lautet die erste Freigabefrage nicht: „Hat der Gewindebohrer die Tiefe erreicht?“, sondern: „Besteht das bearbeitete Gewinde die vorgesehene Funktionsprüfung ohne Beschädigung, Verunreinigung oder nicht dokumentierte Justierung?“
Zeichnung in eine Gewindesteuerkarte umwandeln
Erstellen Sie für jede kritische Gewindefamilie eine eigene Zeile. Die Karte sollte kurz genug für die Bedienung durch den Bediener und detailliert genug für die Nachverfolgung durch die Technikabteilung sein.
| Steuerkartenfeld | Was aufgezeichnet werden soll | Warum es wichtig ist |
|---|---|---|
| Thread-Identität | Standard, Größe, Steigung, Klasse, Tiefe und Zeichnungsrevision | Verhindert, dass ein korrekter Prozess auf das falsche Feature angewendet wird. |
| Lochvorbereitung | Bohren, Ausbohren, Anfasen, Pilotieren und Tiefenzustand | Materialreste am Wasserhahn und Beschädigungen am Eingang |
| Werkzeugstatus | Gewindebohrertyp, Beschichtung, Halter, Verschleißgrenze und Austauschregel | Trennt Werkzeugverschleiß von Maschinen- oder Materialeinflüssen |
| Maschinenbewegung | Synchronisation, Spindelmodus, Vorschubverhältnis und Umkehrverhalten | Verbindet die Gewindeform mit der eigentlichen Steuerung und dem Werkzeugweg |
| Flüssigkeit und Späne | Kühlmittel oder Schmierstoff, Förderrichtung, Konzentration und Absaugung | Reduziert Hitzeentwicklung, Verstopfungen, Fressen und Fehlausfälle |
| Inspektion | Lehrenwert, Gegenstück, Messpunkt, Frequenz und Akzeptanzregel | Ermöglicht die wiederholbare Freigabe über verschiedene Schichten und Bediener hinweg. |
| Antwort | Anhalten, reinigen, erneut prüfen, Werkzeugwechsel, Offset-Überprüfung oder Eskalation an die Technikabteilung | Verhindert, dass lokale Anpassungen eine systemische Abweichung verschleiern. |
Nutzen Sie die Karte sowohl bei der Angebotsprüfung als auch in der Fertigung. Ein Lieferant sollte wissen, welche Gewindeeigenschaften repräsentativ sind, welche schwierig sind und welche einen Versuch mit Produktionsmaterial erfordern.
Beziehen Sie die Karte zur Bestimmung der Gewindequalität in CNC-Bohr- und Gewindeschneidzentren in den Maschinenvergleich mit ein, denn ein schneller Arbeitszyklus, der kein rückverfolgbares Gewinde erzeugt, ist kein sinnvoller Produktionsvorteil.
Beginnen Sie mit dem Loch, nicht mit dem Gewindebohrer.
Ein Gewindebohrer kann ein ungleichmäßiges Loch nicht retten. Prüfen Sie Bohrdurchmesser, Geradheit des Lochs, Anfasung, Tiefe, Gratbeschaffenheit und die Lage der Lochachse zum Werkstückbezugspunkt. Ein zu kleines Loch erhöht das Drehmoment und kann den Gewindebohrer beschädigen. Ein zu großes Loch kann ein schwaches oder unvollständiges Gewinde erzeugen. Ein beschädigter Gewindeeingang kann zum Ausfall einer Lehre führen, selbst wenn die innere Form akzeptabel ist.
Bei Sacklöchern muss die nutzbare Tiefe nach Berücksichtigung von Bohrspitze, Spanraum, Gewindesteigung und der erforderlichen Gewindelänge ermittelt werden. Eine nominelle Tiefe kann in der Zeichnung ausreichend erscheinen, ohne jedoch ausreichend Spielraum für Späne oder den nicht schneidenden Bereich des Gewindebohrers zu lassen. Der Zustand des Bohrlochgrundes ist zu dokumentieren und zu überprüfen, wenn die Anwendung einen vollständigen Eingriff erfordert.
Materialabweichungen müssen in derselben Überprüfung berücksichtigt werden. Aluminium, Edelstahl, Gusseisen und schwer zu bearbeitende Legierungen weisen unterschiedliche Schneideigenschaften auf. Harte Stellen, Gusshaut, verschmiertes Material oder Eigenspannungen können das Ergebnis von einem Werkstück zum nächsten verändern. Trennen Sie Material- und Maschinenfehler, bevor Sie die Korrekturwerte ändern.
Die NIST-Diskussion über ein flexibles Spannsystem bietet nützliche Hintergrundinformationen, wenn sich ein dünnes Gehäuse oder ein exzentrischer Rohling unter der Klemmung bewegen kann. Sie ersetzt jedoch keinen Versuch am vorgeschlagenen Bauteil.
Werkzeuggeometrie an den Auftrag anpassen
Wählen Sie Gewindebohrer, Bohrer, Halter und Anfaswerkzeug als Set. Achten Sie auf die Nutform, die Spitzenform, die Beschichtung, den Freiwinkel, die Reichweite, die Kühlmittelzufuhr und darauf, ob der Gewindebohrer für Durchgangs- oder Sacklöcher geeignet ist. Ein langes Werkzeug erreicht zwar das gewünschte Merkmal, verliert aber an Steifigkeit oder neigt stärker zur Durchbiegung. Ein Werkzeug, das sich in einem Automatenmetall hervorragend eignet, kann bei kaltverfestigtem Material an seine Grenzen stoßen.
Definieren Sie eine Standzeitregel, die der Bediener überwachen kann. Dies kann beispielsweise das Drehmoment der Gewindelehre, eine gemessene Merkmalsentwicklung, eine maximale Anzahl von Bohrungen, Kantenbeschädigung oder eine Kombination davon sein. Warten Sie nicht, bis ein Gewindebohrer abbricht, um das Werkzeug als verschlissen zu erklären. Die Wartungsanleitung für CNC-Werkzeughalter erinnert Sie daran, dass der Zustand des Halters, der Rundlauf und die Spannflächen Teil des Schneidsystems sind.
Die Qualität des Zentriergewindes beim CNC-Bohren und -Gewindeschneiden verbessert sich, wenn Werkzeugwechsel empirisch und nicht durch vage Aussagen wie „Austauschen, wenn die Oberfläche mangelhaft aussieht“ ausgelöst werden. Auslöser, Messwert und Entscheidungsträger sollten auf der Kontrollkarte vermerkt sein.
Synchronisierung und Chip-Evakuierung überprüfen
Das Gewindeschneiden mit starren Gewinden hängt vom Verhältnis zwischen Spindeldrehzahl und axialem Vorschub ab. Überprüfen Sie den Steuerungsmodus, die Steigungsberechnung, das Spindelverhalten, die Umkehrung der Drehrichtung und alle Einstellungen, die das Verhalten am Bohrlochgrund beeinflussen. Der Maschinenlieferant sollte die bestellte Konfiguration und die vom vorgeschlagenen Programm verwendeten Steuerungsfunktionen bestätigen.
Überprüfen Sie anschließend den Spanweg. Späne können sich in Sacklöchern festsetzen, sich um das Werkzeug wickeln, die Kühlmittelzufuhr behindern oder beim Herausziehen das Gewinde beschädigen. Dokumentieren Sie im Versuch die tatsächliche Bohrlochtiefe, das Material, den Gewindebohrertyp, die Kühlmittelrichtung sowie jegliche Spanbrech- oder Spanabfuhrmethoden. Eine optisch saubere Probe, die durch einen ungewöhnlichen manuellen Reinigungsschritt hergestellt wurde, ist nicht repräsentativ.
Nutzen Sie das Produktprogramm für Bohr- und Bearbeitungszentren sowie die Anleitung zum Auswurf für CNC-Bohren und Gewindeschneiden als Ausgangspunkt für Ihre Fragen zu Maschinen und Prozessen. Klären Sie, welche Funktionen standardmäßig enthalten sind, welche optional erhältlich sind und welche von der gewählten Steuerung und Spindelausstattung abhängen.
Kühlmittel und Schmierstoff als Eingangsgrößen steuern
Dokumentieren Sie die Art des Fluids, die Konzentration bzw. die Fördermenge, den Druck, die Düsenposition, die Temperatur, die Filtration und die Nachfüllmethode. Ein Fluid, das die Oberseite des Werkstücks erreicht, kann ein Sackgewinde unter Umständen nicht erreichen. Eine für das Bohren geeignete Konzentration ist möglicherweise nicht für den Gewindebohrer, das Material, die Dichtung oder den nachfolgenden Reinigungsprozess geeignet.
Der Leitfaden zur Auswahl des Kühlmittelsystems für CNC-Maschinen kann die Diskussion über die Schnittstelle strukturieren. Die Gewindesteuerkarte sollte auf den jeweiligen Bearbeitungsprozess abgestimmt sein. Entscheidend sind der Kühlmittelzustand am Werkzeug, das Verhalten der Späne und die Auswirkungen auf das bearbeitete Werkstück.
Prüfung mit einem Funktionsmessgerät und einem Prozesssignal
Wählen Sie die primäre Prüfmethode entsprechend dem Risiko. Eine Gutlehre kann die Funktionstauglichkeit nachweisen, aber keine Trends aufzeigen. Ein Messsystem kann Steigung oder Durchmesser anzeigen, bildet aber die Montage nicht ab. Ein Gegenstück kann die Passung aufzeigen, aber auch Beschädigungen oder Verunreinigungen verbergen. Verwenden Sie mehrere Prüfmethoden, wenn das Gewinde sicherheitskritisch, leckagekritisch oder reparabel ist.
Definieren Sie den Messzustand, die Reinigungsmethode, die Einpresskraft, die Drehrichtung, die Prüftemperatur und das Vorgehen bei einem Fehler. Der Leitfaden für die CNC-Maschinenabnahmeprüfung ist hilfreich, um Konfigurationsprüfungen, Sicherheitsfunktionen und repräsentative Bearbeitungsnachweise zu trennen. Die Gewindeabnahme sollte Teil dieser Nachweise sein, wenn Gewindemerkmale für die Bearbeitung von zentraler Bedeutung sind.
Verfolgen Sie die Ergebnisse nach Werkzeug, Station, Materialcharge, bedienerrelevanter Einrichtung und Bearbeitungsreihenfolge. Ein plötzlicher Ausfall nach einem Werkzeugwechsel erfordert eine andere Untersuchung als ein allmählicher Anstieg des Drehmoments innerhalb einer Charge. Die Daten liefern keine automatische Ursachenanalyse, zeigen dem Team aber, wo es zuerst suchen sollte.
Separate Maschinen-, Werkzeug-, Material- und Methodensignale
Wenn ein Thread fehlschlägt, widerstehen Sie der vorschnellen Erklärung. Verwenden Sie eine vierspaltige Überprüfung:
| Signal | Fragen, die man zuerst stellen sollte | Nützliche Bestätigung |
|---|---|---|
| Maschine | Haben sich Synchronisation, Spindelverhalten, Nullpunktrücklauf oder Rundlaufgenauigkeit verändert? | Bewährtes Werkzeug und Referenzmaterial auf derselben Maschine |
| Werkzeug | Ist der Gewindebohrer verschlissen, beschädigt, überlastet, falsch identifiziert oder nicht korrekt eingespannt? | Vergleich neuer Werkzeuge und Prüfung von Halter und Rundlauf |
| Material | Hat sich die Härte, die Gusshaut, die Anlassbeschaffenheit, die Charge oder der Rohlingszustand verändert? | Materialaufzeichnungen und eine kontrollierte Probe aus einer anderen Charge |
| Verfahren | Hat sich die Lochgröße, die Fase, das Kühlmittel, die Tiefe, das Programm oder der Reinigungsschritt geändert? | Revisionsprüfung und ein Wiederholungszyklus mit einer kontrollierten Änderung |
Dies ist zuverlässiger, als bei jedem Fehler die Spindeldrehzahl oder den Vorschub zu erhöhen. Eine Änderung kann zwar die Leistung einer einzelnen Probe verbessern, den Prozess aber gleichzeitig weiter vom stabilen Bereich entfernen. Schließen Sie die Untersuchung mit einer dokumentierten Ursache, Korrektur und erneuten Überprüfung ab.
Führe einen Plan für das erste und das wiederholte Teil durch.
Für jede Phase Folgendes protokollieren:
- Die Gewindebezeichnung, die Materialcharge, das Werkzeug, der Halter, die Programmrevision und die Maschinenkonfiguration.
- Bohrloch- und Gewindebohrvorbereitung, Fluidbeschaffenheit und Späneentfernungsverfahren.
- Messergebnis, gegebenenfalls Ergebnis des Gegenstücks und etwaige gemessene Trends.
- Die Entscheidung, den Fall freizugeben, zurückzuhalten, nachzubearbeiten, das Werkzeug zu wechseln oder zu eskalieren.
Für die Qualitätskontrolle von CNC-Bohr- und Gewindeschneidvorgängen sollte der Plan für Wiederholungsstücke nicht nur das einfachste, sondern auch das am schlechtesten bewertete Gewinde berücksichtigen. Ist der Prozess für die unbeaufsichtigte Fertigung vorgesehen, sind die relevanten Alarm-, Werkzeugwechsel-, Teileverlust- und Wiederherstellungsbedingungen zu testen, wenn kein Techniker an der Maschine anwesend ist.
Schützen Sie den Bediener und die Maschine
Gewindefehler können scharfe Späne, Werkzeugbruch, gespeicherte Energie und manuelle Reinigungsarbeiten verursachen. Das Reaktionsverfahren muss festlegen, wann die Maschine angehalten, isoliert und überprüft wird. Bediener dürfen nicht aufgefordert werden, in einen gesicherten Bereich zu greifen, um einen abgebrochenen Gewindebohrer zu bergen oder ein verstopftes Gewinde zu reinigen.
Die OSHA -Anforderungen an Maschinensicherheit behandeln Gefahren am Arbeitsplatz, Schutzmaßnahmen und Zugangskontrolle. Beachten Sie die Gesetze und Anforderungen an sachkundige Personen des Zielmarktes. Ein Gefahrenabwehrplan ersetzt weder Maschinensicherheit, Verriegelungsmaßnahmen, Schulungen noch Risikobewertungen.
Beispiel: Ein guter Faden verbirgt eine Abdrift
Betrachten wir ein Aluminiumgehäuse mit zwölf Sackgewindebohrungen. Das erste Teil wird geprüft. Nach einigen Dutzend Teilen weisen zwei Bohrungen ein höheres Eindrehmoment auf. Durch eine schnelle Änderung des Versatzes kann das nächste Teil geprüft werden, aber der Trend wiederholt sich.
Das Team überprüft die Aufzeichnungen nach Werkzeug und stellt fest, dass die Bohrungen mit hohem Drehmoment an derselben Station durchgeführt wurden. Der Bohrer weist Verschleißspuren auf, die Eintrittsfase ist kleiner geworden, und Späne sammeln sich am Bohrlochgrund, da sich die Kühlmitteldüse während der Reinigung verschoben hat. Der Gewindebohrer ist nicht das einzige Problem. Die korrigierte Vorgehensweise stellt die Bohrlochvorbereitung wieder her, positioniert die Düse neu, setzt einen Auslöser für den Bohrerwechsel und trennt die Spuren des Gewindebohrers von den Bohrlochspuren.
Fragen von den Produktions- und Qualitätsteams
Kann eine Gutlehre beweisen, dass das Gewinde akzeptabel ist?
Es kann nützliche Funktionsnachweise liefern, beschreibt aber möglicherweise nicht alle Anforderungen. Überprüfen Sie die Zeichnung, die Messklasse, das Reinigungsverfahren, die Einbauregeln sowie alle Montage- oder Dichtheitsprüfungen. Führen Sie zusätzliche Messungen durch, wenn das Risiko dies erfordert.
Sollte der Wasserhahn gewechselt werden, sobald ein Thread ausfällt?
Nicht automatisch. Halten Sie die betroffenen Werkstücke fest, prüfen Sie die Lehre und den Zustand der Bohrung, überprüfen Sie das Programm und die Synchronisierung und prüfen Sie Werkzeug und Halter. Tauschen Sie das Werkzeug nach einer evidenzbasierten Regel aus und überprüfen Sie es anschließend erneut mit repräsentativem Material.
Warum können Gewinde nach dem Bohren versagen, obwohl sie noch normal aussehen?
Beim Gewindeschneiden kommen Drehmoment, Synchronisation, Späne, Schmierung und Werkzeugzustand als Variablen hinzu. Ein Loch kann auf den ersten Blick akzeptabel aussehen, obwohl es zu klein, falsch ausgerichtet, rau, voller Späne oder für den Gewindebohrer nicht korrekt angefast ist.
Ist ein starres Gewindeschneiden immer erforderlich?
Die korrekte Vorgehensweise hängt von der Maschinensteuerung, der Spindel, dem Werkzeug, dem Gewinde, dem Material und dem gewünschten Ergebnis ab. Bitten Sie den Lieferanten, die bestellte Konfiguration zu bestätigen und die repräsentative Funktion nachzuweisen, anstatt anhand des Maschinennamens auf einen Modus zu schließen.
Wie viele Teile sollte der Versuch umfassen?
Ausreichend, um die für die Entscheidung relevanten Variationen aufzuzeigen, einschließlich des schwierigsten Gewindes und der normalen Einrichtungssequenz. Ein einzelnes Demonstrationsteil belegt die Machbarkeit, aber nicht die Stabilität in der Produktion.
Was umfasst die Qualität des Zentriergewindes beim CNC-Bohren und -Gewindeschneiden über die Passung hinaus?
Dazu gehören die Zeichnungsanforderungen, die Bohrungsvorbereitung, der Zustand von Werkzeug und Halterung, die Synchronisierung, das Verhalten von Kühlmittel und Spänen, der Prüfzustand, Trendanalysen und die dokumentierte Reaktion auf einen Fehler. Die Passung der Messlehre ist ein Freigabesignal, nicht der gesamte Kontrollplan.
Was sollte zur Überprüfung der Gewindequalität eingesandt werden?
Senden Sie kontrollierte Zeichnungen, Gewindenormen, Material- und Rohlingsbedingungen, Bohrungs- und Fasendetails, Gewindebohrer- und Halterdaten, Kühlmittelinformationen, Prüfmethoden, Produktionsvolumen, Fehlerhistorie sowie die vorgeschlagene Maschinen- und Steuerungskonfiguration.
Senden Sie Zhihe CNC ein Thread-Beweispaket
Für die Beurteilung der Gewindequalität beim CNC-Bohren und -Gewindeschneiden senden Sie bitte die Gewindesteuerkarte, repräsentative Teile, Zeichnungsrevisionen, Materialaufzeichnungen, Werkzeug- und Halterplan, Kühlmittelbedingungen, Messmethode, Produktionsmix und offene Fragen zu Versuchen an Zhihe CNC. Bitten Sie um eine modellspezifische Überprüfung der Spindel- und Steuerungsfunktionen, des Werkzeugzugangs, der Späneabfuhr, der Kühlmittelschnittstellen, der Abnahmemuster und der Angebotsausschlüsse. Nutzen Sie die Produktpalette von Zhihe CNC , um Maschinenarchitekturen zu vergleichen, und kontaktieren Sie anschließend das Entwicklungsteam mit den entsprechenden Nachweisen.





