

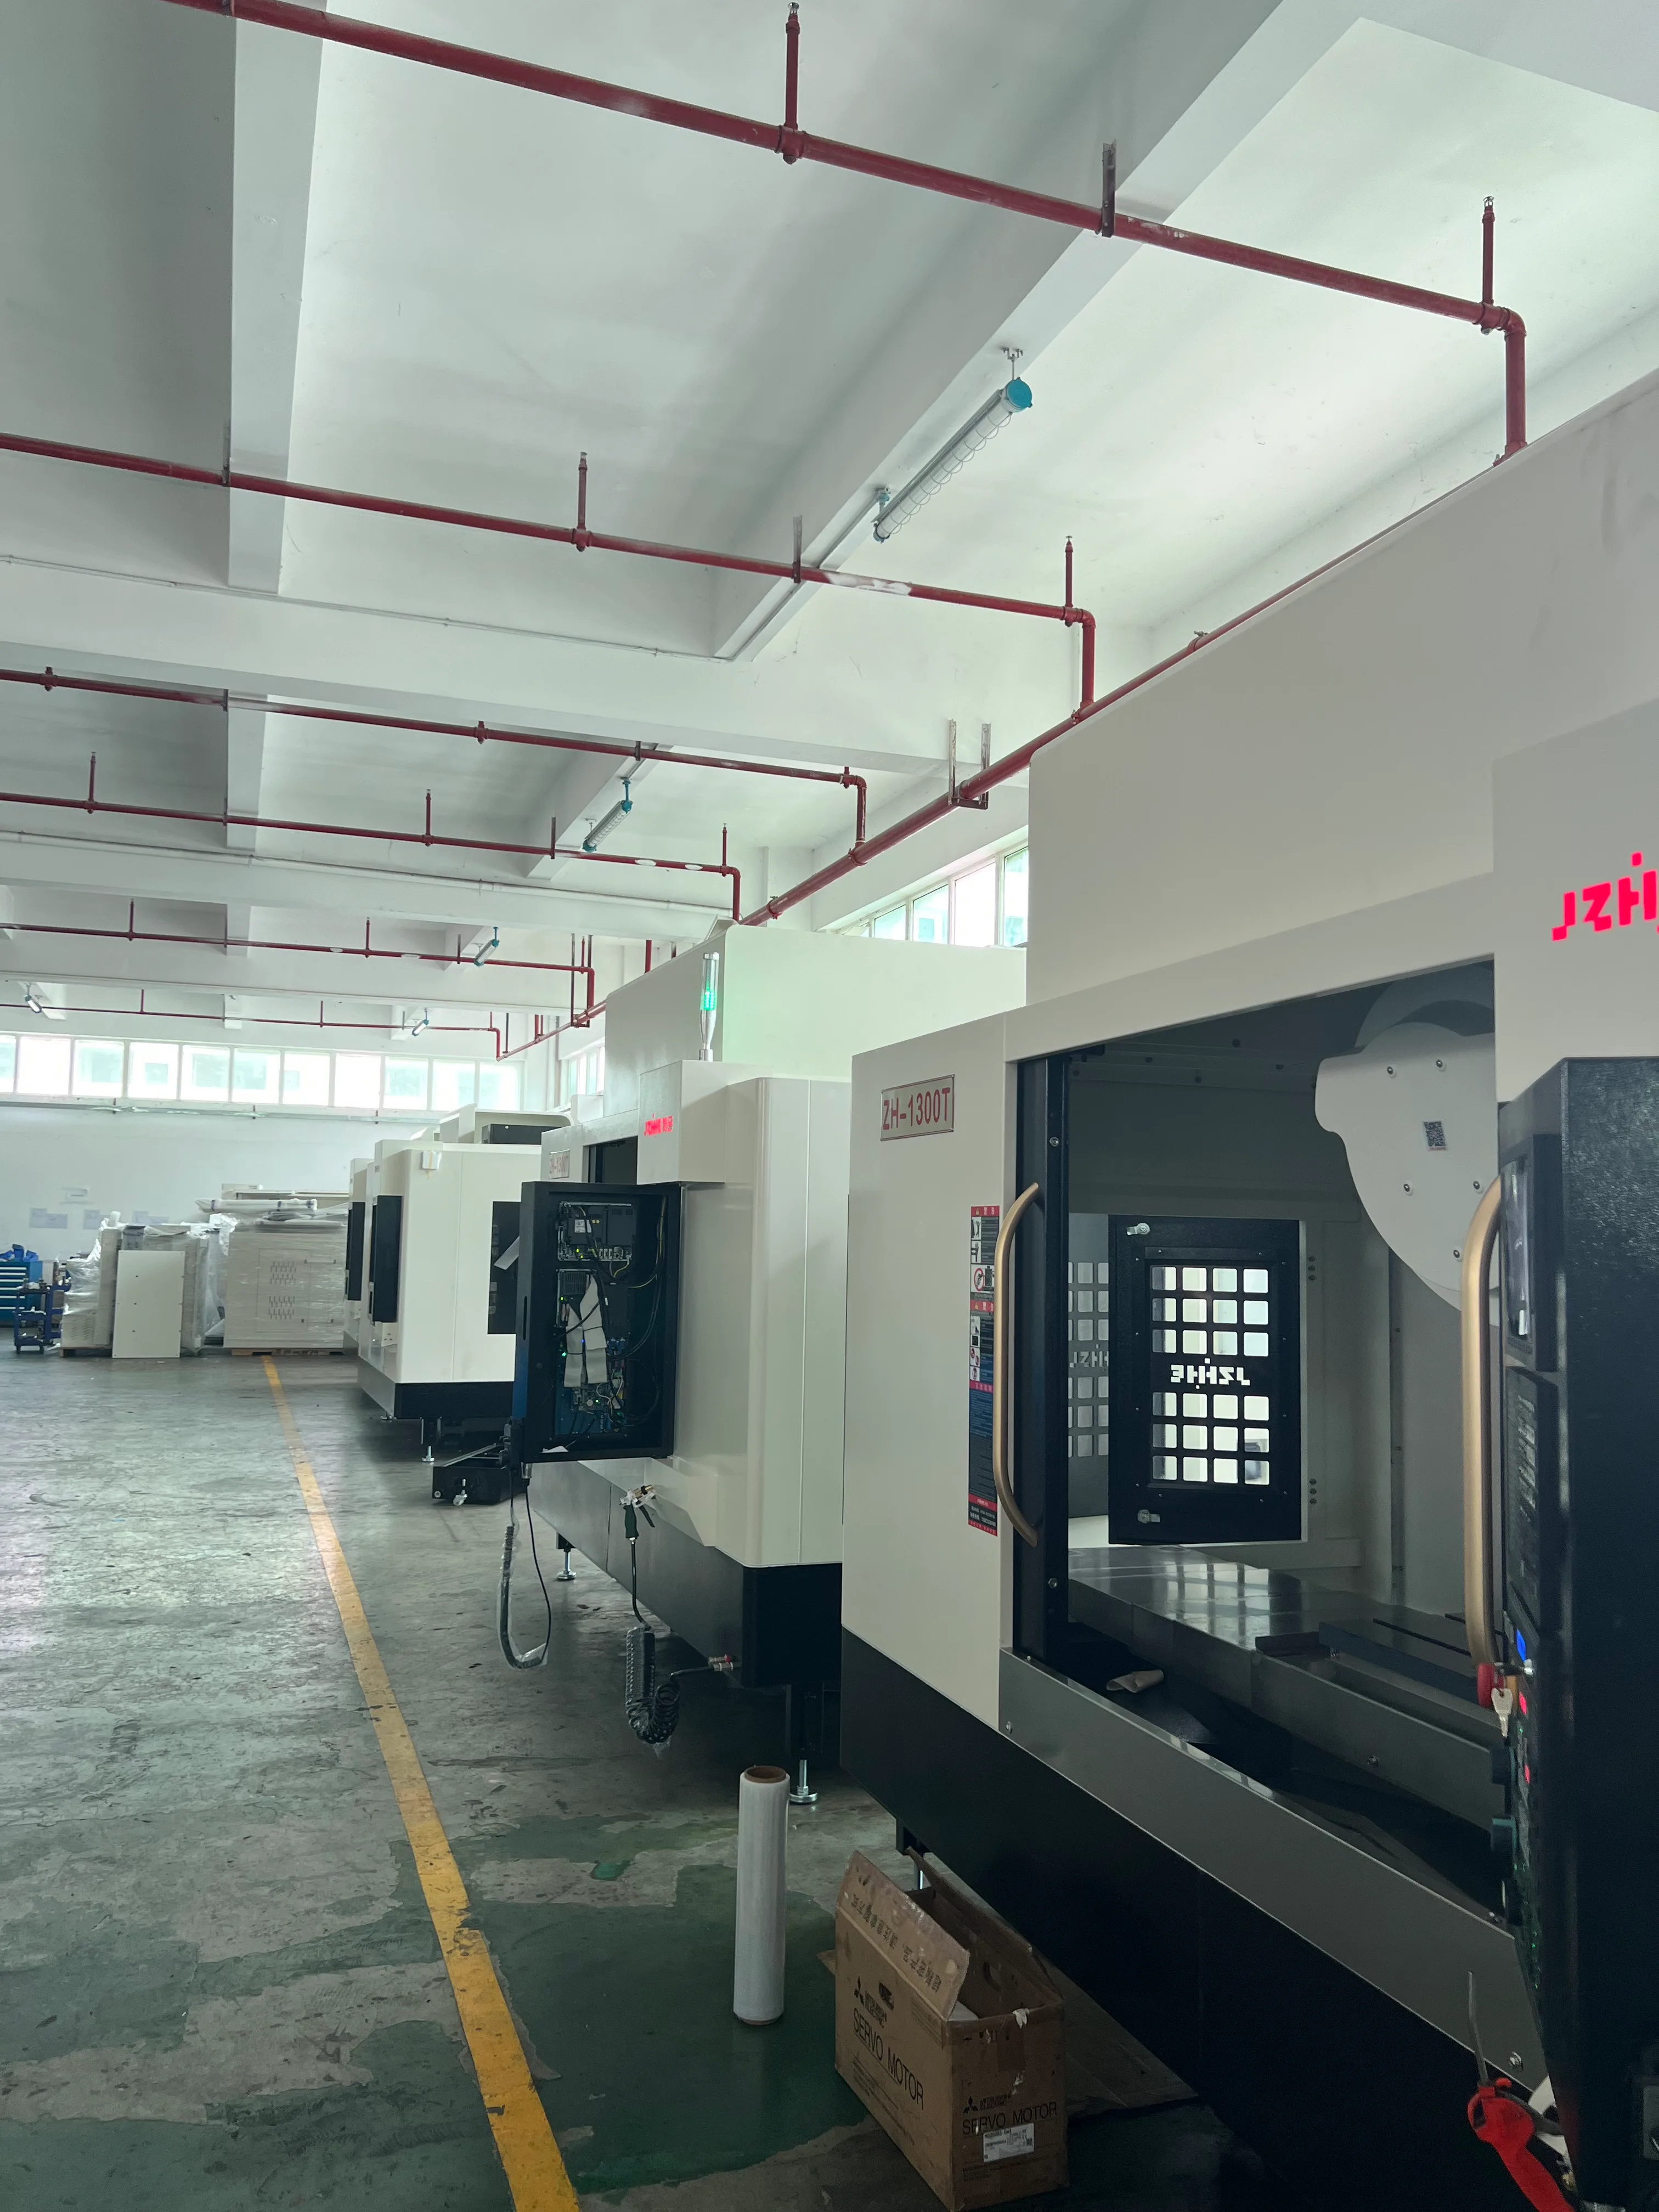
La calidad de la rosca central en el taladrado y roscado CNC es el resultado de un proceso, no un número impreso en el paquete de machos de roscar. Una buena rosca depende del material, la preparación del orificio, la geometría de la herramienta, la sincronización, el refrigerante, la evacuación de virutas, la sujeción, el método de inspección y la decisión tomada cuando la primera pieza no es correcta. Los compradores y los equipos de producción deben ponerse de acuerdo en esta cadena de procesos antes de comparar los tiempos de ciclo.
Esta guía está dirigida a ingenieros de procesos, ingenieros de calidad, supervisores de producción y compradores que evalúan un centro de taladrado y roscado para la fabricación de roscas repetitivas. Se basa en un plan de control, en lugar de una hoja de parámetros de corte universal. Las velocidades finales, los avances, las herramientas, los lubricantes, las protecciones y los límites de inspección deben validarse según el material, el plano, la máquina y los requisitos específicos del destino.
Defina el hilo como una condición de liberación.
Comience con el dibujo y separe los requisitos que suelen agruparse bajo el término "calidad de la rosca". Registre el estándar de la rosca, el tamaño, el paso, la clase o tolerancia, la profundidad, el margen de rosca incompleta, las condiciones de entrada, la forma del fondo, el tratamiento superficial y la pieza funcional con la que se acoplará. Una rosca cosmética y una rosca de límite de presión requieren documentación diferente.
Indique el estado de la inspección. ¿Se comprueba la rosca en la máquina, con un calibre de tapón, con un elemento de fijación compatible, mediante medición o mediante una prueba posterior de fugas o de montaje? Anote si la pieza se inspecciona sujeta, caliente, lavada, desbarbada o completamente liberada. El resultado es difícil de interpretar cuando el estado de la pieza cambia entre el mecanizado y la inspección.
El registro de calidad de la rosca central del taladrado y roscado CNC debe identificar a la persona que puede autorizar la operación y a la persona que puede modificar el proceso. Estas funciones suelen ser diferentes, y dejar los límites imprecisos dificulta la contención de un pequeño defecto.
Para la calidad de la rosca central en el taladrado y roscado CNC, la primera pregunta de verificación no es "¿Alcanzó la broca la profundidad deseada?", sino "¿La rosca controlada acepta la verificación funcional prevista sin daños, contaminación ni ajustes no registrados?".
Convertir el dibujo en una tarjeta de control de hilos
Cree una fila para cada familia de hilos críticos. Mantenga la ficha lo suficientemente corta para que un operador pueda usarla y lo suficientemente detallada para que el equipo de ingeniería pueda realizar el seguimiento.
| Campo de tarjeta de control | Qué grabar | Por qué es importante |
|---|---|---|
| Identidad del hilo | Revisión de estándares, tamaños, pasos, clases, profundidad y planos. | Impide que se aplique un proceso correcto a la función incorrecta. |
| Preparación del agujero | Perforar, taladrar, chaflanar, piloto y condición de profundidad | Controla el material que queda para el grifo y los daños en la entrada. |
| Estado de la herramienta | Tipo de grifo, recubrimiento, soporte, límite de desgaste y regla de reemplazo | Separa el deterioro de la herramienta de los efectos de la máquina o del material. |
| movimiento de máquina | Sincronización, modo de husillo, relación de avance y comportamiento de inversión. | Conecta la forma de la rosca con el control real y la trayectoria de la herramienta. |
| Fluido y chips | Refrigerante o lubricante, dirección de suministro, concentración y evacuación. | Reduce el calor, el empaquetamiento, el roce y las falsas fallas. |
| Inspección | Calibre, pieza de acoplamiento, punto de medición, frecuencia y regla de aceptación | Permite que la liberación sea repetible en todos los turnos y operadores. |
| Respuesta | Retener, limpiar, volver a comprobar, cambiar de herramienta, revisar el desfase o escalar el problema a ingeniería. | Evita que los ajustes locales oculten una deriva sistémica. |
Utilice la tarjeta tanto en la revisión de presupuestos como en la planta de producción. Un proveedor debe saber qué características de la rosca son representativas, cuáles son difíciles y cuáles requieren una prueba con material de producción.
Incluya la tarjeta de calidad de la rosca central de perforación y roscado CNC en la comparación de máquinas, ya que un ciclo rápido que no puede producir una rosca trazable no representa una ventaja de producción útil.
Empieza por el agujero, no por el grifo.
Un macho de roscar no puede corregir un agujero irregular. Verifique el diámetro de la broca, la rectitud del agujero, el chaflán de entrada, la profundidad, el estado de las rebabas y la relación entre el eje del agujero y el plano de referencia de la pieza. Un agujero demasiado pequeño aumenta el par de apriete y puede dañar el macho de roscar. Un agujero demasiado grande puede producir una rosca débil o incompleta. Una entrada dañada puede provocar que un calibre funcional falle incluso cuando la forma interna sea aceptable.
Para agujeros ciegos, confirme la profundidad útil teniendo en cuenta la punta de la broca, el espacio para virutas, el paso de rosca y la longitud de rosca completa requerida. Una profundidad nominal puede parecer adecuada en un plano, pero no deja margen de seguridad para las virutas ni para la sección no cortante de la broca. Registre el estado del fondo e inspecciónelo cuando la aplicación dependa de un acoplamiento completo.
La variación del material debe considerarse en la misma revisión. El aluminio, el acero inoxidable, el hierro fundido y las aleaciones difíciles no presentan el mismo comportamiento de corte. Los puntos duros, la capa superficial de fundición, el material adherido o las tensiones residuales pueden modificar el resultado de una pieza a otra. Separe la evidencia del material de la evidencia de la máquina antes de modificar las compensaciones.
El análisis del NIST sobre un sistema de fijación flexible resulta útil cuando una carcasa delgada o una pieza excéntrica pueden moverse durante la sujeción. No sustituye la realización de una prueba en la pieza propuesta.
Adaptar la geometría de la herramienta al trabajo.
Seleccione el macho de roscar, la broca, el portabrocas y la herramienta de chaflán como un conjunto. Revise la forma de la ranura, el estilo de la punta, el recubrimiento, el alivio, el alcance, el suministro de refrigerante y si el macho está diseñado para agujeros pasantes o ciegos. Una herramienta larga puede alcanzar la característica, pero perder rigidez o aumentar la deflexión. Una herramienta que funciona bien en una aleación de fácil mecanizado puede tener dificultades cuando el material se endurece por deformación.
Defina una regla de vida útil de la herramienta que el operario pueda observar. Podría ser el par de apriete del calibre de rosca, una tendencia de la característica medida, un número máximo de agujeros, daños en el filo o una combinación de estos. No espere a que se rompa un macho de roscar para declarar que la herramienta está agotada. La guía de mantenimiento del portaherramientas de la máquina CNC es un recordatorio útil de que el estado del portaherramientas, la excentricidad y las superficies de sujeción forman parte del sistema de corte.
La calidad de la rosca central en el taladrado y roscado CNC mejora cuando los cambios de herramienta se basan en datos objetivos, en lugar de una instrucción vaga como «reemplazar cuando el acabado sea deficiente». Mantenga en la tarjeta de control el indicador, el valor observado y la persona responsable de la decisión.
Verificar la sincronización y la evacuación del chip.
El roscado rígido depende de la relación entre la rotación del husillo y el avance axial. Revise el modo de control, el cálculo del paso, la respuesta del husillo, la inversión de giro y cualquier ajuste que modifique el comportamiento en el fondo del orificio. El proveedor de la máquina debe confirmar la configuración solicitada y las funciones de control utilizadas por el programa propuesto.
A continuación, revise la trayectoria de las virutas. Estas pueden acumularse en un orificio ciego, enredarse en la herramienta, bloquear el refrigerante o rayar la rosca durante la extracción. Incluya en la prueba la profundidad real del orificio, el material, el tipo de macho de roscar, la dirección del refrigerante y cualquier método de rotura de virutas o de corte intermitente. Una muestra de aspecto limpio, obtenida mediante un paso de limpieza manual inusual, no constituye evidencia representativa.
Utilice la gama de productos de centros de mecanizado de taladrado y la guía de la compuerta de liberación para taladrado y roscado CNC como puntos de partida para preguntas sobre la máquina y el proceso. Pregunte qué funciones son estándar, cuáles son opcionales y cuáles dependen del paquete de control y husillo seleccionado.
Controlar el refrigerante y la lubricación como entradas
Registre el tipo de fluido, la concentración o el ajuste de suministro, la presión, la posición de la boquilla, la temperatura, la filtración y el método de reposición. Un fluido que llega a la parte superior de la pieza puede no alcanzar una rosca ciega. Una concentración aceptable para el taladrado puede no ser apropiada para el macho de roscar, el material, el sello o el proceso de lavado posterior.
La guía de selección del sistema de refrigeración de la máquina CNC puede ayudar a estructurar el análisis de la interfaz. Mantenga la ficha de control de rosca específica para la operación. La información clave es el estado del fluido en la herramienta, el comportamiento de la viruta y su efecto en la pieza terminada.
Inspeccione con un medidor funcional y una señal de proceso.
Elija el método de inspección principal según el riesgo. Un calibre pasa puede indicar la aceptación funcional, pero no necesariamente una tendencia. Un sistema de medición puede mostrar el paso o el diámetro, pero no necesariamente reproduce el ensamblaje. Una pieza de acoplamiento puede revelar el ajuste, pero también puede ocultar daños o contaminación. Utilice más de un método cuando la rosca sea crítica para la seguridad, crítica para fugas o costosa de reparar.
Defina el estado del calibre, el método de limpieza, la fuerza de inserción, la regla de rotación, la temperatura de inspección y qué sucede después de una falla. La guía de pruebas de aceptación de máquinas CNC es útil para separar las verificaciones de configuración, las funciones de seguridad y la evidencia representativa del mecanizado. La aceptación de roscas debe formar parte de dicha evidencia cuando las características roscadas son fundamentales para el trabajo.
Realice un seguimiento del resultado por herramienta, estación, lote de material, configuración relevante para el operario y orden de mecanizado. Una falla repentina tras un cambio de herramienta sugiere una investigación diferente a la de un aumento gradual del par de apriete en un lote. Los datos no diagnostican la causa automáticamente, pero indican al equipo dónde buscar primero.
Señales separadas de máquina, herramienta, material y método
Cuando un hilo de discusión falla, resista la tentación de dar la explicación más rápida. Utilice una revisión de cuatro columnas:
| Señal | Preguntas que debe hacerse primero | Confirmación útil |
|---|---|---|
| Máquina | ¿Cambió la sincronización, la respuesta del husillo, el retorno a cero o el agotamiento de las existencias? | Herramienta y material de referencia de eficacia comprobada en la misma máquina. |
| Herramienta | ¿Está el grifo desgastado, astillado, atascado, mal identificado o mal sujeto? | Comparación de nuevas herramientas y comprobación de excentricidad/soporte |
| Material | ¿Cambió la dureza, la capa superficial del molde, el temple, el lote o el estado del núcleo? | Registro del material y una muestra controlada de otro lote. |
| Método | ¿Cambió el tamaño del orificio, el chaflán, el refrigerante, la profundidad, el programa o el paso de limpieza? | Revisión y repetición del ciclo con un cambio controlado. |
Esto es más fiable que aumentar la velocidad del husillo o el avance ante cada fallo. Un cambio puede mejorar una muestra, pero a la vez alejar el proceso de un rango estable. Cierre la investigación documentando la causa, la corrección y la verificación.
Ejecutar un plan para la primera pieza y la pieza repetida.
Para cada fase, registre:
- La identidad de la rosca, el lote de material, la herramienta, el portaherramientas, la revisión del programa y la configuración de la máquina.
- Preparación del orificio y la rosca, estado del fluido y método de eliminación de virutas.
- Resultado del medidor, resultado de la pieza de acoplamiento cuando corresponda y cualquier tendencia medida.
- La decisión de liberar, retener, reelaborar, cambiar la herramienta o escalar el problema.
Para garantizar la calidad de la rosca central en el taladrado y roscado CNC, el plan de piezas repetidas debe incluir la rosca representativa de peor calidad, no solo la de mejor calidad. Si el proceso está diseñado para la producción sin supervisión, pruebe las condiciones de alarma, cambio de herramienta, piezas faltantes y recuperación que son relevantes cuando no hay ningún técnico junto a la máquina.
Proteja al operador y la máquina.
Las fallas en las roscas pueden generar virutas afiladas, herramientas rotas, energía acumulada y tareas de limpieza manual. El procedimiento de respuesta debe definir cuándo se detiene, aísla e inspecciona la máquina. No se le pida al operario que introduzca la mano en un área protegida para recuperar un macho roto o desatascar un orificio.
Los requisitos de OSHA para la protección de maquinaria abordan los peligros en el punto de operación, la seguridad y el control de acceso. Aplique las leyes y los requisitos de personal competente del mercado de destino. Un plan de control de hilos no sustituye la protección de maquinaria, el bloqueo, la capacitación ni la evaluación de riesgos.
Ejemplo: Un buen hilo oculta una desviación.
Consideremos una carcasa de aluminio con doce orificios roscados ciegos. La primera pieza pasa la prueba. Tras varias docenas de piezas, dos orificios empiezan a mostrar un par de inserción mayor. Un pequeño ajuste permite que la siguiente pieza pase la prueba, pero la tendencia se repite.
El equipo revisa el registro por herramienta y descubre que los agujeros de alto torque están en la misma estación. La broca comienza a desgastarse, el chaflán de entrada es más pequeño y se acumulan virutas en el fondo debido al movimiento de la boquilla de refrigerante durante la limpieza. El macho de roscar no es el único problema. La ruta corregida restaura la preparación del agujero, reposiciona la boquilla, activa un mecanismo para reemplazar la broca y mantiene la evidencia del macho de roscar separada de la evidencia del agujero.
Preguntas de los equipos de producción y calidad
¿Puede un buen calibre de paso demostrar que la rosca es aceptable?
Puede proporcionar evidencia funcional útil, pero es posible que no describa todos los requisitos. Confirme el plano, la clase de calibre, el método de limpieza, la regla de inserción y cualquier prueba de montaje o de fugas. Utilice mediciones adicionales cuando el riesgo lo requiera.
¿Debe cambiarse el grifo cada vez que falla una rosca?
No automáticamente. Sujete las piezas afectadas, verifique el calibre y el estado del orificio, revise el programa y la sincronización, e inspeccione la herramienta y el portaherramientas. Reemplace la herramienta según una regla basada en evidencia y luego vuelva a verificar con material representativo.
¿Por qué pueden fallar las roscas después de que el taladrado aún parezca normal?
El roscado añade variables como el par de torsión, la sincronización, la formación de virutas, la lubricación y el estado de la herramienta. Un agujero puede parecer aceptable, pero ser demasiado pequeño, estar desalineado, presentar rugosidad, tener virutas profundas o un chaflán incorrecto para el macho de roscar.
¿Siempre es necesario un roscado rígido?
El método correcto depende del control de la máquina, el husillo, la herramienta, la rosca, el material y el resultado deseado. Solicite al proveedor que confirme la configuración solicitada y demuestre la funcionalidad requerida, en lugar de basarse únicamente en el nombre de la máquina.
¿Cuántas partes deben incluirse en el ensayo?
Basta con exponer la variación relevante para la decisión, incluyendo el hilo más difícil y la secuencia de configuración normal. Una sola pieza de demostración evidencia la posibilidad, no prueba la estabilidad de la producción.
¿Qué incluye la calidad de la rosca central en el taladrado y roscado CNC más allá del ajuste de calibre?
Incluye los requisitos del dibujo, la preparación del orificio, el estado de la herramienta y el portaherramientas, la sincronización, el comportamiento del refrigerante y las virutas, el estado de la inspección, la evidencia de tendencias y la respuesta documentada ante una falla en la característica. El ajuste del calibre es una señal de liberación, no el plan de control completo.
¿Qué se debe enviar para una revisión de calidad del hilo?
Envíe los planos controlados, los estándares de rosca, las condiciones del material y de la pieza en bruto, los detalles del orificio y del chaflán, los datos del macho y del portaherramientas, la información del refrigerante, el método de inspección, el volumen de producción, el historial de defectos y la configuración propuesta de la máquina y del control.
Envíe a Zhihe CNC un paquete de evidencia de roscas.
Para la calidad de roscado en el centro de taladrado y roscado CNC, envíe a Zhihe CNC la tarjeta de control de roscado, piezas representativas, revisiones de planos, registros de materiales, plan de herramientas y portaherramientas, condiciones de refrigeración, método de medición, mezcla de producción y preguntas sobre pruebas abiertas. Solicite una revisión específica del modelo de las funciones del husillo y control, acceso de herramientas, evacuación de virutas, interfaces de refrigeración, muestras de aceptación y exclusiones de la cotización. Utilice la gama de productos de Zhihe CNC para comparar las arquitecturas de las máquinas y, a continuación , póngase en contacto con el equipo de ingeniería con el paquete de evidencias.





